 ×
Oct 16,2026
TIANYU Laser · 30-दिवसीय लेज़र सफाई श्रृंखला · क्रमांक ०९ · १० मिनट का पठन
#लेज़रसफाई #CostPerPart #WeldCleaning #ComplexGeometry #TIANYULaser
अधिकांश लेज़र सफ़ाई प्रदर्शन समतल प्लेट पर किए जाते हैं। यह सबसे आसान संभव ज्यामिति है: स्थिर दूरी, कोई छाया नहीं, कोई पुनः-उन्मुखीकरण नहीं, एक ही पास। वह प्रदर्शन आपको बताता है कि मशीन काम करती है। यह आपको कुछ नहीं बताता है कि आपके वास्तविक उत्पादित हिस्सों पर मशीन आपको कितनी कीमत चुकानी पड़ेगी।
वास्तविक हिस्से वक्राकार, वेल्डेड, थ्रेडेड, ड्रिल किए गए, स्टैम्प किए गए और बॉक्स-इन होते हैं। इनमें से प्रत्येक विशेषता ऑपरेटर को ऐसा कुछ करने के लिए मजबूर करती है जो समतल प्लेट कभी नहीं माँगती: पुनः-स्थिति देना, पुनः-फोकस करना, धीमा करना, या हाथ से समाप्त करना। यहीं पर श्रम के मिनट — और इसलिए पैसा — चले जाते हैं।

▴ सफाई के काम का आसान 10% हिस्सा सपाट सतह है। महँगा 90% हिस्सा उसके चारों ओर के प्रत्येक वक्र, सीम और धागे में छुपा होता है।
जटिल भागों पर लगभग हर लागत आश्चर्य तीन विशेषताओं में से एक से आता है। इन्हें ड्रॉइंग पर पहचानना सीखें, और आप काम का अनुमान लगाने से पहले ही सफाई की लागत की भविष्यवाणी कर सकते हैं।
| विशेषता | यह धीमा / महँगा क्यों है | लेज़र वास्तव में क्या करता है | इसे ठीक करने का तरीका |
|---|---|---|---|
|
वक्र सतहें पाइप, ट्यूब, शाफ्ट, प्रेस्ड शेल |
जब हेड वक्र का अनुसरण करता है तो फोकल बिंदु विस्थापित हो जाता है; फोकस के बाहर शक्ति घनत्व कम हो जाता है, इसलिए ऑपरेटर गति कम कर देता है या दोबारा पास करता है | पूरी तरह साफ करता है — लेकिन केवल तभी जब स्टैंडऑफ फोकस की गहराई के भीतर स्थिर रहे | स्टैंडऑफ रोलर गाइड, डिफोकस्ड चौड़ी बीम, या एक रोबोट / टर्नटेबल जो स्थिर दूरी बनाए रखता है |
|
वेल्ड सीम और गरम किए गए क्षेत्र वेल्डिंग के बाद ऑक्साइड, रंग परिवर्तन, छींटे |
हाथ से तार-ब्रशिंग या ग्राइंडिंग धीमी, शोरगुल भरी है और डिस्क्स को जल्दी खत्म कर देती है; वेल्ड के टो को मूल धातु को काटे बिना पहुँचना मुश्किल है | वेल्ड प्रोफ़ाइल को छुए बिना एक ही पास में ऑक्साइड और छींटे दोनों को हटा देता है | सही पल्स चौड़ाई (ऑक्साइड के लिए छोटे पल्स, छींटों के लिए लंबे) + लाइन स्कैन; आमतौर पर ०.५–२.० मीटर/मिनट |
|
थ्रेड्स और अंधे छेद टैप किए गए छेद, आंतरिक बोर, स्लॉट्स |
छायांकन: बीम सीधी रेखा में चलती है और सीधे कोने के चारों ओर या गहरे बोर के अंदर नहीं देख सकती | आंशिक — केवल वे सतहें जिन तक बीम काम करने योग्य कोण पर पहुँच सकती है | अफोकस्ड बीम + उथले थ्रेड्स के लिए झुके हुए पास; गहरे आंतरिक बोर के लिए अभी भी ब्रश या रोटरी लांस की आवश्यकता होती है |
तीसरी पंक्ति को दो बार पढ़ें। थ्रेड्स लेज़र सफाई के विक्रय प्रस्तुतियों में सबसे अधिक वादित सुविधा हैं। एक लेज़र उन फ्लैंक्स और क्रेस्ट्स को साफ़ करेगा जिन्हें वह देख सकता है। यह किसी ४० मिमी के अंधे छेद के तल को नहीं साफ़ करेगा, और वाटेज की कोई भी मात्रा इस तथ्य को नहीं बदल सकती।
नीचे तीन सामान्य भागों पर एक समान-से-समान तुलना दी गई है, जिसमें पूर्णतः भारित श्रम दर ३८ अमेरिकी डॉलर/घंटा (मज़दूरी + ओवरहेड) और सामान्य उपभोग्य वस्तुओं की कीमतें शामिल हैं। ये उदाहरणात्मक कार्यशाला-फर्श के आँकड़े हैं — आपके आँकड़े भिन्न होंगे — लेकिन अनुपात जो मायने रखते हैं।
| भाग एवं विशेषता | मैनुअल (ग्राइंड / ब्रश) | रासायनिक (अचार / पेस्ट) | लेज़र (500 डब्ल्यू पल्स्ड) |
|---|---|---|---|
|
ए. समतल प्लेट 300×200 मिमी, हल्का जंग |
3.5 मिनट → $2.20 + डिस्क $0.60 = $2.80 |
बाथ + रिन्स + निपटान $2.66 |
0.4 मिनट → $0.25 + बिजली $0.03 = $0.28 |
|
बी. पाइप वेल्ड जोड़ डीएन८०, लगभग १.२ मीटर का सीम |
९ मिनट → ५.७० डॉलर + २ डिस्क्स १.४० डॉलर = $7.10 |
पेस्ट २.२० डॉलर + न्यूट्रलाइज़ & रिंस ३ मिनट = $4.10 |
१.५ मिनट → ०.९५ डॉलर + पावर ०.०४ डॉलर = $0.99 |
|
सी. थ्रेडेड फिटिंग एम२०, ८ थ्रेड्स में जंग |
२.५ मिनट → १.५८ डॉलर + ब्रश $0.30 = $1.88 |
$0.70 + धोना/सुखाना 1.5 मिनट = $1.65 |
0.7 मिनट → $0.44 + बिजली $0.02 = $0.46 |
एक दुकान सफाई लें प्रति वर्ष १२,००० मिश्रित भाग — प्लेट्स, वेल्ड्स और फिटिंग्स का एक यथार्थवादी मिश्रण, औसत हस्तचालित लागत $३.४०/भाग। यहाँ वर्ष के आँकड़े हैं।
ध्यान देने योग्य दो बातें। पहली, बचत लगभग पूरी तरह से प्रति भाग कुछ मिनट द्वारा निर्धारित होती है, मशीन की कीमत द्वारा नहीं — इसलिए आपके भागों की ज्यामिति, विशिष्टता पत्रक से अधिक महत्वपूर्ण है। दूसरी, यह एक दोहराव वाला बचत है: यह प्रत्येक वर्ष दोहराई जाती है जब तक मशीन चल रही हो।

▴ प्रत्येक विधि धातु को साफ़ करती है। केवल एक ही विधि में कोई मीडिया नहीं है, कोई अम्ल नहीं है और कोई अपशिष्ट प्रवाह नहीं है — और यही बात लेजर में दिखाई देती है।
जटिल-भाग के कार्य का उद्धरण देने से पहले, इन चारों की जाँच करें। यदि इनमें से कोई एक भी असफल हो जाता है, तो लागत का लाभ तेज़ी से कम हो जाता है।
| संख्या | सामान्य मूल्य (500 वाट पल्सित) | यह लागत निर्धारित करता है क्यों |
|---|---|---|
| फोकस की गहराई | 200 मिमी फोकल लंबाई पर ±3–5 मिमी | इस सीमा के बाहर शक्ति घनत्व लगभग 20%+ तक कम हो जाता है, और ऑपरेटर को गति कम करनी या फिर से पास करना पड़ता है — यह वक्राकार भागों पर छुपी हुई सबसे बड़ी लागत है |
| स्कैन चौड़ाई | 10–80 मिमी समायोज्य | स्कैन चौड़ाई को दोगुना करने से एक चौड़ी वेल्ड पर पासों की संख्या लगभग आधी हो जाती है; पतली सीमाओं पर एक चौड़ी बीम ऊर्जा बर्बाद करती है और मूल धातु के लिए जोखिम पैदा करती है |
| पहुँच की दूरी / कोण | सतह के प्रति लगभग 30° न्यूनतम | इस कोण से कम पर प्रभावी फ्लुएंस ढह जाता है; गहराई में स्थित और आंतरिक विशेषताएँ जल्दी ही अर्थव्यवस्था के अनुकूल नहीं रहतीं |
| भागों का संभाल | हैंडहेल्ड बनाम टर्नटेबल बनाम रोबोट | उच्च मात्रा वाले जटिल भागों पर, रोबोट या टर्नटेबल अक्सर एक बड़े लेज़र की तुलना में तेज़ी से अपनी लागत वसूल कर लेता है — यह पुनर्अभिविन्यास के मिनटों को समाप्त कर देता है |
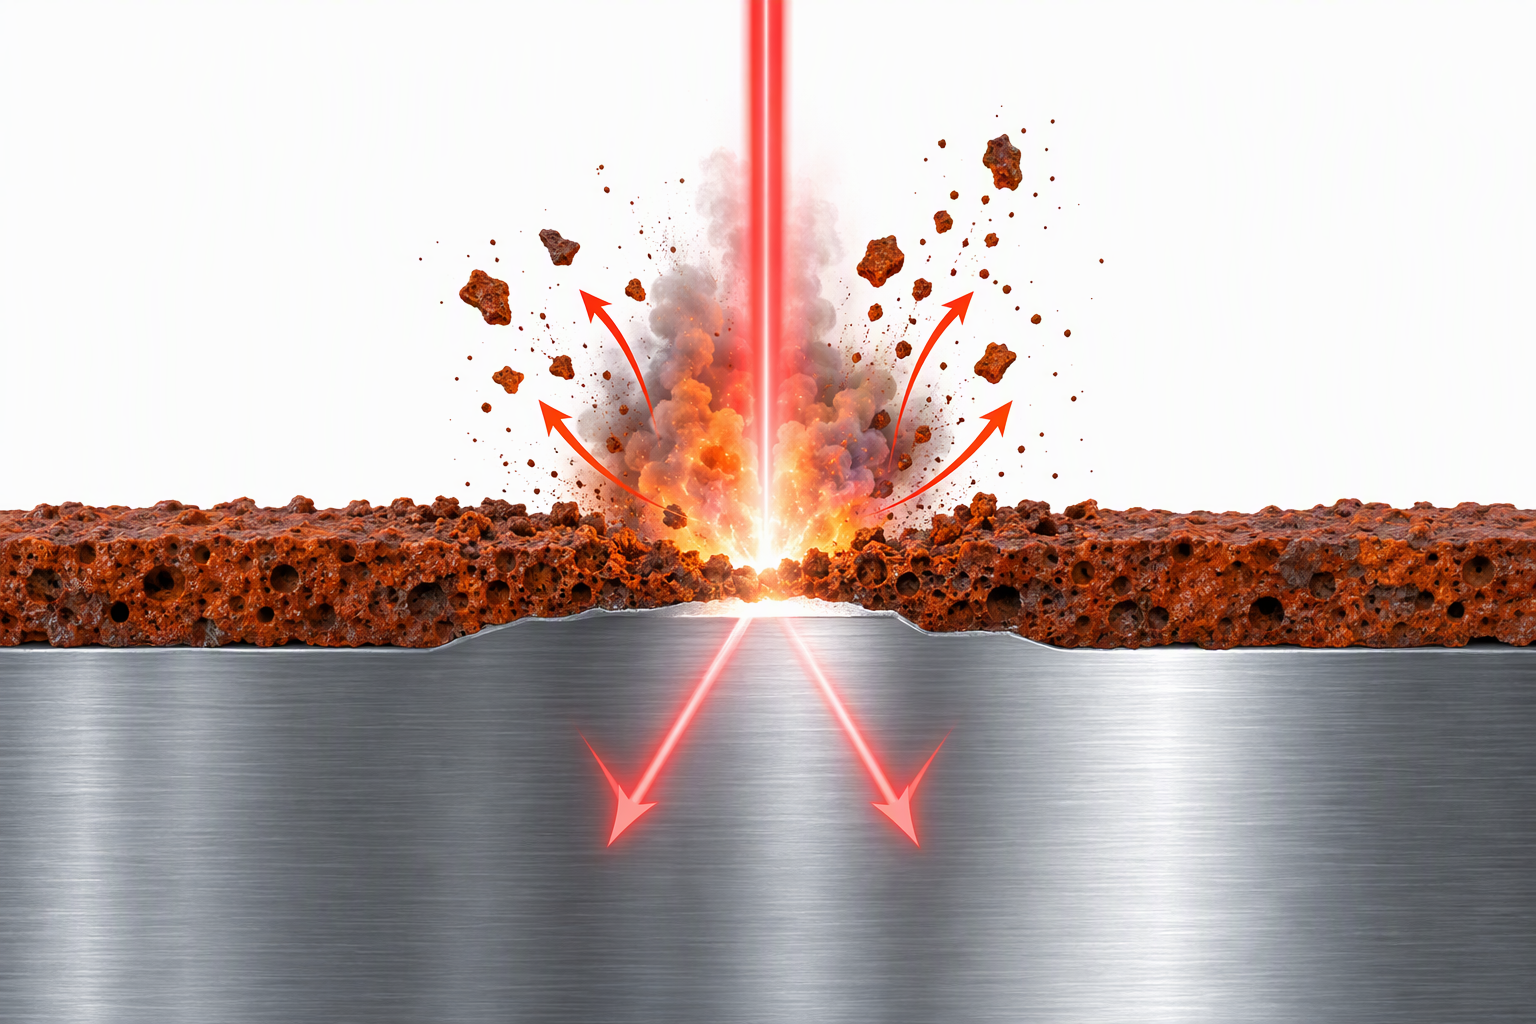
▴ 1064 एनएम प्रकाश ऑक्साइड और दूषक के द्वारा अवशोषित होता है, लेकिन साफ़ धातु द्वारा परावर्तित — यह चयनात्मकता ही कारण है कि बीम वेल्ड टो को बिना कटाव के साफ़ कर सकता है।
1. गहरे आंतरिक बोर और अंधे छिद्र। यदि विशेषता अपने व्यास से लगभग 1.5× अधिक गहरी है, तो बीम दूर की दीवार तक उपयोगी कोण पर नहीं पहुँच सकता। एक घूर्णी ब्रश या रासायनिक डुबोना सस्ता और तेज़ है।
2. दरारों में बहुत भारी, गहरी गड़हों वाला संक्षारण। जहाँ जंग ने एक दरार में 0.5 मिमी से अधिक खाया है, वहाँ लेज़र ढीले ऑक्साइड को हटा देगा, लेकिन आपको गड़हों के तल तक पहुँचने के लिए यांत्रिक तैयारी की आवश्यकता होगी। लेज़र के साथ हल्का पीसना, अकेले लेज़र से बेहतर है।
3. कम मात्रा, एकल-उपयोग, समतल कार्य। अगर आप प्रति महीने दस समतल प्लेटों की सफाई करते हैं, तो १०,००० अमेरिकी डॉलर की मशीन का कोई उचित समयसीमा में रिटर्न नहीं होगा। लेज़र एक मात्रा और ज्यामिति का खेल है, कोई सार्वभौमिक अपग्रेड नहीं।
चरण १ — अपने भागों का वर्गीकरण करें। उन्हें समतल / वक्र / वेल्डेड / थ्रेडेड में समूहित करें। उनकी लागत अलग-अलग निकालें; किसी समतल प्लेट और पाइप जॉइंट की लागत को औसत न करें।
चरण २ — किसी वास्तविक भाग का समय मापें, कोई प्रदर्शन भाग नहीं। अपनी सबसे खराब ज्यामिति वाले भाग पर किसी ऑपरेटर का समय मापें, जिसमें पुनः अभिविन्यास और पुनः फोकस शामिल हो। यही संख्या एकमात्र महत्वपूर्ण है।
चरण ३ — उन उपभोग्य वस्तुओं की गिनती करें जिनकी खरीद आप बंद कर रहे हैं। डिस्क्स, मीडिया, अम्ल, कुल्लन जल, निपटान शुल्क, व्यक्तिगत सुरक्षा उपकरण। अधिकांश खरीदार इस स्तंभ को भूल जाते हैं, और यह अक्सर सबसे बड़ा होता है।
चरण 4 — मशीन को बजट के बजाय ज्यामिति के अनुसार मैच करें। वक्र और वेल्डेड कार्य के लिए आमतौर पर समायोज्य स्कैन चौड़ाई और एक टर्नटेबल या रोबोट की आवश्यकता होती है , अधिक वॉट नहीं। एक स्टैंडऑफ समस्या को ठीक करने के लिए २००० डब्ल्यू खरीदना गलत जगह पर खर्च किया गया धन है।
▴ टियानयू 500 डब्ल्यू पोर्टेबल पल्स्ड क्लीनर — 1064 एनएम, समायोज्य पल्स चौड़ाई, 10–80 मिमी स्कैन चौड़ाई, वक्र सतहों के लिए रोलर स्टैंडऑफ गाइड। 100–6000 डब्ल्यू श्रेणी, हैंडहेल्ड / बेंचटॉप / रोबोटिक। सीई प्रमाणित।
👉 हमें अपने तीन सबसे कठिन भाग भेजें — हम आपको प्रति भाग लागत का अनुमान वापस भेजेंगे
हमें सामग्री, दूषक, ज्यामिति और आपकी मासिक मात्रा बताएँ। हम आपको उत्तर देंगे अनुशंसित सेटिंग्स, सही फॉर्म फैक्टर और प्रति भाग लागत का अनुमान के साथ — 24 घंटों के भीतर।
वुहान टियानयू लेज़र के बारे में
वुहान माओहे टियानयू लेज़र उपकरण कंपनी लिमिटेड — 100 डब्ल्यू से 6 000 डब्ल्यू तक पोर्टेबल, बेंचटॉप और रोबोटिक लेज़र क्लीनिंग एवं वेल्डिंग प्रणालियाँ।
सीई प्रमाणित। यूरोप, दक्षिणपूर्व एशिया और मध्य पूर्व को निर्यात किया जाता है।
हाउसिंग, शक्ति और स्कैन चौड़ाई के लिए ओइएम / ओडीएम उपलब्ध है।
"30 लेज़र क्लीनिंग प्रश्न" श्रृंखला का भाग 09।
अगला → "लेज़र क्लीनिंग मशीन की वास्तविक लागत क्या है? $1,200–$42,000 के अंतर के पीछे सच्चाई"
हमें फॉलो करें — प्रतिदिन एक व्यावहारिक अंतर्दृष्टि।

 EN


