 ×
Oct 16,2026
TIANYU Laser · Serie di Pulizia Laser di 30 Giorni · N. 09 · Lettura in 10 minuti
#pulizialaser #CostPerPart #WeldCleaning #ComplexGeometry #TIANYULaser
La maggior parte delle dimostrazioni di pulizia laser viene eseguita su piastra piana. È la geometria più semplice possibile: distanza costante, nessuna ombreggiatura, nessuna riorientazione, un solo passaggio. Tale dimostrazione ti dice che la macchina funziona. Non ti dice niente quanto ti costerà effettivamente la macchina sui pezzi che produci davvero.
I pezzi reali sono curvi, saldati, filettati, forati, stampati e chiusi in scatole. Ognuna di queste caratteristiche costringe l’operatore a compiere azioni che la piastra piana non richiedeva mai: riposizionarsi, rifocalizzare, rallentare o rifinire manualmente. È proprio lì che vanno i minuti di manodopera — e quindi i soldi.

▴ Il 10% facile di un lavoro di pulizia è la superficie piana. Il 90% costoso riguarda ogni curva, giunzione e filettatura intorno ad essa.
Quasi ogni sorpresa sui costi per pezzi complessi deriva da una di queste tre caratteristiche. Impara a riconoscerle su un disegno tecnico e potrai prevedere il costo della pulizia ancor prima di formulare un preventivo.
| Caratteristica | Perché è lento / costoso | Ciò che un laser fa effettivamente | Ciò che lo risolve |
|---|---|---|---|
|
Superfici curve tubo, tubo cavo, albero, guscio stampato |
Il punto focale si sposta mentre la testa segue la curvatura; la densità di potenza diminuisce fuori fuoco, quindi l’operatore rallenta o esegue un ulteriore passaggio | Pulisce perfettamente — ma solo se la distanza di lavoro rimane entro la profondità di messa a fuoco | Guida a rullo con distanza di lavoro costante, fascio largo defocalizzato oppure robot / tavola rotante che mantengono una distanza costante |
|
Giunti saldati e zona influenzata dal calore (HAZ) ossidi post-saldatura, discolorazione, schizzi |
La spazzolatura manuale con filo metallico o la rettifica sono lente, rumorose e consumano dischi; inoltre è difficile raggiungere il piede del cordone di saldatura senza intaccare il metallo base | Rimuove ossidi e schizzi in un’unica passata, senza alterare il profilo del cordone di saldatura | Larghezza d’impulso corretta (impulsi brevi per gli ossidi, più lunghi per gli schizzi) + scansione lineare; velocità tipica: 0,5–2,0 m/min |
|
Filettature e fori ciechi fori filettati, alesature interne, scanalature |
Effetto ombra: il fascio viaggia in linea retta e non riesce semplicemente a ‘vedere’ dietro uno spigolo o all’interno di un foro profondo | Parziale — solo le superfici che il fascio può raggiungere con un angolo operativo adeguato | Fascio defocalizzato + passate inclinate per filettature superficiali; per alesature interne profonde è comunque necessaria una spazzola o una lancia rotante |
Leggere la terza riga due volte. I filetti sono la caratteristica più sovrapromossa nelle presentazioni di vendita per la pulizia laser. fianchi e creste di un filetto che il laser riesce a vedere. Non pulirà il fondo di un foro cieco da 40 mm, e nessuna quantità di potenza lo renderà possibile.
Di seguito è riportato un confronto diretto su tre pezzi tipici, utilizzando un tasso orario completo del personale di 38 USD/ora (stipendio + costi generali) e i prezzi tipici dei consumabili. Si tratta di cifre indicative per l’officina — i vostri dati potranno differire — ma ciò che conta sono le differenze percentuali. rapporti differenze percentuali.
| Pezzo e caratteristica | Manuale (smerigliatura / spazzolatura) | Chimico (liquido/pasta) | Laser (500 W a impulsi) |
|---|---|---|---|
|
A. Piastra piana 300×200 mm, leggera ruggine |
3,5 min → $2.20 + disco 0,60 USD = $2.80 |
bagno + risciacquo + smaltimento $2.66 |
0,4 min → $0.25 + energia 0,03 USD = $0.28 |
|
B. Giunto saldato tubo DN80, circa 1,2 m di giunto |
9 min → 5,70 $ + 2 dischi 1,40 $ = $7.10 |
pasta 2,20 $ + neutralizzazione & risciacquo 3 min = $4.10 |
1,5 min → 0,95 $ + potenza 0,04 $ = $0.99 |
|
C. Raccordo filettato M20, ruggine in 8 filetti |
2,5 min → 1,58 $ + spazzola $0,30 = $1.88 |
$0,70 + risciacquo/asciugatura 1,5 min = $1.65 |
0,7 min → $0,44 + potenza $0,02 = $0.46 |
Prendi un’officina che effettua pulizie 12.000 pezzi misti all’anno — una combinazione realistica di lastre, saldature e raccordi, costo manuale medio 3,40 USD/pezzo. Ecco l’anno, in numeri.
Due aspetti da notare. Primo, il risparmio è determinato quasi esclusivamente da minuti per pezzo , non dal prezzo della macchina — ed è per questo che la geometria dei vostri pezzi conta più della scheda tecnica. Secondo, si tratta di un ricorrente risparmio annuale: si ripete ogni anno di funzionamento della macchina.

▴ Ogni metodo pulisce il metallo. Solo uno di essi non richiede alcun materiale abrasivo, alcun acido e alcun effluente — ed è proprio questo che compare nel bilancio.
Prima di quotare un lavoro su pezzi complessi, verificate questi quattro parametri. Se anche solo uno di essi non è soddisfatto, il vantaggio economico si riduce rapidamente.
| Numero | Valore tipico (pulsato da 500 W) | Perché determina il costo |
|---|---|---|
| Profondità di fuoco | ±3–5 mm a una lunghezza focale di 200 mm | Al di fuori di questa finestra, la densità di potenza diminuisce di circa il 20% o più e l’operatore deve rallentare o effettuare un nuovo passaggio — questo è il principale costo nascosto sui pezzi curvi |
| Larghezza di scansione | regolabile da 10 a 80 mm | Raddoppiare la larghezza di scansione riduce approssimativamente a metà il numero di passaggi su una saldatura larga; su giunti sottili, un fascio largo spreca energia e rischia di danneggiare il metallo base |
| Portata / angolo di accesso | ~30° minimo rispetto alla superficie | Al di sotto di questo angolo, la fluenza efficace crolla; le caratteristiche rientranti e interne diventano rapidamente antieconomiche |
| Manipolazione delle parti | manuale vs tavola rotante vs robot | Su pezzi complessi ad alto volume, il robot o la tavola rotante spesso si ammortizzano più velocemente di un laser più potente — eliminano i minuti necessari per il riposizionamento |
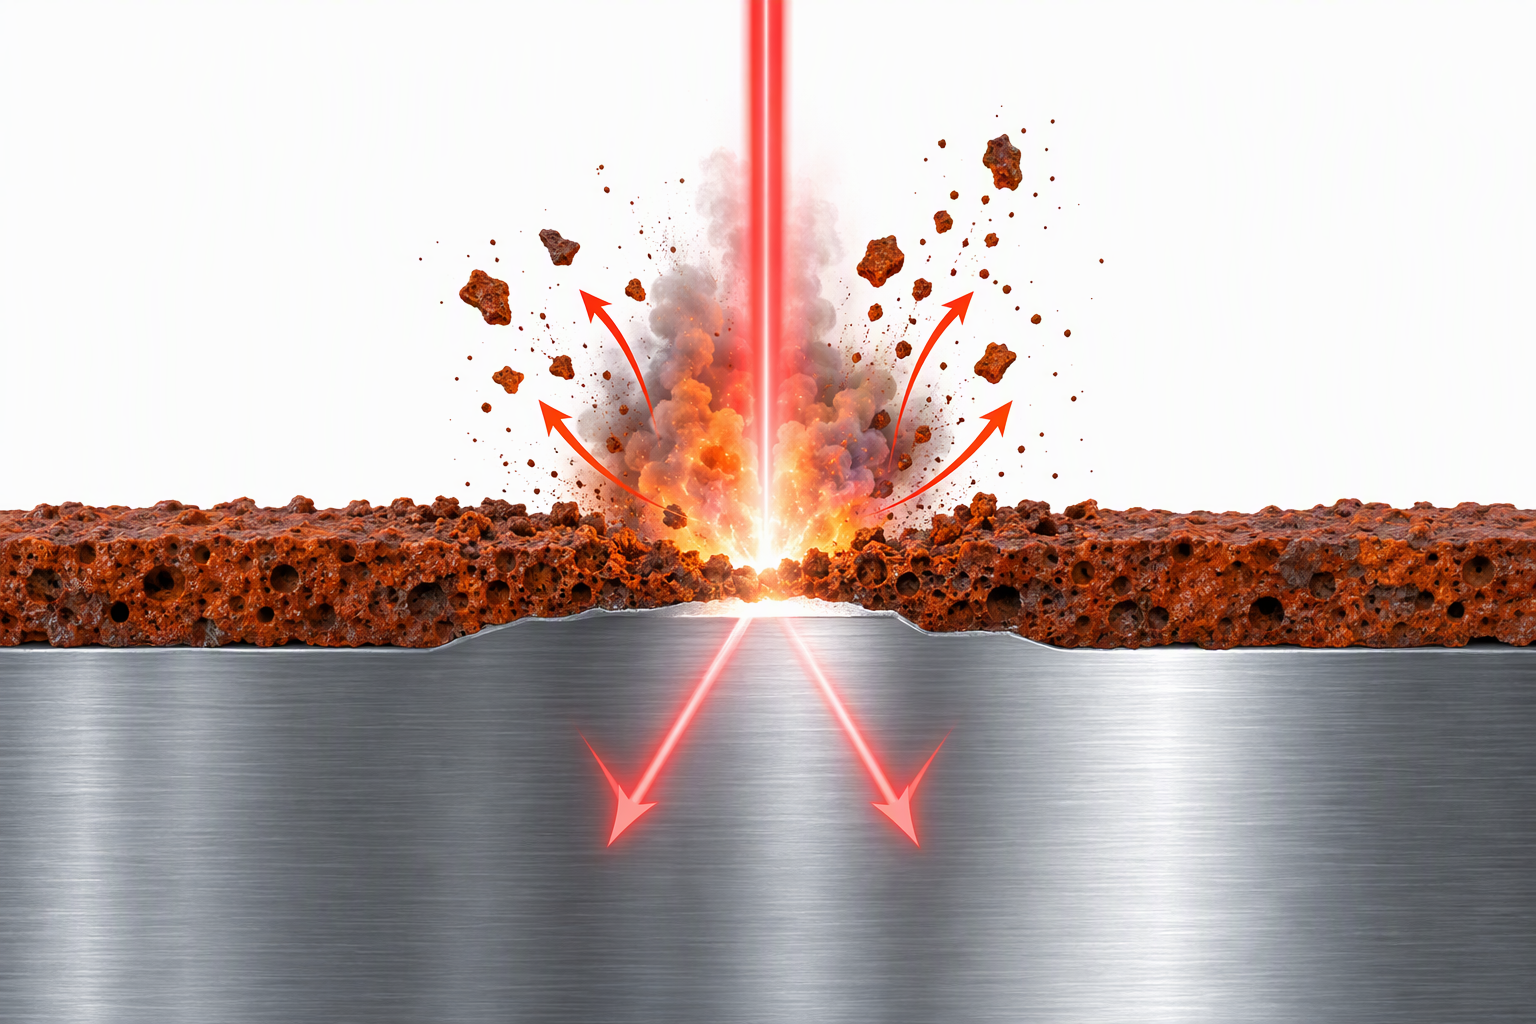
▴ La luce a 1064 nm viene assorbita dall’ossido e dai contaminanti, ma riflessa dal metallo pulito — questa selettività consente al fascio di pulire il cordone di saldatura senza intaccarlo.
1. Fori interni profondi e fori ciechi. Se la caratteristica è profonda più di circa 1,5 volte il suo diametro, il fascio non riesce a raggiungere la parete opposta con un angolo utilizzabile. Una spazzola rotante o un bagno chimico sono più economici e veloci.
2. Corrosione molto pesante e profondamente solcata nelle fessure. Laddove la ruggine ha intaccato la superficie di oltre 0,5 mm all’interno di una fessura, il laser rimuoverà l’ossido sciolto, ma sarà comunque necessaria una preparazione meccanica per raggiungere il fondo delle cavità. Un trattamento combinato laser + leggera rettifica è preferibile rispetto al solo laser.
3. Lavorazioni piane singole o in basso volume. Se si puliscono dieci lastre piane al mese, una macchina da 10 000 USD non si ammortizza in alcun orizzonte temporale ragionevole. Il laser è una soluzione per volumi e geometrie specifiche non un aggiornamento universale.
Passo 1 — Classificare i propri componenti. Raggrupparli in piani / curvi / saldati / filettati. Calcolarne i costi separatamente; non fare una media tra una piastra piana e un giunto per tubo.
Passo 2 — Misurare il tempo su un componente reale, non su un componente dimostrativo. Misurare il tempo di un operatore sulla geometria più difficile, includendo ri-orientamento e ri-focalizzazione. Quel valore è l’unico che conta.
Passo 3 — Contare i materiali di consumo che si smettono di acquistare. Dischi, agenti abrasivi, acido, acqua di risciacquo, tariffe per lo smaltimento, DPI. La maggior parte degli acquirenti dimentica questa voce, che spesso è la più consistente.
Passo 4 — Abbinare la macchina alla geometria, non al budget. I lavori curvi e saldati richiedono di solito una larghezza di scansione regolabile e un piatto rotante o un robot , non più watt. Acquistare 2 000 W per risolvere un problema di distanza operativa è spendere denaro nel posto sbagliato.
▴ Pulitore portatile a impulsi TIANYU da 500 W — 1064 nm, larghezza d’impulso regolabile, larghezza di scansione da 10 a 80 mm, guida meccanica a rullo per mantenere costante la distanza operativa su superfici curve. Gamma di potenza da 100 a 6 000 W, versione manuale / da banco / robotica. Certificato CE.
👉 Inviateci i vostri tre pezzi più difficili — vi invieremo una stima del costo per pezzo
Indicateci il materiale, il contaminante, la geometria e il vostro volume mensile. Vi risponderemo con impostazioni consigliate, il giusto fattore di forma e una stima del costo per pezzo — entro 24 ore.
Informazioni su Wuhan TIANYU Laser
Wuhan Maohe Tianyu Laser Equipment Co., Ltd. — sistemi portatili, da banco e robotici per la pulizia e la saldatura laser, da 100 W a 6 000 W.
Certificati CE. Esportazione in Europa, Sud-Est asiatico e Medio Oriente.
Disponibili servizi OEM/ODM per involucro, potenza e larghezza di scansione.
Parte 09 della serie "30 domande sul pulitore laser".
Successivo → "Quanto costa davvero una macchina per la pulitura laser? La verità dietro il divario da 1.200 a 42.000 USD"
Seguici — un'informazione pratica ogni giorno.

 EN


