 ×
Oct 16,2026
TIANYU Laser · Série de Limpeza a Laser de 30 Dias · Nº 09 · Leitura em 10 min
#limpezalaser #CostPerPart #WeldCleaning #ComplexGeometry #TIANYULaser
A maioria das demonstrações de limpeza a laser é feita em chapas planas. Essa é a geometria mais simples possível: distância constante, sem sombreamento, sem reorientação, uma única passagem. Essa demonstração mostra que a máquina funciona. Ela não mostra nada quanto a máquina lhe custará nas peças que você realmente fabrica.
Peças reais são curvas, soldadas, roscadas, furadas, estampadas e fechadas. Cada uma dessas características obriga o operador a fazer algo que a chapa plana nunca exigiu: reposicionar, refocar, reduzir a velocidade ou finalizar manualmente. É aí que os minutos de mão de obra — e, portanto, o dinheiro — se acumulam.

▴ Os 10% fáceis de um trabalho de limpeza são a superfície plana. Os 90% caros são todas as curvas, juntas e filetes ao redor dela.
Quase toda surpresa de custo em peças complexas resulta de uma dessas três características. Aprenda a identificá-las em um desenho técnico e você poderá prever o custo de limpeza antes mesmo de elaborar a proposta.
| Característica | Por que é lento / caro | O que um laser realmente faz | O que resolve o problema |
|---|---|---|---|
|
Superfícies curvas tubo, tubo, eixo, carcaça prensada |
O ponto focal se desloca à medida que a cabeça segue a curva; a densidade de potência cai fora do foco, então o operador reduz a velocidade ou realiza uma nova passagem | Limpa perfeitamente — mas apenas se a distância de trabalho permanecer dentro da profundidade de foco | Guia com rolete de distância fixa, feixe largo desfocado ou robô / placa giratória que mantenha distância constante |
|
Juntas de solda e ZAC óxido pós-soldagem, descoloração, respingos |
Escovagem manual com arame ou esmerilhamento é lento, barulhento e desgasta discos; o pé da solda é difícil de alcançar sem danificar o metal base | Remove óxido e respingos em uma única passagem sem tocar no perfil da solda | Largura de pulso correta (pulsos curtos para óxido, mais longos para respingos) + varredura linear; velocidade típica de 0,5–2,0 m/min |
|
Roscas e furos cegos furos roscados, furos internos, ranhuras |
Sombreamento: o feixe viaja em linha reta e simplesmente não consegue enxergar ao redor de um canto ou para dentro de um furo profundo | Parcial — apenas as superfícies que o feixe pode atingir sob um ângulo viável | Feixe desfocado + passadas anguladas para roscas rasas; furos internos profundos ainda exigem escova ou lança rotativa |
Leia a terceira linha duas vezes. As roscas são a característica mais superprometida nas apresentações comerciais de limpeza a laser. Um laser limpará os flancos e cristas de uma rosca que consiga ver. Ele não limpará o fundo de um furo cego de 40 mm, e nenhuma quantidade de potência alterará esse fato.
Abaixo há uma comparação direta de três peças típicas, utilizando uma taxa horária total de mão de obra de 38 USD/hora (salário + custos indiretos) e preços típicos de consumíveis. Estes são valores ilustrativos do chão de fábrica — seus números serão diferentes —, mas os medidores de relação fatores relevantes
| Peça e característica | Manual (esmerilhamento / escovação) | Químico (solução ou pasta) | A laser (pulsado de 500 W) |
|---|---|---|---|
|
A. Placa plana 300 × 200 mm, ferrugem leve |
3,5 min → $2.20 + disco $0,60 = $2.80 |
banho + enxágue + descarte $2.66 |
0,4 min → $0.25 + energia $0,03 = $0.28 |
|
B. Junta de solda em tubo DN80, ~1,2 m de costura |
9 min → 5,70 USD + 2 discos 1,40 USD = $7.10 |
pasta 2,20 USD + neutralização & enxágue 3 min = $4.10 |
1,5 min → 0,95 USD + potência 0,04 USD = $0.99 |
|
C. Conexão roscada M20, ferrugem em 8 roscas |
2,5 min → 1,58 USD + escova $0,30 = $1.88 |
$0,70 + enxágue/secagem 1,5 min = $1.65 |
0,7 min → $0,44 + potência $0,02 = $0.46 |
Considere uma oficina de limpeza 12.000 peças mistas por ano — uma combinação realista de chapas, soldas e conexões, custo manual médio de 3,40 USD/peça. Eis o ano, em números.
Duas coisas merecem atenção. Primeiro, a economia é impulsionada quase inteiramente por minutos por peça , e não pelo preço da máquina — razão pela qual a geometria das suas peças importa mais do que a ficha técnica. Segundo, trata-se de uma recorrente economia recorrente: repete-se todos os anos em que a máquina estiver em operação.

▴ Todos os métodos limpam metal. Apenas um deles não utiliza meio abrasivo, não emprega ácido e não gera efluente — e é exatamente isso que aparece no balanço contábil.
Antes de cotar um trabalho com peças complexas, verifique esses quatro parâmetros. Se qualquer um deles não for atendido, a vantagem de custo reduz-se rapidamente.
| Número | Valor típico (pulso de 500 W) | Por que ele define o custo |
|---|---|---|
| Profundidade de foco | ±3–5 mm a 200 mm de distância focal. | Fora desta janela, a densidade de potência diminui cerca de 20 % ou mais, e o operador deve reduzir a velocidade ou repetir a passagem — este é o principal custo oculto em peças curvas. |
| Largura de varredura | ajustável entre 10 e 80 mm. | Duplicar a largura de varredura reduz aproximadamente pela metade o número de passagens numa solda larga; em juntas finas, um feixe largo desperdiça energia e coloca em risco o metal base. |
| Alcance / ângulo de acesso. | ângulo mínimo de cerca de 30° em relação à superfície. | Abaixo deste ângulo, a fluência efetiva entra em colapso; características recuadas e internas tornam-se rapidamente inviáveis economicamente. |
| Manuseio de peças | manual versus mesa giratória versus robô. | Em peças complexas de alta produção, o robô ou a mesa giratória frequentemente se paga mais rapidamente do que um laser maior — elimina os minutos necessários para reorientação. |
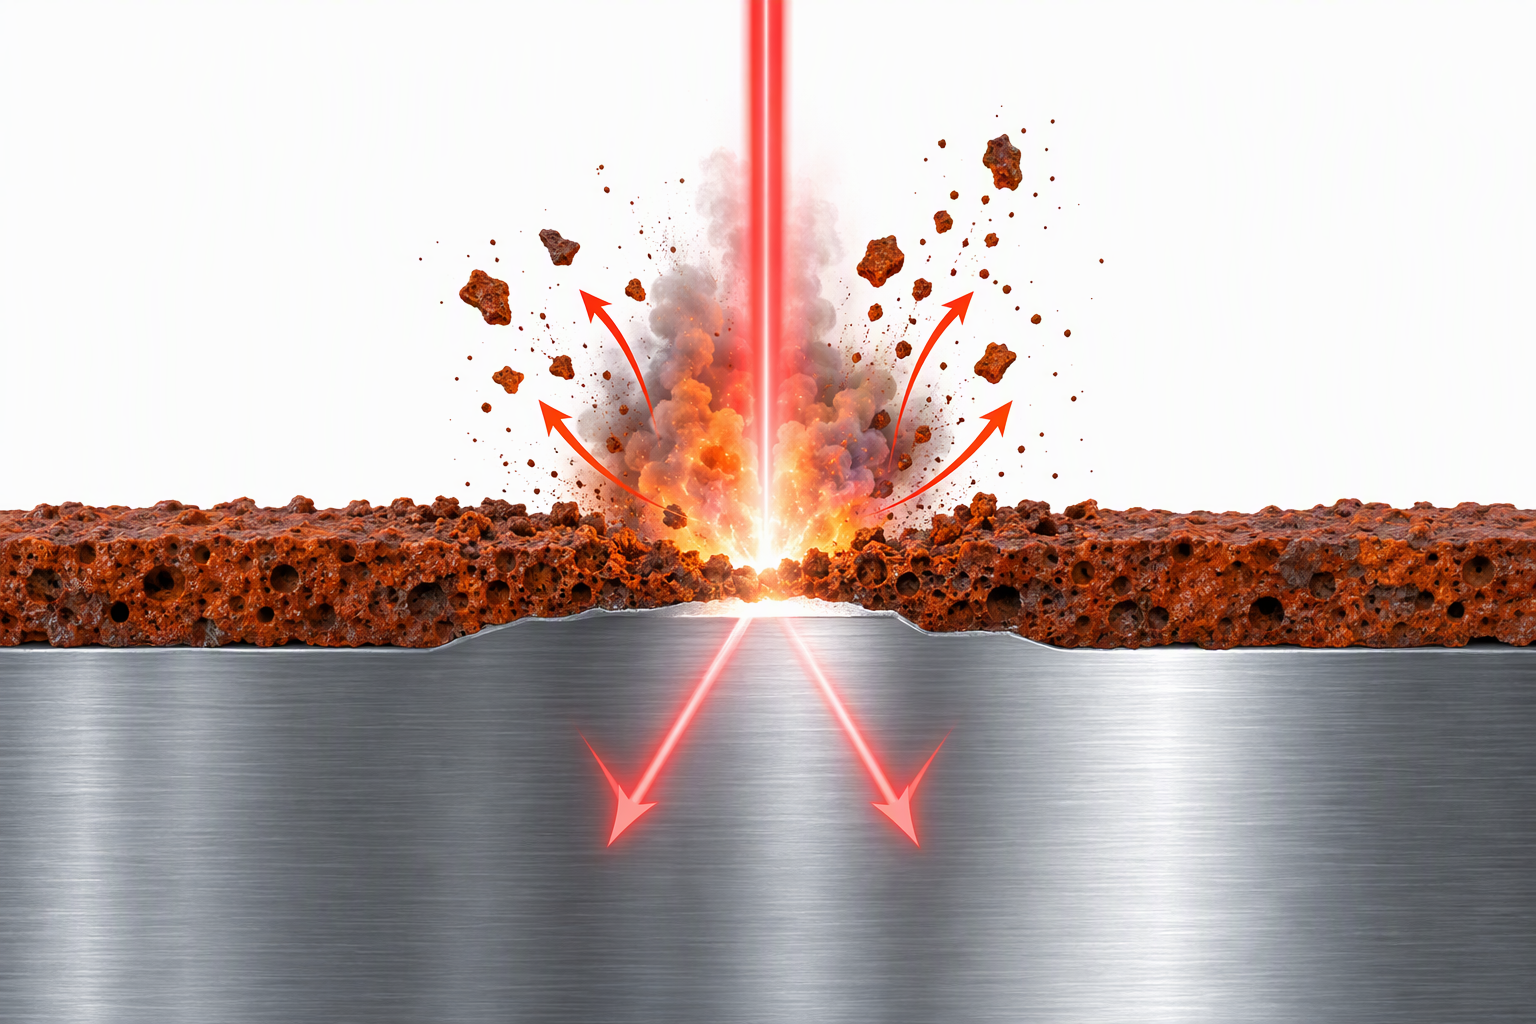
▴ A luz a 1064 nm é absorvida por óxidos e contaminantes, mas refletida por metal limpo — essa seletividade permite que o feixe limpe o cordão de solda sem danificá-lo.
1. Furos internos profundos e furos cegos. Se a característica tiver profundidade superior a cerca de 1,5× seu diâmetro, o feixe não consegue atingir a parede oposta com um ângulo utilizável. Uma escova rotativa ou uma imersão química é mais barata e mais rápida.
2. Corrosão muito pesada e profundamente craterizada em reentrâncias. Onde a ferrugem penetrou 0,5 mm ou mais em uma reentrância, o laser removerá o óxido solto, mas ainda será necessário um preparo mecânico para alcançar o fundo das crateras. O laser combinado com uma leve retificação supera o uso exclusivo do laser.
3. Trabalhos planos de baixo volume ou únicos. Se você limpar dez placas planas por mês, uma máquina de USD 10.000 não se paga em nenhum horizonte razoável. O laser é um jogo de volume e geometria — não uma atualização universal.
Etapa 1 — Classifique suas peças. Agrupe-as em planas / curvas / soldadas / roscadas. Calcule os custos separadamente; não faça uma média entre uma chapa plana e uma junta de tubo.
Etapa 2 — Cronometre uma peça real, não uma peça de demonstração. Meça o tempo de um operador na pior geometria que você tiver, incluindo reorientação e refocalização. Esse número é o único que importa.
Etapa 3 — Conte os consumíveis que você deixará de comprar. Discos, meios abrasivos, ácido, água de enxágue, taxas de descarte, EPI. A maioria dos compradores esquece essa coluna, que muitas vezes é a maior.
Etapa 4 — Ajuste a máquina à geometria, não ao orçamento. Trabalhos curvos e soldados normalmente exigem a largura de varredura ajustável e uma mesa giratória ou robô , não mais watts. Comprar 2 000 W para resolver um problema de distância de trabalho é gastar dinheiro no lugar errado.
▴ Limpeza pulsada portátil TIANYU de 500 W — 1064 nm, largura de pulso ajustável, largura de varredura de 10–80 mm, guia mecânico de distância de trabalho com roletes para peças curvas. Faixa de potência de 100–6 000 W, uso manual / em bancada / robótico. Certificada CE.
👉 Envie-nos suas três peças mais difíceis — enviaremos de volta uma estimativa de custo por peça
Informe-nos o material, o contaminante, a geometria e seu volume mensal. Respondemos com configurações recomendadas, o fator de forma adequado e uma estimativa de custo por peça — em até 24 horas.
Sobre a Wuhan TIANYU Laser
Wuhan Maohe Tianyu Laser Equipment Co., Ltd. — Sistemas portáteis, de bancada e robóticos a laser para limpeza e soldagem, de 100 W a 6 000 W.
Certificado CE. Exportamos para a Europa, Sudeste Asiático e Oriente Médio.
Serviços OEM/ODM disponíveis para carcaça, potência e largura de varredura.
Parte 09 da série "30 Perguntas sobre Limpeza a Laser".
Próximo → "Quanto Custa Realmente uma Máquina de Limpeza a Laser? A Verdade por Trás da Faixa de Preços de USD 1.200 a USD 42.000"
Siga-nos — uma dica prática por dia.

 EN


