 ×
Oct 16,2026
TIANYU Laser · Seria czyszczenia laserowego trwająca 30 dni · Nr 09 · Czas czytania: 10 minut
#czyszczenie laserowe #CostPerPart #WeldCleaning #ComplexGeometry #TIANYULaser
Większość pokazów czyszczenia laserowego odbywa się na płaskiej płycie. To najprostsza możliwa geometria: stała odległość od powierzchni, brak zacienienia, brak ponownej orientacji, jedno przejście. Taki pokaz dowodzi, że urządzenie działa. Nie mówi jednak nic nic o tym, ile urządzenie będzie Cię kosztować przy czyszczeniu rzeczywistych części.
Rzeczywiste części są zakrzywione, spawane, gwintowane, wiertone, tłoczone i zamknięte w obudowach. Każda z tych cech zmusza operatora do wykonania czegoś, czego płaska płyta nigdy nie wymagała: ponownego pozycjonowania, ponownego skupiania, zwolnienia lub ręcznego dopracowania. Tam właśnie zużywane są minuty pracy — a więc i pieniądze.

▴ Łatwe 10% czyszczenia to płaska powierzchnia. Drogie 90% to wszystkie krzywizny, szwy i nitki wokół niej.
Prawie każda niespodzianka kosztowa przy złożonych elementach wynika z jednej z trzech cech. Naucz się rozpoznawać je na rysunku — i będziesz mógł przewidzieć koszt czyszczenia jeszcze przed przygotowaniem oferty.
| Funkcja | Dlaczego jest wolno / drogo | Co faktycznie robi laser | Co to naprawia |
|---|---|---|---|
|
Powierzchnie zakrzywione rura, przewód, wał, wygnany korpus |
Punkt ogniskowy przesuwa się, gdy głowica podąża po krzywiźnie; gęstość mocy spada poza ogniskiem, więc operator zwalnia lub wykonuje ponowne przejście | Czyści doskonale — ale tylko jeśli odległość robocza pozostaje w obrębie głębokości ostrości | Wodzik prowadzący utrzymujący stałą odległość, szeroka wiązka rozmyta lub robot / stołek obrotowy zapewniające stałą odległość |
|
Ślady spawania i strefa wpływu ciepła (HAZ) tlenki i przebarwienia po spawaniu, rozpryski |
Ręczne szczotkowanie drutem lub szlifowanie są powolne, hałaśliwe i zużywają tarcze; trudno dotrzeć do brzegu szwu bez uszkodzenia metalu macierzystego | Usuwa tlenki i rozpryski w jednym przejściu, nie zmieniając profilu szwu | Poprawna szerokość impulsu (krótkie impulsy do usuwania tlenków, dłuższe do usuwania rozprysków) + skanowanie liniowe; typowy zakres prędkości: 0,5–2,0 m/min |
|
Wkręty i otwory ślepe gwinty wewnętrzne, otwory wewnętrzne, rowki |
Efekt cienia: wiązka porusza się po linii prostej i po prostu nie może „zobaczyć” za zakrętem ani w głębokim otworze | Częściowe — tylko powierzchnie, do których wiązka może dotrzeć pod możliwym do zastosowania kątem | Rozmyta wiązka + ukośne przejścia dla płytkich gwintów; głębokie otwory wewnętrzne nadal wymagają szczotki lub obrotowego narzędzia typu lance |
Przeczytaj trzeci wiersz dwukrotnie. Wątki to cecha, której obiecują najwięcej w prezentacjach sprzedażowych dotyczących czyszczenia laserowego. Laser oczyszcza boki i wierzchołki widocznego wątku. Nie oczyszcza dna ślepej otwory o głębokości 40 mm, a żadna moc wyjściowa nie zmienia tego faktu.
Poniżej przedstawiono porównanie „na równi” trzech typowych elementów przy użyciu pełnego stawki godzinowej za pracę w wysokości 38 USD/godz. (wynagrodzenie + koszty pośrednie) oraz typowych cen materiałów eksploatacyjnych. To przykładowe dane z warsztatu — Twoje wartości będą się różnić — jednak przełożenia istotne są proporcje.
| Element i cecha | Ręczne (szlifowanie / szczotkowanie) | Chemiczny (płyn lub pasta) | Laserowy (500 W, impulsowy) |
|---|---|---|---|
|
A. Płyta płaska 300 × 200 mm, lekka rdza |
3,5 min → $2.20 + tarcza 0,60 USD = $2.80 |
kąpiel + przepłukanie + utylizacja $2.66 |
0,4 min → $0.25 + energia 0,03 USD = $0.28 |
|
B. Spoina rur DN80, ok. 1,2 m szwu |
9 min → 5,70 USD + 2 tarcze 1,40 USD = $7.10 |
pasta 2,20 USD + zobojętnienie & płukanie 3 min = $4.10 |
1,5 min → 0,95 USD + moc 0,04 USD = $0.99 |
|
C. Nakrętka z gwintem M20, rdza w 8 skokach gwintu |
2,5 min → 1,58 USD + szczotka 0,30 USD = $1.88 |
0,70 USD + płukanie/suszenie 1,5 minuty = $1.65 |
0,7 minuty → 0,44 USD + moc 0,02 USD = $0.46 |
Weźmy zakład czyszczący 12 000 różnych części rocznie — realistyczna mieszanka płyt, spawów i elementów złącznych, średnie koszty ręczne: 3,40 USD/część. Oto ten rok w liczbach.
Dwie rzeczy wymagają uwagi. Po pierwsze, oszczędność wynika niemal w całości z minuty na element , a nie z ceny maszyny — dlatego geometria Twoich części ma większe znaczenie niż dane techniczne podane w karcie produktu. Po drugie, jest to oszczędność powtarzalny powtarzająca się co roku, przez cały czas działania maszyny.

▴ Każda metoda czyszczenia usuwa metal. Tylko jedna z nich nie wymaga środków czyszczących, kwasów ani nie generuje odpadów — i właśnie to wpływa na bilans księgowy.
Zanim przygotujesz ofertę na zlecenie złożonej części, sprawdź te cztery parametry. Jeśli którykolwiek z nich nie spełnia wymogów, przewaga kosztowa szybko maleje.
| Numer | Wartość typowa (500 W, impulsowy) | Dlaczego decyduje ona o koszcie |
|---|---|---|
| Głębokość ostrości | ±3–5 mm przy ogniskowej długości 200 mm | Poza tym zakresem gęstość mocy spada o ok. 20% lub więcej, a operator musi zwolnić lub ponownie przeprowadzić obróbkę — to główny ukryty koszt przy częściach o krzywoliniowym kształcie |
| Szerokość skanowania | regulowany w zakresie 10–80 mm | Podwojenie szerokości skanowania zmniejsza mniej więcej o połowę liczbę przejść przy szerokim szwie; przy cienkich szwach szeroka wiązka marnuje energię i zwiększa ryzyko uszkodzenia metalu podstawowego |
| Zasięg / kąt dostępu | ~30° minimalnie względem powierzchni | Poniżej tego kąta efektywna gęstość energii gwałtownie spada; elementy zagłębione i wewnętrzne stają się szybko nieopłacalne |
| Obsługa części | urządzenie ręczne vs stołek obrotowy vs robot | Przy wysokotematycznych, złożonych częściach robot lub stołek obrotowy często spłaca się szybciej niż większy laser — eliminuje to minuty potrzebne na ponowne ustawianie części |
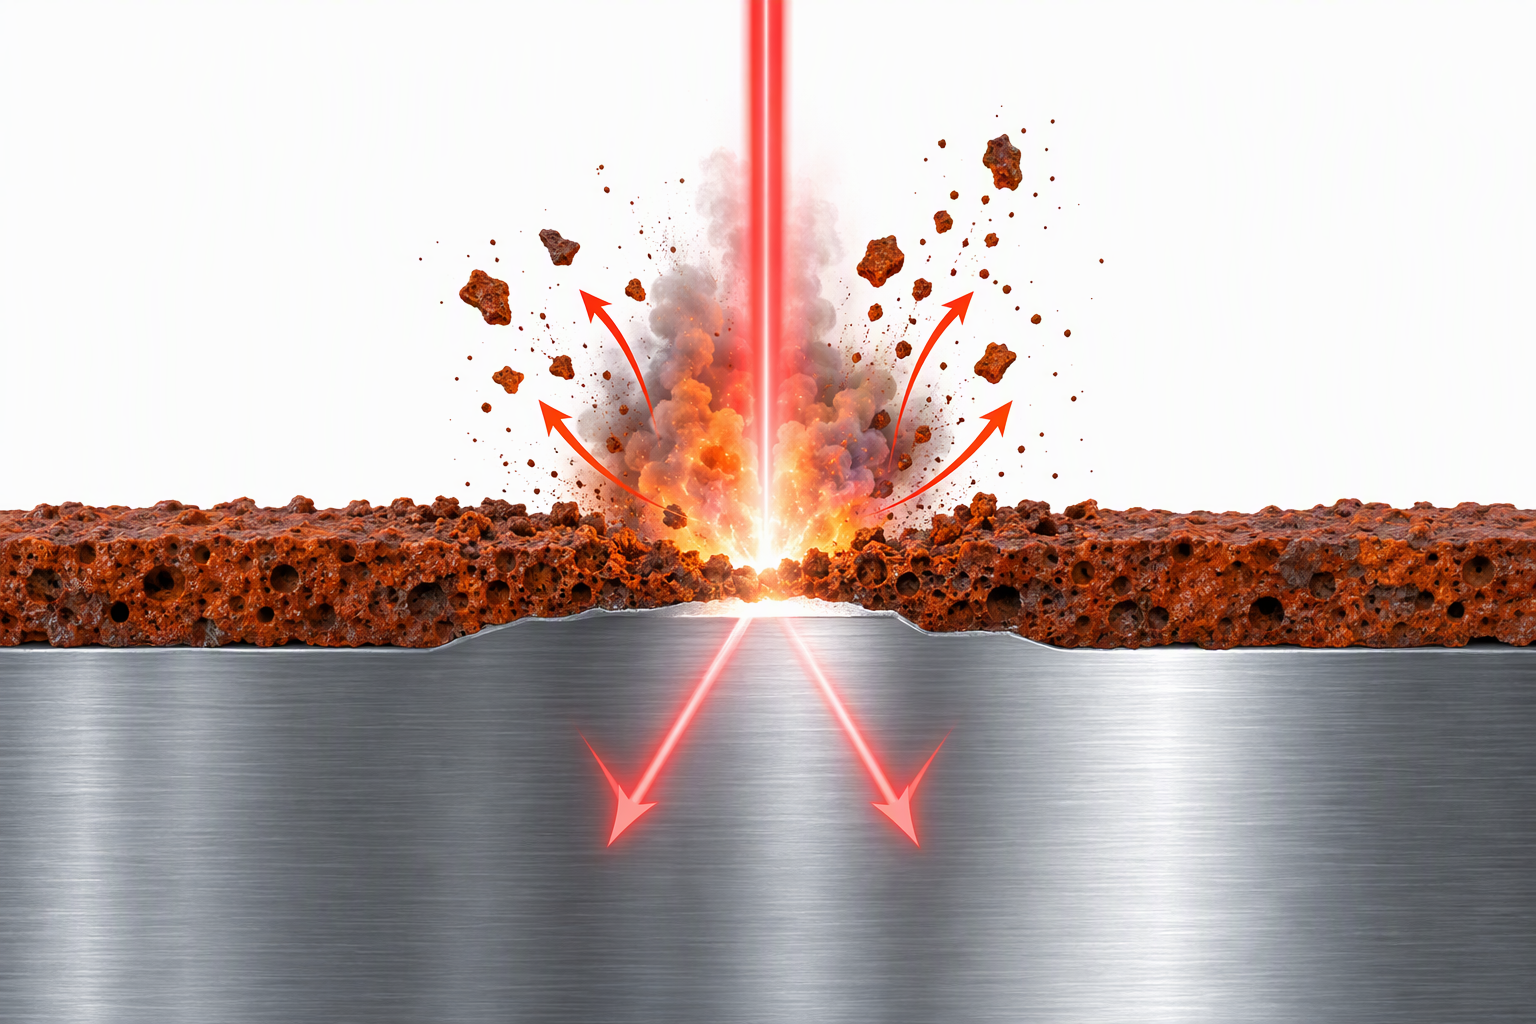
▴ Światło o długości fali 1064 nm jest pochłaniane przez tlenki i zanieczyszczenia, ale odbijane przez czysty metal — właśnie ta selektywność umożliwia czyszczenie brzegów szwu bez jego uszkadzania.
1. Głębokie otwory wewnętrzne i ślepe otwory. Jeśli cecha ma głębokość przekraczającą około 1,5× jej średnicę, wiązka nie może dotrzeć do dalszej ściany pod użytecznym kątem. Obracająca się szczotka lub zanurzenie w roztworze chemicznym jest tańsze i szybsze.
2. Bardzo intensywne, głęboko wpadające korozje w szczelinach. Tam, gdzie rdza wgryzła się w szczelinę na głębokość 0,5 mm lub więcej, laser usunie luźny tlenek, ale nadal będzie potrzebna obróbka mechaniczna, by dotrzeć do dna wgłębień. Laser w połączeniu z lekkim szlifowaniem działa lepiej niż sam laser.
3. Prace jednostkowe lub niskowolumenowe na płaskich powierzchniach. Jeśli miesięcznie czyścisz dziesięć płaskich płyt, maszyna za 10 000 USD nie zwróci się w żadnym rozsądnym horyzoncie czasowym. Laser to rozwiązanie dla wielkości partii i geometrii a nie uniwersalna ulepszone techniki.
Krok 1 — Klasyfikacja części. Zgrupuj je według kategorii: płaskie / zakrzywione / spawane / z gwintem. Oblicz koszty osobno; nie uśredniaj kosztu płyty płaskiej z kosztem połączenia rur.
Krok 2 — Zmierz czas wykonania jednej rzeczywistej części, a nie części demonstracyjnej. Zmierz czas pracy operatora przy najtrudniejszej geometrii, uwzględniając ponowne ustawienie i ponowne skupienie. To właśnie ta wartość ma znaczenie.
Krok 3 — Policz zużywane materiały, których przestajesz zakupować. Tarcze, środki czyszczące, kwas, woda do przepłukiwania, opłaty za utylizację, środki ochrony indywidualnej. Większość zakupujących pomija tę pozycję, choć często jest ona największa.
Krok 4 — Dostosuj maszynę do geometrii, a nie do budżetu. Prace zakrzywione i spawane zwykle wymagają regulowanej szerokości skanowania oraz stołu obrotowego lub robota , nie więcej watów. Zakupienie urządzenia o mocy 2000 W w celu rozwiązania problemu odległości roboczej to wydanie pieniędzy w niewłaściwym miejscu.
▴ Przenośny impulsowy oczyszczacz TIANYU o mocy 500 W — długość fali 1064 nm, regulowana szerokość impulsu, szerokość skanowania 10–80 mm, prowadnica rolkowa zapewniająca stałą odległość roboczą przy obróbce powierzchni zakrzywionych. Zakres mocy 100–6000 W, wersje ręczna / stołowa / robotyczna. Certyfikat CE.
👉 Wyślijcie nam trzy najtrudniejsze części — prześlemy wam szacunkowy koszt na część
Podajcie nam materiał, rodzaj zanieczyszczenia, geometrię oraz miesięczną liczbę sztuk. Odpowiemy z zalecane ustawienia, odpowiedni kształt oraz szacunkowa cena za element — w ciągu 24 godzin.
O firmie Wuhan TIANYU Laser
Wuhan Maohe Tianyu Laser Equipment Co., Ltd. — przenośne, stołowe i robotyczne systemy do czyszczenia i spawania laserowego o mocy od 100 W do 6 000 W.
Certyfikat CE. Eksport do Europy, Azji Południowo-Wschodniej i Bliskiego Wschodu.
Możliwe usługi OEM/ODM dla obudowy, mocy i szerokości skanowania.
Część 09 serii „30 pytań o czyszczenie laserem”.
Dalej → „Ile naprawdę kosztuje maszyna do czyszczenia laserem? Prawda za różnicą cenową od 1200 do 42 000 USD”
Śledź nas — jedna praktyczna wskazówka codziennie.

 EN


