 ×
Oct 16,2026
ティエンユーレーザー『30日間レーザークリーニングシリーズ』第9回|読了目安10分
#レーザークリーニング #部品あたりコスト #溶接部清掃 #複雑形状 #TIANYUレーザー
ほとんどのレーザー洗浄デモは平面パネルで行われる。これは可能な限り最も簡単な形状であり、一定の作業距離・影の発生なし・再向き合わせ不要・1パスで完了する。こうしたデモは、装置が動作することを示すだけにすぎず、 何もない 実際に製造している部品に対して、その装置があなたにどれだけのコストをかけるかについては何も教えてくれない。
実際の部品は曲面を持ち、溶接され、ねじ穴が開けられ、穴が穿孔され、プレス成形され、筐体内部に収められる。こうした特徴の一つひとつが、操作者に平面パネルでは一切必要とされなかった作業を強いる: 再位置決め、再フォーカス、速度低下、あるいは手仕上げ。 労働時間(ひいては費用)がかかるのは、まさにこの部分である。

▴ 掃除作業の簡単な10%は、平らな面です。残りの高価な90%は、その周囲のすべての曲面、継ぎ目、縫い目です。
複雑な部品で発生するコストの予期せぬ増加は、ほぼすべて以下の3つの特徴のいずれかに起因します。図面でそれらを識別できるようになれば、受注前の段階で洗浄コストを予測できます。
| 特長 | なぜ遅く・高価なのか | レーザーが実際に及ぼす作用 | それを解決する方法 |
|---|---|---|---|
|
曲面 パイプ、チューブ、シャフト、プレス成形シェル |
ヘッドが曲面に沿って移動すると焦点位置がずれ、焦点から外れた部分ではエネルギー密度が急激に低下するため、オペレーターは加工速度を落としたり、再通過したりします。 | スタンダフ(ノズル先端と被加工物表面との距離)が焦点深度内に保たれていれば、完璧に洗浄できます。 | スタンダフローラーガイド、焦点を外した広範囲ビーム、または一定距離を維持するロボット/ターンテーブル |
|
溶接継ぎ目および熱影響部(HAZ) 溶接後の酸化膜、変色、飛散物(スパッタ) |
手作業によるワイヤーブラシやグラインダーでの処理は、速度が遅く、騒音が大きく、砥石の消耗も激しい。また、溶接部の「トゥ(足部)」に到達するには母材を削ってしまうリスクがある | 溶接部の形状を損なわず、一度のパスで酸化膜とスパッタを同時に除去 | 最適なパルス幅(酸化膜には短パルス、スパッタには長パルス)+ラインスキャン方式;通常の走行速度は0.5~2.0 m/分 |
|
ねじ山および盲孔 タップ穴、内径面(ボア)、溝 |
影の影響:レーザー光線は直進性が高く、角の裏側や深さのある孔内部には届かない | 部分的—作業可能な角度から光線が当たる表面のみ対応可能 | 浅いねじ山にはビームをぼかして斜めに照射;深い内径面(ボア)には依然としてブラシまたはロータリーランスが必要 |
3行目を2回読んでください。スレッド(ねじ山)は、レーザー洗浄の営業資料で最も過大に宣伝される機能です。レーザーは、視認できる範囲の ねじ山の側面および頂点 を清掃できますが、40 mmの盲孔(奥行きのある穴)の底部は清掃できません。出力(ワット数)をいくら上げても、この制約は変わりません。
以下は、典型的な3種類の部品について、以下の条件で比較したものです。「人件費+諸経費」を含む総合労務単価を 時給38ドル とし、一般的な消耗品価格を採用しています。これらはあくまで現場でよく見られる参考数値であり、お客様の実際の数値とは異なる可能性がありますが、重要なのは 比 相対的な差異
| 部品名および対象部位 | 手作業(研削/ブラシ処理) | 化学処理(ピックル/ペースト) | レーザー(500Wパルス) |
|---|---|---|---|
|
A.平板 300×200mm、軽度の錆 |
3.5分 → $2.20 ディスク追加 $0.60 = $2.80 |
浴槽+水洗+廃棄 $2.66 |
0.4分 → $0.25 電力追加 $0.03 = $0.28 |
|
B.パイプ溶接継手 DN80、継ぎ目長さ約1.2メートル |
9分 → 570円 +ディスク2枚 140円 = $7.10 |
ペースト 220円 + 中和処理 & リンス 3分 = $4.10 |
1.5分 → 95円 +電源使用料 4円 = $0.99 |
|
C. ネジ式継手 M20、8山に錆発生 |
2.5分 → 158円 +ブラシ $0.30 = $1.88 |
$0.70 + リンス/乾燥 1.5分 = $1.65 |
0.7分 → $0.44 +電力 $0.02 = $0.46 |
洗浄作業を行う工場を例に 年間12,000点の混合部品 — 板金、溶接、継手などの現実的な組み合わせ。手作業による平均単価は1点あたり3.40米ドルです。以下に、数字で表した1年間のコストを示します。
注目すべき点が2つあります。まず、コスト削減の要因はほぼすべて 部品あたり数分 に由来し、機械本体の価格ではありません。そのため、部品の形状(ジオメトリ)が仕様書よりも重要になります。次に、これは 定期的 年間継続する削減効果です。機械を稼働させる毎年、同様の節約が実現します。

▴ あらゆる方法で金属は洗浄できますが、媒体も酸も廃棄物も発生させないのは、このレーザー洗浄だけです。その差が、実際の経理帳簿に明確に反映されます。
複雑形状部品の作業を見積もりする前に、必ずこの4項目を確認してください。いずれか1つでも条件を満たさないと、コスト優位性は急速に縮小します。
| 数量 | 代表的な値(500 Wパルス) | なぜこれがコストを左右するのか |
|---|---|---|
| 焦点深度 | 焦点距離200 mmにおける±3~5 mm | この範囲外では、パワー密度が約20%以上低下し、オペレーターは加工速度を落とすか、再加工する必要がある。これは曲面部品における最も大きな隠れたコストである |
| スキャン幅 | 10~80 mmで調整可能 | スキャン幅を2倍にすると、広い溶接部ではパス数が約半分になるが、薄肉の継ぎ目では広いビームはエネルギーを無駄にし、母材への損傷リスクを高める |
| 到達性/アプローチ角度 | 表面に対する最小約30° | この角度を下回ると、有効フエンス(エネルギー密度)が急激に低下する。奥まった部位や内面形状の加工は、すぐに経済性を失う |
| 部品処理 | ハンドヘルド方式 vs ターンテーブル方式 vs ロボット方式 | 高生産量・複雑形状部品では、ロボットまたはターンテーブルの導入による投資回収期間が、高出力レーザーの導入よりも短くなることが多い。これは、部品の再姿勢変更に要する時間を完全に削減できるためである |
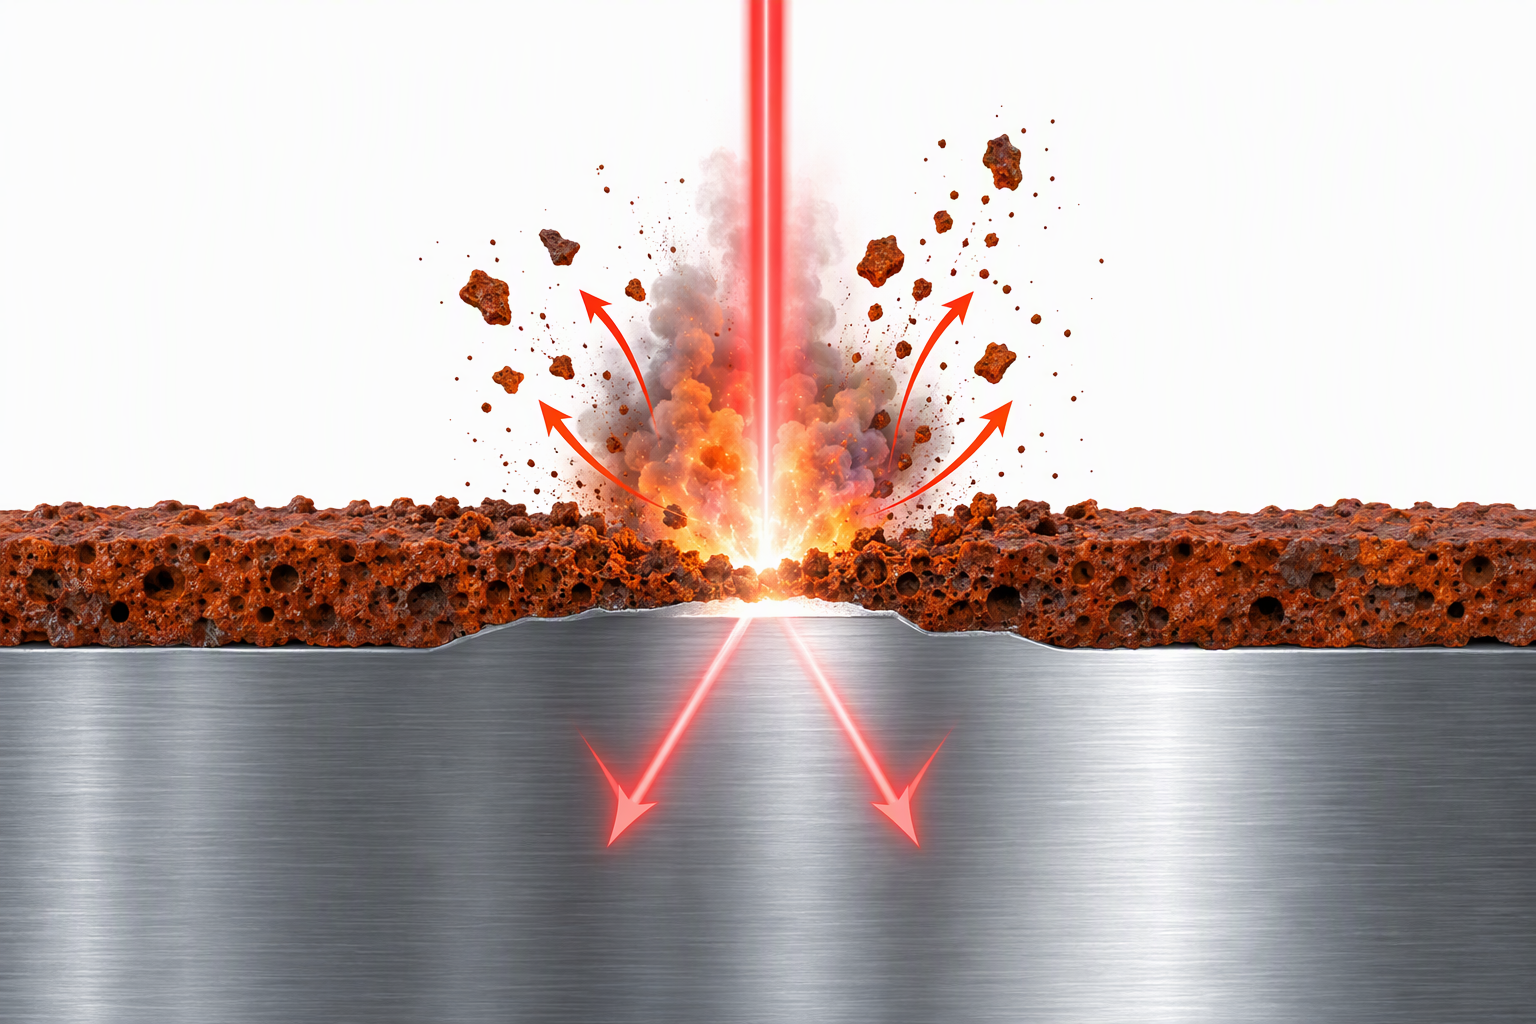
▴ 1064 nmの光は酸化膜および汚染物質に吸収され、清浄な金属には反射される。この選択性により、溶接トウを掘りすぎることなく清掃できる。
1.深く内側に掘られた穴(深穴)および盲孔 加工部の深さがその直径の約1.5倍を超える場合、レーザー光束は対向壁面に実用的な角度で到達しません。ロータリーブラシや化学浸漬処理のほうが、コストも時間も抑えられます。
2.すき間部における非常に重度で深い凹みを伴う腐食 すき間部で錆が0.5 mm以上も内部に侵食している場合、レーザーでは剥離性の酸化皮膜は除去できますが、凹みの底部まで到達するには依然として機械的前処理が必要です。レーザーと軽微なグラインドを組み合わせる方が、レーザー単体より効果的です。
3.少量・単発・平面形状のワーク 月に10枚程度の平板を清掃するだけの場合、1万ドルのレーザー装置は、現実的な投資回収期間内に費用を回収できません。レーザーは 量産性と形状特性 を活かす手法であり、万能なアップグレードではありません。
ステップ1 — 部品を分類します。 平らな部品/曲面のある部品/溶接部品/ねじ切り部品のいずれかに分類し、それぞれ別々にコスト算出を行ってください。平らなプレートとパイプ継手を平均化してはいけません。
ステップ2 — 実際の部品(デモ用部品ではなく)で、加工時間を計測します。 最も難しい形状の部品を対象に、再姿勢制御や再フォーカスを含めた状態でオペレーターの作業時間を実測してください。この数値のみが意味を持ちます。
ステップ3 — 購入をやめる消耗品の数量を把握します。 研磨ディスク、研磨材、酸、すすぎ水、廃棄処分費、個人用保護具(PPE)などです。多くの調達担当者はこの項目を見落としがちですが、実際には最も金額の大きい項目であることが多いのです。
ステップ4 — 機械の選定は、予算ではなく、部品の形状に合わせて行います。 曲面や溶接部品の加工には通常、 可変スキャン幅とターンテーブルまたはロボットが必要です —ワット数を増やしても解決しません。対立状態(スタンドオフ)の問題を解消するために2,000Wの装置を購入するのは、費用対効果の悪い投資です。
▴ ティエンユウ(TIANYU)500Wポータブルパルス式洗浄機 — 波長1064nm、パルス幅可変、スキャン幅10~80mm、曲面加工向けローラー式スタンドオフガイド付き。出力範囲は100~6,000W(ハンドヘルド/ベンチトップ/ロボット搭載対応)。CE認証取得済み。
👉 ご自社で最も難しい3種類の部品をお送りください。部品単価の見積もりをご返信いたします。
材質・付着物・形状・月間生産数量をお知らせください。そのうえで、弊社より 推奨設定、最適な外形寸法、および部品単価の概算 ——すべて24時間以内にお返事いたします。
武漢天宇レーザーについて
武漢毛河天宇レーザー設備有限公司 — 100W~6,000Wの携帯型・卓上型・ロボット式レーザー洗浄・溶接システム
CE認証取得済み。欧州、東南アジア、中東へ輸出しています。
ハウジング、電源、スキャン幅についてOEM/ODM対応可能です。
「レーザー洗浄に関する30の質問」シリーズの第9回
次へ → 「レーザー洗浄装置の実際の価格はいくら? 1,200ドル~42,000ドルという開きの真実」
フォローしてください — 毎日、実用的なヒントを1つお届けします。

 EN


