 ×
Oct 16,2026
TIANYU lézer · 30 napos lézertisztítási sorozat · 9. rész · Olvasási idő: 10 perc
#LaserCleaning #AlkatrészenkéntiKöltség #WeldCleaning #ÖsszetettGeometria #TIANYULaser
A legtöbb lézeres tisztítási bemutató sík lemezen zajlik. Ez a legegyszerűbb lehetséges geometria: állandó távolság, nincs árnyékolás, nincs újraorientálás, egyetlen áthaladás. Ez a bemutató csak annyit mutat meg, hogy a gép működik. Nem mond semmit arról, semmi hogy mennyibe fog kerülni a gép a valós gyártott alkatrészek tisztítása során.
A valós alkatrészek görbültek, hegesztettek, menetesek, furatokkal ellátottak, mélyhúzottak és dobozszerűen zártak. Mindegyik ilyen jellemző kényszeríti az operátort, hogy olyasmit tegyen, amire a sík lemez soha nem kényszerítette: újrapozícionáljon, újrafókuszáljon, lassítson vagy kézzel fejezze be a tisztítást. Pont ott halmozódnak fel a munkaórák – és így a pénz is.

▴ A tisztítási feladat könnyű 10%-a a sík felület. A drága 90% minden görbe, varrat és menet körülötte.
A bonyolult alkatrészek költségében fellépő meglepetések majdnem mindegyike három jellemző egyikéből ered. Tanulja meg felismerni őket a rajzon, és már az árajánlat elkészítése előtt meg tudja becsülni a tisztítási költséget.
| Jellemző | Miért lassú / drága | Egy lézer valójában mit csinál | Mi oldja meg |
|---|---|---|---|
|
Görbült felületek cső, csöves elem, tengely, nyomott héj |
A fókuszpont elmozdul, amint a fej követi a görbét; a teljesítménysűrűség a fókuszon kívül összeomlik, ezért az üzemeltető lelassít vagy újraátmegy | Tökéletesen tisztít – de csak akkor, ha a távolság a fókuszmélységen belül marad | Távolságtartó görgős vezeték, defokuszált széles sugár vagy robot / forgóasztal, amely állandó távolságot tart |
|
Hegesztési varratok és hőhatásos zóna (HAZ) hegesztést követő oxidréteg, elszíneződés, fröccsenés |
A kézi drótfésülés vagy csiszolás lassú, zajos, és gyorsan elhasználja a korongokat; a hegesztési varrat lábának tisztítása nehéz feladat anélkül, hogy sértenénk az alapanyagot | Egyetlen áthaladással eltávolítja az oxidréteget és a fröccsenő anyagot anélkül, hogy érintené a hegesztési varrat profilját | Megfelelő impulzus szélesség (rövid impulzusok az oxidhoz, hosszabbak a fröccsenő anyaghoz) + vonalas bebarázsolás; tipikus sebesség: 0,5–2,0 m/perc |
|
Menetek és vakfuratok menetes furatok, belső furatok, horpadások |
Árnyékolás: a sugár egyenes vonalban halad, és egyszerűen nem tud „körültekinteni” egy sarokon vagy egy mély furatba | Részleges – csupán azokat a felületeket éri el, amelyeket a sugár munkavégzésre alkalmas szögből elér | Defókuszált sugár + ferde áthaladások sekély menetekhez; mély belső furatokhoz továbbra is szükség van kefére vagy forgó fúrószerszámra |
Olvassa el a harmadik sort kétszer. A menetek a legtöbbet ígért funkció a lézeres tisztítási termékek értékesítési anyagaiban. Egy lézer tisztítja a menetoldalakat és a menetcsúcsokat egy szálat is láthat. Nem tisztítja a 40 mm-es vakfurat alját, és ez nem változik meg semmilyen teljesítménynöveléssel.
Az alábbiakban egy azonos típusú összehasonlítás látható három tipikus alkatrész esetében, egy teljes terhelésű munkaóradíj ($38/óra) (bér + ráfordítás) és tipikus fogyóeszközárak felhasználásával. Ezek példaszerű gyártósori adatok – a saját értékei eltérhetnek –, de a arányértékek azok, amelyek számítanak.
| Alkatrész és jellemző | Kézi (csiszolás / kefézés) | Kémiai (maradékoldás / paszta) | Lézer (500 W impulzusos) |
|---|---|---|---|
|
A. Sík lemez 300×200 mm, enyhe rozsda |
3,5 perc → $2.20 + korong 0,60 USD = $2.80 |
fürdő + öblítés + hulladékeltávolítás $2.66 |
0,4 perc → $0.25 + áram 0,03 USD = $0.28 |
|
B. Csőhegesztési varrat DN80, kb. 1,2 m hosszú varrat |
9 perc → 5,70 USD + 2 lemez $1,40 = $7.10 |
ragasztás $2,20 + semlegesítés & öblítés 3 perc = $4.10 |
1,5 perc → $0,95 + teljesítmény $0,04 = $0.99 |
|
C. Menetes csatlakozó M20, rozsda 8 menetben |
2,5 perc → $1,58 + kefe $0,30 = $1.88 |
$0,70 + öblítés/szárítás 1,5 perc = $1.65 |
0,7 perc → 0,44 USD + teljesítmény 0,02 USD = $0.46 |
Vegyünk egy műhelyt, amely tisztít évente 12 000 különféle alkatrészt – egy realisztikus keverék lemezekből, hegesztésekből és szerelvényekből, az átlagos kézi költség 3,40 USD/alkatrész. Íme az év számokban.
Két dologra érdemes figyelni. Először is, a megtakarítás majdnem kizárólag a percek/alkatrész -tól származik, nem a gép árától – ezért a alkatrészek geometriája fontosabb, mint a műszaki adatlap. Másodszor, ez egy ismétlődő megtakarítás: minden évben ismétlődik, amíg a gép üzemel.

▴ Minden eljárás tisztítja a fémet. Csak egyetlen módszer nem használ közvetítő anyagot, savat és hulladékáramot – és pont ez jelenik meg a könyvelésben.
Mielőtt árajánlatot adna egy összetett alkatrészre, ellenőrizze ezt a négyet. Ha bármelyik nem felel meg, a költségelőny gyorsan csökken.
| Szám | Tipikus érték (500 W impulzusos) | Miért határozza meg a költséget |
|---|---|---|
| Fókusztartomány | +/-3–5 mm 200 mm fókusztávolságnál | Ezen a tartományon kívül a teljesítménysűrűség kb. 20%-kal vagy többel csökken, és az üzemeltetőnek le kell lassítania vagy újrafutást kell végeznie – ez a legnagyobb rejtett költség görbült alkatrészeknél |
| Térképezési szélesség | 10–80 mm-es beállítható | A kétszeres szkennelési szélesség kb. felére csökkenti a passzok számát egy széles hegesztésnél; vékony varratoknál egy széles sugár energiát pazarol, és kockázatot jelent az alapanyagra |
| Elérési távolság / hozzáférési szög | kb. 30° minimum a felülethez képest | Ezen szög alatt az effektív fluencia összeomlik; mélyen elhelyezett és belső elemek gyorsan gazdaságtalanná válnak |
| Részkezelés | kézzel tartott vs. forgóasztal vs. robot | Nagy mennyiségű, összetett alkatrészeknél a robot vagy a forgóasztal gyakran gyorsabban megtérül, mint egy nagyobb lézer – eltávolítja a újraorientáláshoz szükséges perceket |
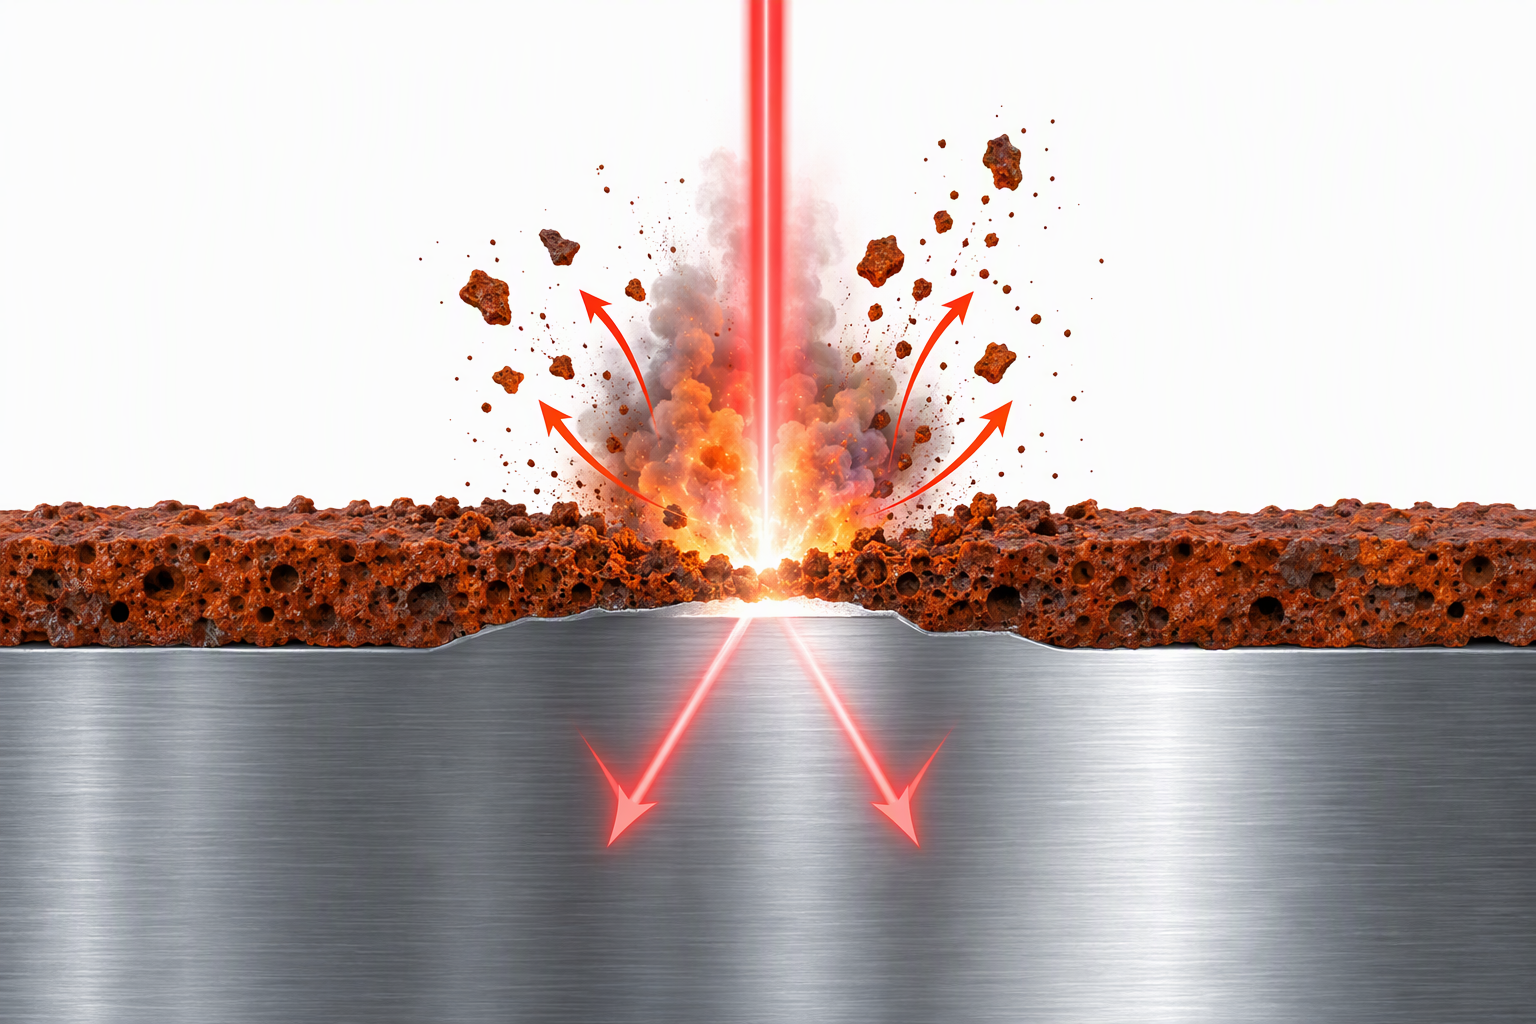
▴ A 1064 nm-es fényt az oxid és a szennyeződés nyeli el, a tiszta fém pedig visszaveri – ezt a szelektivitást használjuk ki, amikor a sugár tisztítja a hegesztési varrat szélét anélkül, hogy bemélyedne.
1. Mély belső furatok és vakfuratok. Ha a geometriai elem mélysége kb. 1,5-szöröse az átmérőjének, akkor a sugár nem éri el a távoli falat használható szögben. A forgó kefe vagy a kémiai fürdő olcsóbb és gyorsabb.
2. Nagyon erős, mélyen behatoló korrózió résekben. Ott, ahol a rozsda 0,5 mm-nél többet rágott be egy résbe, a lézer eltávolítja a laza oxidot, de továbbra is mechanikus előkészítésre van szükség a mélyedések aljának eléréséhez. A lézer plusz enyhe csiszolás hatékonyabb, mint a lézer egyedül.
3. Kis mennyiségű, egyedi, sík felületű alkatrész. Ha havi tíz sík lemezt tisztítanak, akkor egy 10 000 USD-es gép sem térül meg bármely ésszerű időtávon. A lézer egy mennyiség- és geometria-alapú megoldás, nem univerzális fejlesztés.
1. lépés – Alkatrészek besorolása. Csoportosítsa őket lapos / görbült / hegesztett / menetes kategóriákba. Számítsa ki külön-külön a költségeket; ne átlagolja össze egy lapos lemez és egy csőcsatlakozás költségét.
2. lépés – Mérje meg egy valós alkatrész feldolgozási idejét, ne egy bemutató darabét. Mérje le egy operátor munkaidejét a legrosszabb geometriájú alkatrésznél, beleértve az újraorientációt és az újrafókuszálást is. Ez az egyetlen szám, amely számít.
3. lépés – Számolja össze a fogyóeszközöket, amelyek vásárlását megszünteti. Korongok, fogyóanyagok, sav, öblítővíz, hulladékelszállítási díjak, egyéni védőfelszerelés (PPE). A legtöbb beszerző elfelejti ezt a pozíciót, pedig gyakran ez a legnagyobb költségpozíció.
4. lépés – Illessze a gépet a geometriához, ne a költségvetéshez. Görbült és hegesztett alkatrészekhez általában szükség van a beállítható pásztázási szélességre és egy forgóasztalra vagy robotra , nem több wattos teljesítményre. Egy távolsági probléma megoldására 2000 W-os berendezés vásárlása a rossz helyre fordított pénz.
▴ TIANYU 500 W-os hordozható impulzusos tisztító — 1064 nm, állítható impulzusidő, 10–80 mm szkennelési szélesség, gömbgörgős távolságtartó vezető görbült alkatrészekhez. 100–6 000 W teljesítménytartomány, kézben tartott / asztali / robotos alkalmazásra. CE tanúsítvánnyal rendelkezik.
👉 Küldjön nekünk három legnehezebb alkatrészét — mi visszaküldjük a darabonkénti költségbecslést
Tájékoztasson bennünket az anyagról, a szennyeződésről, a geometriáról és havi mennyiségről. Mi válaszolunk ajánlott beállításokkal, a megfelelő kivitel kiválasztásával és a darabonkénti költségbecsléssel – 24 órán belül.
A Wuhan TIANYU Laserről
Wuhan Maohe Tianyu Laser Equipment Co., Ltd. — 100 W-tól 6 000 W-ig terjedő hordozható, asztali és robotos lézeres tisztítási és hegesztési rendszerek.
CE tanúsítvánnyal rendelkezik. Európába, Délkelet-Ázsiába és a Közel-Keletre exportál.
OEM / ODM elérhető a ház, a teljesítmény és a leolvasási szélesség tekintetében.
A „30 lézeres tisztítási kérdés” sorozat 9. része.
Következő → „Mennyibe kerül valójában egy lézeres tisztító gép? Az igazság a 1200–42 000 dolláros ártartomány mögött”
Kövess minket — minden nap egy gyakorlati megoldás.

 EN


