 ×
Oct 16,2026
TIANYU Laser · 30-Tage-Laserreinigungs-Serie · Nr. 09 · 10 Min. Lesezeit
#lasercleaning #CostPerPart #WeldCleaning #ComplexGeometry #TIANYULaser
Die meisten Lasersäuberungsdemonstrationen erfolgen an einer ebenen Platte. Das ist die einfachste denkbare Geometrie: konstanter Abstand, keine Abschattung, keine Neuausrichtung, ein Durchlauf. Diese Demo zeigt Ihnen, dass die Maschine funktioniert. Sie sagt Ihnen nichts nichts darüber aus, was die Maschine Sie bei den Teilen kostet, die Sie tatsächlich herstellen.
Reale Teile sind gekrümmt, geschweißt, mit Gewinde versehen, gebohrt, gestanzt und umschlossen. Jedes dieser Merkmale zwingt den Bediener, etwas zu tun, das die ebene Platte niemals erforderte: neu positionieren, neu fokussieren, langsamer arbeiten oder manuell nachbearbeiten. Dort fließen die Arbeitsminuten – und damit das Geld – ab.

▴ Die einfachen 10 % einer Reinigungsaufgabe betreffen die ebene Fläche. Die teuren 90 % entfallen auf jede Kurve, Naht und Gewindegängigkeit rund um sie herum.
Nahezu jede Kostenüberraschung bei komplexen Teilen resultiert aus einer der drei Merkmale. Lernen Sie, sie bereits auf der Zeichnung zu erkennen – dann können Sie die Reinigungskosten bereits vor Abgabe des Angebots abschätzen.
| Funktion | Warum es langsam / teuer ist | Was ein Laser tatsächlich tut | Was das Problem behebt |
|---|---|---|---|
|
Gekrümmte Oberflächen rohr, Schlauch, Welle, gepresste Schale |
Der Fokuspunkt wandert mit dem Kopf entlang der Krümmung; die Leistungsdichte bricht außerhalb des Fokus zusammen, daher verlangsamt der Bediener oder führt einen erneuten Durchgang durch. | Reinigt perfekt – aber nur, solange der Abstand innerhalb der Tiefenschärfe bleibt | Abstandshalter-Rollführungsgerät, defokussierter Breitstrahl oder ein Roboter / Drehtisch zur Aufrechterhaltung konstanten Abstands |
|
Schweißnähte und Wärmeeinflusszone (HAZ) nach dem Schweißen entstehende Oxidschicht, Verfärbung, Spritzer |
Manuelles Drahtbürsten oder Schleifen ist langsam, laut und verbraucht Scheiben; die Nahtwurzel ist schwer zugänglich, ohne das Grundmaterial einzukerben | Entfernt Oxid und Spritzer in einem Durchgang, ohne das Schweißprofil zu berühren | Richtige Impulsbreite (kurze Impulse für Oxid, längere für Spritzer) + Zeilenscan; typisch 0,5–2,0 m/min |
|
Gewinde und blinde Bohrungen gewindebohrungen, Innenbohrungen, Nuten |
Abschattung: Der Strahl verläuft geradlinig und kann einfach nicht um eine Ecke oder in eine tiefe Bohrung blicken | Teilweise – nur die Oberflächen, die der Strahl unter einem brauchbaren Winkel erreichen kann | Defokussierter Strahl + schräge Durchläufe für flache Gewinde; tiefe innere Bohrungen erfordern weiterhin eine Bürste oder eine rotierende Lanze |
Lesen Sie die dritte Zeile zweimal. Gewinde sind das am stärksten übervermarktete Merkmal in Verkaufsunterlagen für Laserreinigungssysteme. Ein Laser reinigt flanken und Spitzen eines sichtbaren Gewindes. Er reinigt nicht den Boden einer 40-mm-Blindbohrung – und keine noch so hohe Leistung ändert daran etwas.
Im Folgenden finden Sie einen Vergleich „apples-to-apples“ für drei typische Teile unter Verwendung eines voll kalkulierten Stundensatzes von 38 USD/Stunde (Lohn + Gemeinkosten) sowie typischer Verbrauchsmaterialpreise. Dies sind beispielhafte Werkstattzahlen – Ihre Werte werden abweichen – doch entscheidend sind die verhältnisse verhältnisse.
| Teil & Merkmal | Manuell (Schleifen / Bürsten) | Chemisch (Beizen / Paste) | Laser (500 W, gepulst) |
|---|---|---|---|
|
A. Flache Platte 300 × 200 mm, leichter Rost |
3,5 min → $2.20 + Scheibe 0,60 USD = $2.80 |
bad + Spülen + Entsorgung $2.66 |
0,4 min → $0.25 + Strom 0,03 USD = $0.28 |
|
B. Rohr-Schweißnaht DN80, ca. 1,2 m Nahtlänge |
9 Min. → 5,70 $ + 2 Scheiben 1,40 $ = $7.10 |
paste 2,20 $ + Neutralisation & Spülen 3 Min. = $4.10 |
1,5 Min. → 0,95 $ + Strom 0,04 $ = $0.99 |
|
C. Gewindeverbindung M20, Rost in 8 Gewindegängen |
2,5 Min → 1,58 USD + Bürste 0,30 USD = $1.88 |
0,70 USD + Spülen/Trocknen 1,5 Min = $1.65 |
0,7 Min → 0,44 USD + Leistung 0,02 USD = $0.46 |
Reinigung im Betrieb durchführen 12.000 gemischte Teile pro Jahr — eine realistische Mischung aus Platten, Schweißverbindungen und Armaturen; durchschnittliche manuelle Kosten: 3,40 USD/Teil. Hier ist das Jahr in Zahlen.
Zwei Dinge sind zu beachten. Erstens wird die Einsparung nahezu ausschließlich durch minuten pro Teil verursacht, nicht durch den Maschinenpreis – weshalb die Geometrie Ihrer Teile wichtiger ist als das Datenblatt. Zweitens handelt es sich hierbei um eine wiederkehrend einsparung: Sie wiederholt sich jedes Jahr, solange die Maschine läuft.

▴ Jedes Verfahren reinigt Metall. Nur eines davon benötigt kein Medium, keine Säure und erzeugt keinen Abfallstrom – und genau das schlägt sich in der Buchhaltung nieder.
Bevor Sie ein Angebot für eine Aufgabe mit komplexen Teilen abgeben, prüfen Sie diese vier Werte. Wenn auch nur einer davon nicht zutrifft, schrumpft der Kostenvorteil rasch.
| Nummer | Typischer Wert (500 W, gepulst) | Warum es die Kosten bestimmt |
|---|---|---|
| Tiefe des Fokus | ±3–5 mm bei 200 mm Brennweite | Außerhalb dieses Fensters sinkt die Leistungsdichte um ca. 20 % oder mehr, und der Bediener muss langsamer werden oder erneut überfahren – dies ist die Nummer-1-versteckte Kostenursache bei gekrümmten Teilen |
| Scanbreite | 10–80 mm einstellbar | Eine Verdopplung der Scanbreite halbiert die Durchläufe bei einer breiten Schweißnaht etwa; bei schmalen Nähten verschwendet ein breiter Strahl Energie und gefährdet das Grundmaterial |
| Reichweite / Zugangswinkel | ca. 30° Mindestwinkel zur Oberfläche | Unter diesem Winkel bricht die effektive Fluenz zusammen; vertiefte und innenliegende Merkmale werden rasch unwirtschaftlich |
| Teilbearbeitung | handgerät vs. Drehtisch vs. Roboter | Bei hochvolumigen komplexen Teilen amortisiert sich der Roboter oder Drehtisch oft schneller als ein leistungsstärkerer Laser – er eliminiert die Minuten für Neuausrichtung |
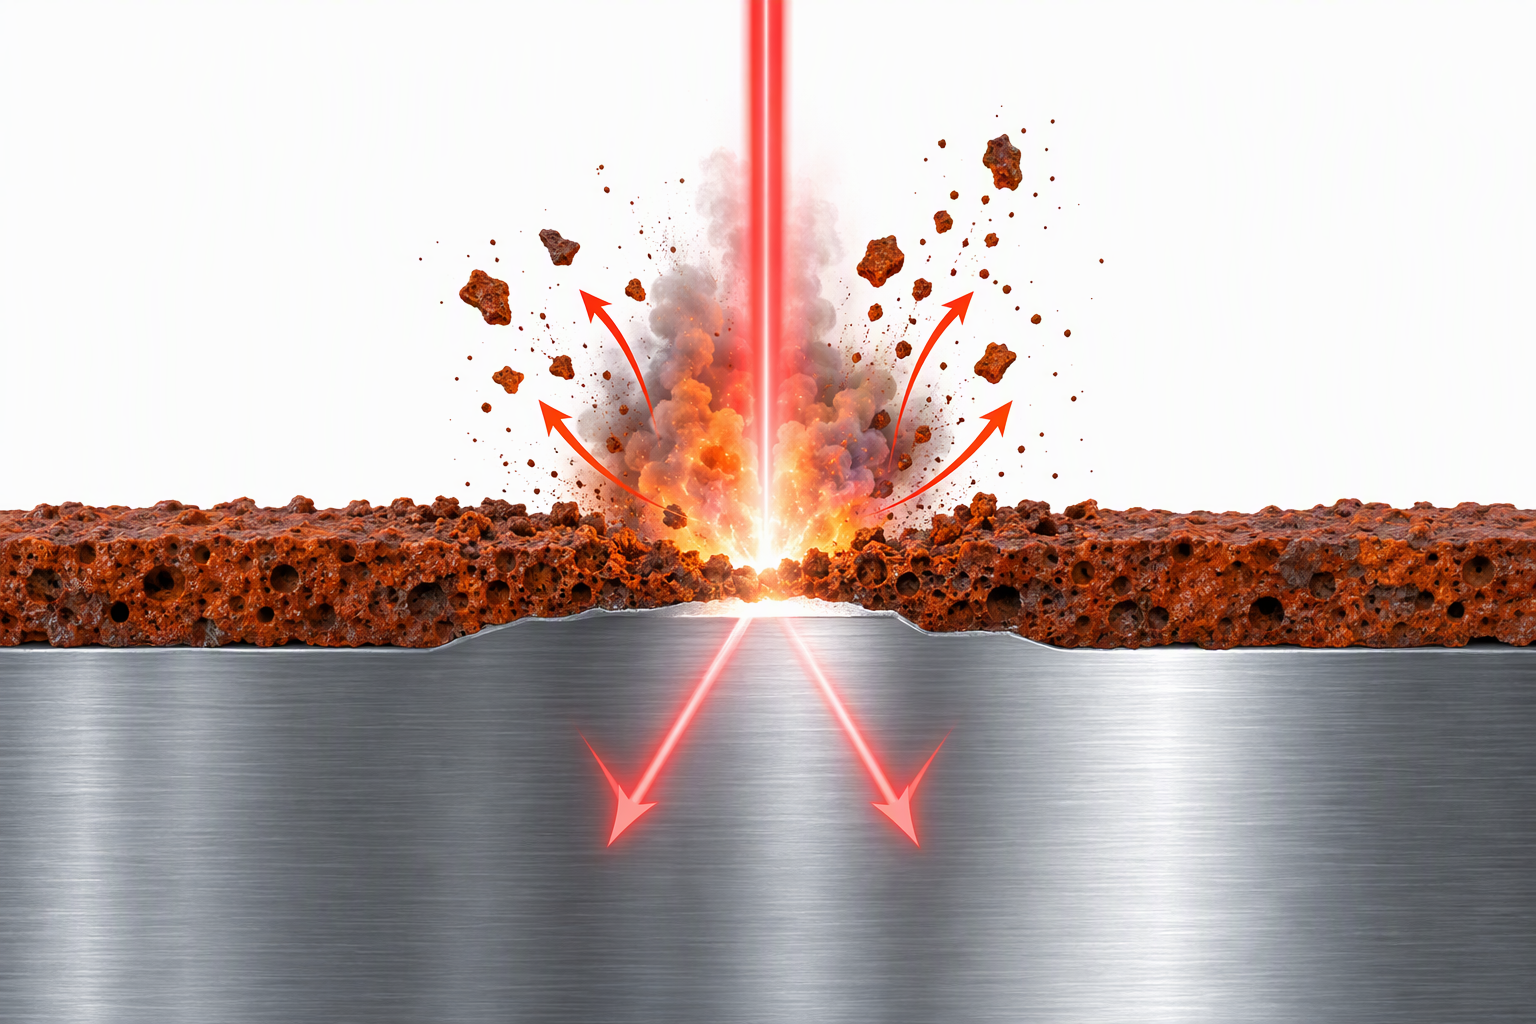
▴ 1064-nm-Licht wird von Oxid und Verunreinigungen absorbiert, aber von sauberem Metall reflektiert – diese Selektivität ermöglicht es dem Strahl, eine Schweißnahtwurzel zu reinigen, ohne sie einzuschneiden.
1. Tiefe innere Bohrungen und Sacklöcher. Wenn die Struktur mehr als etwa das 1,5-Fache ihres Durchmessers tief ist, kann der Strahl die gegenüberliegende Wand nicht unter einem nutzbaren Winkel erreichen. Eine rotierende Bürste oder ein chemisches Bad ist günstiger und schneller.
2. Sehr starke, tief eingefressene Korrosion in Spalten. Wo Rost mehr als 0,5 mm tief in einen Spalt eingedrungen ist, entfernt der Laser zwar das lockere Oxid, doch zur Erreichung der Grubenböden ist dennoch mechanische Vorbehandlung erforderlich. Laser plus leichtes Schleifen ist besser als Laser allein.
3. Geringe Stückzahlen, Einzelfertigung, ebene Werkstücke. Wenn Sie monatlich zehn ebene Platten reinigen, amortisiert sich eine 10.000-Dollar-Maschine innerhalb keines vernünftigen Zeitraums. Laser ist eine volumen- und Geometrietechnologie spielen, keine universelle Aufrüstung.
Schritt 1 – Klassifizieren Sie Ihre Teile. Gruppieren Sie sie in flach / gekrümmt / geschweißt / gewindet. Kalkulieren Sie sie separat; mitteln Sie nicht eine flache Platte mit einer Rohrverbindung.
Schritt 2 – Zeitmessung an einem realen Teil, nicht an einem Demo-Teil. Messen Sie die Zeit eines Operators an Ihrer ungünstigsten Geometrie, inklusive Neuausrichtung und Neufokussierung. Diese Zahl ist die einzige, die zählt.
Schritt 3 – Zählen Sie die Verbrauchsmaterialien, die Sie nicht mehr kaufen. Scheiben, Medien, Säure, Spülwasser, Entsorgungsgebühren, PSA. Die meisten Einkäufer vergessen diese Position – und sie ist oft die größte.
Schritt 4 – Passen Sie die Maschine an die Geometrie an, nicht an das Budget. Gekrümmte und geschweißte Teile benötigen meistens die einstellbare Scanbreite und ein Drehtisch oder Roboter , nicht mehr Watt. Der Kauf einer 2.000-W-Anlage zur Behebung eines Abstandsproblems ist Geld, das am falschen Ort ausgegeben wird.
▴ TIANYU 500-W-Portablereiniger mit gepulstem Laser – 1064 nm, einstellbare Impulsbreite, Scanbreite 10–80 mm, Rollen-Abstandsführungsgerät für geschwungene Werkstücke. Leistungsbereich 100–6.000 W, handgehalten / auf Tisch / robotergeführt. CE-zertifiziert.
Teilen Sie uns das Material, die Verunreinigung, die Geometrie und Ihr monatliches Volumen mit. Wir antworten mit empfohlenen Einstellungen, dem richtigen Formfaktor und einer Schätzung der Kosten pro Teil — innerhalb von 24 Stunden.
Über Wuhan TIANYU Laser
Wuhan Maohe Tianyu Laser Equipment Co., Ltd. — 100 W bis 6 000 W tragbare, Tisch- und Roboter-Laserreinigungs- und -Schweißsysteme.
CE-zertifiziert. Export in die EU, Südostasien und den Nahen Osten.
OEM/ODM verfügbar für Gehäuse, Leistung und Scanbreite.
Teil 09 der Serie „30 Fragen zur Laserreinigung“.
Weiter → „Was kostet eine Laserreinigungsanlage wirklich? Die Wahrheit hinter der Preisspanne von 1.200–42.000 USD“
Folgen Sie uns — täglich eine praktische Erkenntnis.

 EN


