 ×
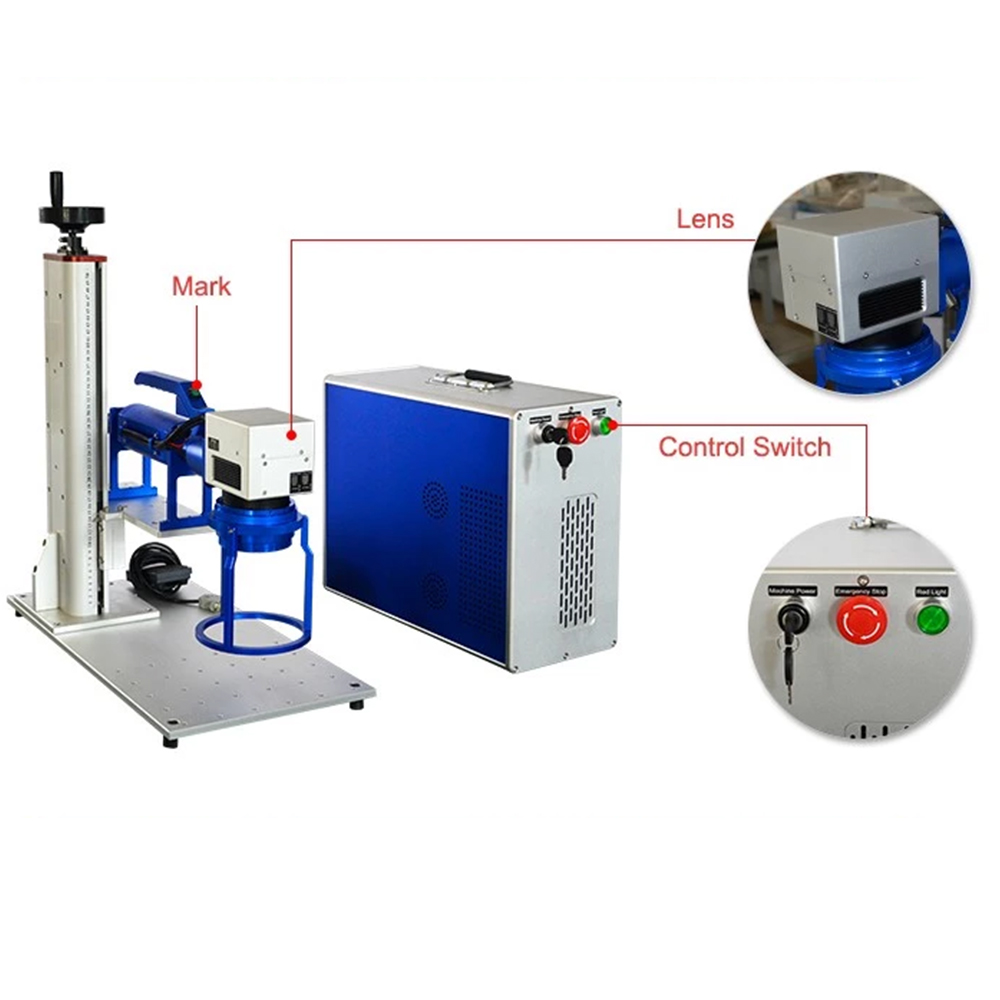
永久マーキングの技術 レーザーマーキング装置は、増幅された光の集束ビームを用いて、インクや機械的工具を用いずに、物理的な接触なしに材料表面に永久的なマークを作成します。インクジェット印刷のようにインクを表面に付着させるのではなく...
さらに表示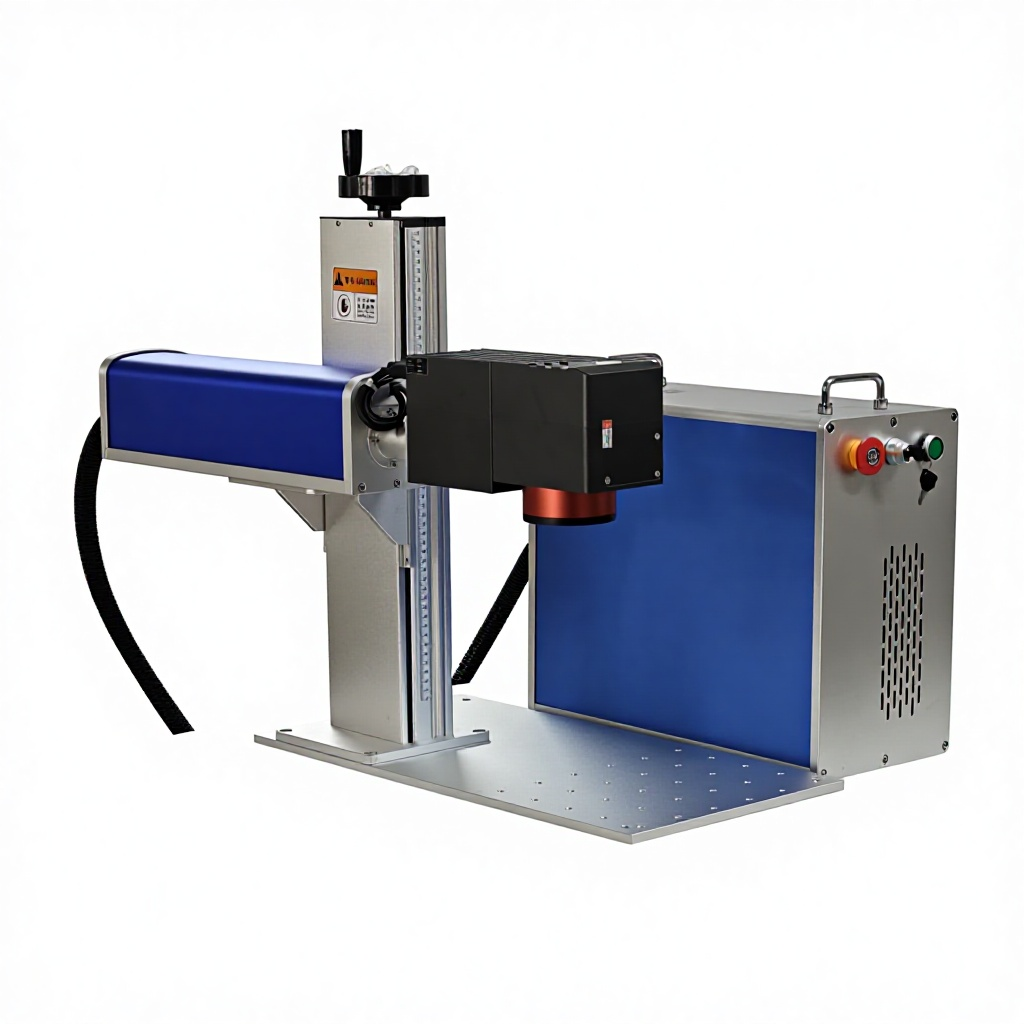
アプリケーション要件に応じたマーキング技術の選定 ファイバーレーザーマーキング機械を選定する際は、まず2つのパラメーターを明確にすることが重要です。すなわち、マーキング対象となる材料と、必要な生産能力(スループット)です。例えば、100個の鋼製工具への深彫り加工を最適化したシステムは…
さらに表示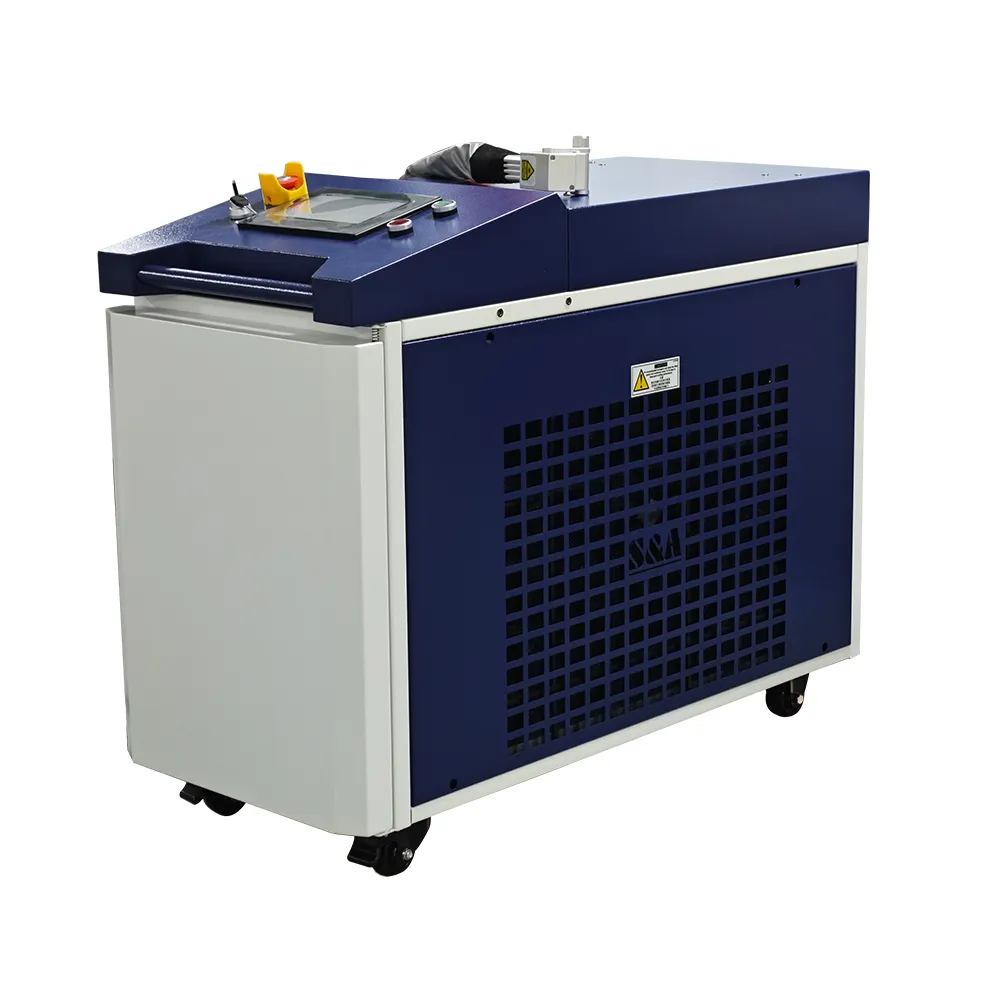
レーザークリーニング技術の素材対応の広さ レーザークリーニングは、もはや実験室での興味対象ではなく、日常的な産業用途へと進化しました。その原理はシンプルです——高エネルギーのレーザーパルスを照射することで、表面の汚染物質を蒸発させ、下地の素材を損なうことなくクリーニングできます…
さらに表示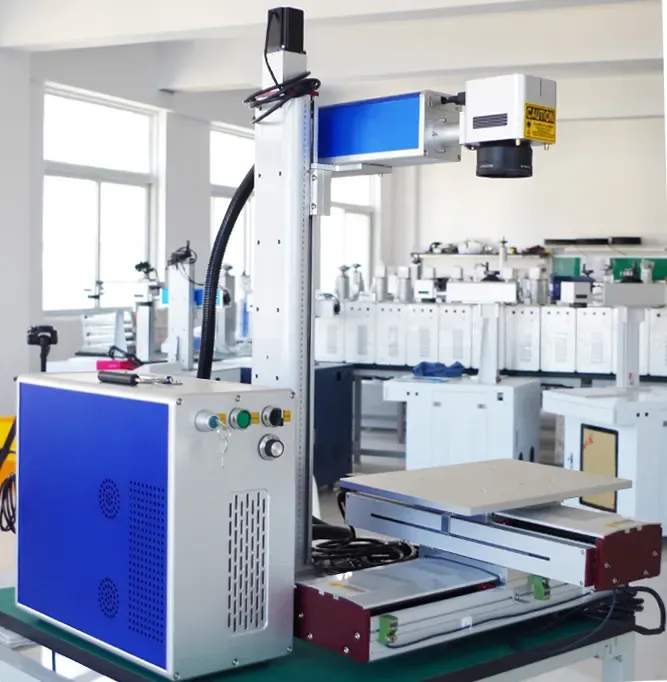
レーザー洗浄技術の多様性 レーザー洗浄は、もはや実験室での興味対象ではなく、日常的な産業用途へと進化しました。その原理は単純で、高エネルギーのレーザーパルスによって表面の汚染物質を蒸発させつつ、下地となる素材を損なわないというものです…
さらに表示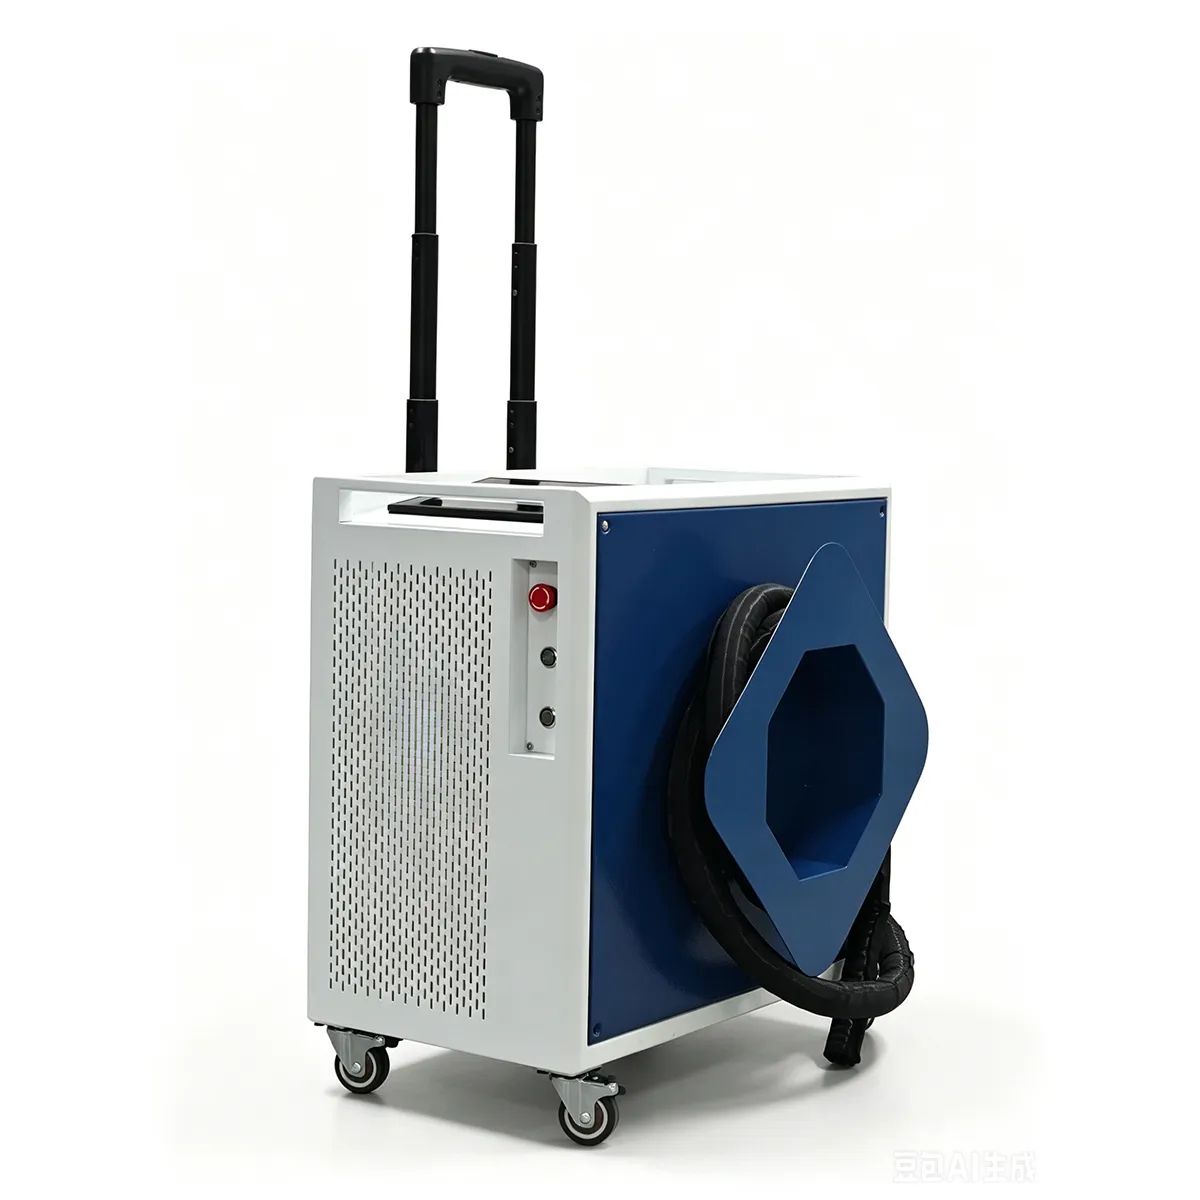
レーザー放射による危険性 — 目および皮膚の保護 1,064 nmの赤外線領域で動作するレーザー洗浄装置は、人間の目には見えないレーザービームを発します。可視光が存在しないため、最も危険な安全状態が生じます&m...
さらに表示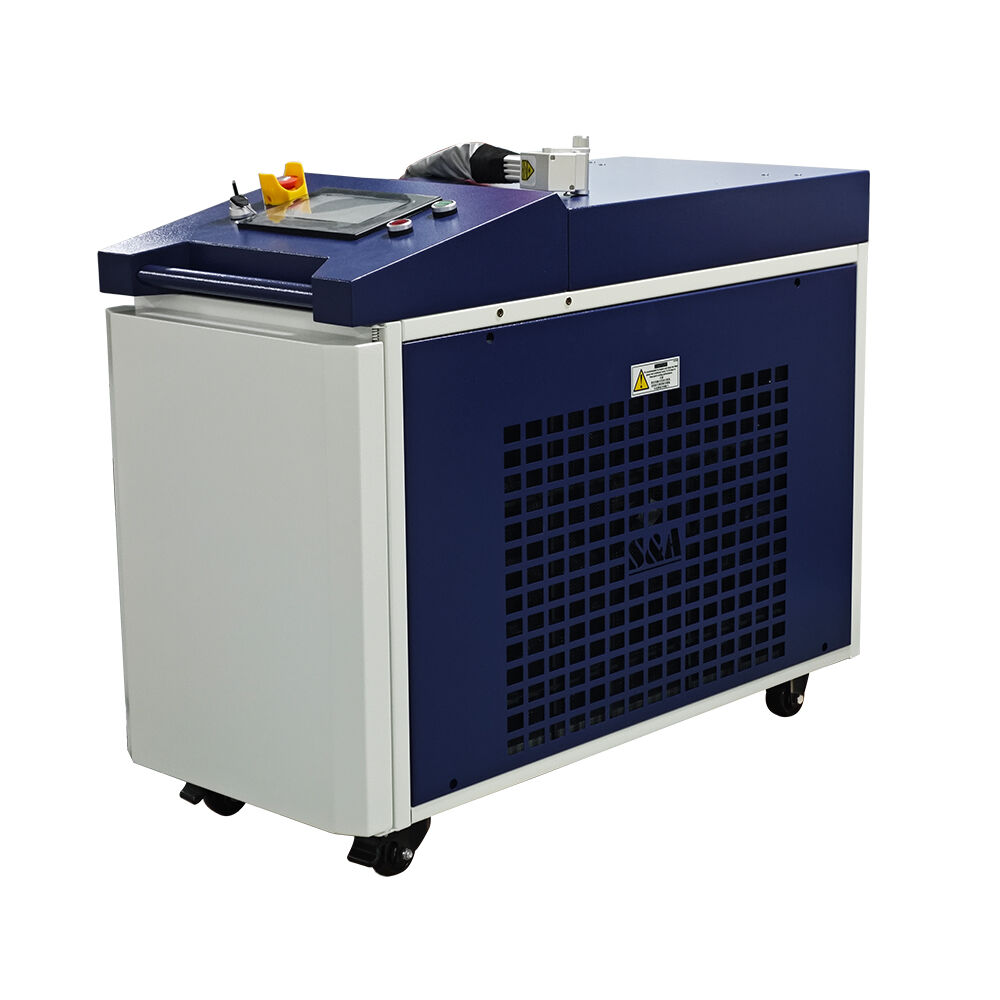
産業用洗浄における500Wという出力の最適ポイント:500Wパルス式ファイバーレーザーは、洗浄速度・表面安全性・運用コストの3つの要素が最もバランスよく収束する出力レベルです。200W未満では、6mm厚の鋼板からの錆除去に複数回のパスが必要となり、サイクルタイムが延びてしまいます…
さらに表示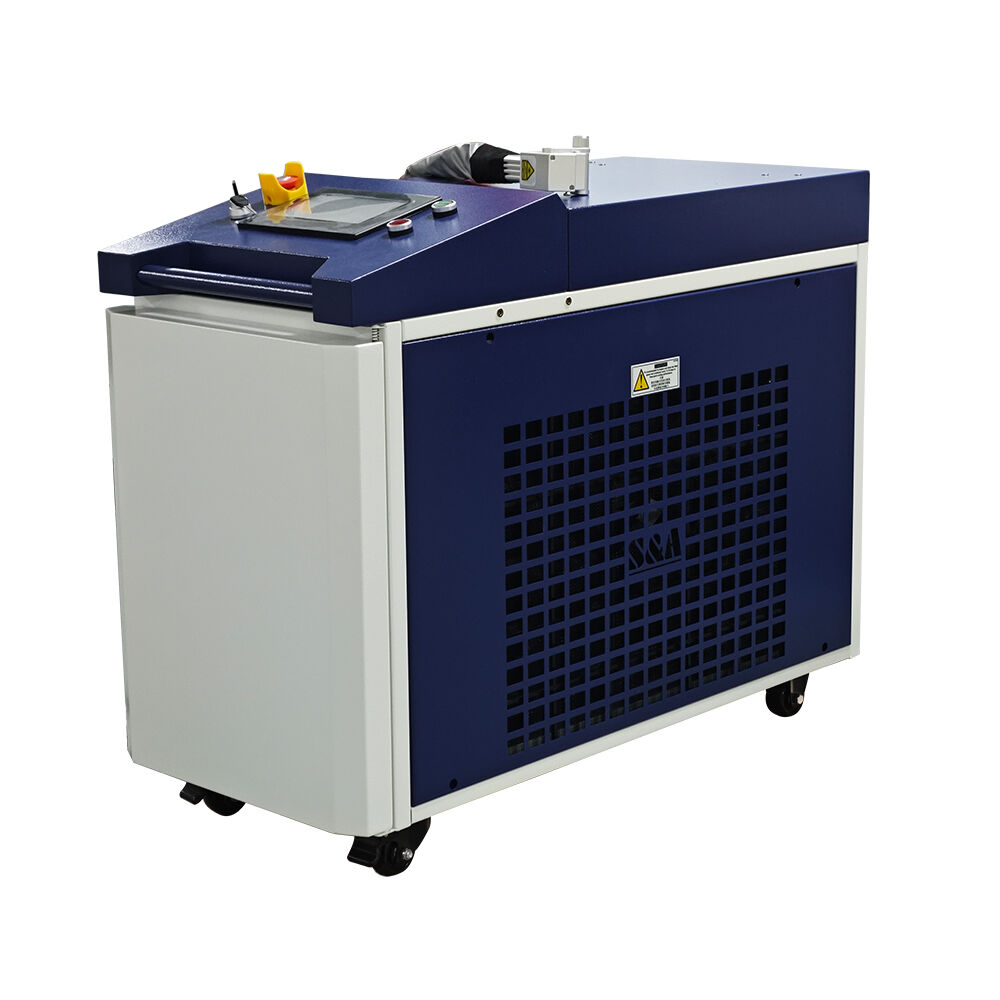
レーザー錆除去の仕組み レーザー錆除去は、高エネルギーのレーザーパルスが錆層に衝突し、それを直接蒸気または微細な破片に変換する物理的なプロセスです。波長1,064 nmのパルス式フィー...
さらに表示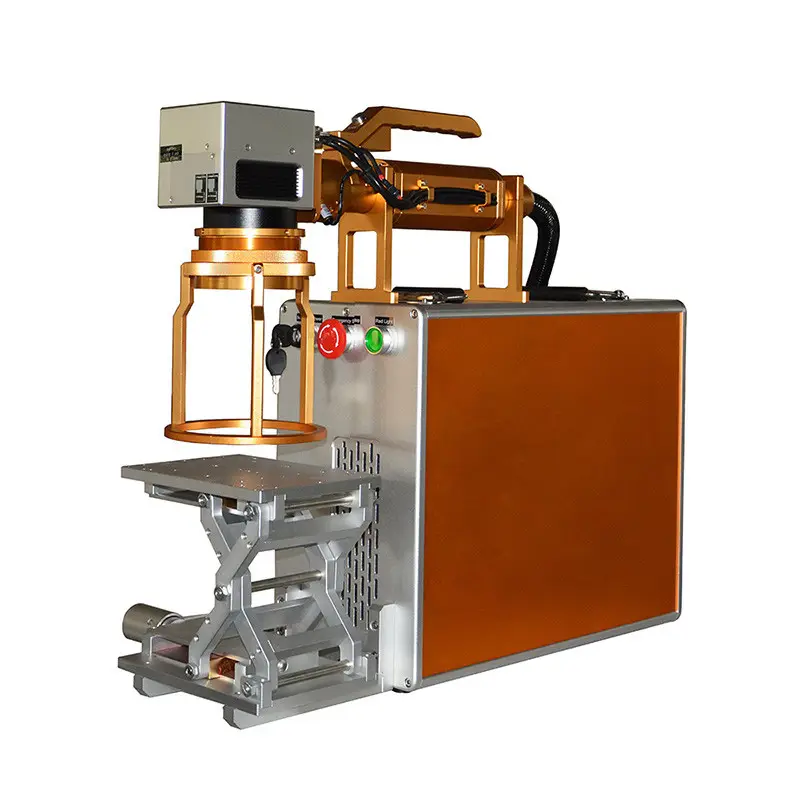
基本的な物理的違い:熱機構および材料との相互作用 連続供給 vs. パルス供給:持続的な加熱 vs. マイクロアブレーション 連続波(CW)レーザーは一定のエネルギーを放出し、汚染物質および基材の両方で徐々に熱が蓄積します…
さらに表示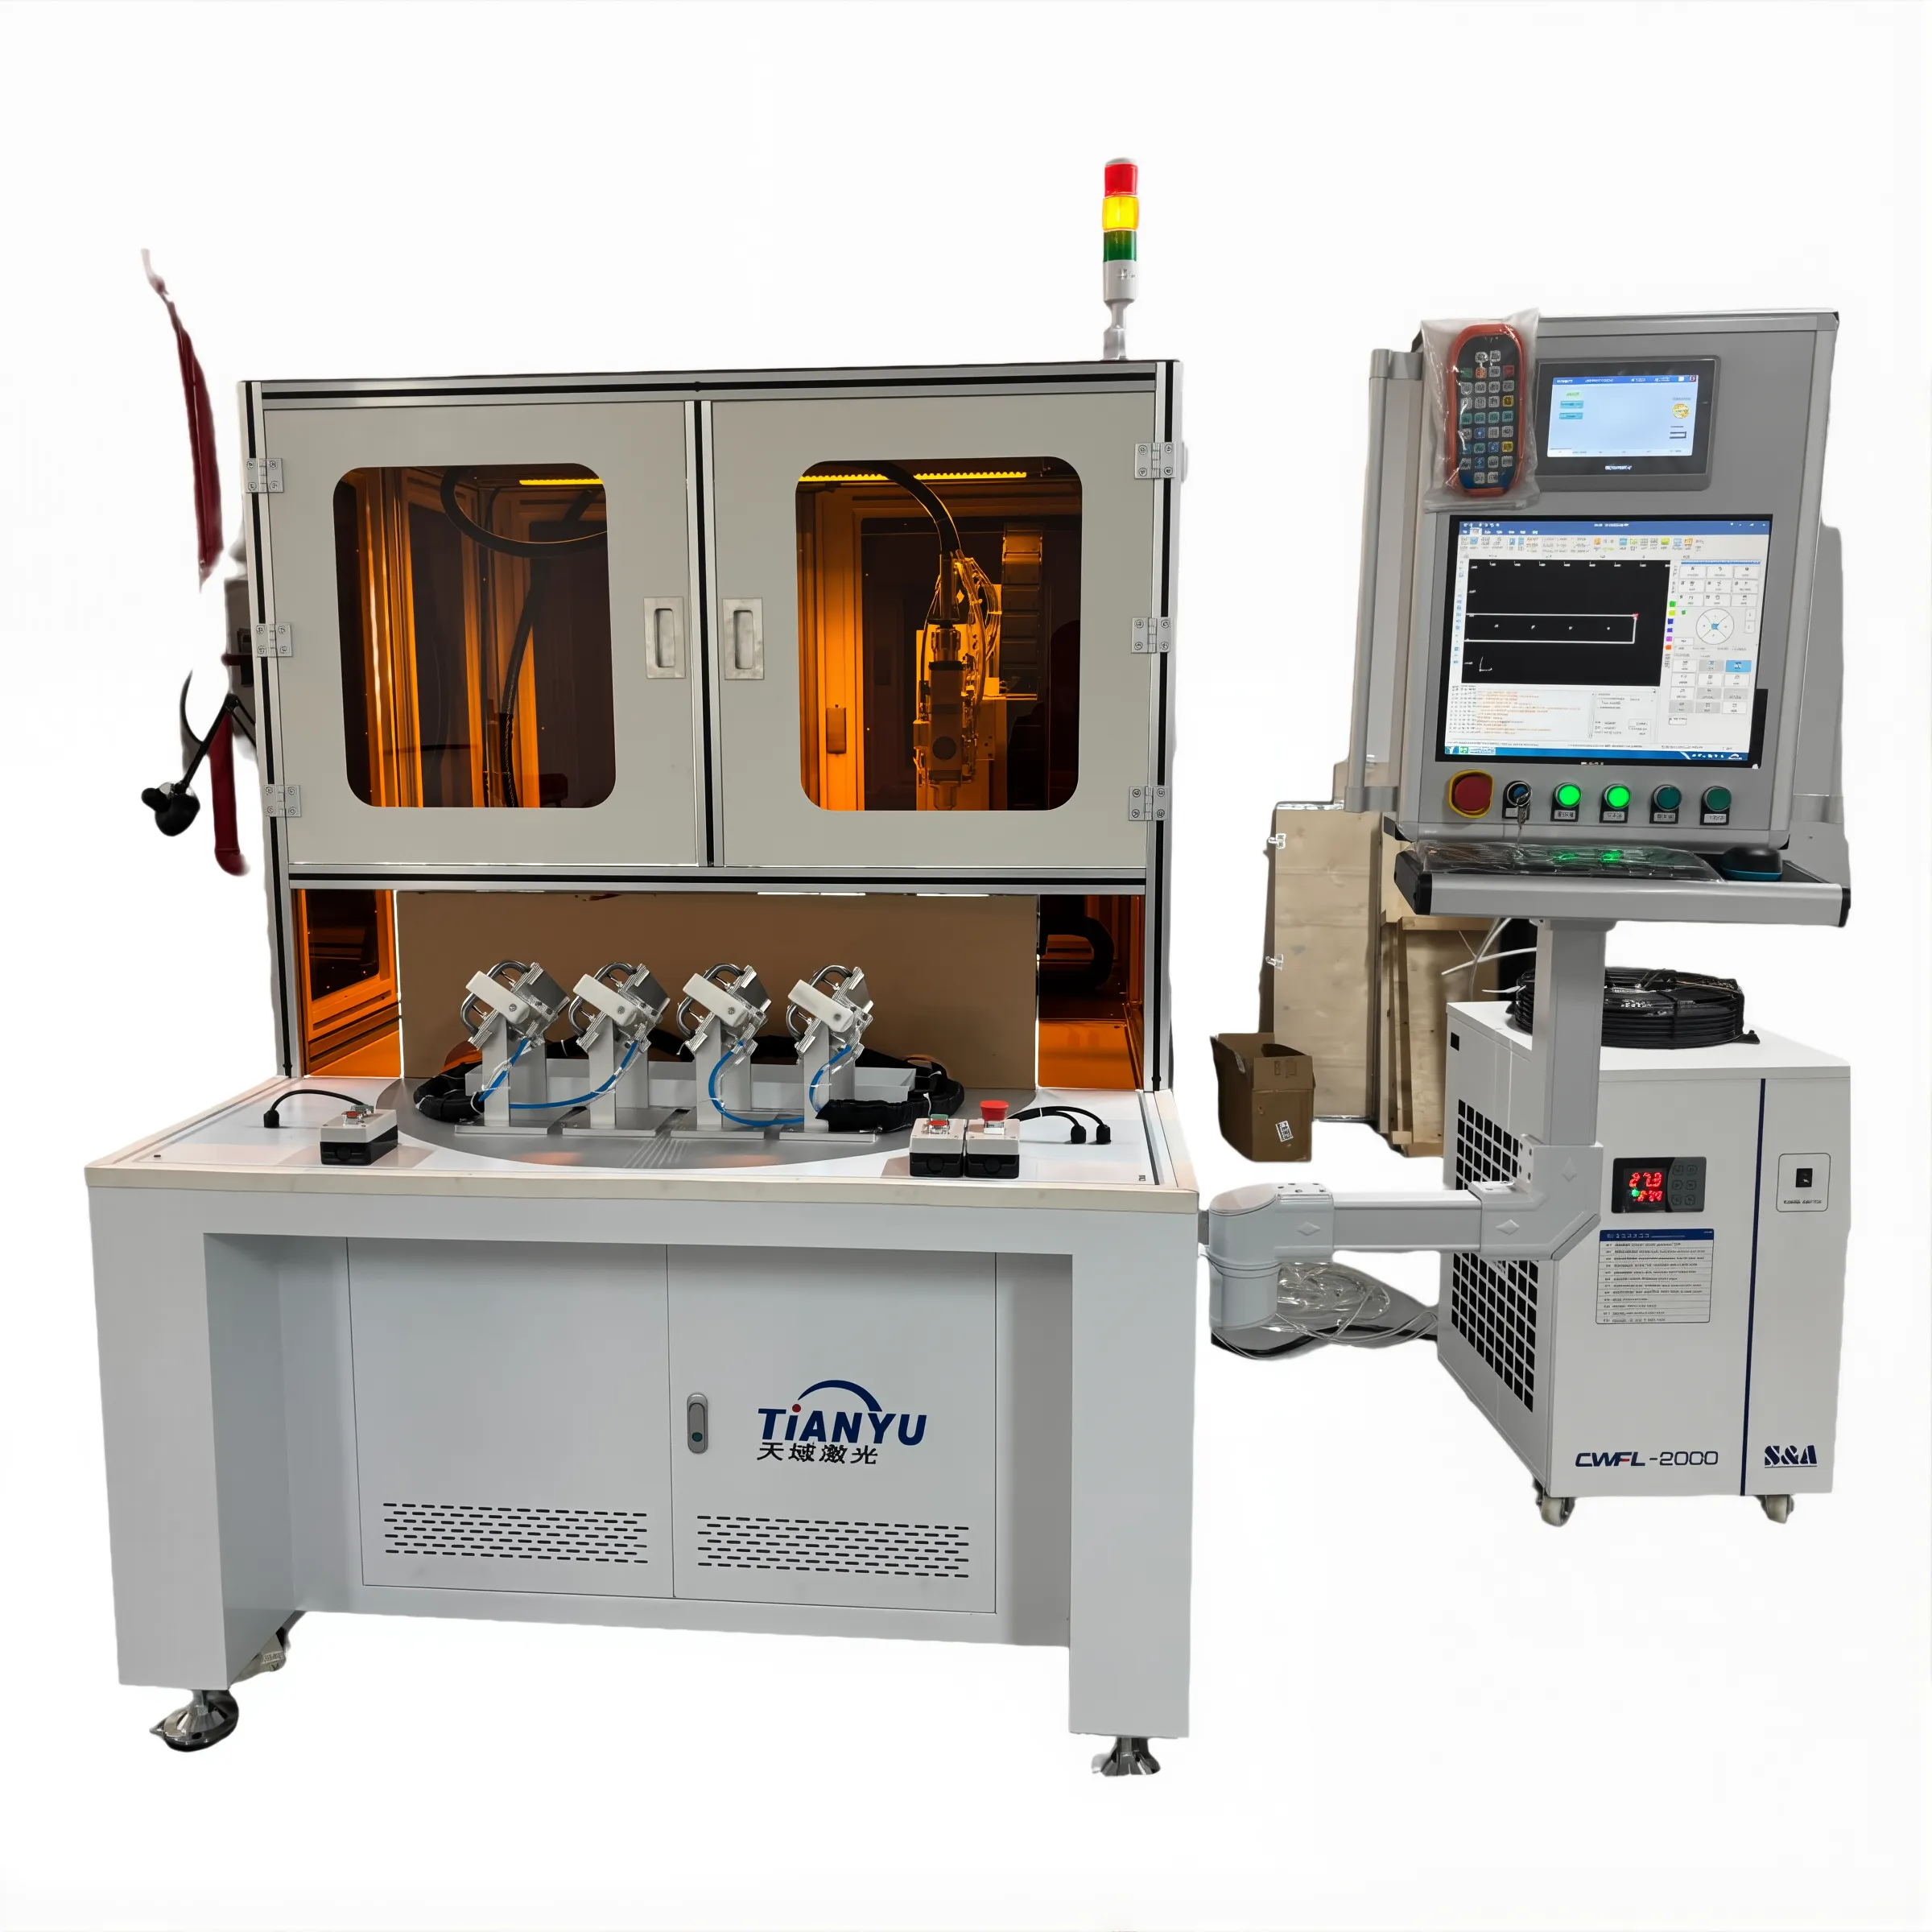
レーザー溶接機の出力と、実用上の厚さ制限 常用産業用レーザー溶接機クラス(1–20 kW)における出力–厚さの関係 産業用レーザー溶接機は、予測可能ではあるものの非線形な出力と厚さの関係に従います…
さらに表示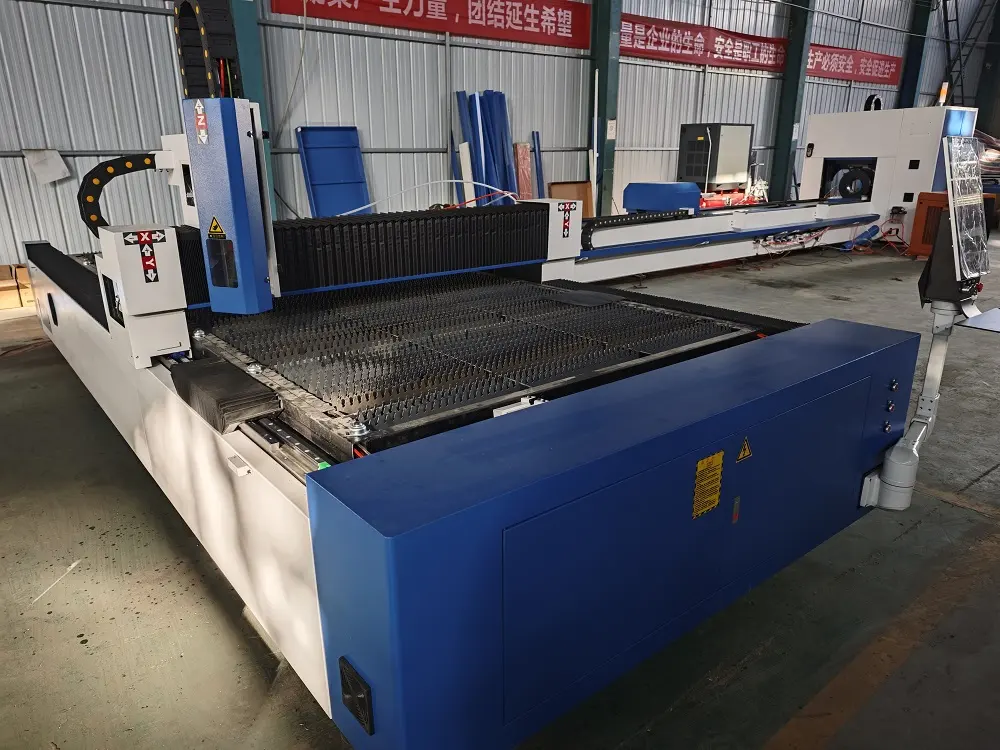
3000Wレーザー切断機の材料別厚さ制限 炭素鋼:最大25 mmまでの清浄切断 炭素鋼は、3000Wレーザー切断機による最適な加工性能を発揮し、最大25 mm厚の板材を清浄に加工できます。酸素を…
さらに表示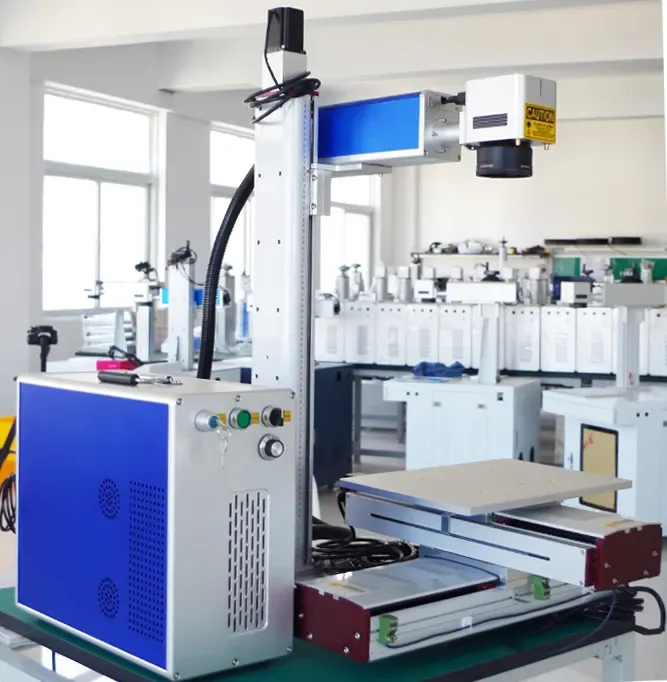
レーザー出力レベルの理解とその主要な応用分野:レーザー洗浄装置に最適な出力レベルを選定するには、ワット数の範囲がそれぞれ異なる産業用途および技術的なトレードオフとどのように対応するかを理解する必要があります。以下は…
さらに表示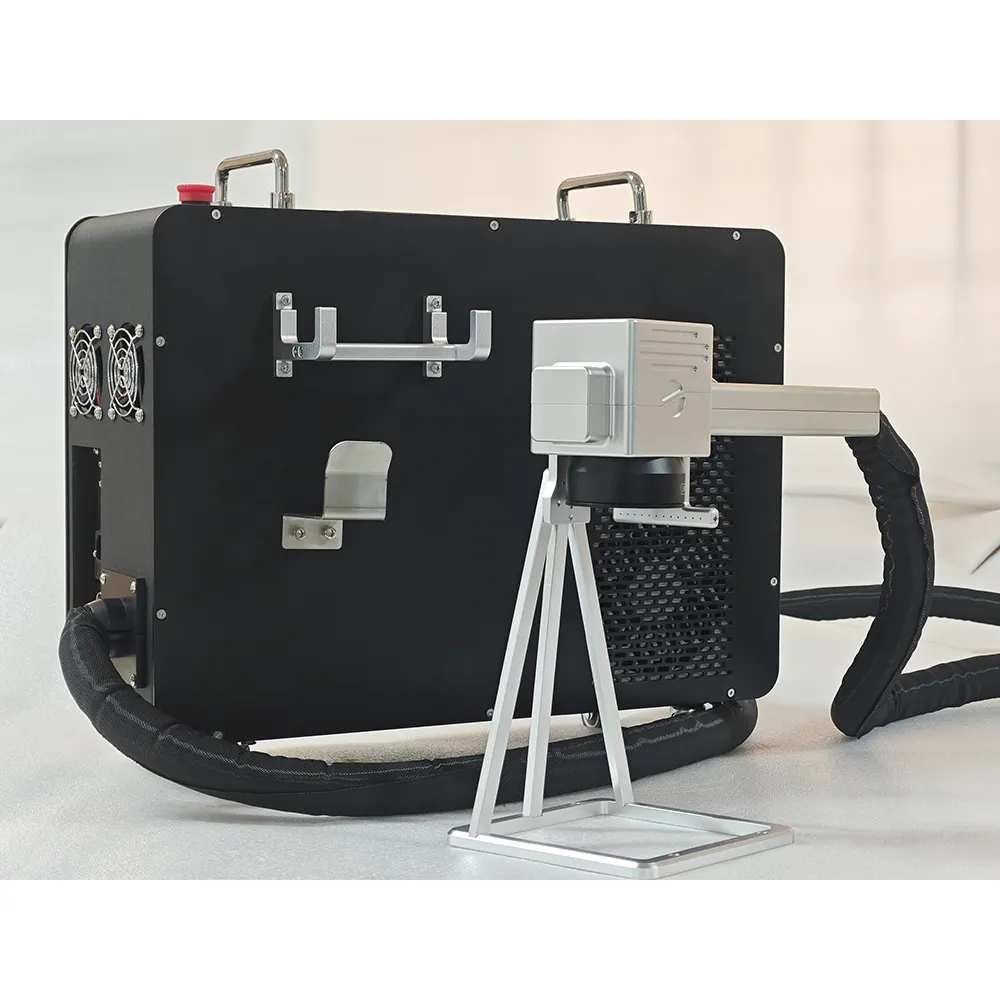
レーザーによる落書き除去の科学:基材を損なわず高精度なアブレーション処理 — レーザーアブレーションは、光吸収率の差異を活用して、基材を傷つけることなく落書きを除去します。
さらに表示
 EN

