 ×
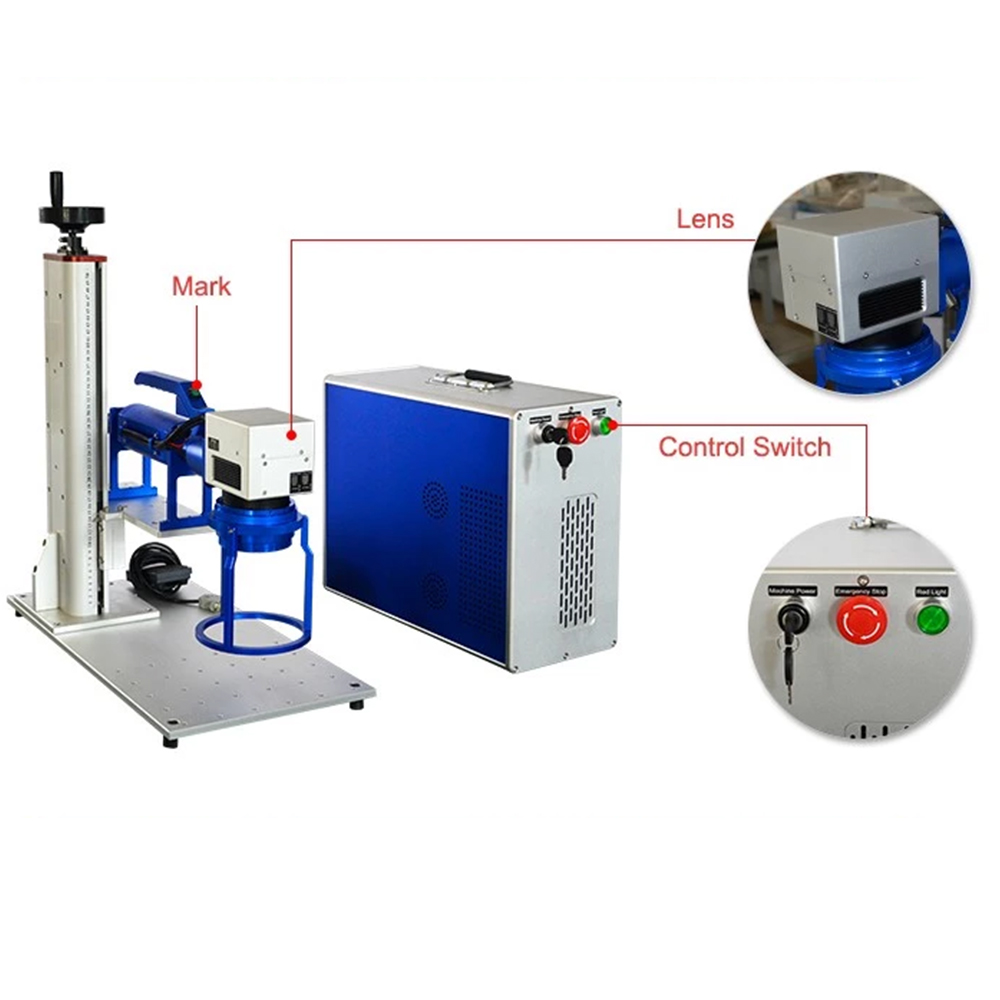
Technologia stojących oznaczeń — maszyna do znakowania laserowego wykorzystuje skoncentrowaną wiązkę wzmacnianego światła do tworzenia trwałych oznaczeń na powierzchniach materiałów bez kontaktu fizycznego, farb lub narzędzi mechanicznych. W przeciwieństwie do drukowania atramentowego, które nanosi farbę na...
Zobacz więcej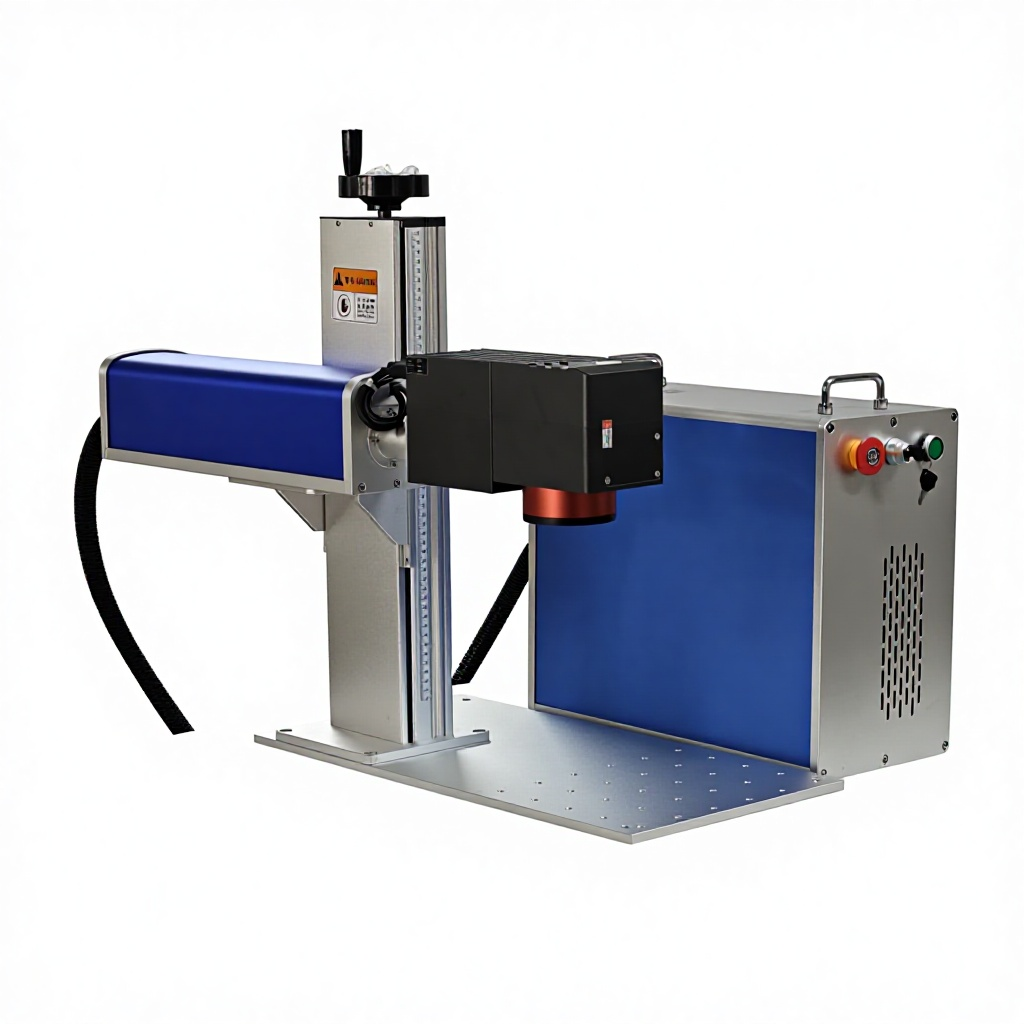
Dobór technologii znakowania do wymagań aplikacji Wybór maszyny do znakowania laserem włókniowym zaczyna się od określenia dwóch parametrów: materiałów, które mają być znakowane, oraz wymaganej wydajności. System zoptymalizowany pod kątem głębokiego grawerowania na 100 narzędziach stalowych...
Zobacz więcej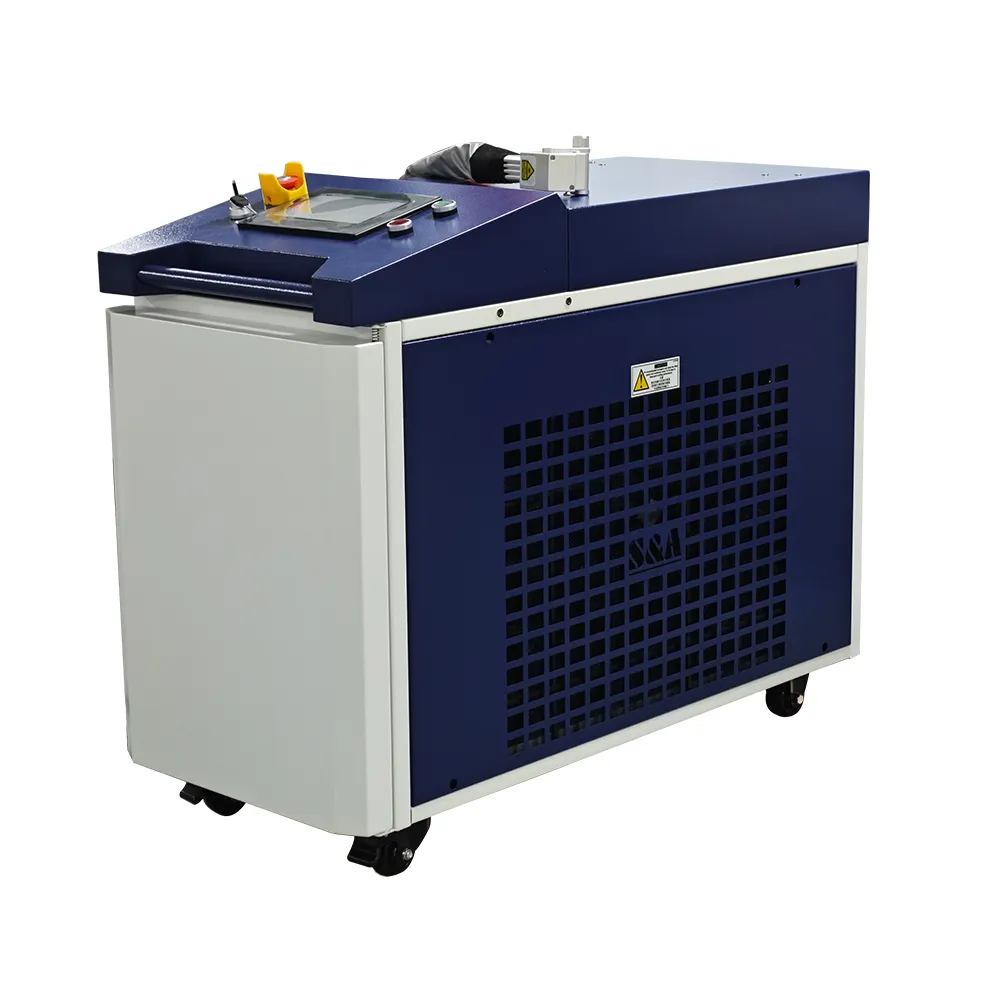
Wielozadaniowość materiałów w technologii czyszczenia laserowego Czyszczenie laserowe przeszło od ciekawostki laboratoryjnej do rutynowego zastosowania przemysłowego. Zasada działania jest prosta — wysokonapięciowe impulsy laserowe parują zanieczyszczenia powierzchniowe bez uszkodzenia podłoża...
Zobacz więcej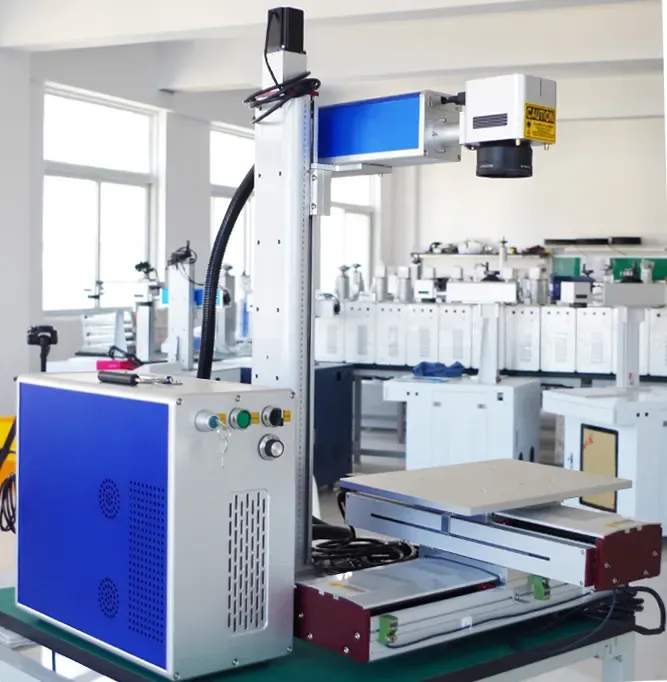
Wielofunkcyjność technologii czyszczenia laserowego Czyszczenie laserowe przeszło od ciekawostki laboratoryjnej do rutynowego zastosowania przemysłowego. Zasada działania jest prosta — impulsy lasera o wysokiej energii parują zanieczyszczenia powierzchniowe, nie uszkadzając przy tym podłoża...
Zobacz więcej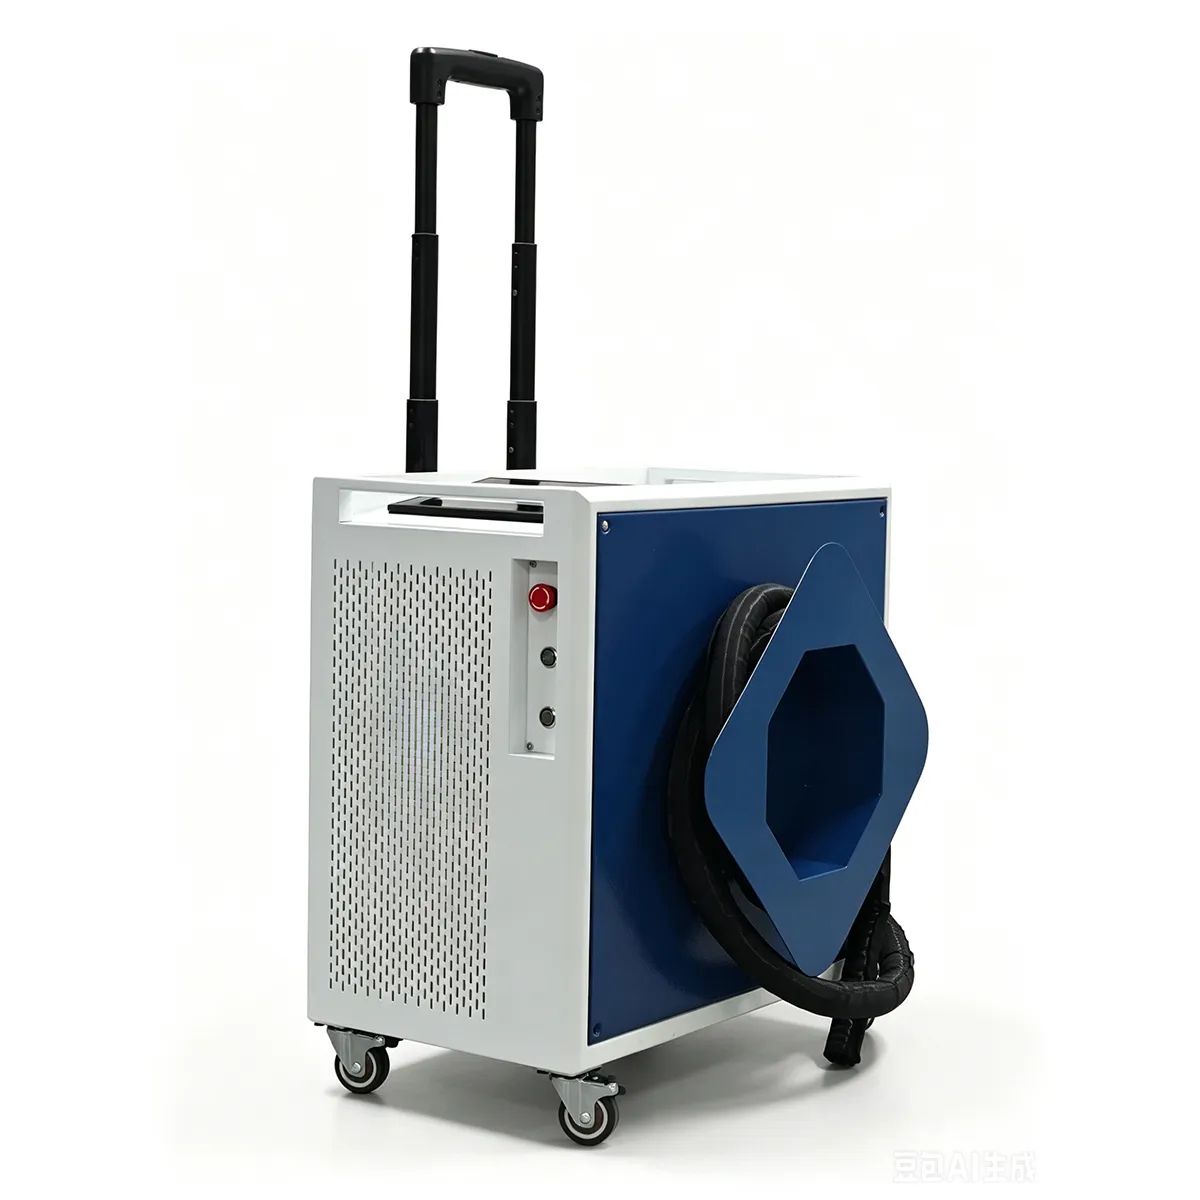
Niebezpieczeństwa związane z promieniowaniem laserowym — ochrona oczu i skóry Maszyna do czyszczenia laserowego pracująca przy długości fali 1064 nm w zakresie podczerwieni generuje wiązkę niewidoczną dla ludzkiego oka. Brak widocznej wiązki tworzy najbardziej niebezpieczny warunek bezpieczeństwa &m...
Zobacz więcej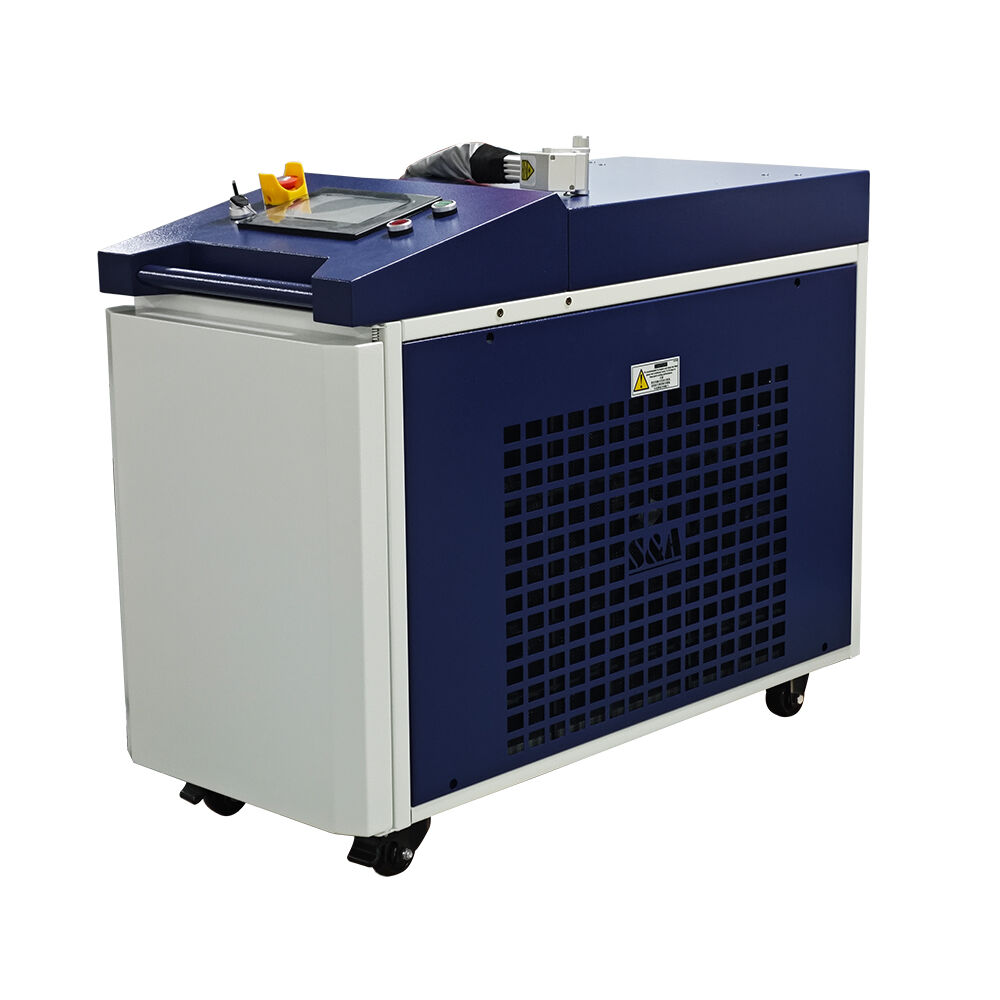
500 W – optymalna moc do przemysłowego czyszczenia. Impulsowy laser włóknowy o mocy 500 W znajduje się w punkcie przecięcia szybkości czyszczenia, bezpieczeństwa powierzchni oraz kosztów eksploatacji. Poniżej 200 W usuwanie rdzy z blachy stalowej o grubości 6 mm wymaga wielokrotnego przeskanowania, co wydłuża czas cyklu...
Zobacz więcej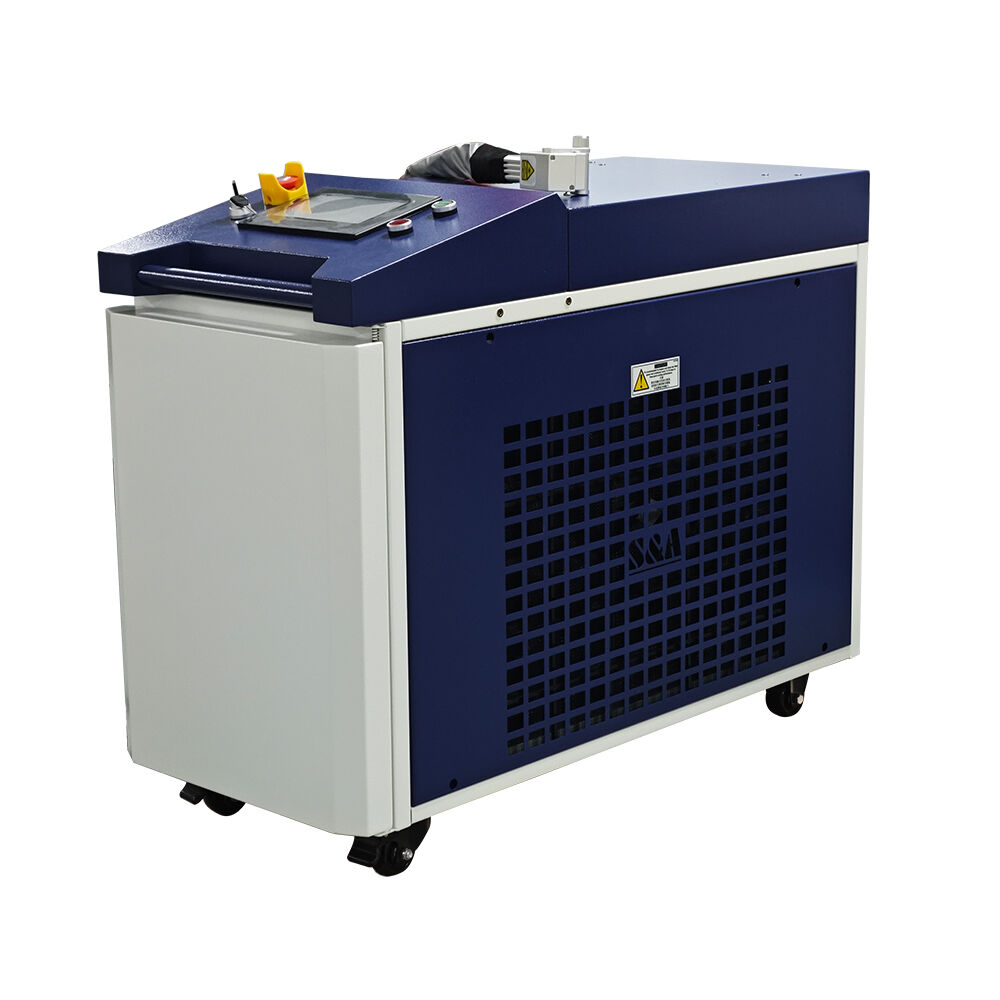
Jak działa usuwanie rdzy za pomocą lasera Usuwane rdzy za pomocą lasera to proces fizyczny, w którym impulsy wysokiej energii uderzają w warstwę rdzy i przekształcają ją bezpośrednio w parę lub mikroskopijne cząstki. Promień laserowy o długości fali 1064 nm z impulsowego fi...
Zobacz więcej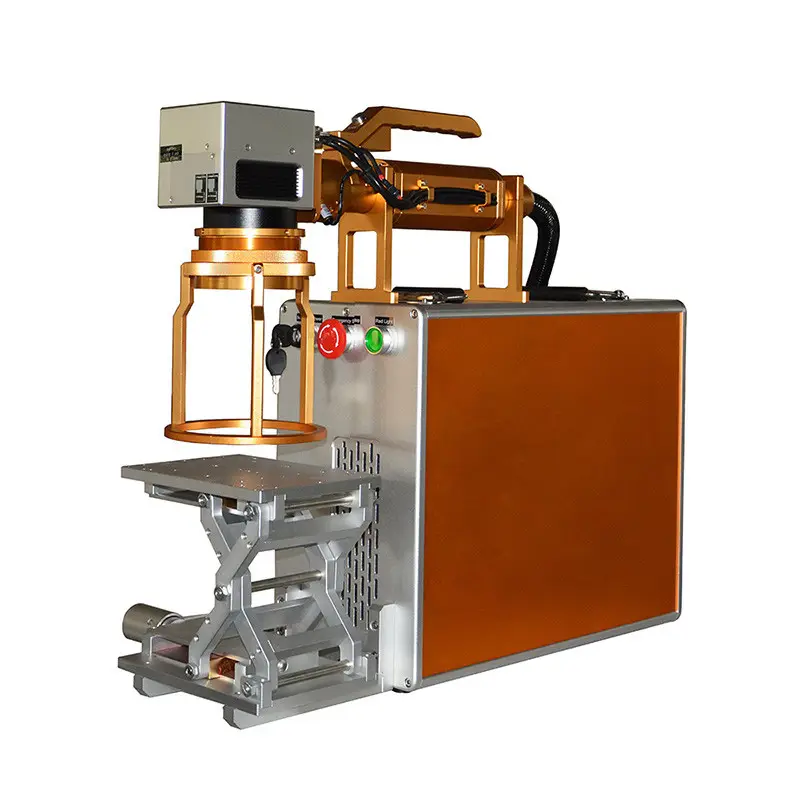
Podstawowe różnice fizyczne: mechanizmy termiczne i oddziaływanie z materiałem. Ciągła kontra impulsowa dostawa energii: stopniowe nagrzewanie kontra mikroablacja. Lasery o pracy ciągłej (CW) emitują stałą energię, powodując stopniowy wzrost temperatury zarówno w zanieczyszczeniach, jak i w podłożu...
Zobacz więcej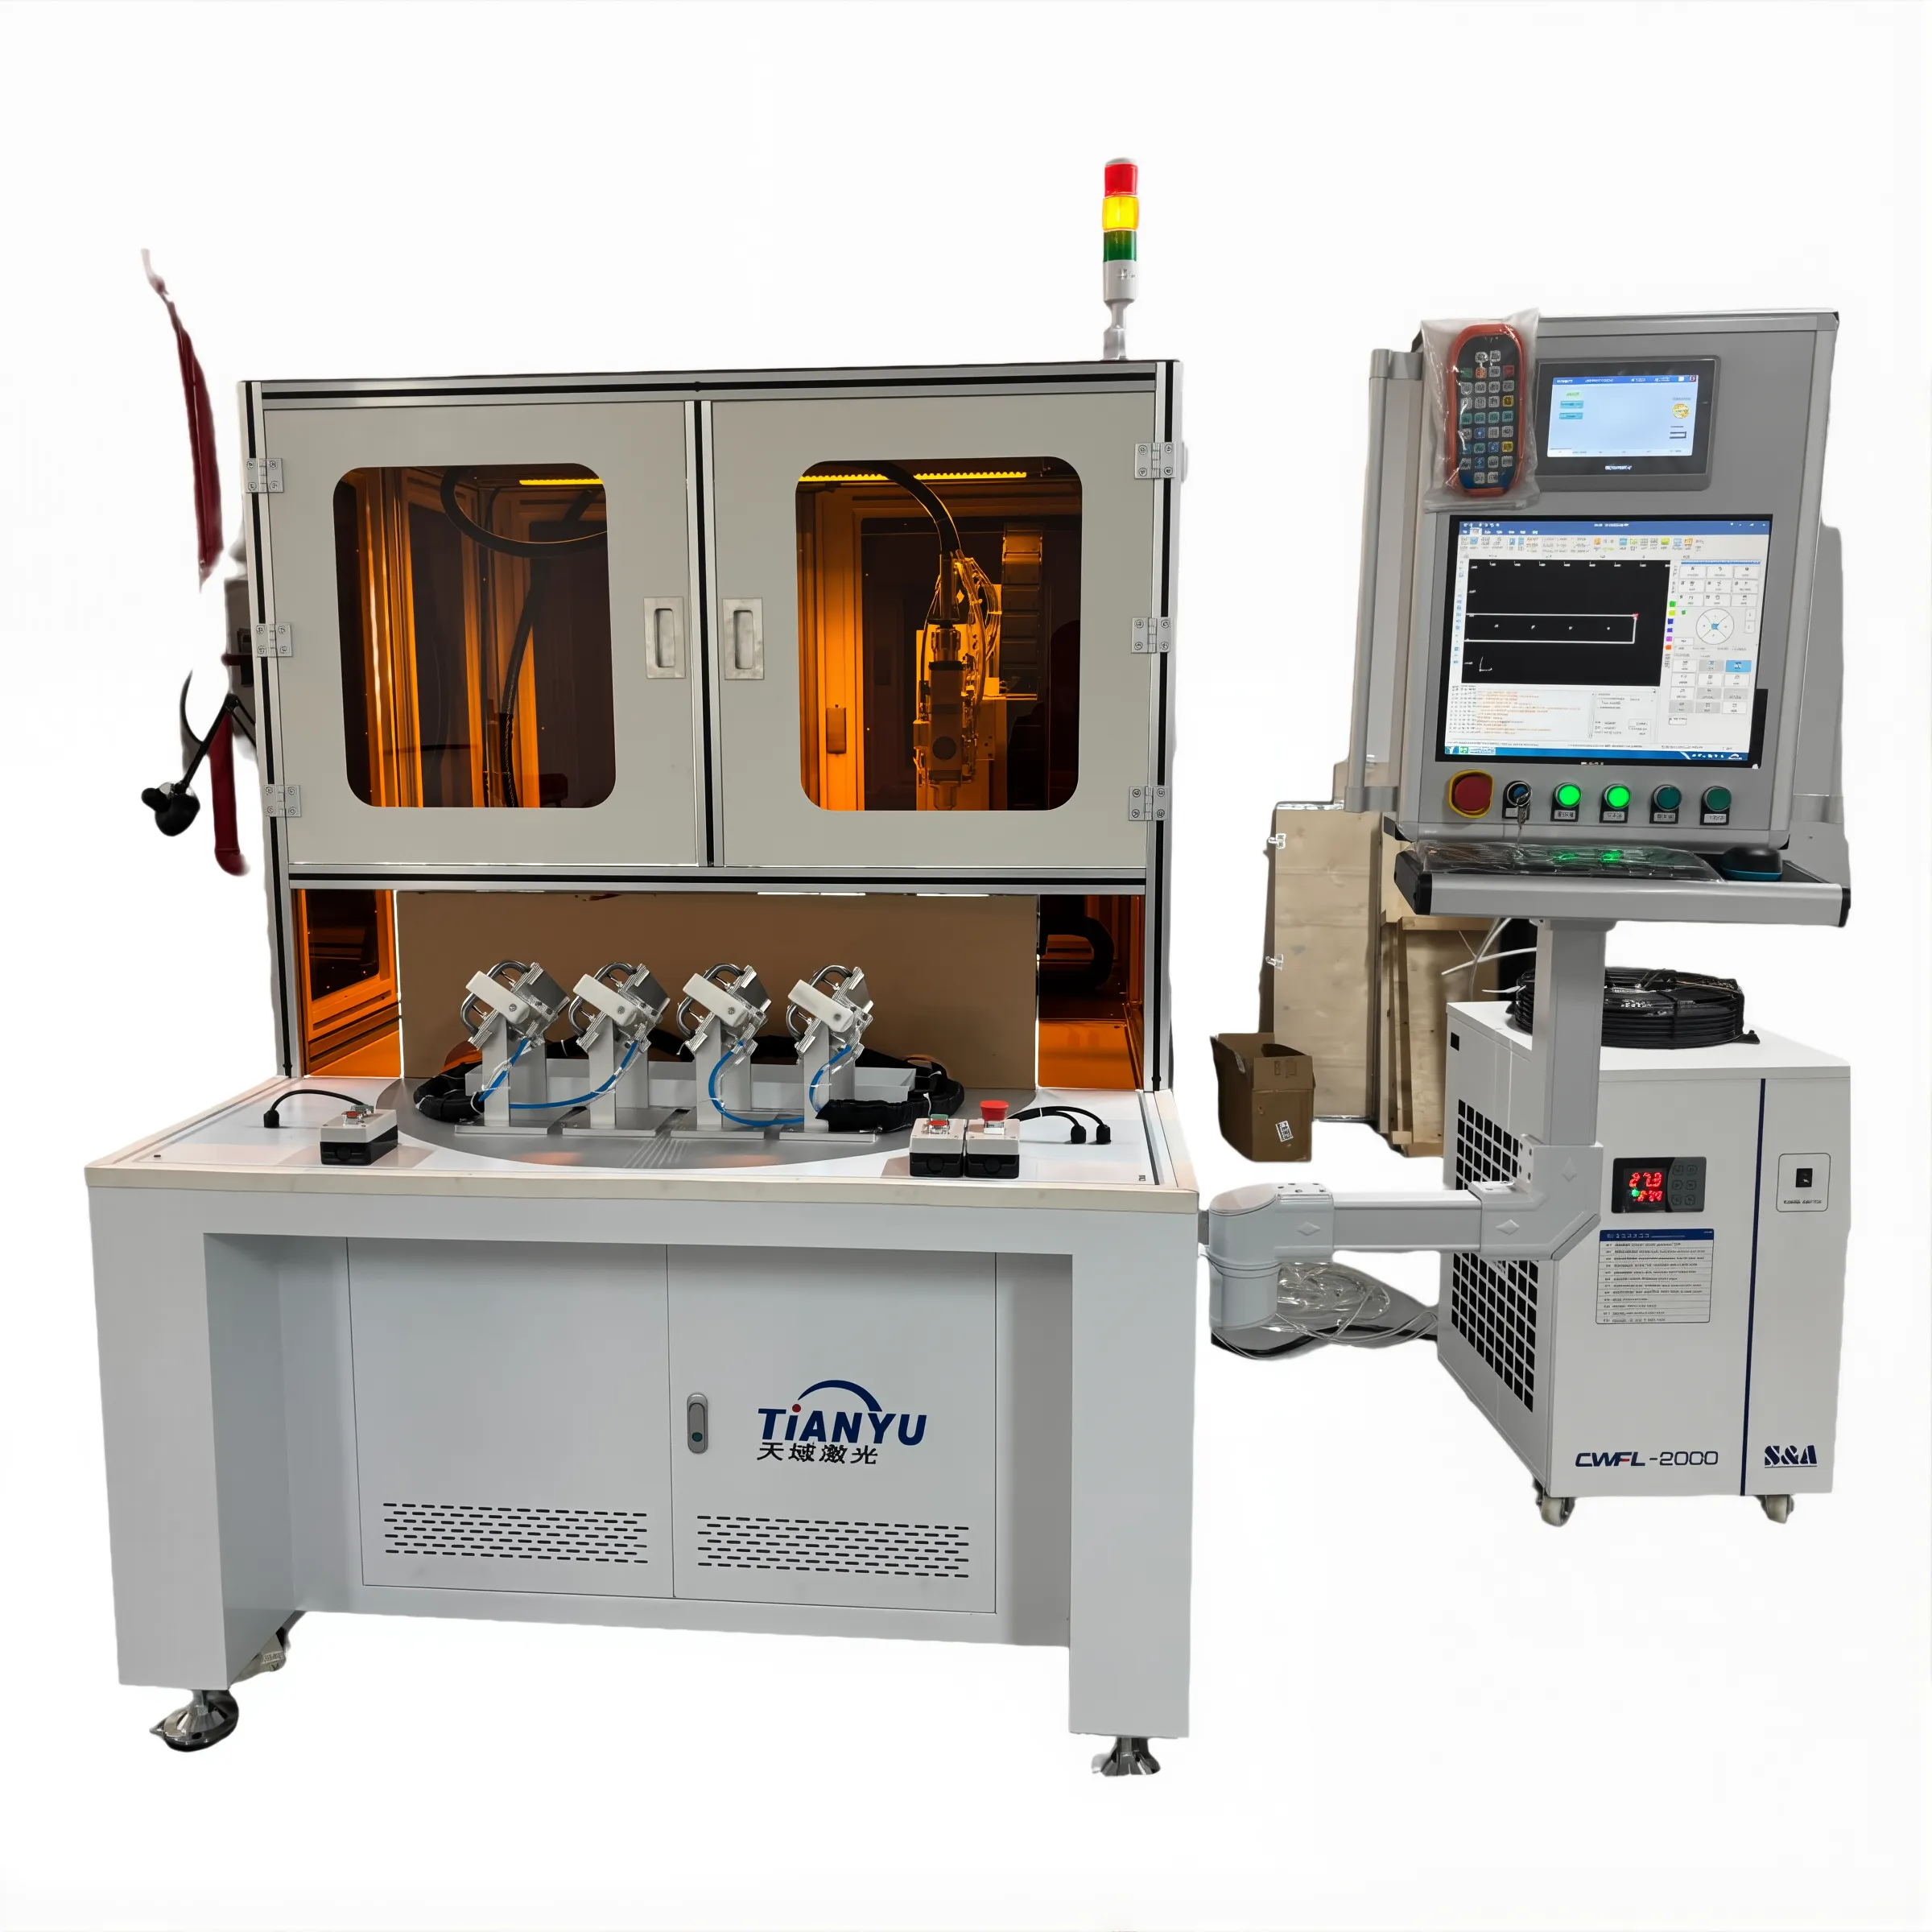
Moc wyjściowa spawarki laserowej oraz jej rzeczywiste ograniczenia pod względem grubości materiału. Związek mocy z grubością dla typowych klas przemysłowych spawarek laserowych (1–20 kW). Przemysłowe spawarki laserowe podlegają przewidywalnej – choć nieliniowej – zależności pomiędzy mocą a maksymalną grubością materiału...
Zobacz więcej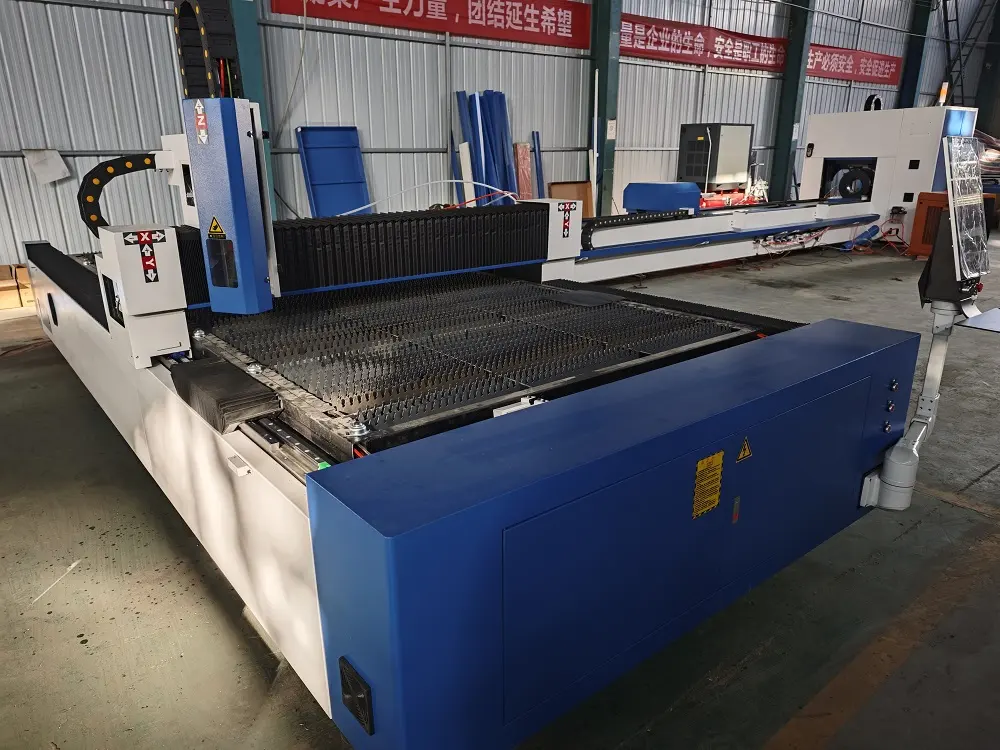
Grubościowe ograniczenia dla maszyny do cięcia laserowego o mocy 3000 W w zależności od rodzaju materiału. Stal węglowa: czyste cięcie do 25 mm. Stal węglowa zapewnia optymalną wydajność przy użyciu maszyny do cięcia laserowego o mocy 3000 W, umożliwiając czyste cięcie blach o grubości do 25 mm. Tlen jako...
Zobacz więcej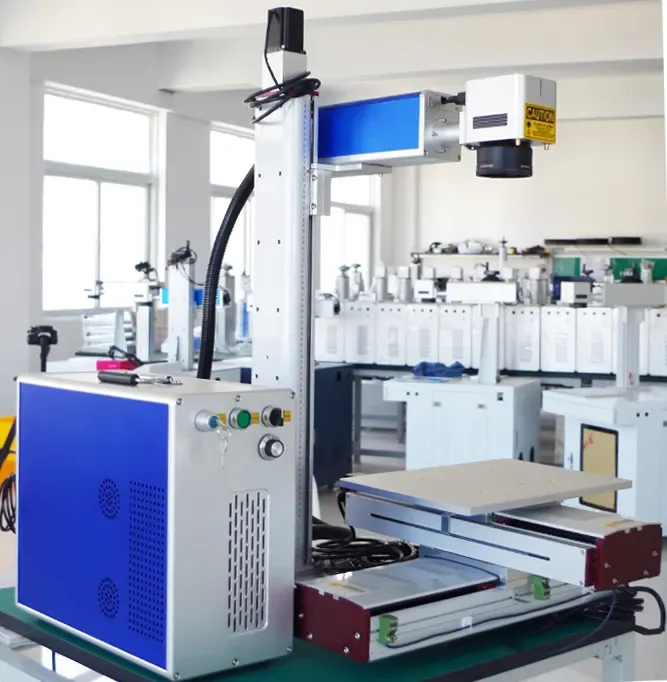
Zrozumienie poziomów mocy laserowej i ich podstawowych zastosowań. Wybór optymalnego poziomu mocy dla maszyny do czyszczenia laserowego wymaga zrozumienia, jak zakresy mocy wyrażone w watach odpowiadają różnym zastosowaniom przemysłowym oraz kompromisom technicznym. Poniżej znajduje się...
Zobacz więcej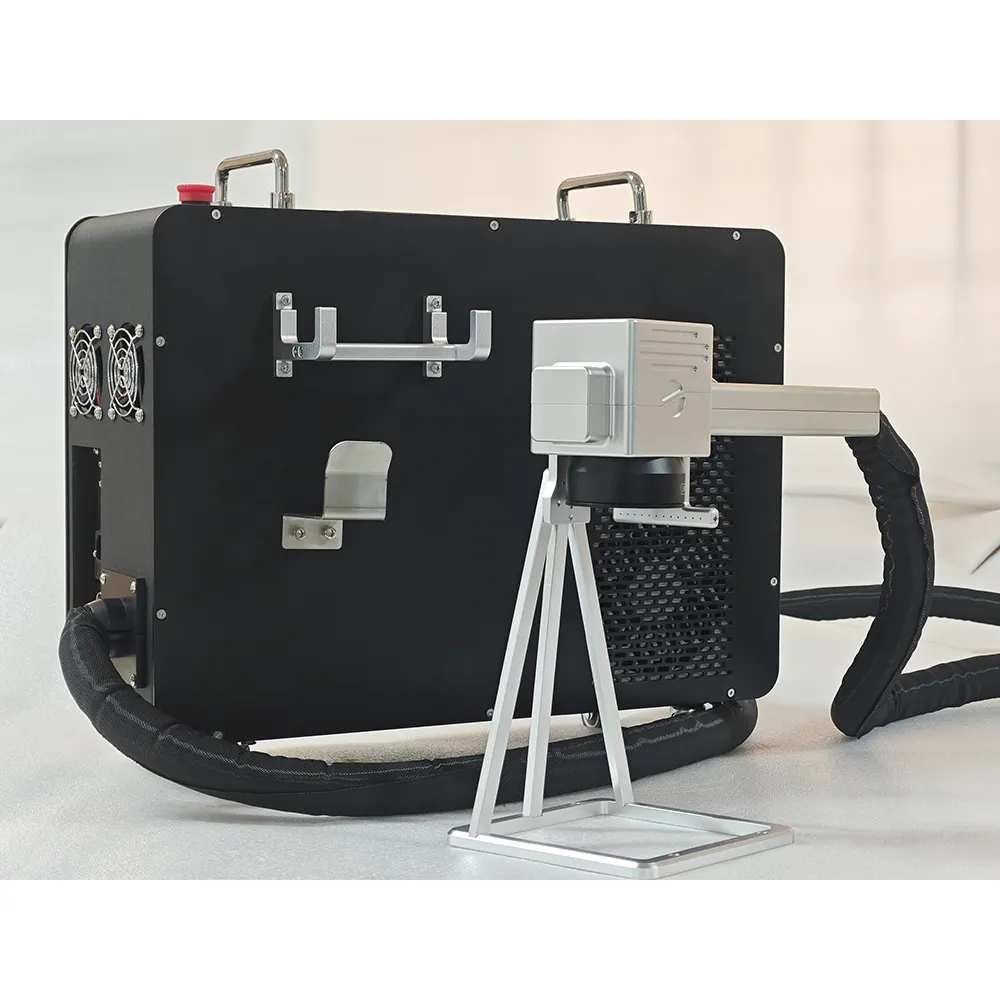
Naukowe podstawy usuwania grafitti za pomocą lasera: precyzyjna ablacja bez uszkodzeń. Jak ablacja laserowa selektywnie usuwa grafitti, zachowując podłoże? Ablacja laserowa wykorzystuje różnicę w pochłanianiu światła w celu usunięcia grafitti bez uszkadzania niepokrytych obszarów podłoża...
Zobacz więcej
 EN

