 ×
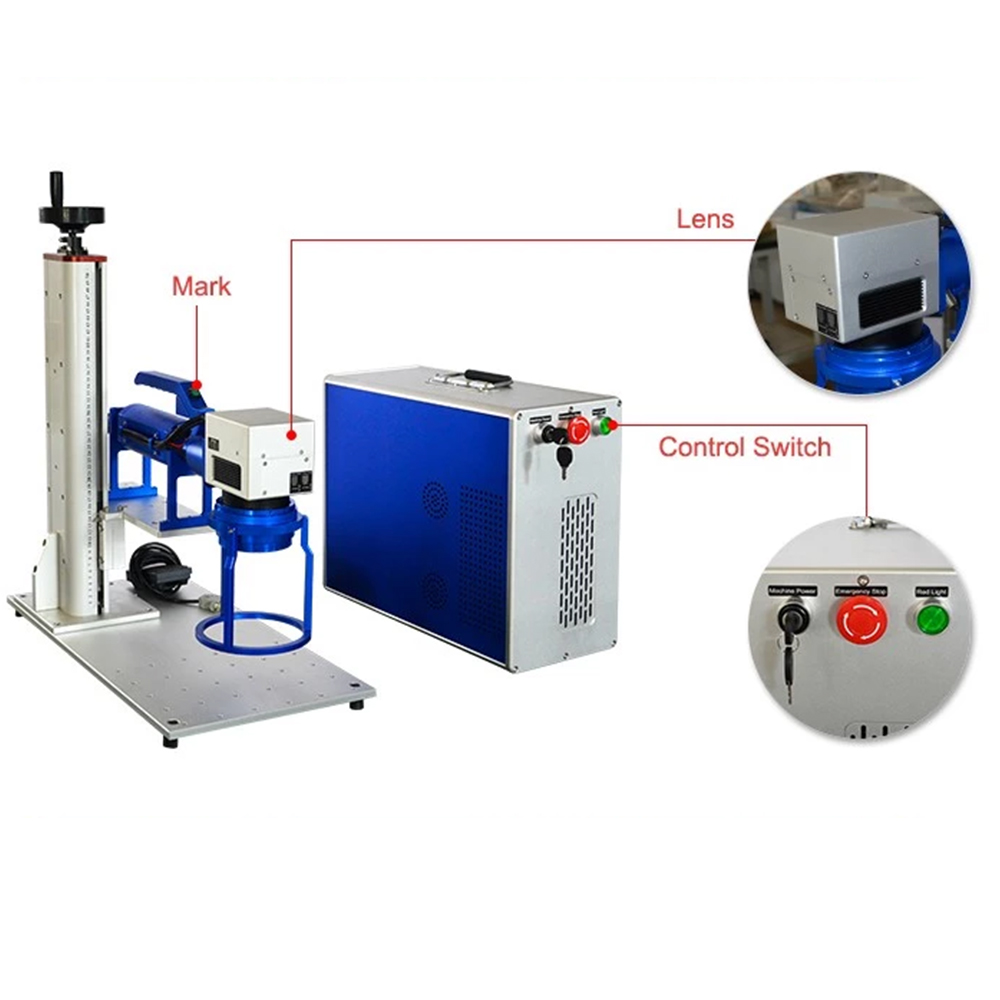
Az állandó jelölés technológiája: Egy lézeres jelölőgép egy összpontosított, erősített fényfénysugarat használ fel, hogy érintésmentesen, festék vagy mechanikus szerszámok nélkül állandó jelöléseket hozzon létre anyagfelületeken. Ellentétben a tintasugaras nyomtatással, amely festéket juttat a...
További megtekintés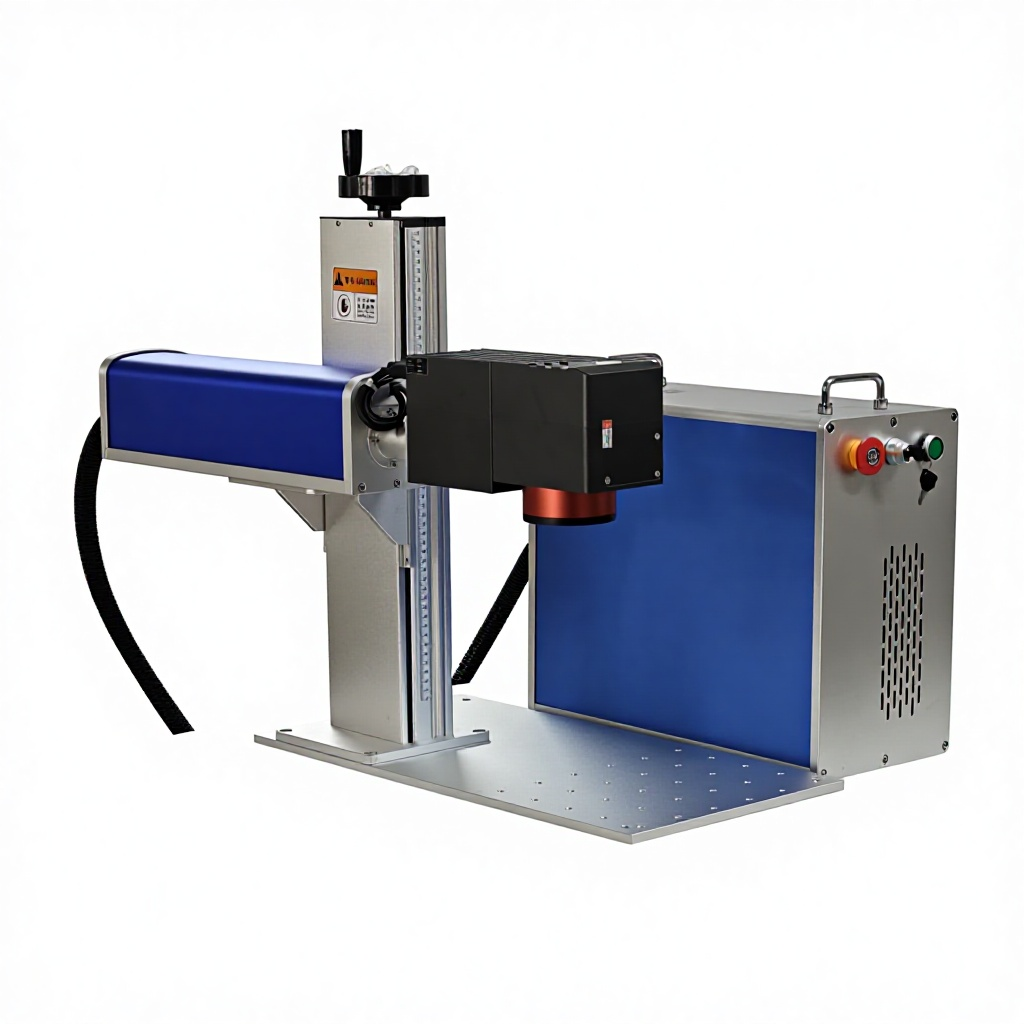
A jelölési technológia illesztése az alkalmazási követelményekhez A száloptikás lézeres jelölőgép kiválasztása két paraméter meghatározásával kezdődik: a megjelölni kívánt anyagok és a szükséges feldolgozási sebesség. Egy olyan rendszer, amelyet mély gravírozásra optimalizáltak 100 darab acél eszközön...
További megtekintés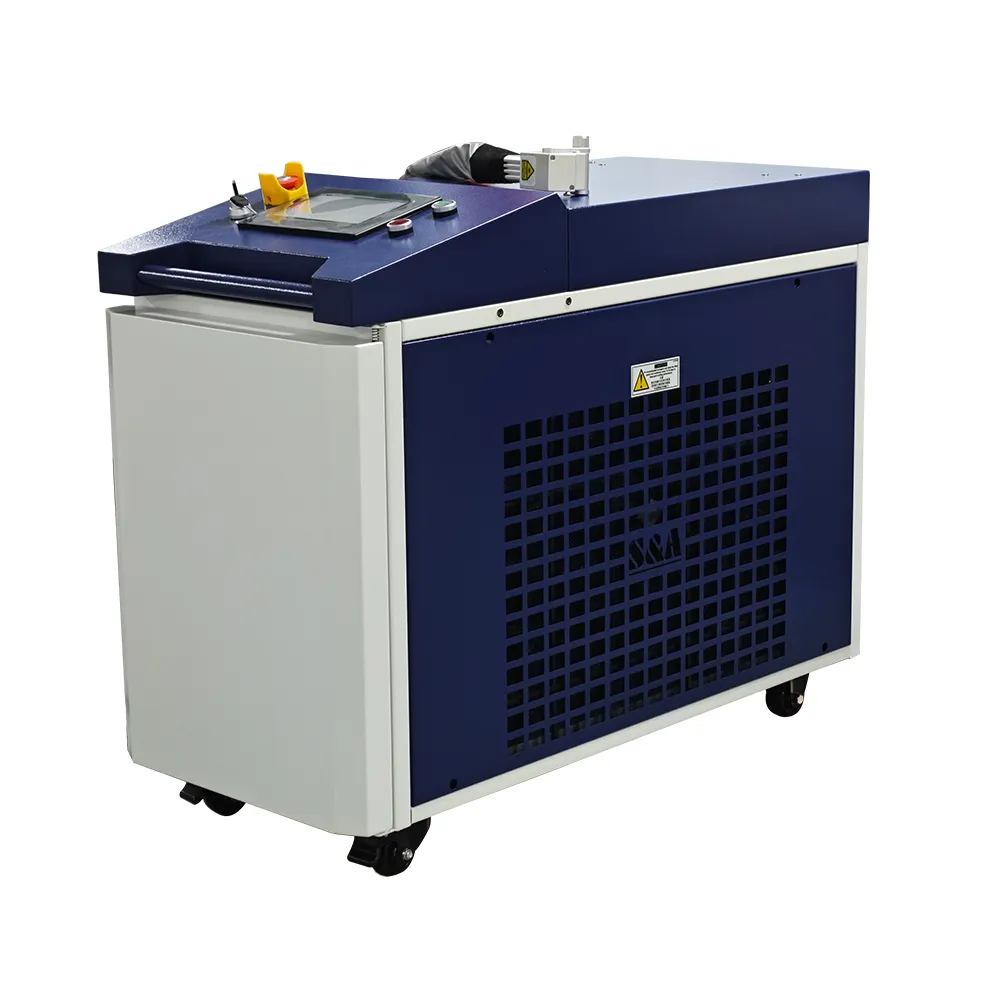
A lézertisztítási technológia anyagválasztéka A lézertisztítás a laboratóriumi kíváncsiságból a mindennapi ipari alkalmazás szintjére jutott. Az elv egyszerű — nagy energiájú lézerimpulzusok párologtatják el a felületi szennyeződéseket anélkül, hogy kárt okoznának az alatta levő anyagban...
További megtekintés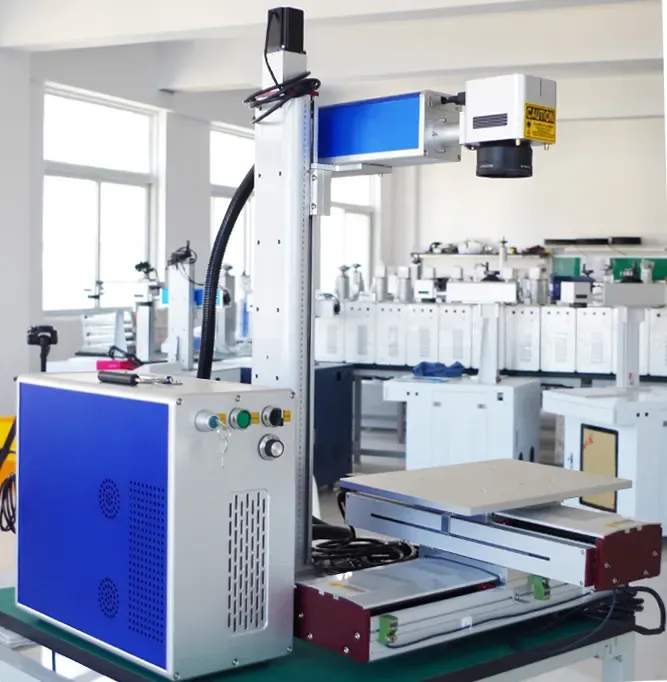
A lézeres tisztítási technológia sokoldalúsága A lézeres tisztítás a laboratóriumi kíváncsiságból mindennapi ipari alkalmazássá vált. Az elv egyszerű – nagy energiájú lézerimpulzusok elpárologtatják a felületi szennyeződéseket anélkül, hogy kárt okoznának az alatta levő anyagban...
További megtekintés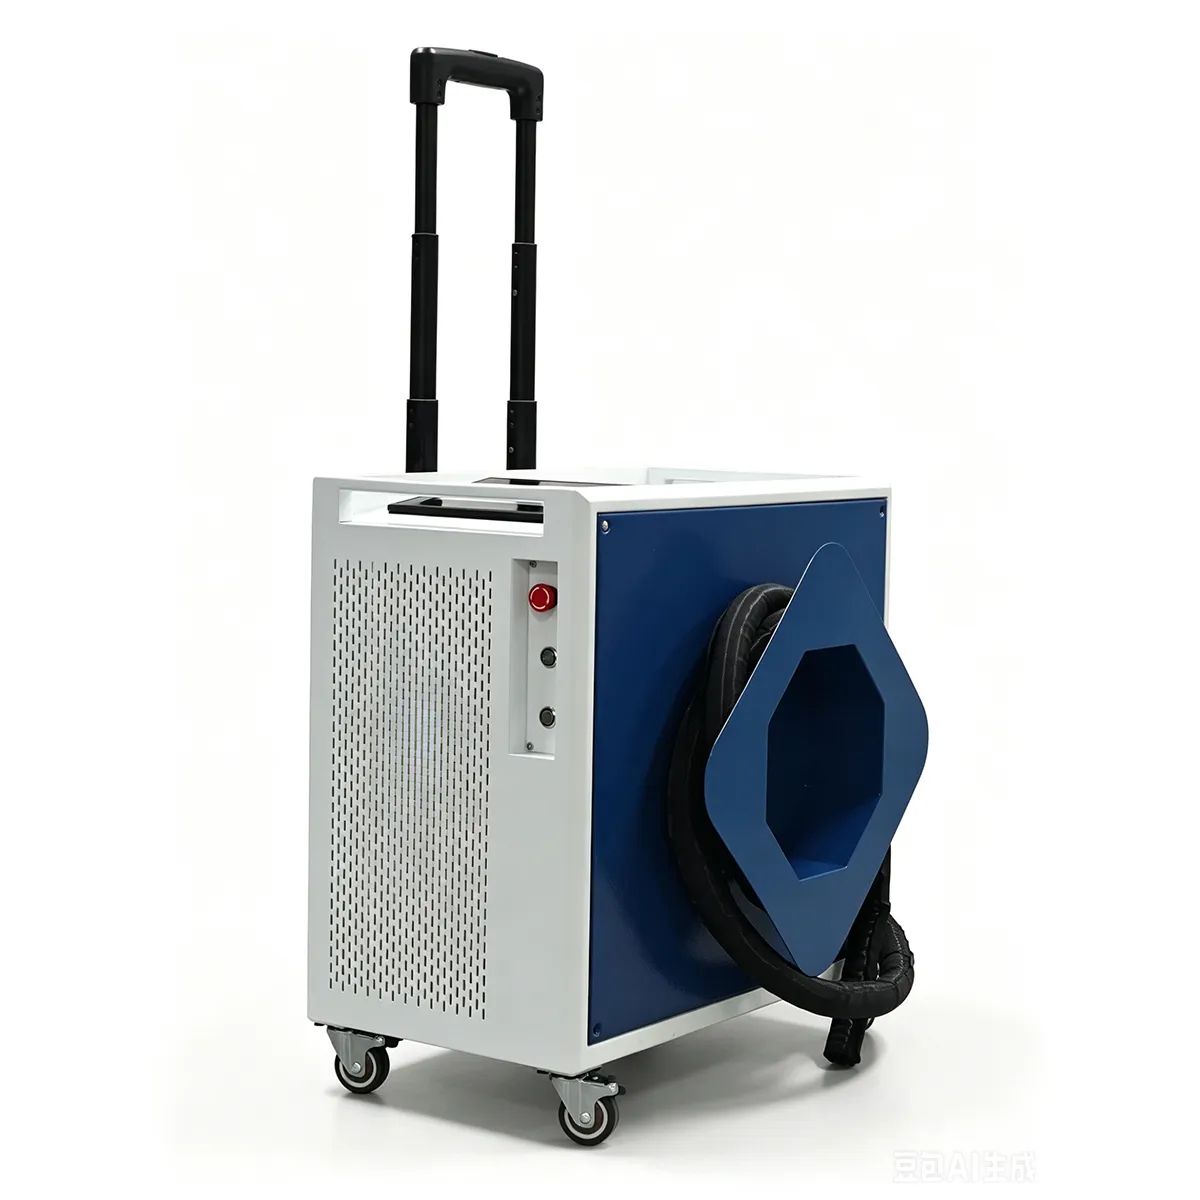
A lézersugárzás kockázatai — a szem és a bőr védelme Egy 1064 nm-es hullámhosszon, az infravörös tartományban működő lézeres tisztító berendezés láthatatlan sugárt állít elő az emberi szem számára. A láthatatlan sugár jelenléte a legveszélyesebb biztonsági kockázatot jelenti &m...
További megtekintés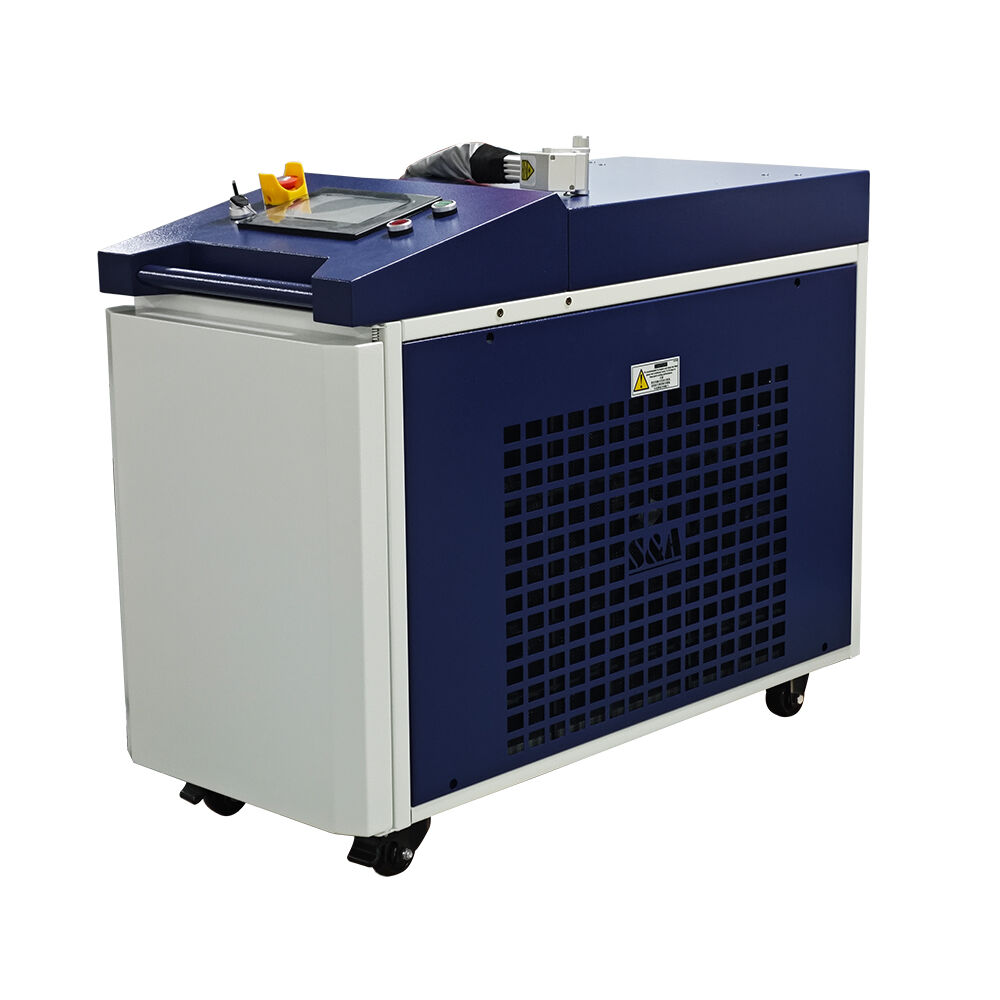
Az 500 W-os teljesítmény – az ipari tisztítás aranyszabálya. Az 500 W-os impulzusos szálaslézer a tisztítási sebesség, a felület védelme és az üzemeltetési költségek közötti ideális kompromisszumot képviseli. 200 W alatt a rozsdamentesítés 6 mm-es acéllemez esetén több átmenetet igényel, ami megnöveli a ciklusidőt...
További megtekintés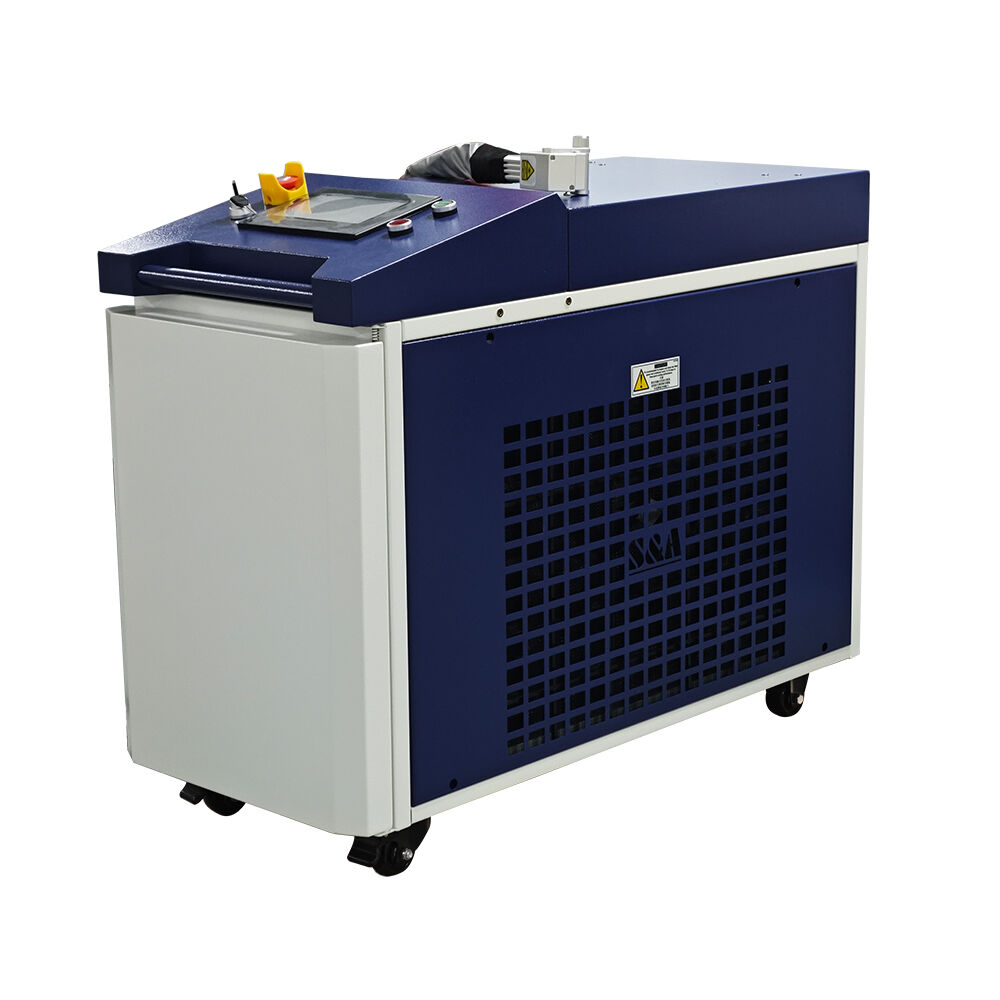
Hogyan működik valójában a lézeres rozsdamentesítés A lézeres rozsdamentesítés egy fizikai folyamat, amely során nagy energiájú lézerimpulzusok érik el a rozsdaréteget, és közvetlenül gőzzé vagy mikroszkopikus szennyeződéssé alakítják át. A lézersugár 1064 nm-es hullámhosszon, impulzusos fi...
További megtekintés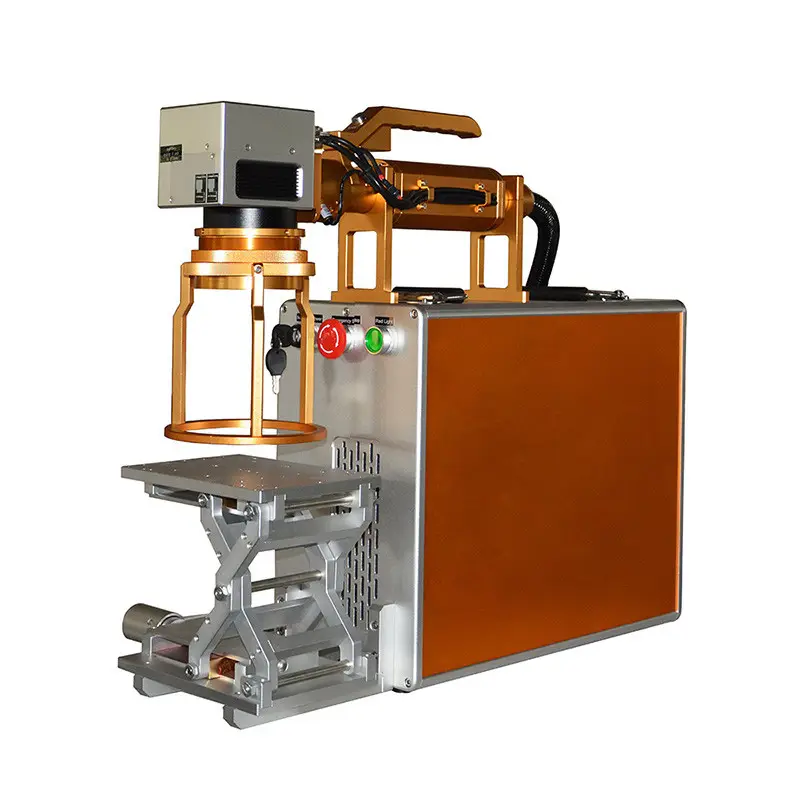
Alapvető fizikai különbségek: Hőmérsékleti mechanizmusok és anyagközi kölcsönhatás Folyamatos vs. impulzusos energiakézbesítés: Folyamatos felmelegedés vs. mikro-abláció A folyamatos (CW) lézerek állandó energiát bocsátanak ki, ami mind a szennyeződésre, mind az alapanyagra gyakorolt fokozatos hőfelhalmozódást eredményezi...
További megtekintés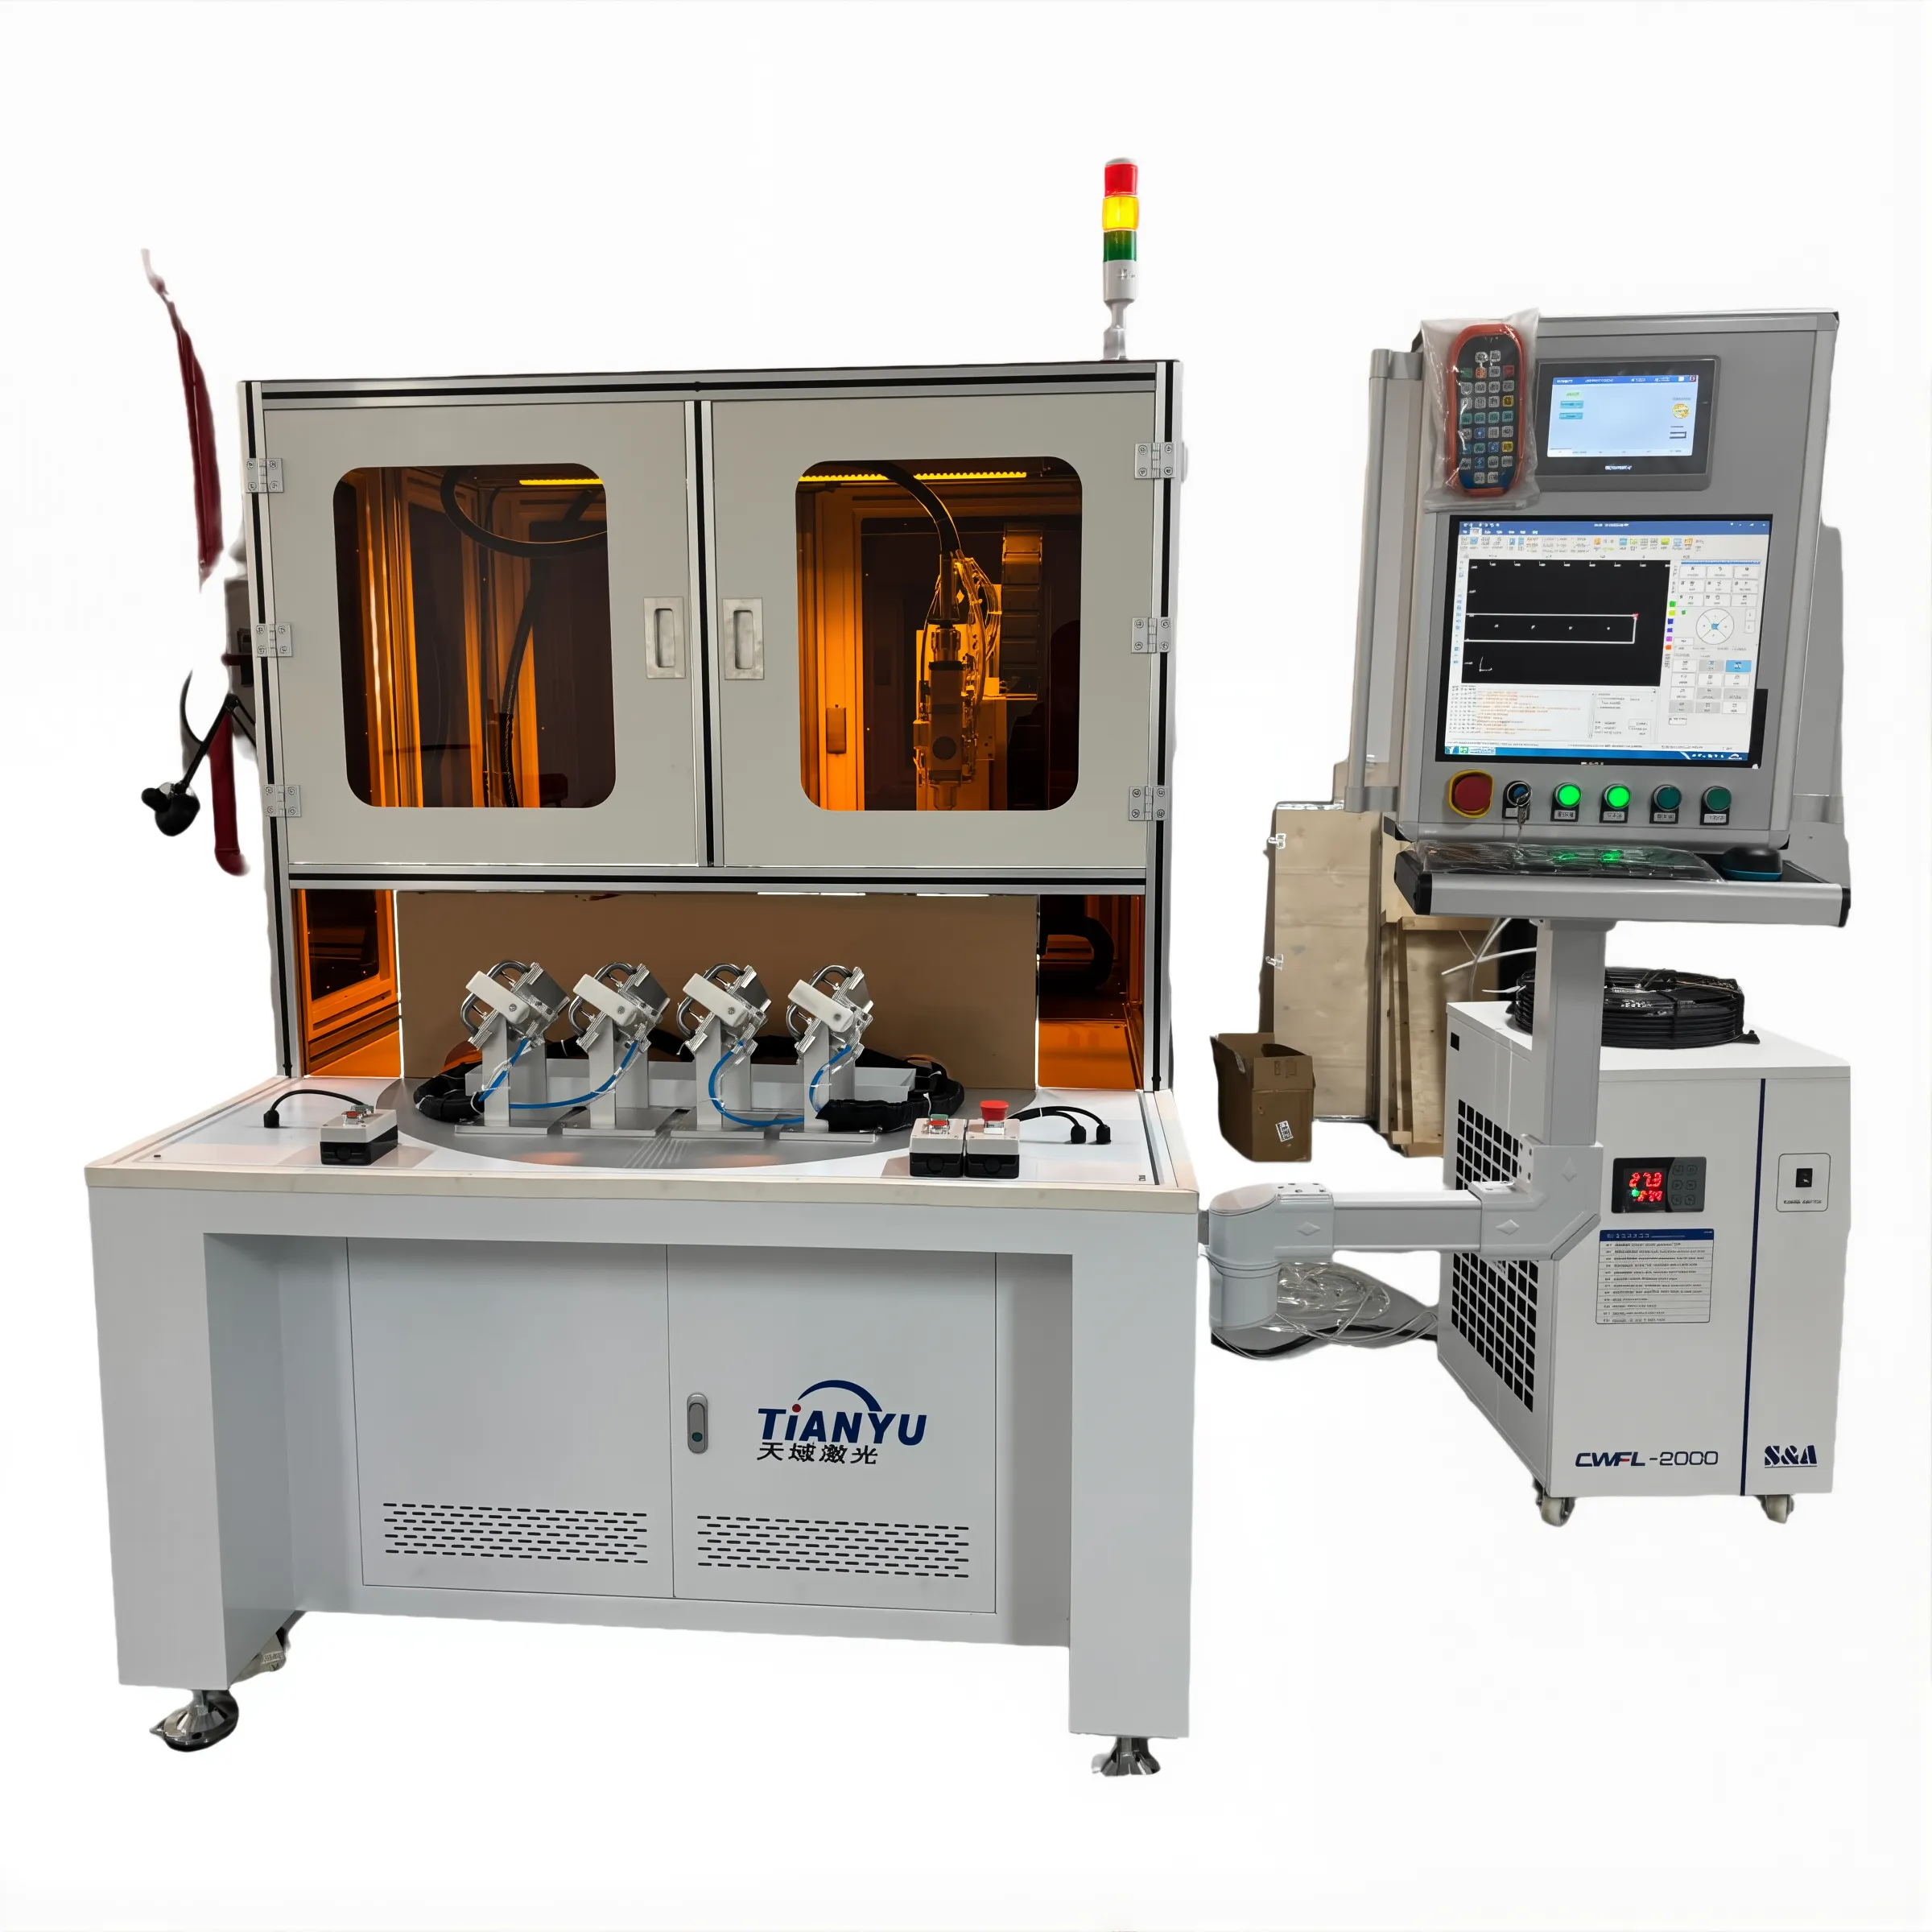
A lézerhegesztő teljesítménykimenete és a gyakorlatban elérhető vastagsági korlátok Teljesítmény–vastagság kapcsolata az ipari lézerhegesztők gyakori osztályai esetében (1–20 kW) Az ipari lézerhegesztők egy jósolható – de nem lineáris – kapcsolatot követnek...
További megtekintés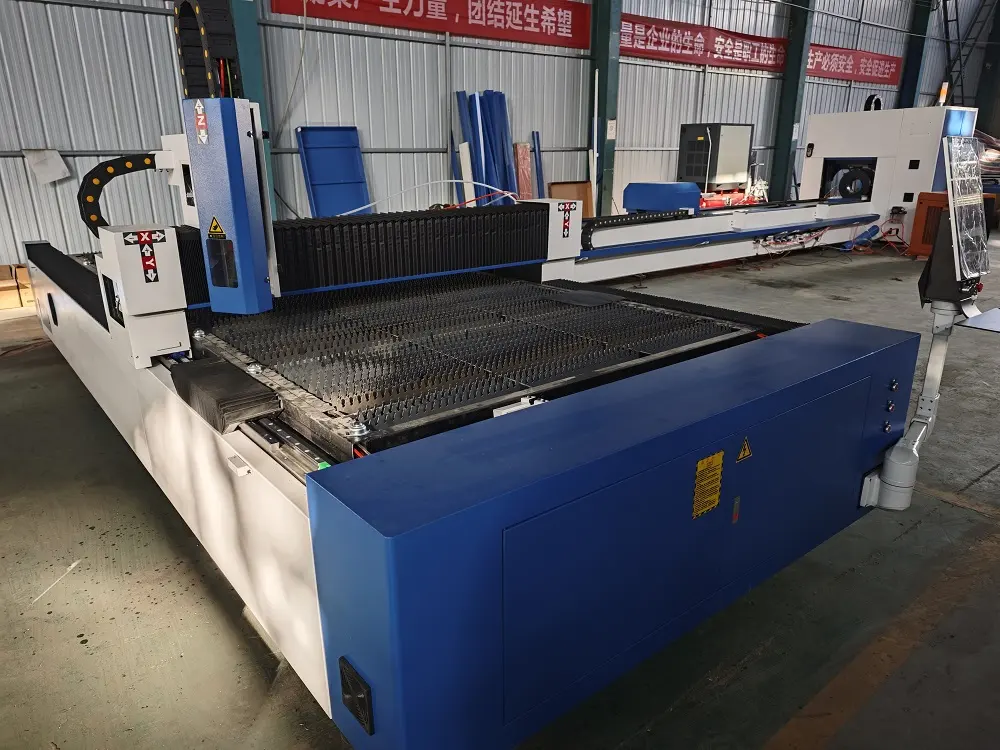
Anyagspecifikus vastagsági korlátok 3000 W-os lézeres vágógép esetében Szenes acél: Tiszta vágás legfeljebb 25 mm-ig A szenes acél optimális teljesítményt nyújt 3000 W-os lézeres vágógéppel, tiszta vágást biztosítva legfeljebb 25 mm vastagságú lemezeknél. Oxigén mint segédgáz...
További megtekintés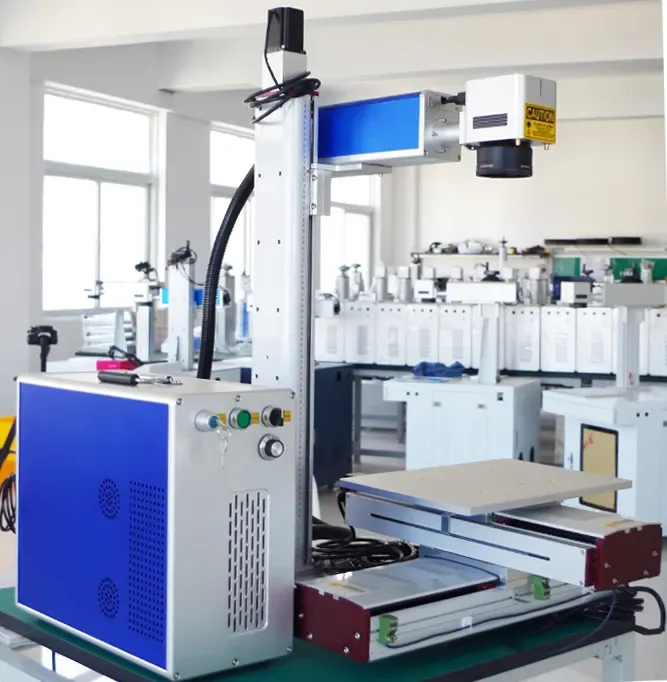
A lézer teljesítményszintjeinek és alapvető alkalmazásaik megértése – A lézeres tisztító berendezés optimális teljesítményszintjének kiválasztásához meg kell érteni, hogyan kapcsolódnak a watt-tartományok különböző ipari felhasználási területekhez és műszaki kompromisszumokhoz. Az alábbiakban …
További megtekintés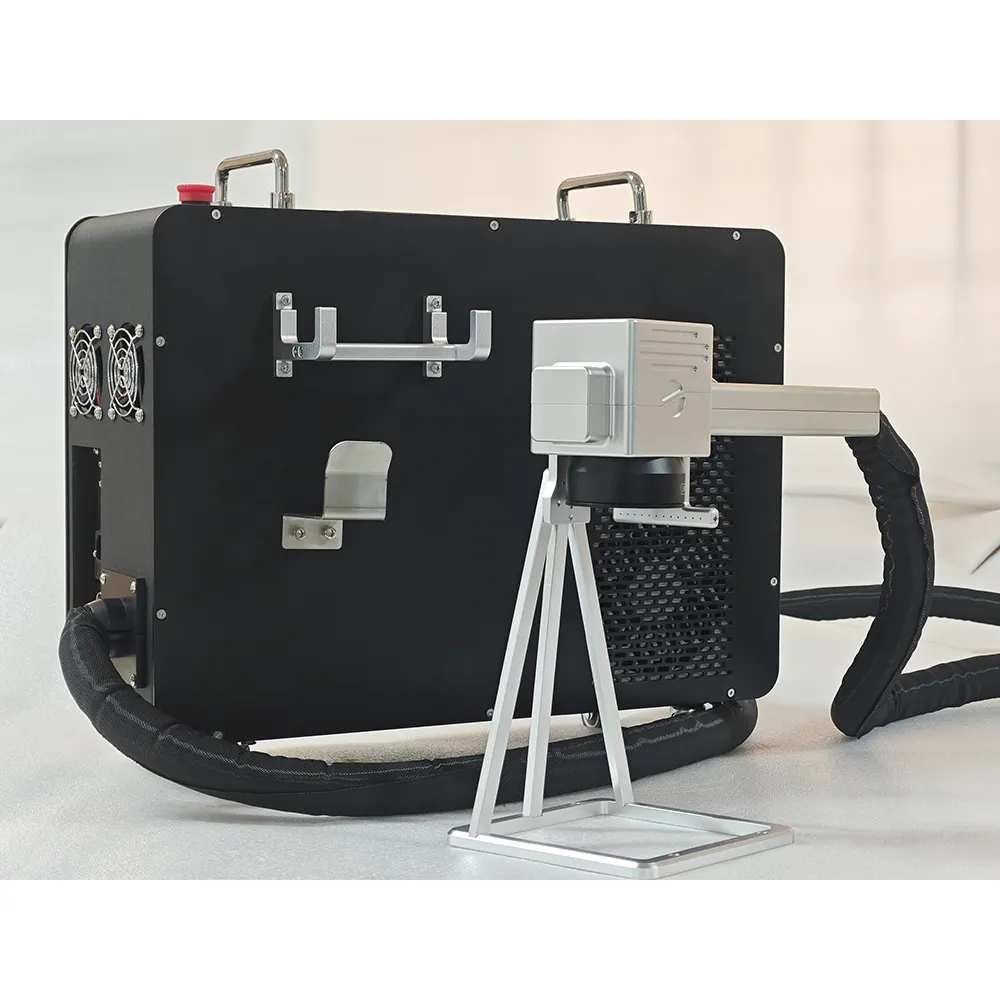
A lézeres falfirkák eltávolításának tudománya: Pontos abláció károsodás nélkül – Hogyan távolítja el a lézeres abláció szelektíven a falfirkákat anélkül, hogy kárt tenne az alapanyagban? A lézeres abláció a fény differenciális elnyelését használja fel a falfirkák eltávolítására anélkül, hogy kárt okozna a …
További megtekintés
 EN

