 ×
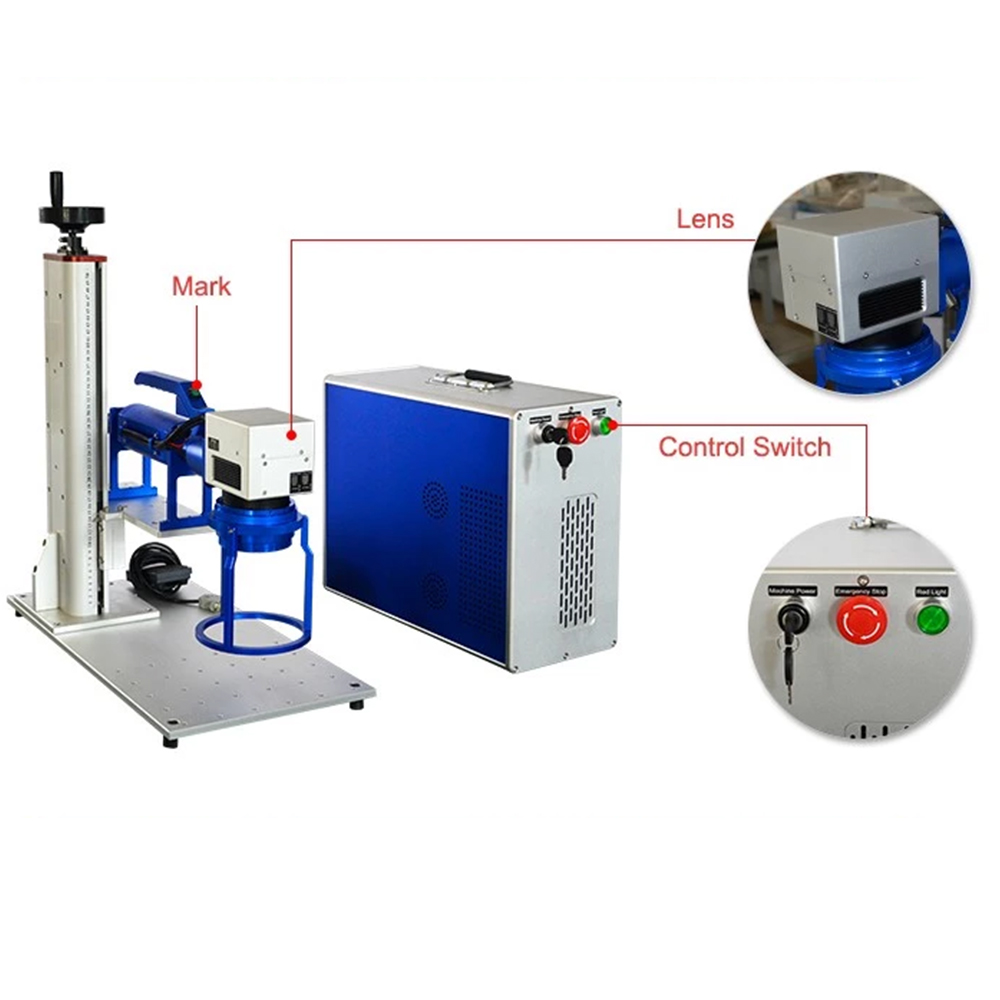
영구 마킹 기술 레이저 마킹 기계는 집속된 증폭 광선을 사용하여 잉크나 기계적 공구 없이 물리적 접촉 없이 재료 표면에 영구적인 마킹을 생성한다. 잉크젯 인쇄와 달리, 잉크를 표면에 도포하지 않는다...
더 보기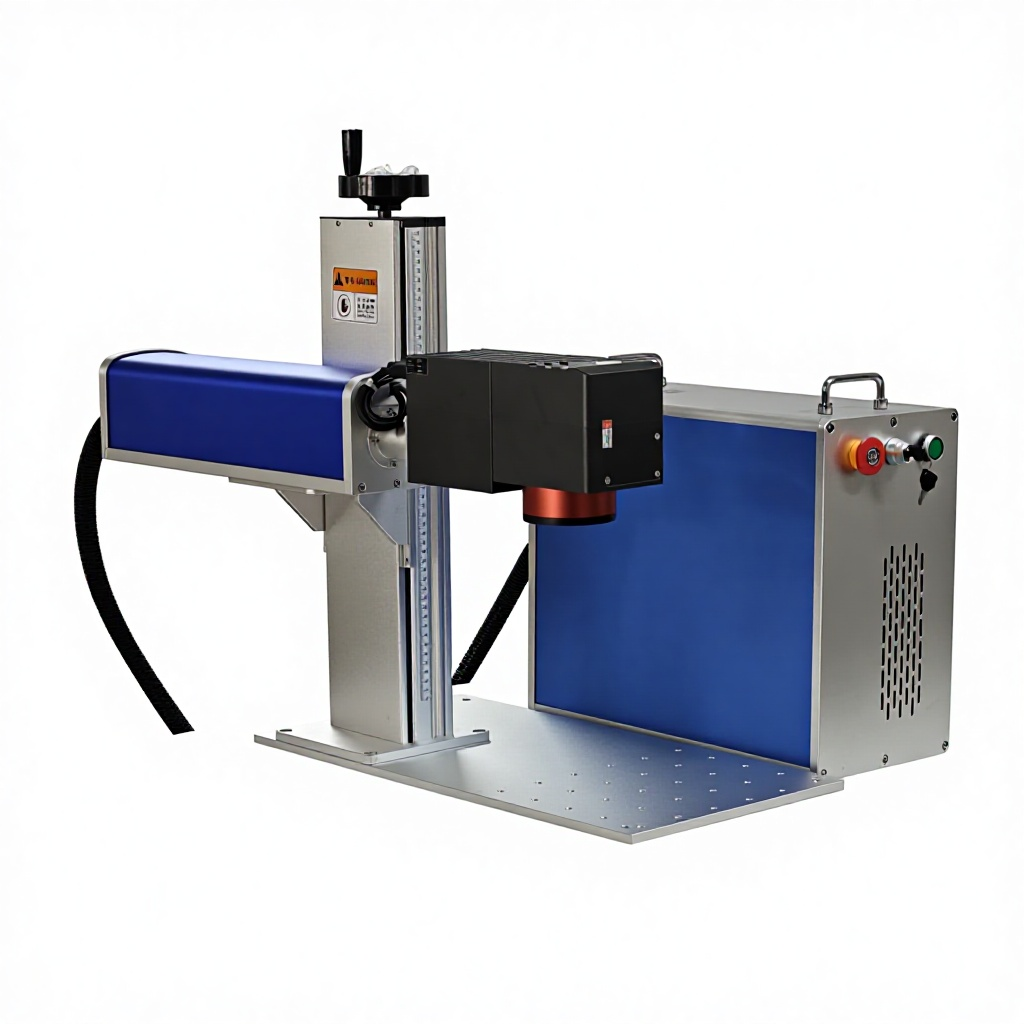
응용 요구 사항에 맞는 마킹 기술 선정 — 광섬유 레이저 마킹 기계를 선택할 때는 먼저 두 가지 매개변수를 정의해야 합니다: 마킹 대상 재료와 필요한 처리량입니다. 100개의 강철 도구에 깊은 조각을 새기는 데 최적화된 시스템은...
더 보기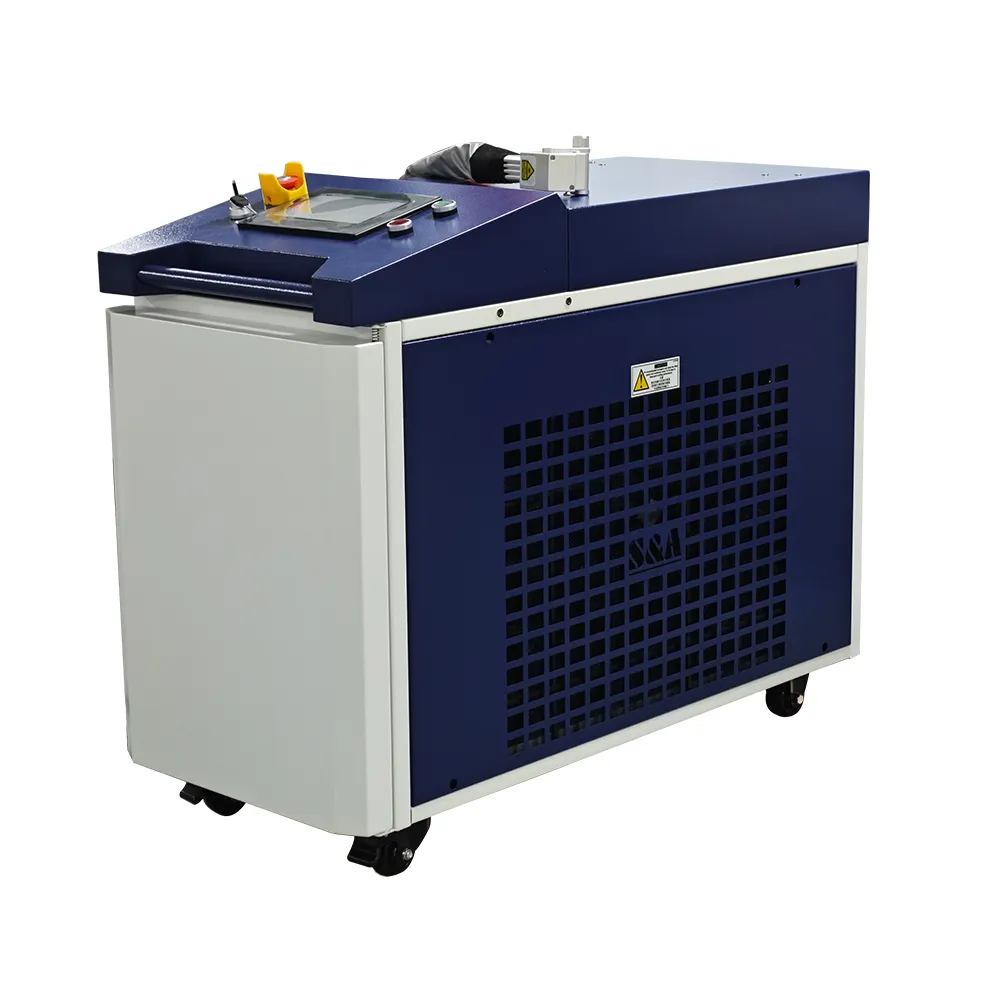
레이저 청소 기술의 재료 다양성 레이저 청소는 실험실에서의 호기심에서 벗어나 이제는 산업 현장에서 일상적으로 사용되는 기술이 되었습니다. 그 원리는 간단합니다 — 고에너지 레이저 펄스를 이용해 표면 오염물을 기화시키되, 그 아래에 있는 기재는 손상시키지 않는 방식입니다...
더 보기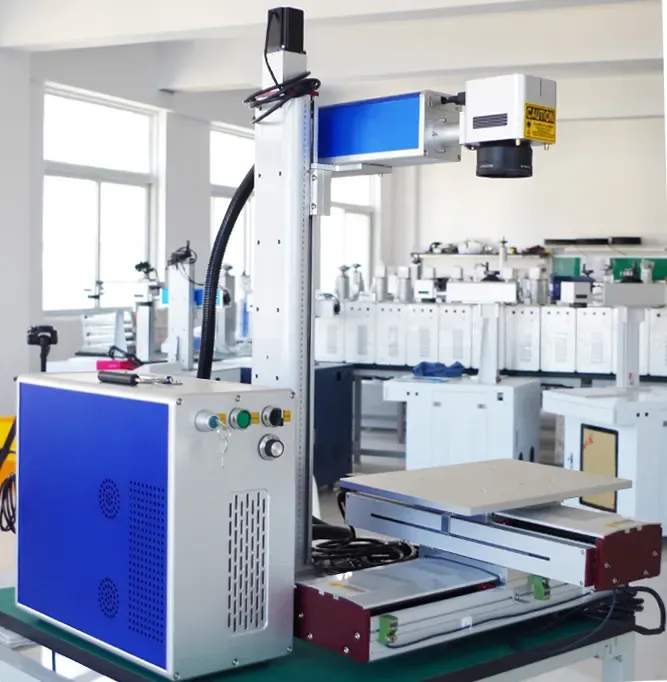
레이저 청소 기술의 다용성 레이저 청소는 실험실 내 호기심에서 벗어나 이제는 산업 현장에서 일상적으로 사용되는 기술이 되었습니다. 그 원리는 간단합니다 — 고에너지 레이저 펄스를 이용해 표면 오염물을 기화시키되, 그 아래에 있는 기재는 손상시키지 않는 방식입니다...
더 보기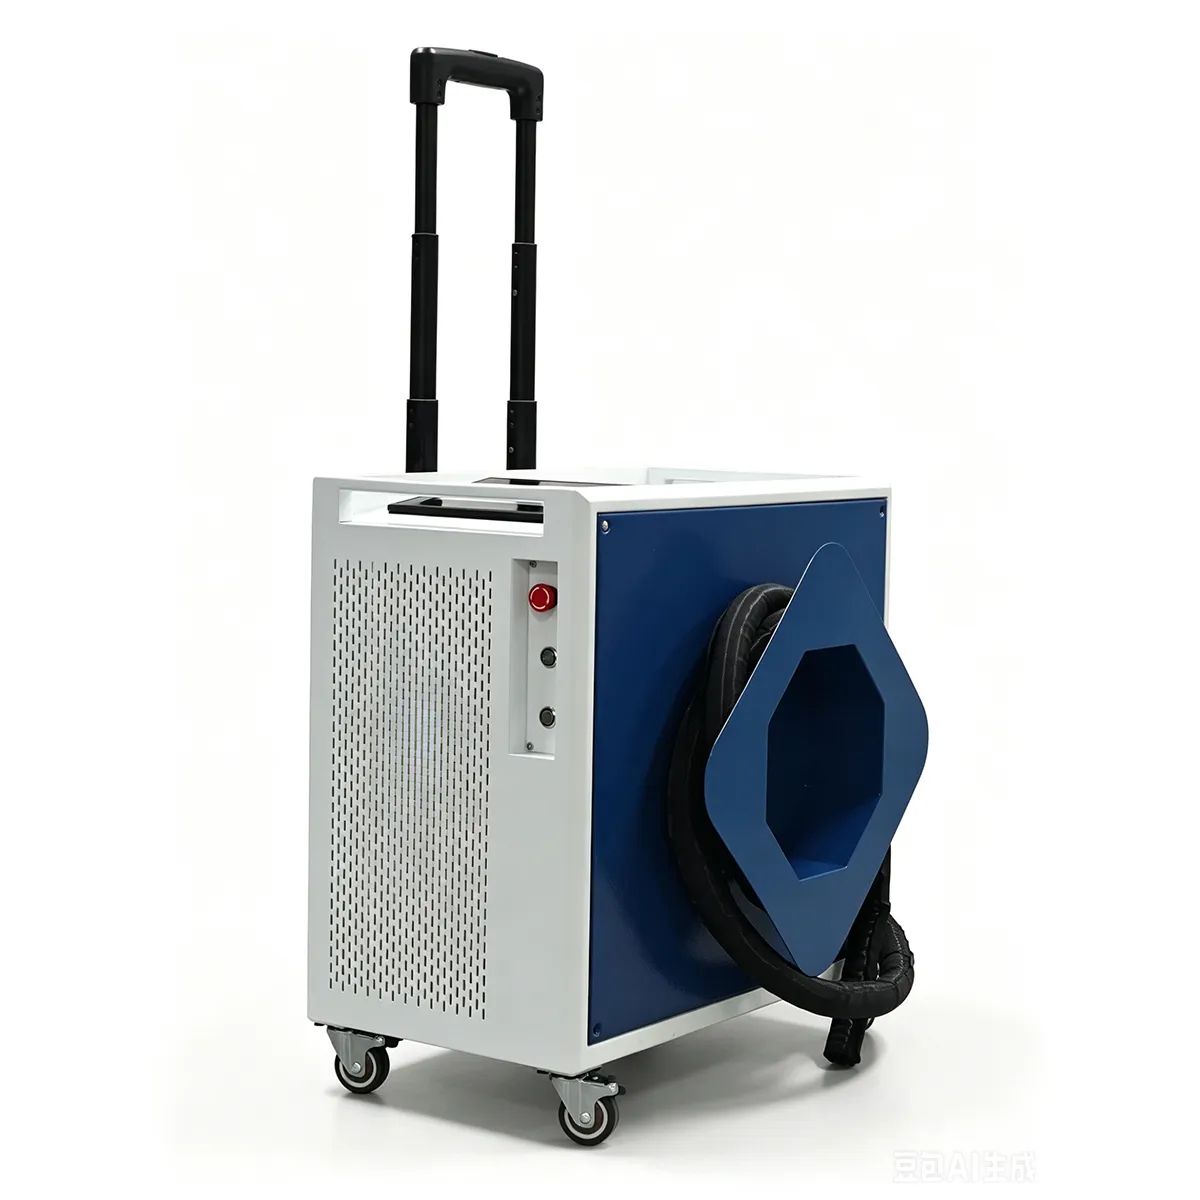
레이저 방사선 위험 — 눈 및 피부 보호 1,064nm 파장의 적외선 영역에서 작동하는 레이저 세척 장치는 인간의 눈에 보이지 않는 빔을 생성합니다. 가시광선이 없는 빔은 가장 위험한 안전 조건을 초래하며...
더 보기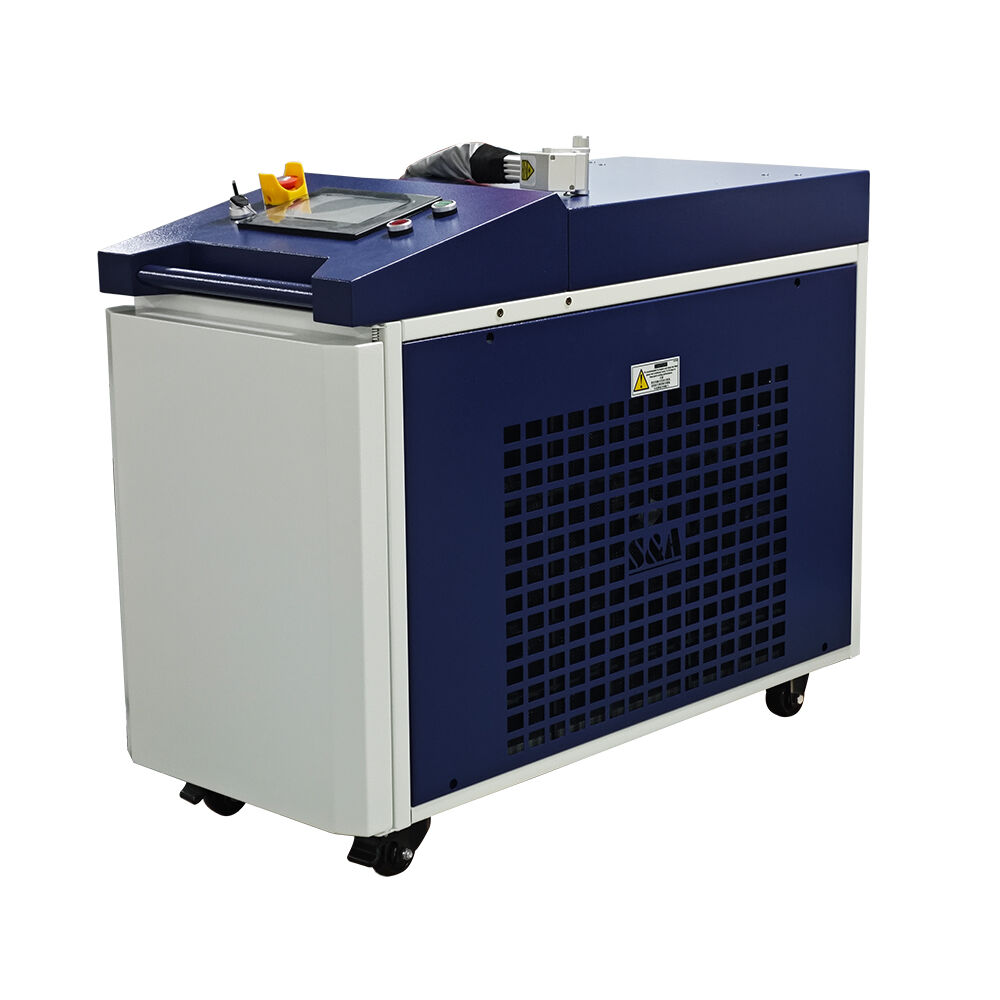
산업용 세척을 위한 500W 전력의 최적 포인트: 500W 펄스형 파이버 레이저는 세척 속도, 표면 안전성 및 운영 비용 사이의 균형점을 정확히 잡고 있습니다. 200W 미만에서는 6mm 두께의 강판에서 녹 제거를 위해 여러 번의 패스가 필요해 사이클 시간이 증가합니다...
더 보기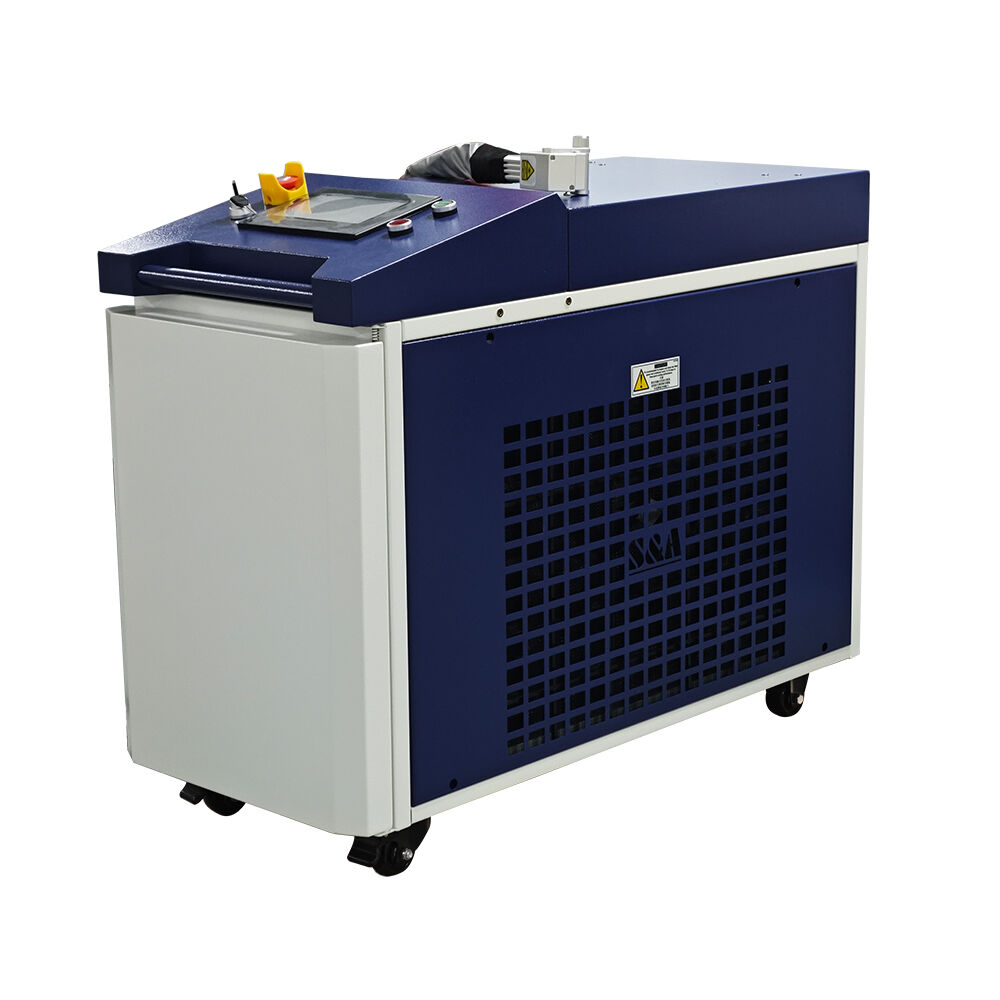
레이저 녹 제거가 실제로 작동하는 방식 레이저 녹 제거는 고에너지 레이저 펄스가 녹층에 충돌하여 이를 직접 기체 또는 미세한 잔해로 변환시키는 물리적 과정입니다. 1,064nm 파장의 펄스형 레이저 빔이...
더 보기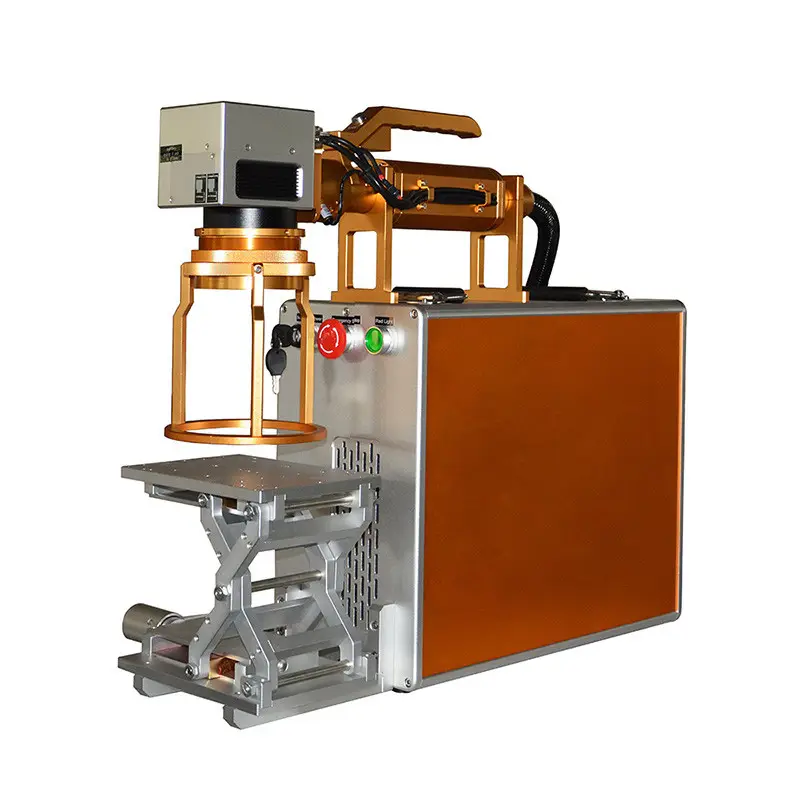
핵심 물리적 차이: 열 메커니즘 및 재료 상호작용 — 연속 에너지 공급 대 펄스 에너지 공급: 지속적인 가열 대 미세 아블레이션 — 연속파(CW) 레이저는 일정한 에너지를 방출하여 오염물질과 기판 모두에 서서히 열이 축적되게 한다...
더 보기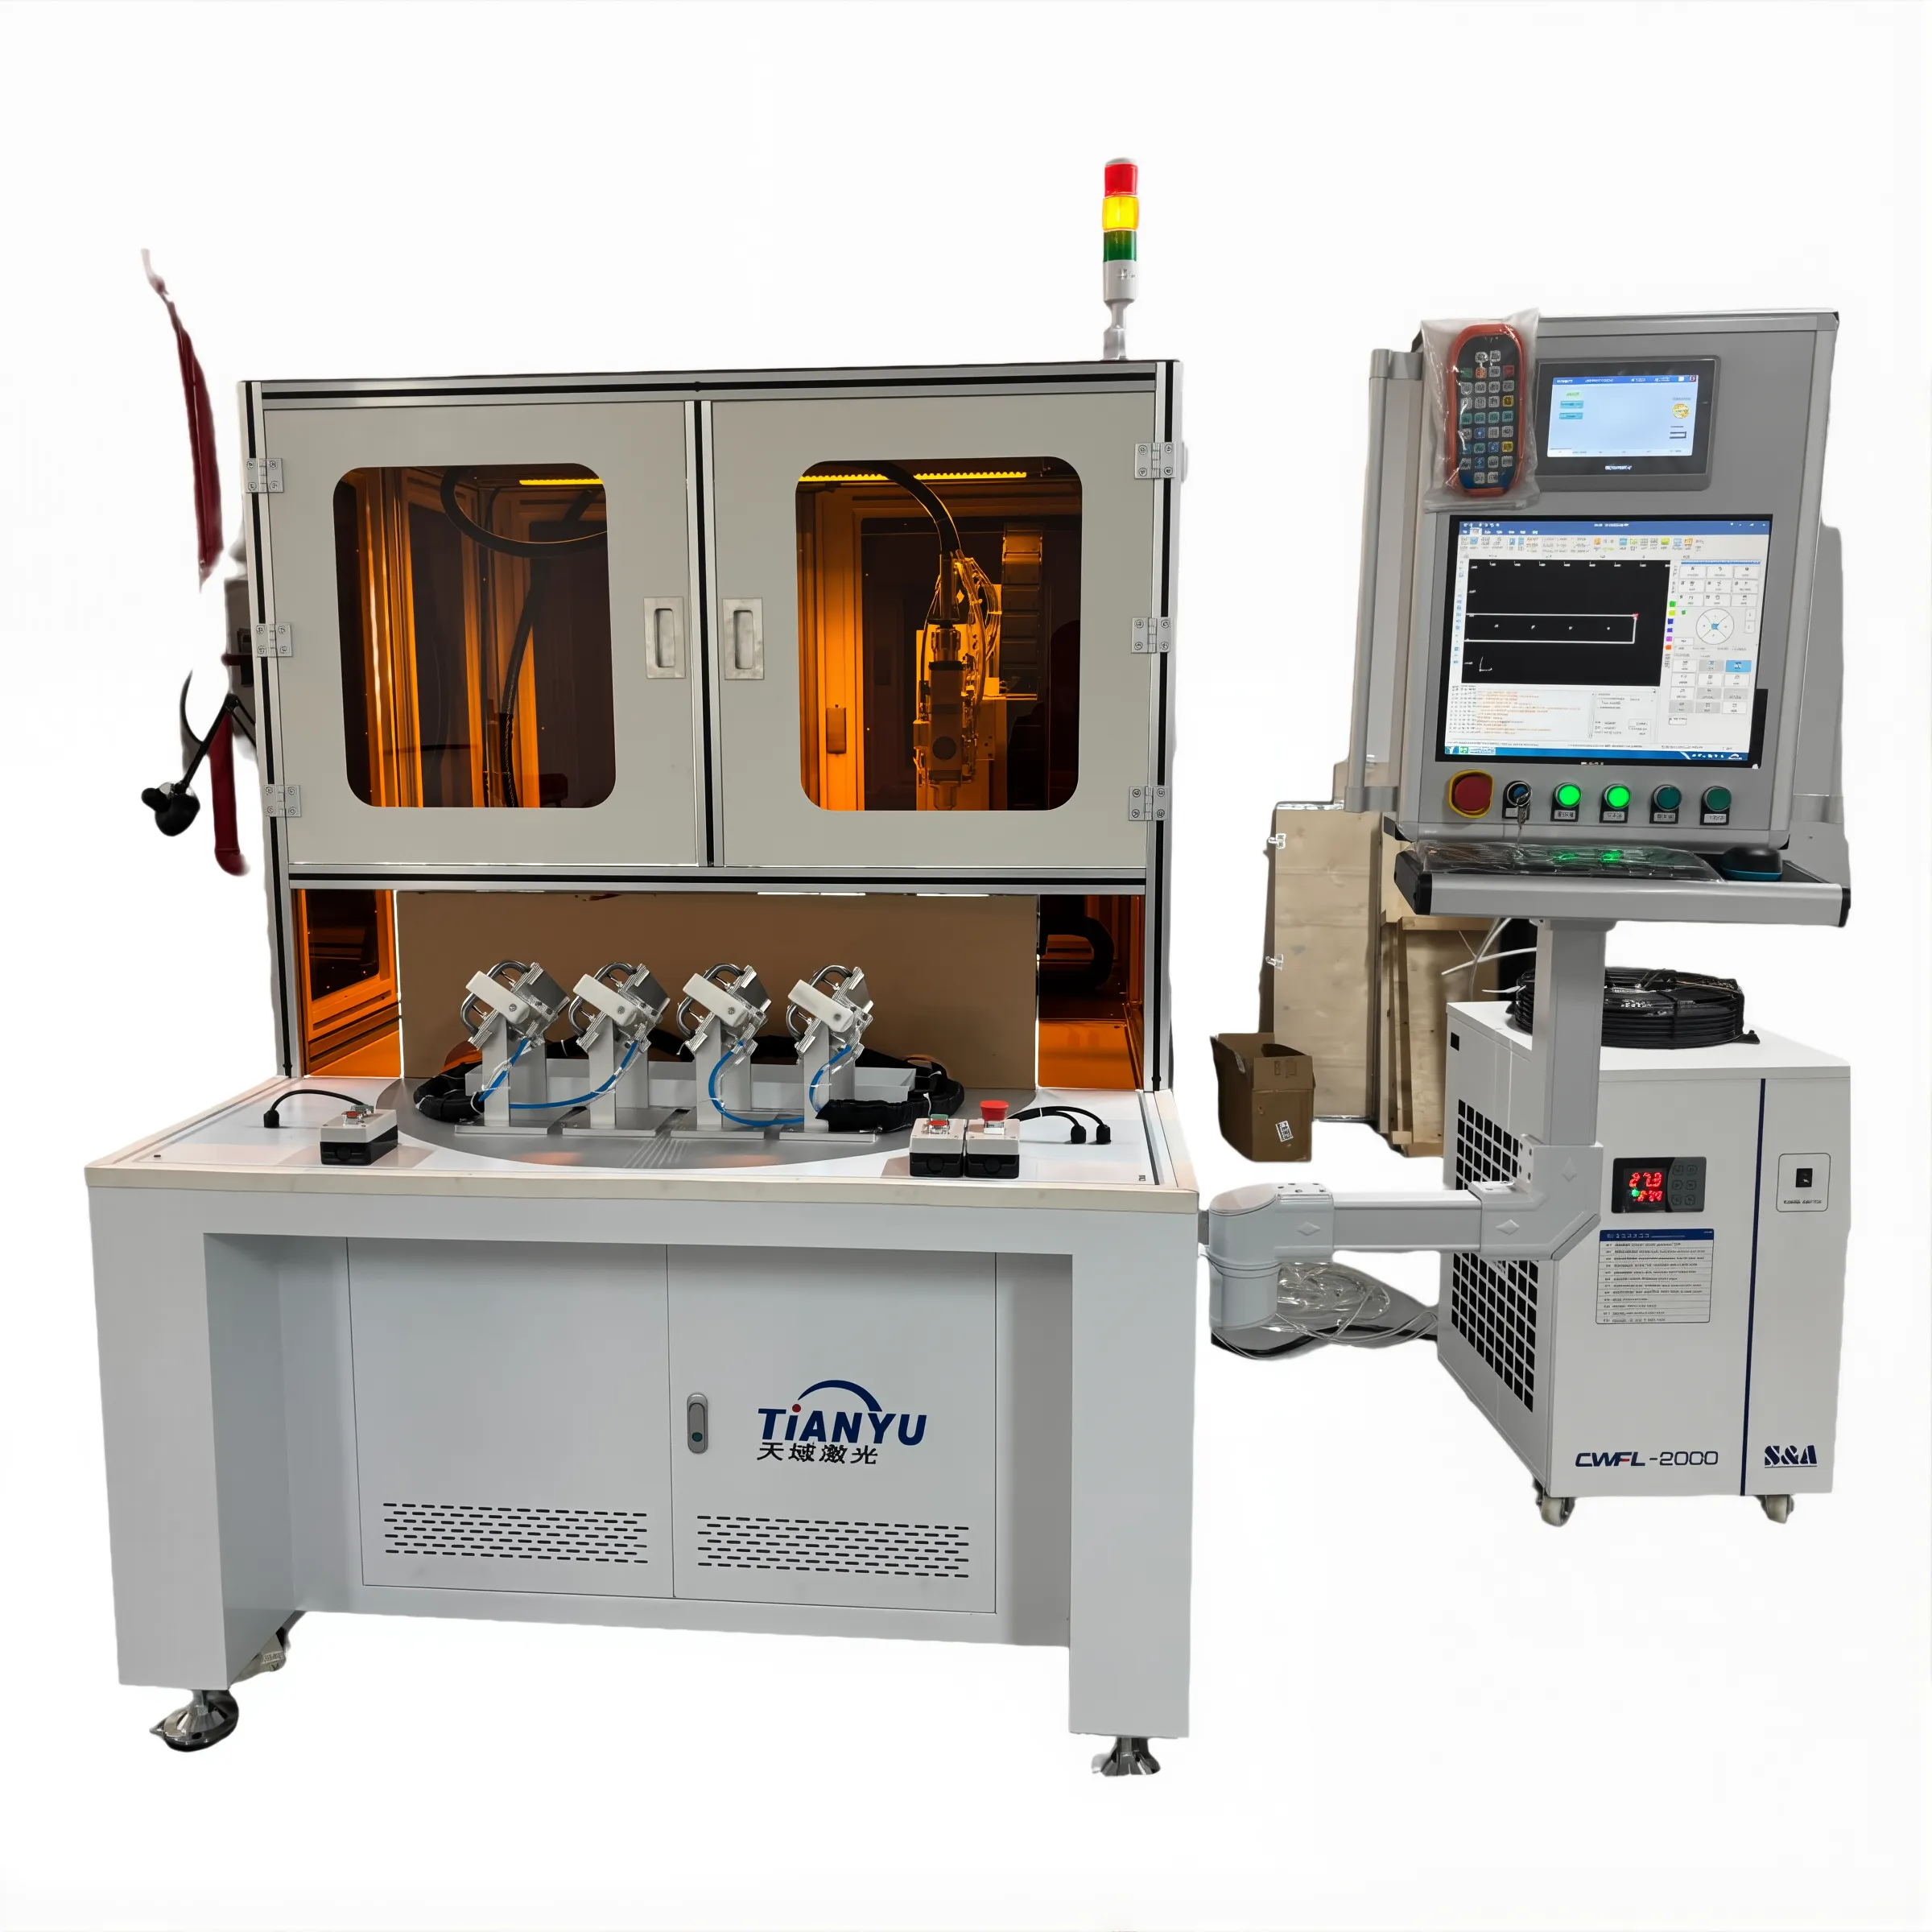
레이저 용접기의 출력 전력과 실제 적용 가능한 최대 두께 한계 — 일반 산업용 레이저 용접기 등급(1–20 kW)에서의 전력–두께 관계 — 산업용 레이저 용접기는 예측 가능하지만 비선형적인 전력–두께 관계를 따른다...
더 보기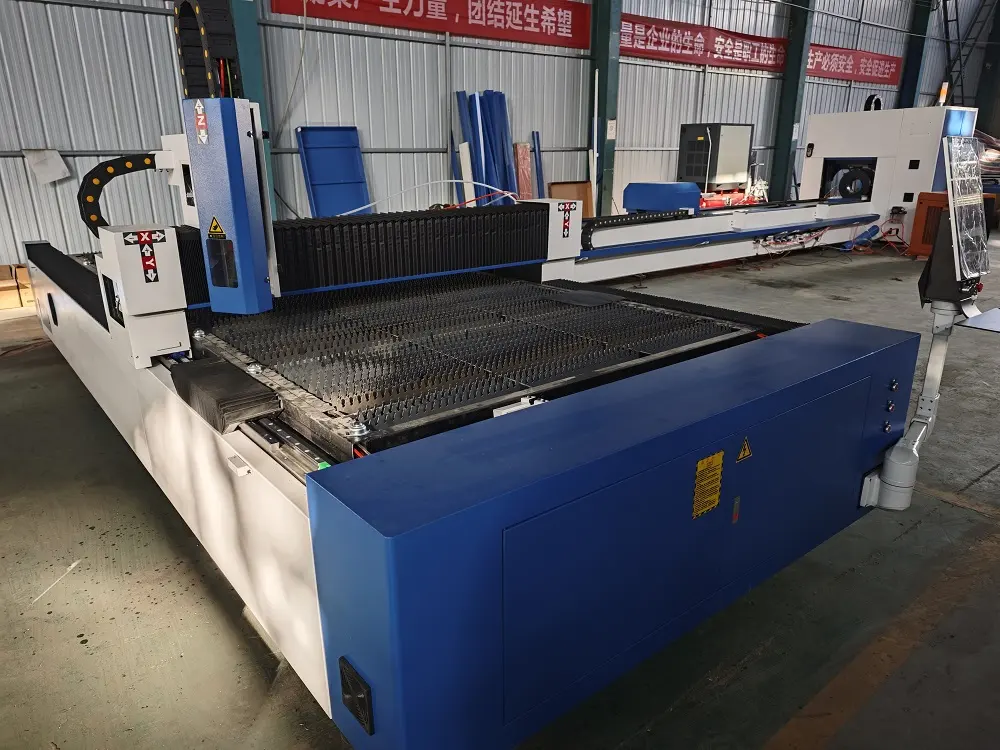
3000W 레이저 절단기의 재료별 두께 한계 — 탄소강: 최대 25mm까지 깔끔한 절단 가능 — 탄소강은 3000W 레이저 절단기와의 조합 시 최적의 성능을 발휘하며, 최대 25mm 두께의 판재를 깔끔하게 가공할 수 있다. 산소를...
더 보기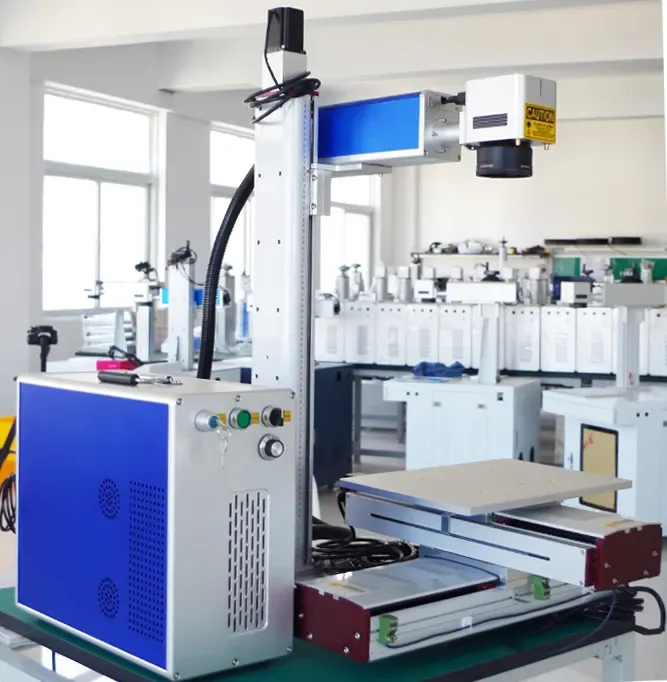
레이저 출력 수준 이해 및 핵심 응용 분야: 레이저 세척 장비에 적합한 최적의 출력 수준을 선택하려면, 와트 범위가 각기 다른 산업용 사례 및 기술적 타협점과 어떻게 연관되는지를 이해해야 합니다. 아래는 ...
더 보기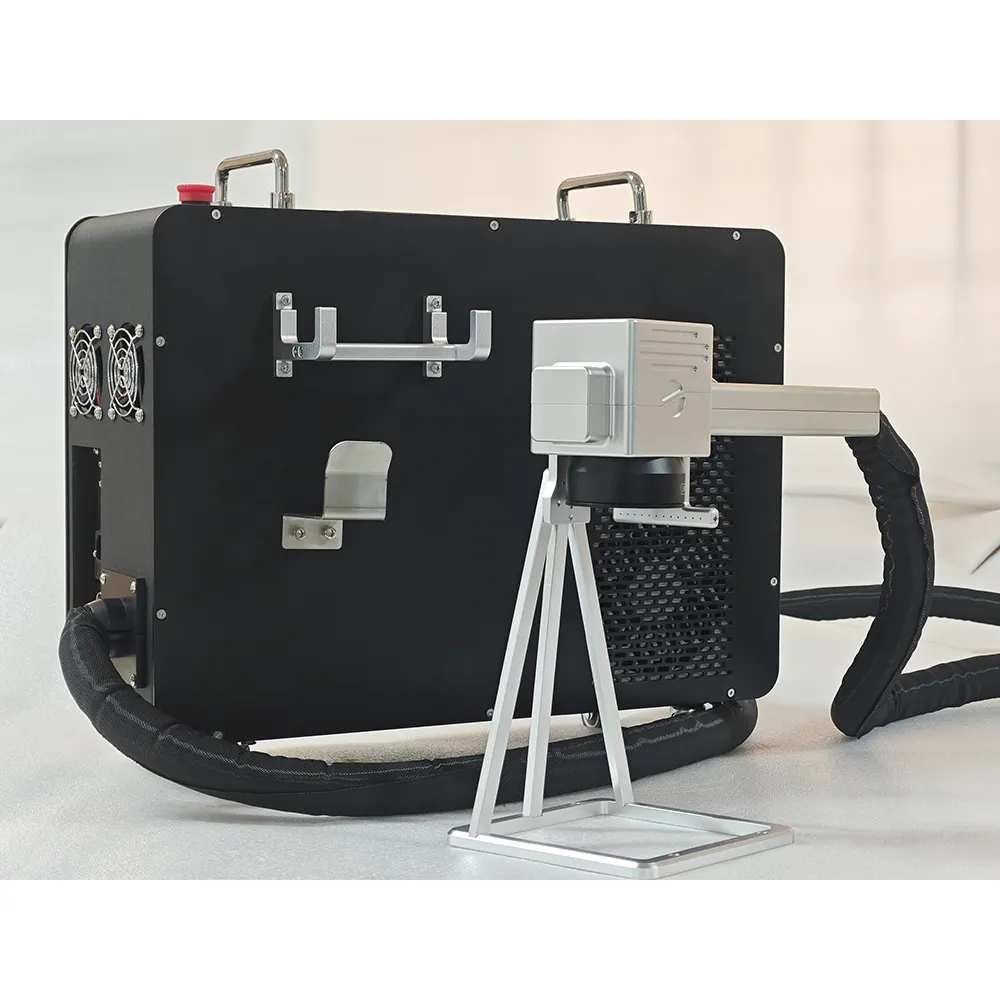
레이저를 이용한 낙서 제거 원리: 손상 없이 정밀하게 제거하기 — 레이저 소재 제거 기술이 낙서를 선택적으로 제거하면서도 기판은 보존하는 방식: 레이저 소재 제거는 광 흡수율의 차이를 활용하여 낙서를 제거함으로써, 미흡착된 부분에는 어떠한 손상도 주지 않습니다...
더 보기
 EN

