
 EN



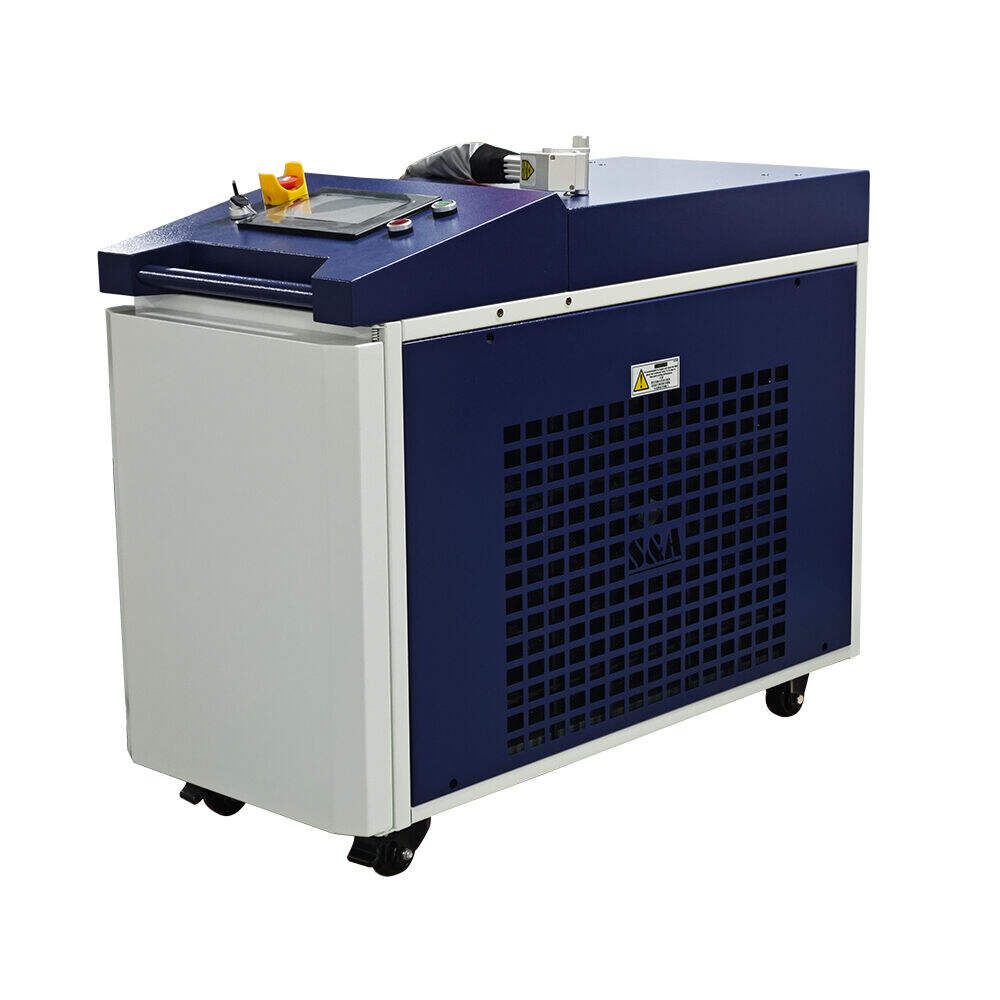
Az ipari tisztítás 500 W-os teljesítmény-„édes pontja”
Az 500 W-os impulzusos szálas lézer a tisztítási sebesség, a felületi biztonság és az üzemeltetési költségek találkozási pontján helyezkedik el. 200 W alatt a rozsdamentesítés 6 mm-es acéllemez esetén több átmenetet igényel, ami meghaladja az elfogadható gyártási ciklusidőket. 1000 W felett a hordozó anyag hőkárosodásának kockázata – pl. torzulás, mikrotörések, felületi lehűtés – élesen növekszik vékony vagy hőérzékeny alkatrészeknél. Az 500 W-os teljesítményszint lehetővé teszi a rozsdamentesítést egyetlen átmenettel a legtöbb vasalapú felületen 6–10 négyzetméter/óra sebességgel, miközben a hordozó anyag hőmérséklete 80 °C alatt marad, ami jól a fémkristályszerkezet megváltozását okozó küszöbérték alatt van. Ez a teljesítménytartomány az oka annak, hogy egyre több ipari létesítmény választja a lézerhegesztő Gép és lézeres tisztítás kombinációját integrált gyártási folyamatokhoz – hegesztés előtti felület-előkészítés, hegesztés utáni oxidréteg eltávolítása és felületi finomítás egyetlen technológiai családdal.
Sebesség, pontosság és hordozó anyag biztonsága közepes teljesítményen
A tisztítási sebesség 500 W teljesítménynél arányos a nyaláb átmérőjével. Egy 150 mm-es szkennelés 4000–6000 Hz-es frekvencián 8 m²/h sebességgel távolítja el a rozsdaréteget. Ha a szkennelési területet 50 mm-re szűkítjük, a fajlagos energiasűrűség háromszorosára nő, és egyetlen áthaladással eltávolítja a súlyos korróziót. A pontosság előnye a szelektivitás: a lézer a szennyeződést távolítja el, miközben az alapfém 85–95%-os hatásfokkal veri vissza a 1064 nm-es hullámhosszú sugárzást. A kézben tartott egységek tömege 10–15 kg, így lehetővé teszik az hegesztési varratok tisztítását összeszerelt szerkezeteken – egy olyan képesség, amelyre egyetlen homokfúvó doboz sem képes. A lézerhegesztő Gép ugyanazon gyártósoron előnyöket jelent a felületek ilyen színvonalú előkészítése.
Gyakorlati példa – Egy autóalkatrész-gyártó vállalat a homokfúvásról lézeres tisztításra vált
Egy közép-európai autóipari hengerelt alkatrészgyártó üzem, amely havonta 80 000 darab tartóelemet állít elő, évente 14 000 eurót költött garnet (gránát) tisztítóközegre, veszélyes hulladék elszállítására és három munkavállaló számára szükséges légzésvédő egyéni védőeszközökre. Az üzem bevezetett egy TYLASER (Wuhan Maohe Tianyu Laser Equipment) gyártmányú, 500 W-os impulzusos lézeres tisztítóállomást – egy olyan gyártót, amelynek 15 évnyi lézeres rendszerekkel kapcsolatos tapasztalata van, és ügyfelei több mint 140 országban találhatók. Egy tartóelem tisztítási ideje 90 másodpercről 22 másodpercre csökkent. A tisztítóközeg- és hulladékelhelyezési költségek nullára csökkentek. Az állomás megtérülési ideje 14 hónap volt. Az üzem egy lézerhegesztő Gép tYLASER-gyártmányú berendezést vezetett be a tartóelemek összeszereléséhez, így egyetlen technológiával valósította meg a felület-előkészítéstől az összekapcsolásig terjedő folyamatot.
Működési költségek és környezeti előnyök
Fogyóanyag-mentes működés a szórásos és kémiai tisztítással szemben
Egy 500 W-os lézeres tisztító rendszer elektromos áramot fogyaszt, és időnként lencsét kell cserélni — ez körülbelül 0,60 €/üzemóra. A lézerrel azonos teljesítményű homokfúvás óránként 25–40 kg közeg felhasználását igényli, amelynek ára 0,60–1,20 €/kg, plusz a kompresszor energiája és a veszélyes hulladék elszállítása. A lézer nem termel másodlagos hulladékot. Az eltávolított anyag porrá válik, amelyet egy beépített HEPA-szűrőrendszer von el. Nincs szükség közeg vásárlására, tárolására vagy elszállítására. A lézerhegesztő Gép ugyanabban a gyártóüzemben ugyanazon fogyóeszköz-mentes elv érvényesül, erősítve egy egységes, lézeres gyártócellát.
Alkalmazások fémes, kompozit és érzékeny felületeken
Rozsdamentesítés, bevonateltávolítás, hegesztés-előkészítés és formák tisztítása
Egy 500 W-os lézeres tisztítórendszer négy alkalmazási területet szolgál ki. Rozsdamentesítés szerkezeti acélon és öntöttvason – a lézer eltávolítja a vas-oxidot anélkül, hogy kárt tenne az alapanyagban. Bevonateltávolítás – epoxi-, poliuretán- és porbevonatok a hőhatásra leválnak a bevonat–alapanyag határfelületen. Hegesztés előkészítése – a lézeres tisztítás eltávolítja a hegesztési zónából a gyári oxidréteget (millscale-t) és az oxidációt, javítva ezzel a behatolás egyenletességét. A lézerhegesztő Gép tisztább alapanyag előállítása alacsonyabb pórusosságot eredményez. Forma tisztítása – az öntőformák kibocsátási segédanyagai és a leégett maradékok elpárolognak anélkül, hogy a formafelületet sértenék, ellentétben a számtalan homokfúvásos ciklussal, amely fokozatosan lerontja a forma felületminőségét.
500 W-os lézeres tisztítórendszer kiválasztása gyártási környezetekhez
Sugárminőség, hűtés, biztonsági burkolat és posztgaranciás támogatás
Nem mindegyik 500 W-os lézeres tisztítóberendezés egyenértékű. A sugárminőség – az M² tényező, ahol az 1,5 alatti értékek jó egymódusú szálas teljesítményt jeleznek – határozza meg a fókusz élességét és az energiaterhelés eloszlását a pásztázási vonalon. Hűtés – kézi berendezésekhez levegőhűtés, folyamatos (24/7) álló helyzetű használatra vízhűtés – befolyásolja a munkaciklust. Biztonság – az IEC 60825-1 szabvány szerinti 1. osztályú burkolat kizárja az operátorok védőszemüveg-viselésének szükségességét. Szervizután – globális szervizellátás, távoli diagnosztika és tartalékalkatrész-készlet biztosítása megakadályozza, hogy egyetlen lézer meghibásodása leállítsa a termelést. Ugyanez a szállítói minőség érvényesül akkor is, ha egy lézerhegesztő Gép választása történik ugyanazon üzemben – a lézeres eszközkészlet egységes támogatása csökkenti a beszállítókezelési terhelést. A TYLASER több mint 140 országban nyújt szolgáltatást, 24/7-es reakcióidővel és 4–6 hetes szállítási idővel.
Gyakran Ismételt Kérdések
Milyen anyagokat lehet 500 W-os lézeres tisztítógéppel feldolgozni?
Egy 500 W-os impulzusos lézer tisztítja a vasalapú fémeket, az alumíniumot, a rezet, a titániumot és a kompozit anyagokat. Eltávolítja a rozsdát, az oxidrétegeket, a festéket, az epoxi bevonatokat, az olajat és a formazáró anyagokat. Nemfémes alapanyagok, például kő és beton is tisztíthatók csökkentett teljesítményen. A TYLASER anyagspecifikus paraméterkönyvtárakat biztosít.
Biztonságos-e a lézeres tisztítás vékony fémlemezek esetén?
Igen. Egy 500 W-os lézer, amelynek impulzusidőtartama és szkennelési sebessége szabályozható, korlátozza az alapanyag felmelegedését 80 °C alá, így megakadályozza a deformációt akár 0,8 mm vastag lemezeknél is. Egy lézerhegesztő Gép ugyanazon a soron egy teljesen más paraméterkészletet használ, amelyet a tisztítás helyett az összekapcsolásra optimalizáltak.
Hogyan viszonyul a lézeres tisztítás a homokfúváshoz költség szempontjából?
A lézeres tisztítás megszünteti a közeg beszerzését, a kompresszor energiáját és a veszélyes hulladék elszállítását – általában évente 10 000–20 000 euró megtakarítást eredményez a homokfúvással szemben közepes termelési mennyiségnél. A berendezés beszerzési költsége a fogyóeszközök megszűnése miatti megtakarításból 12–18 hónapon belül megtérül.
Képes-e egy lézeres tisztítógép felkészíteni felületeket hegesztésre?
Igen. A lézeres tisztítás egyetlen áthaladással eltávolítja a hegesztési zónából a hengerlőréteget, a rozsdát és az olajokat, javítva ezzel a hegesztés behatolását és csökkentve a pórusosságot. A lézerhegesztő Gép jobban teljesít lézeresen tisztított felületeken, mint mechanikusan tisztítottakon.
Milyen karbantartás szükséges egy 500 W-os lézeres tisztítóhoz?
Védőlencse tisztítása vagy cseréje 200–500 üzemóra után, a füst sűrűségétől függően. A vízhűtéses rendszerek esetében a hűtőfolyadékot 6–12 havonta kell cserélni. A TYLASER távfelügyeleti diagnosztikai szolgáltatást és tartalékalkatrész-készletet biztosít.
Működik-e a lézeres tisztítás festett felületeken?
Igen. A lézer hőhatása megrongálja a festék és az alapanyag határát, így a festék leválik anélkül, hogy sértené a fém alapanyagot. A többrétegű ipari bevonatokhoz 2–3 áthaladás szükséges 500 W teljesítménynél. A ólomtartalmú festékek esetében HEPA-szűrős füstelszívás szükséges, amelyet helyi környezetvédelmi előírások szerint kell igazolni.