 ×
技術専門性と製造品質|OEMエンジニアリングの深さ:自社開発のレーザー光源を溶接装置に統合することで、溶接精度と工程の再現性がどのように確保されるか|OEMエンジニアリングに長けたレーザー溶接装置メーカーが、自社設計・統合による高精度な溶接装置を開発しています…
さらに表示
レーザー錆取りの原理:基材を損なわず選択的に除去する/光熱アブレーションとアブレーション閾値の重要性/レーザー錆取りは、主に光熱アブレーションというプロセスによって行われます。このプロセスは、材料の光学的・熱的特性によって規定されます…
さらに表示
出力が洗浄効率および材料除去量に与える影響 ワット数をアブレーションエネルギーとして捉える:1000W、1500W、2000Wを除去速度およびパス数の削減に換算する 出力は、レーザー洗浄機が供給するアブレーションエネルギーを直接規定します…
さらに表示
あるコート加工業者が、顧客の週間錆発生量に対応できない1,000W機種を提示したため、入札に落選しました。仕様書上は問題なく見えましたが、対象部品のサイズに応じたデューティーサイクルおよびビーム供給性能が不適切でした。この見落としが、社内での審査基準をさらに厳格化する結果を招きました…
さらに表示
トーチを超えて:レーザー切断機が、大量生産でも職人技を実現する理由。プラズマトーチで手作業で切り出された金属サインは、わずかに不規則な曲線の一つひとつに製作者の個性が込められています——単一の作品にこだわる職人技の証です。
さらに表示
深さの違い:レーザー刻印機とレーザー彫刻機を分けるもの UDIバーコードが刻印されたステンレス鋼製医療器具は、刻印が薄れることなく1,000回のオートクレーブ滅菌サイクルに耐えなければなりません。アルミニウム製電子機器の筐体…
さらに表示
ハンドヘルド型ファイバーレーザー溶接機で起こり得る不具合とその対処法 作業中に安定した溶接ビームが出力されなくなるハンドヘルド型ファイバーレーザー溶接機は、メーカーのサービスホットラインに問い合わせて解決を待つような「謎」ではありません。…
さらに表示
ファイバーレーザー マーキング装置:高速な金属および硬質材料へのマーキング。近赤外域(1064 nm)で動作し、導電性の金属表面に対して高い光子吸収率を実現します。入射エネルギーの約70~85%が…
さらに表示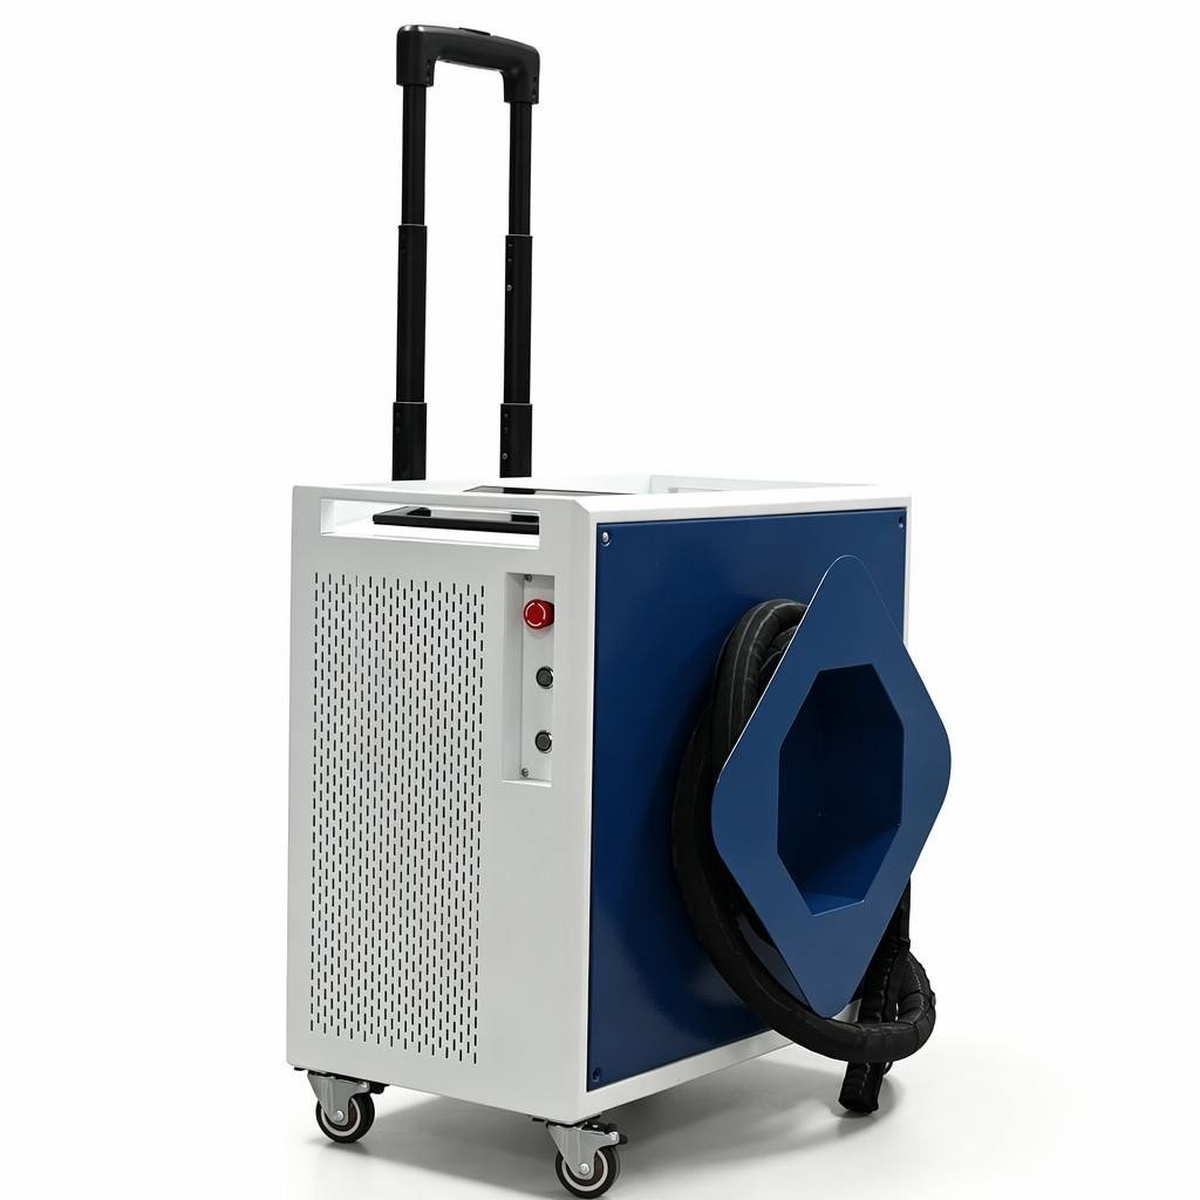
協働ロボットによるレーザー清掃が、高精度光学技術と自動化された動きをどのように組み合わせるか 産業用表面の清掃は、何十年にもわたり生産性のボトルネックとなっていました。サンドブラストではシリカ粉塵が空気中に拡散し、化学薬品による剥離処理では有害廃棄物が発生します…
さらに表示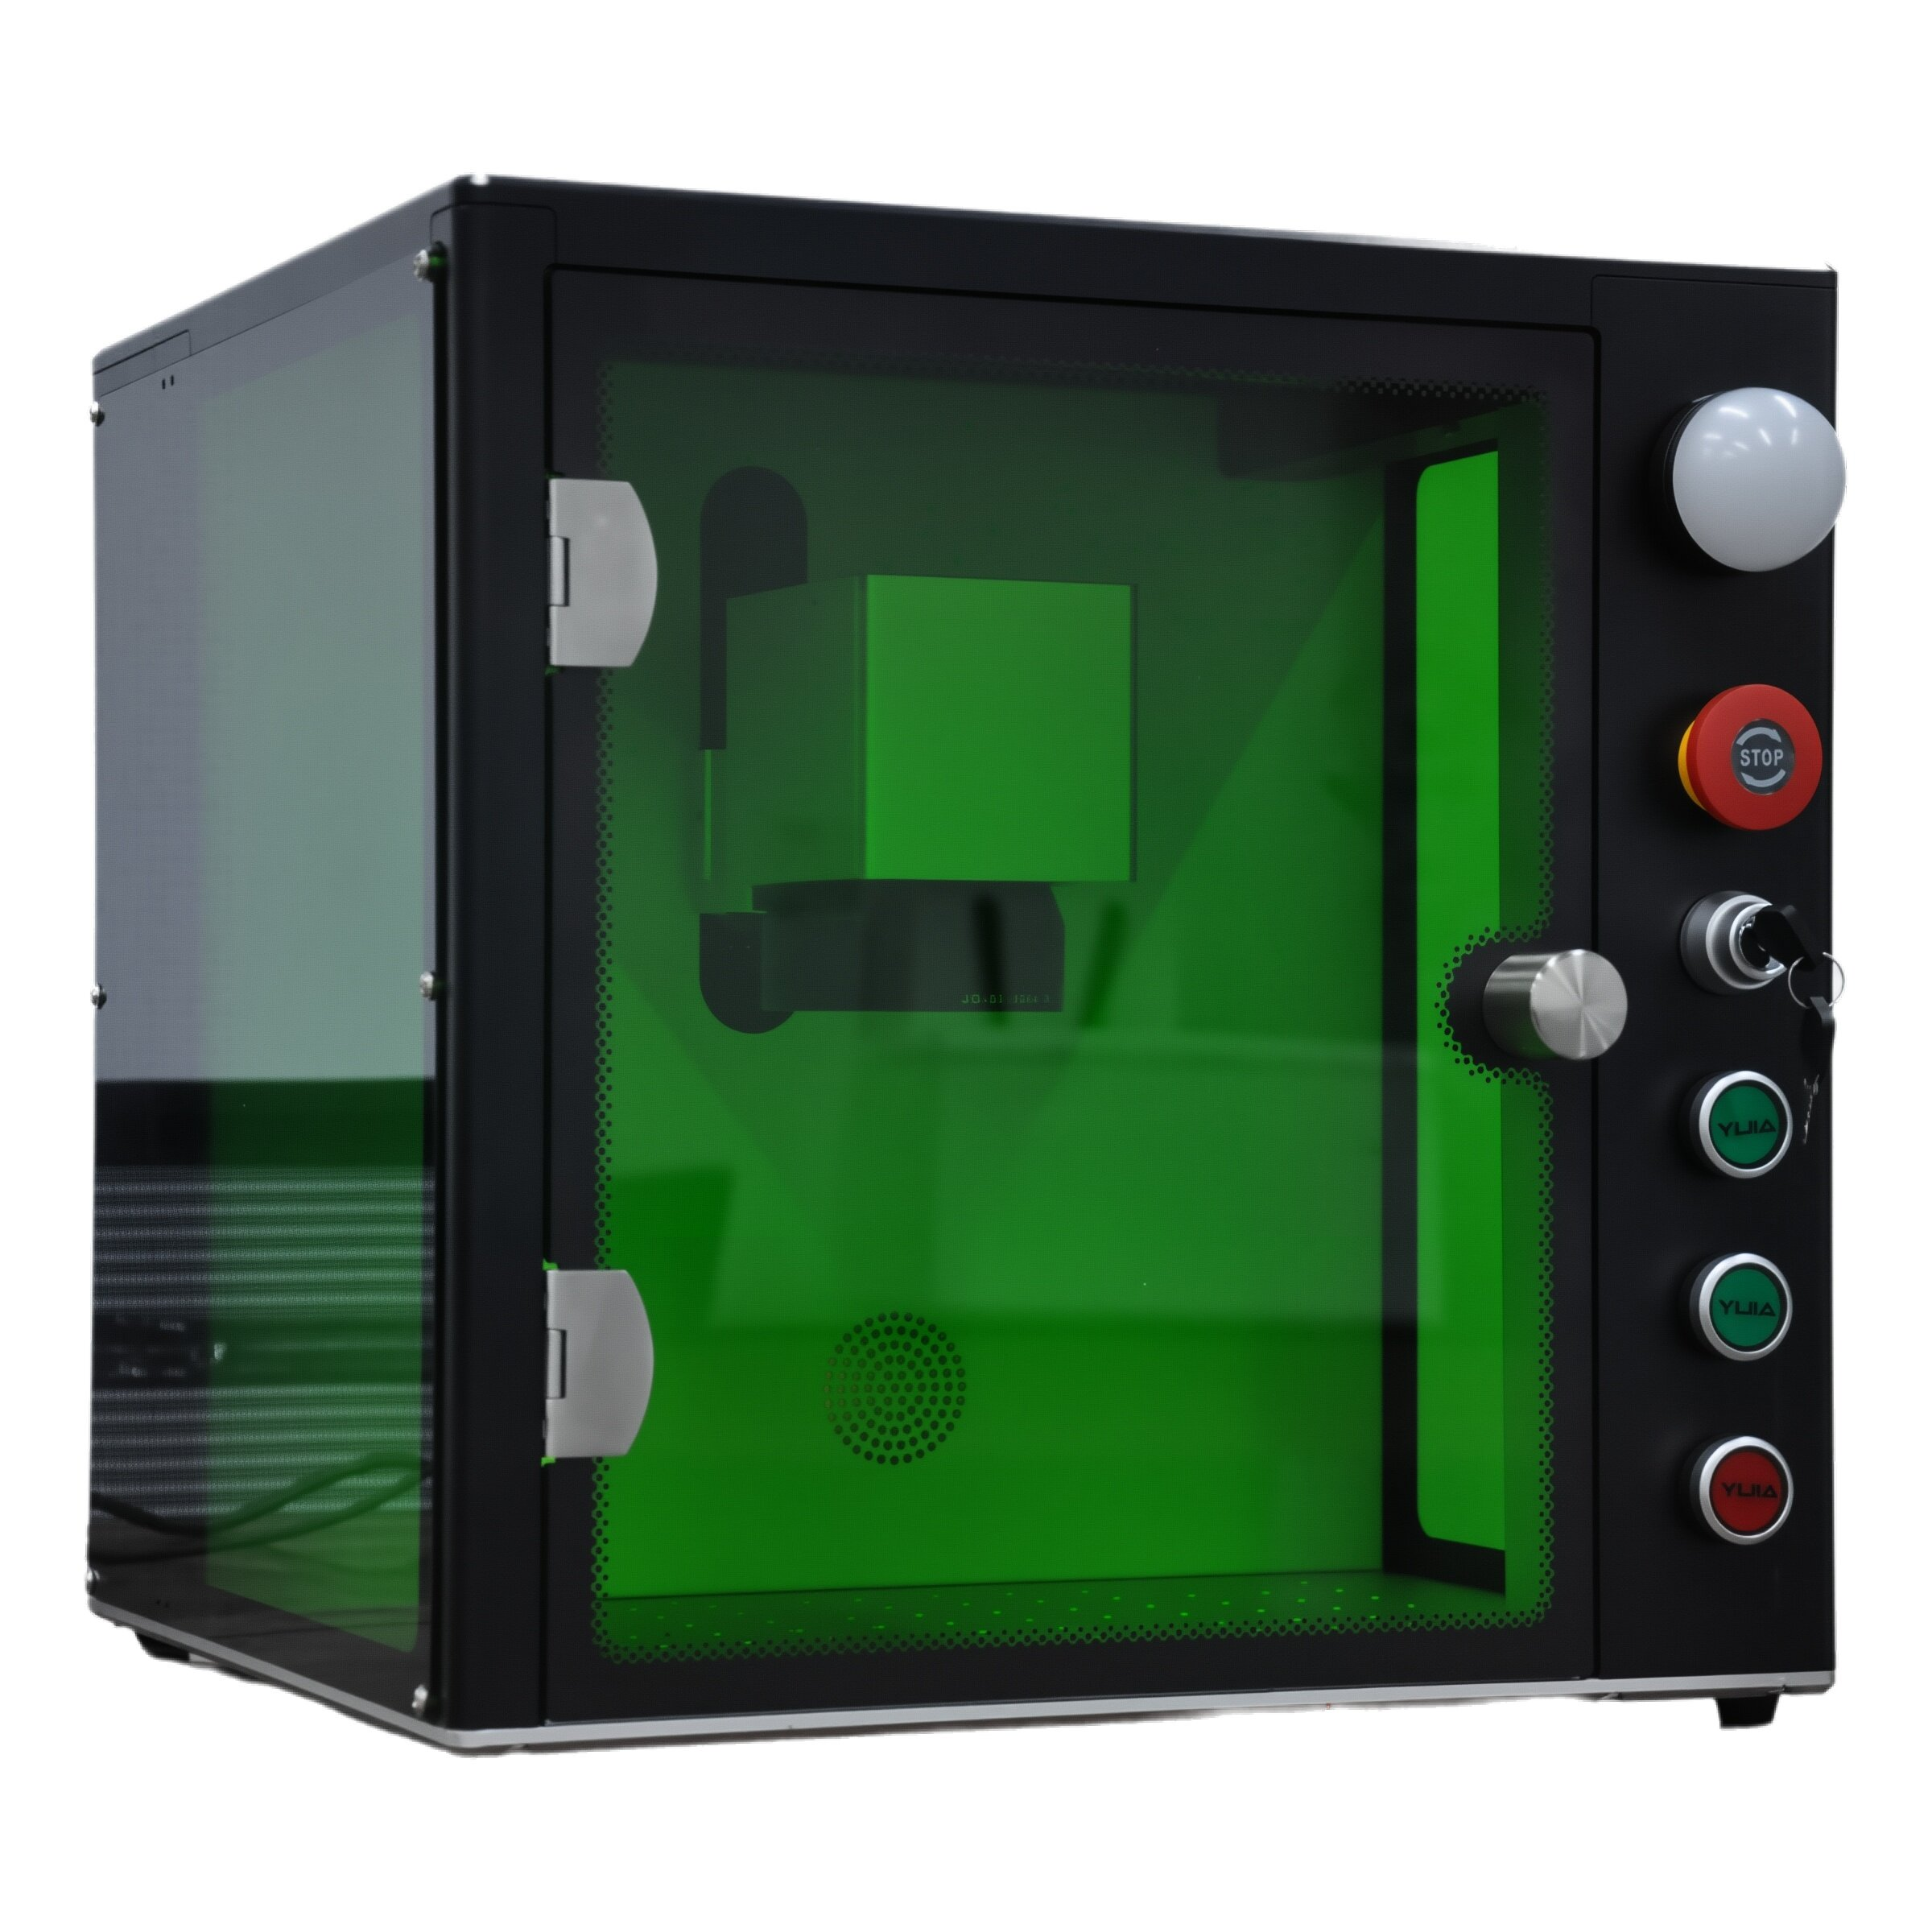
UVレーザー刻印機の価格構成 UVレーザー刻印機の価格は、出力功率、自動化レベル、およびレーザー光源のブランドによって異なり、通常3,000ドルから25,000ドルの範囲で変動します。小ロットのプラスチック部品向けに設計された入門用3W UVデスクトップ型刻印機…
さらに表示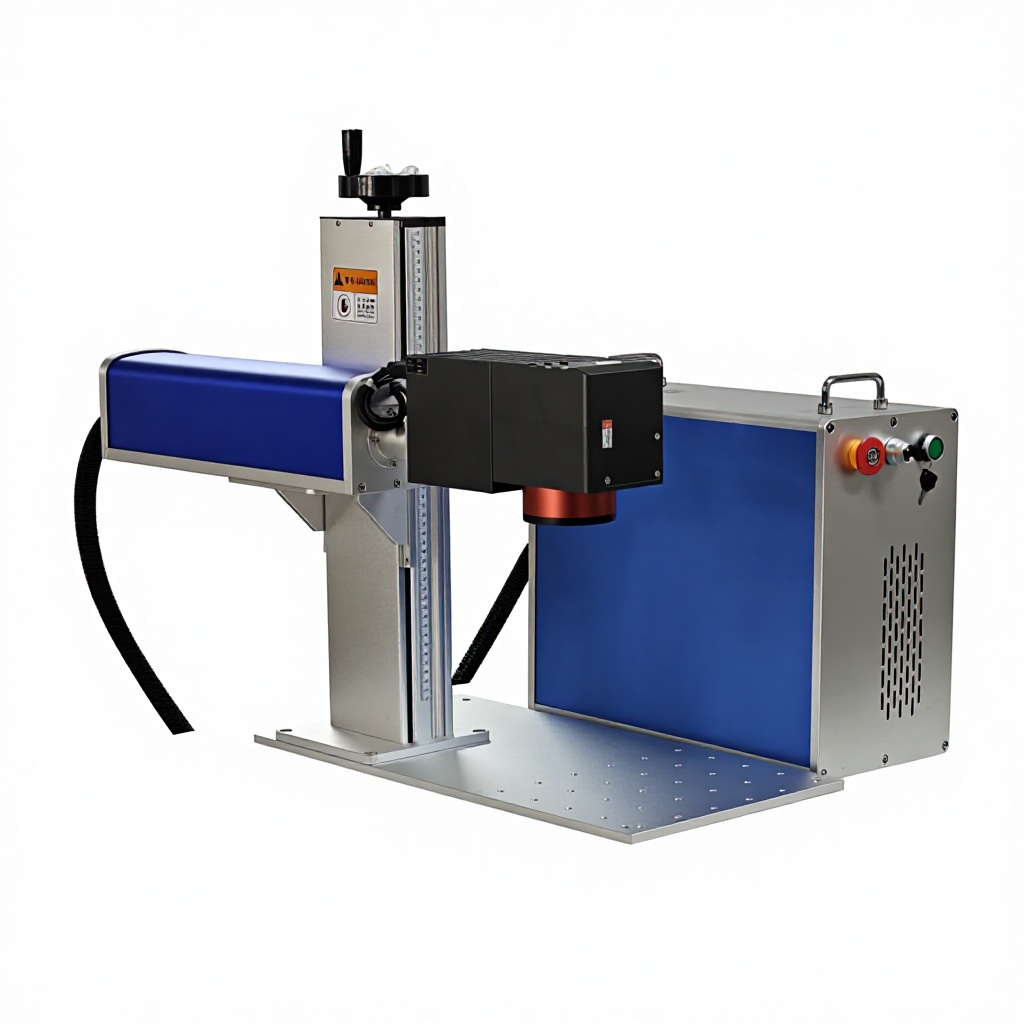
光彫刻によるマーキングの耐久性 レーザーマーキング機は、素材そのものと同じだけ長持ちするマーキングを生成します。つまり、マーキングは表面に「施される」ものではなく、表面「そのもの」になるのです。その原理は、化学的な変化によるものか、...
さらに表示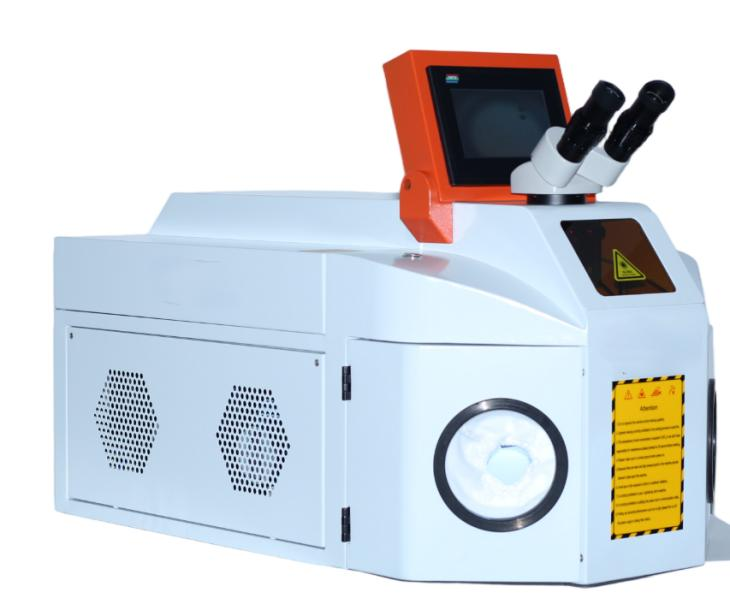

 EN

