
 EN



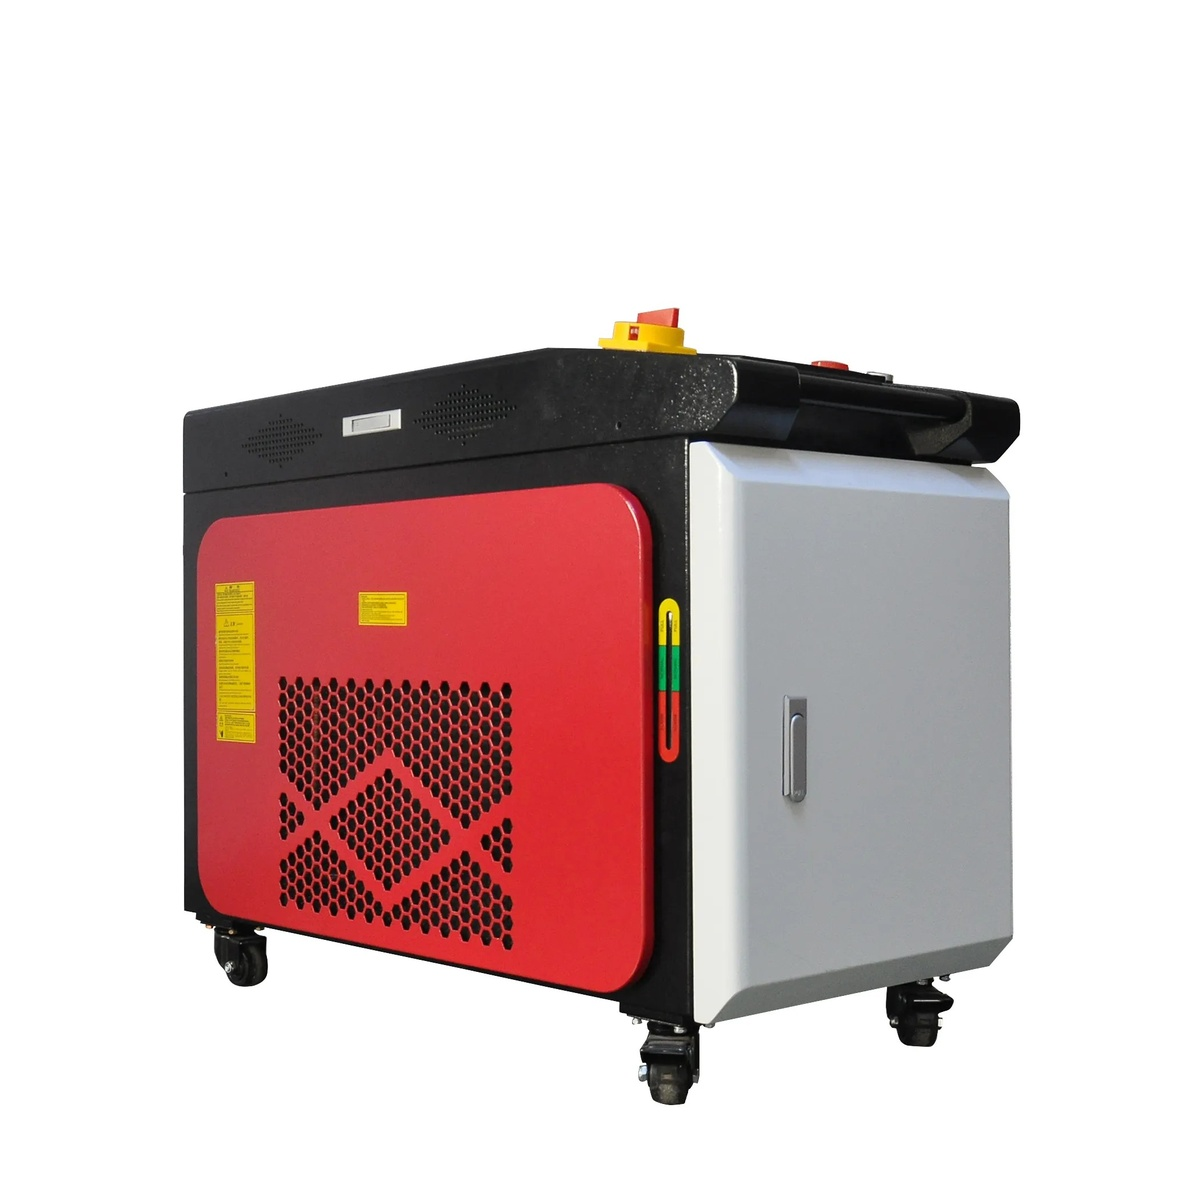
ハンドヘルド光ファイバーレーザー溶接機で起こりうるトラブルとその対処法
安定した溶接ビームをシフト中に突然停止させるハンドヘルド型ファイバーレーザー溶接機の不具合は、メーカーのサービスホットラインが解明すべき謎ではありません。ハンドヘルドレーザー溶接機の故障の約90%は、以下の4つの構成要素に起因します:光ビーム伝送用光学系、ワイヤ供給装置、シールドガスの流量、および制御システムです。それぞれの要素には特有の症状があり、オペレーターがその兆候を正しく読み取れば、原因を特定できます。
毛河天宇レーザー設備(Maohe Tianyu Laser Equipment)は、ISO/CE認証取得済みの武漢工場でハンドヘルド型ファイバーレーザー溶接機を製造しており、業界経験平均10年以上のエリートR&Dチームが開発を主導しています。同社のハンドヘルド溶接機は、オペレーターが現場で容易に診断できるよう設計されており、制御パネル上のエラーコード表示、光路の可視化インジケーター、およびリアルタイム溶接パラメーターを表示するEZCADベースのインターフェースを備えています。以下に示す4つのトラブルシューティング手順は、生産を最も頻繁に中断する不具合に対応するものです。
故障カテゴリ1:ビーム出力なし、またはビーム出力が弱い
まず保護ウィンドウを確認してください
ハンドヘルド溶接ヘッドの保護ウィンドウ(集光レンズを溶接飛散物から守る透明カバー)は、溶接ごとに金属蒸気の付着が蓄積します。連続運転30~60分後には、目視で確認できるほど黒ずんだ状態になり、レーザーエネルギーを過剰に吸収して、ワークピース上のビーム出力を設定出力のままでも30~50%低下させます。その結果、実際の溶接深さが不足しているように見える場合があります。対処法は30秒で完了します。保護ウィンドウを取り外し、光源の前で点検し、黒ずみが目視で確認できれば交換してください。毛河天宇社のハンドヘルドファイバーレーザー溶接機には、予備の保護ウィンドウと工具不要の迅速交換機構が標準装備されています。
光ファイバーケーブルの接続を確認してください
レーザー光源からハンドヘルドヘッドへレーザー光を伝送する光ファイバーケーブルは、両端のコネクタが清潔で完全に嵌合している必要があります。コネクタが一部だけ外れていると、空気層(エアギャップ)が生じ、内部反射や出力低下を引き起こします。症状としては、レーザー光源は正常に起動し、表示も通常通りですが、被加工物への溶接出力が明らかに弱くなります。対処法:ケーブルを一旦切断し、拡大鏡で両方のコネクタ端面を汚染の有無を確認し、必要に応じて光学グレードの洗浄液で清掃した後、機械式ロックが「カチッ」と音を立てるまで確実に再接続します。
実際の現場事例:ジョブショップでの5分間の迅速対応
ステンレス鋼製厨房機器の組立品を加工する金属加工専門工場で、毛河天宇社製ハンドヘルドファイバーレーザー溶接機を使用していた際、溶接作業員が「レーザー光束が表面をかろうじて溶かしているだけ」と報告しました。このとき、装置の表示では出力が1,500Wとなっていました。現場責任者はサービス技術者の派遣を要請し、到着予定は翌日とされていました。その直後、別のオペレーターが訓練で学んだ「保護窓の点検」を思い出しました。当該保護窓は、そのシフト内でアルミニウムの連続溶接を3時間実施した結果、スパッタ堆積物でほぼ不透明になっていました。保護窓を交換したところ、5分以内にレーザー光束の全出力が回復し、1日の稼働停止と400米ドルのサービス訪問費用を回避できました。これは実質的に消耗品の交換で解決した事例です。
よく 聞かれる 質問
ハンドヘルドファイバーレーザー溶接機で気孔のある溶接部ができてしまうのはなぜですか?
溶接部の気孔(溶接ビード内に閉じ込められた小さなガス pockets)は、ほぼ常にシールドガスの問題によるものです。ガスボンベに十分な圧力があるか(空になっていないか)、流量が10~15 L/分に正しく設定されているか(誤って低下していないか)、およびガスノズルがスパッタで詰まっていないかを確認してください。シールドガスのカバーが不十分だと、大気中の酸素や窒素が溶融溶接池に混入します。
ワイヤフィーダーが詰まったり、送給が不安定になったりする原因は何ですか?
ワイヤ送給のトラブルには、主に3つの原因があります。①ワイヤスポールの張力が高すぎること(ワイヤがスムーズに引き出されるまでドラッグを軽減してください)、②フィードローラーの摩耗、またはワイヤ径に合っていないサイズのローラーを使用していること、③トーチケーブル内のワイヤライナーが曲がっていたり、金属粉で詰まっていることです。ライナーは、使用時間50~100時間ごとに清掃または交換してください。
レーザーが出力が連続ではなくパルス状になる原因は何ですか?
連続波モードでパルス状の動作が発生する場合、通常は熱過負荷を示しています。つまり、チラーがレーザー光源の温度を仕様範囲内に維持できていないということです。チラーの水位を確認し、電源が入っており冷却水が循環しているかを確認してください。また、エアフィルターの目詰まりにより空気流れが制限されている場合は、フィルターを清掃してください。その後、レーザー光源を20分間冷却してから再起動してください。
保護ウィンドウはどのくらいの頻度で清掃すればよいですか?
連続溶接開始後2時間ごとに保護ウィンドウを点検してください。ウィンドウ表面の黒ずみが可視領域の20%以上を占めるようになったら交換が必要です。スパッタ量が多い用途(アルミニウム、亜鉛めっき鋼板など)では、30~60分ごとの交換が必要になる場合があります。毛河天宇(マオヘ・ティエンユウ)社製品には予備の保護ウィンドウが同梱されており、生産作業中の常時5枚以上の在庫を推奨しています。
制御パネルに表示されるエラーコードの意味は何ですか?
一般的なエラーコードには、「温度アラーム」(チラーの故障、または周囲温度が40℃を超えた場合)、「ビーム供給異常」(ファイバーケーブルの接続不良、または保護ウィンドウの汚染)、「ガス圧低下」(シールドガスのボンベが空、またはレギュレーターの不具合)、「システムインターロック」(安全回路がオープン状態——筐体のドアや非常停止スイッチがすべて閉じているか確認してください)などがあります。毛河天宇(マオヘ・ティエンユウ)社では、ユーザーマニュアルに完全なエラーコード一覧を掲載しています。
ハンドヘルド型ファイバーレーザー溶接機でアルミニウムを溶接できますか?
はい。ただし、アルミニウムの溶接には鋼材とは異なる条件設定が必要です。2~3 mm厚のアルミニウムの場合、通常は1,200~1,500 Wの高出力設定、窒素や二酸化炭素ではなくアルゴンガスによるシールド、そして溶接直前にアルミニウム表面の酸化皮膜(融点2,072℃)を除去するための徹底した清掃を行ってください(アルミニウム自体の融点は660℃です)。毛河天宇(マオヘ・ティエンユウ)社のアプリケーションチームでは、ハンドヘルド型ファイバーレーザー溶接機向けに材質ごとの最適溶接条件を提供しています。