
 EN



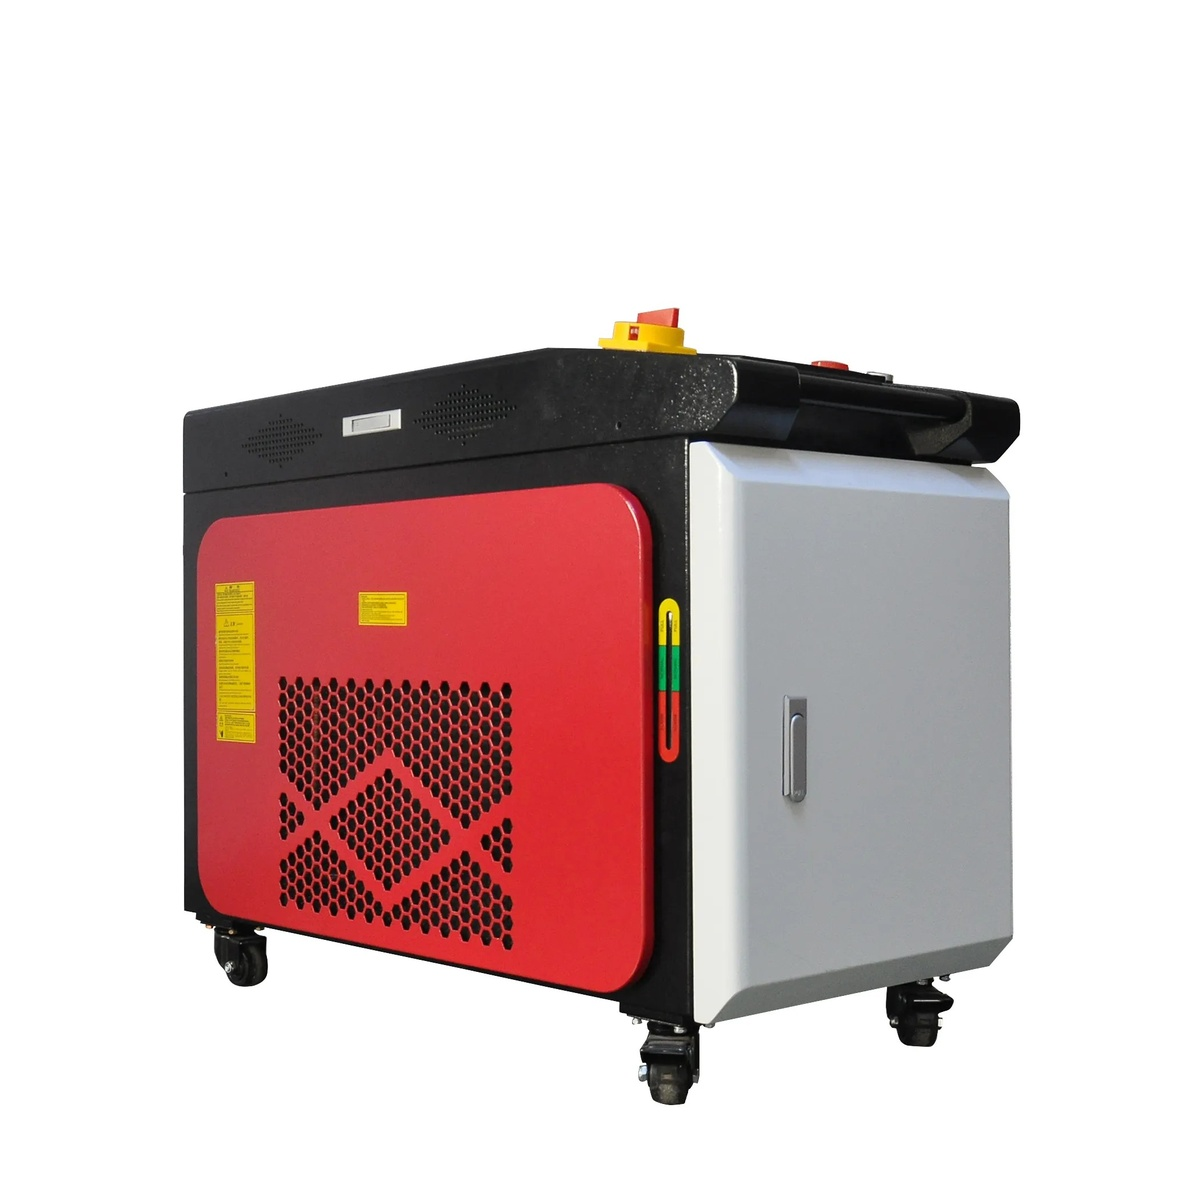
Что может пойти не так с ручным волоконно-лазерным сварочным аппаратом — и как это исправить
Ручная волоконно-лазерная сварочная машина, которая прекращает подачу стабильного сварочного луча в середине смены, — это не загадка, требующая решения через сервисную горячую линию производителя. Четыре категории компонентов составляют примерно 90 % всех отказов ручных лазерных сварочных аппаратов: оптика передачи луча, система подачи проволоки, поток защитного газа и система управления. Каждая категория проявляется характерными симптомами, которые напрямую указывают на первопричину — при условии, что оператор знает, на что обращать внимание.
Компания Maohe Tianyu Laser Equipment, выпускающая ручные волоконно-лазерные сварочные машины на своей производственной базе в Ухане, сертифицированной по стандартам ISO/CE, и располагающая элитной исследовательской и конструкторской командой со средним стажем работы в отрасли более 10 лет, проектирует свои ручные сварочные аппараты с диагностическими функциями, доступными оператору: коды неисправностей на панели управления, индикаторы видимого пути луча и интерфейс на основе EZCAD, отображающий параметры сварки в реальном времени. Ниже приведены четыре последовательности устранения неполадок, охватывающие наиболее частые сбои, прерывающие производственный процесс.
Категория неисправности 1: отсутствие лазерного пучка или слабый пучок
Сначала проверьте защитное окно
Защитное окно ручной сварочной головки — прозрачная крышка, защищающая фокусирующий объектив от брызг сварочной ванны — накапливает осадки металлического пара при каждом сварочном цикле. После 30–60 минут непрерывной работы заметно потемневшее окно поглощает достаточное количество лазерной энергии, снижая мощность пучка на обрабатываемой детали на 30–50 %; в результате швы выглядят недопроваренными даже при неизменном значении заданной мощности. Решение занимает 30 секунд: снимите защитное окно, осмотрите его на просвет и замените, если оно заметно потемнело. Ручные волоконно-оптические сварочные аппараты Maohe Tianyu поставляются с запасными защитными окнами и механизмом быстрой замены, для которой не требуется разборка инструментом.
Проверьте подключение оптоволоконного кабеля
Оптоволоконный кабель, передающий лазерную энергию от источника к ручной насадке, должен обеспечивать чистое и полностью зафиксированное соединение на обоих концах. Неполностью зафиксированный разъём создаёт воздушный зазор, вызывающий внутреннее отражение и потери мощности. Симптом: лазерный источник включается и показывает нормальную выходную мощность, однако сварочная мощность на заготовке явно снижена. Решение: отключите кабель, осмотрите оба торца разъёма под увеличением на наличие загрязнений, при необходимости очистите их оптическим растворителем и снова подключите кабель до тех пор, пока механическая фиксация не сработает с характерным щелчком.
Практическое применение: Пятиминутное решение на производственном участке
На металлообрабатывающем цехе, где использовалась ручная волоконно-лазерная сварочная установка Maohe Tianyu для сборки кухонного оборудования из нержавеющей стали, сварщик сообщил, что лазерный луч «едва плавит поверхность», несмотря на то, что на дисплее машины отображалась мощность 1500 Вт. Начальник цеха уже вызвал сервисного инженера — предполагаемое время прибытия: на следующий день, — когда второй оператор вспомнил о проверке защитного окна, о которой шла речь на обучении. Окно стало почти непрозрачным из-за брызг расплавленного металла после трёх часов непрерывной сварки алюминия ранее в смену. Замена окна восстановила полную мощность луча менее чем за пять минут, позволив избежать целого дня простоев и платного сервисного визита стоимостью 400 долларов США за замену расходного элемента.
Часто задаваемые вопросы
Почему моя ручная волоконно-лазерная сварочная установка формирует пористые швы?
Пористость сварного шва — мелкие газовые полости, захваченные в затвердевшей сварочной ванне, — почти всегда вызвана проблемой защитного газа. Проверьте, что в баллоне с газом есть давление (он не пуст), расход газа установлен в диапазоне 10–15 л/мин (случайное снижение исключено) и сопло газа не забито брызгами металла. Недостаточное газовое покрытие позволяет атмосферному кислороду и азоту растворяться в расплавленной сварочной ванне.
Почему подающий механизм проволоки заклинивает или подаёт проволоку неравномерно?
Проблемы с подачей проволоки имеют три распространённые причины: натяжение катушки проволоки установлено слишком высоко (снизьте сопротивление до тех пор, пока проволока не будет свободно вытягиваться), подающие ролики изношены или имеют неподходящий размер для диаметра проволоки, либо внутренняя направляющая трубка в кабеле горелки деформирована или забита металлической пылью. Очищайте или заменяйте направляющую трубку каждые 50–100 часов работы.
Что вызывает импульсный режим лазера вместо непрерывного излучения?
Мерцание в режиме непрерывной волны обычно указывает на тепловую перегрузку — чиллер не поддерживает температуру лазерного источника в пределах заданных спецификаций. Проверьте уровень воды в чиллере, убедитесь, что чиллер включён и циркуляция охлаждающей жидкости осуществляется, а также очистите воздушный фильтр чиллера при ограниченном воздушном потоке. Дайте лазерному источнику остыть в течение 20 минут перед повторным запуском.
Как часто следует очищать защитное окно?
Проверяйте защитное окно каждые 2 часа непрерывной сварки. Заменяйте его, когда видимое потемнение охватывает более 20 % площади окна. В условиях высокого разбрызгивания (алюминий, оцинкованная сталь) замена может потребоваться каждые 30–60 минут. Компания Maohe Tianyu поставляет запасные защитные окна и рекомендует иметь в наличии не менее пяти штук во время производственных смен.
Что означают коды ошибок на панели управления?
Распространённые коды ошибок: «Тревога температуры» (отказ чиллера или превышение температуры окружающей среды 40 °C), «Ошибка подачи луча» (отсоединение оптоволоконного кабеля или загрязнение защитного окна), «Низкое давление газа» (опустошение баллона с защитным газом или неисправность редуктора) и «Системная блокировка» (размыкание цепи безопасности — убедитесь, что все дверцы кожуха и аварийные выключатели находятся в закрытом положении). Полный перечень кодов ошибок приведён в руководстве пользователя компании Maohe Tianyu.
Можно ли сваривать алюминий с помощью ручной волоконно-лазерной сварочной машины?
Да — однако для алюминия требуются иные параметры по сравнению со сталью. Используйте более высокую мощность (обычно 1200–1500 Вт для алюминия толщиной 2–3 мм), защитный газ аргон (не азот и не CO₂) и очищайте поверхность алюминия непосредственно перед сваркой, чтобы удалить оксидную плёнку, плавящуюся при 2072 °C (в отличие от самого алюминия, плавящегося при 660 °C). Специалисты по применению компании Maohe Tianyu предоставляют параметры сварки, адаптированные под конкретные материалы, для настройки ручных волоконно-лазерных сварочных машин.