
 EN



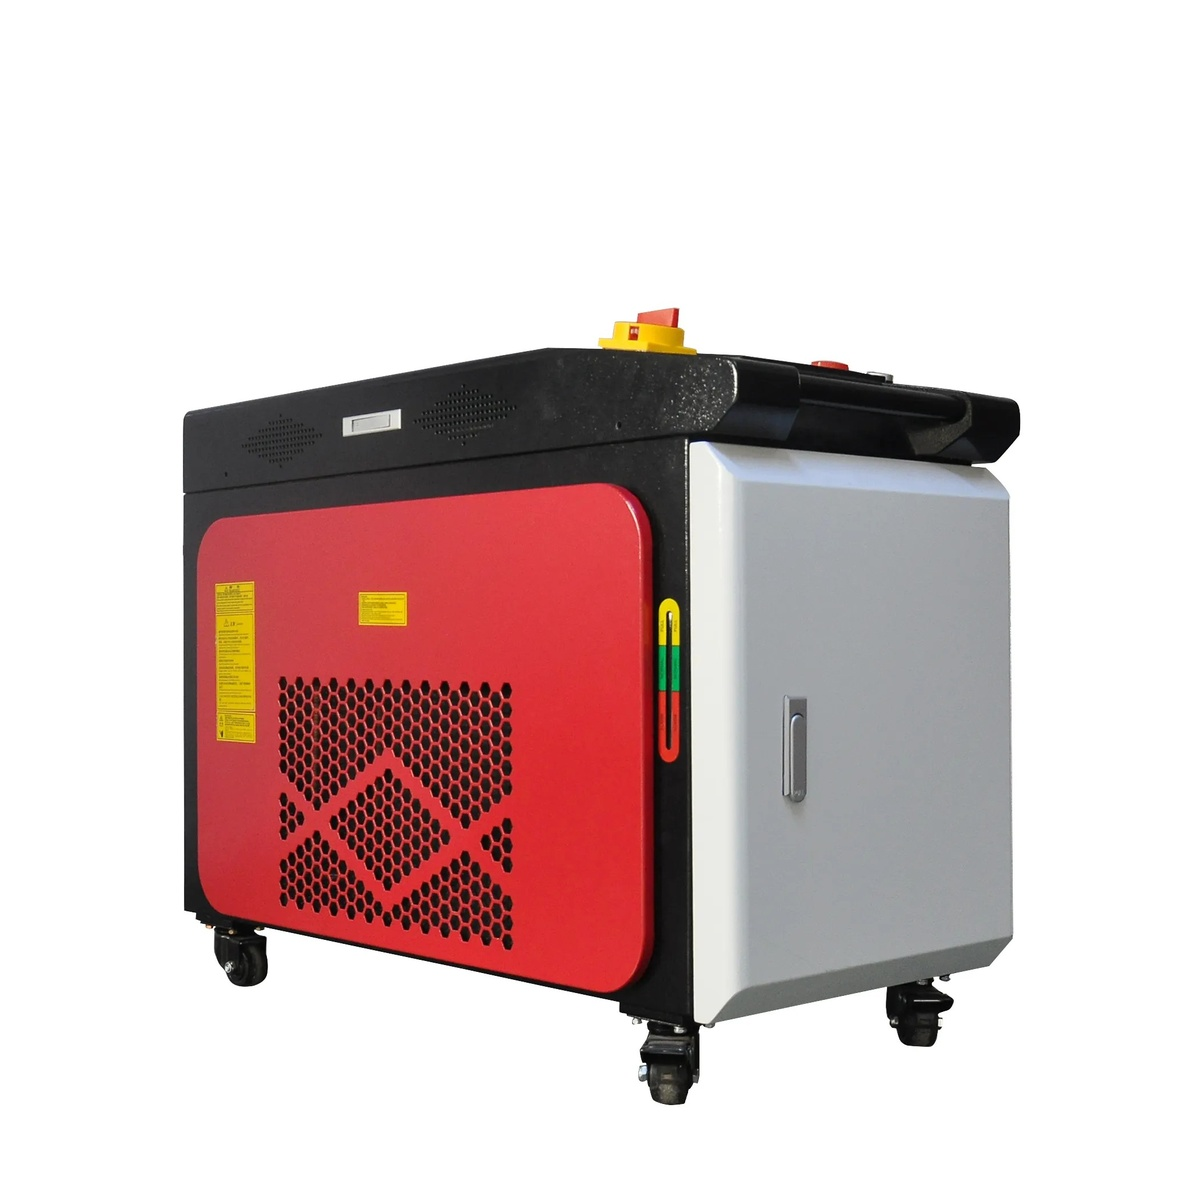
Mitä käsin pidettävässä kuitulaserhitsauskoneessa menee pieleen – ja miten se korjataan
Käsin pidettävä kuitulaserhitsauskone, joka keskeyttää vakaa hitsaussäteen tuottamisen työvuoron aikana, ei ole valmistajan huoltopuhelimen ratkaistavissa arvoitus. Noin 90 % kaikista käsin pidettävien laserhitsausten vioista johtuu neljästä komponenttiluokasta: säteen ohjausoptiikasta, langansyöttöjärjestelmästä, suojakaasuvirrasta ja ohjausjärjestelmästä. Jokainen luokka aiheuttaa ominaisia oireita, jotka viittaavat suoraan vian juurisyihin – edellyttäen, että käyttäjä tietää, mihin hänellä pitäisi kiinnittää huomiota.
Maohe Tianyu Laser Equipment valmistaa käsin pidettäviä kuitulaserhitsauskoneita ISO/CE-sertifioitusta Wuhanin tuotantotilastaan erinomaisen tutkimus- ja kehitystiimin avulla, jonka jäsenillä on keskimäärin yli 10 vuoden kokemus alalta. Maohe Tianyu suunnittelee käsin pidettävät hitsauskoneensa siten, että käyttäjä voi tehdä vianmäärityksen itse: ohjauspaneelin virhekoodit, näkyvät säteen kulun indikaattorit ja EZCAD-pohjainen käyttöliittymä, joka näyttää reaaliaikaisia hitsausparametrejä. Seuraavat neljä vianmääritysjärjestelmää kattavat ne viat, jotka keskeyttävät tuotannon useimmin.
Virhekategori 1: Ei säteen tuottoa tai heikko säde
Tarkista suojalasi ensin
Käsikäyttöisen hitsauspään suojalasi – läpinäkyvä suojaus, joka estää hitsauskipinöiden pääsyn keskittävälle linssille – kertyy metallihöyryn saostumia jokaisen hitsauksen yhteydessä. Jatkuvan käytön aikana 30–60 minuutin kuluttua näkyvästi tummennunut lasi absorboi riittävästi laserenergiaa, jolloin säteen teho työkappaleella vähenee 30–50 %, mikä aiheuttaa näkyvästi puutteellisen läpikuultavuuden omaavia hitsauksia vaikka tehoasetusta ei ole muutettu. Korjaus vie 30 sekuntia: poista suojalasi, tarkista se valonlähteen edessä ja vaihda, jos se on näkyvästi tummennunut. Maohe Tianyu -merkin käsikäyttöiset kuitulaserhitsauskoneet toimitetaan varasuojalasein ja nopealla vaihtomekanismilla, johon ei tarvita työkaluja purkamiseen.
Tarkista kuidullisen optisen kaapelin liitos
Kuituoptinen kaapeli, joka johtaa lasersäteilyä lähteestä käsikäyttöiseen päätyyn, on pidettävä puhtaana ja täysin paikoillaan molemmissa päissä. Osittain irrotettu liitin aiheuttaa ilmaraon, joka johtaa sisäiseen heijastukseen ja tehon menetykseen. Oire: lasersähde käynnistyy ja näyttää normaalia tulostetta, mutta hitsausteho työkappaleessa on näkyvästi heikko. Korjaus: irrota liitin, tarkista molempien liittimien pinnat saastumisen varalta suurennuksella, puhdista optisella laadulla olevalla liuottimella tarvittaessa ja liitä uudelleen, kunnes mekaaninen lukitus napsahtaa kuultavasti.
Todellinen sovellus: Työpajan viiden minuutin korjaus
Metalliteollisuuden työpaja, jossa käytettiin Maohe Tianyu -käsisäteilylasersulattuskonetta ruostumattomasta teräksestä valmistettujen keittiökalusteiden kokoonpanoihin, sai hitsaajan ilmoituksen siitä, että säde "melkein sulatti pinnan", vaikka kone näytti 1 500 W:n tehoa. Työpajan päällikkö oli pyytänyt huoltoteknikkoa – arvioitu saapumisaika: seuraavana päivänä – kun toinen käyttäjä muistutti koulutuksesta saadusta suojalasin tarkistuksesta. Suojalasi oli lähes läpinäkymätön sulkupartikkelien kerrostumien vuoksi, jotka olivat muodostuneet kolmen tunnin ajan jatkuvassa alumiinisulatuksessa aiemmin vuorossa. Lasin vaihto palautti täyden sätepiston tehon viiden minuutin sisällä, mikä säästi yhden kokonaisen päivän käyttökatkon ja 400 dollarin huoltokutsun vain kulutusosan vaihtoon.
Usein kysytyt kysymykset
Miksi käsisäteilylasersulattuskoneeni tuottaa huokoisia hitsausliitoksia?
Hitsauskuplat — pienet kaasukuplat, jotka jäävät kovettuneeseen hitsauskuplaan — johtuvat melkein aina suojakaasusta. Tarkista, että kaasupullo on paineessa (ei tyhjä), virtausnopeus on asetettu 10–15 l/min (ei vahingossa alennettu) ja kaasuruuvi ei ole tukossa sinkoutumalla. Riittämätön kaasukattavuus mahdollistaa ilman hapen ja typen liukenemisen sulassa hitsauskuplassa.
Miksi langansyöttölaite jumiutuu tai syöttää langan epätasaisesti?
Langansyöttöongelmat johtuvat yleensä kolmesta asiasta: langarullalla on liian suuri jännitys (vähennä kitkaa, kunnes lanka vetäytyy vapaasti), syöttöpyörät ovat kulunut tai niiden koko ei vastaa langan halkaisijaa, tai polttimen kaapelissa oleva linjä on taipunut tai tukossa metallipölyssä. Puhdista tai vaihda linjä joka 50–100 käyttötunti.
Mikä aiheuttaa laserin pulssien muodostumisen sen sijaan, että se tuottaisi jatkuvaa tehoa?
Pulsointi jatkuvan aallon tilassa viittaa yleensä lämpökuormitukseen — jäähdytin ei pidä lasersäteen lähteen lämpötilaa määritellyssä alueessa. Tarkista jäähdyttimen vesitaso, varmista, että jäähdytin on kytketty päälle ja että se kiertää vettä, sekä puhdista jäähdyttimen ilmasuodatin, jos ilmavirta on rajoitettu. Anna lasersäteen lähteen jäähtyä 20 minuuttia ennen uudelleenkäynnistystä.
Kuinka usein suojalasi pitää puhdistaa?
Tarkista suojalasi joka toinen tunti jatkuvaa hitsausta. Vaihda se, kun näkyvä tummeneminen peittää yli 20 % lasin pinta-alasta. Suurispurttisissa sovelluksissa (alumiini, sinkitty teräs) vaihto saattaa olla tarpeen joka 30–60 minuutin välein. Maohe Tianyu sisältää varaussuojalasit ja suosittelee pitämään tuotantovuorojen aikana vähintään viisi varaussuojalasia käytettävissä.
Mitä virhekoodit ohjauspaneelissa tarkoittavat?
Yleisiä koodit ovat esimerkiksi: "Lämpötilavaroitus" (jäähdytin vioittunut tai ympäröivän ilman lämpötila yli 40 °C), "Säteen toimitusvirhe" (optisen kuidun irtoaminen tai suojalasin likaantuminen), "Kaasupaine alhainen" (suojakaasupullon tyhjentynyt tai painesäätimen vikaantuminen) ja "Järjestelmän lukitus" (turvapiiri avautunut — tarkista, että kaikki kotelon oven ja hätäpysäytysten kytkimet ovat kiinni). Maohe Tianyu tarjoaa täydellisen virhekoodiluettelon käyttöohjeessaan.
Voinko hitsata alumiinia käsikäyttöisellä kuitulaserhitsauskoneella?
Kyllä — mutta alumiini vaatii erilaisia parametrejä kuin teräs. Käytä korkeampaa tehoa (yleensä 1 200–1 500 W kahden–kolmen millimetrin alumiinille), argon-kaasua suojakaasuna (ei typpeä tai hiilidioksidia) ja puhdista alumiinipinta välittömästi ennen hitsausta poistaaksesi oksidikerroksen, jonka sulamispiste on 2 072 °C verrattuna alumiinin 660 °C:n sulamispisteeseen. Maohe Tianyun sovellustiimi tarjoaa materiaalikohtaiset hitsausparametrit käsikäyttöisten kuitulaserhitsauskoneiden asetuksille.