
 EN



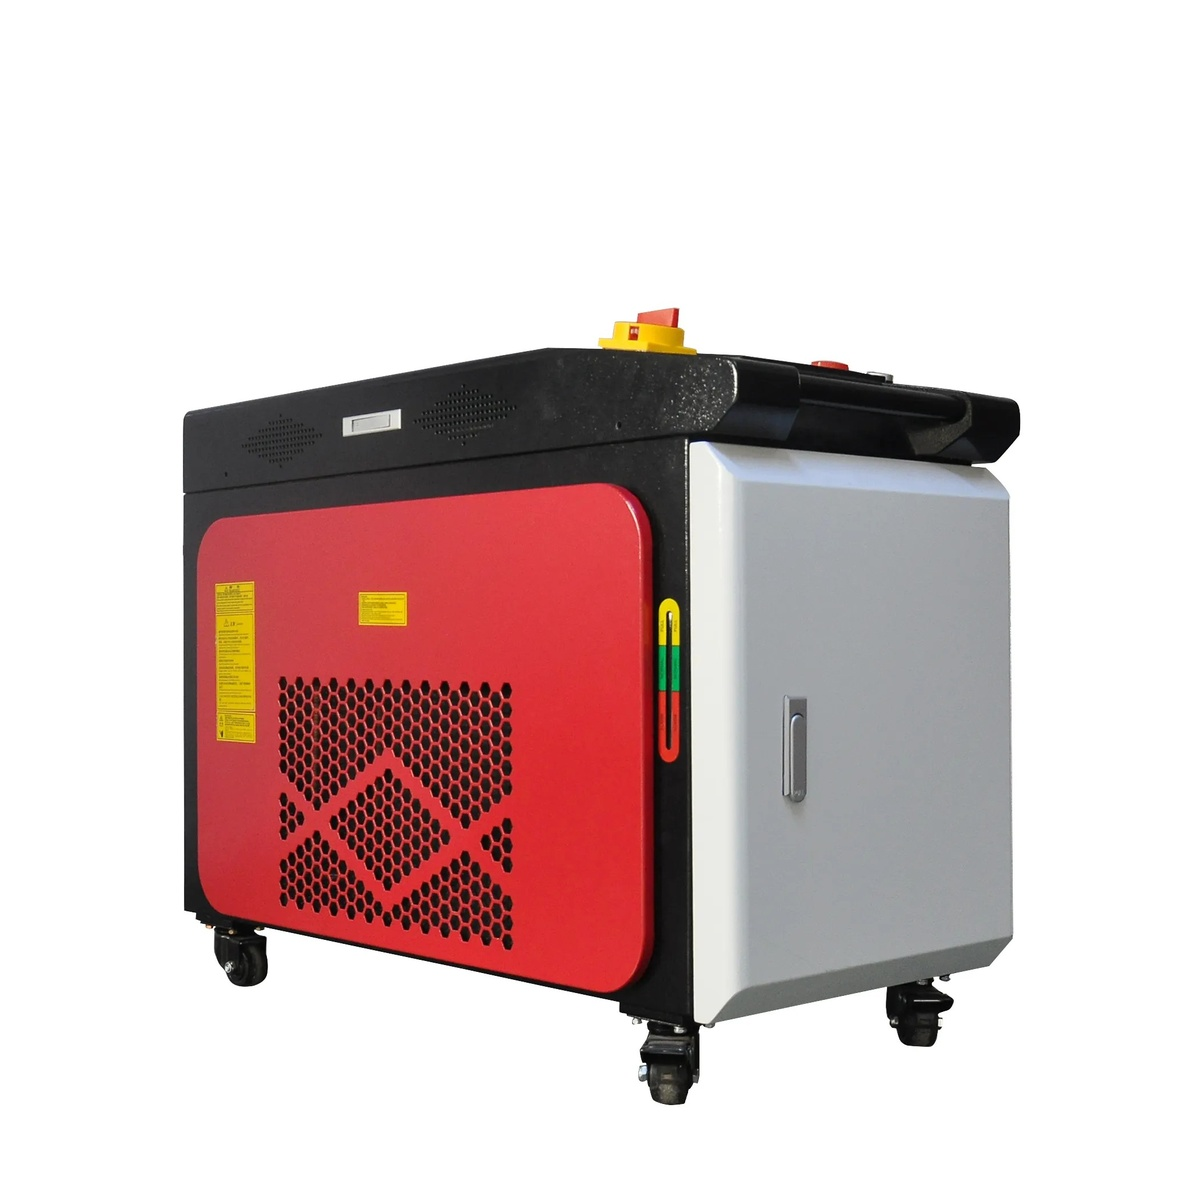
हैंडहेल्ड फाइबर लेज़र वेल्डिंग मशीन में क्या गलत होता है — और उसे कैसे ठीक किया जाए
एक हैंडहेल्ड फाइबर लेज़र वेल्डिंग मशीन जो शिफ्ट के बीच में स्थिर वेल्डिंग बीम की आपूर्ति रोक देती है, निर्माता की सेवा हॉटलाइन द्वारा हल करने के लिए कोई रहस्य नहीं है। चार घटक श्रेणियाँ सभी हैंडहेल्ड लेज़र वेल्डिंग विफलताओं के लगभग ९०% के लिए ज़िम्मेदार हैं: बीम डिलीवरी ऑप्टिक्स, वायर फीडिंग सिस्टम, शील्डिंग गैस प्रवाह, और नियंत्रण प्रणाली। प्रत्येक श्रेणी विशिष्ट लक्षण उत्पन्न करती है जो सीधे मूल कारण की ओर इशारा करते हैं — बशर्ते ऑपरेटर को यह पता हो कि किन लक्षणों को खोजना है।
माओहे तियानयू लेज़र उपकरण, अपने आईएसओ/सीई-प्रमाणित वुहान उत्पादन केंद्र से हैंडहेल्ड फाइबर लेज़र वेल्डिंग मशीनों का निर्माण करता है, जिसकी शीर्ष-स्तरीय अनुसंधान एवं विकास टीम का औसत उद्योग अनुभव १०+ वर्ष है। यह कंपनी अपने हैंडहेल्ड वेल्डर्स को ऑपरेटर-पहुँच योग्य नैदानिक सुविधाओं के साथ डिज़ाइन करती है: नियंत्रण पैनल पर दोष कोड, दृश्यमान बीम-पथ संकेतक, और ईज़ीसीएडी आधारित इंटरफ़ेस जो वास्तविक समय में वेल्डिंग पैरामीटर प्रदर्शित करता है। निम्नलिखित चार ट्रबलशूटिंग क्रम उन विफलताओं को कवर करते हैं जो उत्पादन को सबसे अधिक बार बाधित करती हैं।
दोष श्रेणी १: कोई बीम आउटपुट नहीं या कमज़ोर बीम
सबसे पहले सुरक्षा विंडो की जाँच करें
हैंडहेल्ड वेल्डिंग हेड की सुरक्षा विंडो — जो फोकसिंग लेंस को वेल्ड स्पैटर से बचाने के लिए पारदर्शी कवर है — हर वेल्डिंग के दौरान धातु वाष्प के अवशेष जमा करती है। लगातार ३०–६० मिनट के संचालन के बाद, दृश्य रूप से गहरी हुई विंडो लेज़र ऊर्जा का ३०–५०% अवशोषित कर लेती है, जिससे कार्य-वस्तु पर बीम शक्ति कम हो जाती है; इससे वेल्ड अपरिवर्तित शक्ति सेटिंग के बावजूद भी कम गहराई वाले दिखाई देते हैं। इसका समाधान केवल ३० सेकंड का है: सुरक्षा विंडो को हटाएँ, उसे किसी प्रकाश स्रोत के सामने निरीक्षित करें, और यदि वह दृश्य रूप से गहरी हो चुकी हो तो उसे बदल दें। माओहे तियानयू की हैंडहेल्ड फाइबर लेज़र वेल्डिंग मशीनों के साथ अतिरिक्त सुरक्षा विंडो तथा एक त्वरित-परिवर्तन तंत्र शिप किया जाता है, जिसके लिए किसी उपकरण के बिना विघटन की आवश्यकता नहीं होती है।
फाइबर-ऑप्टिक केबल कनेक्शन की जाँच करें
लेज़र ऊर्जा को स्रोत से हैंडहेल्ड हेड तक पहुँचाने वाले ऑप्टिकल फाइबर केबल को दोनों सिरों पर साफ़ और पूरी तरह से लगाया हुआ रहना चाहिए। आंशिक रूप से अस्थायी रूप से लगाया गया कनेक्टर एक वायु अंतर बना देता है, जिससे आंतरिक प्रतिबिंब और शक्ति की हानि होती है। लक्षण: लेज़र स्रोत चालू हो जाता है और सामान्य आउटपुट प्रदर्शित करता है, लेकिन कार्य-वस्तु पर वेल्डिंग शक्ति स्पष्ट रूप से कमज़ोर दिखाई देती है। समाधान: कनेक्शन को डिस्कनेक्ट करें, दोनों कनेक्टर सतहों की आवर्धन के तहत दूषण की जाँच करें, आवश्यकता पड़ने पर ऑप्टिकल-ग्रेड विलायक के साथ सफ़ाई करें, और तब तक पुनः कनेक्ट करें जब तक कि यांत्रिक लॉक एक श्रव्य क्लिक के साथ सक्रिय न हो जाए।
वास्तविक दुनिया का अनुप्रयोग: एक जॉब शॉप का पाँच-मिनट का समाधान
एक धातु निर्माण कार्यशाला में, माओहे तियानयू हैंडहेल्ड फाइबर लेज़र वेल्डिंग मशीन का उपयोग स्टेनलेस स्टील के रसोई उपकरणों के संयोजनों पर किया जा रहा था। एक वेल्डर ने रिपोर्ट की कि बीम केवल सतह को "थोड़ा-सा पिघला रहा था", हालाँकि मशीन १,५०० डब्ल्यू आउटपुट प्रदर्शित कर रही थी। कार्यशाला के पर्यवेक्षक ने एक सेवा तकनीशियन को बुलाया था — अनुमानित आगमन: अगले दिन — जब दूसरे ऑपरेटर को प्रशिक्षण में सुरक्षा विंडो की जाँच के बारे में याद आया। शिफ्ट के शुरुआत में तीन घंटे तक निरंतर एल्यूमीनियम वेल्डिंग के बाद विंडो पर छींटों के जमाव के कारण यह लगभग अपारदर्शी हो गई थी। विंडो को बदलने से पाँच मिनट से भी कम समय में पूर्ण बीम शक्ति बहाल हो गई, जिससे एक दिन के अवरोध को रोका गया और केवल एक खपत वस्तु के प्रतिस्थापन के लिए ४०० अमेरिकी डॉलर के सेवा कॉल से बचत हुई।
अक्सर पूछे जाने वाले प्रश्न
मेरी हैंडहेल्ड फाइबर लेज़र वेल्डिंग मशीन में छिद्रयुक्त वेल्ड क्यों बनते हैं?
वेल्डिंग की छिद्रता — ठोस वेल्ड बीड में फँसे छोटे गैस के बुलबुले — लगभग हमेशा शील्डिंग गैस की समस्या होती है। जाँचें कि गैस सिलेंडर में दबाव है (खाली नहीं है), प्रवाह दर 10–15 लीटर/मिनट पर सेट है (गलती से कम नहीं की गई है), और गैस नॉज़ल पर स्पैटर का अवरोध नहीं है। अपर्याप्त गैस कवरेज के कारण वायुमंडलीय ऑक्सीजन और नाइट्रोजन गलित वेल्ड पूल में घुल जाते हैं।
तार फीडर क्यों अटक रहा है या असंगत ढंग से फीड कर रहा है?
तार फीड की समस्याओं के तीन सामान्य कारण हैं: तार स्पूल का तनाव बहुत अधिक सेट किया गया है (तार को स्वतंत्र रूप से खींचे जाने तक घर्षण कम करें), फीड रोलर्स घिसे हुए हैं या तार के व्यास के लिए गलत आकार के हैं, या टॉर्च केबल के अंदर का तार लाइनर मोड़ा हुआ है या धातु के धूल से अवरुद्ध है। 50–100 घंटे के संचालन के बाद लाइनर को साफ़ करें या बदलें।
लेज़र के निरंतर आउटपुट के बजाय पल्स करने का क्या कारण है?
निरंतर-तरंग मोड के दौरान पल्सिंग आमतौर पर एक तापीय अतिभार का संकेत देता है — चिलर लेज़र स्रोत के तापमान को विनिर्देश के भीतर बनाए रखने में विफल रहा है। चिलर के पानी के स्तर की जाँच करें, सुनिश्चित करें कि चिलर चालू है और पानी का संचारण हो रहा है, और यदि वायु प्रवाह प्रतिबंधित है तो चिलर के वायु फ़िल्टर को साफ़ करें। लेज़र स्रोत को पुनः प्रारंभ करने से पूर्व इसे 20 मिनट के लिए ठंडा होने दें।
सुरक्षात्मक खिड़की की सफ़ाई कितनी बार करनी चाहिए?
लगातार वेल्डिंग के प्रत्येक 2 घंटे के बाद सुरक्षात्मक खिड़की का निरीक्षण करें। जब खिड़की के क्षेत्र के 20% से अधिक भाग पर दृश्यमान अंधेरापन दिखाई दे, तो इसे बदल दें। उच्च-स्पैटर अनुप्रयोगों (एल्यूमीनियम, जस्तीकृत इस्पात) के लिए प्रत्येक 30–60 मिनट में प्रतिस्थापन की आवश्यकता हो सकती है। माओहे तियानयू में स्पेयर सुरक्षात्मक खिड़कियाँ शामिल हैं और उत्पादन शिफ्ट के दौरान कम से कम पाँच खिड़कियाँ हाथ में रखने की सिफारिश करता है।
नियंत्रण पैनल पर त्रुटि कोड का क्या अर्थ है?
सामान्य कोडों में शामिल हैं: "तापमान अलार्म" (चिलर विफलता या वातावरणीय तापमान 40°C से अधिक), "बीम डिलीवरी दोष" (फाइबर केबल डिस्कनेक्ट या सुरक्षात्मक खिड़की का दूषण), "गैस दबाव कम" (शील्डिंग गैस सिलेंडर खाली या रेगुलेटर दोष), और "सिस्टम इंटरलॉक" (सुरक्षा सर्किट खुला — सुनिश्चित करें कि सभी एन्क्लोज़र दरवाज़े और आपातकालीन बंद किए गए हैं)। माओहे तियानयू उपयोगकर्ता मैनुअल में पूर्ण त्रुटि-कोड संदर्भ प्रदान करता है।
क्या मैं हैंडहेल्ड फाइबर लेज़र वेल्डिंग मशीन के साथ एल्यूमीनियम की वेल्डिंग कर सकता हूँ?
हाँ — लेकिन एल्यूमीनियम के लिए स्टील की तुलना में अलग पैरामीटर की आवश्यकता होती है। उच्च शक्ति का उपयोग करें (आमतौर पर 2–3 मिमी एल्यूमीनियम के लिए 1,200–1,500W), आर्गन शील्डिंग गैस (नाइट्रोजन या CO₂ नहीं), और वेल्डिंग से ठीक पहले एल्यूमीनियम की सतह को साफ़ करें ताकि ऑक्साइड परत को हटाया जा सके, जिसका गलनांक 2,072°C है, जबकि एल्यूमीनियम का गलनांक 660°C है। माओहे तियानयू की अनुप्रयोग टीम हैंडहेल्ड फाइबर लेज़र वेल्डिंग मशीन सेटअप के लिए सामग्री-विशिष्ट वेल्डिंग पैरामीटर प्रदान करती है।