
 EN



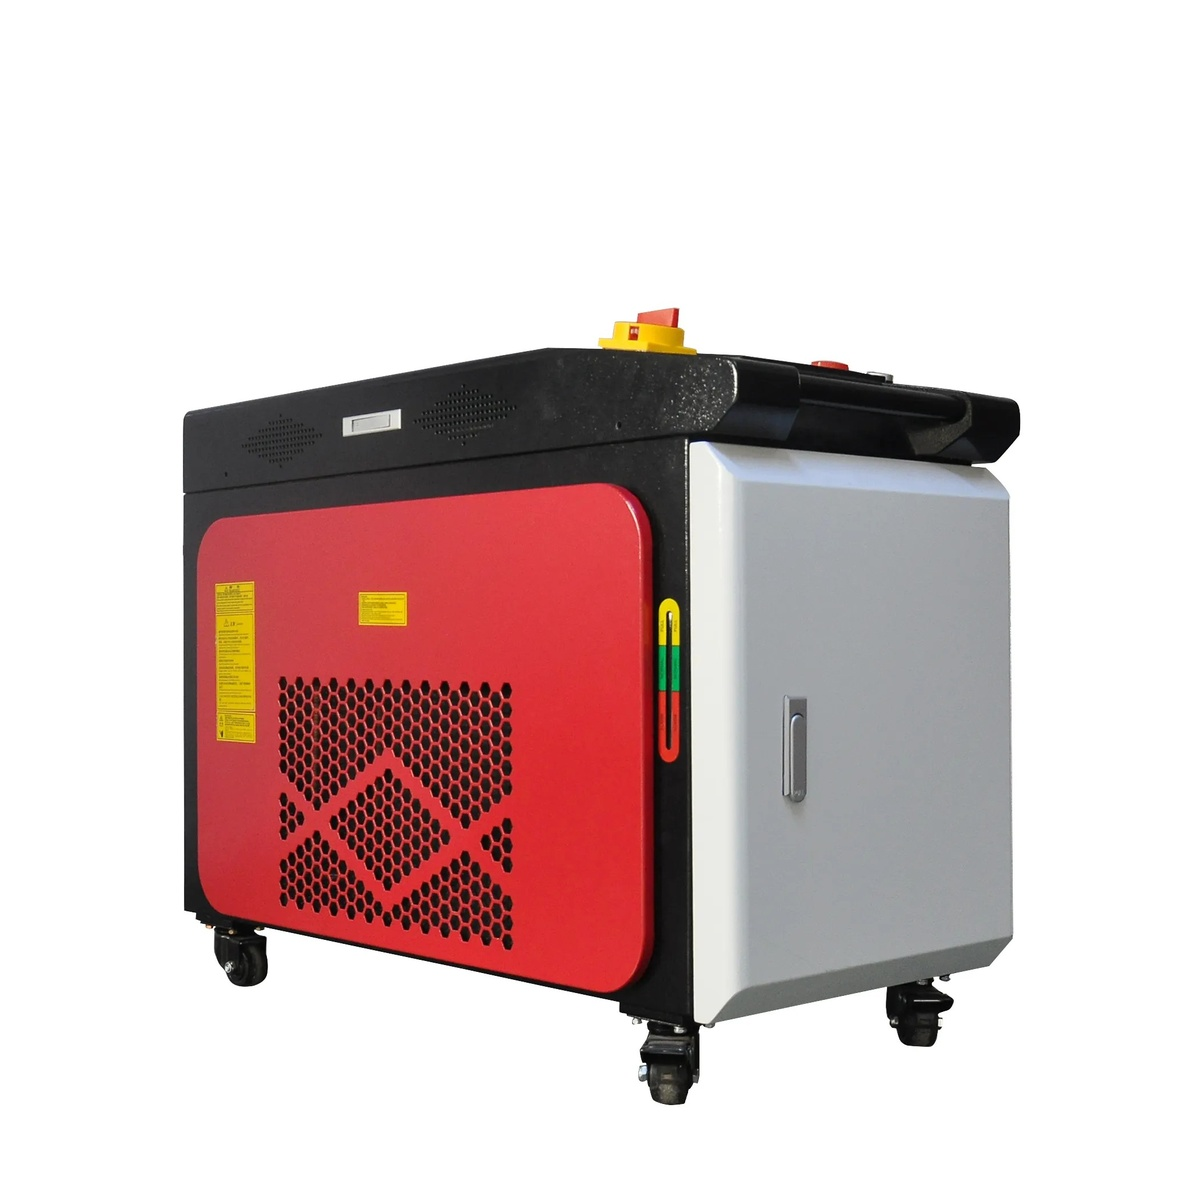
Co może pójść nie tak z przenośną maszyną do spawania laserem włóknikowym — i jak to naprawić
Ręczna maszyna do spawania laserem włókninowym, która przerywa dostarczanie stabilnego promienia spawalniczego w trakcie zmiany, nie jest zagadką wymagającą rozwiązania przez linię obsługi technicznej producenta. Cztery kategorie komponentów odpowiadają za około 90% wszystkich awarii ręcznych urządzeń do spawania laserem: optyka przesyłająca promień, system podawania drutu, przepływ gazu osłonowego oraz system sterowania. Każda z tych kategorii powoduje charakterystyczne objawy wskazujące bezpośrednio na przyczynę główną — pod warunkiem, że operator wie, na co należy zwracać uwagę.
Maohe Tianyu Laser Equipment, producent ręcznych maszyn do spawania laserem włókninowym, który działa w swojej bazie produkcyjnej w Wuhan certyfikowanej zgodnie z normami ISO/CE i dysponuje elitarnym zespołem badań i rozwoju o średnim doświadczeniu branżowym przekraczającym 10 lat, projektuje swoje urządzenia spawalnicze z uwzględnieniem diagnostyki dostępnej dla operatora: kodów błędów na panelu sterowania, wskaźników widocznej ścieżki promienia oraz interfejsu opartego na oprogramowaniu EZCAD wyświetlającego parametry spawania w czasie rzeczywistym. Poniższe cztery sekwencje diagnozowania obejmują awarie najczęściej zakłócające produkcję.
Kategoria usterki 1: Brak wiązki lub słaba wiązka
Najpierw sprawdź okienko ochronne
Okienko ochronne głowicy spawalniczej ręcznej — przezroczysta pokrywa chroniąca soczewkę skupiającą przed rozpryskami spawalniczymi — gromadzi osad pary metalu przy każdym spawaniu. Po 30–60 minutach ciągłej pracy widocznie przyciemnione okienko pochłania wystarczającą ilość energii laserowej, aby zmniejszyć moc wiązki na przedmiocie o 30–50 %, co powoduje, że spoiny wyglądają na niedosunięte, nawet gdy ustawienie mocy pozostaje niezmienione. Naprawa trwa 30 sekund: usuń okienko ochronne, sprawdź je przy źródle światła i zastąp, jeśli jest widocznie przyciemnione. Ręczne maszyny spawalnicze z włókna optycznego firmy Maohe Tianyu są dostarczane z zapasowymi okienkami ochronnymi oraz mechanizmem szybkiej wymiany, który nie wymaga demontażu przy użyciu narzędzi.
Sprawdź połączenie kabla światłowodowego
Kabel światłowodowy przesyłający energię laserową ze źródła do ręcznej głowicy musi być w pełni i czysto podłączony na obu końcach. Niepełne załączenie łącznika powoduje powstanie szczeliny powietrznej, która generuje odbicie wewnętrzne i utratę mocy. Objaw: źródło laserowe włącza się i wyświetla normalną moc wyjściową, ale moc spawania na elemencie roboczym jest widocznie niewystarczająca. Rozwiązanie: odłącz urządzenie, sprawdź obie powierzchnie łączników pod powiększeniem pod kątem zanieczyszczeń, w razie potrzeby oczyść je rozpuszczalnikiem przeznaczonym do optyki, a następnie ponownie podłącz, aż mechanizm blokujący zaskoczy z charakterystycznym kliknięciem.
Zastosowanie w praktyce: Pięciominutowa naprawa w warsztacie produkcyjnym
Wersalnia metalowa wykonująca części z blachy nierdzewnej do sprzętu kuchennego, w której używano ręcznej maszyny do spawania laserem włókninowym Maohe Tianyu, otrzymała zgłoszenie od spawacza, że wiązka laserowa „ledwo topi powierzchnię”, mimo że urządzenie wyświetlało moc wyjściową 1500 W. Kierownik zakładu wezwał technika serwisowego – szacowany czas przybycia: następny dzień – gdy drugi operator przypomniał sobie sprawdzenie okienka ochronnego z przeszkolenia. Okienko było niemal całkowicie przesłonięte osadami rozprysków po trzech godzinach ciągłego spawania aluminium wcześniej w tej zmianie. Wymiana okienka przywróciła pełną moc wiązki w ciągu pięciu minut, co pozwoliło zaoszczędzić cały dzień postoju oraz koszt 400 USD za wizytę serwisową – a cała procedura sprowadzała się do wymiany zużywalnego elementu.
Często zadawane pytania
Dlaczego moja ręczna maszyna do spawania laserem włókninowym tworzy spoiny porowate?
Porowatość spoiny — małe kieszonki gazu uwięzione w zastygniętej warstwie spoiny — jest niemal zawsze wynikiem problemu z gazem osłonowym. Sprawdź, czy butla z gazem zawiera odpowiednie ciśnienie (nie jest pusta), czy przepływ gazu ustawiono na 10–15 L/min (nie został przypadkowo zmniejszony) oraz czy dysza gazu nie jest zatkana rozpryskami. Niewystarczające osłonięcie gazem pozwala tlenu i azotowi atmosferycznemu rozpuszczać się w stopionej wiązce spawalniczej.
Dlaczego podajnik drutu zapycha się lub podaje drut niestabilnie?
Problemy z podawaniem drutu mają trzy najczęstsze przyczyny: napięcie szpuli drutu ustawione jest zbyt wysoko (zmniejsz opór, aż drut będzie się swobodnie odwijał), roleki podawcze są zużyte lub mają nieodpowiedni rozmiar dla średnicy drutu, albo przewód prowadzący drut w kablu palnika jest wygięty lub zatkany pyłem metalicznym. Przewód prowadzący należy czyścić lub wymieniać co 50–100 godzin pracy.
Co powoduje pulsowanie lasera zamiast utrzymywania ciągłej mocy wyjściowej?
Pulsowanie w trybie ciągłym zwykle wskazuje na przegrzanie — chłodnica nie utrzymuje temperatury źródła lasera zgodnie ze specyfikacją. Sprawdź poziom wody w chłodnicy, upewnij się, że chłodnica jest włączona i przepompowuje ciecz, oraz wyczyść filtr powietrza chłodnicy, jeśli przepływ powietrza jest ograniczony. Pozwól źródłu lasera ochłodzić się przez 20 minut przed ponownym uruchomieniem.
Jak często należy czyścić okno ochronne?
Sprawdzaj okno ochronne co 2 godziny ciągłego spawania. Wymień je, gdy widoczne przebarwienie obejmuje więcej niż 20% powierzchni okna. W zastosowaniach generujących dużą ilość iskier (np. aluminium, stal ocynkowana) wymiana może być konieczna co 30–60 minut. Maohe Tianyu dostarcza zapasowe okna ochronne i zaleca posiadanie co najmniej pięciu takich okien podczas zmian produkcyjnych.
Co oznaczają kody błędów na panelu sterowania?
Do najczęstszych kodów należą: „Alarm temperatury” (awaria chłodnicy lub temperatura otoczenia powyżej 40 °C), „Błąd dostarczania wiązki” (rozłączenie kabla światłowodowego lub zanieczyszczenie okienka ochronnego), „Niskie ciśnienie gazu” (pusta butla z gazem osłonowym lub awaria regulatora) oraz „Zablokowanie systemu” (otwarty obwód bezpieczeństwa — sprawdź, czy wszystkie drzwiczki obudowy i przyciski awaryjnego zatrzymania są zamknięte). Maohe Tianyu udostępnia pełną listę kodów błędów w instrukcji obsługi.
Czy mogę spawać aluminium ręczną maszyną do spawania laserowego włókienkowego?
Tak — jednak aluminium wymaga innych parametrów niż stal. Użyj wyższej mocy (zwykle 1200–1500 W dla aluminium o grubości 2–3 mm), gazu osłonowego w postaci argonu (nie azotu ani CO₂) oraz dokładnie oczyść powierzchnię aluminium tuż przed spawaniem, aby usunąć warstwę tlenku, która topi się w temperaturze 2072 °C, podczas gdy samo aluminium topi się w temperaturze 660 °C. Zespół aplikacyjny Maohe Tianyu udostępnia parametry spawania dostosowane do konkretnych materiałów dla ustawień ręcznych maszyn do spawania laserowego włókienkowego.