
 EN



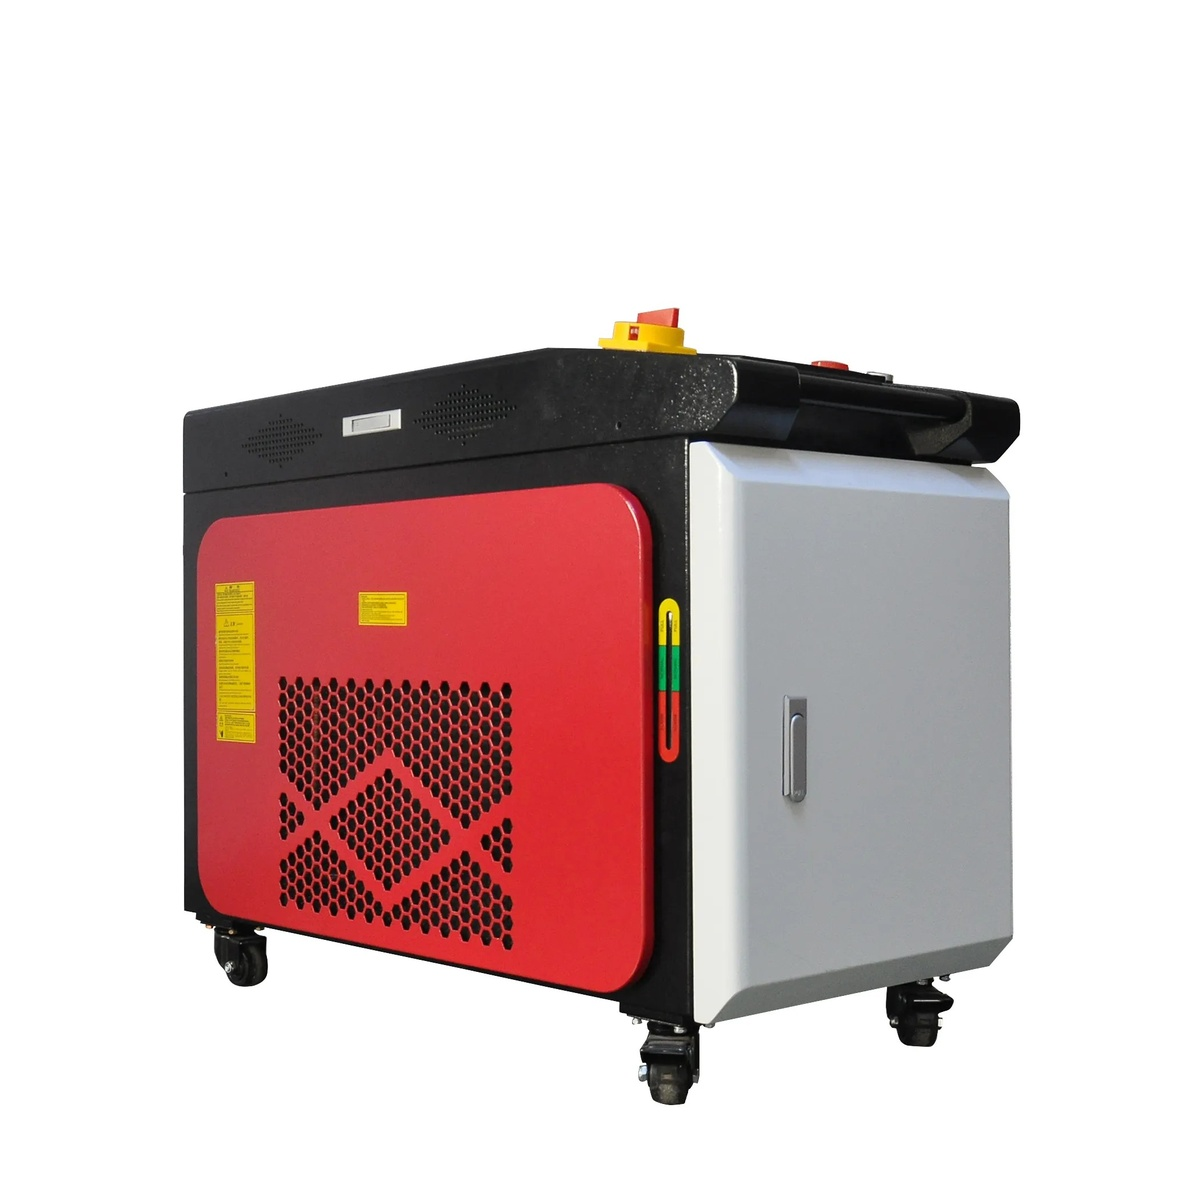
Mi megy el hibásan egy kézi szálvezetékes lézerhegesztő gépnél – és hogyan lehet kijavítani
Egy kézben tartott szálas lézerhegesztő gép, amely váratlanul megszakítja a stabil hegesztési sugár leadását a műszak közepén, nem egy rejtély, amit a gyártó szervizvonalán kell megoldani. Négy alkatrész-kategória felelős kb. az összes kézben tartott lézerhegesztési hiba 90%-áért: a sugárvezetés optikai elemei, a huzaladagoló rendszer, a védőgáz-áramlás és a vezérlőrendszer. Mindegyik kategória jellegzetes tüneteket eredményez, amelyek közvetlenül a hiba gyökér okára utalnak – feltéve, hogy a kezelő tudja, mire kell figyelnie.
A Maohe Tianyu Laser Equipment, amely kézben tartott szálas lézerhegesztő gépeket gyárt saját ISO/CE tanúsított vuhan-i gyárában, és amelynek elit R&D csapata átlagosan több mint 10 év ipari tapasztalattal rendelkezik, olyan kézben tartott hegesztőgépeket tervez, amelyek kezelő által elérhető diagnosztikai funkciókkal rendelkeznek: vezérlőpanel-hibakódokkal, látható sugárút-mutatókkal és az EZCAD-alapú felülettel, amely valós idejű hegesztési paramétereket jelenít meg. Az alábbi négy hibaelhárítási sorozat a termelést leggyakrabban megszakító hibákat foglalja magában.
Hibakategória 1: Nincs sugárkimenet vagy gyenge sugár
Először ellenőrizze a védőablakot
A kézi hegesztőfej védőablaka – az a átlátszó fedél, amely megvédi a fókuszáló lencsét a hegesztési fröccsenéstől – minden egyes hegesztés során fémgőz-lebegőket halmoz fel. Folyamatos működés után 30–60 perc elteltével a láthatóan besötétült ablak annyi lézerenergiát nyel el, hogy a sugár teljesítménye a munkadarabon 30–50%-kal csökkenjen, és a varratok alulhatolók legyenek, még akkor is, ha a teljesítménybeállítás nem változott. A javítás 30 másodpercig tart: távolítsa el a védőablakot, ellenőrizze fényforrás előtt, és cserélje ki, ha láthatóan besötétült. A Maohe Tianyu kézi szálaslézer-hegesztőgépek tartalékvédőablakokkal és eszköz nélküli gyorscserélési mechanizmussal kerülnek szállításra.
Ellenőrizze a fényvezető kábel csatlakozását
A lézerenergiát a forrásból a kézben tartott fejhez szállító fényvezető kábelnek mindkét végén tisztának és teljesen beillesztettnek kell lennie. Ha a csatlakozó részben ki van húzva, levegőrést hoz létre, amely belső visszaverődést és teljesítményveszteséget okoz. A tünet: a lézerforrás bekapcsol, és normál kimenetet mutat, de a hegesztési teljesítmény a munkadarabon láthatóan gyenge. A megoldás: válassza le a kábelt, vizsgálja meg mindkét csatlakozófelületet szennyeződés szempontjából nagyítással, szükség esetén optikai minőségű oldószerrel tisztítsa, majd csatlakoztassa újra, amíg a mechanikus retesz hallható kattanással be nem kapcsolódik.
Gyakorlati alkalmazás: Egy szerelőműhely ötperces megoldása
Egy fémfeldolgozó műhelyben, ahol egy Maohe Tianyu kézi szálas lézerhegesztőgépet használtak rozsdamentes acél konyhai berendezések összeszerelésére, egy hegesztő azt jelentette, hogy a sugár „alig olvadja a felületet”, annak ellenére, hogy a gép 1500 W-os kimenőteljesítményt mutatott. A műhelyvezető szerviztechnikust hívott – a beérkezés becsült ideje: másnap –, amikor egy második munkás emlékezett a képzés során tanult védőablak-ellenőrzésre. Az ablak három óra folyamatos alumínium-hegesztés után majdnem átlátszatlanná vált a fröccsenési lerakódások miatt. Az ablak cseréje kevesebb mint öt perc alatt visszaállította a teljes sugárteljesítményt, így egy egész napos leállás és egy 400 dolláros szervizköltség került elkerülésre – mindössze egy fogyóelem cseréjével.
Gyakran Ismételt Kérdések
Miért porózus varratokat állít elő a kézi szálas lézerhegesztőgépem?
A hegesztési pórusosság – a megkeményedett hegesztési varratba bekerült kis gázzsákok – majdnem mindig a védőgáz problémájából adódik. Ellenőrizze, hogy a gázpalackban van-e nyomás (nem üres), a térfogatáram 10–15 L/perc értékre van-e beállítva (nem csökkentették véletlenül), és a gázkifúvó nyílás nem duguldt-e el fröccsenéssel. A megfelelőnél kevesebb gázfedettség esetén a levegő oxigénje és nitrogénje oldódik fel a forró hegesztési fürdőben.
Miért akad meg a huzaladagoló, vagy miért adagolja inkonzisztensen a huzalt?
A huzaladagolási problémák három gyakori oka van: a huzalspool feszítése túl magas (csökkentse a fékezést addig, amíg a huzal szabadon húzódik), az adagolóhengerek kopottak, vagy nem megfelelő méretűek a huzál átmérőjéhez, illetve a fúvókakábel belső huzalvezetője meghajlott vagy fémporral van eltömődve. Tisztítsa meg vagy cserélje ki a vezetőt 50–100 működési óránként.
Mi okozza, hogy a lézer impulzusokban működik, és nem folyamatosan adja le a teljesítményt?
A folyamatos üzem módjában tapasztalható pulzálás általában hőterhelési túlterhelést jelez – a hűtő nem tartja a lézerforrás hőmérsékletét a megadott határokon belül. Ellenőrizze a hűtő vízszintjét, győződjön meg arról, hogy a hűtő be van kapcsolva és keringtet, valamint tisztítsa meg a hűtő levegőszűrőjét, ha a levegőáramlás korlátozott. Hagyja lehűlni a lézerforrást 20 percig, mielőtt újraindítaná.
Milyen gyakran kell megtisztítani a védőablakot?
Ellenőrizze a védőablakot minden folyamatos hegesztési 2 óra után. Cserélje ki, ha a látható sötétedés több mint 20%-át borítja az ablak felületének. Nagy szikrázású alkalmazásoknál (alumínium, cinkbevonatos acél) a cserét 30–60 percenként is el kell végezni. A Maohe Tianyu tartalmaz tartalék védőablakokat, és ajánlja, hogy termelési műszakok alatt legalább öt darabot tartsanak készenlétben.
Mi a jelentése a vezérlőpult hibakódjainak?
Gyakori kódok: „Hőmérséklet-riasztás” (hűtő meghibásodása vagy a környezeti hőmérséklet 40 °C felett), „Sugárzási hiba” (optikai kábel leválasztása vagy védőablak szennyeződése), „Gáznyomás alacsony” (védőgázpalack üres vagy a nyomásszabályozó meghibásodott), valamint „Rendszerbiztonsági zár” (biztonsági áramkör nyitva — ellenőrizze, hogy az összes burkolat ajtaja és vészhelyzeti leállítás be van-e zárva). A Maohe Tianyu teljes hibakód-referenciát biztosít a felhasználói kézikönyvben.
Hegeszthetek alumíniumot kézi szálalapú lézerhegesztő géppel?
Igen — azonban az alumíniumhoz más paraméterek szükségesek, mint az acélhoz. Használjon magasabb teljesítményt (általában 1200–1500 W 2–3 mm-es alumínium esetén), argon védőgázt (ne nitrogént vagy CO₂-t), és tisztítsa meg az alumínium felületét közvetlenül a hegesztés előtt, hogy eltávolítsa az oxidréteget, amely 2072 °C-on olvad, míg az alumínium maga 660 °C-on. A Maohe Tianyu alkalmazástechnikai csapata anyagspecifikus hegesztési paramétereket biztosít kézi szálalapú lézerhegesztő gépek beállításához.