
 EN



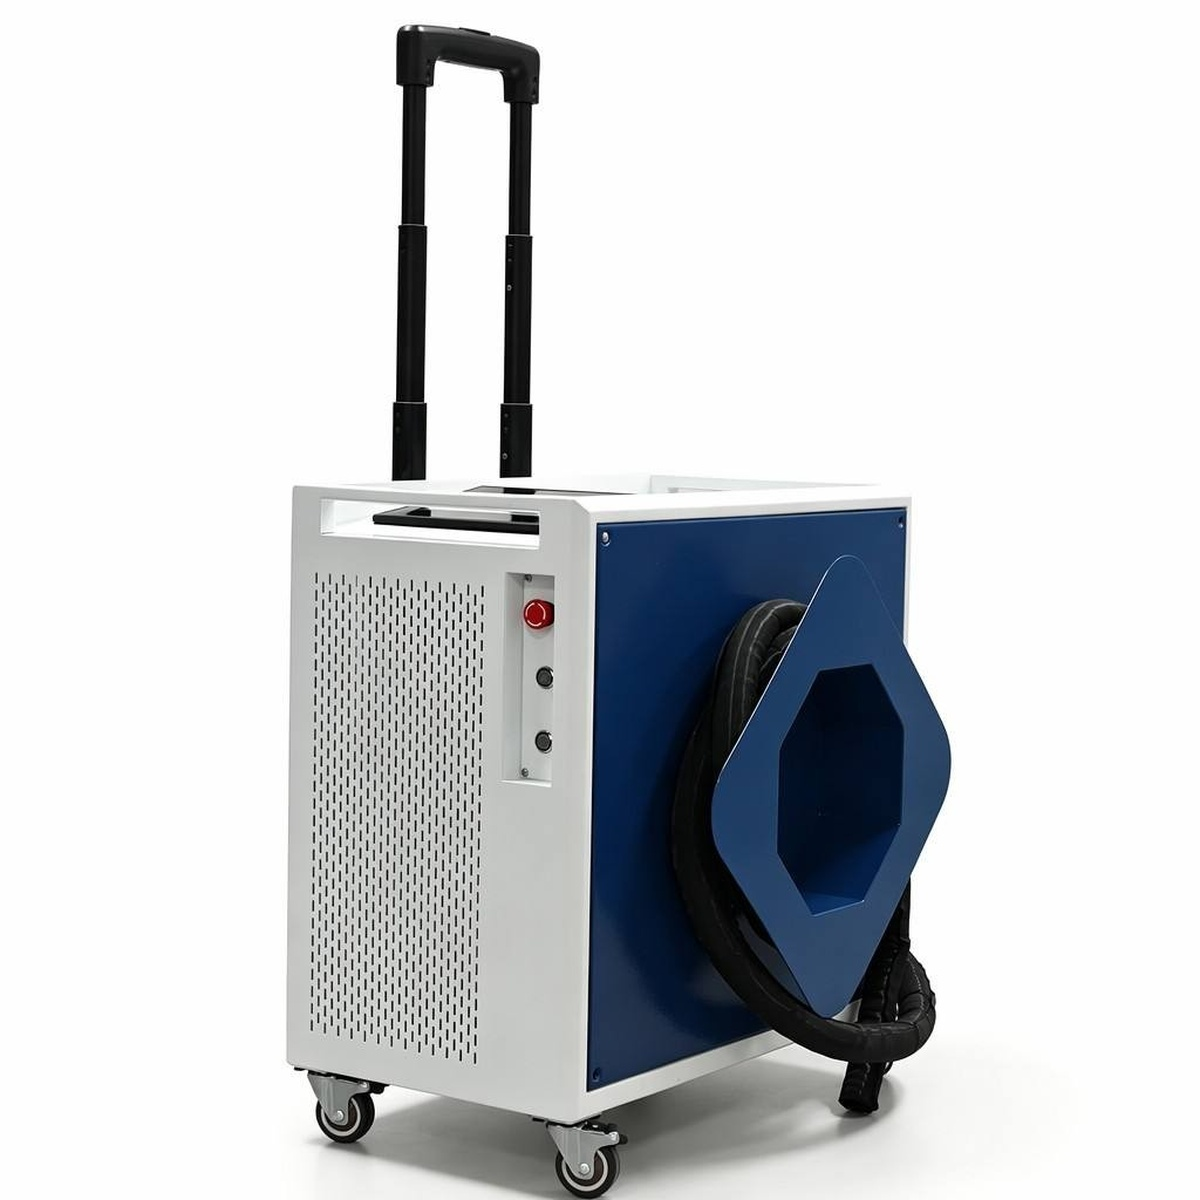
出力が洗浄効率および材料除去に与える影響
ワット数をアブレーションエネルギーとして解釈:1000W、1500W、2000Wそれぞれの除去速度およびパス数削減への換算
出力は、レーザー洗浄装置が被加工面に供給するアブレーションエネルギーを直接制御します。ワット数が増加すると、単位時間あたりのエネルギーも上昇し、汚染物質の蒸発による除去が加速し、必要なスキャン回数(パス数)が減少します。標準化された錆びた鋼板に対するベンチマーク試験結果は、この傾向を明確に示しています:1000Wシステムでは約35 cm²/s、1500W装置では約58 cm²/s、2000W構成では約82 cm²/sの処理速度が得られます(『産業用レーザー洗浄アプリケーション報告書 2023年版』)。このほぼ直線的なスケーリングにより、2000W機は1000W機が3回のスキャンを要する作業を1回のスキャンで完了でき、工程時間を大幅に短縮できます。例えば、炭素鋼表面のミルスケール(厚さ50 µm)を除去する場合、1500Wでは通常2回のスキャンが必要ですが、2000Wでは1回で十分であり、1000Wでは3回以上かかることがあります。また、より高いエネルギー密度は、より高速なスキャン速度の実現を可能にし、さらに生産性を向上させます。ただし、最適なパス数削減には、汚染物質の種類や厚さ、基材の熱的特性といった要素が、単なるワット数以上に重要です。オペレーターは、処理速度の向上と引き換えに過剰な熱入力が生じるリスク——特に薄肉や繊細な素材では変形を招く可能性——を慎重に見極め、バランスを取る必要があります。
連続波(CW)方式とパルス方式の比較:実際のレーザー洗浄機の現場応用において、同一のワット数であっても性能が同等とは限らない理由
同一のワット数表示であっても、洗浄効果が必ずしも同じになるとは限りません。その理由は、 時間的なエネルギー供給方式にあります エネルギーの供給方式——連続波(CW)とパルス波——は、レーザーと材料との相互作用を根本的に変化させます。1500Wのパルスレーザーは、エネルギーを短時間・高ピーク出力のパルスに集中させるため、基材への熱拡散を最小限に抑えながら、薄いコーティングや軽度の錆を高精度で除去できます。一方、1500WのCWレーザーは一定の出力で連続してビームを照射するため、厚塗装や重度の腐食といった大量除去を高速で行うのに適していますが、熱影響部(HAZ)が広がりやすくなります。この違いは、熱に弱い部品の処理において極めて重要です。たとえば、航空機用高品位合金の清掃には、1500Wのパルスレーザーなら変色や変形を防いで安全に作業できますが、同出力のCWレーザーでは表面品質が損なわれるおそれがあります。実際の現場データでも、精密な修復作業では、1500Wのパルスレーザーが2000WのCWレーザーよりも優れた性能を発揮することが多く、これは単なる出力値以上に「動作モードの選択」が作業結果に大きく影響することを示しています。
用途に合わせた機種選び:あなたの作業に最適なレーザー洗浄機の出力クラスは?
レーザー洗浄装置の適切な出力クラスを選定することは、工程効率、基材の品質、および運用コストに直結する極めて重要な判断です。3つの主要な出力レベル——1000W、1500W、2000W——はそれぞれ異なる産業分野で特化した用途に応じて設計されています。用途に応じた選定とは、単に利用可能な最大出力を選ぶことではなく、除去対象の汚染物質の性質や、基材の熱感受性に応じて、装置のアブレーションエネルギーを最適に合わせることを意味します。不適切な選定は、洗浄不十分や、高額な熱変形といった問題を引き起こす可能性があります。
1000Wレーザー洗浄装置:薄い被膜、軽度の錆、熱に弱い基材向けの高精度洗浄
1000Wのレーザー洗浄装置は、基材の品質を絶対に損なってはならない高精度産業用途における入門機種です。金型表面の薄いフラッシュ錆の除去、アルミニウム製ヒートシンクからの微薄な酸化皮膜の剥離、あるいは溶接前の熱感受性合金の表面処理などに最適なツールです。この装置はエネルギー密度をきめ細かく制御し、汚染層のみを選択的にアブレーション(蒸発・剥離)させ、母材に測定可能な熱影響部(HAZ)を生じさせません。たとえば電子機器製造やクラシックカーのレストア作業では、高出力機がパネルの反りを引き起こすリスクがある中、コンフォーマルコーティングや経年劣化したラッカー塗装を安全に除去できます。このクラスの装置は、単一パスでの高精度を重視し、スピードよりも高付加価値・高精細な作業に最適です。
1500Wのレーザー洗浄装置:溶接済み鋼材や塗装面など、中規模量産向け産業洗浄に最適なバランスを実現
1500Wのレーザー洗浄機は、一般製造および保守作業において戦略的な最適ポイントを捉えています。洗浄速度と作業安全性の間で、最適なバランスを実現します。構造用鋼材の溶接前処理、工作機械台の耐久性の高いエポキシ塗料の除去、タイヤ製造における金型の包括的洗浄など、中規模の作業に最も適した主力機種です。この出力レベルでは、技術者は最大で時速3.8㎡の速度で50µmの塗膜を除去できます。これは、製造ラインの要求に十分応えられる処理能力でありながら、より高電力機器に伴う熱的リスクを回避しています。また、ロボットによる溶接部洗浄セルと、ハンドヘルド式の塗装剥離作業との間をスムーズに切り替えることが可能で、単一かつ柔軟なプラットフォームを求める受託加工工場にとって、最も投資対効果(ROI)の高い選択肢となります。
2000Wレーザー洗浄機:大型構造部品上の厚い酸化皮膜、厚塗り塗料、腐食の高効率除去
汚染物質のサイズがミクロン単位ではなくミリメートル単位の場合、2000Wのレーザー洗浄装置が唯一実用的な解決策となります。大型構造部品への強力かつ高効率な除去作業を目的として設計されており、船舶の船体から多層防食コーティングを剥離したり、H形鋼から厚い軋制スケールを除去したり、コンクリート床の汚染物質を除去するなど、さまざまな用途で優れた性能を発揮します。光子密度が高いため、同程度の錆び状態に対するアブレーション速度は1000W機と比較して約2.3倍に達し、重度に腐食した鋼材では80 cm²/秒以上を実現します。最大の利点は運用面にあります。すなわち、50平方メートルの船体区画を1シフトで仕上げられる一方、研磨材を用いるブラスト処理では数日に及ぶ作業が必要となる点です。このクラスの装置は精密作業向けではありません。媒体消費量の削減、作業時間の短縮、パス回数の最小化が最優先課題となる重工業現場のために特化して設計されています。
性能ベンチマーク:出力レベル別の速度・処理面積・一貫性
測定された処理能力の比較:標準化された錆びた鋼板上で、1000W時35 cm²/s、1500W時58 cm²/s、2000W時82 cm²/s
レーザー洗浄機の生産性を評価する際、スループットは最も直接的な指標です。標準化された錆びた鋼板上で測定したアブレーション速度は、1000Wで35 cm²/s、1500Wで58 cm²/s、2000Wで82 cm²/sであり、これは照射エネルギー密度(フルエンス)の増加とビーム利用効率の向上の両方を反映した傾向です。1000Wから1500Wへの65%の向上は、中程度の厚さを持つコーティングに対するパス数を実質的に削減します。さらに2000Wへと高めると、基準値(1000W)比で約2.3倍の速度が得られます。ただし、実際の作業における一貫性は、走査幅全体にわたる均一な出力分布に大きく依存します。産業現場での試験データによると、1500Wおよび2000Wの装置は50 mmのライン長において±5%以内のアブレーション均一性を維持でき、全幅をカバーする非重複パスが可能となっています。一方、一部の1000W装置では端部での出力低下(エッジ・ドロップオフ)が見られ、完全な洗浄を確保するためにスキャン速度を落とすか、パスを重ねる必要があり、その結果、名目上のスループット優位性が相殺されます。このため、35/58/82 cm²/sという数値は信頼できるベンチマークではありますが、実際の工程時間は光学系およびモーション制御の精度に左右されます。
運用上のトレードオフ:熱的リスク、精度、および総所有コスト
表面下加熱と材料の健全性:銅およびアルミニウム合金において、2000Wと1000Wを比較した場合、熱負荷が40%高くなる
高出力は表面下の熱負荷を直接増大させ、その結果、感度の高い基材への損傷リスクも高まります。銅およびアルミニウム合金を用いた独立した試験では、2000Wの光源を用いた場合の熱負荷が、1000W装置と比較して40%大きくなることが明らかになりました。このような局所的な強烈な加熱は、溶融温度限界を超えるほか、微細構造の変化や望ましくない熱影響部(HAZ)の発生を引き起こす可能性があり、疲労寿命、寸法安定性、耐食性を損なうおそれがあります。これに対し、1000Wシステムはエネルギー密度が低いため、熱が効率よく放散され、薄肉部品や高価な部品の金属組織的健全性を保つことができます。このトレードオフは明確です。すなわち、2000Wは比類なき生産性を実現しますが、部品の健全性が最優先される用途では、1000Wによる熱制御が不可欠です。
レーザー洗浄装置の出力別におけるエネルギー消費量、冷却負荷、および保守頻度
レーザー洗浄装置の総所有コスト(TCO)は、単なる購入価格をはるかに上回ります。2000Wの装置は、1000Wの装置と比べて1時間あたりの電力消費量が大幅に多く、電気料金の増加に加え、レーザー半導体素子の温度を安定させるために、より大型で高消費電力のチラーが必要になります。また、光学系部品やポンプ用半導体素子への熱応力も増大し、保守間隔が短縮されます。以下の表に、各出力レベルにおける運用上の負荷の比較をまとめました。
| 出力階層 | 相対的なエネルギー消費量 | 冷却システムの複雑さ | 一般的な保守周期 |
|---|---|---|---|
| 1000W | 低 | 簡易空冷または小型水冷チラー | 年間 |
| 1500W | 中程度 | 中規模産業用水冷チラー | 年2回 |
| 2000W | 高 | 大容量・高流量水冷チラー | 四半期ごと |
施設管理者は、ピーク時の清掃需要が連続した高電力運転を必要としない環境において、2000Wシステムの処理能力向上という利点を、電気料金の削減、インフラ要件の低減、および保守周期の延長といった低出力モデルのメリットと慎重に比較検討する必要があります。
よくある質問セクション
レーザー洗浄機の洗浄効率に影響を与える要因は何ですか?
洗浄効率には、出力(ワット数)、付着物の種類および厚さ、基材の熱感受性、ビーム方式(連続波(CW)方式とパルス方式)、および走査速度が影響します。
ワット数はレーザー洗浄機の処理能力にどのように影響しますか?
高出力ほどエネルギー密度が高くなり、アブレーション速度が速く、必要なパス数が少なくなります。たとえば、2000W機種では最大82 cm²/秒の処理速度が得られますが、1000W機種では35 cm²/秒程度です。
連続波(CW)方式とパルス方式の違いは何ですか?
CW(連続波)レーザーは一定のエネルギー出力を提供し、大量除去に最適です。一方、パルスレーザーは短時間で高ピークエネルギーを放出するため、熱の拡散を最小限に抑えながら精密なアブレーションが可能です。
熱に弱い基材には、どの出力クラスを選べばよいですか?
熱に弱い基材には1000Wのシステムが最も適しています。これは、熱影響部を最小限に抑え、材料の変形を防ぐために制御されたエネルギー密度を提供するためです。
高出力レーザー洗浄装置の運用コストにはどのようなものがありますか?
2000Wクラスなどの高出力装置は、低出力機種と比較して消費電力が大きく、冷却システムが複雑になり、保守点検の頻度も高くなります。