
 EN



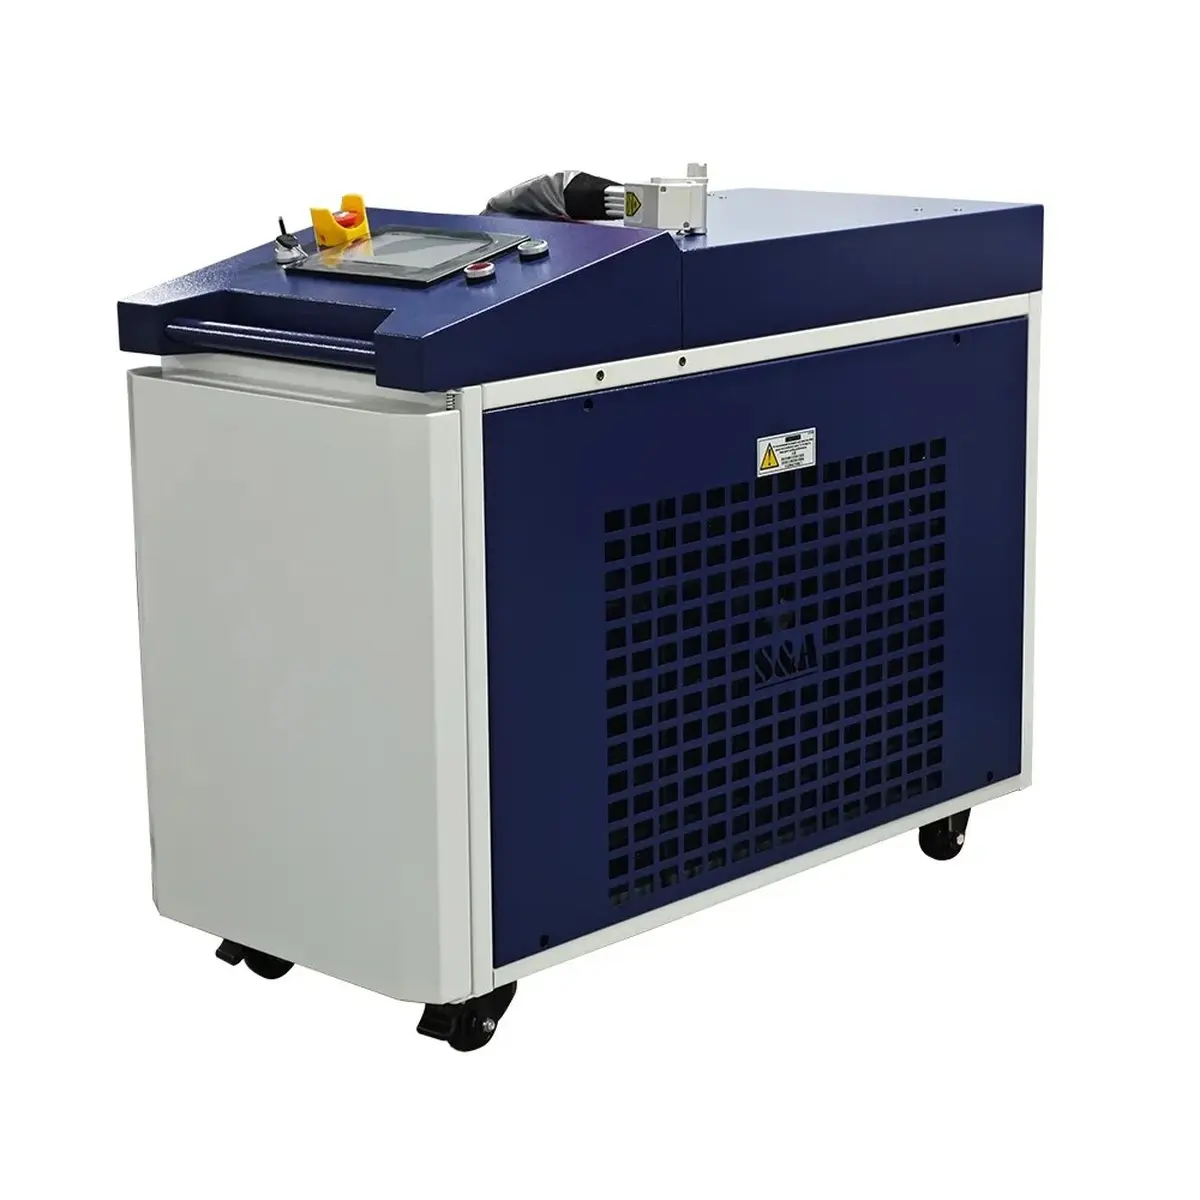
あるコントラクトコーティング業者が、顧客の週間錆発生量に対応できない1000W機種を提示したため、入札に落選しました。仕様書上は問題なく見えましたが、部品サイズに応じたデューティサイクルやビーム供給条件が不適切でした。この失敗を受けて、今後は顧客へ提示する前、あるいは日常生産に投入する前に、より厳格な内部チェックリストが導入されました。 レーザークリーニング機 顧客への提示や、日常生産への投入の前に適用されます。
表記上の出力(ワット数)だけで購入判断することのリスク
多くの購入担当者は、ワット数にこだわり、パルスエネルギー、繰り返し周波数、デューティサイクルといった重要なパラメーターを無視しています。平均出力が高くても、ビーム品質が劣れば、エネルギーは熱として無駄になり、実際の洗浄速度も低下します。
単一数値の仕様表示が誤解を招く理由
仕様書に「2000W」と記載されていても、その出力をどの程度の時間維持できるかが明記されていない場合があります。例えば、冷却装置が20分後に飽和すれば、実用上の処理能力は低下します。ショールームでのデモで測定されるピークワット数のみを重視する購入担当者は、見せかけの性能と、実際の作業シフト全体を通じて得られる実効性能とのギャップを見逃してしまいます。「誠実な」性能指標として、あらゆる レーザークリーニング機 購入者が自社のコーティングで実現できる、時間あたりの持続可能な清掃面積であり、営業技術者が調達担当チームとの初回打ち合わせでパンフレットに記載されたピーク値を強調するものではない。 レーザークリーニング機 納品後。
不適切なビーム供給がもたらす隠れたコスト
ガルバノメータヘッドは平面的で繰り返し加工される領域に適しています。一方、ウォブルモードやリングモードは凹凸のある表面に有効です。ケーブル長やヘッドの重量は、大型構造物の作業時にオペレーターの疲労度に影響を与えます。こうした詳細こそが、単なる作業場用ツールと本格的な生産設備を分ける要因であり、ワット数のみを前面に出す見出し広告にはほとんど登場しません。実際に部品に作用するのはビームパスそのものであり、そこを重視しないと意味がありません。そのため、 レーザークリーニング機 仕様書にはこうした項目を明記すべきです。
仕様書が実際に伝える情報
信頼できる レーザークリーニング機 パルス幅、ピーク電力、スポットサイズ範囲、および定格出力における確認済みデューティサイクルを示しています。パルス幅は、熱が汚染物質に留まるかどうかを決定します。硬いスケールへのアブレーションには、平均ワット数ではなくピーク電力が重要です。デューティサイクルは、サプライヤーが設定した短時間のデモ枠を超えて長時間稼働するシフトにおいて、冷却装置が休止せずに連続運転できる時間を示します。この仕様こそが、本格的な装置とおもちゃとの違いを明確にします。 レーザークリーニング機 本格的な装置とおもちゃ
パルス幅とピーク電力
短パルスでは、被加工材への熱影響を最小限に抑えながらコーティングをアブレートできます。これは薄肉部品の保護に有効です。購入者は、単にワット数ではなく、ビームプロファイル報告書を要求すべきです。なぜなら、同一のワット数であっても、パルス波形や光学系の品質によって実際の清掃速度は大きく異なるからです。
デューティサイクルと冷却
デューティサイクルとは、熱遮断が発生しない状態で光源が定格出力を継続して出力できる期間の割合を指します。冷却装置の能力が定格負荷に適合しているかを確認してください。 レーザークリーニング機 顧客の注文中にビーム出力が途中で制限される(サーマルトリップ)ことなく、フルシフトにわたって安定して稼働し続けます。これは、購入委員会が最も避けようとする故障です。
規格とサプライヤー審査
産業用クラス4レーザーシステムは、ANSI Z136.1に準拠し、筐体、インターロック、保護メガネの性能に関する明確な文書を備える必要があります。ISO 9001認証を取得しているメーカーは、製造およびキャリブレーション工程の一貫性を示しています。TYLaserでは、デューティーサイクルやビームプロファイルの実測データを公開しており、お客様は自社部品に対してこれらの数値を検証できます。一方、実際の生産性に影響する重要な数値を省略したカタログだけでは、その主張を確認できません。
信頼性のある認証
ANSI Z136.1はレーザー安全基準、ISO 9001は製造者の工程管理、NFPA 70Eは電気設備の保守・点検に関する基準です。各認証について、証明書だけでなく、その根拠となる試験方法も併せてご請求ください。信頼できる レーザークリーニング機 サプライヤーは、これらの証明書をためらわず発行し、生産ライン上で製品番号ごとに使用された校正ベンチについても質問に応じます。なぜなら、試験方法が記載されていない証明書は、監査員が根拠となるデータを要求した際に、ほとんど意味を持たないからです。
お客様の部品によるデモ
購入者の在庫からサンプルを提供し、磨き上げられた見本ではなく、実際の部品でライブクリーニングを依頼してください。部品単位のサイクルタイムを測定し、エッジの明瞭度を確認し、抽出量を検証します。また、トレーニング計画および レーザークリーニング機 ご購入予定の装置の レーザークリーニング機 実際の錆種類を現場でクリーニングすることを拒否するサプライヤーは、発注前に他社を検討すべき明確なサインであり、その消極的な姿勢は通常、デモによって明らかになる仕様上の弱点を隠していることを示しています。
装置の点検と使用
テストパッチからパラメーターを設定し、部品番号ごとに保存します。毎日の点検項目:チラー温度、光学系、パルス数。抽出フィルターは定期的に交換します。クリーニング結果を記録し、生産性の傾向が常に可視化されるようにします。厳密な運用ルーティンにより、光源を保護するとともに、 レーザークリーニング機 定格寿命内での使用を確保し、現場の品質担当チームがプロセスが制御され、再現可能であることを証明できる監査証跡もサポートします。
購入前点検リスト
パルス幅、ピーク出力、スポット範囲、デューティサイクル、チラー容量、ヘッド重量、ケーブル長、インタロック方式、保護メガネの規格、予備部品の納期、ファームウェアの対応方針を確認してください。支払い前にすべてにチェックを入れてください。このリストは、急激に規模を拡大するジョブショップや保守部門で2026年に最も多く見られた購入ミスを防ぎます。このリストに基づいて選定された レーザークリーニング機 装置は、初期の導入効果が薄れた後、本格的な生産量が到来しても、まず失望させることはありません。
日常使用および保守
汚染物質および部品ファミリごとにパラメータライブラリを管理してください。長時間の連続運転を開始する前に、フォーカスの確認を行い、承認済みのワイプで光学系を清掃してください。パルスカウントを保守インターバルと照合して記録し、排気フィルターは定められた時期に確実に交換してください。TYLaserにはシリアル番号ごとの保守スケジュール機能が備わっているため、メンテナンス計画が予測可能となり、安定した運用が継続できます。 レーザークリーニング機 生産量の変動があっても、一貫した性能を発揮します。 レーザークリーニング機 仕様のみに基づいて購入すると、適切な実証試験で事前に検出できたはずのダウンタイムや再作業のリスクが高まります。正しい レーザークリーニング機 選定には、デューティサイクル、パルス特性、安全性に加え、実際の部品を用いたライブデモによる検証が不可欠です。これにより、投資は実際の作業負荷に正確に適合し、稼働初日から生産性の維持が確実になります。最適な レーザークリーニング機 機器は、停止によるロスを未然に防ぐことで、その導入費用を十分に回収します。これは工場の購買担当者が最終的に評価される重要な指標です。
よくあるご質問
質問:2026年のレーザー洗浄装置には、どの程度の出力が必要ですか?
回答:出力は、週間の負荷やコーティングの硬度に応じて調整するものであり、単なるトレンドではありません。小型部品の薄い酸化皮膜には1000Wが適していますが、構造物の厚いミルスケールには1500~2000Wが有効です。実際の処理能力を決めるのはデューティーサイクルとパルスエネルギーであるため、これらを必ず確認してください。購入を決定する前に、お客様の実際の部品によるデモ試験を実施することが唯一信頼できる判断根拠となり、必要以上に小規模な装置を購入してしまうことや、逆に過剰な性能を持つ高価な装置を導入してしまうリスクを回避できます。
質問:錆や塗装の除去には、パルス式レーザーと連続波(CW)式レーザーのどちらが適していますか?
回答:錆や塗装の除去では、短パルスによるコーティングのアブレーション(蒸発・剥離)が主体であり、基材への熱影響を最小限に抑えられるパルス式光源が主流です。一方、連続波式は加熱や接着前処理など特定用途に有効ですが、薄板部品の反りを引き起こすおそれがあります。産業用の錆除去作業においては、部品の厚さや被膜状態が注文ごとに異なる多様な在庫に対応するため、パルス式ファイバーレーザー清掃装置が、より安全で選択的かつ確実な結果を提供します。
質問:安全性に関する認証で、最も重視すべきものは何ですか?
回答:クラス4レーザーシステムの安全な使用を規定しているのはANSI Z136.1です。これには、エンクロージャー、インターロック、およびレーザー用保護メガネの使用が含まれます。製造元におけるISO 9001認証は、工程管理の確実性を示します。また、電気設備の日常点検についてはNFPA 70Eへの適合を確認してください。評価段階で関連文書を請求し、機器が導入初日から貴社の現場安全計画に適合することを保証してください。さらに、監査担当者が通常確認する場所(機器ファイル内)に、これらの証明書類を常に保管しておいてください。
質問:購入者は、サプライヤーの主張をどのように検証できますか?
質問:実際のランニングコストはいくらですか?
質問:1台の装置で、錆、塗料、油汚れのすべてに対応できますか?
回答:最適化されたパルス光源は、汚染層ごとにフロエンスとパルス波形を調整することで、錆、剥離しやすい塗料、表面の油汚れをそれぞれ効果的に除去できます。ただし、厚く硬化した塗膜については、異なるプリセット設定や事前処理が必要になる場合があります。汚染種類ごとにパラメーター設定を保存しておけば、1台のレーザー清掃装置を日常の作業現場で柔軟に使い分けられ、毎回装置の再設定や工程設計の見直しをせずに済みます。また、オペレーターが単独で作業を切り替えられるため、都度アプリケーションエンジニアを呼ぶ必要もありません。