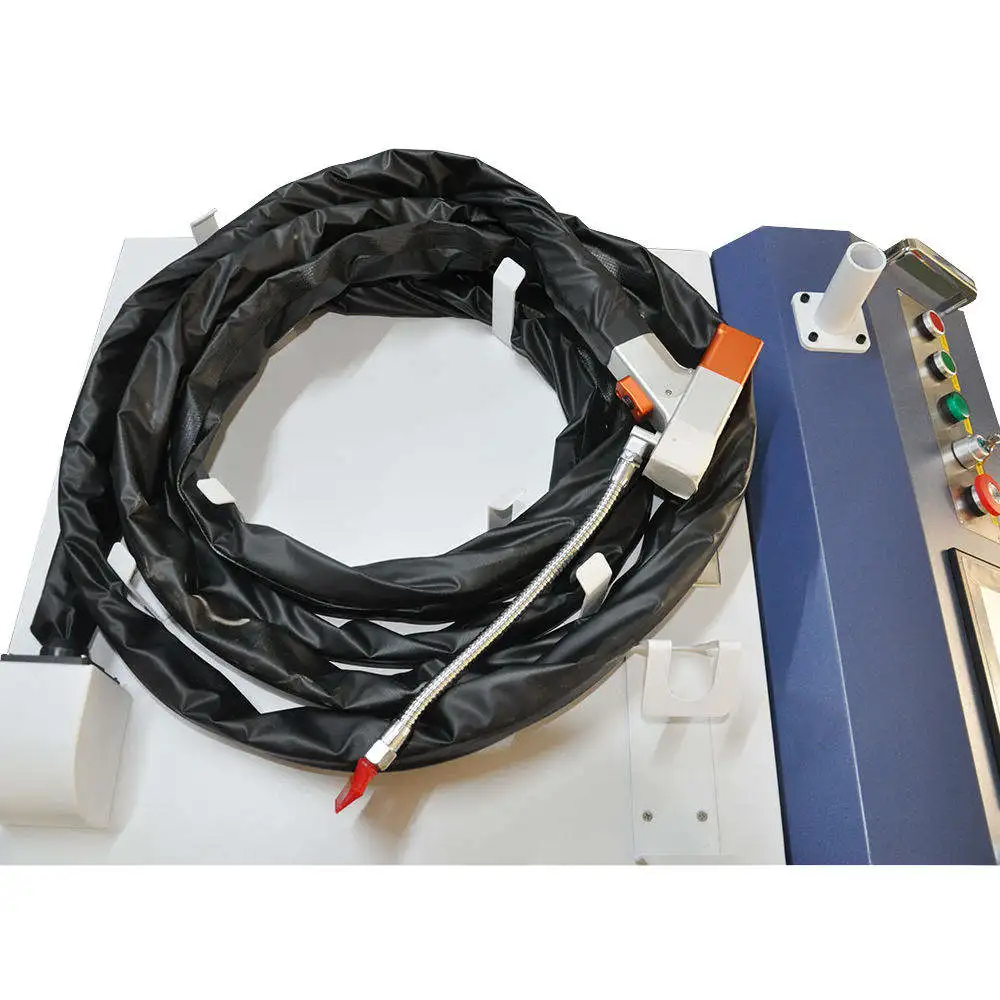
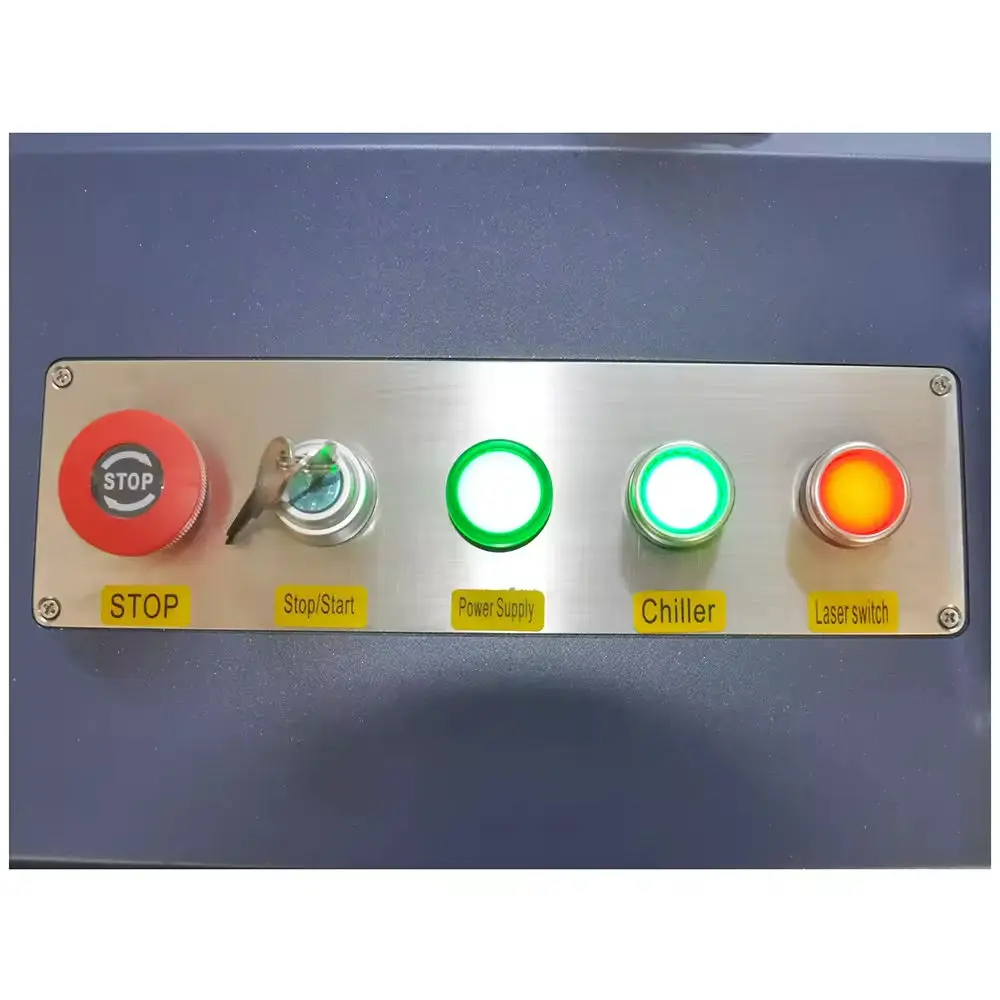
Товар |
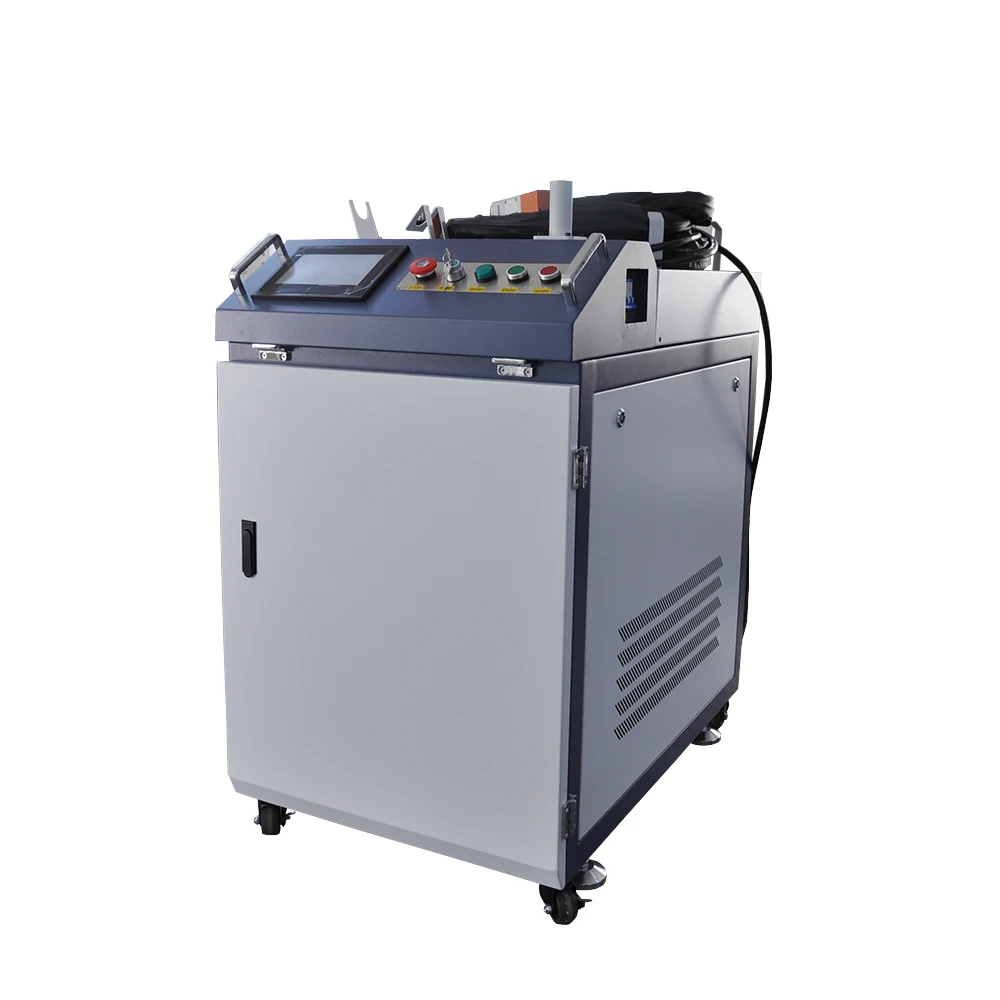
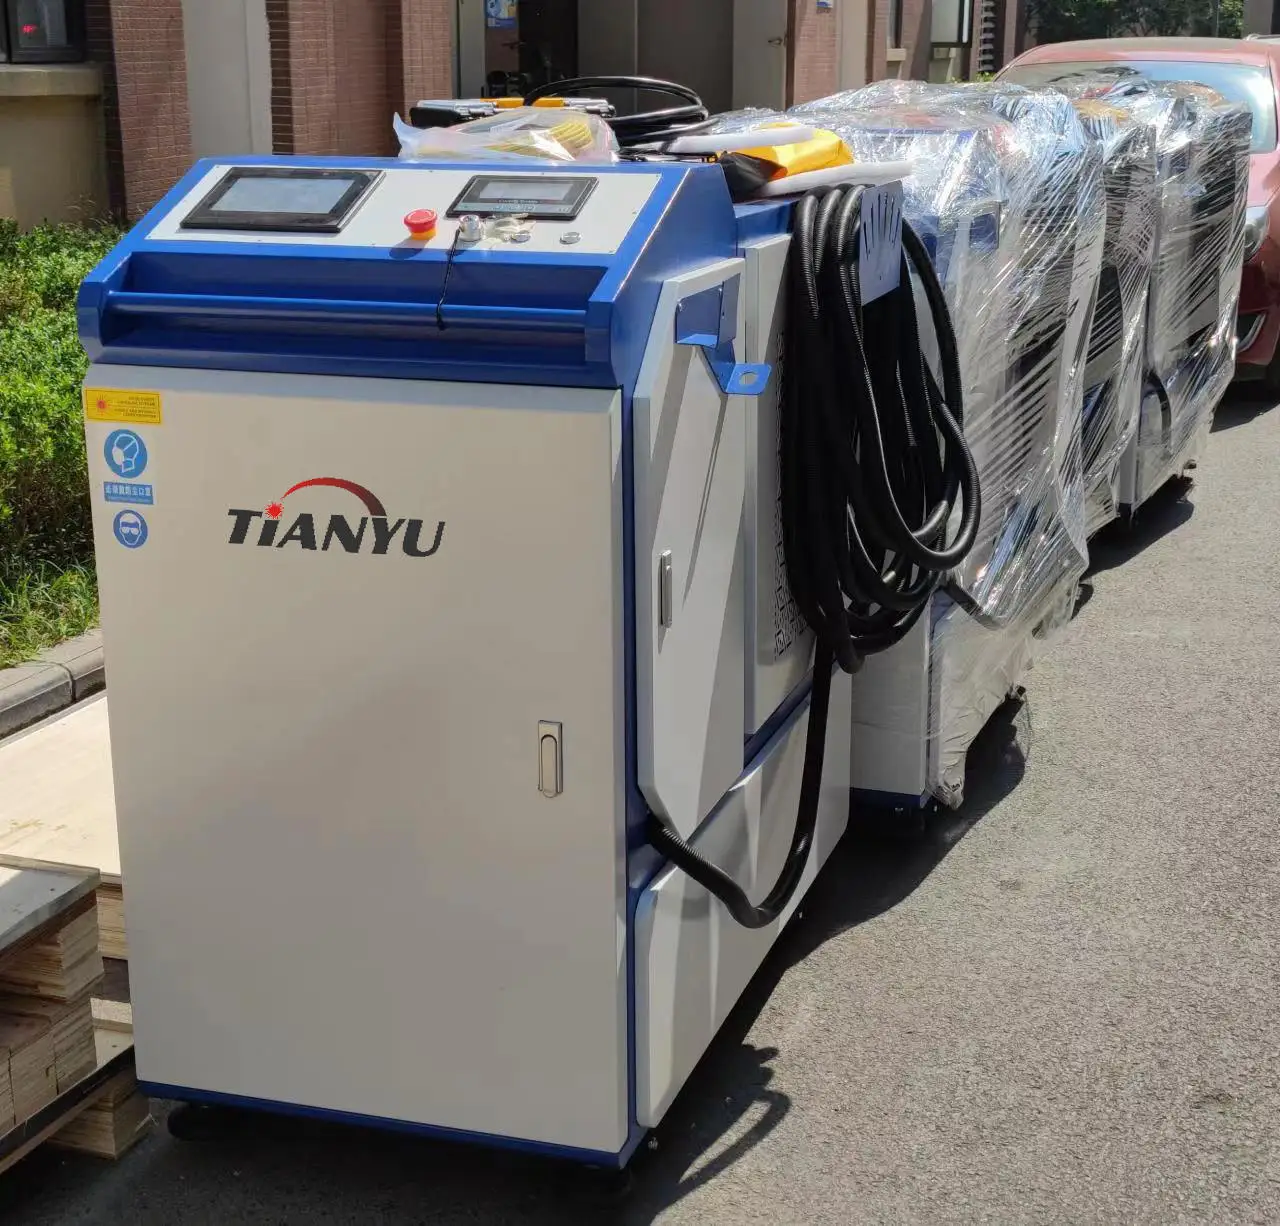
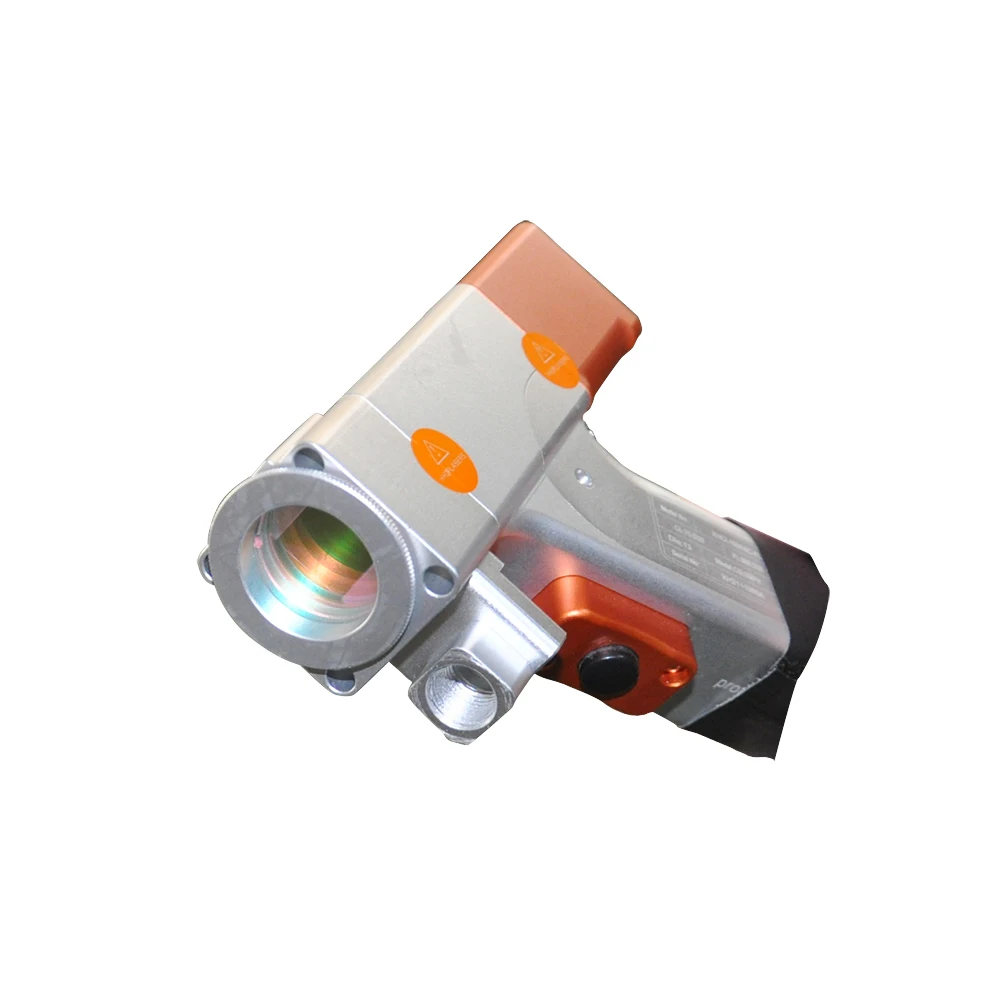
Лазерная маркировочная установка CW |
|||
Торговая марка |
Tianyu |
|||
Лазерный источник |
СВП |
|||
Тип лазера |
Лазерные волокна |
|||
Мощность лазера |
1000W/1500W/2000W |
|||
Длина волны лазера |
1064 нм |
|||
Частота |
20-100КГц |
|||
Глубина маркировки |
0.01-0.5мм |
|||
Скорость маркировки |
10000 мм/с |
|||
Минимальная ширина линии |
0.02mm |
|||
Повторяемая точность |
0.002мм |
|||
Область маркировки |
110×110 мм, 175×175 мм, 200×200 мм (по желанию) |
|||
Программное обеспечение |
JCZ EZCAD |
|||
Источник питания |
110/220 В ±10 %, 50/60 Гц |
|||
Система охлаждения |
Охлаждение воздухом |
|||
Рабочая температура |
10-35℃ |
|||
Потребляемая мощность |
1000 Вт — 3000 Вт |
|||
Формат графического файла |
PLT, DXF, AI, BMP, JPG, DST, GIF, TAG, PNG, TIF |
|||
Вес машины |
55-65кг |
|||
Размер машины |
77×61×55 см |
|||
Упаковка |
Фанерная коробка |


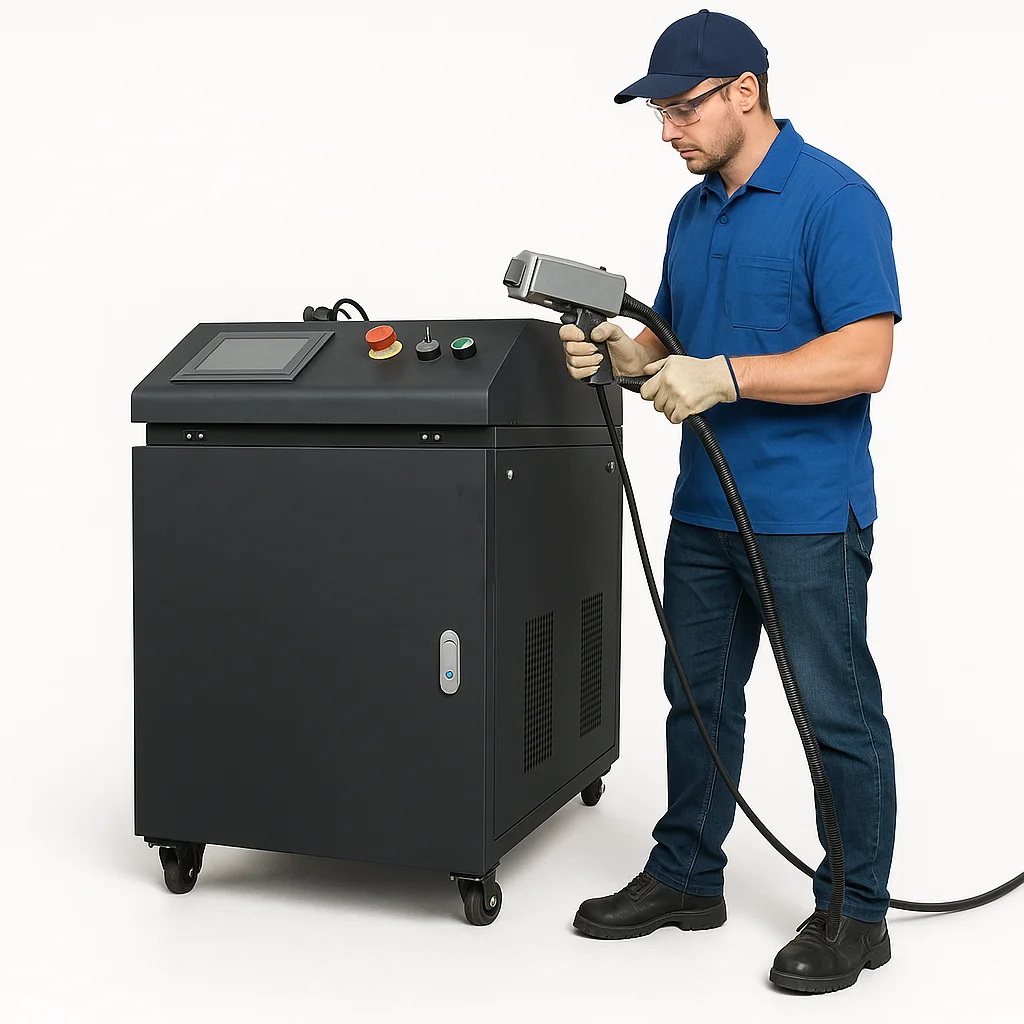
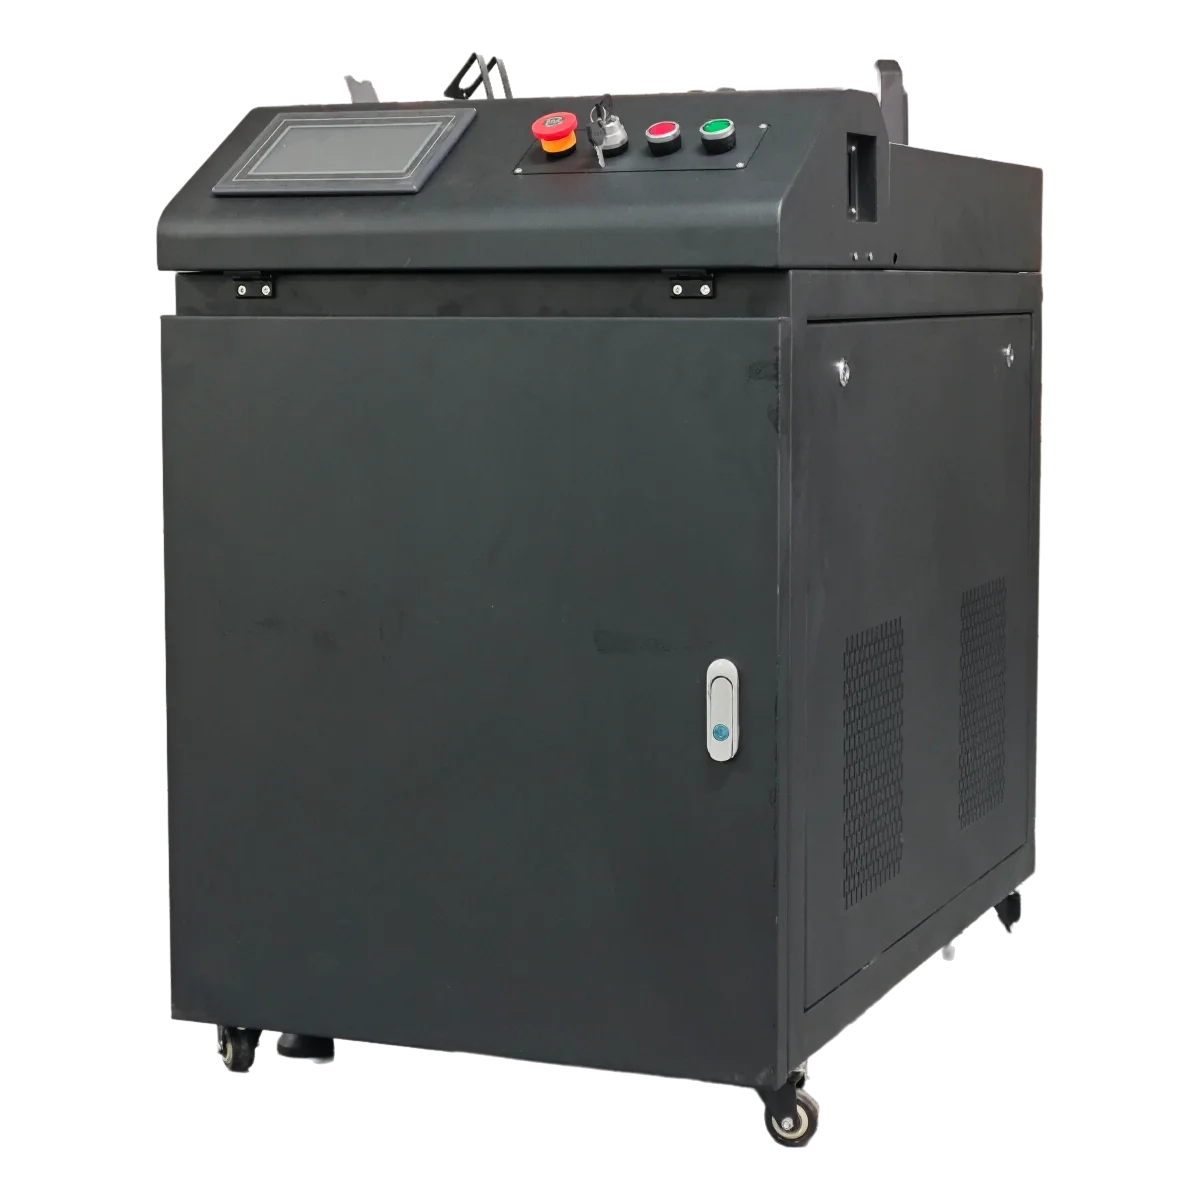


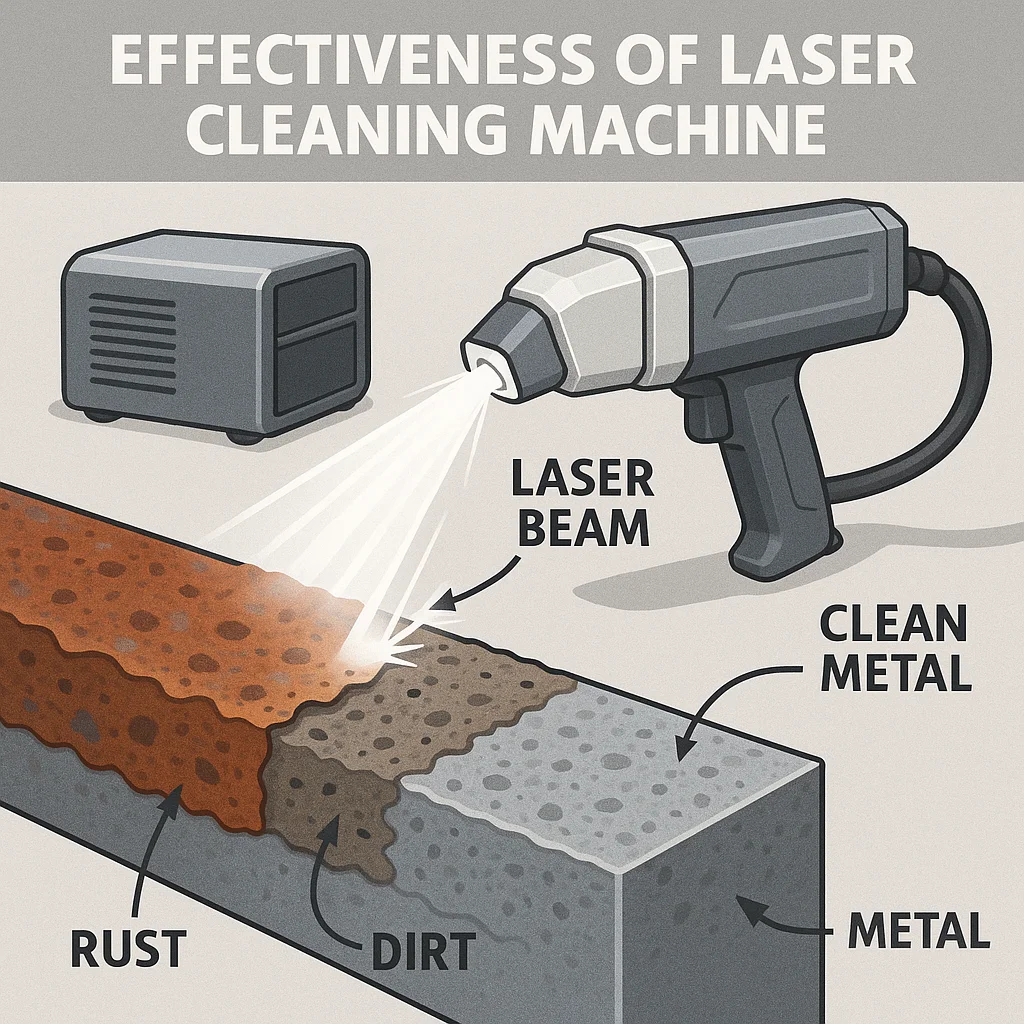


Лазерная очистка удаляет ржавчину, оксиды, краску и отдельные покрытия с подходящих поверхностей. Результат зависит от базового материала, состава и толщины слоя. Предоставьте фотографии и данные о материале, чтобы помочь подобрать подходящий процесс очистки.
Правильно подобранные параметры лазера позволяют удалить нежелательные слои, минимизируя изменения в подложке. Результаты без повреждений не гарантируются автоматически. Чувствительные поверхности, тонкие детали и незнакомые покрытия следует протестировать на соответствие требуемому качеству отделки до начала серийного производства.
Импульсные системы обеспечивают гибкий контроль подачи энергии для селективной очистки. Системы непрерывного действия могут подойти для прочных поверхностей, устойчивых к большему тепловому воздействию. Выбор следует делать на основе типа подложки, характера покрытия, требуемого качества отделки и проверенной производительности — а не только по мощности в ваттах.
Скорость очистки зависит от толщины покрытия, степени его адгезии, геометрии поверхности и требуемого уровня чистоты. Для сравнения результатов используйте одинаковые материалы и критерии качества отделки. Полезным тестом является фиксация площади очищенной поверхности, времени обработки, применённых параметров и количества дополнительных проходов.
Лазерная очистка позволяет целенаправленно обрабатывать определённые участки без абразивных материалов или химических чистящих средств. Целесообразно оценить, где важны избирательное удаление загрязнений и сокращение объёма последующей уборки. Для некоторых задач, требующих обработки больших площадей или имеющих сложную геометрию, более экономичными могут остаться пескоструйная обработка или химические методы.
Включают затраты на электроэнергию, фильтры вытяжной системы, защитную оптику, техническое обслуживание системы охлаждения, трудозатраты и утилизацию остатков. Лазерная очистка исключает необходимость в абразивных материалах, однако для всего комплекса оборудования по-прежнему требуется техническое обслуживание. Сравнивайте стоимость очистки одной детали или одного квадратного метра при требуемом качестве поверхности.
В процессе очистки выделяются частицы, а также возможен выброс опасных веществ из покрытий. Для конкретного применения необходимо обеспечить соответствующую систему отвода и фильтрации. Открытые высокомощные системы также требуют организации контролируемой лазерной зоны, установки надлежащей экранировки, подготовки операторов и подбора правильно защищающего оборудования.
Укажите основной материал, загрязнение или покрытие, приблизительную толщину слоя, габариты детали, ежедневный объём работ и требуемое качество поверхности. Фотографии и типовые образцы помогают оценить, какой параметр является приоритетным: селективное удаление, сохранение поверхности или более высокая производительность.
Портативный лазерный сварочный аппарат
Подходящие системы позволяют сваривать нержавеющую сталь, углеродистую сталь, алюминий и другие отдельные металлы. Совместимость зависит от сплава, толщины, состояния поверхности и конструкции соединения. Сварка разнородных металлов требует индивидуальной оценки; успешная сварка одной пары сплавов не гарантирует применимость ко всем сплавам.
Надёжная свариваемая толщина зависит от материала, типа соединения, точности подгонки деталей, мощности лазера и требуемой глубины проплавления. Указание лишь максимальной толщины недостаточно. Предоставьте чертёж соединения и требования к приёмке, чтобы определить подходящий производственный диапазон.
Для подходящих соединений лазерная сварка может повысить скорость перемещения и снизить деформацию, а также объём отделочных работ. Степень преимущества зависит от точности подгонки деталей, материала и требований к качеству. Сравнивайте общее время на один принятый компонент, включая подготовку, сварку, контроль и переделку.
Освоение базовых операций может быть проще, чем некоторых традиционных методов сварки, однако стабильное качество шва по-прежнему требует практики и правильного выбора параметров. Перед началом работы обязательны обучение мерам лазерной безопасности и использование утверждённой рабочей зоны. Простота обращения не заменяет квалификацию процесса.
Защитный газ обычно применяется для защиты сварного шва; его состав должен соответствовать материалу и технологии. Некоторые плотно пригнанные соединения можно сваривать без присадочного материала. Для других соединений предпочтительно использовать совместимый проволочный подающий механизм и присадочный материал — при наличии такой поддержки.
Pri podkhodyashchem sovmeshchenii detalei i pravil'nom vybore parametrov lazernaya svarka pozvolyaet poluchat' uzkie i odnorodnye shvy, a takzhe snizhat' ob'em poslesvarochnoj obrabotki. Konечnyj vnehnij vid zavisit ot materiala, chistoty poverkhnosti, gazovoj zashchity i kvalifikatsii operatora. Prover'te rezul'taty na sootvetstvie vashim lichnym vizual'nym i mekhanicheskim kriteriyam priemki.
Dlya otkrytoi lazernoj svarki vysokoj moshchnosti trebuetsya kontrolliruemyj rabochij uchastok, podkhodyashchie pregrady ili korpus, sistema udaleniya dymov i spetsializirovannye sredstva individual'noj zashchity. Opasnost' predstavlyayut takzhe otrazhennye lazernye luchi. Obychnye sredstva zashchity pri svarkе nedostatochny; sleduet strogo soblyudat' ukazaniya proizvoditelya oborudovaniya i rezul'taty kvalifitsirovannoj otsenki bezopasnosti na mestnosti.
Бюджет на защитный газ, электроэнергию, защитные линзы, сопла, техническое обслуживание системы охлаждения и присадочную проволоку (при использовании). Включите затраты на трудозатраты и отделку после сварки. Сравнивайте стоимость одного принятого сварного шва, а не только мощность лазера или цену оборудования.
Лазерная маркировочная машина
Волоконные лазеры широко применяются для маркировки металлов и отдельных видов пластиков. Системы волоконных лазеров MOPA обеспечивают дополнительный контроль длительности импульса для достижения специфических эффектов маркировки. УФ- и CO₂-лазеры подходят для различных материалов и поверхностных покрытий. Выбирайте тип лазера, протестировав его на вашем реальном материале и с требуемым типом маркировки.
Лазерная маркировка изменяет или удаляет материал, а не наносит обычные печатные чернила. Прочность зависит от метода маркировки, глубины, типа материала и условий эксплуатации. Для деталей, подвергающихся абразивному износу, воздействию химических веществ или высоких температур, укажите соответствующие испытания на прочность до утверждения.
Это типичные области применения лазерной маркировки, однако поддерживаемые форматы и функции переменных данных зависят от контроллера и программного обеспечения. При нанесении кодов прослеживаемости оценивайте контраст, размер и читаемость с помощью предполагаемого сканера или верификатора — не только внешний вид.
Управление импульсами в лазере MOPA может способствовать получению определённых цветовых эффектов на нержавеющей стали и чёрных меток на анодированном алюминии. Результаты зависят от сплава, отделки поверхности и параметров настройки. Это не полноцветная печать, и не каждая задача маркировки требует применения лазера MOPA.
Соответствующие поворотные приспособления позволяют обрабатывать цилиндрические детали, тогда как для некоторых фигурных поверхностей требуется трёхмерная фокусировка или специализированное позиционирование. Уточните габариты детали, её массу, геометрию и место нанесения маркировки. Одного поворотного устройства недостаточно для обеспечения пригодности всех криволинейных поверхностей.
Требуемая мощность зависит от материала, времени цикла и глубины маркировки. Выбор линзы влияет на доступную рабочую зону и достижимые характеристики пятна. Повышенная мощность или увеличенная рабочая зона не гарантируют более тонкую маркировку; оценивайте оба параметра с учётом вашего рисунка и детали.
Время цикла зависит от размера рисунка, плотности заполнения, глубины, материала и способа загрузки. Заявленная скорость сканирования не совпадает с производительностью по готовым деталям. Оценивайте полный цикл, включающий позиционирование, маркировку, выгрузку и любую требуемую проверку кода.
Интеграция зависит от выбранного контроллера, лицензии программного обеспечения и доступных интерфейсов. Определите триггеры, источники переменных данных, отслеживание деталей и обработку ошибок до покупки. Маркировку на конвейере, подключение к базам данных и пользовательское программное обеспечение следует подтвердить как конкретные элементы конфигурации.
Машина для резки волоконного лазера
Волоконные лазерные станки для резки способны обрабатывать распространённые металлы, такие как низкоуглеродистая сталь, нержавеющая сталь и алюминий, при соответствующей конфигурации. Максимальная толщина обрабатываемого материала зависит от модели станка, типа материала и вспомогательного газа. Используйте специальную таблицу резки для каждой модели и чётко различайте резку производственного качества и максимальную разрезающую способность.
Выбирайте мощность, ориентируясь на наиболее часто используемые вами материалы, их толщину, объём заказов и требуемое качество кромки. Более высокая мощность может повысить производительность при подходящих задачах, однако её выбор следует оценивать совместно с возможностями подачи газа, временем загрузки, электрической мощностью и общей стоимостью инвестиций.
Правильно подобранные параметры позволяют получать чистые кромки, однако образование шлака, окисление и шероховатость зависят от материала, его толщины, используемого газа и геометрии детали. Чётко определите допустимое качество кромки и требования последующих технологических операций. Не предполагайте, что каждая деталь будет готова к использованию без дополнительной обработки.
Ключевые расходы включают вспомогательный газ, электроэнергию, сопла, защитные окна, охлаждение, систему отвода дыма, техническое обслуживание и трудозатраты. Также важно использование материала. Сравните стоимость одного готового изделия, используя типовые чертежи и местные цены на газ и электроэнергию.
Выбор газа влияет на окисление кромки, скорость резки и себестоимость. Кислород обычно применяется при резке низкоуглеродистой стали; азот выбирают, когда требуется кромка без оксидной плёнки. Сжатый воздух подходит для некоторых задач. Уточните допустимые параметры качества, давления и расхода газа для конкретного станка и обрабатываемого материала.
Такую функцию обеспечивает только станок, специально сконфигурированный для обоих видов обработки. Резка труб требует соответствующих приспособлений для крепления заготовок, опор и специализированного программного обеспечения. Уточните допустимые формы и размеры труб, предельные нагрузки при загрузке и рабочие длины; станок для резки листового металла автоматически не оснащён возможностью резки труб.
Подготовьте необходимую площадь пола, подъездный путь, фундамент (если указано), электропитание, вспомогательный газ, систему охлаждения и вытяжку. Требования зависят от конфигурации. Запросите схему размещения оборудования и технические характеристики коммуникаций для конкретной машины до планирования цеха.
Программное обеспечение с пошаговыми инструкциями и проверенные параметры резки упрощают эксплуатацию, однако операторы всё равно должны пройти обучение по настройке, раскрою, работе с материалами, контролю качества реза и техническому обслуживанию. Уточните, какое программное обеспечение поставляется, объём обучения и технической поддержки до выбора конфигурации.
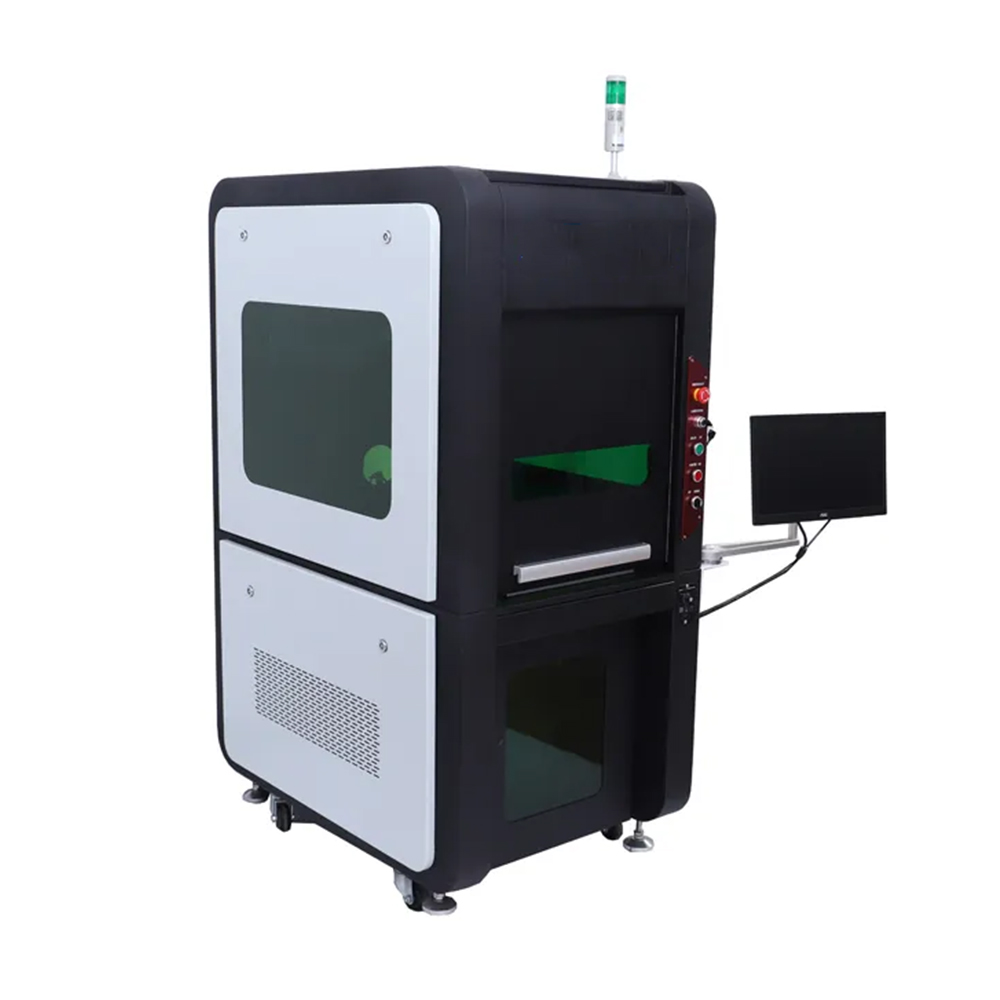
Количество товаров: Полностью закрытая маркировочная машина
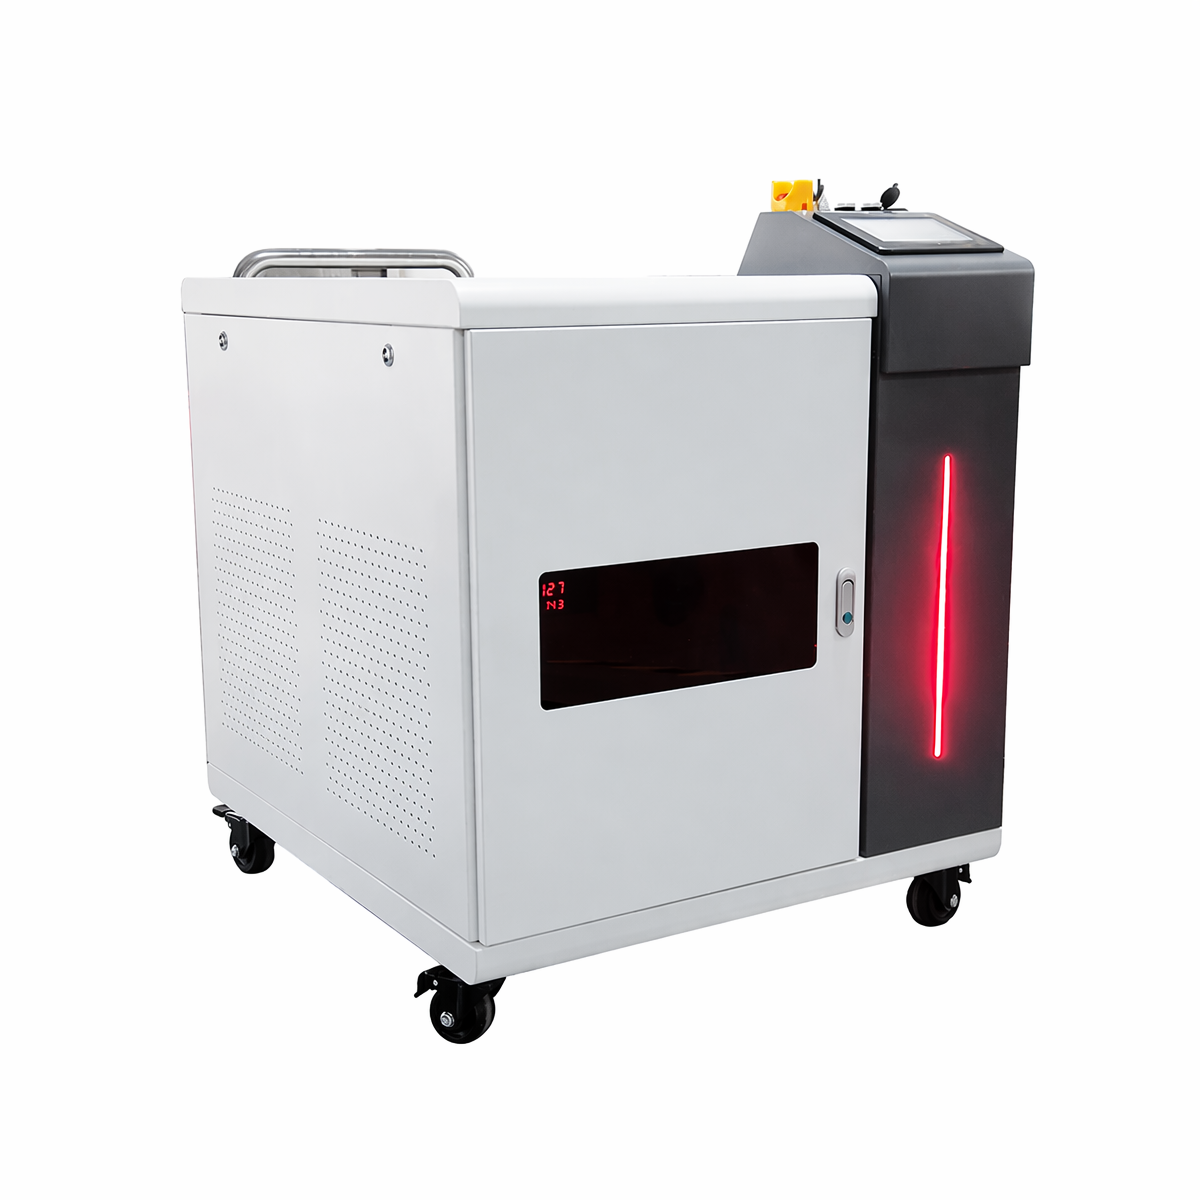
Количество товаров: Машина непрерывной очистки
Количество товаров: Удаление копоти, грязи и покрытий с экспонатов музеев — портативная импульсная лазерная очистная машина мощностью 300 Вт и 500 Вт
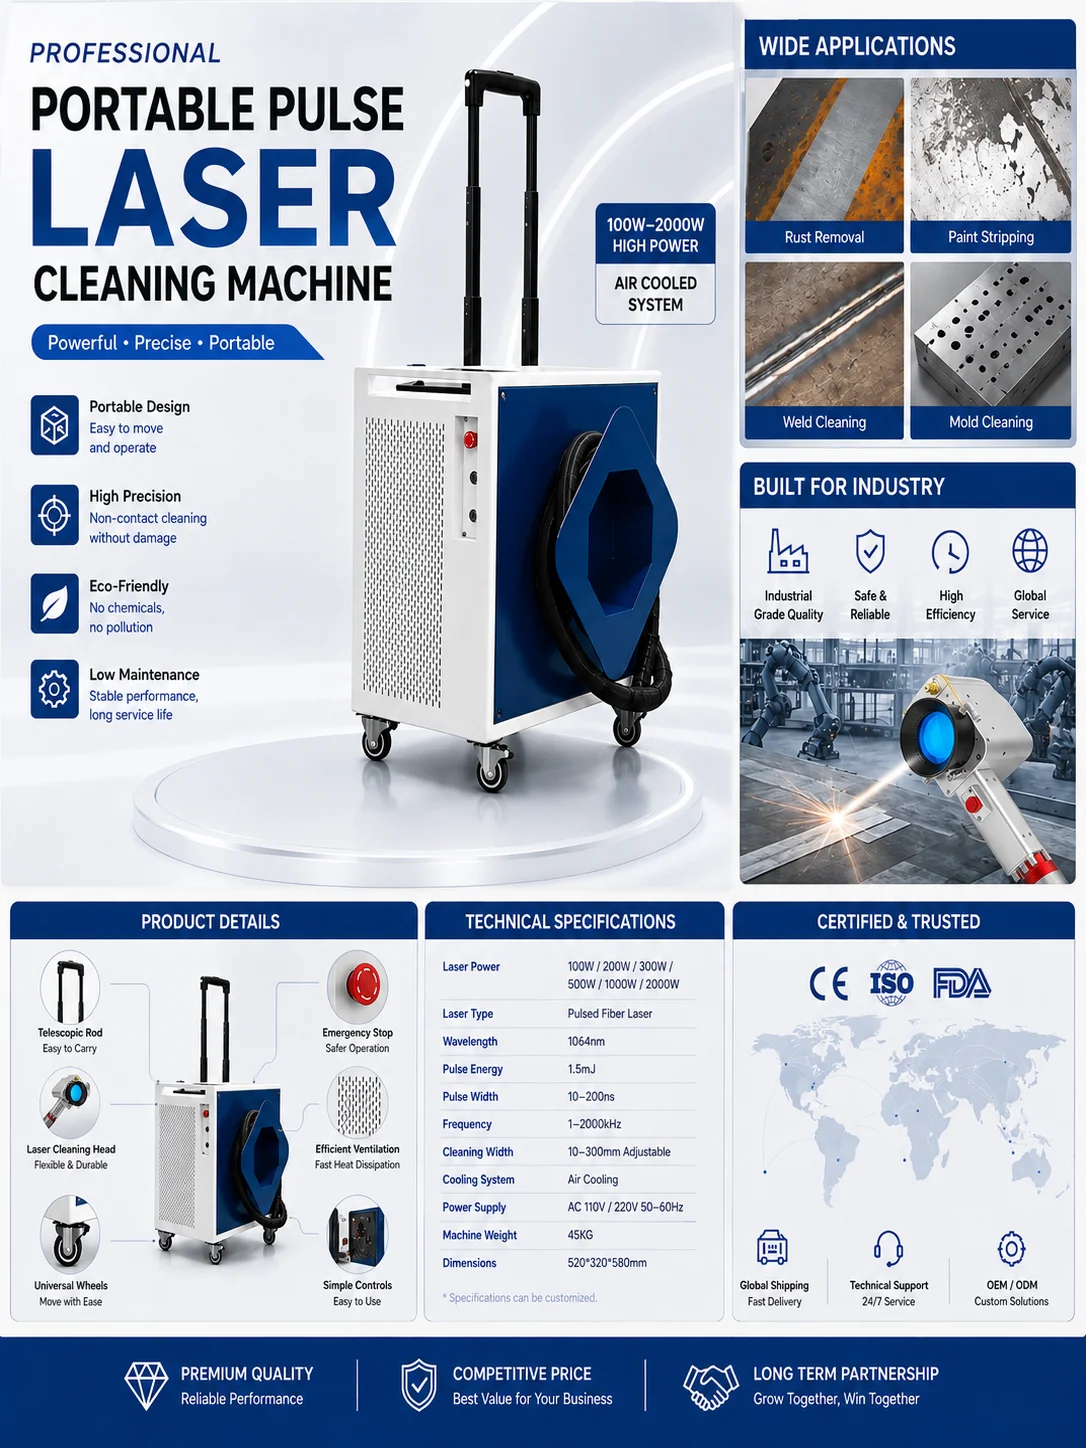
Количество товаров: импульсная волоконная лазерная очистная машина мощностью 200 Вт для удаления ржавчины и коррозии
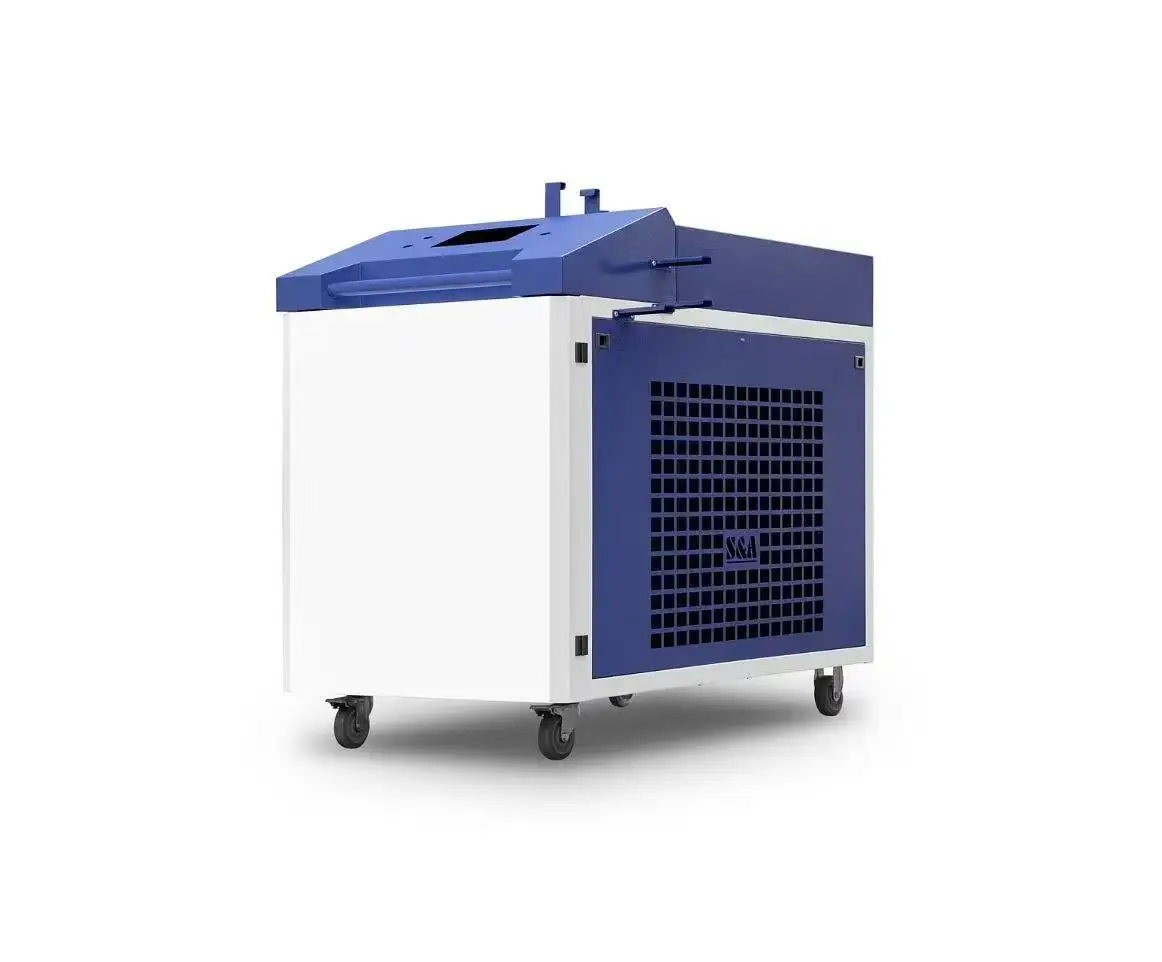
Количество товаров: Ручная непрерывная лазерная очистная установка мощностью 6 кВт, высокоэффективное быстрое удаление ржавчины и краски с промышленных металлических поверхностей
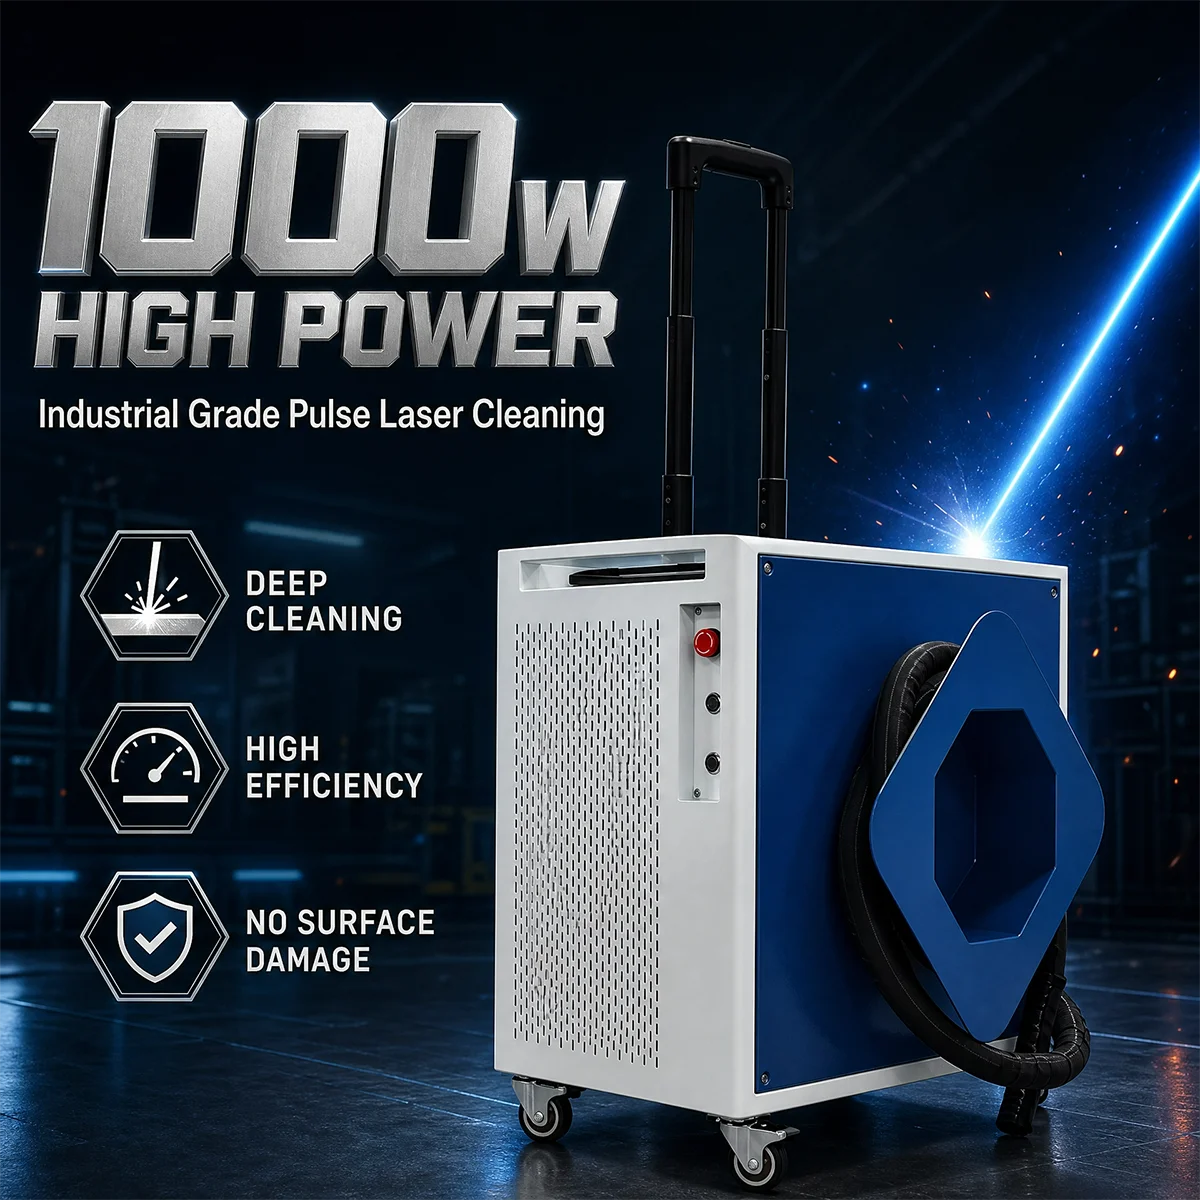
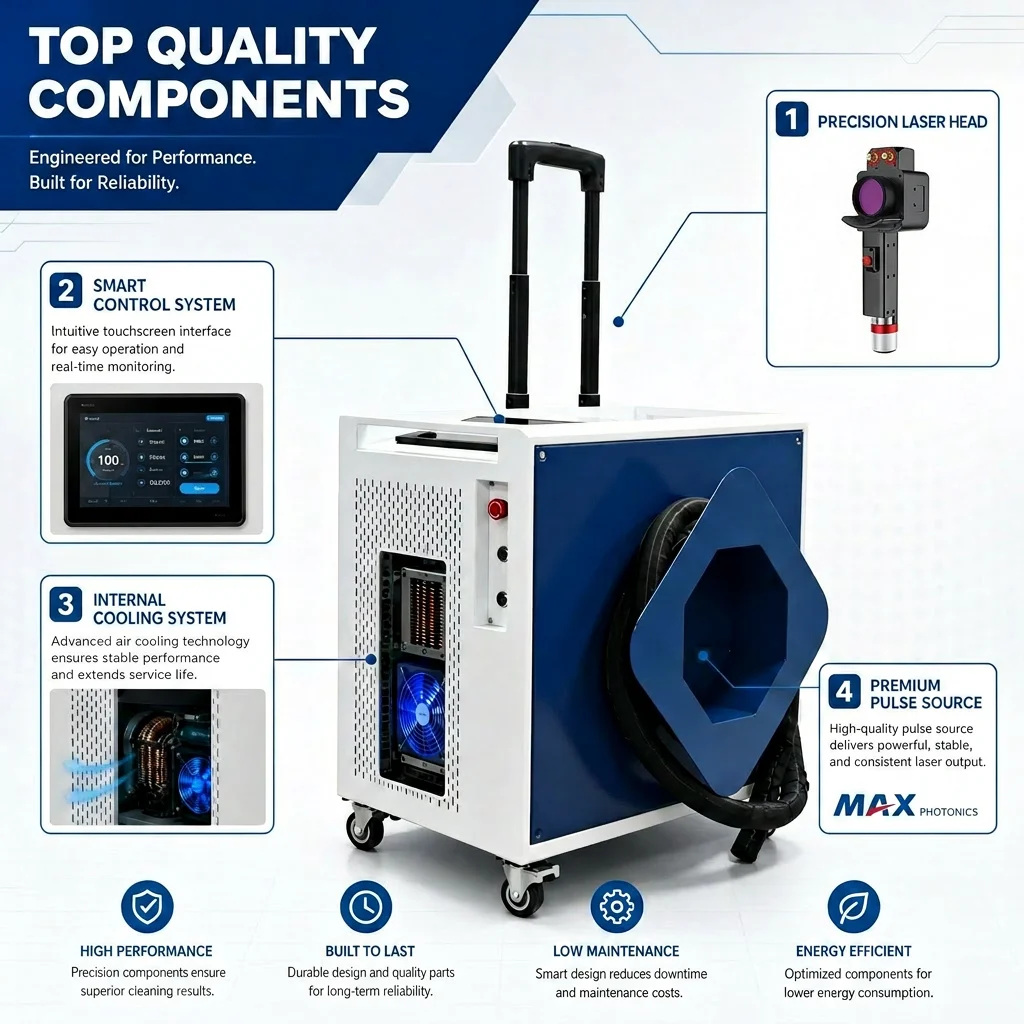
Количество товаров: высокомощная импульсная волоконная лазерная очистная установка мощностью 1000 Вт с регулируемой выдвижной телескопической ручкой и тележкой для удаления сильных загрязнений — ржавчины, краски, оксидов

 EN



