 ×
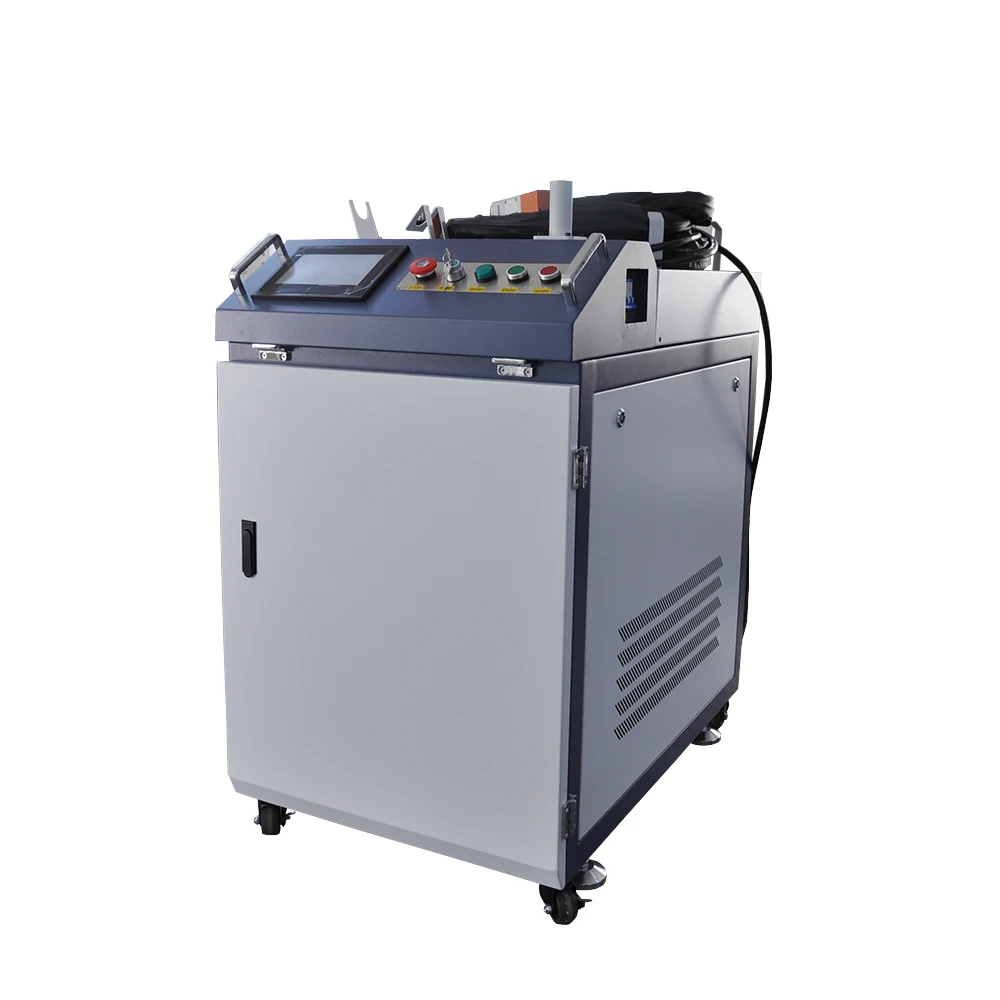
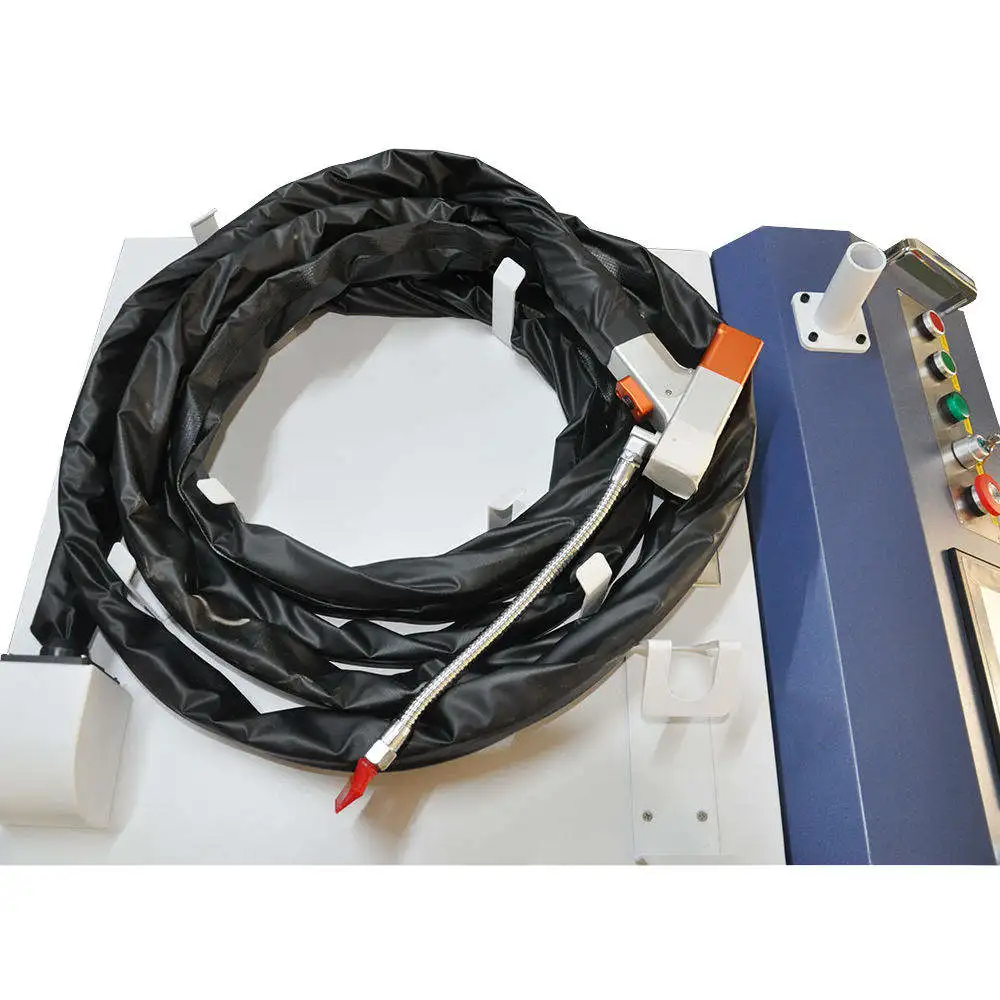
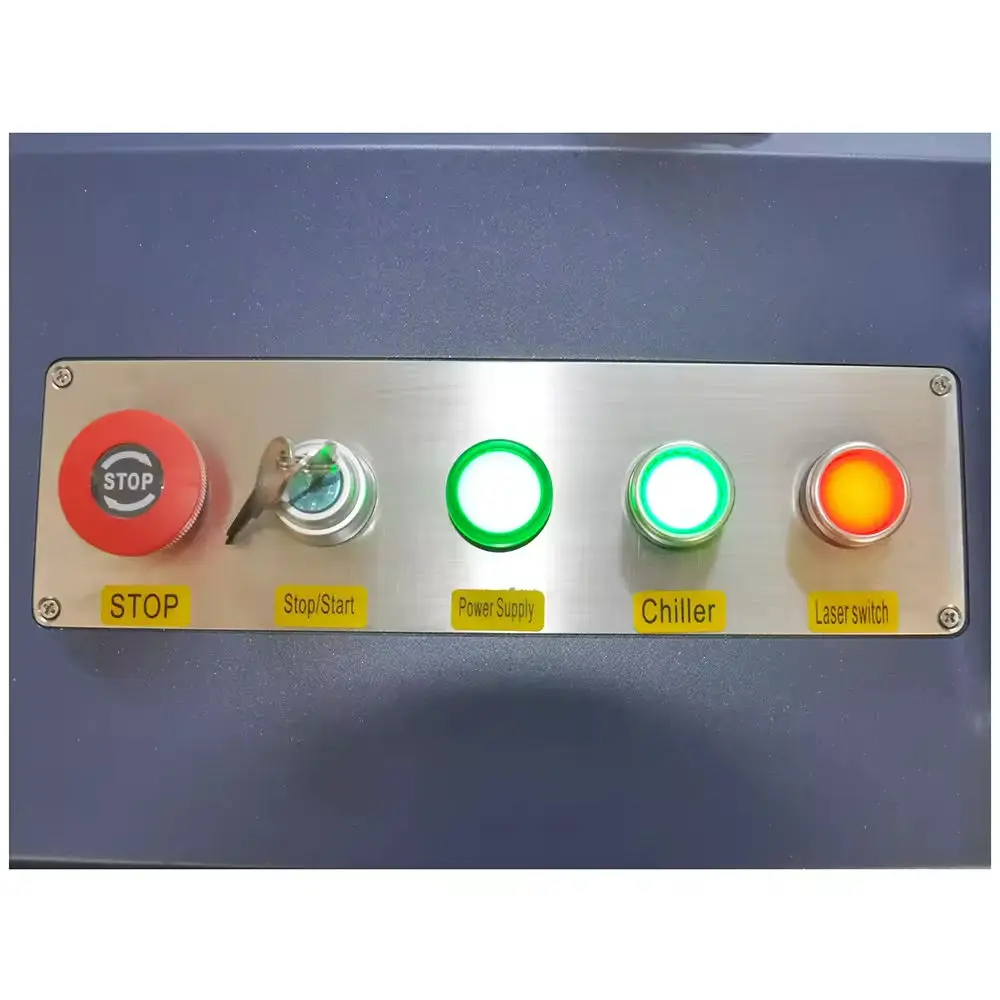
Produkt |
CW-Laser-Markiermaschine |
|||
Markenname |
Tianyu |
|||
Laserquelle |
JPT |
|||
Lasertyp |
Faserlaser |
|||
Laserleistung |
1000W/1500W/2000W |
|||
Laserwellenlänge |
1064 nm |
|||
Frequenz |
20-100KHZ |
|||
Markierungstiefe |
0.01-0.5mm |
|||
Beschriftungsgeschwindigkeit |
10000 mm/s |
|||
Minimale Linienbreite |
0.02mm |
|||
Wiederholgenauigkeit |
0.002mm |
|||
Markierungsfläche |
110 × 110 mm, 175 × 175 mm, 200 × 200 mm (optional) |
|||
Software |
JCZ EZCAD |
|||
Stromversorgung |
110 / 220 V ± 10 %, 50 / 60 Hz |
|||
Kühlsystem |
Luftkühlung |
|||
Betriebstemperatur |
10-35℃ |
|||
Stromverbrauch |
1000 W bis 3000 W |
|||
Grafikdateiformat |
PLT, DXF, AI, BMP, JPG, DST, GIF, TAG, PNG, TIF |
|||
Maschinengewicht |
55-65kg |
|||
Maschinengröße |
77 × 61 × 55 cm |
|||
Verpackung |
Sperrholzbox |


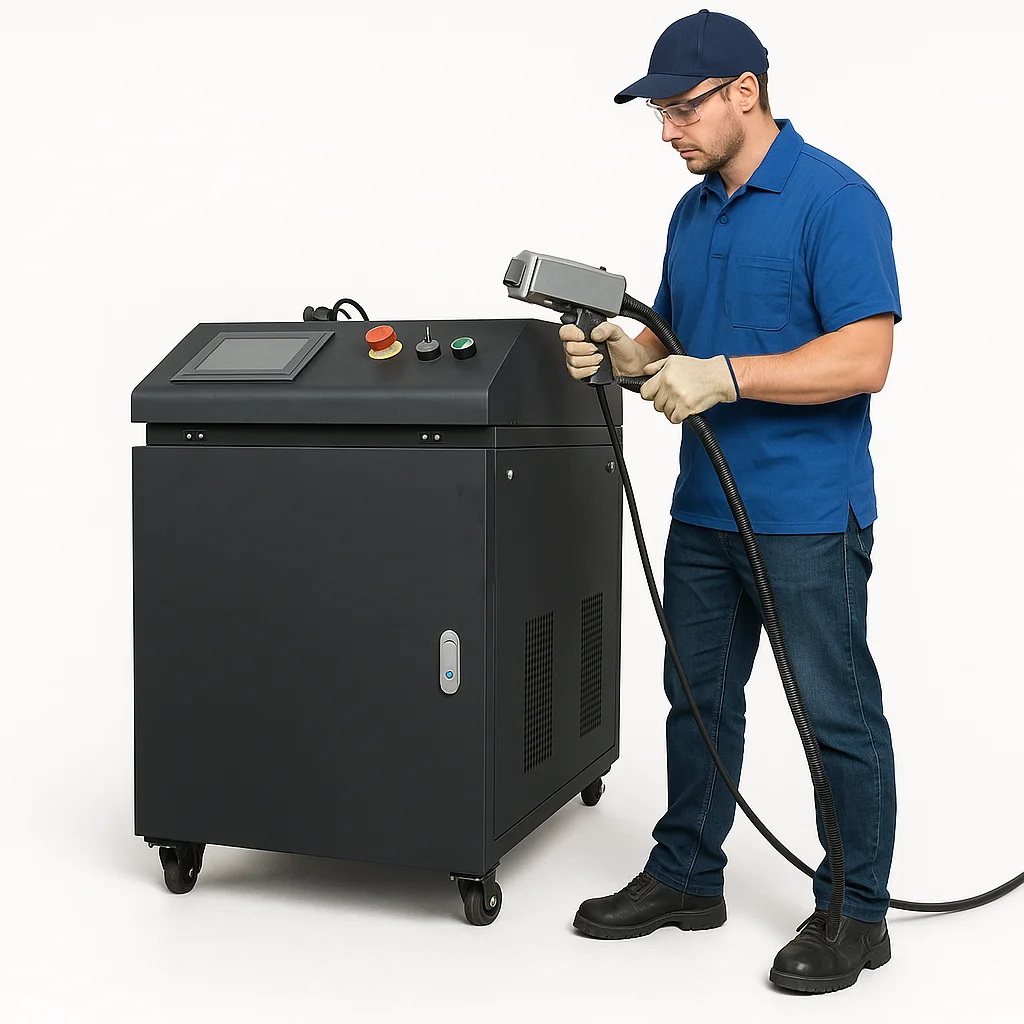
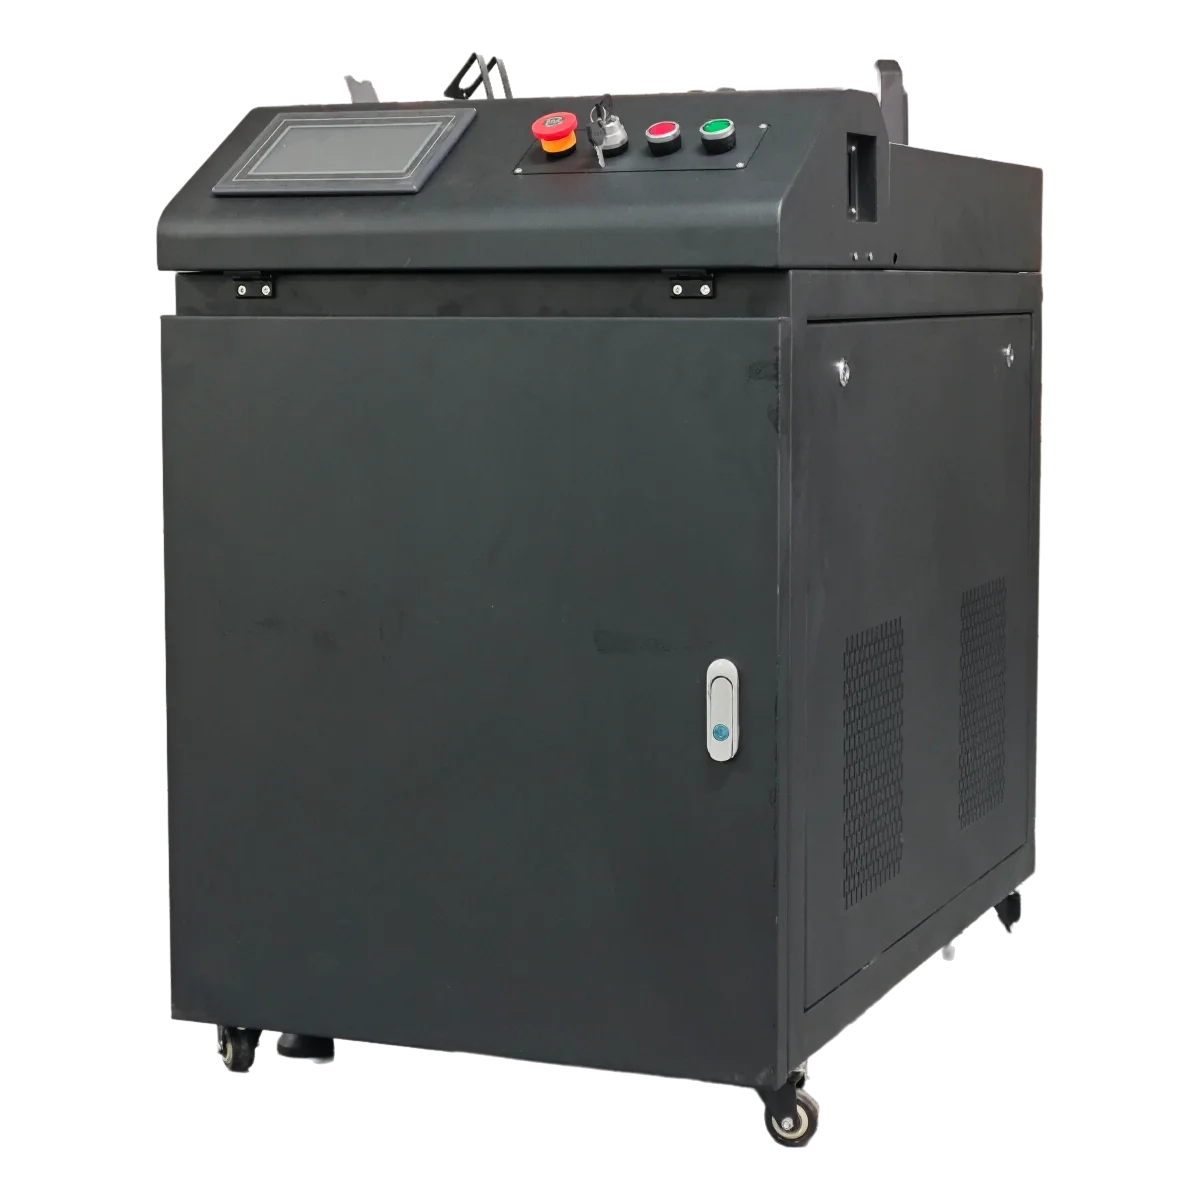


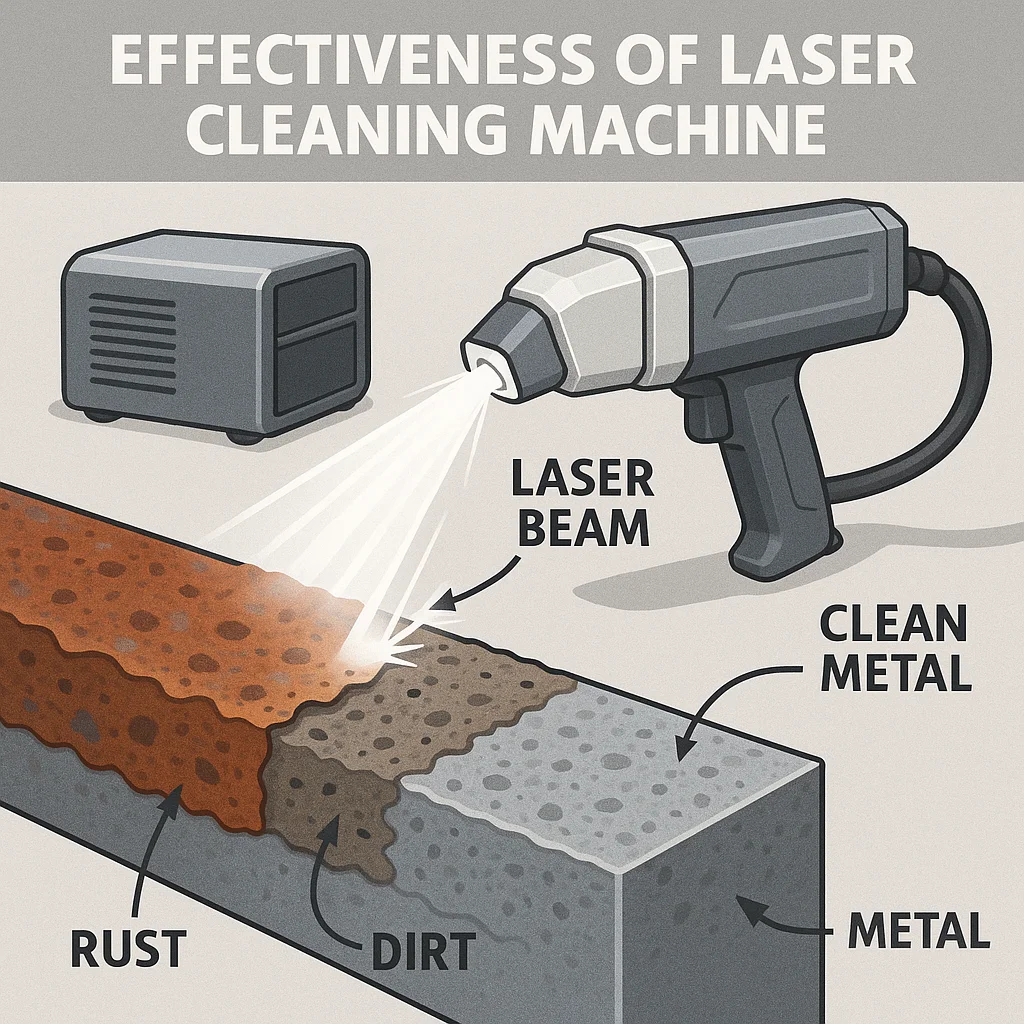


Die Laserreinigung kann Rost, Oxide, Lacke und ausgewählte Beschichtungen von geeigneten Oberflächen entfernen. Die Ergebnisse hängen vom Grundmaterial, der Zusammensetzung und Dicke der Schicht ab. Teilen Sie Fotos und Materialdetails mit, um einen geeigneten Reinigungsprozess zu identifizieren.
Richtig ausgewählte Laserparameter können unerwünschte Schichten entfernen, ohne das Substrat stark zu verändern. Schadensfreie Ergebnisse sind nicht automatisch gegeben. Empfindliche Oberflächen, dünne Teile und unbekannte Beschichtungen sollten vor der Serienfertigung anhand Ihrer gewünschten Oberflächenqualität getestet werden.
Gepulste Systeme ermöglichen eine flexible Steuerung der Energiezufuhr für eine selektive Reinigung. Kontinuierliche Systeme eignen sich möglicherweise besser für robuste Oberflächen, die eine höhere Wärmezufuhr vertragen. Die Wahl sollte auf Grundlage des Substrats, der Beschichtung, der geforderten Oberflächenqualität und der getesteten Produktivität – nicht allein der Leistung in Watt – getroffen werden.
Die Reinigungsgeschwindigkeit hängt von der Beschichtungsstärke, der Haftung, der Oberflächengeometrie und dem geforderten Reinheitsgrad ab. Vergleichen Sie Ergebnisse stets unter Verwendung desselben Materials und identischer Qualitätskriterien. Ein sinnvoller Test erfasst die gereinigte Fläche, die Bearbeitungszeit, die verwendeten Einstellungen sowie eventuelle zusätzliche Durchläufe.
Die Laserreinigung kann gezielt bestimmte Bereiche ohne abrasive Medien oder chemische Reinigungsmittel bearbeiten. Es lohnt sich, zu prüfen, wo eine selektive Entfernung und ein geringerer Reinigungsaufwand von Bedeutung sind. Für einige großflächige oder komplexe Anwendungen können Sandstrahlen oder chemische Verfahren weiterhin wirtschaftlicher sein.
Dazu zählen Strom, Absaugfilter, Schutzoptiken, Wartung des Kühlsystems, Arbeitsaufwand und Entsorgung der Rückstände. Die Laserreinigung vermeidet Strahlmittel, doch das gesamte System erfordert dennoch Wartung. Vergleichen Sie die Kosten pro gereinigtem Teil oder pro Quadratmeter bei der gewünschten Oberflächenqualität.
Bei der Reinigung werden Partikel freigesetzt und möglicherweise auch gefährliche Stoffe aus Beschichtungen. Für die jeweilige Anwendung sind geeignete Absaugung und Filterung erforderlich. Offene Hochleistungssysteme erfordern zudem einen kontrollierten Laserbereich, entsprechende Abschirmung, geschultes Personal sowie korrekt ausgewählte Schutzausrüstung.
Geben Sie das Grundmaterial, die Verunreinigung oder Beschichtung, die ungefähre Schichtdicke, die Bauteilabmessungen, die tägliche Arbeitslast und die geforderte Oberflächenqualität an. Fotos und repräsentative Proben helfen dabei zu beurteilen, ob der Fokus auf selektiver Entfernung, Erhaltung der Oberfläche oder höherer Durchsatzleistung liegt.
Handgehaltene Laser-Schweißmaschine
Geeignete Systeme können Edelstahl, unlegierten Stahl, Aluminium und andere ausgewählte Metalle verschweissen. Die Kompatibilität hängt von der Legierung, der Dicke, dem Oberflächenzustand und der Fügekonstruktion ab. Für Verbindungen aus unterschiedlichen Metallen ist jeweils eine Einzelbewertung erforderlich; ein erfolgreiches Beispiel validiert nicht automatisch alle Legierungen.
Die zuverlässig verschweissbare Dicke hängt vom Material, vom Fügetyp, von der Fügepassung, von der Laserleistung und von der erforderlichen Eindringtiefe ab. Eine Angabe lediglich der maximalen Dicke reicht nicht aus. Geben Sie Ihre Fügeskizze und Ihre Freigabekriterien an, um einen geeigneten Produktionsbereich festzulegen.
Bei geeigneten Fügestellen kann das Laserschweissen die Vorschubgeschwindigkeit erhöhen und Verzug sowie Nacharbeit verringern. Der Nutzen variiert je nach Fügepassung, Werkstoff und Qualitätsanforderungen. Vergleichen Sie die Gesamtzeit pro akzeptiertem Teil, einschliesslich Vorbereitung, Schweissen, Prüfung und Nacharbeit.
Die Grundbedienung kann einfacher zu erlernen sein als einige konventionelle Schweissverfahren, doch eine gleichmässige Schweissqualität erfordert weiterhin Übung und geeignete Prozessparameter. Vor Inbetriebnahme ist eine Lasersicherheitsausbildung sowie ein zugelassener Arbeitsbereich zwingend erforderlich. Eine einfache Handhabung ersetzt keine Prozessqualifizierung.
Schutzgas wird normalerweise zum Schutz der Schweissnaht eingesetzt; das Gas muss zum Werkstoff und zum Verfahren passen. Einige eng anliegende Fügestellen können ohne Zusatzdraht geschweisst werden. Andere Fügestellen profitieren von einem kompatiblen Drahtzuführsystem und Zusatzwerkstoff, sofern unterstützt.
Bei geeignetem Fügeabstand und richtigen Parametern kann das Laserschweißen schmale, gleichmäßige Nähte erzeugen und die Nachbearbeitung verringern. Das endgültige Aussehen hängt vom Werkstoff, der Sauberkeit, dem Schutzgas und der Bedienertechnik ab. Überprüfen Sie die Ergebnisse anhand Ihrer eigenen visuellen und mechanischen Akzeptanzkriterien.
Offenes Hochleistungs-Laserschweißen erfordert einen kontrollierten Arbeitsbereich, geeignete Barrieren oder eine Abschirmung, eine Absaugung sowie arbeitsplatzspezifische Schutzausrüstung. Auch reflektierte Laserstrahlen stellen eine Gefahr dar. Herkömmlicher Schweißschutz allein ist unzureichend; befolgen Sie stets die Maschinenanleitung und eine qualifizierte Sicherheitsbewertung vor Ort.
Budget für Schutzgas, Strom, Schutzlinsen, Düsen, Kühlwartung und Zusatzdraht, falls verwendet. Eingeschlossen sind auch die Arbeitskosten und die Nachbearbeitung nach dem Schweißen. Vergleichen Sie die Kosten pro akzeptierter Schweißnaht statt nur der Laserleistung oder des Maschinenpreises.
Laserbeschriftungsmaschine
Faserlaser werden weitgehend für Metalle und ausgewählte Kunststoffe eingesetzt. MOPA-Fasersysteme bieten zusätzliche Pulsbreitensteuerung für spezifische Markierungseffekte. UV- und CO₂-Laser eignen sich für unterschiedliche Materialien und Oberflächen. Wählen Sie die geeignete Quelle durch Tests mit Ihrem tatsächlichen Substrat und der gewünschten Markierung.
Die Lasermarkierung verändert oder entfernt Material anstelle von herkömmlicher Druckfarbe. Die Haltbarkeit hängt von der Markierungsmethode, der Tiefe, dem Substrat und der Einsatzumgebung ab. Für Teile, die Abrasion, Chemikalien oder Hitze ausgesetzt sind, geben Sie vor der Freigabe die relevanten Haltbarkeitstests an.
Dies sind gängige Laser-Markierungsanwendungen; unterstützte Formate und Funktionen für variable Daten hängen jedoch von der Steuerung und der Software ab. Bei Rückverfolgbarkeitscodes ist nicht nur das Erscheinungsbild, sondern auch Kontrast, Größe und Lesbarkeit mit dem vorgesehenen Scanner oder Verifizierer zu bewerten.
Die MOPA-Impulssteuerung kann helfen, spezifische Farbeffekte auf Edelstahl und schwarze Markierungen auf eloxiertem Aluminium zu erzielen. Die Ergebnisse hängen von der Legierung, der Oberflächenbeschaffenheit und den Parametern ab. Es handelt sich nicht um Vollfarbdruck, und nicht jede Markieraufgabe erfordert einen MOPA-Laser.
Geeignete Drehaufspannvorrichtungen können zylindrische Teile unterstützen, während einige geformte Oberflächen eine 3D-Fokussierung oder eine spezielle Positionierung erfordern. Bitte Abmessungen, Gewicht, Geometrie und Markierstelle des Teils bestätigen. Eine reine Drehaufspannung macht nicht jede gekrümmte Oberfläche automatisch geeignet.
Die erforderliche Leistung hängt vom Material, der Zykluszeit und der Markierungstiefe ab. Die Wahl der Linse beeinflusst das verfügbare Feld und die erzielbaren Spot-Eigenschaften. Eine höhere Leistung oder ein größeres Feld führen nicht automatisch zu feineren Markierungen; beide Parameter sind im Hinblick auf Ihr Motiv und das Bauteil zu bewerten.
Die Zykluszeit hängt von der Größe des Motivs, der Fülldichte, der Tiefe, dem Material und der Ladeart ab. Die angegebene Scan-Geschwindigkeit entspricht nicht der Durchsatzleistung fertiger Bauteile. Bewerten Sie einen vollständigen Zyklus einschließlich Positionierung, Markierung, Entladung und ggf. erforderlicher Code-Verifizierung.
Die Integration hängt von der gewählten Steuerung, der Software-Lizenz und den verfügbaren Schnittstellen ab. Definieren Sie vor dem Kauf Auslöser, Quellen für variablen Dateneingang, Teileverfolgung und Fehlerbehandlung. Markierung auf Förderband, Datenbankverbindungen und kundenspezifische Software müssen als konkrete Konfigurationselemente bestätigt werden.
Maschine zum Schneiden von Faserlasern
Faserlaserschneider können gängige Metalle wie unlegierten Stahl, Edelstahl und Aluminium mit geeigneten Konfigurationen bearbeiten. Die maximale Materialstärke hängt vom Modell, vom Werkstoff und vom Hilfsgas ab. Verwenden Sie ein modellspezifisches Schneidchart und unterscheiden Sie zwischen produktionsgerechtem Schneiden und maximaler Trenntiefe.
Wählen Sie die Leistung anhand Ihrer am häufigsten verarbeiteten Materialien, Materialstärken, Auftragsvolumina und erforderlichen Schnittrandqualität. Eine höhere Leistung kann die Produktivität bei geeigneten Aufträgen steigern, muss jedoch gemeinsam mit der Gasversorgung, der Ladezeit, der elektrischen Leistungsfähigkeit und der Gesamtinvestition bewertet werden.
Gut abgestimmte Parameter ergeben saubere Schnittränder; Drosseln, Oxidation und Rauheit hängen jedoch vom Werkstoff, von der Materialstärke, vom Gas und von der Bauteilgeometrie ab. Definieren Sie Ihre akzeptable Randqualität sowie Ihren nachgeschalteten Prozess. Gehen Sie nicht davon aus, dass jedes Bauteil ohne Nachbearbeitung einsatzbereit ist.
Zu den wesentlichen Kosten zählen Hilfsgase, Strom, Düsen, Schutzfenster, Kühlung, Absaugung, Wartung und Arbeitskräfte. Auch die Materialausnutzung spielt eine Rolle. Vergleichen Sie die Kosten pro fertig bearbeitetem Teil anhand repräsentativer Zeichnungen sowie lokaler Gas- und Strompreise.
Die Wahl des Gases beeinflusst Kantenoxidation, Schnittgeschwindigkeit und Kosten. Sauerstoff wird häufig beim Schneiden von unlegiertem Stahl eingesetzt; Stickstoff wird oft gewählt, wenn eine oxidfreie Schnittkante erforderlich ist. Druckluft eignet sich für einige Anwendungen. Prüfen Sie die zugelassene Gasqualität, den erforderlichen Druck und die benötigte Durchsatzleistung für die jeweilige Maschine und das zu bearbeitende Material.
Nur eine Maschine, die speziell für beide Anwendungen konfiguriert ist, kann dies leisten. Das Schneiden von Rohren erfordert geeignete Spannmittel, Stützen und Software. Klären Sie Rohrformen, Abmessungen, Ladebegrenzungen und nutzbare Längen ab; eine Blechschneidemaschine verfügt nicht automatisch über Rohrschneidfunktion.
Bereiten Sie den erforderlichen Bodenplatz, den Zugangsweg, das Fundament (sofern vorgeschrieben), die elektrische Versorgung, das Hilfsgas, die Kühlung und die Absaugung vor. Die Anforderungen variieren je nach Konfiguration. Fordern Sie vor der Einrichtung Ihrer Werkstatt das Installationslayout und die Versorgungsspezifikationen für die genaue Maschine an.
Softwaregestützte Anleitungen und validierte Schneiddaten können die Bedienung vereinfachen; Bediener benötigen jedoch weiterhin Schulungen zu Aufbau, Nesting, Materialhandhabung, Schnittqualitätskontrollen und Wartung. Klären Sie vor der Auswahl einer Konfiguration die mitgelieferte Software, den Umfang der Schulung sowie den technischen Support ab.
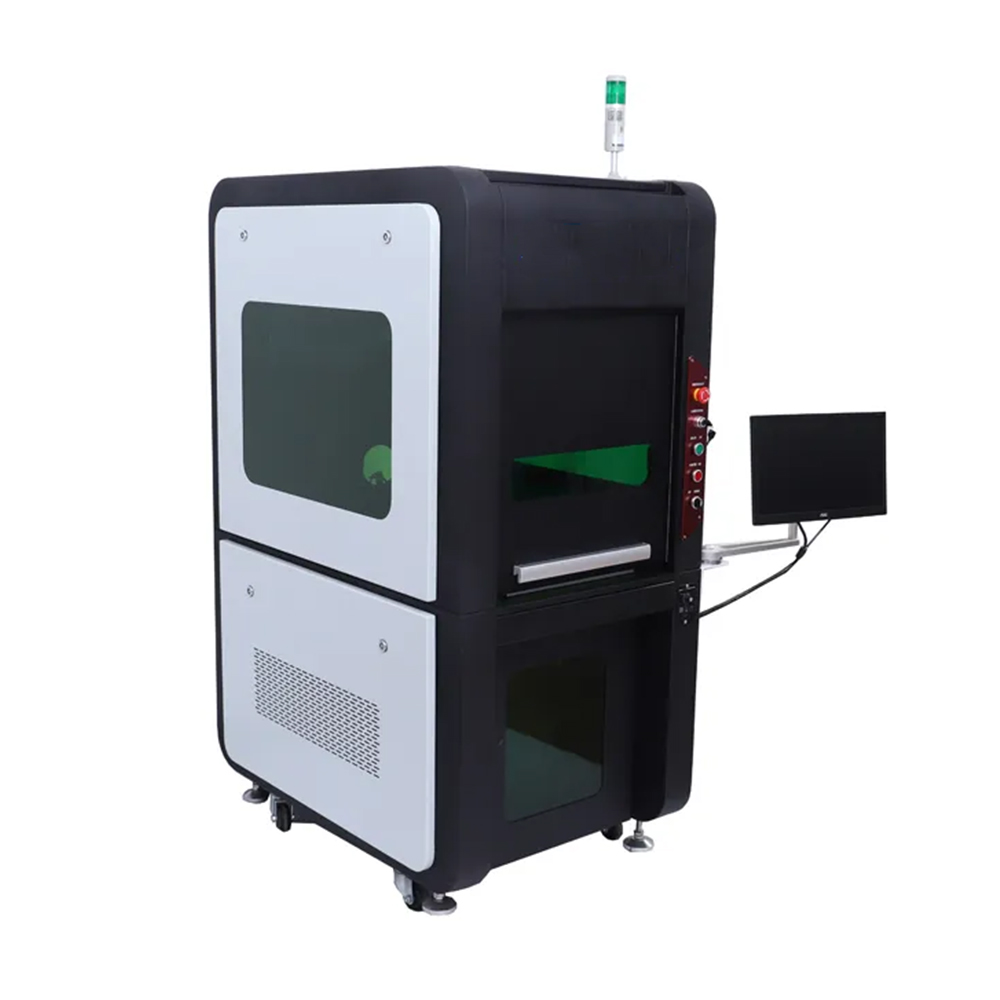
Anzahl der Produkte: Vollständig geschlossene Markiermaschine
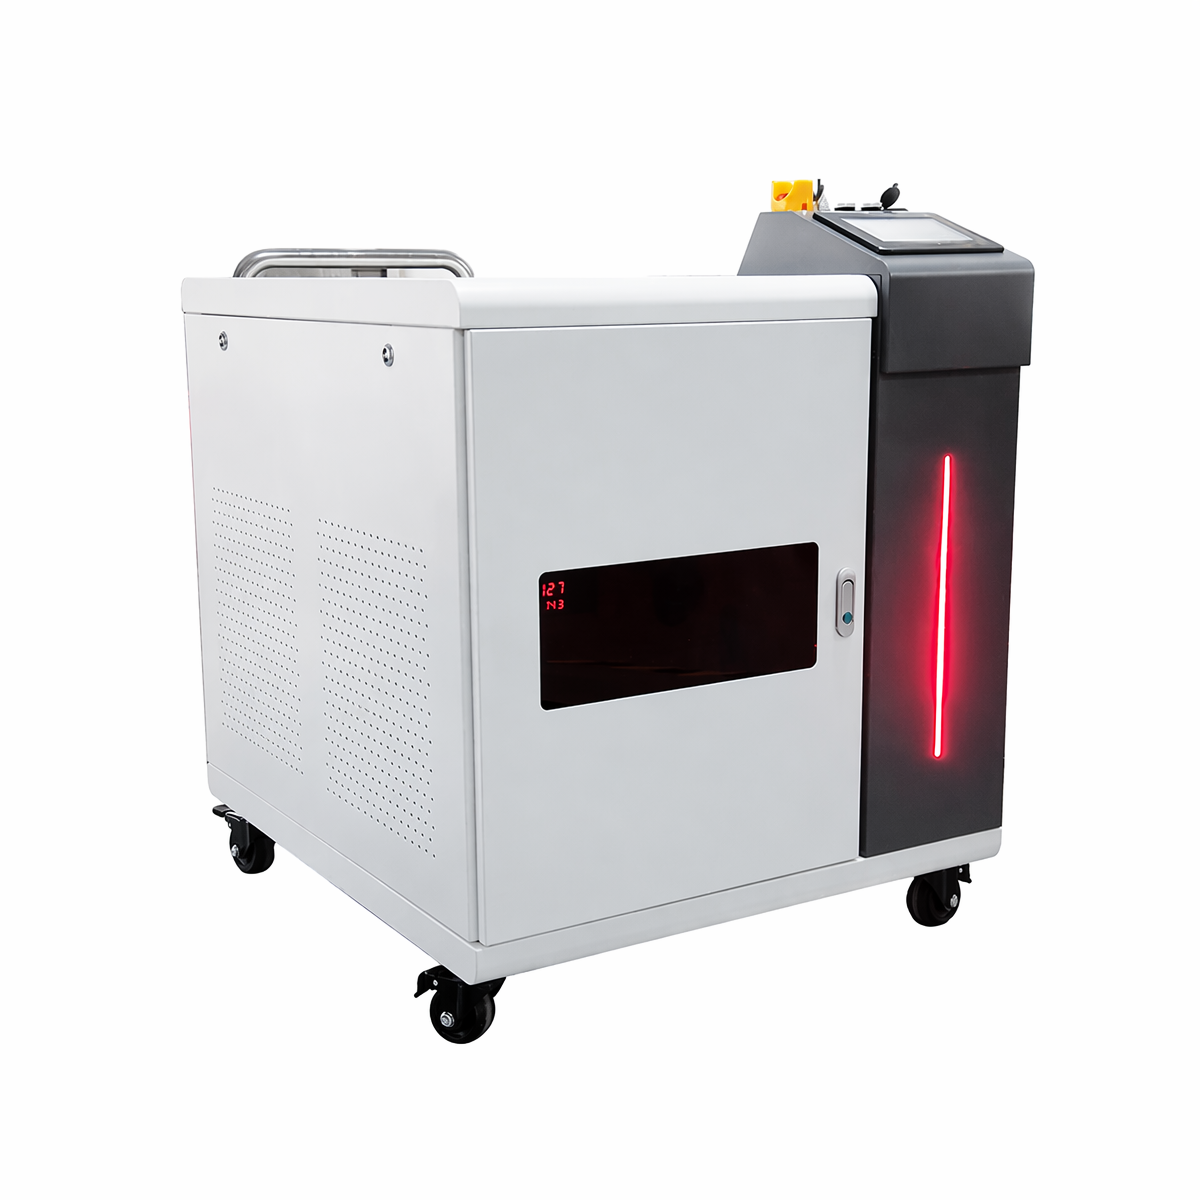
Anzahl der Produkte: Durchlaufreinigungsmaschine
Anzahl der Produkte: Entfernung von Rauchflecken, Schmutz und Beschichtungen bei Museumsobjekten – tragbare gepulste Laserreinigungsmaschine mit 300 W und 500 W
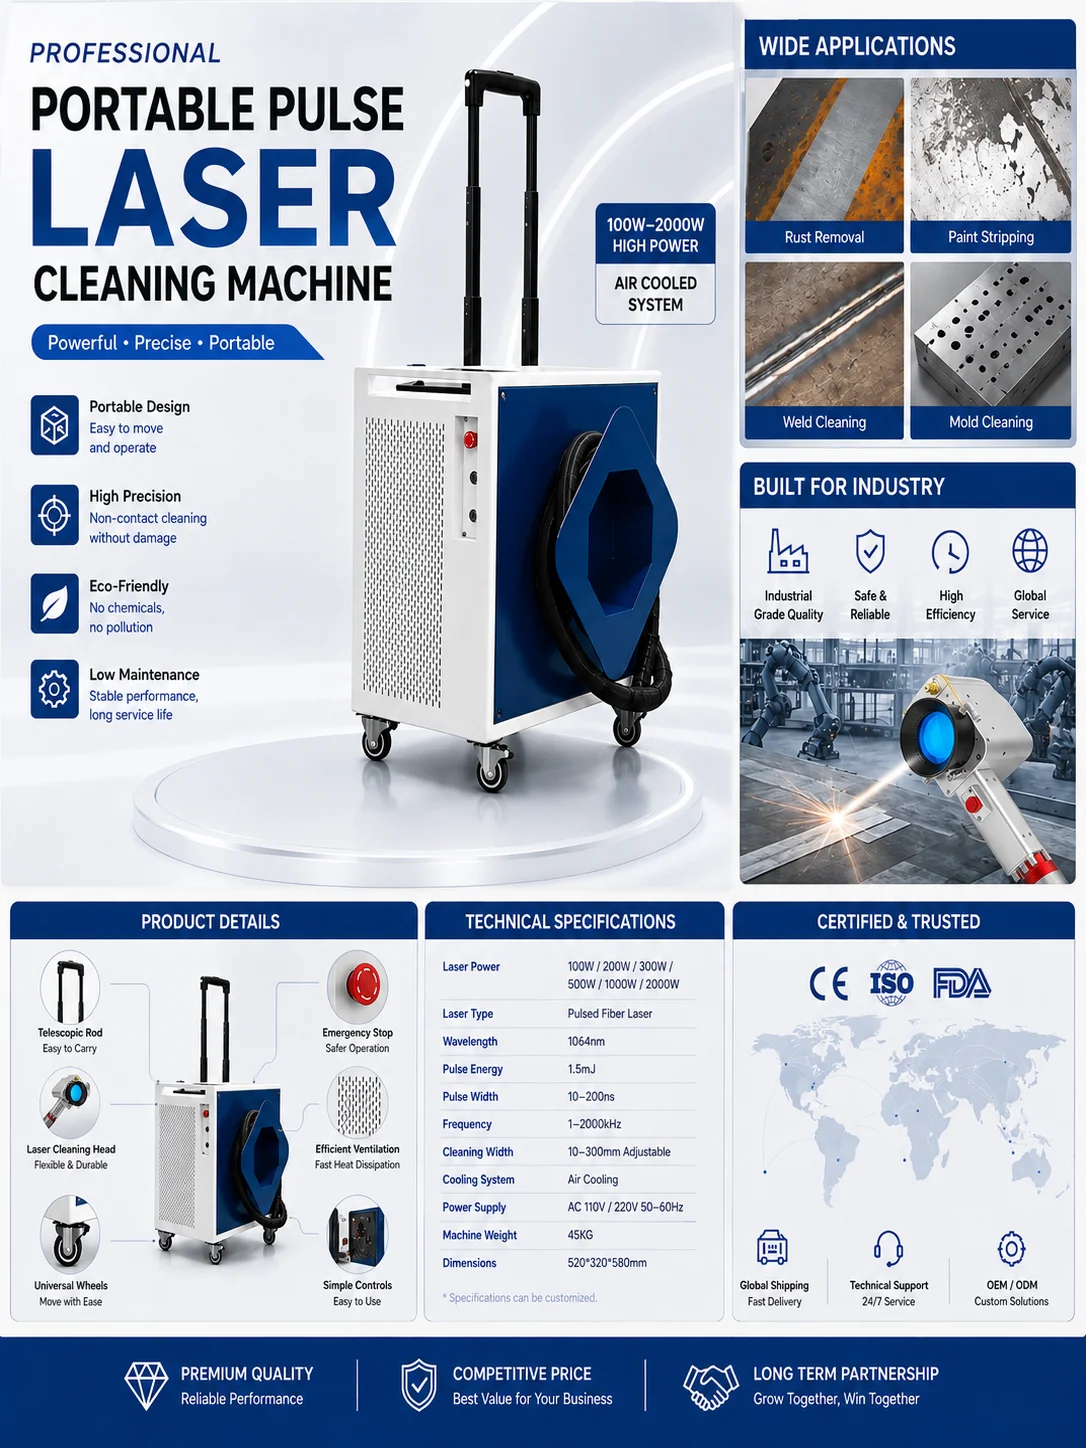
Anzahl der Produkte: 200-W-gespulste Faserlaser-Reinigungsmaschine zur Entfernung von Rost und Korrosion
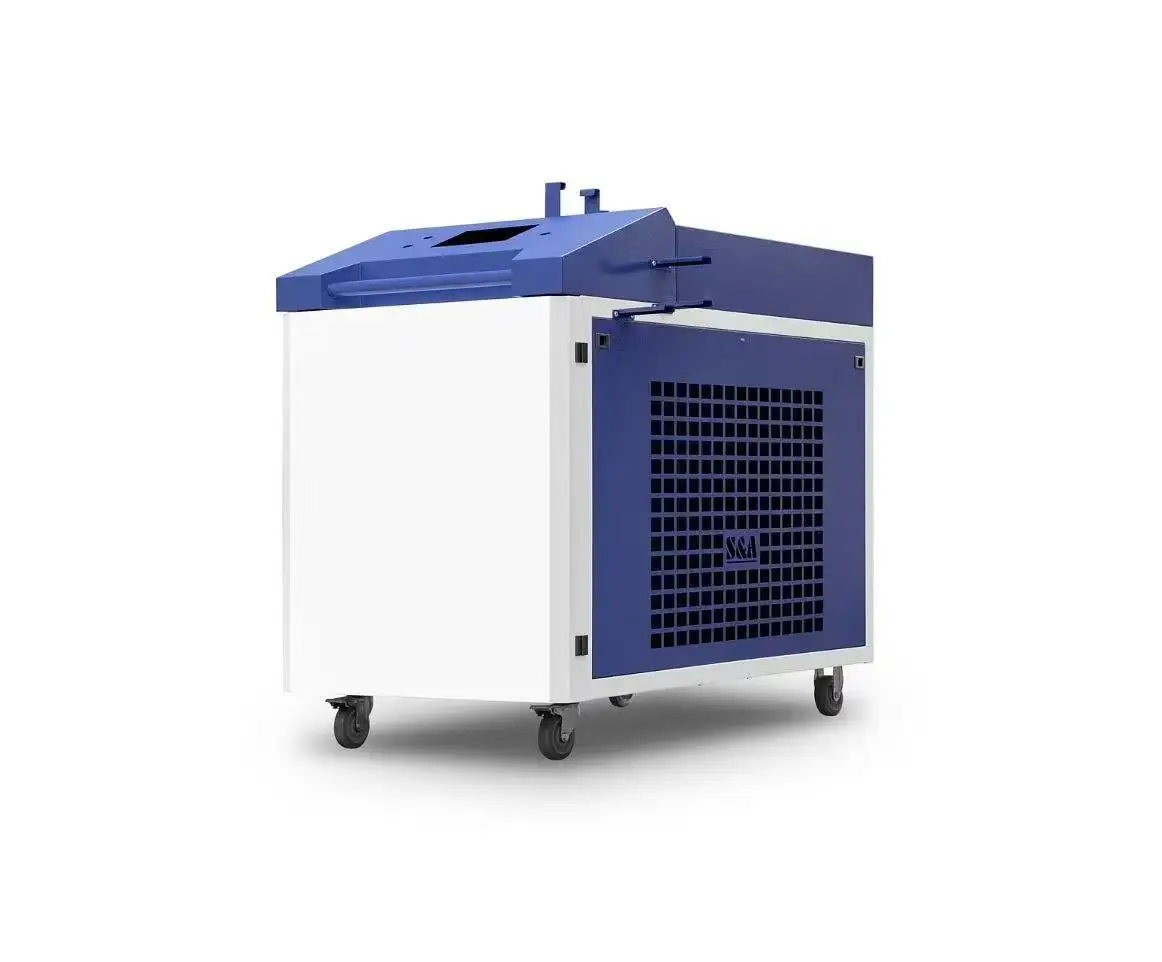
Anzahl der Produkte: Handgeführte kontinuierliche Laserreinigungsmaschine mit 6 kW – hohe Effizienz, schnelle Entrostung und Farbentfernung für industrielle Metallanwendungen
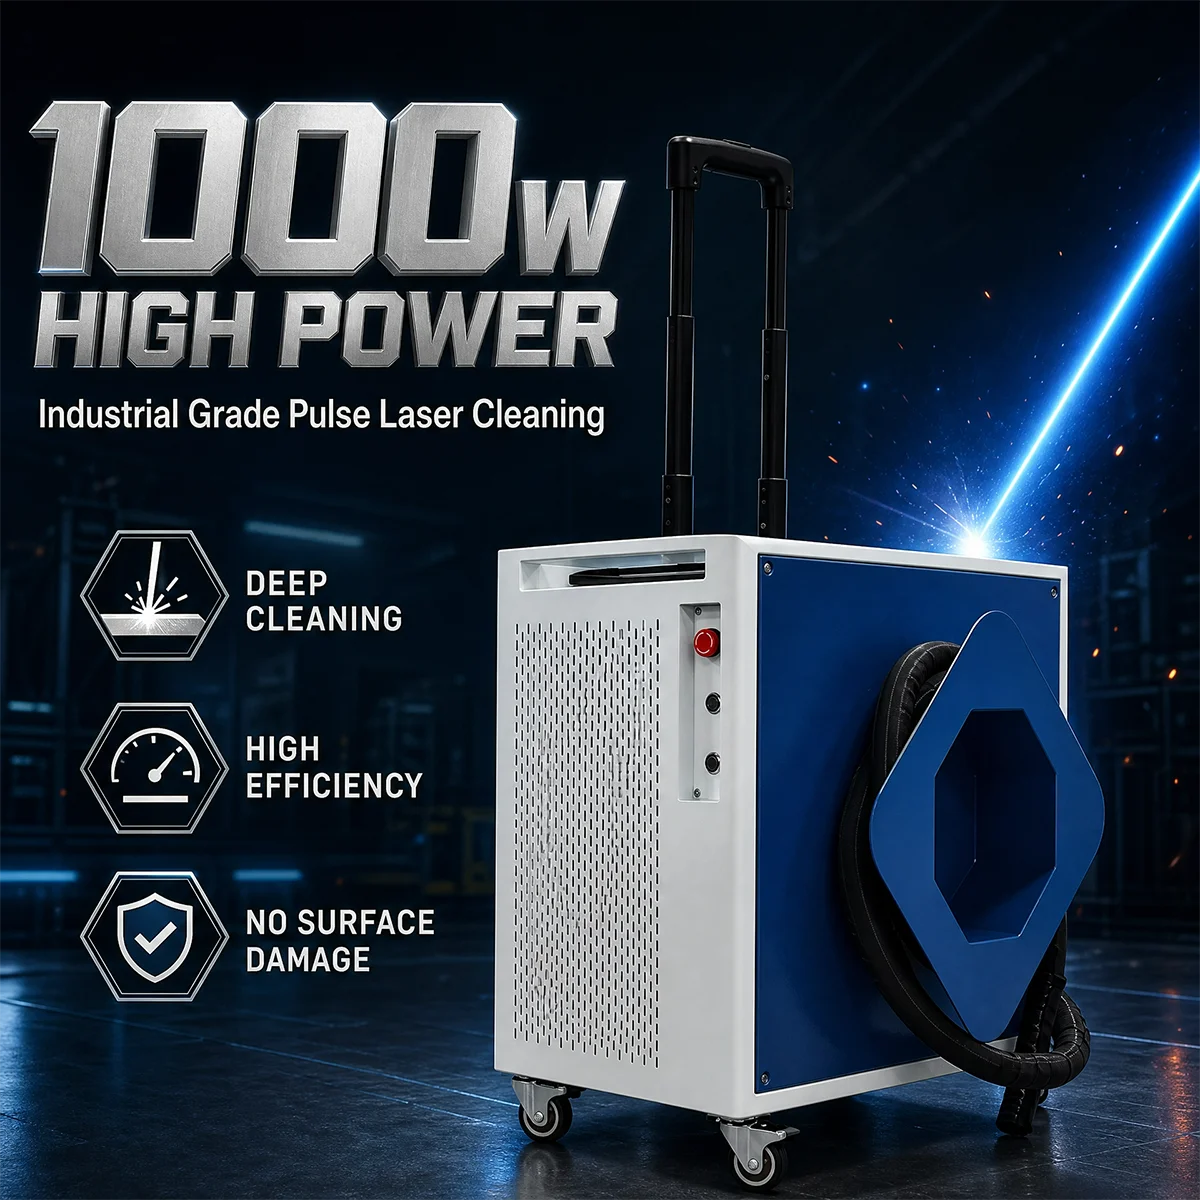
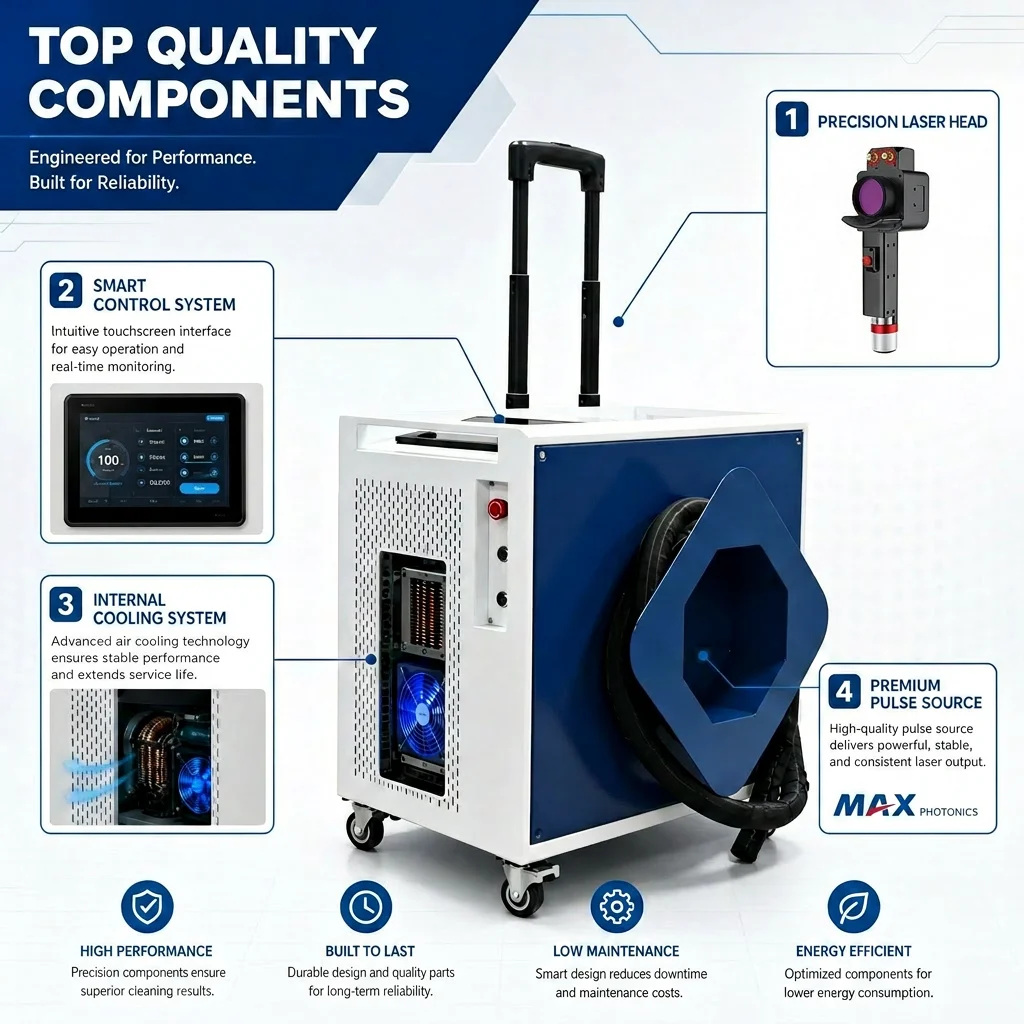
Anzahl der Produkte: 1000-W-Hochleistungs-Puls-Faserlaser-Reinigungsmaschine mit justierbarem Hubzugstangenwagen für die Entfernung von starkem Rost, Farbe und Oxid

 EN


