احصل على عرض سعر مجاني

سيتصل بك ممثلنا قريبًا.
البريد الإلكتروني
الهاتف المحمول / واتساب
الاسم
اسم الشركة
الرسالة
0/1000

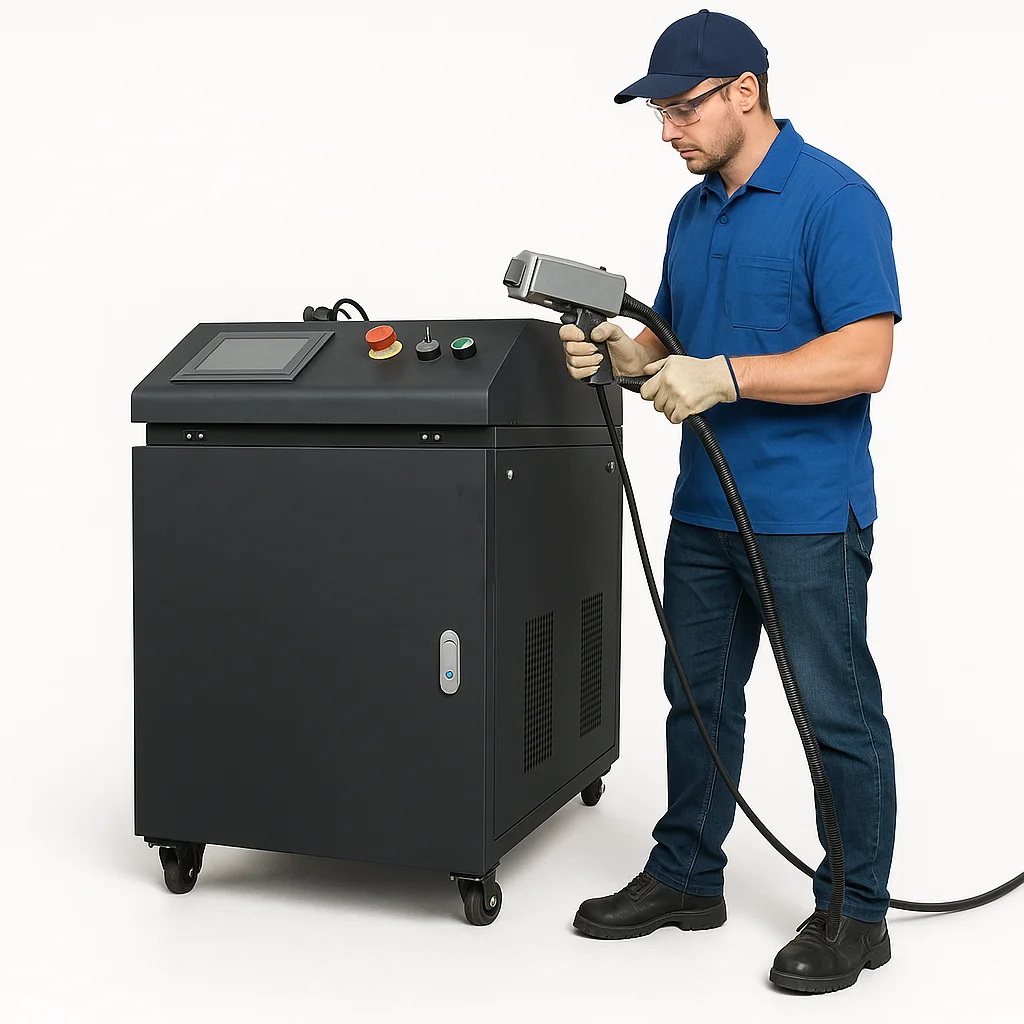
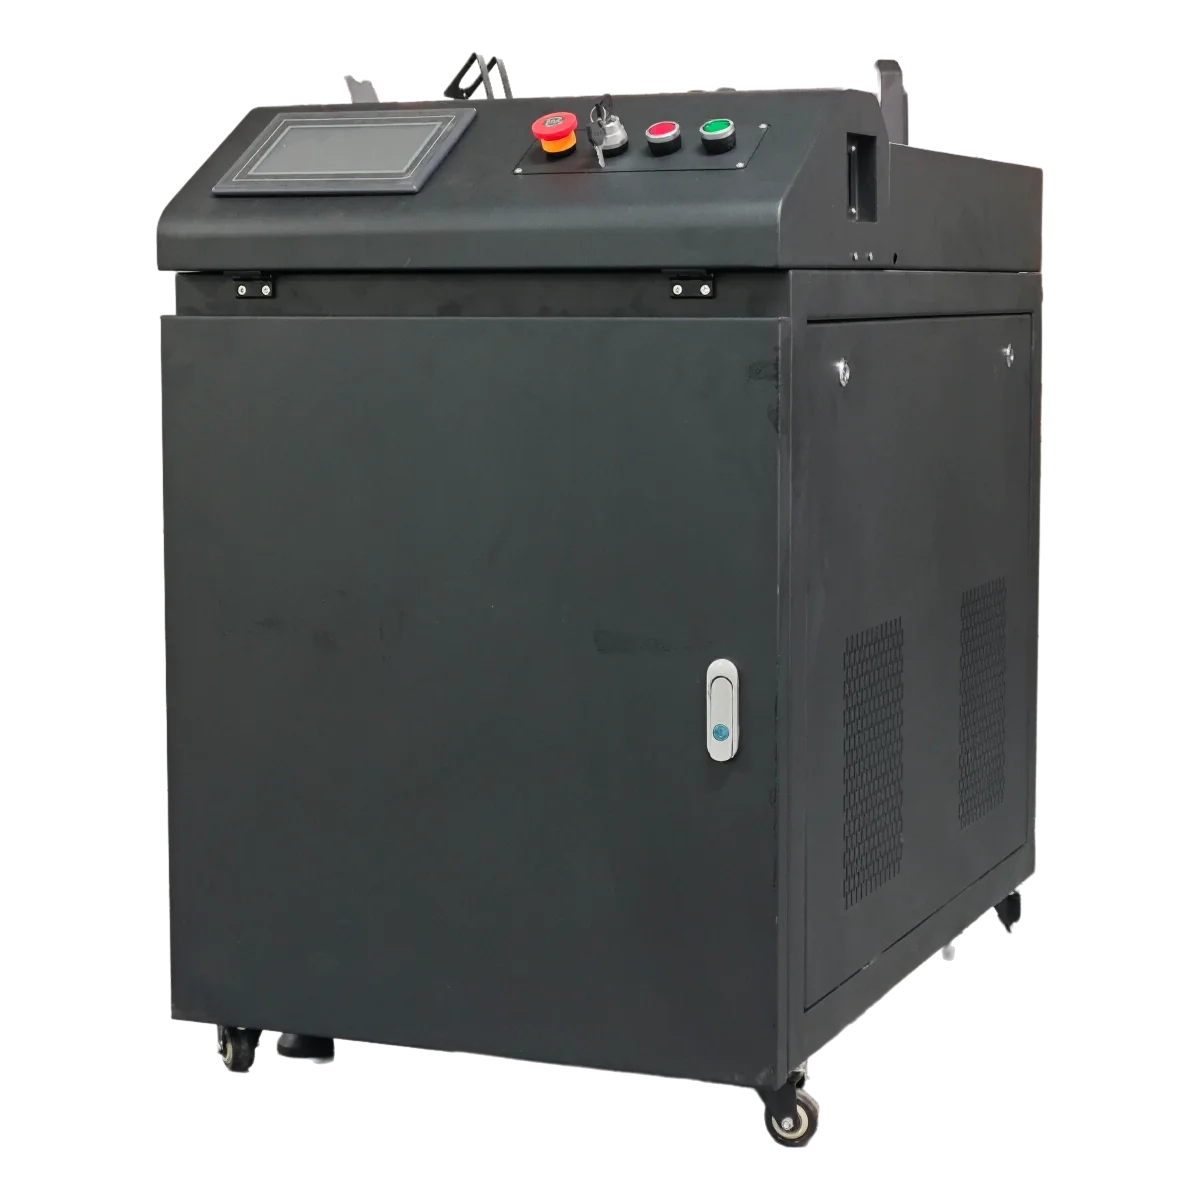
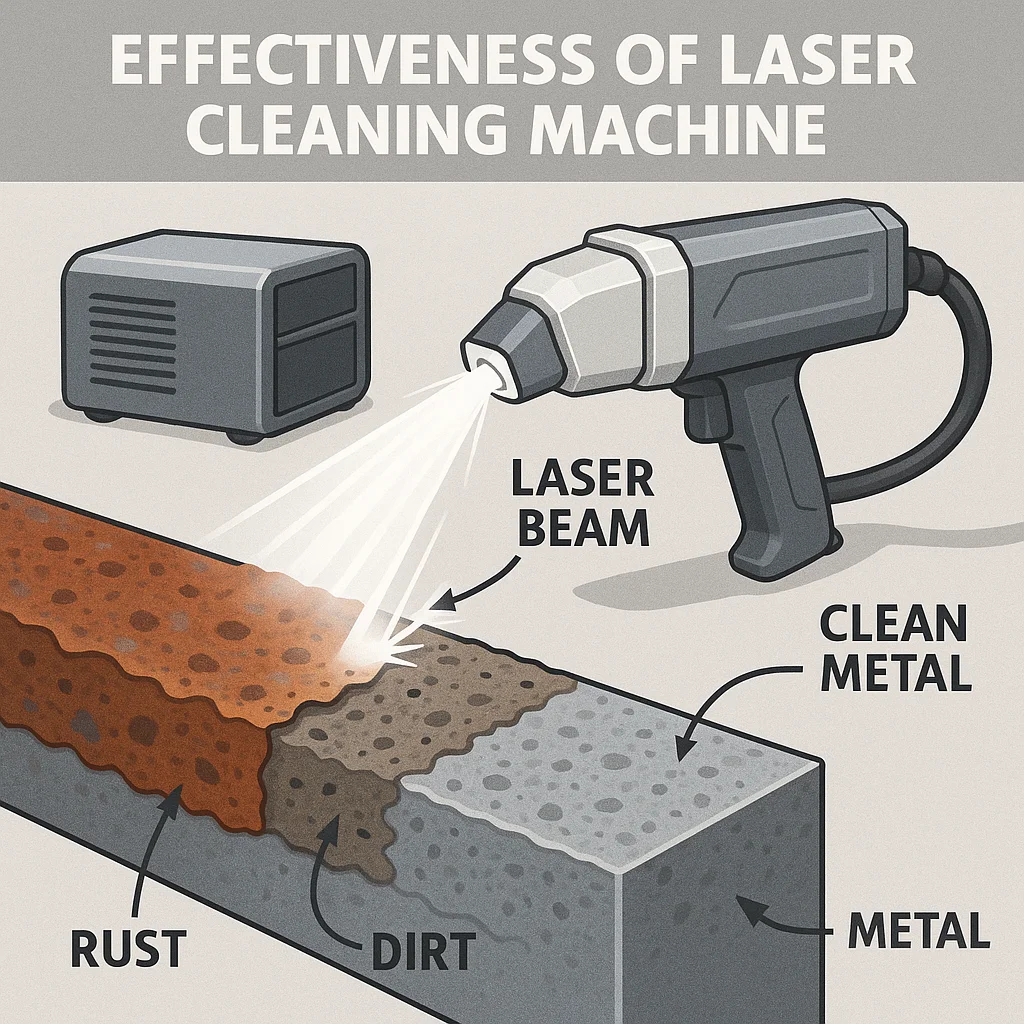
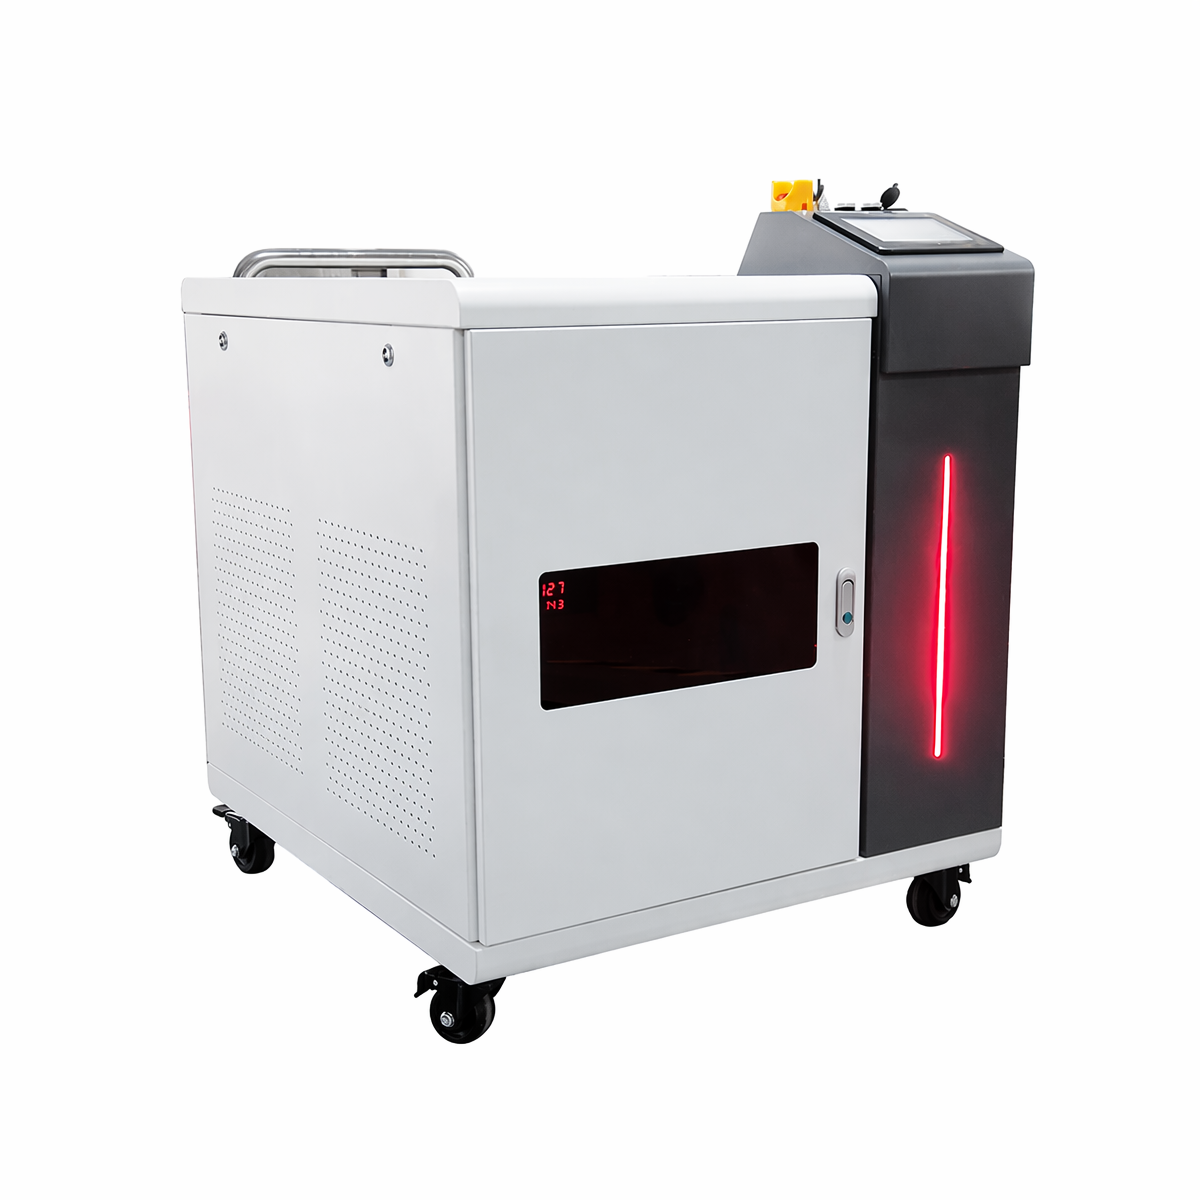
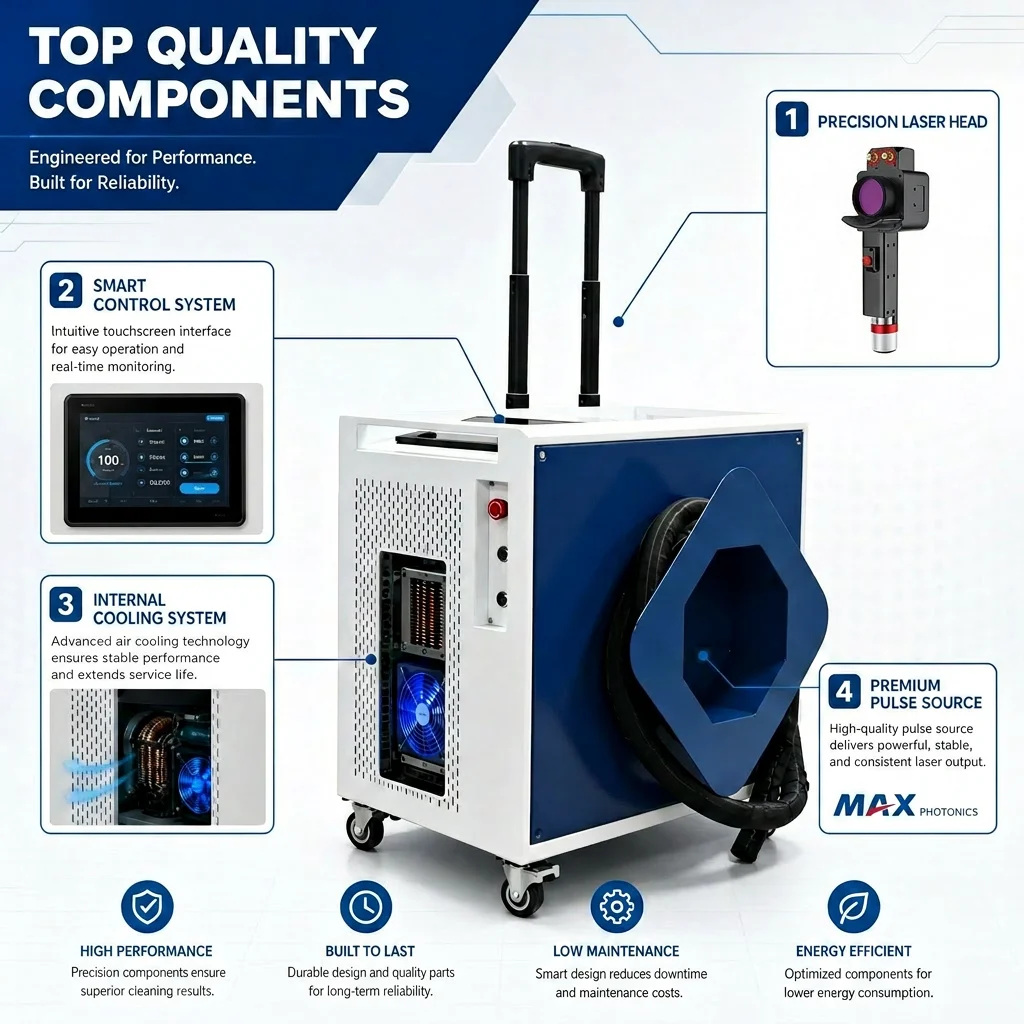
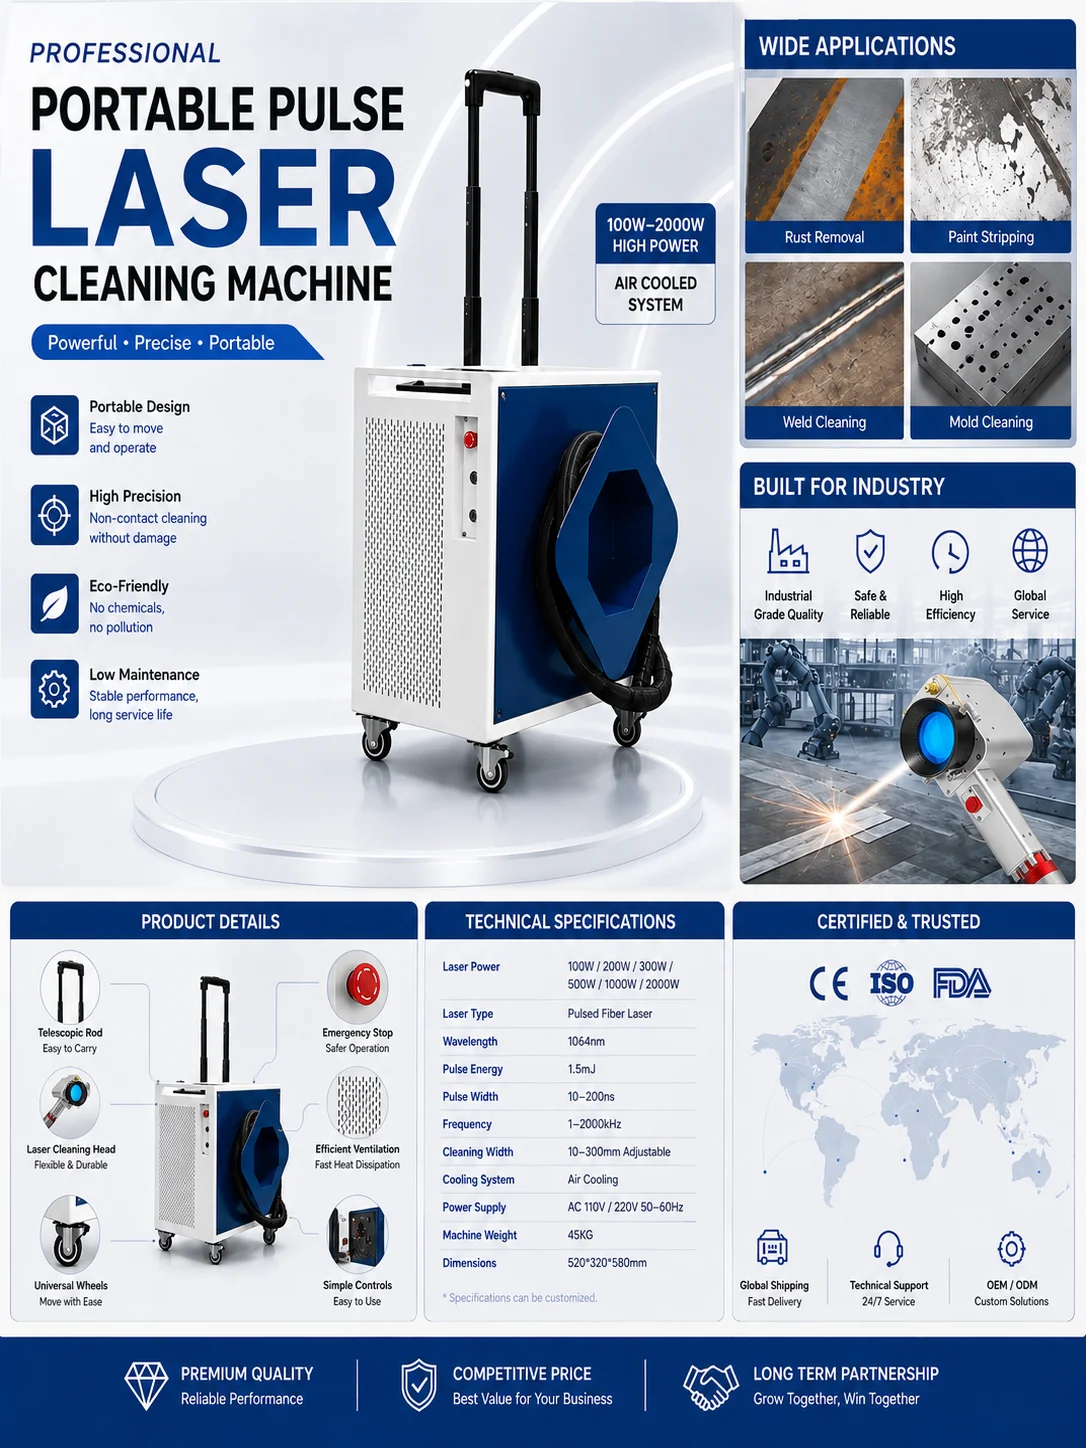
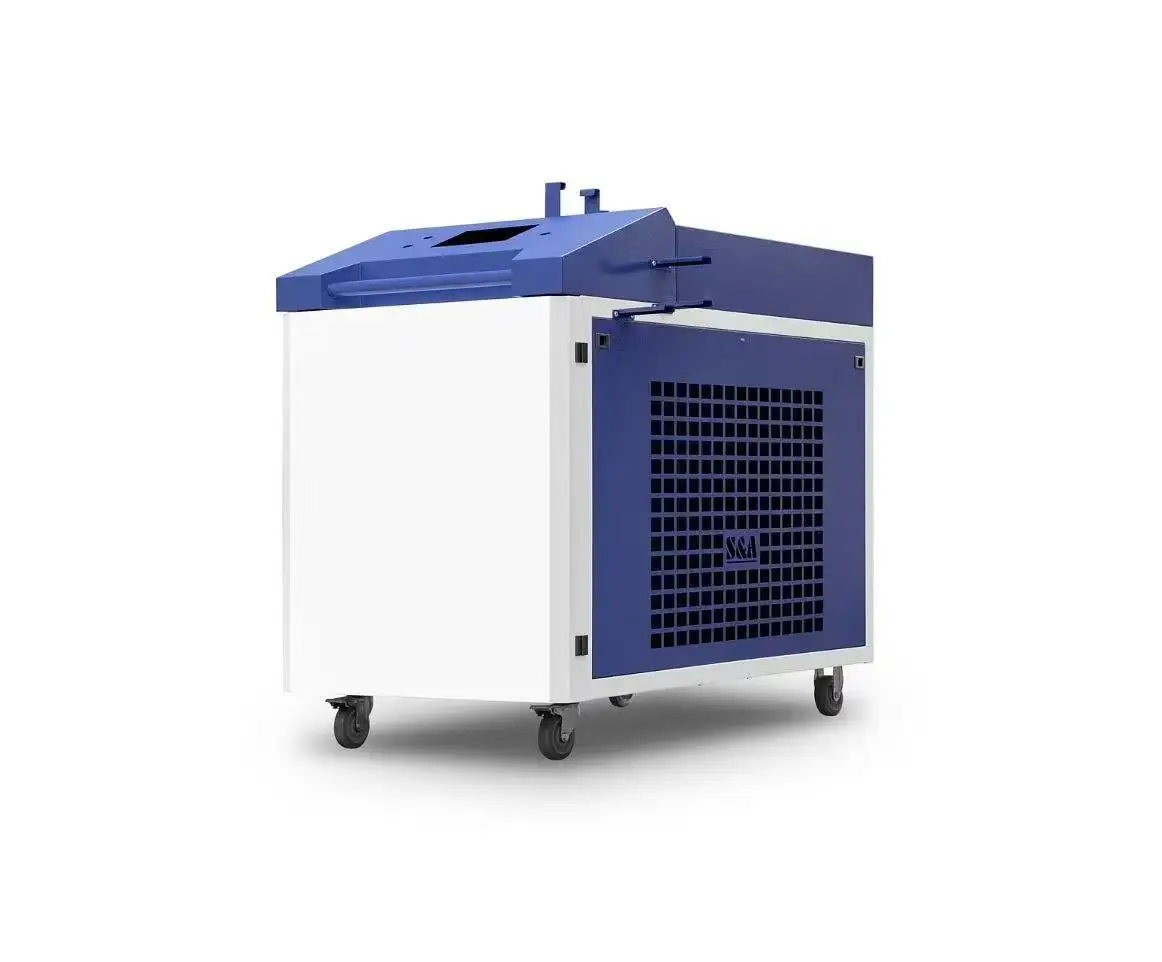
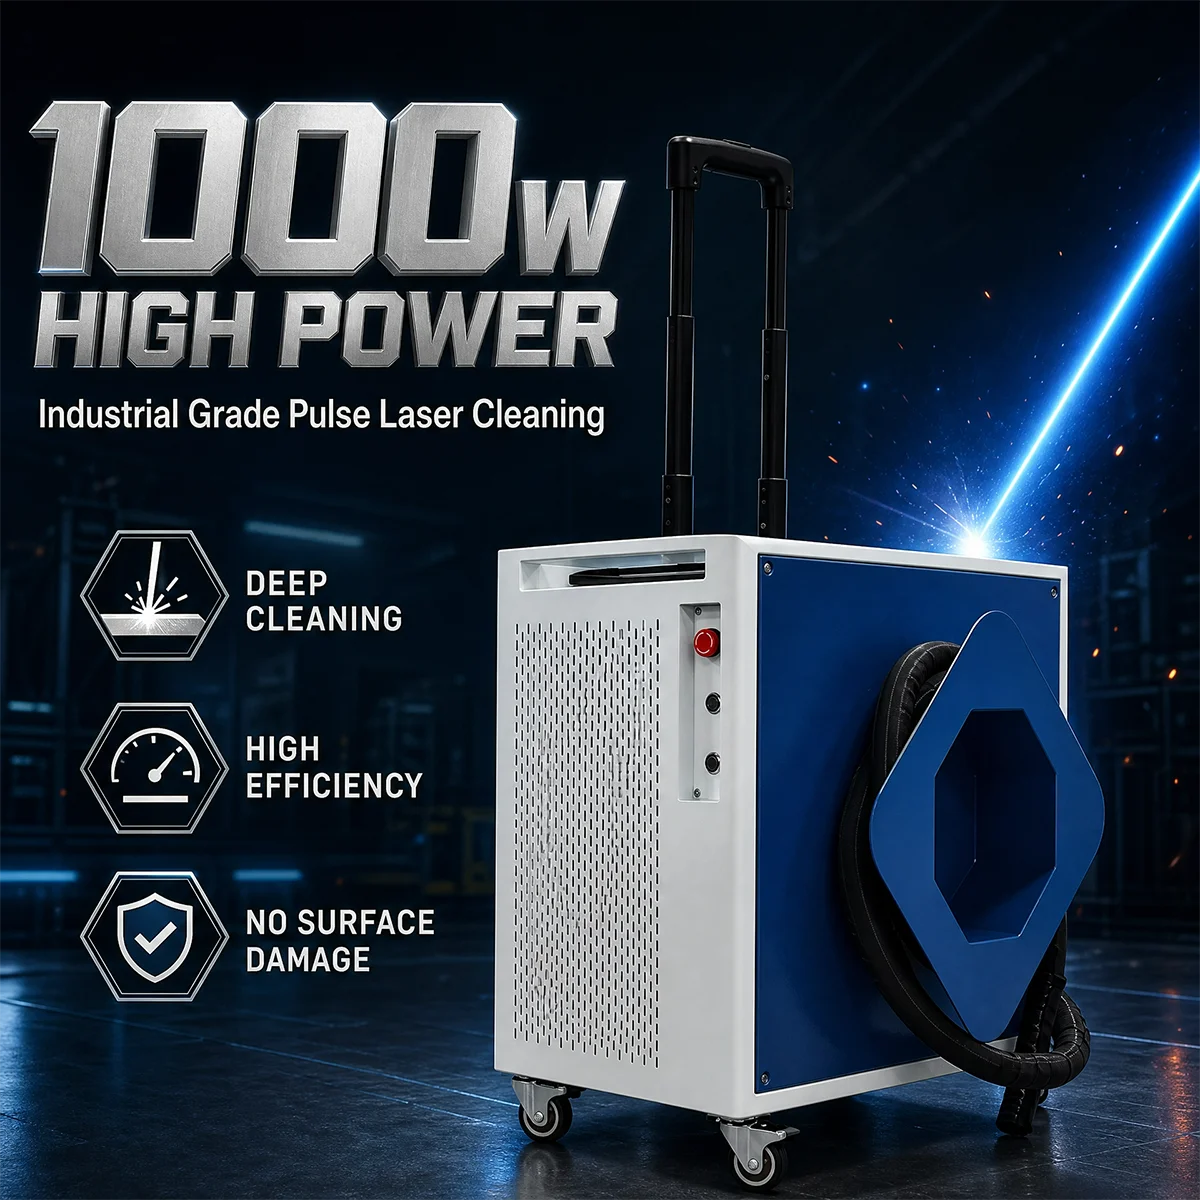
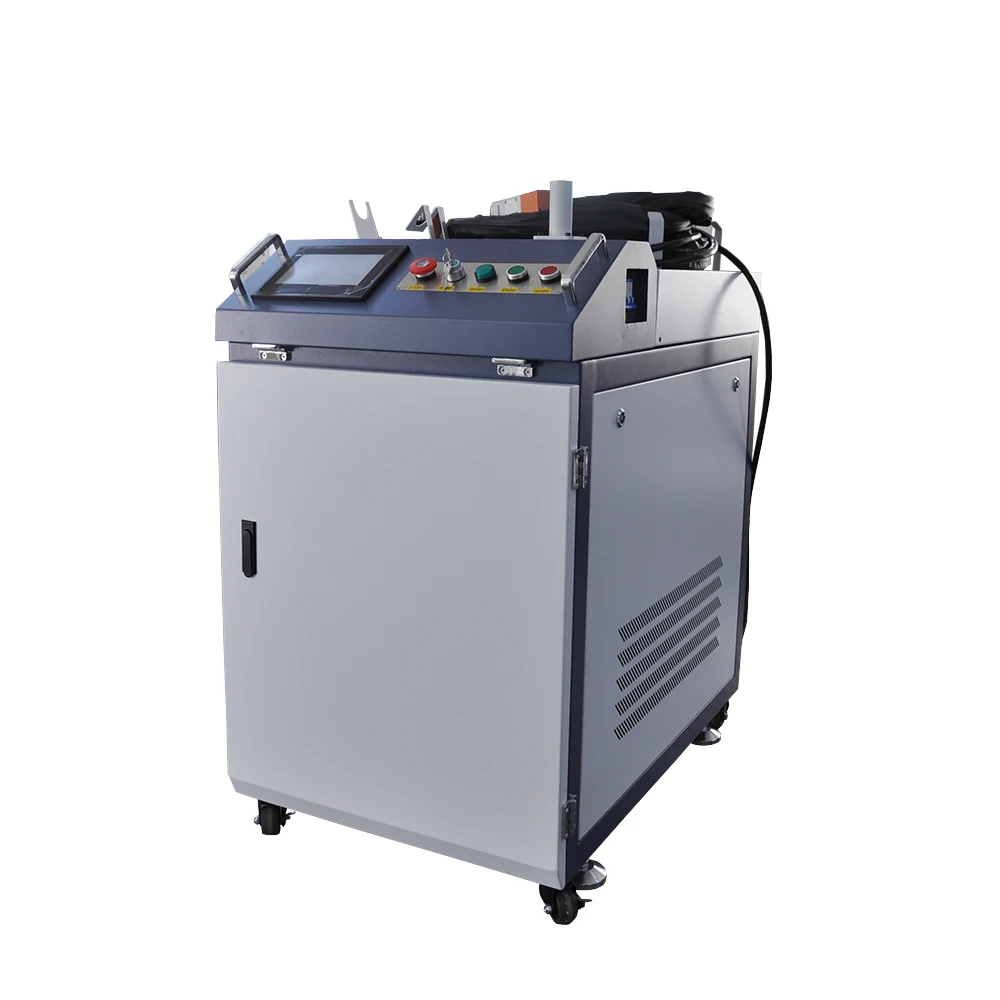
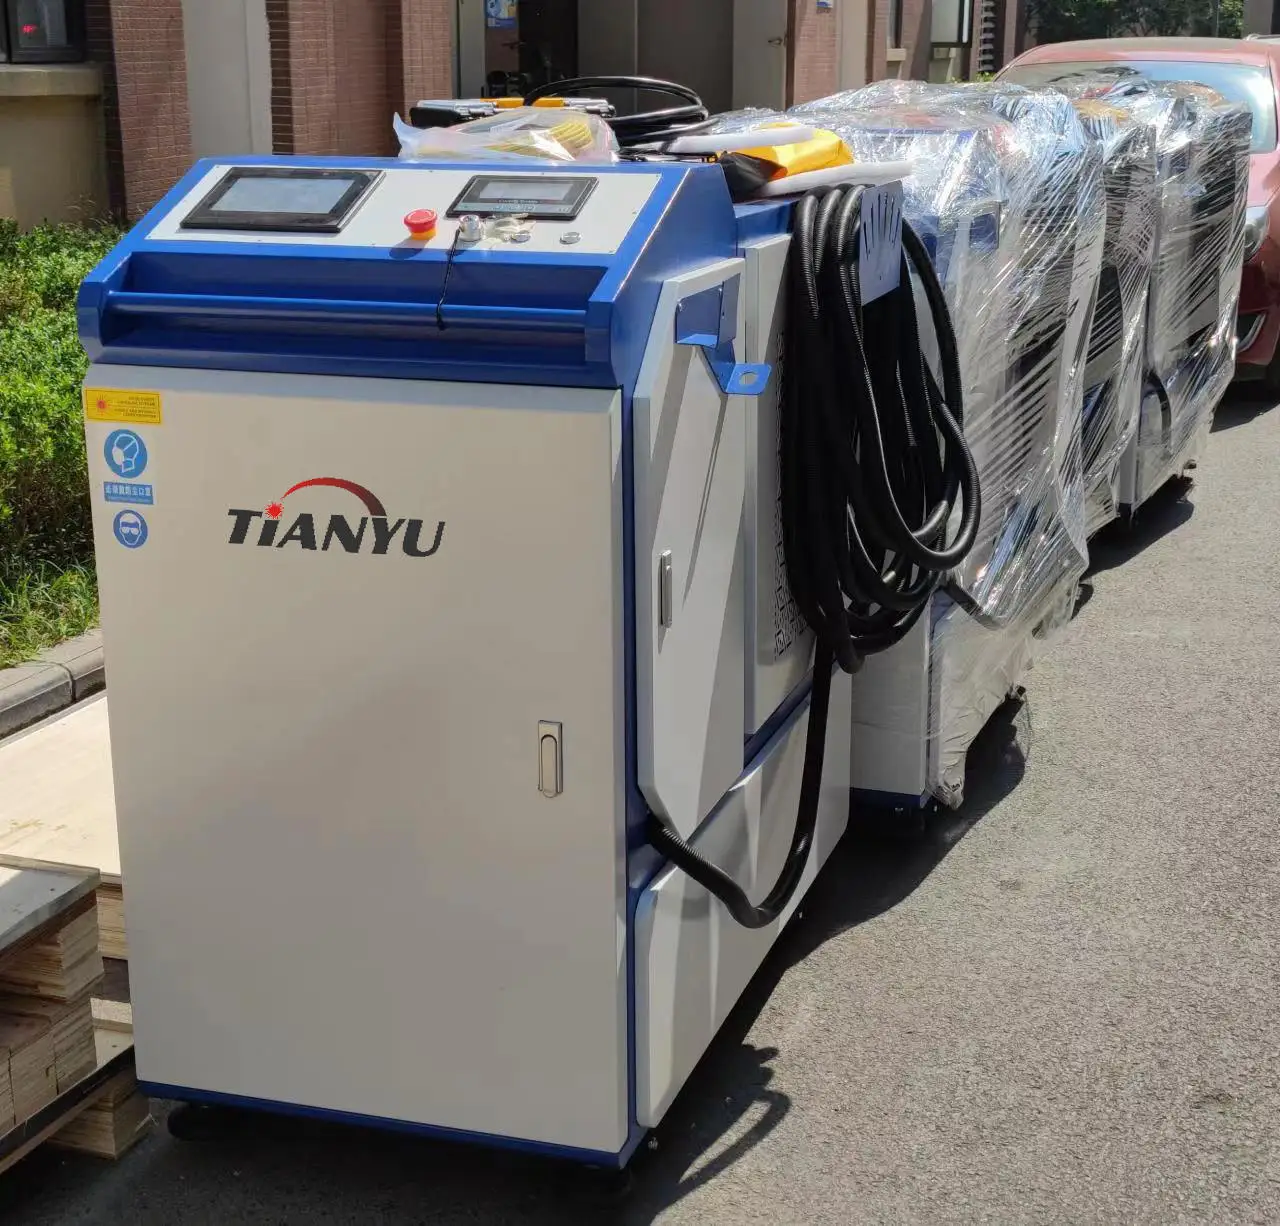
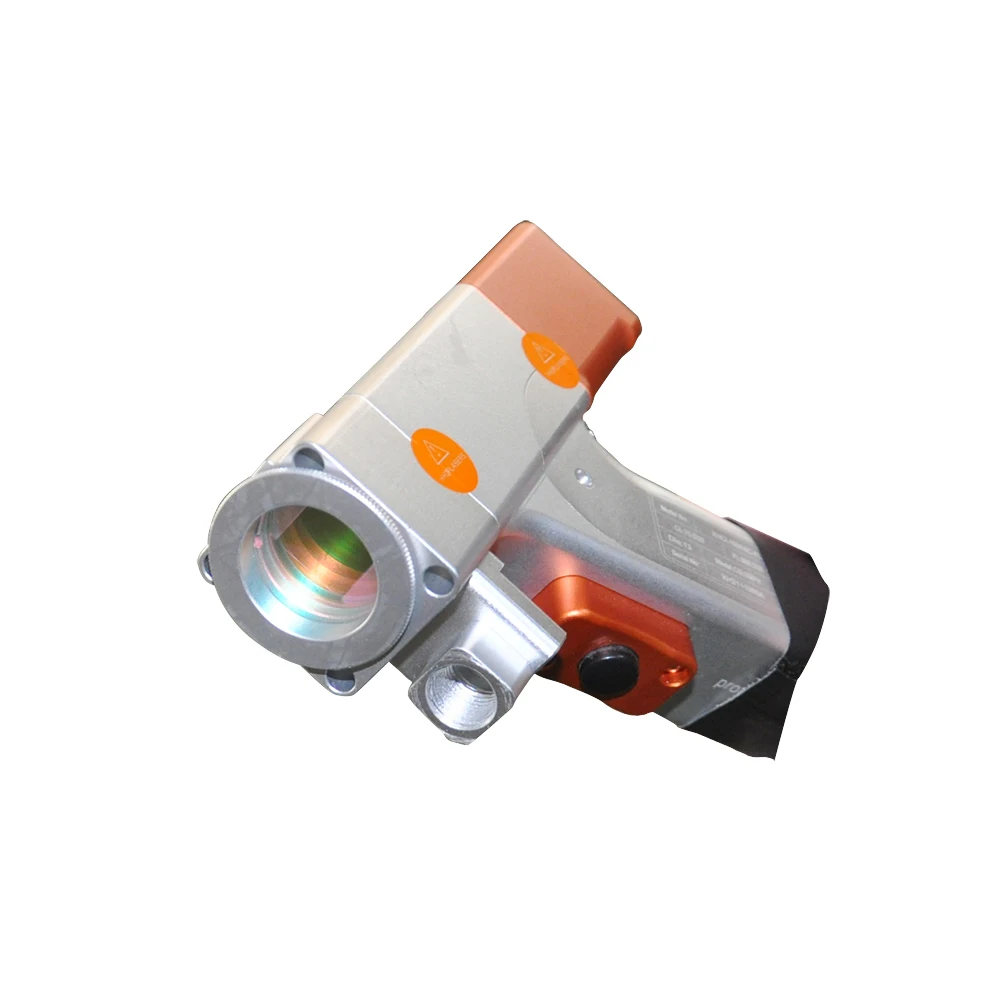
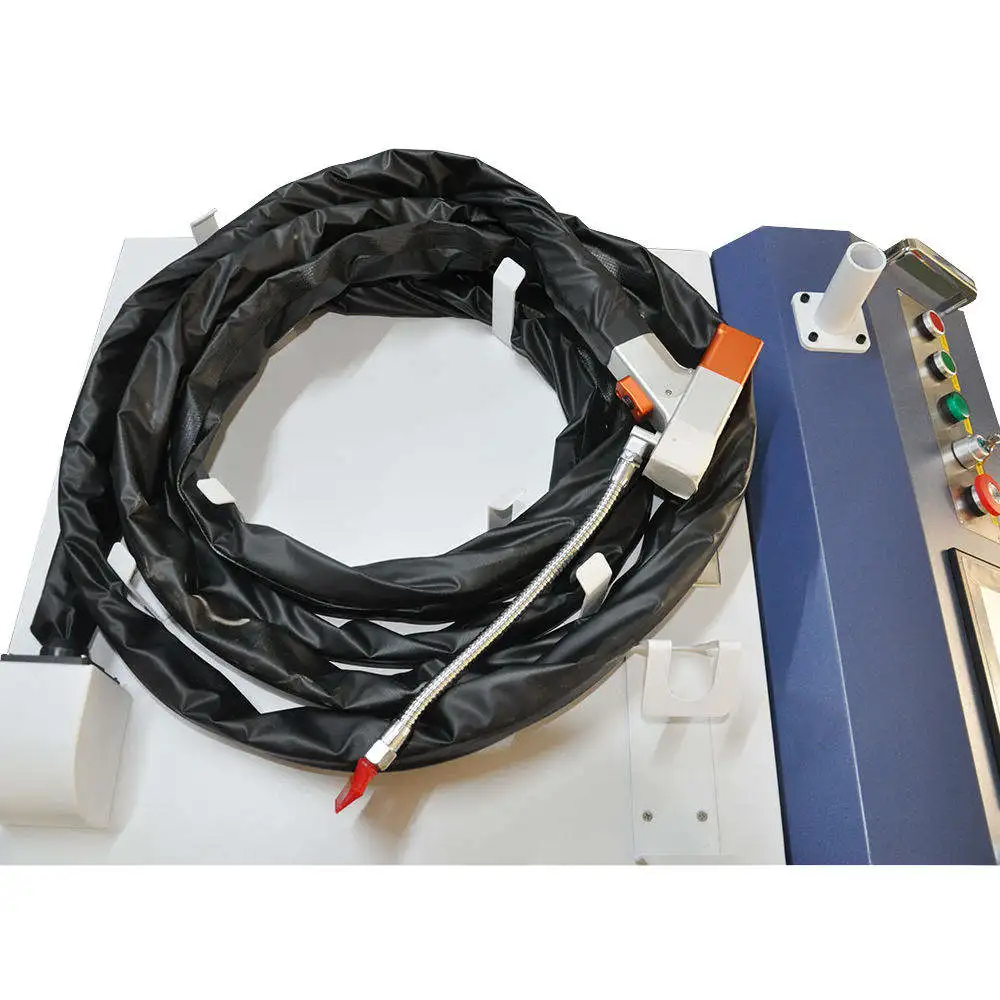
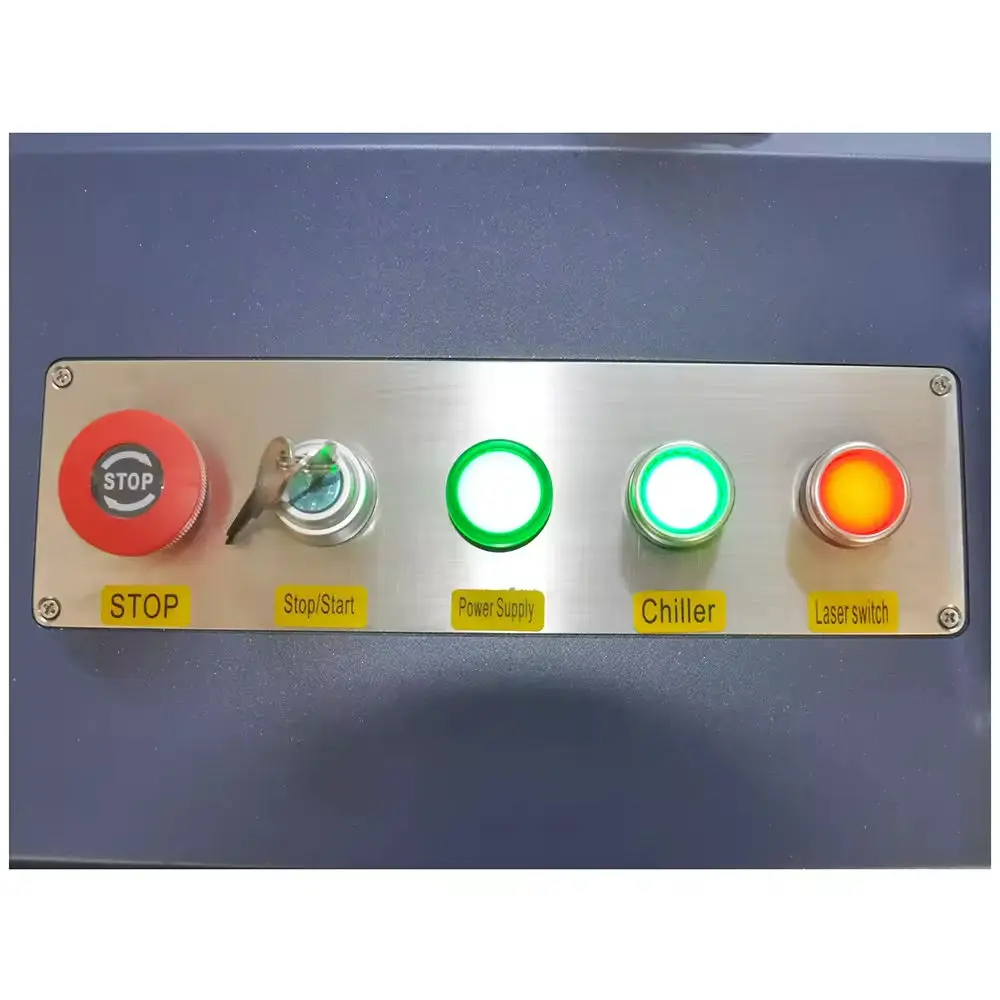
جهاز عالي القوة لإزالة الصدأ بالليزر، يعمل لفترات طويلة، بقدرات ٢٠٠٠ واط و٣٠٠٠ واط، جهاز محمول لتنظيف المعادن باستخدام ألياف الليزر.

Spu:
1601595066205
نظرة عامة على المنتج
منتج
جهاز وسم بالليزر المستمر
اسم العلامة التجارية
تيان يو
مصدر الليزر
JPT
نوع الليزر
الليزر المصنوع من الألياف
قوة الليزر
1000W/1500W/2000W
طول موجة الليزر
1064nm
التردد
20-100 كيلوهرتز
عمق العلامة
٠٫٠١–٠٫٥ مم
سرعة التسمية
10000mm/s
أقل عرض خط
0.02 مم
الدقة المتكررة
0.002mm
منطقة العلامة
١١٠ × ١١٠ مم، أو ١٧٥ × ١٧٥ مم، أو ٢٠٠ × ٢٠٠ مم (اختياري)
البرنامج
JCZ EZCAD
مصدر الطاقة
١١٠ / ٢٢٠ فولت ± ١٠٪، تردد ٥٠ / ٦٠ هرتز
نظام التبريد
تبريد الهواء
درجة حرارة التشغيل
10-35℃
استهلاك الطاقة
١٠٠٠–٣٠٠٠ واط
صيغة ملفات الرسومات
بِلت، دِكْسِف، أي آي، بي إم بي، جي بي إي جي، دي إس تي، جِيف، تاغ، بي إن جي، تِيف
وزن الآلة
55-65كجم
حجم الآلة
٧٧ × ٦١ × ٥٥ سم
التغليف
صندوق خشبي
A1. What can a laser cleaning machine remove? Laser cleaning can remove rust, oxides, paint and selected coatings from suitable surfaces. Results depend on the base material, layer composition and thickness. Share photos and material details to help identify a suitable cleaning process. A2. Will laser cleaning damage the surface underneath? Correctly selected laser parameters can remove unwanted layers while limiting changes to the substrate. Damage-free results are not automatic. Sensitive surfaces, thin parts and unfamiliar coatings should be tested against your required finish before production. A3. Should I choose a pulsed or continuous-wave laser cleaner? Pulsed systems provide flexible control of energy delivery for selective cleaning. Continuous-wave systems may suit robust surfaces that tolerate more heat input. Choose based on the substrate, coating, required finish and tested productivity—not wattage alone. A4. How fast can this machine remove rust or paint? Cleaning speed varies with coating thickness, adhesion, surface geometry and the required cleanliness. Compare results using the same material and finish criteria. A useful test records cleaned area, processing time, settings and any additional passes. A5. Is laser cleaning better than sandblasting or chemical cleaning? Laser cleaning can target specific areas without abrasive media or chemical cleaning agents. It is worth evaluating where selective removal and reduced cleanup matter. Sandblasting or chemical processes may remain more economical for some large-area or complex applications. A6. What are the running costs of a laser cleaner? Include electricity, extraction filters, protective optics, cooling-system maintenance, labor and residue disposal. Laser cleaning avoids blasting media, but the complete system still needs maintenance. Compare cost per cleaned part or square meter at your required finish. A7. Do I need fume extraction and a dedicated work area? Cleaning releases particles and may release hazardous substances from coatings. Suitable extraction and filtration are needed for the application. Open high-power systems also require a controlled laser area, appropriate shielding, trained operators and correctly selected protective equipment. A8. What information is needed to select a laser cleaning machine?  Provide the base material, contaminant or coating, approximate layer thickness, part dimensions, daily workload and required finish. Photos and representative samples help assess whether the priority is selective removal, surface preservation or higher throughput.  Handheld Laser Welding Machine B1. What metals can a handheld laser welder weld? Suitable systems can weld stainless steel, mild steel, aluminum and other selected metals. Compatibility depends on alloy, thickness, surface condition and joint design. Dissimilar-metal combinations need individual assessment; one successful combination does not validate all alloys. B2. What thickness can this laser welder weld reliably? Reliable welding thickness depends on the material, joint type, fit-up, laser power and required penetration. A maximum-thickness claim alone is not enough. Provide your joint drawing and acceptance requirements to establish a suitable production range. B3. How does laser welding compare with TIG or MIG welding? For suitable joints, laser welding can increase travel speed and reduce distortion and finishing work. The benefit varies with fit-up, material and quality requirements. Compare total time per accepted part, including preparation, welding, inspection and rework. B4. Is a handheld laser welder easy for beginners to learn?  Basic operation can be easier to learn than some conventional welding techniques, but consistent weld quality still requires practice and suitable parameters. Laser-safety training and an approved work area are essential before operation. Easy handling does not replace process qualification. B5. Do I need shielding gas and filler wire? Shielding gas is normally used to protect the weld; the gas must suit the material and process. Some close-fitting joints can be welded without filler. Other joints benefit from a compatible wire feeder and filler material, where supported. B6. Can laser welding reduce grinding and improve weld appearance? With suitable fit-up and parameters, laser welding can produce narrow, consistent seams and reduce finishing work. Final appearance depends on material, cleanliness, gas protection and operator technique. Confirm results against your own visual and mechanical acceptance criteria. B7. What safety measures does handheld laser welding require? Open high-power laser welding requires a controlled work area, suitable barriers or enclosure, extraction and application-specific protective equipment. Reflected beams also present hazards. Ordinary welding protection alone is insufficient; follow the machine instructions and a qualified site safety assessment. B8. What is the real operating cost of a laser welder?  Budget for shielding gas, electricity, protective lenses, nozzles, cooling maintenance and filler wire where used. Include labor and post-weld finishing. Compare cost per accepted weld rather than laser power or machine price alone.   Laser Marking Machine C1. Which laser marker should I choose: fiber, MOPA, UV or CO₂? Fiber lasers are widely used for metals and selected plastics. MOPA fiber systems add pulse-width control for specific marking effects. UV and CO₂ suit different materials and finishes. Select the source by testing your actual substrate and required mark. C2. Are laser markings permanent and resistant to wear? Laser marking changes or removes material rather than applying ordinary printing ink. Durability depends on the marking method, depth, substrate and service environment. For parts exposed to abrasion, chemicals or heat, specify the relevant durability tests before approval. C3. Can the machine mark logos, serial numbers, barcodes and QR codes? These are common laser-marking applications, but supported formats and variable-data functions depend on the controller and software. For traceability codes, assess contrast, size and readability with the intended scanner or verifier—not appearance alone. C4. Do I need a MOPA laser for color or black marking? MOPA pulse control can help achieve specific color effects on stainless steel and black marks on anodized aluminum. Results depend on alloy, finish and parameters. It is not full-color printing, and not every marking task requires MOPA. C5. Can it mark rings, tubes and curved parts?  Suitable rotary fixtures can support cylindrical parts, while some shaped surfaces require 3D focusing or dedicated positioning. Confirm part dimensions, weight, geometry and marking location. A rotary attachment alone does not make every curved surface suitable. C6. How do laser power and marking area affect the result?  Required power depends on material, cycle time and marking depth. Lens choice affects the available field and achievable spot characteristics. Higher wattage or a larger field does not automatically produce finer marks; evaluate both against your artwork and part. C7. How fast can it mark each part? Cycle time depends on artwork size, fill density, depth, material and loading method. Advertised scanning speed is not the same as finished-part throughput. Assess a complete cycle that includes positioning, marking, unloading and any required code verification. C8. Can it connect to my production line or business software?  Integration depends on the selected controller, software license and available interfaces. Define triggers, variable-data sources, part tracking and error handling before purchase. Conveyor marking, database connections and custom software should be confirmed as specific configuration items.  Fiber Laser Cutting Machine D1. What metals and thicknesses can this fiber laser cutter cut? Fiber laser cutters can process common metals such as mild steel, stainless steel and aluminum, with suitable configurations. Thickness capacity depends on the model, material and assist gas. Use a model-specific cutting chart and distinguish production-quality cutting from maximum severance. D2. How much laser power do I need for my workshop? Choose power around your most frequent materials, thicknesses, order volume and required edge quality. Higher power may improve productivity on suitable jobs, but should be evaluated alongside gas supply, loading time, electrical capacity and total investment. D3. Will the cut edges need deburring or further finishing? Well-matched parameters can produce clean edges, but dross, oxidation and roughness depend on material, thickness, gas and part geometry. Define your acceptable edge quality and downstream process. Do not assume every part will be ready without finishing. D4. What are the main operating costs of a fiber laser cutter? Key costs include assist gas, electricity, nozzles, protective windows, cooling, extraction, maintenance and labor. Material utilization also matters. Compare cost per finished part using representative drawings and local gas and electricity prices. D5. Should I use oxygen, nitrogen or compressed air for cutting? Gas selection affects edge oxidation, speed and cost. Oxygen is common for mild steel; nitrogen is often selected where an oxide-free edge is required. Compressed air suits some applications. Confirm approved gas quality, pressure and capacity for the specific machine and material. D6. Can one machine cut both sheet metal and tubes? Only a machine configured for both applications can do this. Tube cutting requires suitable workholding, supports and software. Confirm tube shapes, dimensions, loading limits and usable lengths; a sheet-cutting machine does not automatically include tube-cutting capability. D7. What installation requirements should I prepare? Prepare the required floor space, access route, foundation where specified, electrical supply, assist gas, cooling and extraction. Requirements vary by configuration. Request the installation layout and utility specifications for the exact machine before arranging your workshop. D8. Is the machine suitable for operators new to CNC laser cutting?  Software guidance and validated cutting data can simplify operation, but operators still need training in setup, nesting, material handling, cut-quality checks and maintenance. Confirm the supplied software, training scope and technical support before selecting a configuration.
1
1
1
1
1
1
1
1
1
1
1

أ١. ما الذي يمكن لآلة تنظيف الليزر إزالته؟

يمكن لتنظيف الليزر إزالة الصدأ والأكاسيد والدهان والطلاءات المختارة من الأسطح المناسبة. وتعتمد النتائج على المادة الأساسية وتركيب الطبقة وسمكها. يُرجى مشاركة الصور وتفاصيل المادة لمساعدتنا في تحديد عملية تنظيف مناسبة.


أ٢. هل يُسبِّب تنظيف الليزر أي ضرر للسطح الكامن تحت الطبقة المُنظَّفة؟

يمكن لمعالم الليزر المُختارة بشكلٍ صحيح إزالة الطبقات غير المرغوب فيها مع الحد من التغييرات التي تطرأ على السطح الأساسي. وليست النتائج الخالية من التلف أمراً تلقائياً. ويجب اختبار الأسطح الحساسة والأجزاء الرقيقة والطلاءات غير المألوفة مقابل الدرجة المطلوبة من النهاية قبل بدء الإنتاج.


أ3. هل يجب أن أختار جهاز تنظيف بالليزر نبضي أم مستمر الموجة؟

توفر الأنظمة النبضية تحكّماً مرناً في إيصال الطاقة للتنظيف الانتقائي. وقد تكون الأنظمة المستمرة الموجة مناسبةً للأسطح المتينة التي تتحمّل كمية أكبر من الحرارة. واختر النوع بناءً على السطح الأساسي والطلاء والنتيجة النهائية المطلوبة والإنتاجية المُختبرة، وليس فقط بناءً على القدرة بالواط.


أ4. ما سرعة إزالة الصدأ أو الطلاء بواسطة هذه الآلة؟

تتفاوت سرعة التنظيف باختلاف سماكة الطلاء والتصاقه وهندسة السطح ودرجة النظافة المطلوبة. وقِس النتائج باستخدام نفس المادة ومعايير النهاية. ويعتبر الاختبار المفيد هو تسجيل المساحة المنظَّفة وزمن المعالجة والإعدادات وأي عمليات إضافية.


أ5. هل يفوق التنظيف بالليزر الرملَ النفاث أو التنظيف الكيميائي؟

يمكن لعملية التنظيف بالليزر استهداف مناطق محددة دون استخدام وسائط كاشطة أو مواد كيميائية منظِّفة. ويُستحسن تقييم هذه الطريقة في الحالات التي تتطلب إزالة انتقائية وتقليل جهود التنظيف اللاحقة. وقد تظل عمليات الرمل أو المعالجة الكيميائية أكثر اقتصاديةً في بعض التطبيقات الواسعة المساحة أو ذات التعقيد العالي.


أ6. ما تكاليف تشغيل جهاز التنظيف بالليزر؟

تشمل التكاليف: استهلاك الكهرباء، ومرشحات نظام السحب، والعدسات الواقية، وصيانة نظام التبريد، والعمالة، والتخلص من المخلفات. فعلى الرغم من أن التنظيف بالليزر لا يستخدم وسائط رشٍّ، فإن النظام الكامل لا يزال بحاجة إلى صيانة دورية. وعليه، قارن التكلفة لكل قطعة تم تنظيفها أو لكل متر مربع وفق المظهر النهائي المطلوب لديك.


أ7. هل أحتاج إلى نظام سحب للبخار والدخان ومنطقة عمل مخصصة؟

تطلق عملية التنظيف جسيمات قد تكون ضارة، وقد تحرر أيضًا مواد خطرة من الطلاءات. ولذلك، يتطلب الأمر نظام سحب وترشيح مناسب حسب طبيعة التطبيق. كما تتطلب الأنظمة عالية القدرة المفتوحة وجود منطقة خاضعة للرقابة لتشغيل الليزر، وتجهيزات حماية مناسبة، ومشغلين مدربين، ومعدات واقية مختارة بدقة.


أ8. ما المعلومات المطلوبة لاختيار جهاز تنظيف بالليزر؟

قدِّم المادة الأساسية، والملوث أو الطبقة السطحية، وسماكة الطبقة التقريبية، وأبعاد القطعة، وحجم الحمل اليومي، والنهاية المطلوبة. تساعد الصور والعينات التمثيلية في تقييم ما إذا كانت الأولوية تكمن في الإزالة الانتقائية، أو الحفاظ على السطح، أو تحقيق إنتاجية أعلى.


آلة لحام بالليزر المحمولة

ب1. ما المعادن التي يمكن لجهاز لحام الليزر المحمول لحامها؟

يمكن لأنظمة مناسبة لحام الفولاذ المقاوم للصدأ، والفولاذ الكربوني اللين، والألومنيوم، ومعادن أخرى مختارة. ويعتمد التوافق على السبيكة وسماكة المادة وحالة السطح وتصميم الوصلة. وتتطلب تركيبات المعادن غير المتشابهة تقييمًا فرديًّا؛ إذ لا يُعتبر نجاح تركيبة واحدة دليلًا على صلاحية جميع السبائك.


ب2. ما السماكة القصوى التي يمكن لهذا جهاز لحام الليزر لحامها بموثوقية؟

تعتمد السماكة القصوى الموثوقة للحام على نوع المادة ونوع الوصلة ودقة تركيب الأجزاء وقوة الليزر والاختراق المطلوب. ولا تكفي المطالبة بسماكة قصوى وحدها. ولتحديد نطاق إنتاج مناسب، يُرجى تزويدنا برسم الوصلة ومتطلبات القبول.


بـ٣. كيف يقارن اللحام بالليزر مع اللحام بتقنية تيغ أو مايغ؟

بالنسبة للمفاصل المناسبة، يمكن أن يزيد اللحام بالليزر من سرعة التحرك ويقلل التشوه والعمل الإضافي اللازم للتشطيب. وتتفاوت الفوائد باختلاف دقة تركيب الأجزاء ونوع المادة ومتطلبات الجودة. قارن الوقت الكلي المطلوب لكل جزء مقبول، بما في ذلك التحضير واللحام والفحص وإعادة المعالجة.


بـ٤. هل يكون لحام الليزر اليدوي سهل التعلُّم للمبتدئين؟

يمكن أن يكون التشغيل الأساسي أسهل في التعلُّم مقارنةً ببعض تقنيات اللحام التقليدية، لكن تحقيق جودة لحام متسقة يتطلب ممارسةً كافيةً وضبطًا دقيقًا للمعايير. ويجب إتمام تدريب السلامة عند استخدام الليزر وتوفير منطقة عمل معتمدة قبل التشغيل. وسهولة التعامل لا تعوّض الحاجة إلى أهلية عملية مُوثَّقة.


بـ٥. هل أحتاج إلى غاز واقي وسلك حشو؟

يُستخدم الغاز الواقي عادةً لحماية منطقة اللحام؛ ويجب أن يكون الغاز مناسبًا لنوع المادة وطريقة اللحام. ويمكن لبعض المفاصل ذات التركيب الدقيق أن تُلحَم دون استخدام سلك حشو. أما المفاصل الأخرى فتستفيد من جهاز تغذية سلك متوافق ومواد حشو مناسبة، عند توفر هذه الإمكانيات.


ب6. هل يمكن للحام الليزر تقليل عملية الجلخ وتحسين مظهر الوصلة الملحومة؟

مع تحقيق التماسك المناسب والمعايير التشغيلية الملائمة، يمكن لتقنية لحام الليزر إنتاج وصلات ضيقة ومتناسقة، مما يقلل من متطلبات التشطيب اللاحقة. أما المظهر النهائي فيعتمد على نوع المادة ونظافتها ونوع الغاز الواقي المستخدم وكفاءة المشغل. ويجب التحقق من النتائج وفقاً للمعايير البصرية والميكانيكية الخاصة بكم.


ب7. ما الإجراءات الأمنية المطلوبة عند استخدام جهاز لحام ليزر محمول؟

يتطلب لحام الليزر عالي القدرة المفتوح وجود منطقة عمل خاضعة للرقابة، وحواجز أو غلاف مناسب، وأنظمة سحب الهواء الملوث، ومعدات حماية مخصصة للتطبيق. كما تمثل الأشعة المنعكسة خطراً أيضاً. ولا تكفي معدات الحماية الاعتيادية المستخدمة في اللحام العادي؛ لذا يجب اتباع تعليمات الجهاز وتقييم أمن الموقع الذي يجريه خبير مؤهل.


ب8. ما التكلفة التشغيلية الفعلية لجهاز لحام الليزر؟

الميزانية المخصصة لغاز الحماية، والكهرباء، والعدسات الواقية، والفوهات، وصيانة التبريد، والسلك المُملئ عند الاستخدام. وتشمل هذه الميزانية تكلفة العمالة والإنهاء ما بعد اللحام. وعليك مقارنة التكلفة لكل لحمة مقبولة بدلًا من مقارنة قوة الليزر أو سعر الجهاز وحده.


آلة تعليم بالليزر

ج١. أي جهاز وسم بالليزر ينبغي أن أختار: ألياف، أم موبا، أم فوق بنفسجي، أم ثاني أكسيد الكربون؟

تُستخدم ليزرات الألياف على نطاق واسع في معالجة المعادن وبعض أنواع البلاستيك. وتوفّر أنظمة الليزر من نوع موبا تحكمًا في عرض النبضة لتحقيق تأثيرات وسم محددة. أما الليزر فوق البنفسجي وليزر ثاني أكسيد الكربون فيصلحان لأنواع مختلفة من المواد والأسطح النهائية. لذا اختر مصدر الليزر بعد اختبار المادة الفعلية التي ستُوسَم والعلامة المطلوبة عليها.


ج٢. هل علامات الليزر دائمة ومقاومة للتآكل؟

يؤدي وسم الليزر إلى تغيير المادة أو إزالتها بدلًا من تطبيق حبر طباعة تقليدي. وتعتمد المتانة على طريقة الوسم، وعمق العلامة، ونوع المادة الأساسية، والبيئة التشغيلية. وللقطع المعرّضة للتآكل أو المواد الكيميائية أو الحرارة، حدّد الاختبارات المناسبة لتقييم المتانة قبل الموافقة النهائية.


ج٣. هل يمكن للجهاز وسم الشعارات وأرقام التسلسل والرموز الشريطية ورموز QR؟

هذه تطبيقات شائعة للوسم بالليزر، لكن الصيغ المدعومة ووظائف البيانات المتغيرة تعتمد على وحدة التحكم والبرنامج. ولرموز التتبع، قيّم التباين والحجم ووضوح القراءة باستخدام الماسح الضوئي أو جهاز التحقق المُراد استخدامه — وليس المظهر فقط.


ج ٤: هل أحتاج إلى ليزر موبا لوضع علامات ملوّنة أو سوداء؟

يمكن أن يساعد التحكم في نبضات الليزر من نوع موبا في تحقيق تأثيرات لونية محددة على الفولاذ المقاوم للصدأ، وعلامات سوداء على الألمنيوم المؤكسد. وتعتمد النتائج على نوع السبيكة والتشطيب والمعايير المستخدمة. وهذا ليس طباعةً كاملة الألوان، ولا تتطلب كل مهام الوسم استخدام ليزر موبا.


ج ٥: هل يمكنه وضع علامات على الخواتم والأسطوانات والأجزاء المنحنية؟

يمكن أن تدعم الملحقات الدوارة المناسبة الأجزاء الأسطوانية، بينما تتطلب بعض الأسطح ذات الأشكال الخاصة تركيزًا ثلاثي الأبعاد أو تحديد مواضع مخصصًا. وتأكد من أبعاد القطعة ووزنها وهندستها وموقع الوسم المطلوب. فوجود ملحق دوار وحده لا يجعل كل السطح المنحني مناسبًا.


ج ٦: كيف تؤثر قوة الليزر ومساحة الوسم على النتيجة؟

تعتمد القدرة المطلوبة على نوع المادة ووقت الدورة وعمق الوسم. ويؤثر اختيار العدسة في المجال المتاح والخصائص المحقَّقة للنقطة. ولا يؤدي ارتفاع القدرة بالواط أو توسيع المجال تلقائيًّا إلى إنتاج وسوم أدق؛ بل يجب تقييم كلا العاملين بالنسبة إلى التصميم الفني والقطعة.


جـ٧. ما سرعة وسم كل قطعة؟

يعتمد وقت الدورة على حجم التصميم الفني وكثافة التعبئة وعمق الوسم ونوع المادة وأسلوب التحميل. وسرعة المسح المُعلَّنة ليست هي نفسها معدل إنتاج القطع الجاهزة. لذا ينبغي تقييم دورة كاملة تشمل تحديد الموضع والوسم وإخراج القطعة وأي تحقق مطلوب من الشيفرة.


جـ٨. هل يمكن ربط الجهاز بخط الإنتاج أو برامج الإدارة الخاصة بي؟

يعتمد التكامل على وحدة التحكم المختارة وترخيص البرنامج والواجهات المتاحة. ويجب تحديد المحفِّزات ومصادر البيانات المتغيرة وتتبع القطع ومعالجة الأخطاء قبل الشراء. كما ينبغي التأكيد على أن وضعية وسم الناقل وروابط قواعد البيانات والبرامج المخصصة تُعتبر عناصر تكوين محددة.


آلة قطع الليزر

د١. ما المعادن وسمكها التي يمكن لهذا الليزر الأليافي قصها؟

يمكن لآلات قص الليزر الليفية معالجة المعادن الشائعة مثل الصلب اللين، والصلب المقاوم للصدأ، والألومنيوم، وذلك باستخدام تكوينات مناسبة. ويعتمد الحد الأقصى لسماكة المادة التي يمكن قصها على الطراز المستخدم ونوع المادة وغاز المساعدة. واستخدم جدول القص الخاص بكل طراز، وافصل بين القص عالي الجودة للإنتاج والقص الأقصى للقطع الكامل.


كم قوة ليزر أحتاجها لموقعي؟

اختر قوة الليزر وفقًا لأكثر المواد التي تستخدمها تكرارًا، وسماكتها، وحجم الطلبات، وجودة الحواف المطلوبة. وقد تحسّن القوة الأعلى الإنتاجية في المهام المناسبة، لكن يجب تقييمها مع مراعاة إمداد الغاز، وزمن التحميل، والسعة الكهربائية، والاستثمار الكلي.


هل ستتطلب حواف القطع إزالة الحواف الحادة أو تشطيبًا إضافيًا؟

يمكن أن تُنتج المعايير المُختارة بدقة حوافًا نظيفة، لكن وجود الرواسب المعدنية (الدرس)، والأكسدة، وخشونة السطح يعتمد على نوع المادة وسمكها وغاز القطع وهندسة القطعة. وحدد جودة الحواف المقبولة لديك والعمليات اللاحقة. ولا تفترض أن كل قطعة ستكون جاهزة للاستخدام دون تشطيب.


ما هي التكاليف التشغيلية الرئيسية لآلة قص الليزر الليفي؟

تشمل التكاليف الرئيسية غاز المساعدة والكهرباء والفوهات والنوافذ الواقية والتبريد والاستخراج والصيانة والعمالة. ويلعب استغلال المواد أيضًا دورًا مهمًّا. قارن التكلفة لكل قطعة منتهية باستخدام رسومات تمثيلية وأسعار الغاز والكهرباء المحلية.


د٥: هل يجب أن أستخدم الأكسجين أم النيتروجين أم الهواء المضغوط للقطع؟

يؤثر اختيار الغاز في أكسدة الحواف والسرعة والتكلفة. ويُستخدم الأكسجين عادةً لقطع الفولاذ اللين، بينما يُختار النيتروجين غالبًا عندما يشترط الحصول على حافة خالية من الأكاسيد. أما الهواء المضغوط فيناسب بعض التطبيقات. وتأكد من جودة الغاز والضغط والسعة المسموح بها وفق المواصفات المعتمدة للجهاز والمادة المحددين.


د٦: هل يمكن لماكينة واحدة أن تقطع كلاً من صفائح المعدن والأنابيب؟

لا يمكن لأي ماكينة أن تقوم بكلا العمليتين إلا إذا كانت مُهيَّأة خصيصًا لكليهما. ويقتضي قطع الأنابيب وجود أدوات تثبيت ومناظر داعمة وبرمجيات مناسبة. وتأكد من أشكال الأنابيب وأبعادها وحدود التحميل والأطوال القابلة للاستخدام؛ فماكينة قطع الصفائح لا تتضمَّن تلقائيًّا إمكانية قطع الأنابيب.


د٧: ما المتطلبات الخاصة بالتركيب التي ينبغي أن أجهِّزها؟

أعد مساحة الأرضية المطلوبة، ومسار الوصول، والأساس عند تحديده، والتغذية الكهربائية، والغاز المساعد، والتبريد، والشفط. وتتفاوت المتطلبات حسب التكوين. واطلب تخطيط التركيب ومواصفات المرافق الخاصة بالجهاز الدقيق قبل ترتيب ورشة العمل.


هل الجهاز مناسب للمشغلين الجدد في مجال قص الليزر باستخدام الحاسب الآلي؟

يمكن أن تبسّط إرشادات البرمجيات وبيانات القص المُوثَّقة عملية التشغيل، لكن المشغلين ما زالوا بحاجة إلى تدريبٍ في الإعداد، وتجميع القطع على اللوح (nesting)، ومعالجة المواد، والتحقق من جودة القص، والصيانة. وتأكد من البرمجيات المقدمة، ونطاق التدريب، والدعم الفني قبل اختيار التكوين.
احصل على عرض سعر مجاني

سيتصل بك ممثلنا قريبًا.
البريد الإلكتروني
الهاتف المحمول / واتساب
الاسم
اسم الشركة
الرسالة
0/1000