 ×
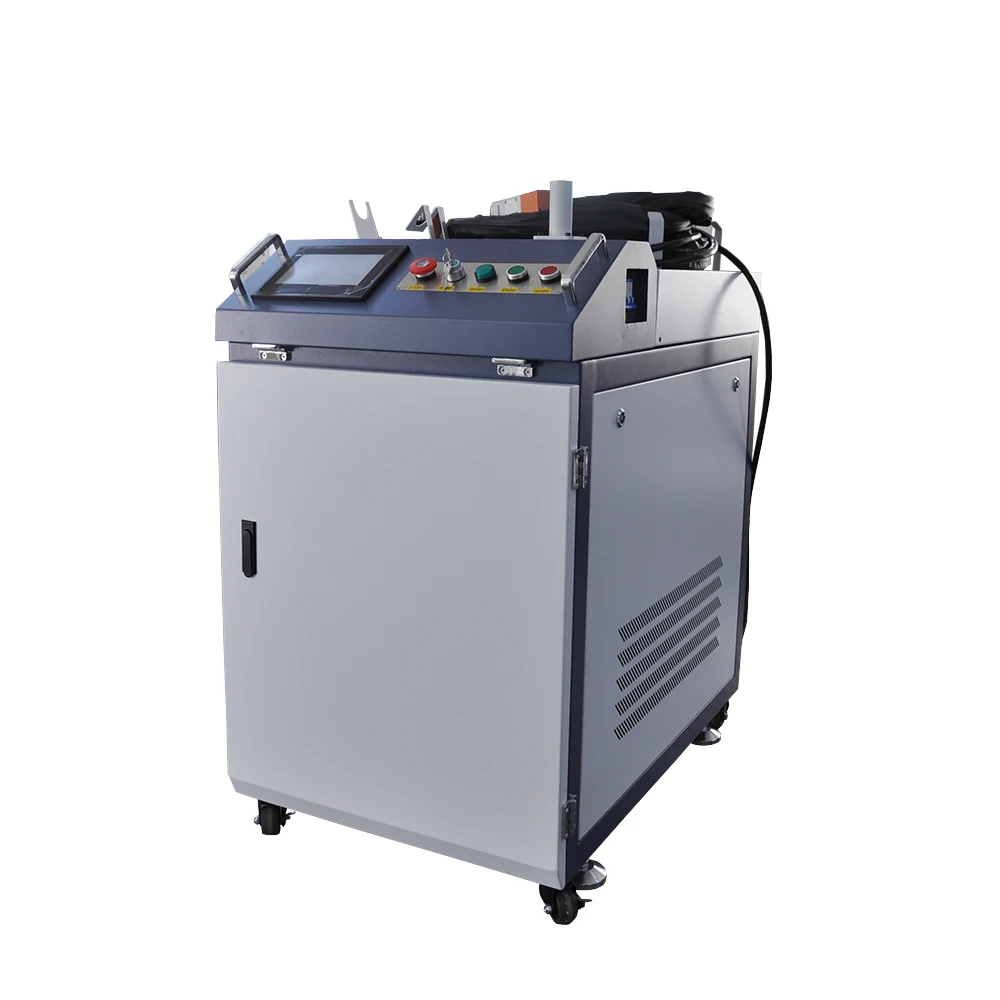
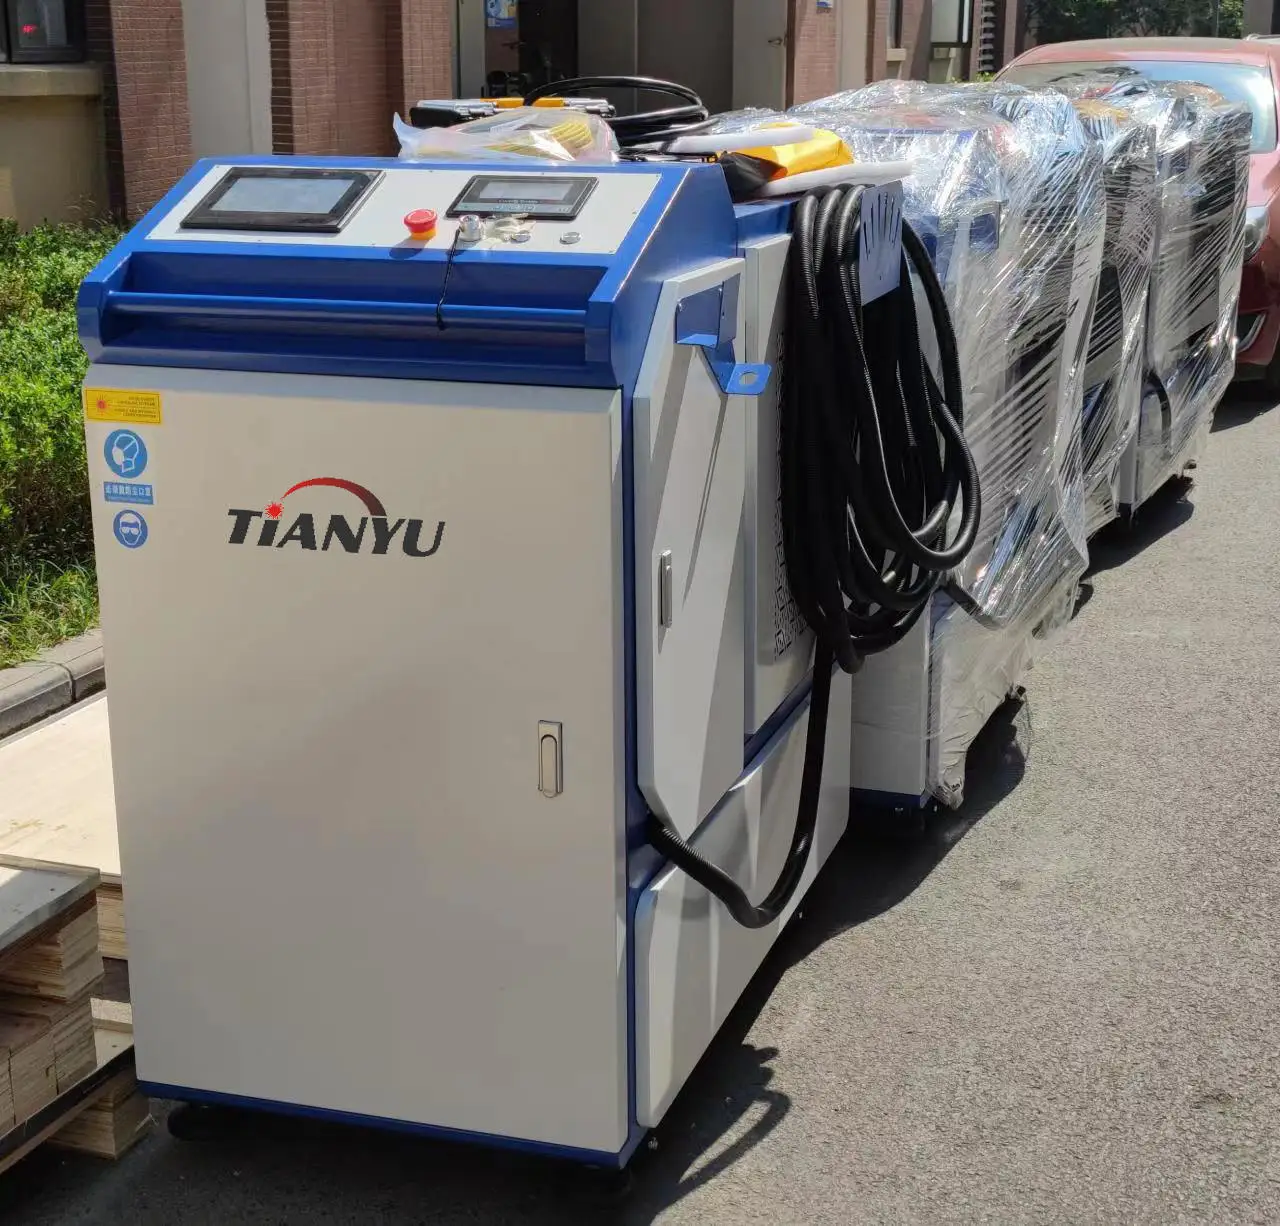
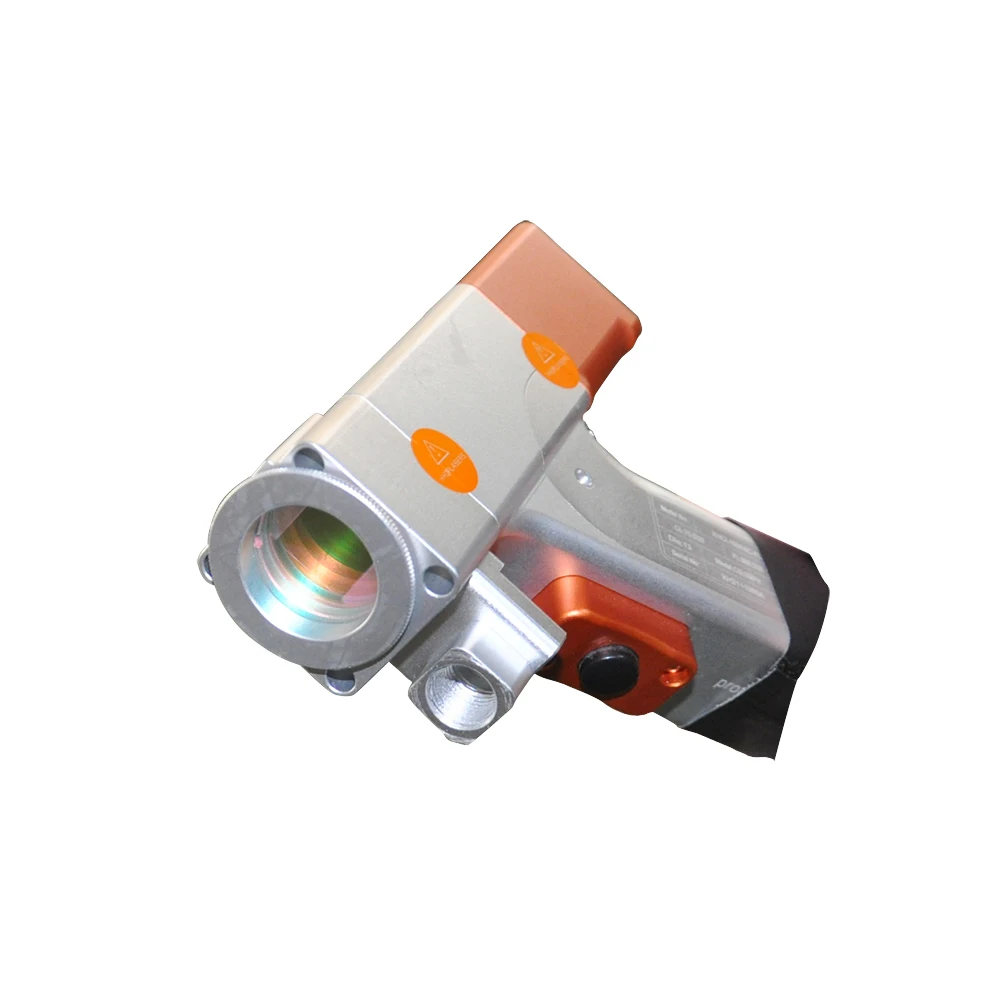
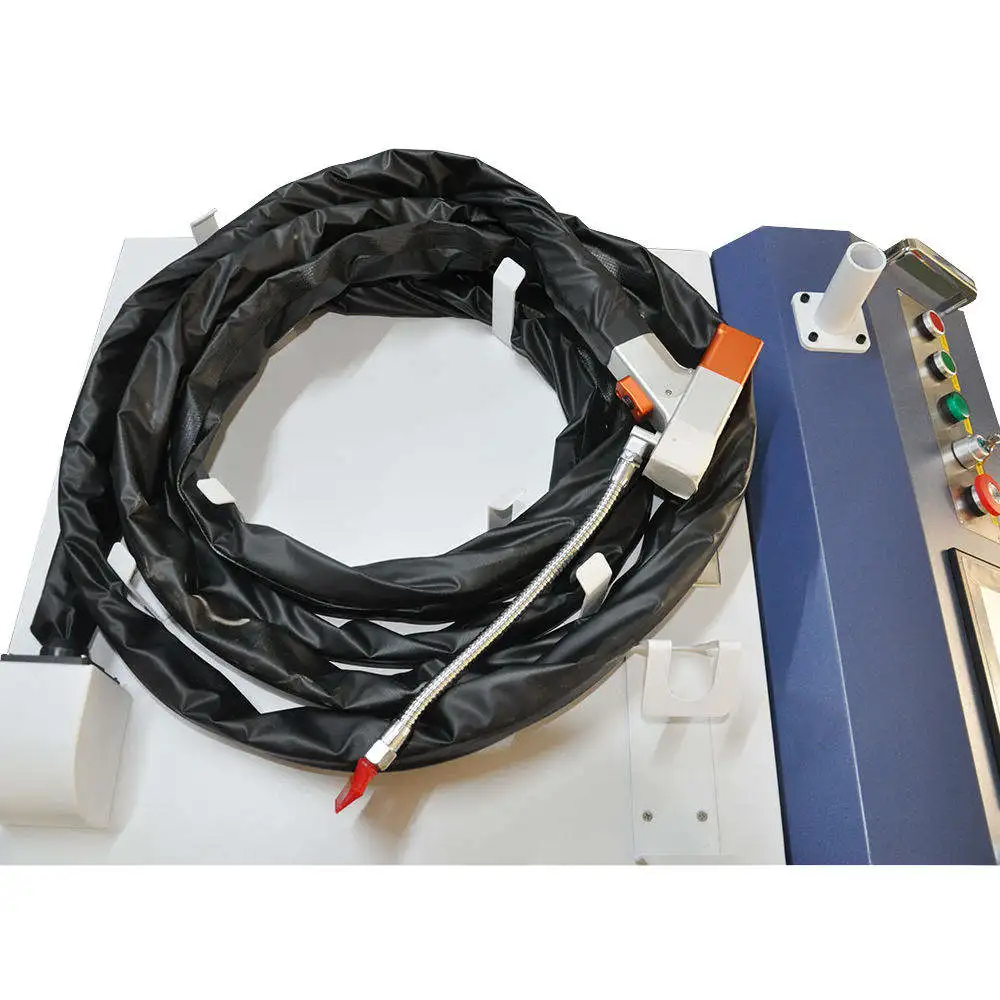
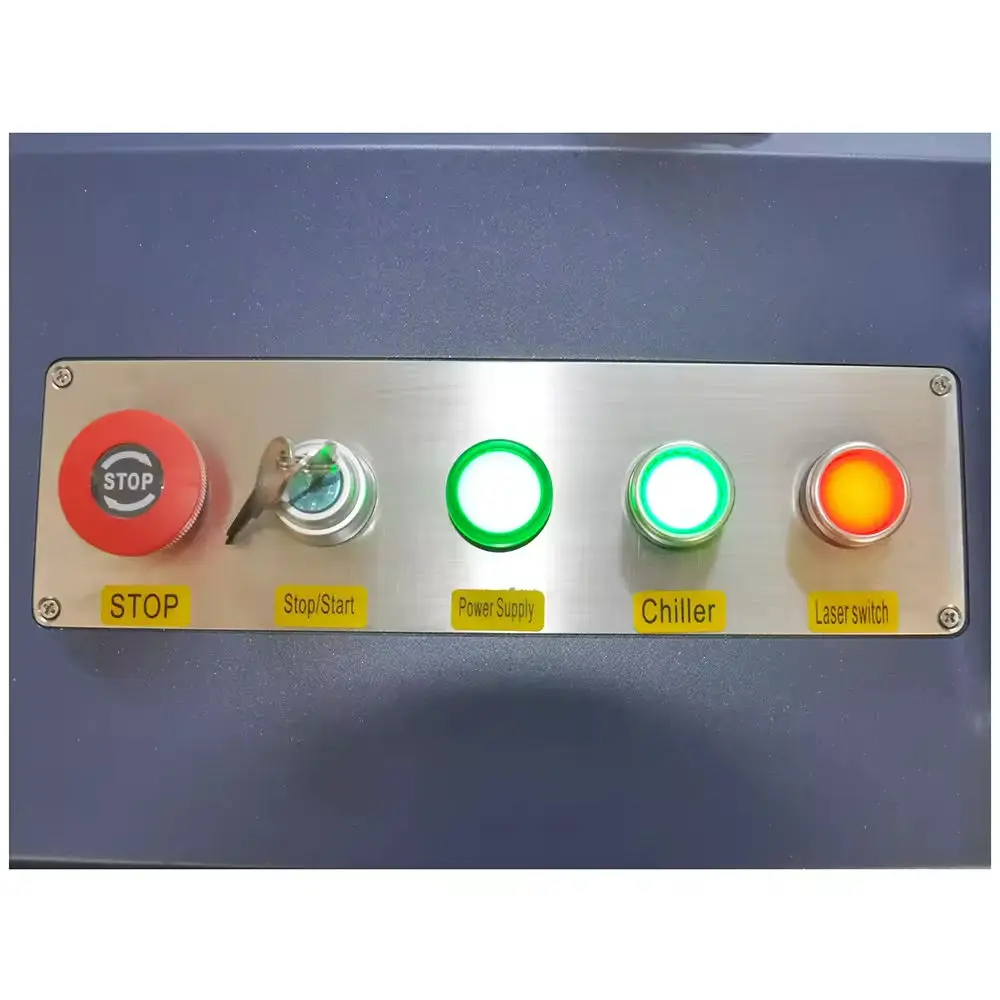
Termék |
CW lézeres jelölőgép |
|||
Márkanév |
Tianyu |
|||
Lézerforrás |
JPT |
|||
Lézer típus |
Fiber lézer |
|||
Lézererő |
1000W/1500W/2000W |
|||
Laser hullámhossz |
1064nm |
|||
Frekvencia |
20-100KHZ |
|||
Jelezési Mélység |
0,01–0,5 mm |
|||
Jelölési Sebesség |
10000 mm/s |
|||
Minimális vonalvastagság |
0.02mm |
|||
Ismétlési pontosság |
0.002mm |
|||
Jelölési terület |
110 × 110 mm, 175 × 175 mm, 200 × 200 mm (választható) |
|||
Szoftver |
JCZ EZCAD |
|||
Tápegység |
110 / 220 V ±10 %, 50 / 60 Hz |
|||
Hűtőrendszer |
Légi hűtés |
|||
Működési hőmérséklet |
10-35℃ |
|||
Teljesítményfogyasztás |
1000 W–3000 W |
|||
Grafikus fájlformátumok |
PLT, DXF, AI, BMP, JPG, DST, GIF, TAG, PNG, TIF |
|||
Gép súlya |
55-65kg |
|||
Gép mérete |
77×61×55 cm |
|||
Csomagolás |
Fábélyeg Doboz |


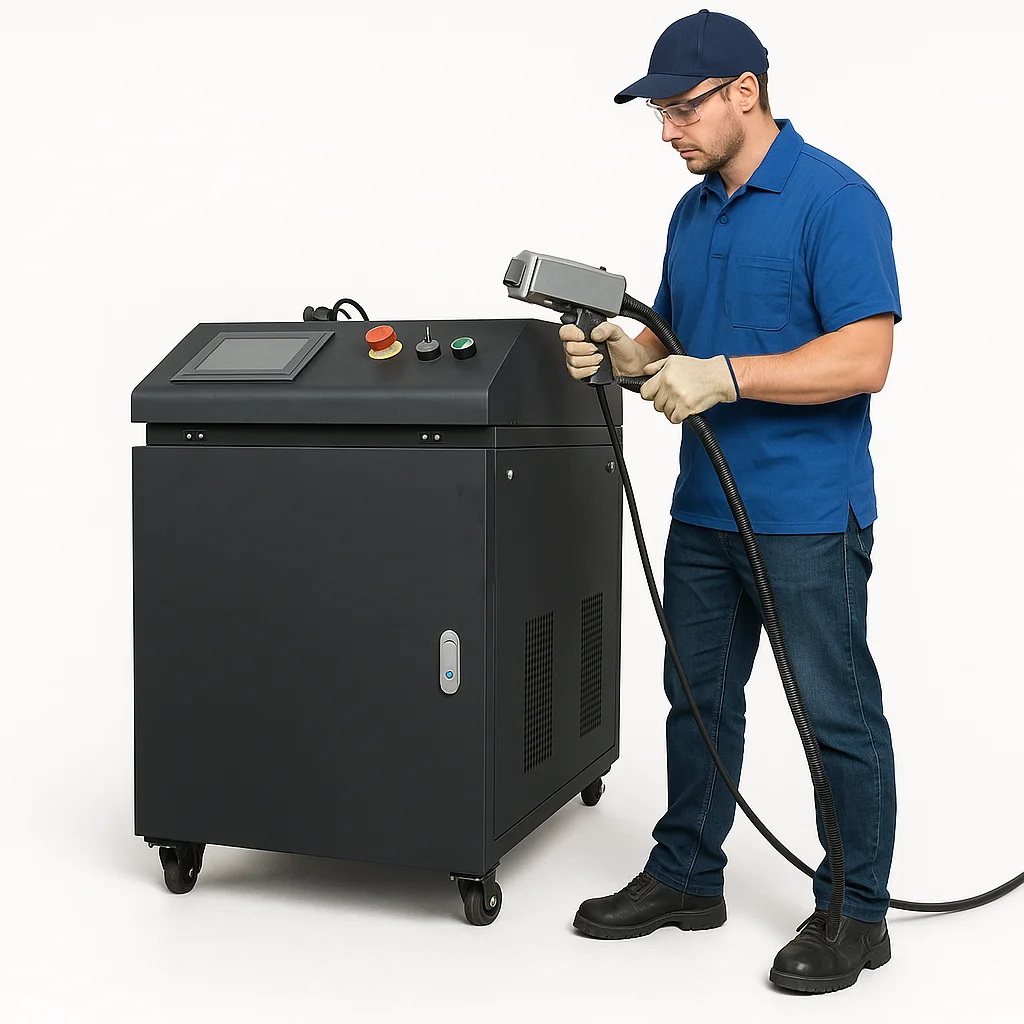
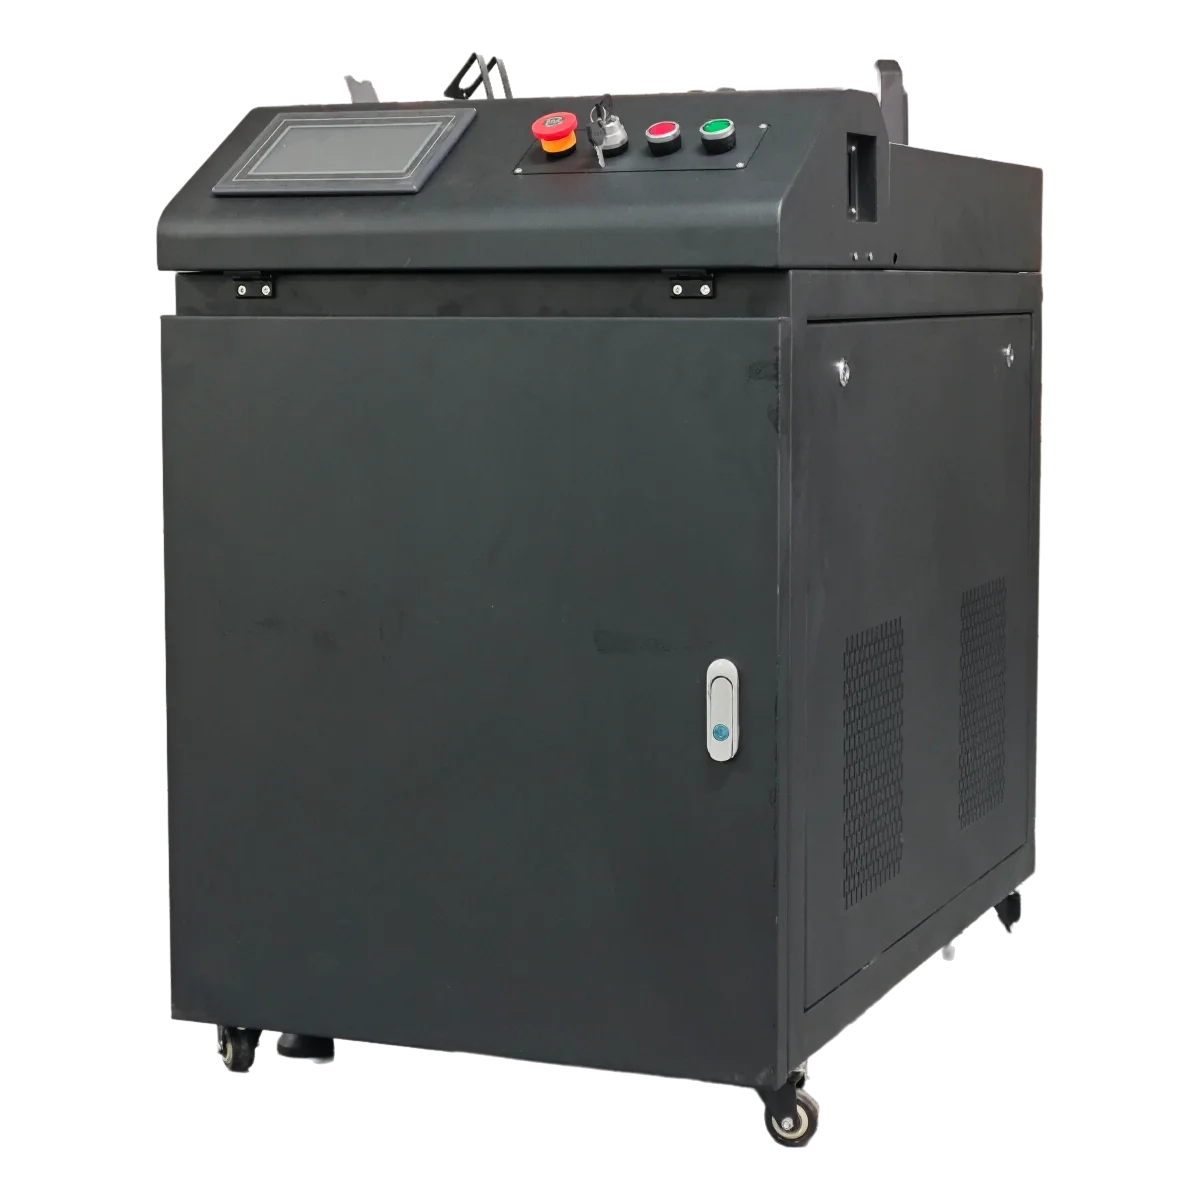


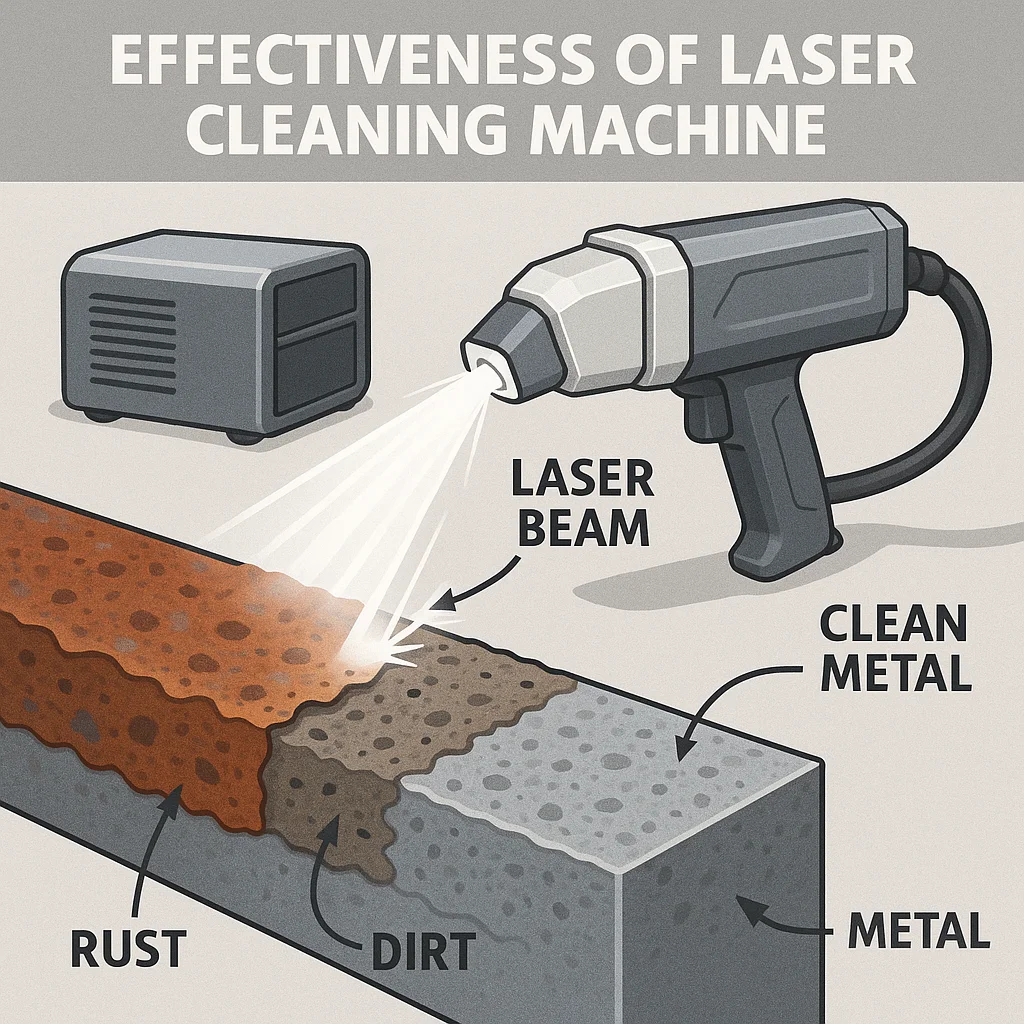


A lézeres tisztítás eltávolíthatja a rozsdát, az oxidokat, a festéket és kiválasztott bevonatokat megfelelő felületekről. Az eredmények függnek az alapanyagtól, a réteg összetételétől és vastagságától. Küldjön fényképeket és anyagadatokat, hogy segítsünk kiválasztani a megfelelő tisztítási eljárást.
A megfelelően kiválasztott lézerparaméterek eltávolíthatják a nem kívánt rétegeket, miközben korlátozzák az alapanyag változásait. A károsodásmentes eredmények nem automatikusak. Érzékeny felületek, vékony alkatrészek és ismeretlen bevonatok esetén érdemes előzetesen tesztelni a kívánt felületi minőséget a gyártás megkezdése előtt.
A pulzáló rendszerek rugalmasan szabályozzák az energia leadását, így szelektív tisztításra alkalmasak. A folytonos hullámú rendszerek akkor lehetnek megfelelők, ha az alapanyag ellenállóbb, és több hőt is elvisel. A választást az alapanyag, a bevonat, a kívánt felületi minőség és a tesztelt termelékenység alapján kell meghozni – nem csupán a teljesítmény (watt) alapján.
A tisztítási sebesség függ a bevonat vastagságától, tapadásától, a felület geometriájától és a szükséges tisztasági szinttől. Az eredmények összehasonlításához ugyanazt az anyagot és ugyanazokat a felületi minőségi kritériumokat érdemes használni. Egy hasznos teszt rögzíti a megtisztított felület nagyságát, a feldolgozási időt, a beállításokat és az esetleges további átfutásokat.
A lézeres tisztítás célzottan érinti a kívánt területeket, nem igényel súrlódó anyagot vagy vegyi tisztítószereket. Érdemes megvizsgálni, hol fontos a kiválasztott anyagrész eltávolítása és a kevesebb utófeldolgozás. Egyes nagyfelületű vagy összetett alkalmazásoknál a homokfúvás vagy a vegyi eljárások továbbra is gazdaságosabbak lehetnek.
Az áramfelhasználás, a szűrők (a füstelszívó rendszerben), a védőoptikák, a hűtőrendszer karbantartása, a munkaerő- és a maradékanyag-elhelyezési költségek mind beletartoznak. A lézeres tisztítás elkerüli a fúvóanyag-használatot, de a teljes rendszer továbbra is karbantartást igényel. Haszonlátó összehasonlításhoz hasonlítsa össze az egy darab vagy négyzetméter alapú költséget a szükséges felületminőség eléréséhez.
A tisztítás során részecskék szabadulnak fel, és a bevonatokból veszélyes anyagok is kiszabadulhatnak. Az adott alkalmazáshoz megfelelő elszívó- és szűrőrendszer szükséges. A nyitott, nagyteljesítményű rendszerek esetében továbbá szabályozott lézermunkaterület, megfelelő védőberendezés, képzett munkavállalók és helyesen kiválasztott védőfelszerelés is szükséges.
Adja meg az alapanyagot, a szennyeződést vagy bevonatot, a réteg közelítő vastagságát, a alkatrész méreteit, a napi munkaterhelést és a szükséges felületminőséget. A fényképek és reprezentatív minták segítenek megítélni, hogy a prioritás a szelektív eltávolítás, a felület megőrzése vagy a magasabb termelékenység.
Kézi lézer hegesztő gép
Megfelelő rendszerekkel rozsdamentes acél, lágyacél, alumínium és egyéb kiválasztott fémek hegeszthetők. A kompatibilitás függ az ötvözet típusától, a vastagságtól, a felület állapotától és az illesztés típusától. Különböző fémek kombinációjánál egyedi értékelés szükséges; egy sikeres kombináció nem érvényesíti az összes ötvözetet.
A megbízható hegesztési vastagság függ az anyagtól, az illesztés típusától, a pontos illeszkedéstől, a lézer teljesítményétől és a szükséges behatolástól. Egy maximális vastagsági megállapítás önmagában nem elegendő. Adja meg az illesztési rajzát és az elfogadási követelményeit, hogy meghatározzuk a megfelelő gyártási tartományt.
Megfelelő illesztésű kötések esetén a lézerhegesztés növelheti a haladási sebességet, és csökkentheti a torzulást és a befejező munkálatokat. A haszon mértéke az illesztés minőségétől, az anyagtól és a minőségi követelményektől függ. Összehasonlításnál érdemes a teljes időt figyelembe venni egy elfogadott alkatrész elkészítéséhez, beleértve az előkészítést, a hegesztést, az ellenőrzést és az esetleges javítást.
Az alapműveletek elsajátítása egyszerűbb lehet, mint néhány hagyományos hegesztési technika, de a megfelelő minőségű hegesztési varratok ismételt előállítása gyakorlást és megfelelő folyamatparamétereket igényel. A lézerbiztonsági képzés és egy engedélyezett munkaterület elengedhetetlen a működtetés megkezdése előtt. Az egyszerű kezelhetőség nem helyettesíti a folyamatminősítést.
A védőgázt általában a hegesztési varrat védelmére használják; a gáznak illeszkednie kell az anyaghoz és a folyamathoz. Néhány jól illeszkedő kötés hegeszthető hozzáhegesztő huzal nélkül. Más kötések esetében előnyös egy kompatibilis huzalelőtoló és hozzáhegesztő anyag alkalmazása, amennyiben a berendezés támogatja.
Megfelelő illesztéssel és paraméterekkel a lézerhegesztés keskeny, egyenletes varratokat eredményezhet, és csökkentheti a befejező munkálatokat. A végső megjelenés a felhasznált anyagtól, annak tisztaságától, a gázvédelemtől és az operátor technikájától függ. Az eredményeket saját vizuális és mechanikai elfogadási kritériumai alapján ellenőrizze.
A nyitott, nagyteljesítményű lézerhegesztés vezérelt munkaterületet, megfelelő akadályokat vagy burkolatot, elszívórendszert és alkalmazásspecifikus védőfelszerelést igényel. A visszavert sugarak is veszélyt jelentenek. Az általános hegesztési védőeszközök egyedül nem elegendők; kövesse a gép kezelési utasításait és egy szakképzett helyszíni biztonsági értékelést.
A védőgáz, az áram, a védőlencsék, a fúvókák, a hűtés karbantartása és – ha használatos – a töltődrót költségvetése. Tartalmazza a munkadíjat és az utófeldolgozást. A költségeket az elfogadott hegesztések darabszáma szerint értékelje, ne a lézer teljesítménye vagy a gép ára alapján.
Lézerjelölő gép
A szálas lézerek széles körben alkalmazottak fémek és kiválasztott műanyagok jelölésére. A MOPA szálas rendszerek impulzus-szélesség-vezérlést is biztosítanak speciális jelölési hatások eléréséhez. Az UV és a CO₂ lézerek különböző anyagokhoz és felületminőségekhez alkalmasak. Válassza ki a megfelelő forrást saját alapanyagának és a szükséges jelölésnek a tesztelésével.
A lézeres jelölés nem hagyományos nyomtatási festéket alkalmaz, hanem az anyagot módosítja vagy eltávolítja. A tartósság a jelölési módszertől, a mélységtől, az alapanyagtól és a használati környezettől függ. Olyan alkatrészek esetében, amelyek súrlódásnak, vegyi anyagoknak vagy hőnek vannak kitéve, határozza meg a megfelelő tartóssági vizsgálatokat az engedélyezés előtt.
Ezek gyakori lézeres jelölési alkalmazások, de a támogatott formátumok és változó adatfunkciók a vezérlőtől és a szoftvertől függenek. A nyomvonalazhatósági kódok esetében értékelje a kontrasztot, a méretet és az olvashatóságot a tervezett szkennerekkel vagy ellenőrzőkkel – nem csupán a megjelenés alapján.
A MOPA impulzusvezérlés segíthet specifikus színeffektek elérésében rozsdamentes acélon és fekete jelölések készítésében anodizált alumíniumon. Az eredmények az ötvözet típusától, a felületi minőségtől és a paraméterektől függenek. Ez nem teljes színű nyomtatás, és nem minden jelölési feladat igényel MOPA lézert.
Megfelelő forgó rögzítők támogathatják a hengeres alkatrészeket, míg egyes formázott felületek háromdimenziós fókuszálást vagy speciális pozicionálást igényelnek. Erősítse meg az alkatrész méreteit, súlyát, geometriáját és a jelölés helyét. Egyedül a forgó tartozék nem tesz minden görbült felületet alkalmasnak.
A szükséges teljesítmény a anyagtól, a ciklusidőtől és a jelölés mélységétől függ. A lencse kiválasztása befolyásolja a rendelkezésre álló munkaterületet és az elérhető foltjellemzőket. A magasabb wattszám vagy a nagyobb munkaterület nem biztosítja automatikusan a finomabb jelölést; értékelje mindkettőt a saját grafikai anyaga és alkatrésze alapján.
A ciklusidő a grafikai anyag méretétől, kitöltési sűrűségétől, mélységétől, az anyagtól és a betáplálási módtól függ. A hirdetett szkennelési sebesség nem azonos a kész alkatrészek tényleges átbocsátásával. Értékeljen egy teljes ciklust, amely tartalmazza a pozicionálást, a jelölést, a kiszedést és az esetlegesen szükséges kód-ellenőrzést.
Az integráció a kiválasztott vezérlőtől, a szoftverlicenctől és a rendelkezésre álló interfészektől függ. Határozza meg elővásárlás előtt az indítási jeleket, a változó adatforrásokat, az alkatrésznyomon követést és a hibakezelést. A szalagfelületen történő jelölés, az adatbázis-kapcsolatok és az egyedi szoftverek konfigurációs elemként történő megerősítését igényeljék.
Szállézer vágógép
A szálas lézeres vágógépek feldolgozhatják a gyakori fémeket, például az acéllemezt, a rozsdamentes acélt és az alumíniumot megfelelő konfiguráció mellett. A vágási vastagság a modelltől, az anyagtól és a segédgáztól függ. Használjon modellspecifikus vágási táblázatot, és különítsen el a termelési minőségű vágást a maximális leválasztástól.
Válassza ki a teljesítményt a leggyakrabban használt anyagok, vastagságok, rendelési mennyiségek és szükséges élminőség alapján. A magasabb teljesítmény növelheti a termelékenységet megfelelő feladatoknál, de értékelni kell a gázellátást, a betöltési időt, az elektromos kapacitást és a teljes beruházást is.
A jól összeillő paraméterek tiszta éleket eredményezhetnek, de a maradékanyag, az oxidáció és a érdesség az anyagtól, a vastagságtól, a gáztól és a alkatrész geometriájától függ. Határozza meg az elfogadható élminőséget és a következő folyamatot. Ne feltételezze, hogy minden alkatrész készen áll a további felületkezelés nélkül.
A kulcsköltségek közé tartozik a segédgáz, az elektromos áram, a fúvókák, a védőablakok, a hűtés, a szennyeződéselszívás, a karbantartás és a munkaerő. Fontos a nyersanyag-felhasználás is. Használjon jellemző rajzokat és helyi gáz- valamint áramárakat a kész alkatrész egységköltségének összehasonlításához.
A gáz kiválasztása befolyásolja a vágott él oxidációját, a vágási sebességet és a költségeket. Az oxigén gyakran használatos lágyacél vágására; a nitrogént akkor választják, ha oxidmentes élt igényelnek. A sűrített levegő egyes alkalmazásokra megfelelő. Győződjön meg a gép és az anyag típusához előírt gázminőségről, nyomásról és térfogatáramról.
Csak az olyan gép képes erre, amelyet mindkét feladatra konfiguráltak. A csővágáshoz megfelelő rögzítőberendezésre, támaszokra és szoftverre van szükség. Igazolja a cső alakját, méreteit, betöltési korlátozásait és használható hosszát; egy lemezvágó gép nem rendelkezik automatikusan csővágó funkcióval.
Készítse elő a szükséges padlóterületet, hozzáférési útvonalat, – ha előírt – alapozást, elektromos ellátást, segédgázt, hűtést és elszívást. A követelmények a konfigurációtól függően változnak. Kérje a pontos gép telepítési tervét és használati specifikációit a műhely berendezésének megtervezése előtt.
A szoftveres útmutatás és az ellenőrzött vágási adatok egyszerűsíthetik az üzemeltetést, de az operátoroknak továbbra is szükségük van képzésre a beállítás, a darabolás (nesting), az anyagkezelés, a vágásminőség ellenőrzése és a karbantartás területén. Erősítse meg a szállított szoftver, a képzés körülhatárolása és a műszaki támogatás részleteit a konfiguráció kiválasztása előtt.
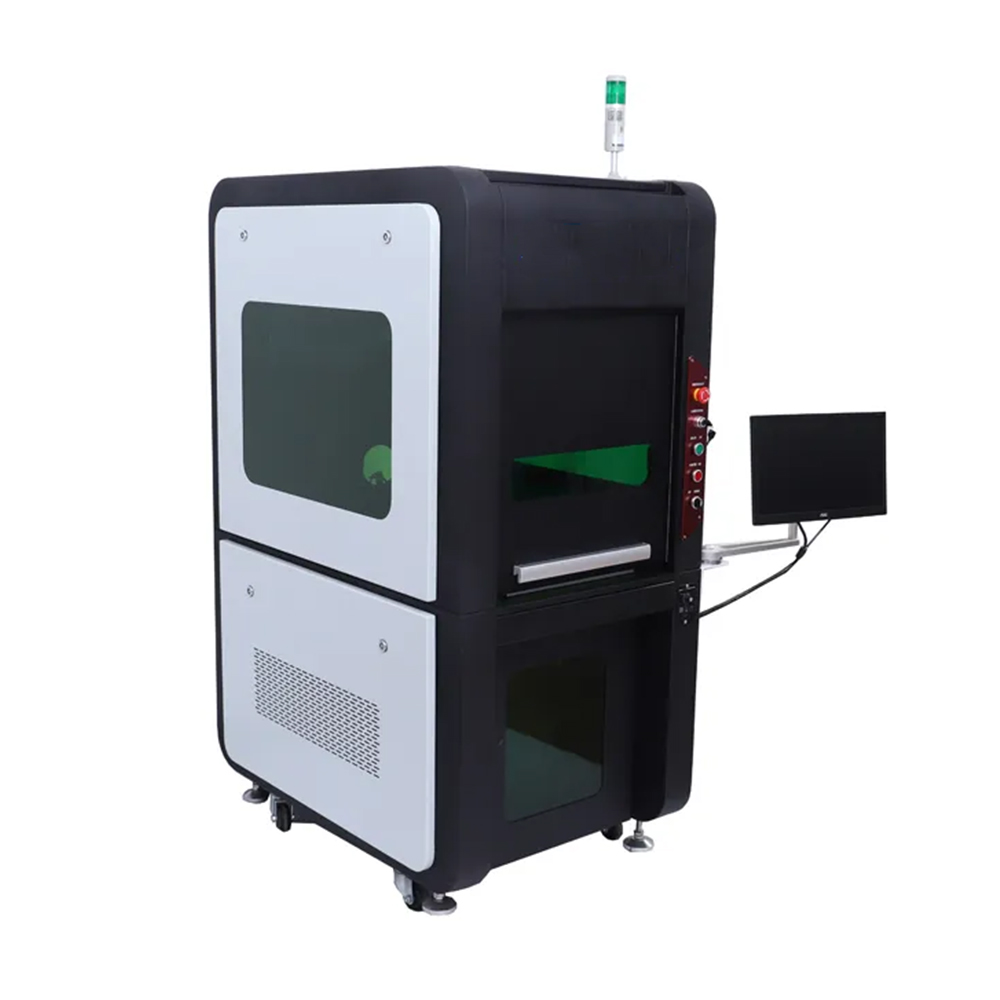
Termékek száma: Teljesen zárt jelölőgép
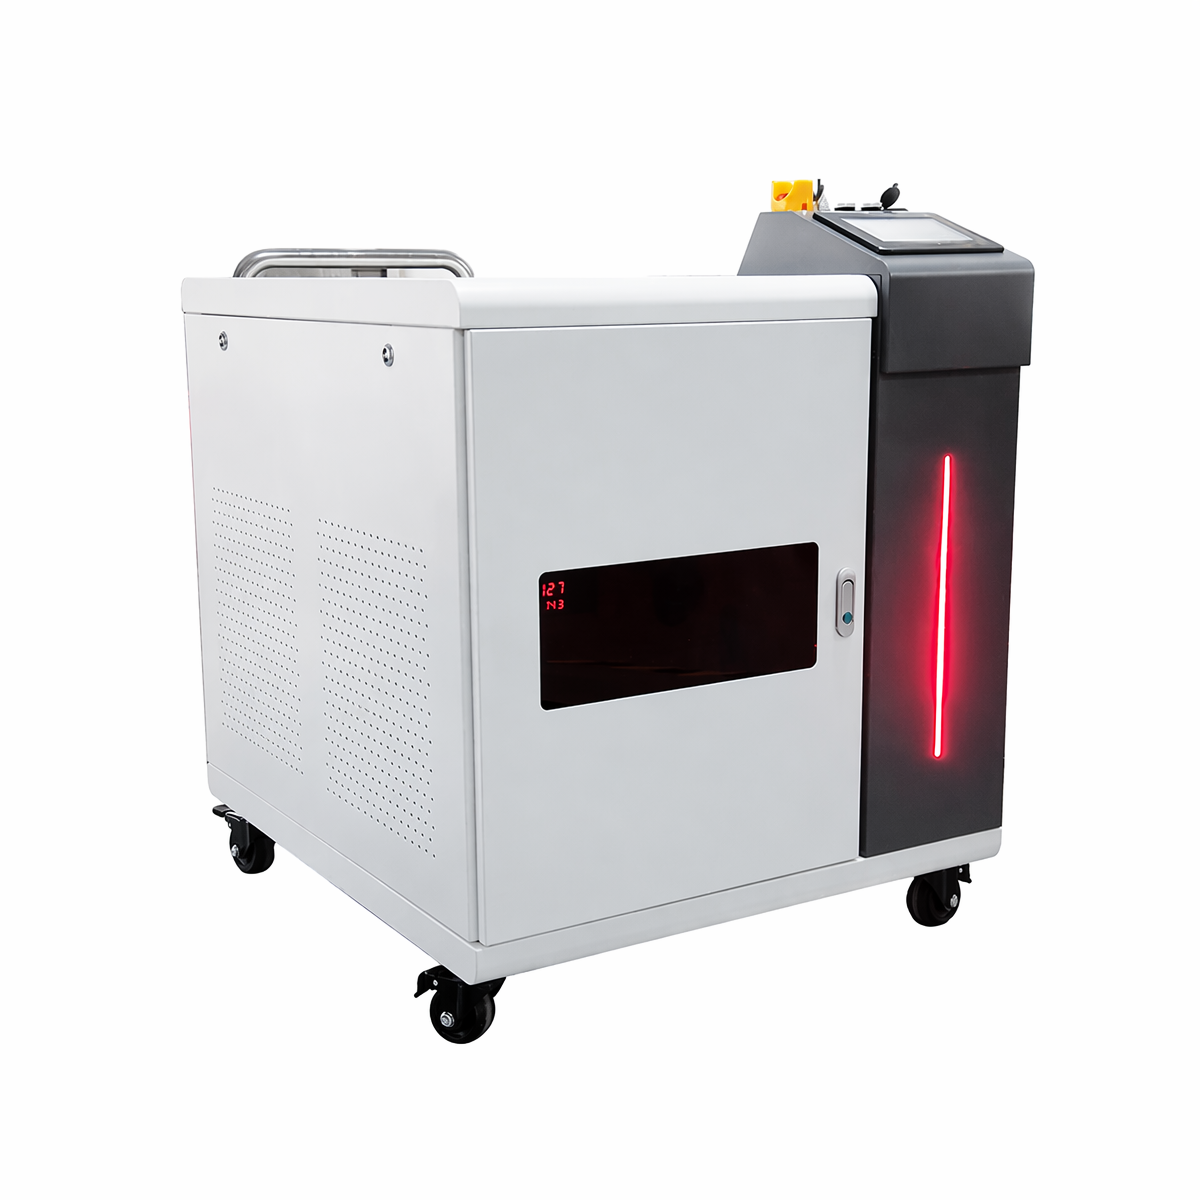
Termékek száma: Folyamatos tisztítógép
Termékek száma: Füstfoltok, szennyeződések és bevonatok eltávolítása múzeumi gyűjteményekhez – 300 W és 500 W teljesítményű hordozható impulzusos lézeres tisztítógép
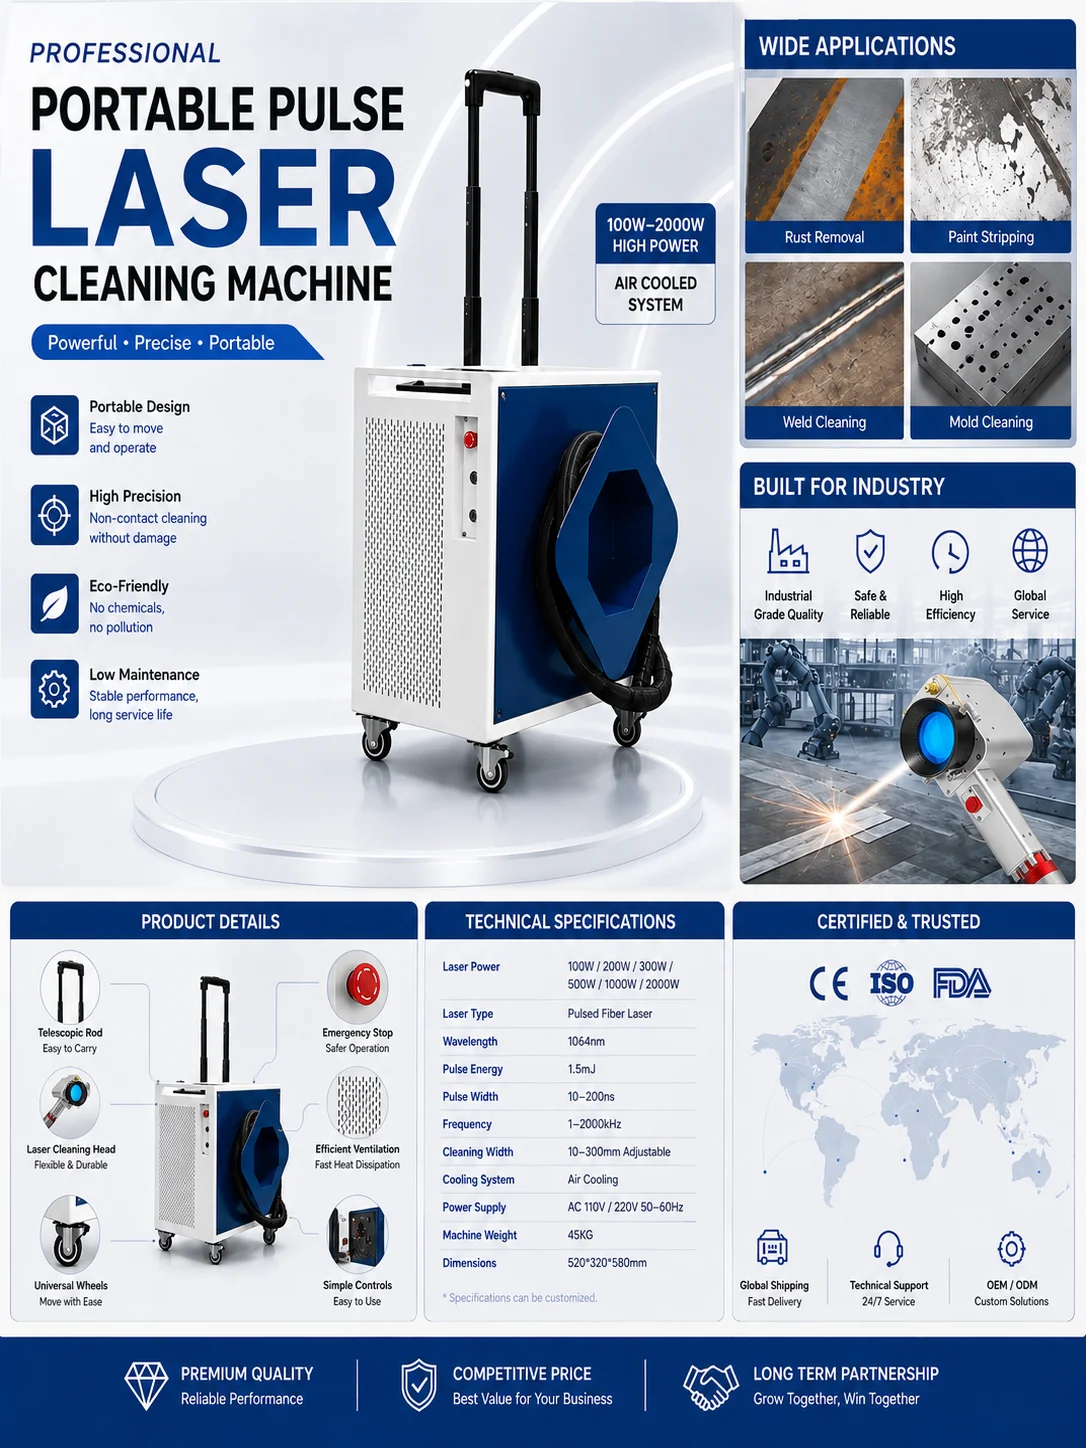
Termékek száma: 200 W-os impulzusos szálas lézeres tisztítógép rozsdamentesítésre és korrózióeltávolításra
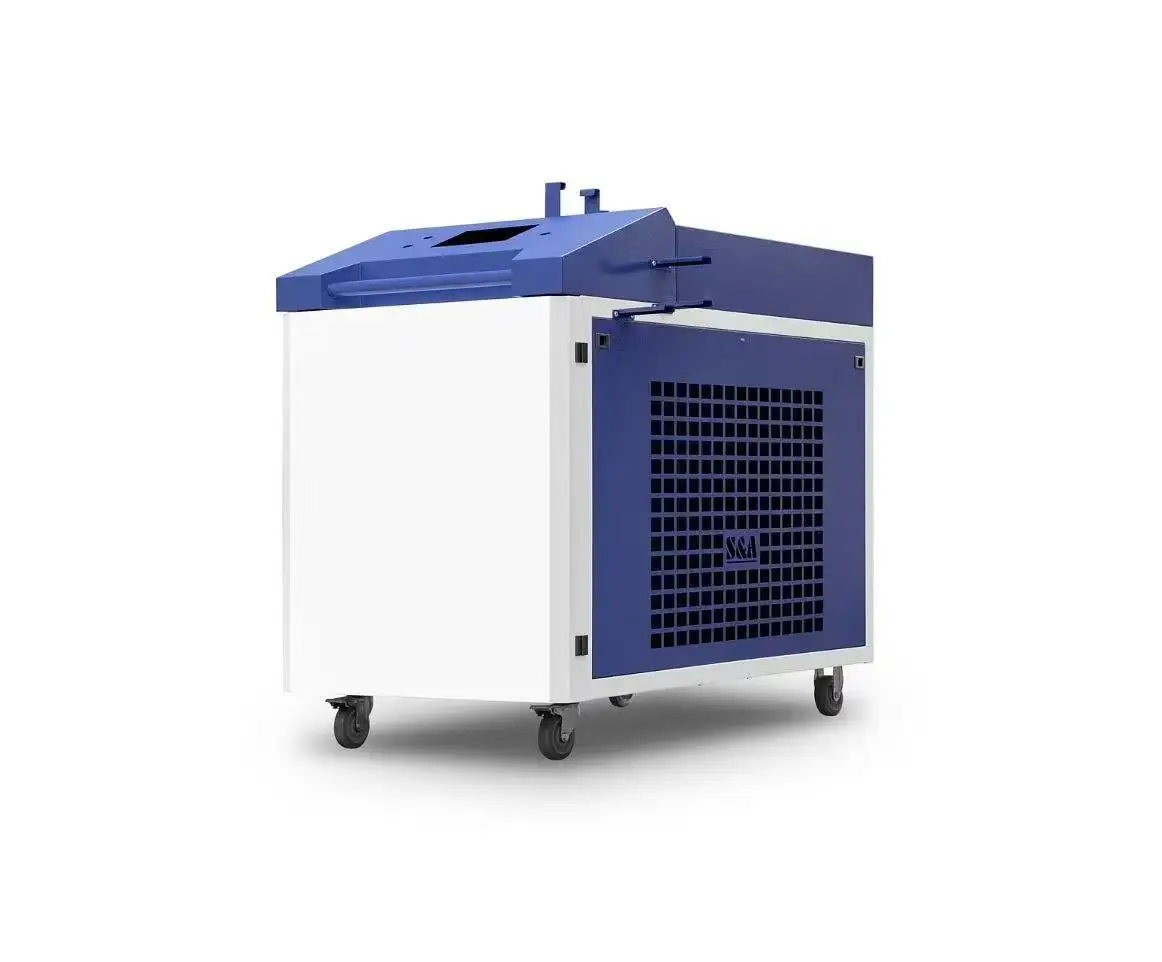
Termékek száma: Hordozható, 6 kW-os folyamatos lézeres tisztítógép – magas hatékonyságú, gyors rozsdamentesítés és festékeltávolítás ipari fémes felületekhez
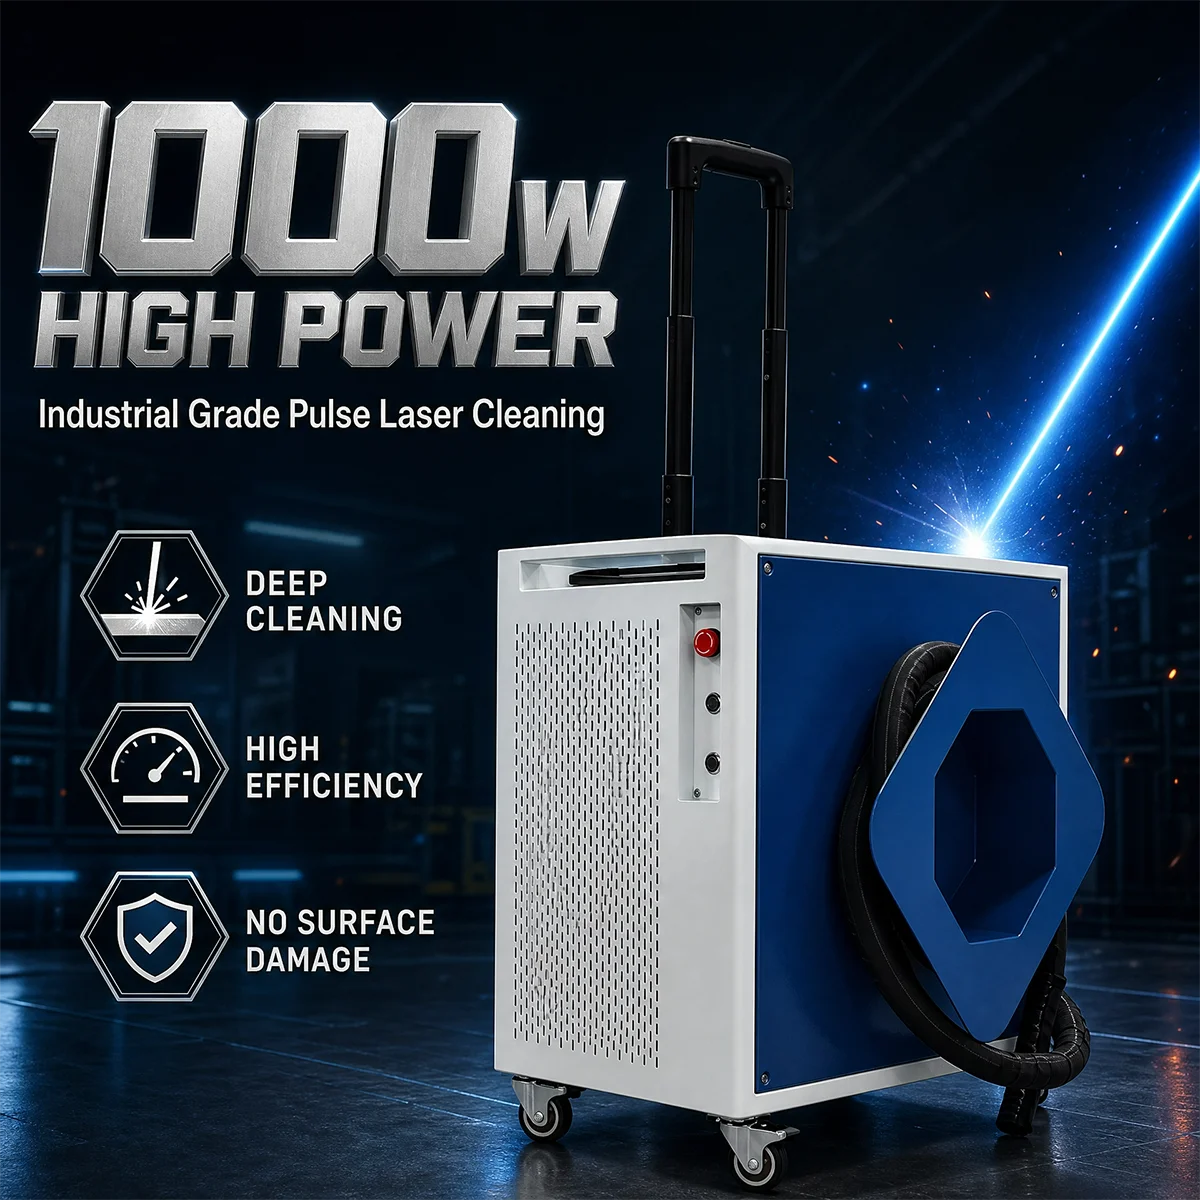
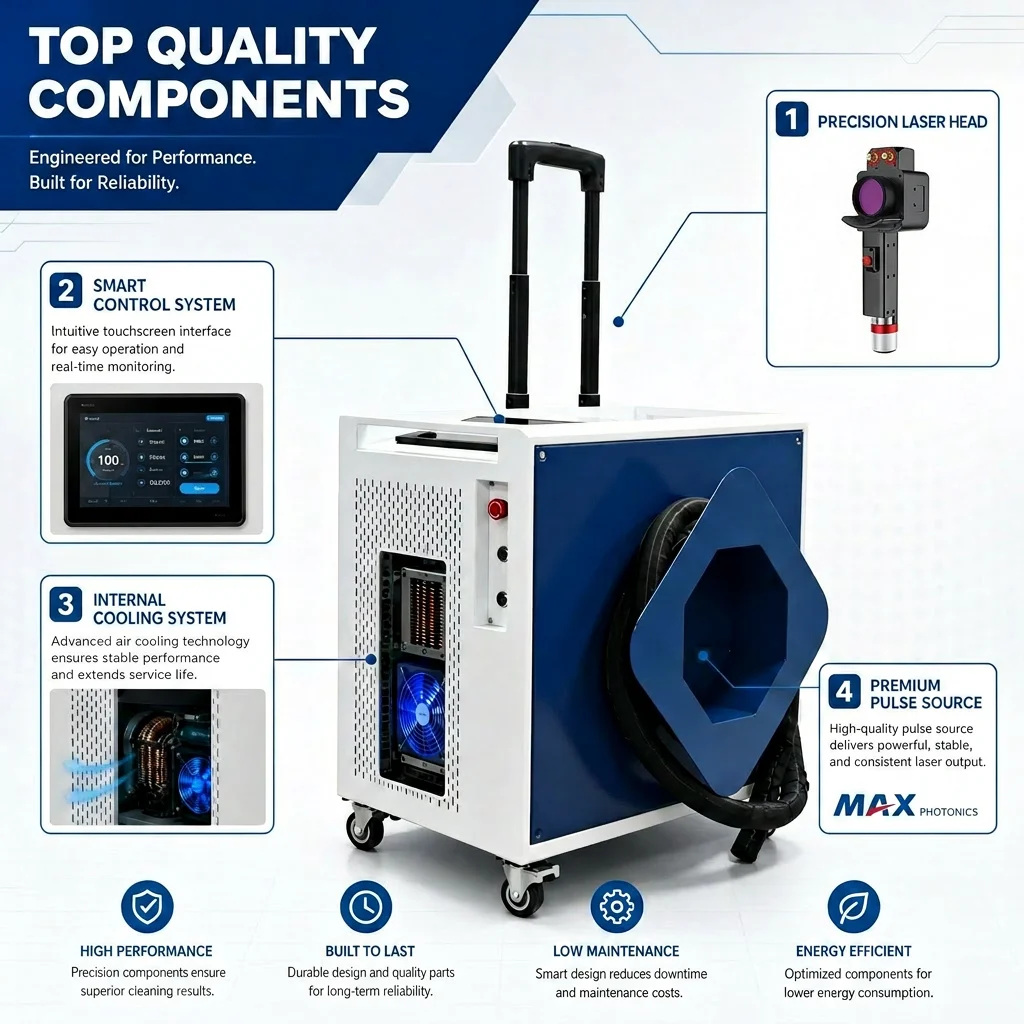
Termékek száma: 1000 W-os nagy teljesítményű impulzusos szálas lézeres tisztítógép állítható emelőrúddal és kiskocsival nehéz rozsdás, festék- és oxidrétegek eltávolítására

 EN


