Vraag een gratis offerte aan

Onze vertegenwoordiger neemt binnenkort contact met u op.
E-mail
Mobiel/WhatsApp
Naam
Bedrijfsnaam
Bericht
0/1000

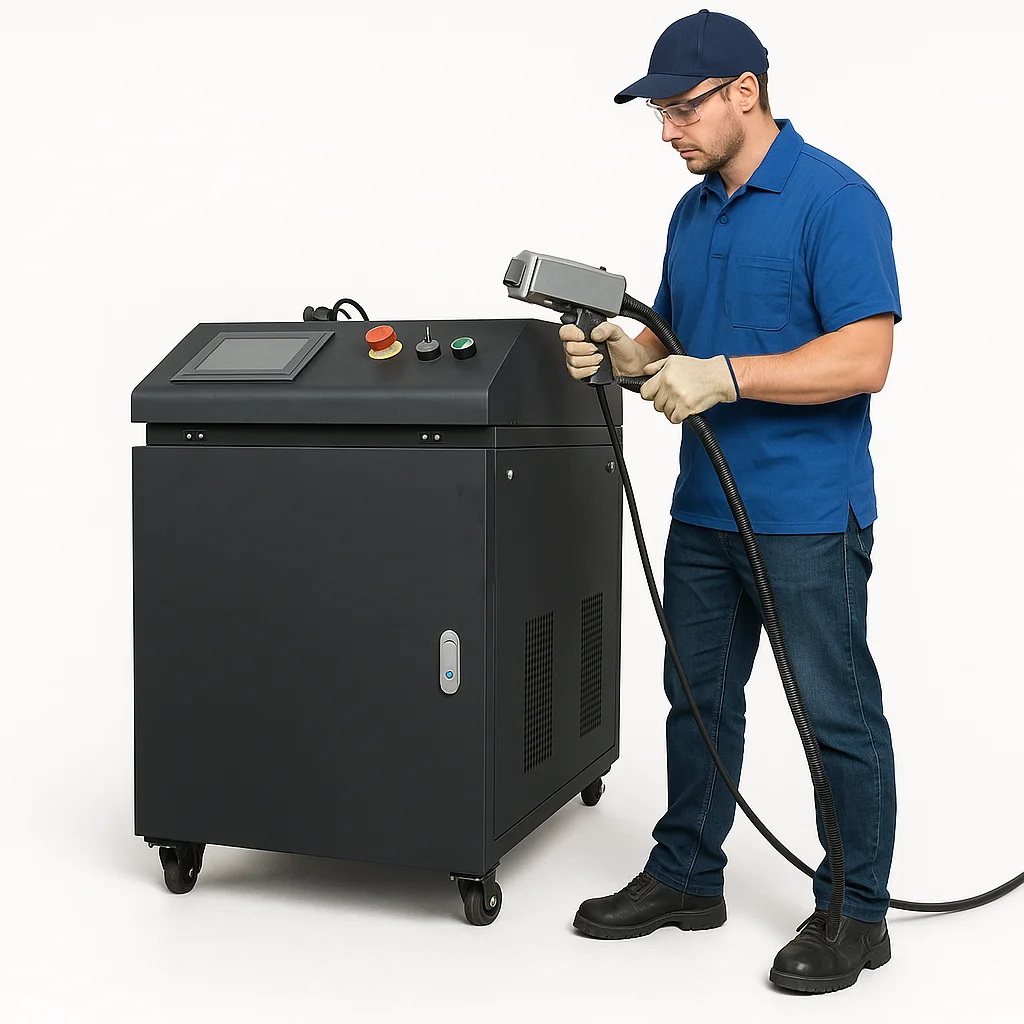
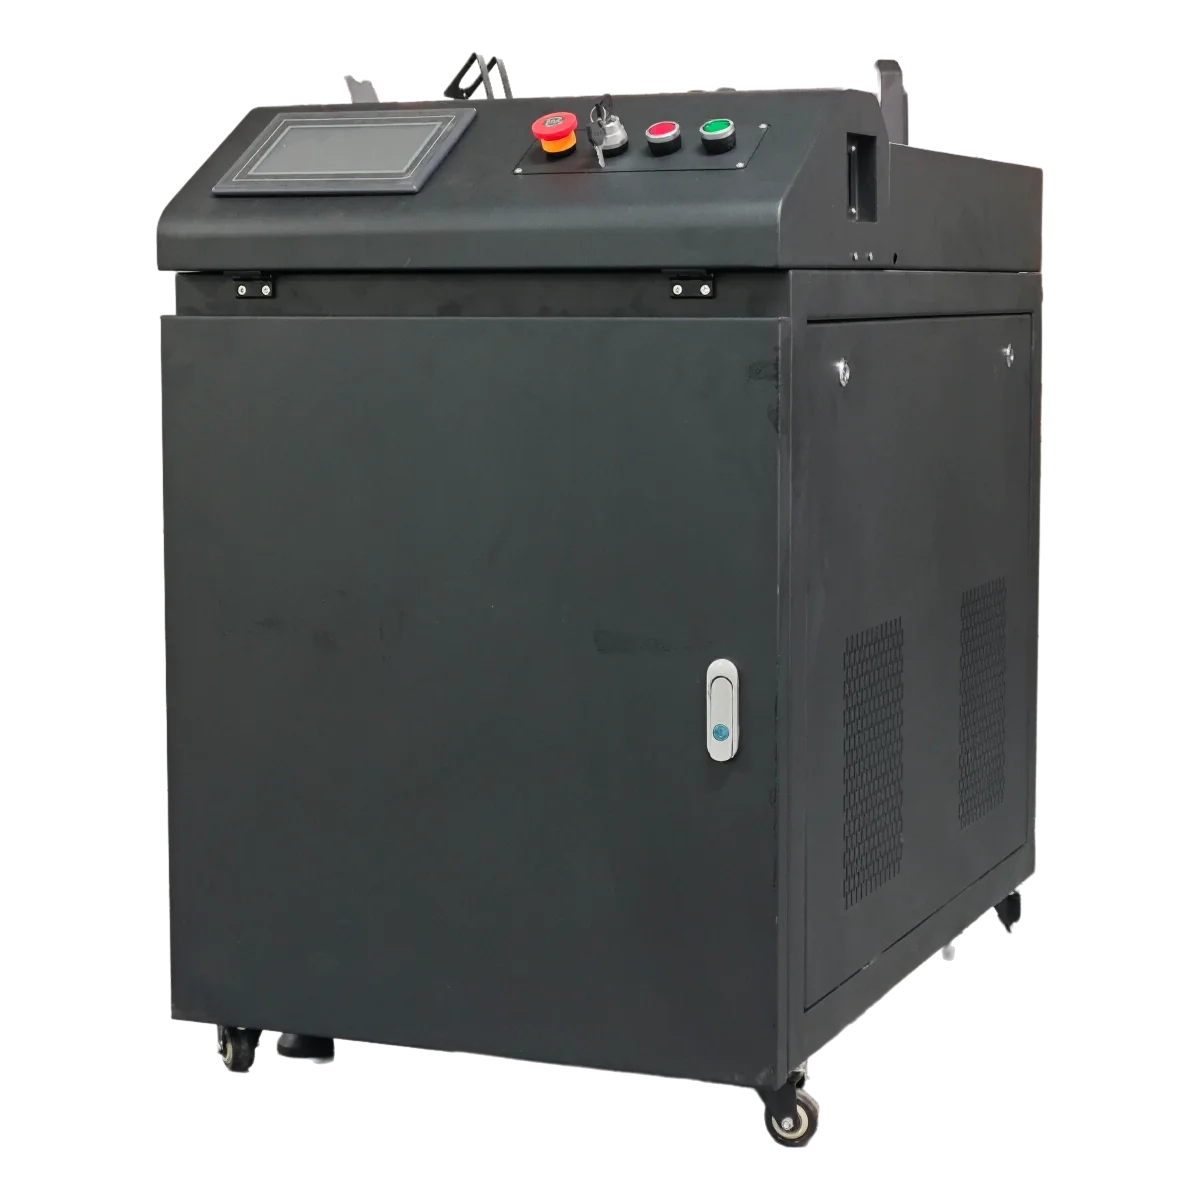
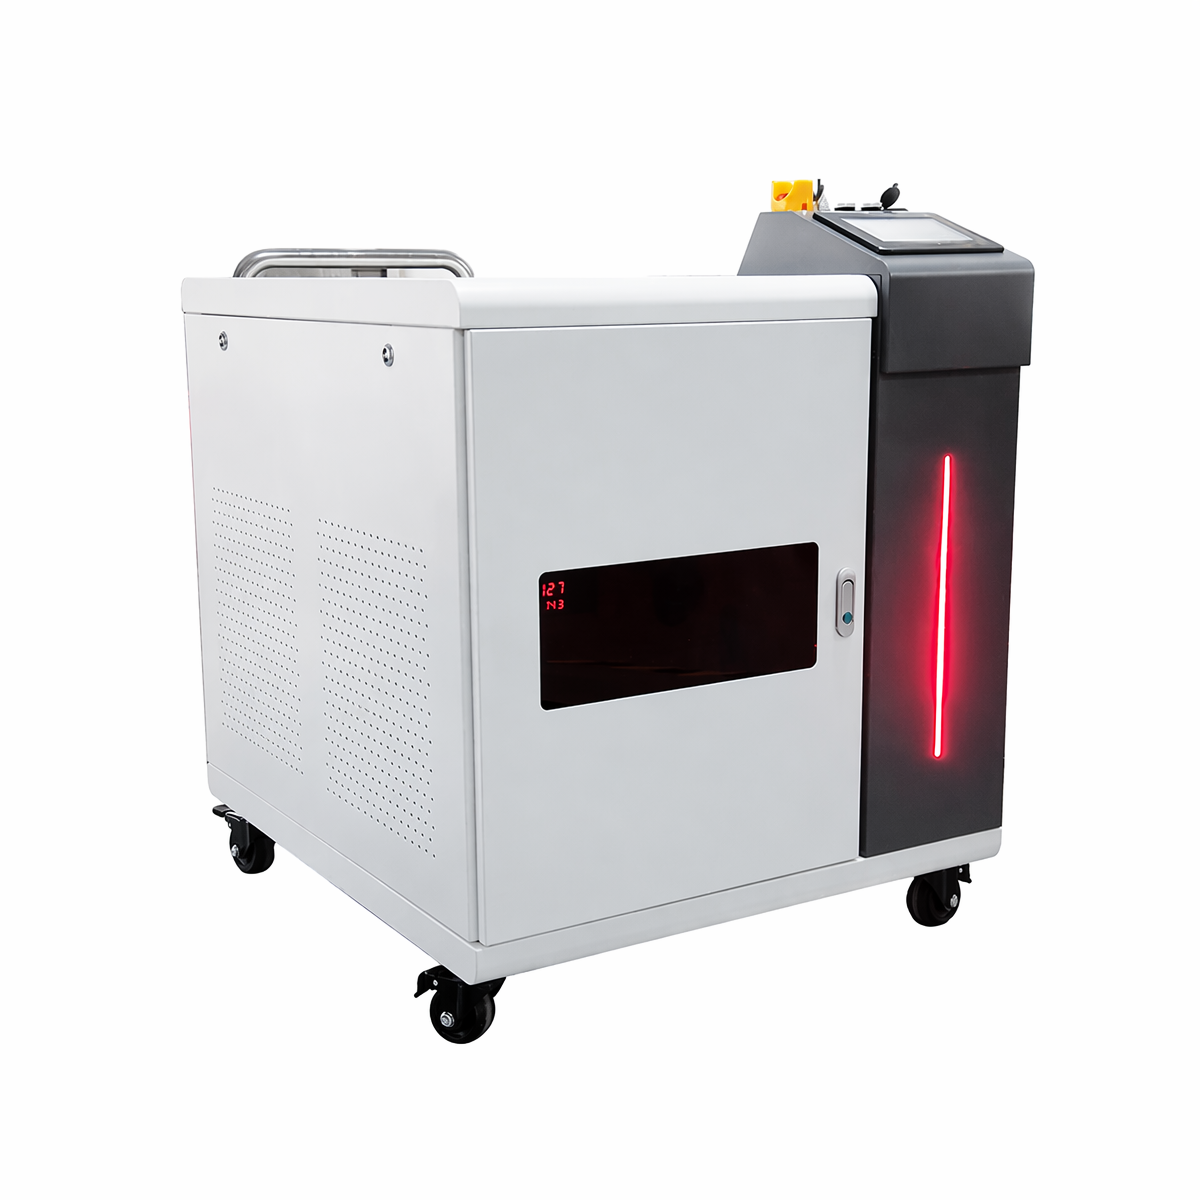
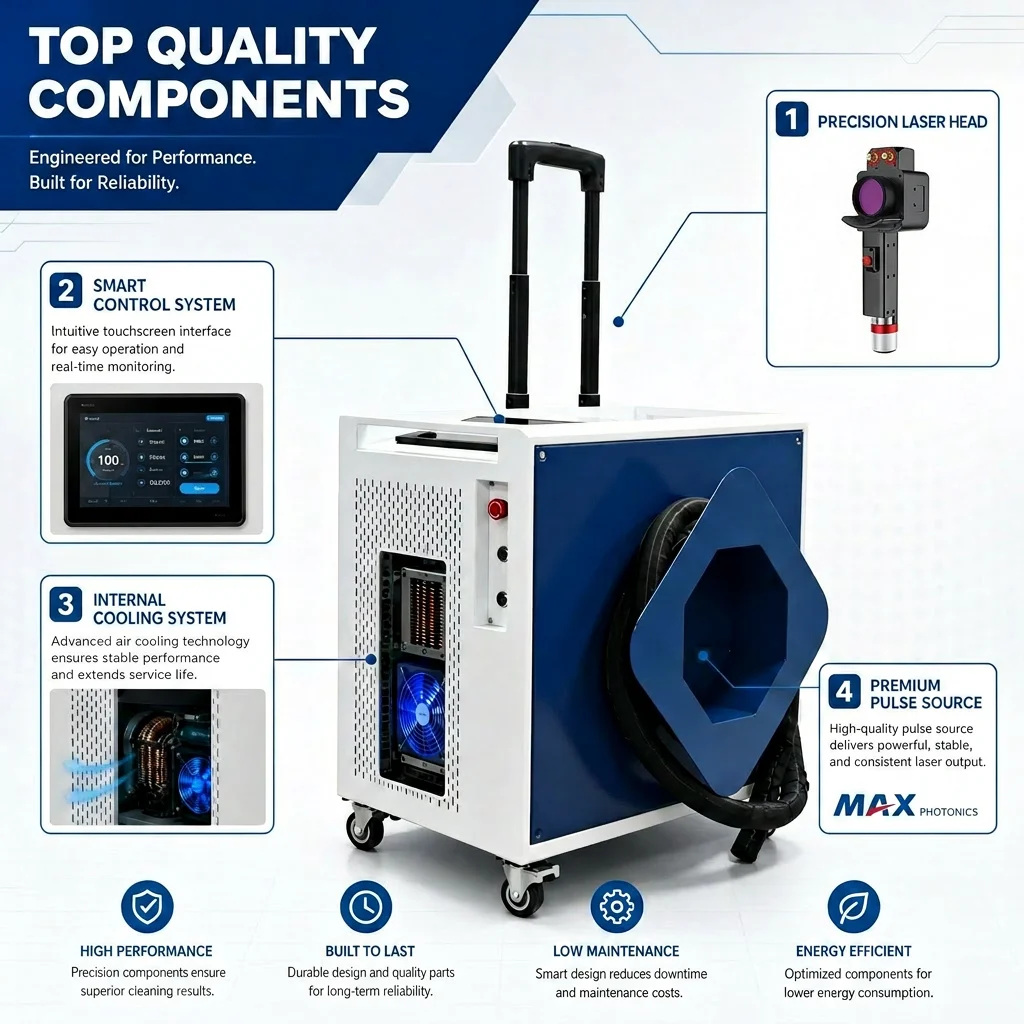
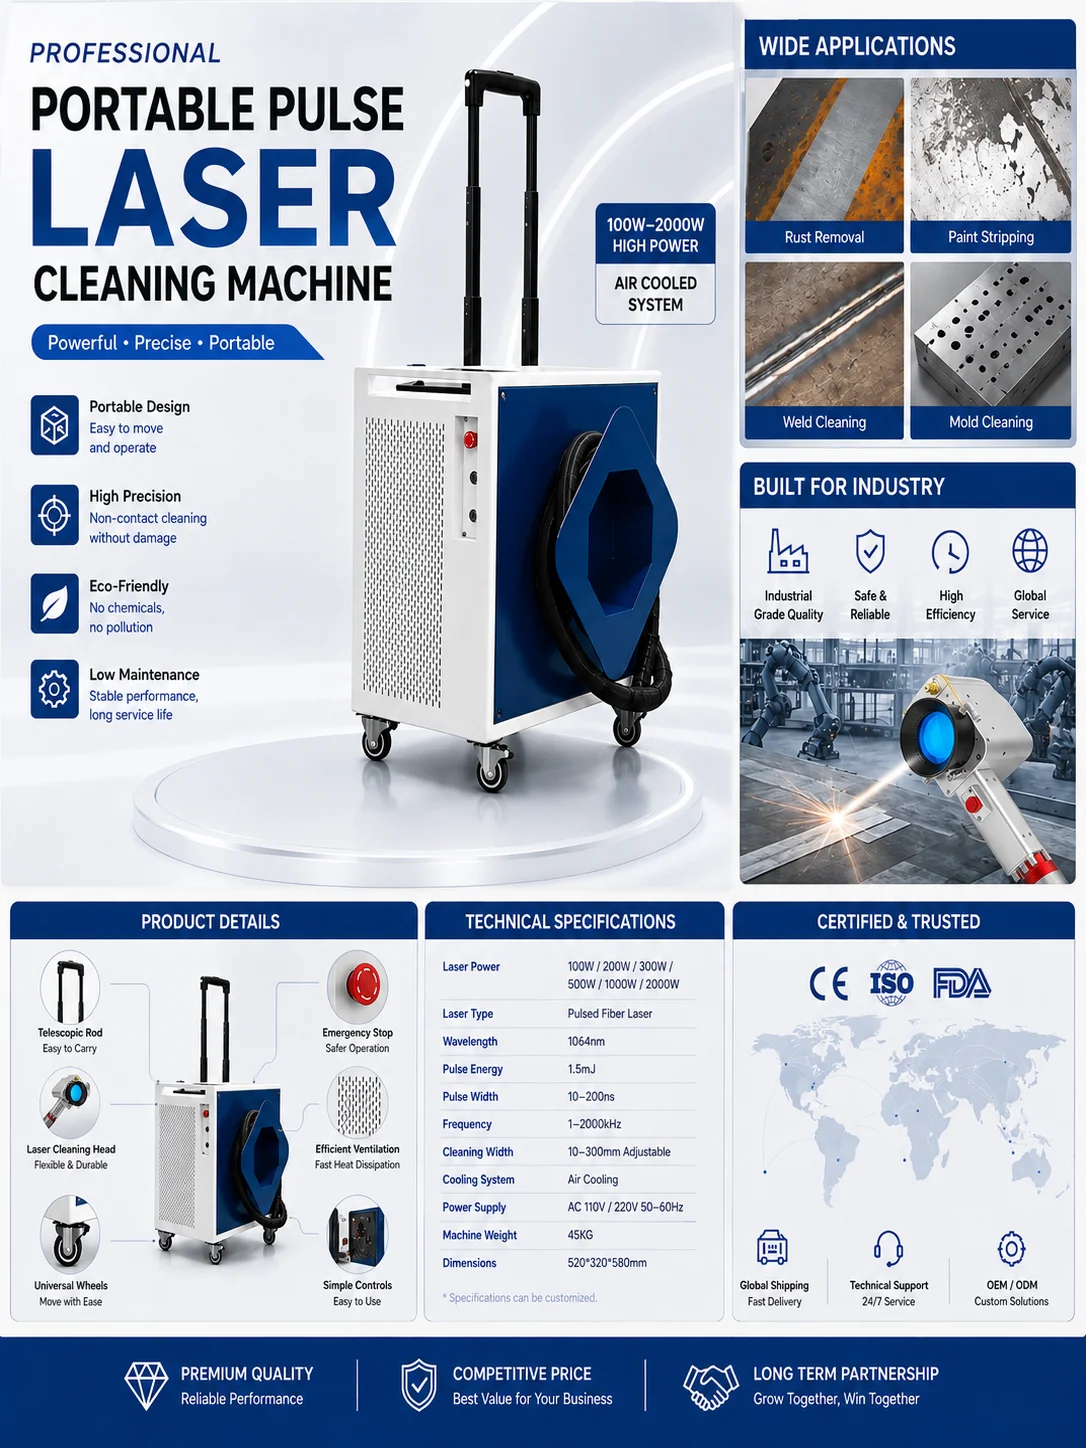
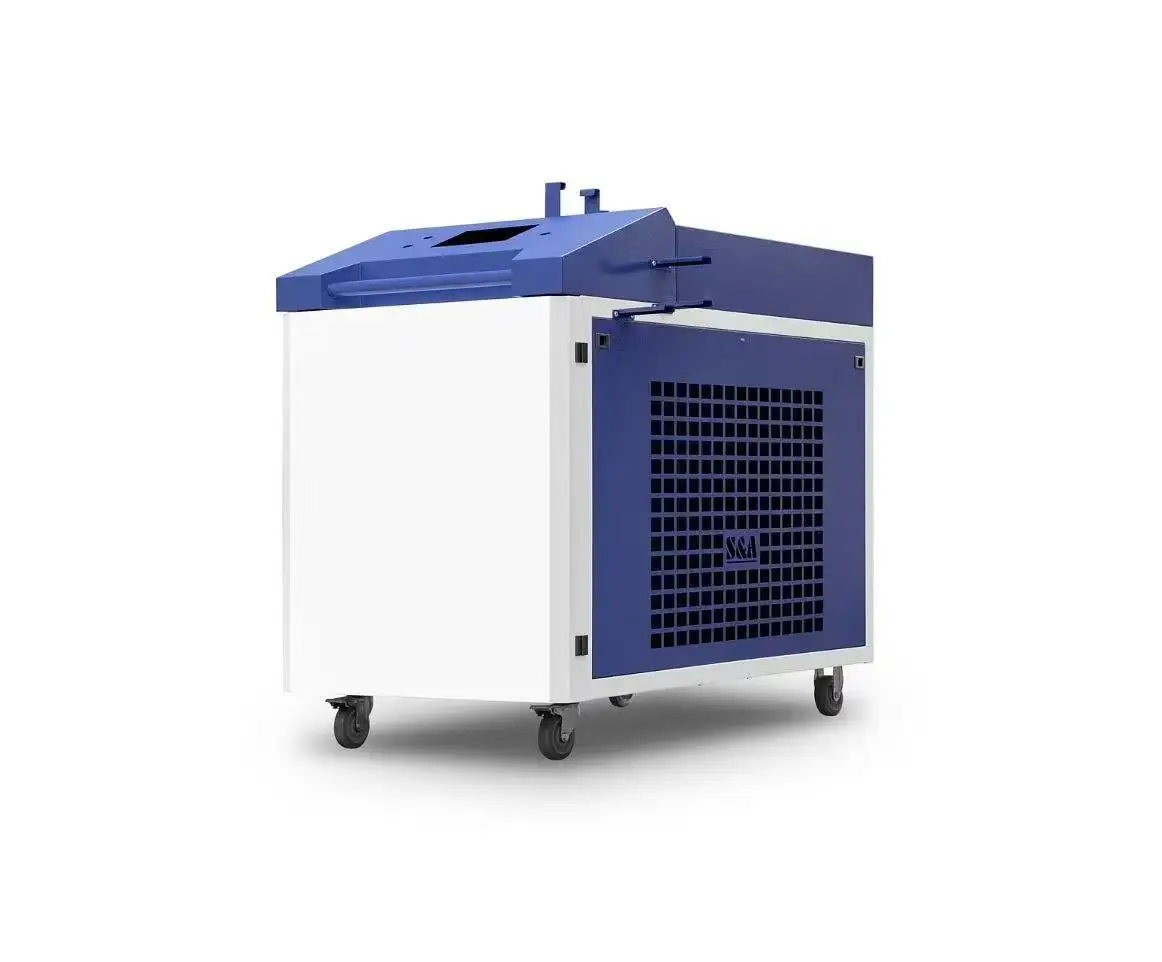
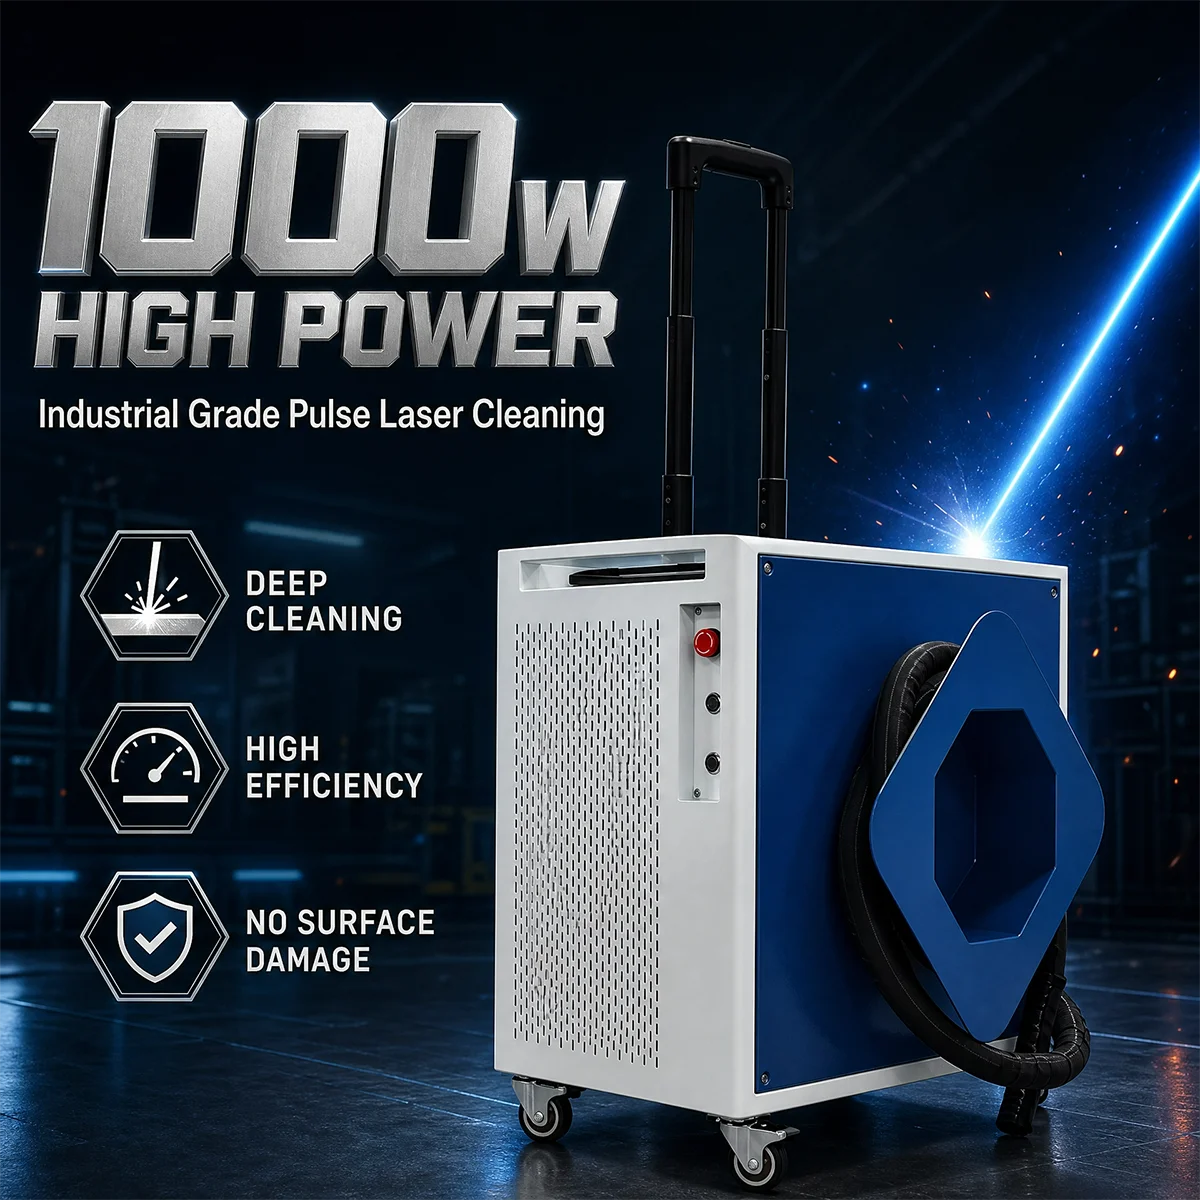
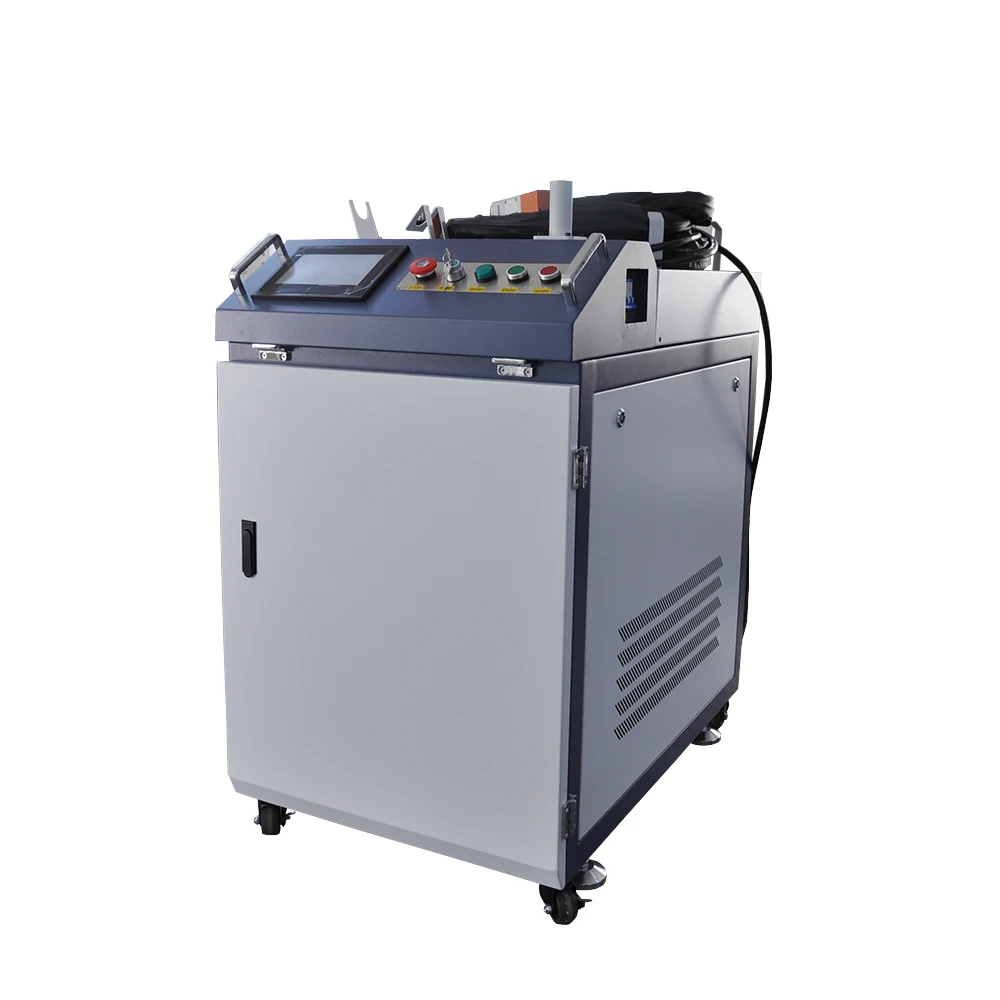
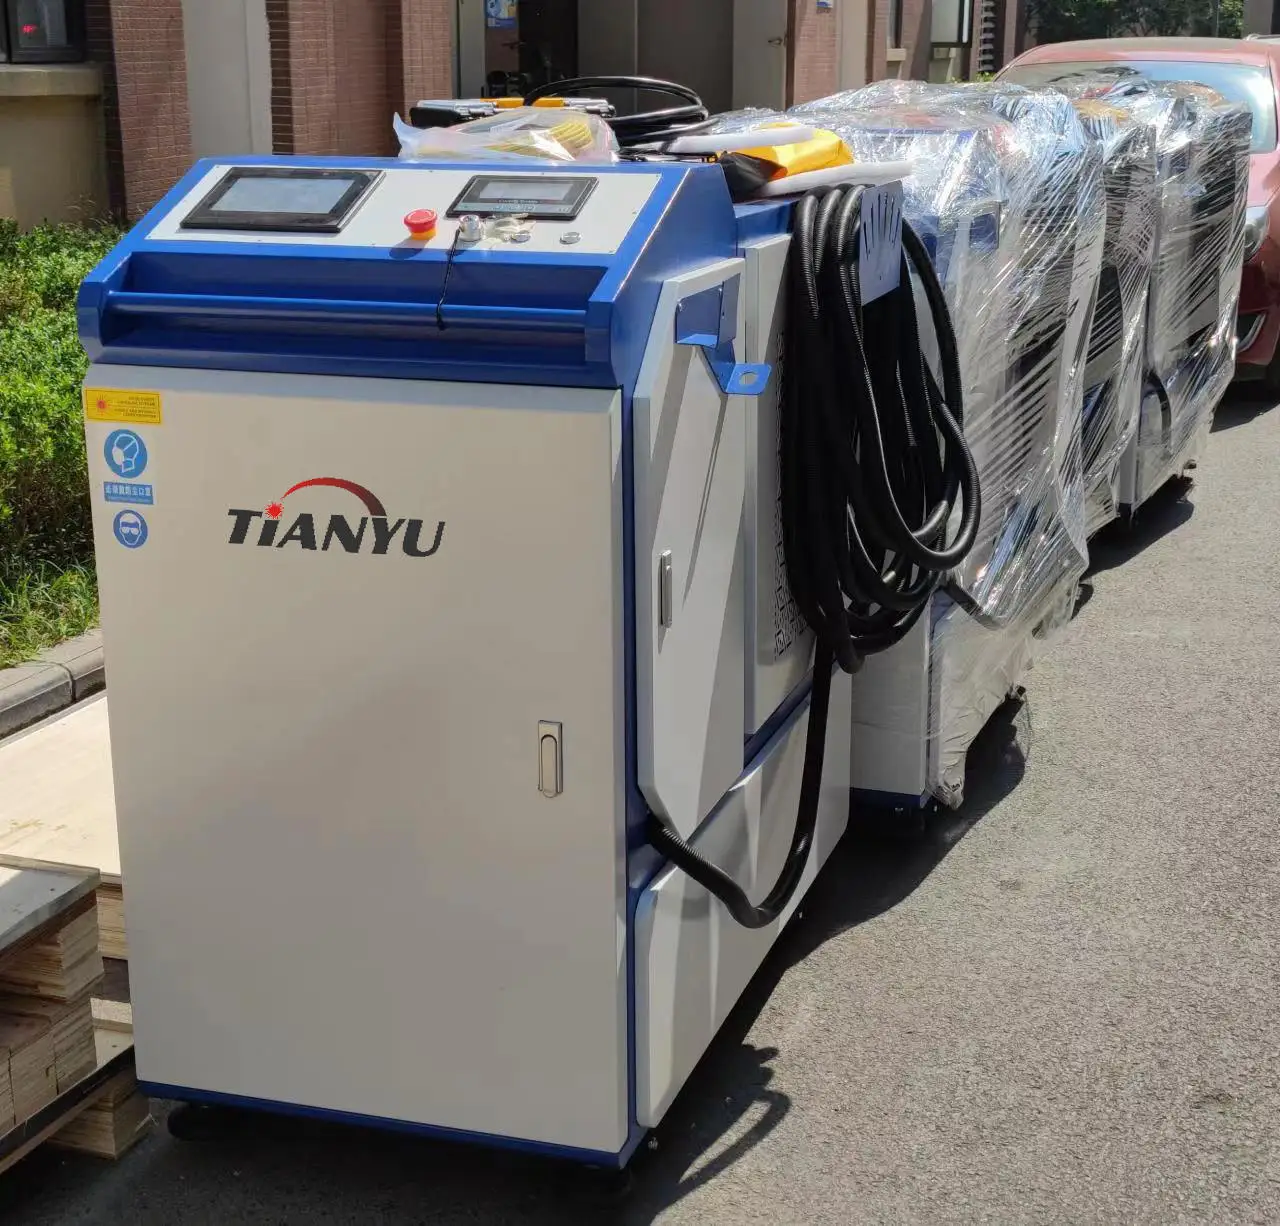
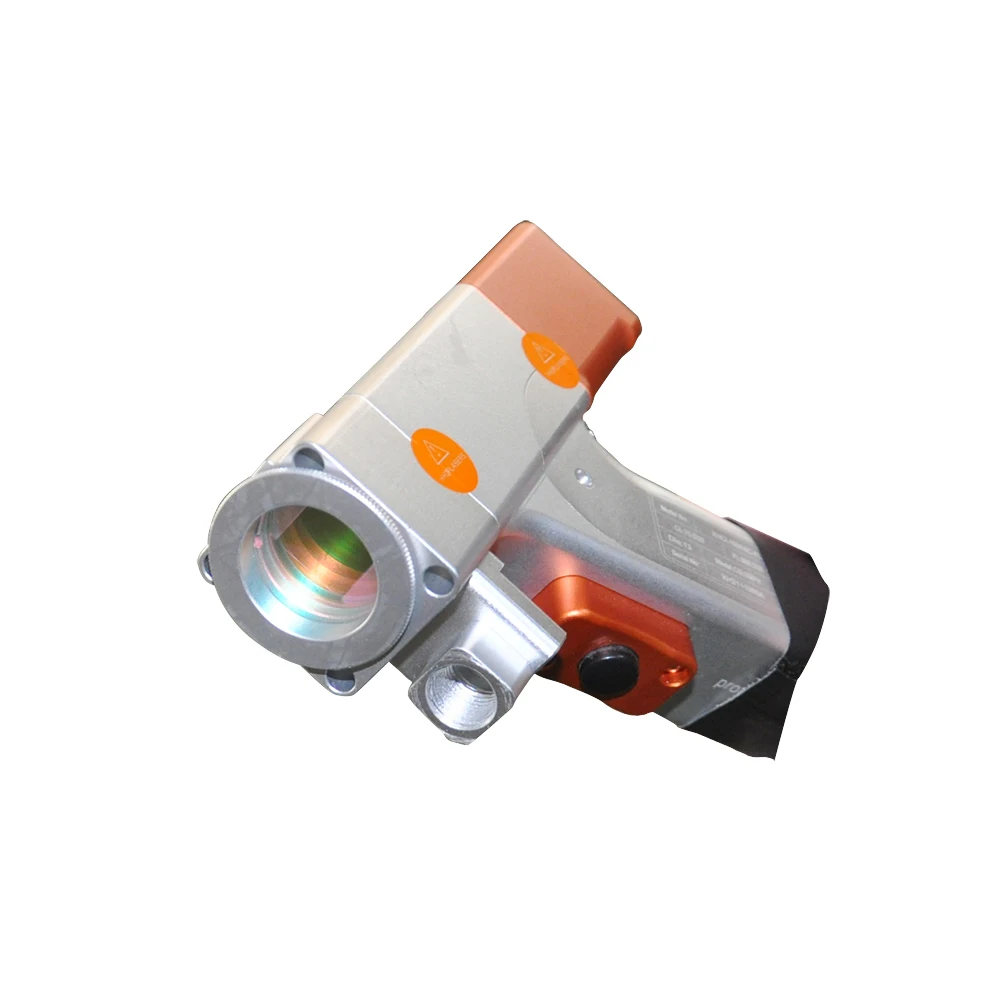
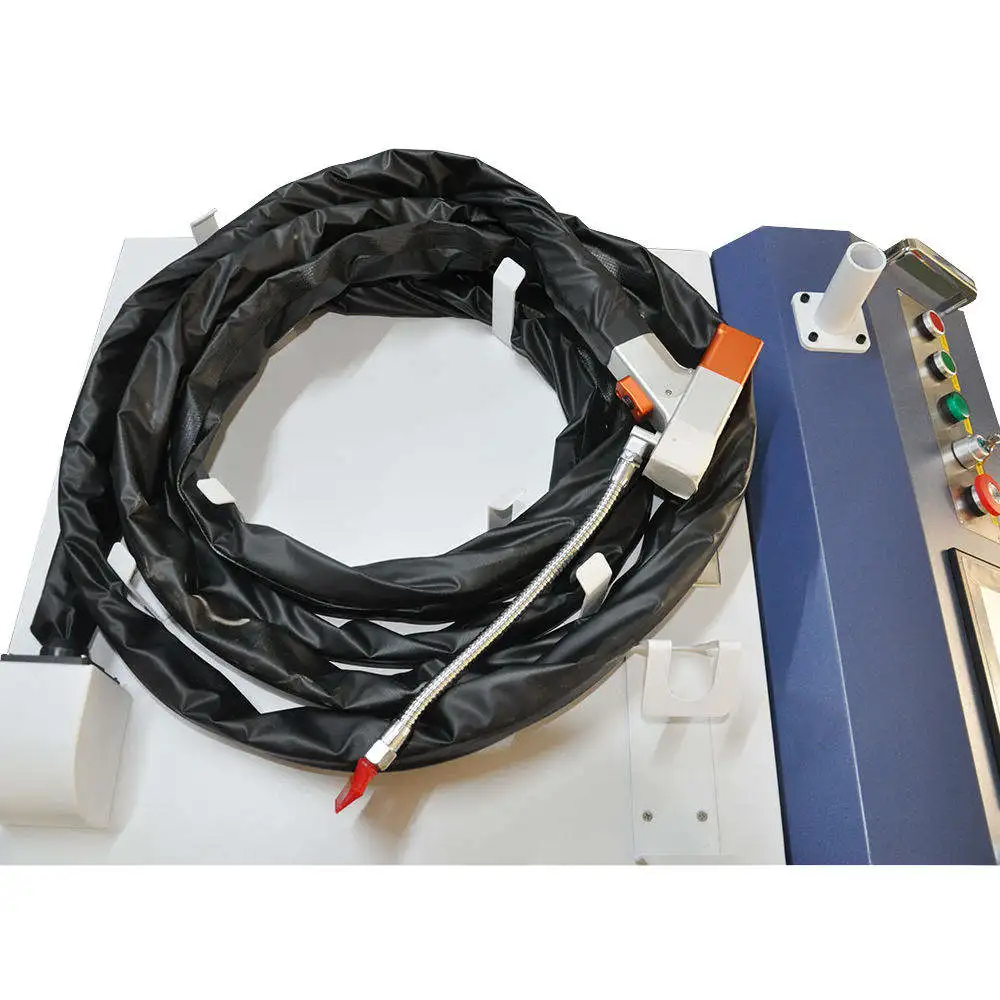
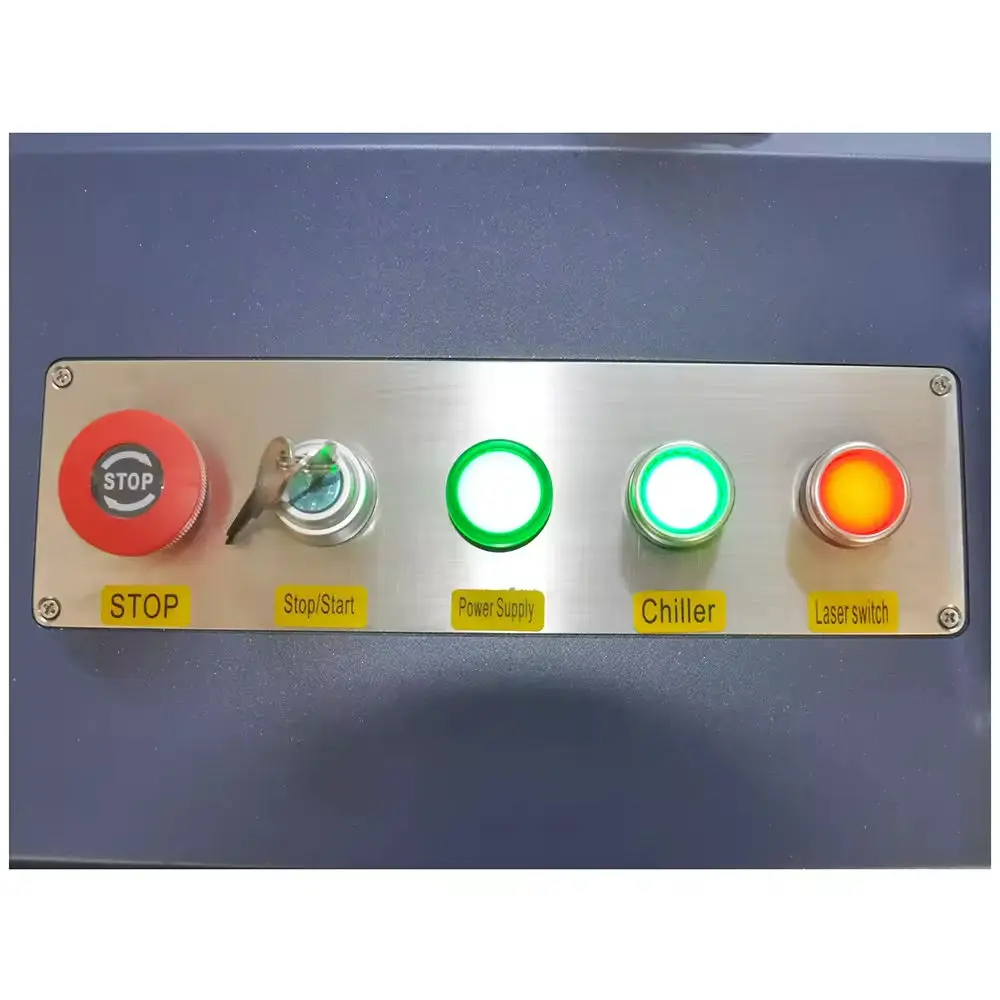
Hogevermogens laserreinigingsmachine voor langdurig gebruik bij roestverwijdering: 2000 W en 3000 W; draagbare vezellaserreinigingsmachine

Spu:
1601595066205
Productoverzicht
Product
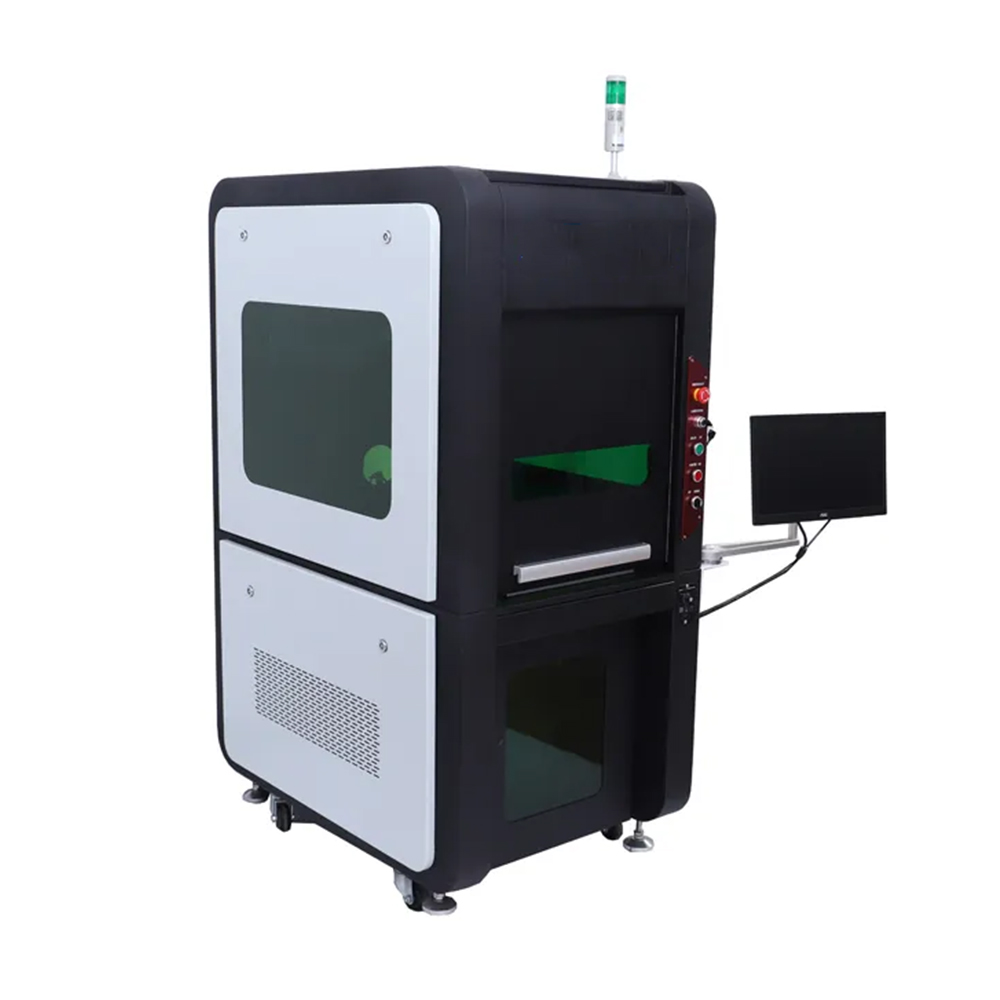
CW-lasermarkeringmachine
Merknaam
Tianyu
Laserbron
JPT
Laser Type
Fiber Laser
Laser Power
1000W/1500W/2000W
Laser Golflengte
1064nm
Frequentie
20-100KHZ
Markering Diepte
0.01-0.5mm
Markeersnelheid
de snelheid van de motor
Minimale lijnbreedte
0.02mm
Herhaalbare nauwkeurigheid
0.002mm
Markeeringsgebied
110 × 110 mm, 175 × 175 mm, 200 × 200 mm (optioneel)
Software
JCZ EZCAD
Voeding
110 / 220 V ± 10 %, 50 / 60 Hz
Koelsysteem
Luchtkoeling
Werktemperatuur
10-35℃
Energieverbruik
1000 W – 3000 W
Grafisch bestandsformaat
PLT, DXF, AI, BMP, JPG, DST, GIF, TAG, PNG, TIF
Machinegewicht
55-65kg
Machinegrootte
77 × 61 × 55 cm
Verpakking
Multiplex doos
A1. What can a laser cleaning machine remove? Laser cleaning can remove rust, oxides, paint and selected coatings from suitable surfaces. Results depend on the base material, layer composition and thickness. Share photos and material details to help identify a suitable cleaning process. A2. Will laser cleaning damage the surface underneath? Correctly selected laser parameters can remove unwanted layers while limiting changes to the substrate. Damage-free results are not automatic. Sensitive surfaces, thin parts and unfamiliar coatings should be tested against your required finish before production. A3. Should I choose a pulsed or continuous-wave laser cleaner? Pulsed systems provide flexible control of energy delivery for selective cleaning. Continuous-wave systems may suit robust surfaces that tolerate more heat input. Choose based on the substrate, coating, required finish and tested productivity—not wattage alone. A4. How fast can this machine remove rust or paint? Cleaning speed varies with coating thickness, adhesion, surface geometry and the required cleanliness. Compare results using the same material and finish criteria. A useful test records cleaned area, processing time, settings and any additional passes. A5. Is laser cleaning better than sandblasting or chemical cleaning? Laser cleaning can target specific areas without abrasive media or chemical cleaning agents. It is worth evaluating where selective removal and reduced cleanup matter. Sandblasting or chemical processes may remain more economical for some large-area or complex applications. A6. What are the running costs of a laser cleaner? Include electricity, extraction filters, protective optics, cooling-system maintenance, labor and residue disposal. Laser cleaning avoids blasting media, but the complete system still needs maintenance. Compare cost per cleaned part or square meter at your required finish. A7. Do I need fume extraction and a dedicated work area? Cleaning releases particles and may release hazardous substances from coatings. Suitable extraction and filtration are needed for the application. Open high-power systems also require a controlled laser area, appropriate shielding, trained operators and correctly selected protective equipment. A8. What information is needed to select a laser cleaning machine?  Provide the base material, contaminant or coating, approximate layer thickness, part dimensions, daily workload and required finish. Photos and representative samples help assess whether the priority is selective removal, surface preservation or higher throughput.  Handheld Laser Welding Machine B1. What metals can a handheld laser welder weld? Suitable systems can weld stainless steel, mild steel, aluminum and other selected metals. Compatibility depends on alloy, thickness, surface condition and joint design. Dissimilar-metal combinations need individual assessment; one successful combination does not validate all alloys. B2. What thickness can this laser welder weld reliably? Reliable welding thickness depends on the material, joint type, fit-up, laser power and required penetration. A maximum-thickness claim alone is not enough. Provide your joint drawing and acceptance requirements to establish a suitable production range. B3. How does laser welding compare with TIG or MIG welding? For suitable joints, laser welding can increase travel speed and reduce distortion and finishing work. The benefit varies with fit-up, material and quality requirements. Compare total time per accepted part, including preparation, welding, inspection and rework. B4. Is a handheld laser welder easy for beginners to learn?  Basic operation can be easier to learn than some conventional welding techniques, but consistent weld quality still requires practice and suitable parameters. Laser-safety training and an approved work area are essential before operation. Easy handling does not replace process qualification. B5. Do I need shielding gas and filler wire? Shielding gas is normally used to protect the weld; the gas must suit the material and process. Some close-fitting joints can be welded without filler. Other joints benefit from a compatible wire feeder and filler material, where supported. B6. Can laser welding reduce grinding and improve weld appearance? With suitable fit-up and parameters, laser welding can produce narrow, consistent seams and reduce finishing work. Final appearance depends on material, cleanliness, gas protection and operator technique. Confirm results against your own visual and mechanical acceptance criteria. B7. What safety measures does handheld laser welding require? Open high-power laser welding requires a controlled work area, suitable barriers or enclosure, extraction and application-specific protective equipment. Reflected beams also present hazards. Ordinary welding protection alone is insufficient; follow the machine instructions and a qualified site safety assessment. B8. What is the real operating cost of a laser welder?  Budget for shielding gas, electricity, protective lenses, nozzles, cooling maintenance and filler wire where used. Include labor and post-weld finishing. Compare cost per accepted weld rather than laser power or machine price alone.   Laser Marking Machine C1. Which laser marker should I choose: fiber, MOPA, UV or CO₂? Fiber lasers are widely used for metals and selected plastics. MOPA fiber systems add pulse-width control for specific marking effects. UV and CO₂ suit different materials and finishes. Select the source by testing your actual substrate and required mark. C2. Are laser markings permanent and resistant to wear? Laser marking changes or removes material rather than applying ordinary printing ink. Durability depends on the marking method, depth, substrate and service environment. For parts exposed to abrasion, chemicals or heat, specify the relevant durability tests before approval. C3. Can the machine mark logos, serial numbers, barcodes and QR codes? These are common laser-marking applications, but supported formats and variable-data functions depend on the controller and software. For traceability codes, assess contrast, size and readability with the intended scanner or verifier—not appearance alone. C4. Do I need a MOPA laser for color or black marking? MOPA pulse control can help achieve specific color effects on stainless steel and black marks on anodized aluminum. Results depend on alloy, finish and parameters. It is not full-color printing, and not every marking task requires MOPA. C5. Can it mark rings, tubes and curved parts?  Suitable rotary fixtures can support cylindrical parts, while some shaped surfaces require 3D focusing or dedicated positioning. Confirm part dimensions, weight, geometry and marking location. A rotary attachment alone does not make every curved surface suitable. C6. How do laser power and marking area affect the result?  Required power depends on material, cycle time and marking depth. Lens choice affects the available field and achievable spot characteristics. Higher wattage or a larger field does not automatically produce finer marks; evaluate both against your artwork and part. C7. How fast can it mark each part? Cycle time depends on artwork size, fill density, depth, material and loading method. Advertised scanning speed is not the same as finished-part throughput. Assess a complete cycle that includes positioning, marking, unloading and any required code verification. C8. Can it connect to my production line or business software?  Integration depends on the selected controller, software license and available interfaces. Define triggers, variable-data sources, part tracking and error handling before purchase. Conveyor marking, database connections and custom software should be confirmed as specific configuration items.  Fiber Laser Cutting Machine D1. What metals and thicknesses can this fiber laser cutter cut? Fiber laser cutters can process common metals such as mild steel, stainless steel and aluminum, with suitable configurations. Thickness capacity depends on the model, material and assist gas. Use a model-specific cutting chart and distinguish production-quality cutting from maximum severance. D2. How much laser power do I need for my workshop? Choose power around your most frequent materials, thicknesses, order volume and required edge quality. Higher power may improve productivity on suitable jobs, but should be evaluated alongside gas supply, loading time, electrical capacity and total investment. D3. Will the cut edges need deburring or further finishing? Well-matched parameters can produce clean edges, but dross, oxidation and roughness depend on material, thickness, gas and part geometry. Define your acceptable edge quality and downstream process. Do not assume every part will be ready without finishing. D4. What are the main operating costs of a fiber laser cutter? Key costs include assist gas, electricity, nozzles, protective windows, cooling, extraction, maintenance and labor. Material utilization also matters. Compare cost per finished part using representative drawings and local gas and electricity prices. D5. Should I use oxygen, nitrogen or compressed air for cutting? Gas selection affects edge oxidation, speed and cost. Oxygen is common for mild steel; nitrogen is often selected where an oxide-free edge is required. Compressed air suits some applications. Confirm approved gas quality, pressure and capacity for the specific machine and material. D6. Can one machine cut both sheet metal and tubes? Only a machine configured for both applications can do this. Tube cutting requires suitable workholding, supports and software. Confirm tube shapes, dimensions, loading limits and usable lengths; a sheet-cutting machine does not automatically include tube-cutting capability. D7. What installation requirements should I prepare? Prepare the required floor space, access route, foundation where specified, electrical supply, assist gas, cooling and extraction. Requirements vary by configuration. Request the installation layout and utility specifications for the exact machine before arranging your workshop. D8. Is the machine suitable for operators new to CNC laser cutting?  Software guidance and validated cutting data can simplify operation, but operators still need training in setup, nesting, material handling, cut-quality checks and maintenance. Confirm the supplied software, training scope and technical support before selecting a configuration.
1
1
1
1
1
1
1
1
1
1
1

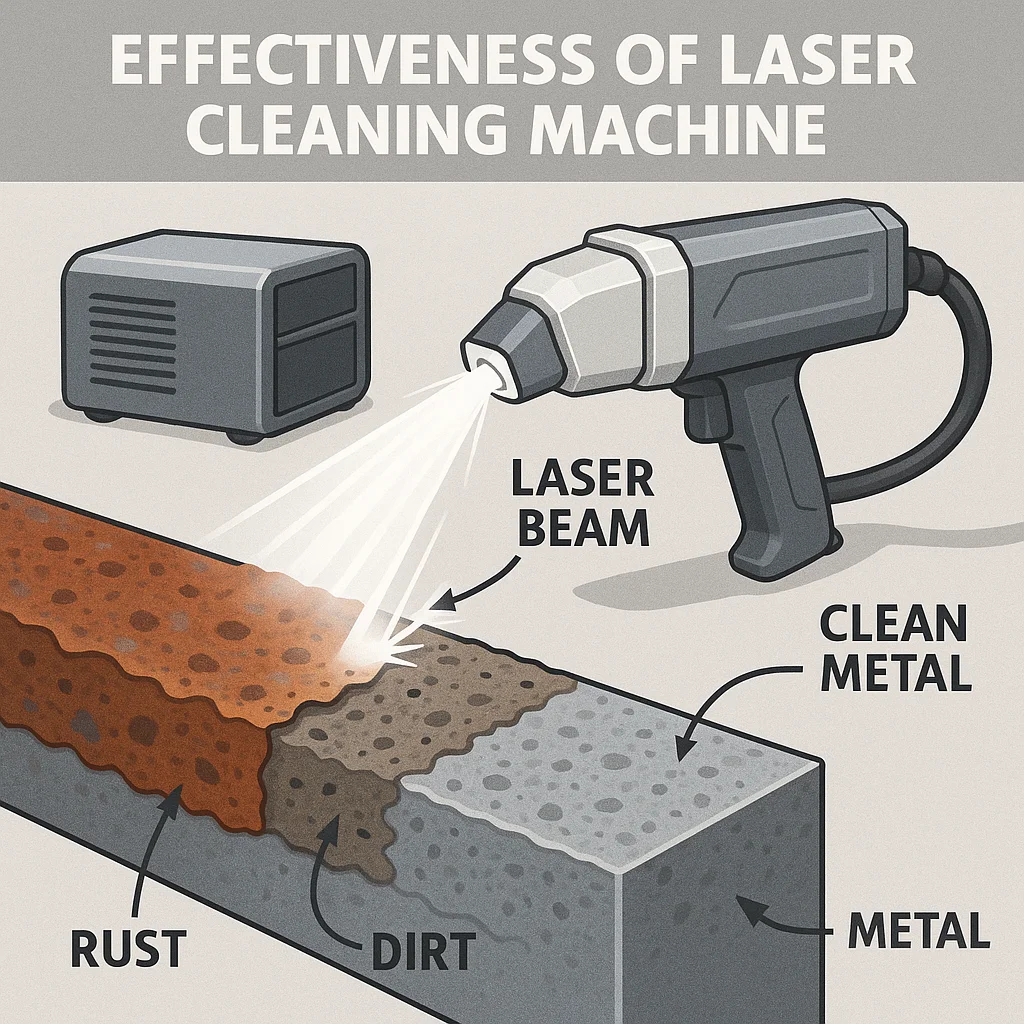
A1. Wat kan een laserreinigingsmachine verwijderen?

Laserreiniging kan roest, oxiden, verf en geselecteerde coatings van geschikte oppervlakken verwijderen. De resultaten hangen af van het basismateriaal, de samenstelling en de dikte van de laag. Deel foto’s en materiaalgegevens om een geschikt reinigingsproces te identificeren.


A2. Beschadigt laserreiniging het onderliggende oppervlak?

Correct gekozen laserparameters kunnen ongewenste lagen verwijderen, terwijl veranderingen aan het substraat worden beperkt. Schadevrije resultaten zijn niet vanzelfsprekend. Gevoelige oppervlakken, dunne onderdelen en onbekende coatings moeten worden getest tegen uw gewenste afwerking voordat u in productie gaat.


A3. Moet ik kiezen voor een gepulst of continu-werkend laserreinigingssysteem?

Gepulste systemen bieden flexibele controle over de energietoevoer voor selectieve reiniging. Continu-werkende systemen kunnen geschikt zijn voor robuuste oppervlakken die meer warmte-invoer verdragen. Kies op basis van het substraat, de coating, de gewenste afwerking en de geteste productiviteit—niet alleen op basis van het vermogen.


A4. Hoe snel kan deze machine roest of verf verwijderen?

De reinigingssnelheid varieert met de dikte van de coating, de hechting, de oppervlaktegeometrie en de vereiste reinigingsgraad. Vergelijk resultaten met behulp van hetzelfde materiaal en dezelfde afwerkingscriteria. Een nuttige test registreert het gereinigde oppervlak, de verwerkingstijd, de instellingen en eventuele extra doorgangen.


A5. Is laserreiniging beter dan zandstralen of chemische reiniging?

Laserreiniging kan specifieke gebieden richten zonder schurende media of chemische reinigingsmiddelen. Het is de moeite waard om te beoordelen waar selectief verwijderen en minder nabehandeling van belang zijn. Voor sommige toepassingen op grote oppervlakten of met complexe vormen kunnen zandstralen of chemische processen nog steeds economischer zijn.


A6. Wat zijn de bedrijfskosten van een laserreiniger?

Reken rekening met elektriciteit, afzuigfilters, beschermende optica, onderhoud van het koelsysteem, arbeidskosten en afvoer van residu. Laserreiniging vermijdt straalmedia, maar het volledige systeem vereist toch onderhoud. Vergelijk de kosten per gereinigd onderdeel of per vierkante meter bij de gewenste eindafwerking.


A7. Heb ik afzuiging voor dampen en een speciale werkruimte nodig?

Tijdens het reinigen worden deeltjes vrijgegeven en kunnen gevaarlijke stoffen uit coatings vrijkomen. Voor de toepassing is geschikte afzuiging en filtratie vereist. Open systemen met hoog vermogen vereisen ook een gecontroleerde laseromgeving, adequate afscherming, opgeleide operators en correct geselecteerde persoonlijke beschermingsmiddelen.


A8. Welke informatie is nodig om een laserreinigingsmachine te selecteren?

Geef het basismateriaal, de verontreiniging of coating, de benaderende laagdikte, de afmetingen van het onderdeel, de dagelijkse werkdruk en de vereiste afwerking op. Foto’s en representatieve monsters helpen beoordelen of het prioriteit heeft om selectief te verwijderen, het oppervlak te behouden of een hogere doorvoer te realiseren.


Handgevoerde lasersweismachine

B1. Welke metalen kan een handbediende laserlasapparaat lassen?

Geschikte systemen kunnen roestvast staal, zacht staal, aluminium en andere geselecteerde metalen lassen. De compatibiliteit hangt af van de legering, dikte, oppervlaktoestand en verbindingconstructie. Combinaties van ongelijksoortige metalen vereisen een individuele beoordeling; één succesvolle combinatie geldt niet automatisch voor alle legeringen.


B2. Welke dikte kan deze laserlasapparaat betrouwbaar lassen?

De betrouwbare lasdikte hangt af van het materiaal, het verbindingstype, de pasvorm, het laser vermogen en de vereiste doordringing. Een uitspraak over maximale dikte alleen is onvoldoende. Lever uw verbindingstekening en acceptatie-eisen om een geschikt productiebereik vast te stellen.


B3. Hoe vergelijkt laserlassen zich met TIG- of MIG-lassen?

Voor geschikte verbindingen kan laserlassen de voortplantingssnelheid verhogen en vervorming en nabewerking verminderen. Het voordeel varieert afhankelijk van de pasvorm, het materiaal en de kwaliteitseisen. Vergelijk de totale tijd per geaccepteerd onderdeel, inclusief voorbereiding, lassen, inspectie en herstelwerkzaamheden.


B4. Is een handbediende laserlasapparaat eenvoudig te leren voor beginners?

De basisbediening kan gemakkelijker te leren zijn dan sommige conventionele lasmethoden, maar consistente laskwaliteit vereist nog steeds oefening en geschikte procesparameters. Veiligheidstraining op het gebied van lasers en een goedgekeurde werkplek zijn essentieel voordat u kunt beginnen met werken. Gemakkelijk hanteren vervangt geen proceskwalificatie.


B5. Heb ik beschermgas en toevoegdraad nodig?

Beschermgas wordt normaal gesproken gebruikt om de las te beschermen; het gas moet geschikt zijn voor het materiaal en het proces. Sommige nauw passende verbindingen kunnen zonder toevoegmateriaal worden gelast. Andere verbindingen profiteren van een compatibele draadaanvoer en toevoegmateriaal, indien ondersteund.


B6. Kan laserslassen het slijpen verminderen en de lasverschijning verbeteren?

Met een geschikte pasvorm en juiste parameters kan laserslassen smalle, consistente naden produceren en de nabewerkingswerkzaamheden verminderen. De uiteindelijke verschijning hangt af van het materiaal, de reinheid, de gasbescherming en de techniek van de operator. Controleer de resultaten aan de hand van uw eigen visuele en mechanische acceptatiecriteria.


B7. Welke veiligheidsmaatregelen zijn vereist bij handbediend laserslassen?

Open laserslassen met hoog vermogen vereist een gecontroleerde werkruimte, geschikte afscheidingen of een behuizing, afzuiging en op de toepassing afgestemde persoonlijke beschermingsmiddelen. Ook weerkaatste stralen vormen een risico. Alleen standaard lastoestellenbescherming is onvoldoende; volg de instructies van de machine en een gekwalificeerde veiligheidsbeoordeling op locatie.


B8. Wat zijn de werkelijke bedrijfskosten van een lasersluitmachine?

Budget voor beschermgas, elektriciteit, beschermende lenzen, mondstukken, koelingonderhoud en vuldraad waar deze wordt gebruikt. Neem arbeidskosten en nabewerking na het lassen op. Vergelijk de kosten per geaccepteerde lasnaad in plaats van alleen het vermogen van de laser of de prijs van de machine.


Laser Markeer Machine

C1. Welke lasermarkeringmachine moet ik kiezen: vezel-, MOPA-, UV- of CO₂-laser?

Vezellasers worden veel gebruikt voor metalen en geselecteerde kunststoffen. MOPA-vezelsystemen bieden extra pulsbreedtebesturing voor specifieke markeringseffecten. UV- en CO₂-lasers zijn geschikt voor verschillende materialen en afwerkingen. Kies de juiste bron door uw werkelijke substraat en vereiste markering te testen.


C2. Zijn lasermarkeringen permanent en slijtvast?

Lasermarkering verandert of verwijdert materiaal in plaats van gewone drukinkt aan te brengen. De duurzaamheid hangt af van de markeringstechniek, de diepte, het substraat en de gebruiksomgeving. Voor onderdelen die blootstaan aan slijtage, chemicaliën of hitte, dient u de relevante duurzaamheidstests te specificeren voordat u goedkeuring verleent.


C3. Kan de machine logo’s, serienummers, barcodes en QR-codes markeren?

Dit zijn veelvoorkomende toepassingen voor lasermarkering, maar ondersteunde formaten en variabele-gegevensfuncties hangen af van de besturingseenheid en de software. Voor traceerbaarheidscodes moet u het contrast, de grootte en de leesbaarheid beoordelen met de bedoelde scanner of verificator—niet alleen het uiterlijk.


C4. Heb ik een MOPA-laser nodig voor kleur- of zwartmarkering?

MOPA-pulsregeling kan helpen bij het bereiken van specifieke kleureffecten op roestvrij staal en zwarte markeringen op geanodiseerd aluminium. De resultaten hangen af van de legering, de afwerking en de parameters. Het is geen full-color-printing, en niet elke markeringstaak vereist een MOPA.


C5. Kan het ringen, buizen en gebogen onderdelen markeren?

Geschikte roterende houders kunnen cilindrische onderdelen ondersteunen, terwijl sommige gevormde oppervlakken 3D-focussen of specifieke positionering vereisen. Controleer de afmetingen, het gewicht, de geometrie en de markeringlocatie van het onderdeel. Een roterende aanpassing alleen maakt niet elk gebogen oppervlak geschikt.


C6. Hoe beïnvloeden laservermogen en markeringgebied het resultaat?

Vereiste vermogen is afhankelijk van het materiaal, de cyclusduur en de graveerdiepte. De keuze van de lens beïnvloedt het beschikbare werkgebied en de haalbare vlekkenkenmerken. Hoger vermogen of een groter werkgebied levert niet automatisch fijner graveerwerk op; evalueer beide in combinatie met uw ontwerp en onderdeel.


C7. Hoe snel kan het elk onderdeel markeren?

De cyclusduur is afhankelijk van de grootte van het ontwerp, de vuldichtheid, de diepte, het materiaal en de laadmethode. De geadverteerde scan­snelheid is niet hetzelfde als de doorvoersnelheid van afgewerkte onderdelen. Beoordeel een volledige cyclus, inclusief positionering, markeren, lossen en eventuele vereiste codeverificatie.


C8. Kan het worden aangesloten op mijn productielijn of bedrijfssoftware?

Integratie is afhankelijk van de geselecteerde besturing, de softwarelicentie en de beschikbare interfaces. Definieer vooraf aankoop de triggers, bronnen voor variabele gegevens, onderdeelvolging en foutafhandeling. Transportbandmarkering, databaseverbindingen en maatwerksoftware dienen te worden bevestigd als specifieke configuratie-items.


Fiberlaser snijmachine

D1. Welke metalen en diktes kan deze vezellaser snijden?

Vezellaser snijmachines kunnen veelgebruikte metalen zoals zacht staal, roestvast staal en aluminium verwerken, mits geschikte configuraties worden gebruikt. De maximale dikte hangt af van het model, het materiaal en het hulpgas. Gebruik een modelspecifieke snijtabel en onderscheid tussen productiekwaliteitssnijden en maximale doorsnijding.


D2. Hoeveel laservermogen heb ik nodig voor mijn werkplaats?

Kies een vermogen dat aansluit bij uw meest gebruikte materialen, diktes, bestelvolume en vereiste randkwaliteit. Hoger vermogen kan de productiviteit verbeteren bij geschikte toepassingen, maar dient te worden beoordeeld in combinatie met gasvoorziening, laadtijd, elektrische capaciteit en totale investering.


D3. Zullen de gesneden randen ontbramen of verdere nabewerking vereisen?

Goed afgestemde parameters kunnen schone randen opleveren, maar slak, oxidatie en ruwheid hangen af van materiaal, dikte, gas en onderdeelgeometrie. Definieer uw aanvaardbare randkwaliteit en downstreamproces. Ga er niet automatisch van uit dat elk onderdeel zonder nabewerking klaar is.


D4. Wat zijn de belangrijkste bedrijfskosten van een vezellaser snijmachine?

Belangrijke kosten omvatten hulpgas, elektriciteit, mondstukken, beschermende vensters, koeling, afzuiging, onderhoud en arbeid. Ook het materiaalgebruik is van belang. Vergelijk de kosten per afgewerkt onderdeel met behulp van representatieve tekeningen en lokale gas- en elektriciteitsprijzen.


D5. Moet ik zuurstof, stikstof of perslucht gebruiken voor snijden?

De keuze van gas beïnvloedt de oxidatie van de snijkant, de snelheid en de kosten. Zuurstof wordt veel gebruikt voor zacht staal; stikstof wordt vaak gekozen wanneer een oxidevrije snijkant vereist is. Perslucht is geschikt voor sommige toepassingen. Controleer de goedgekeurde gaskwaliteit, -druk en -capaciteit voor de specifieke machine en het betreffende materiaal.


D6. Kan één machine zowel plaatmetaal als buizen snijden?

Alleen een machine die specifiek is geconfigureerd voor beide toepassingen kan dit doen. Buizensnijden vereist geschikte werkstukopspanning, ondersteuning en software. Controleer de buisvormen, afmetingen, belastingslimieten en bruikbare lengtes; een plaatmetaalsnijmachine heeft niet automatisch ook buizensnijcapaciteit.


D7. Welke installatievereisten moet ik voorbereiden?

Bereid de vereiste vloerruimte, toegangsweg, fundering (indien gespecificeerd), elektrische voeding, hulpgas, koeling en afzuiging voor. De vereisten variëren per configuratie. Vraag het installatieplan en de nutsvoorzieningsspecificaties voor de exacte machine aan voordat u uw werkplaats regelt.


D8. Is de machine geschikt voor operators die nieuw zijn in CNC-lasersnijden?

Softwarebegeleiding en gevalideerde snijdata kunnen de bediening vereenvoudigen, maar operators hebben nog steeds training nodig in instellingen, nesting, materiaalhantering, controle van snijkwaliteit en onderhoud. Bevestig de meegeleverde software, het omvang van de training en de technische ondersteuning voordat u een configuratie kiest.
Vraag een gratis offerte aan

Onze vertegenwoordiger neemt binnenkort contact met u op.
E-mail
Mobiel/WhatsApp
Naam
Bedrijfsnaam
Bericht
0/1000