 ×
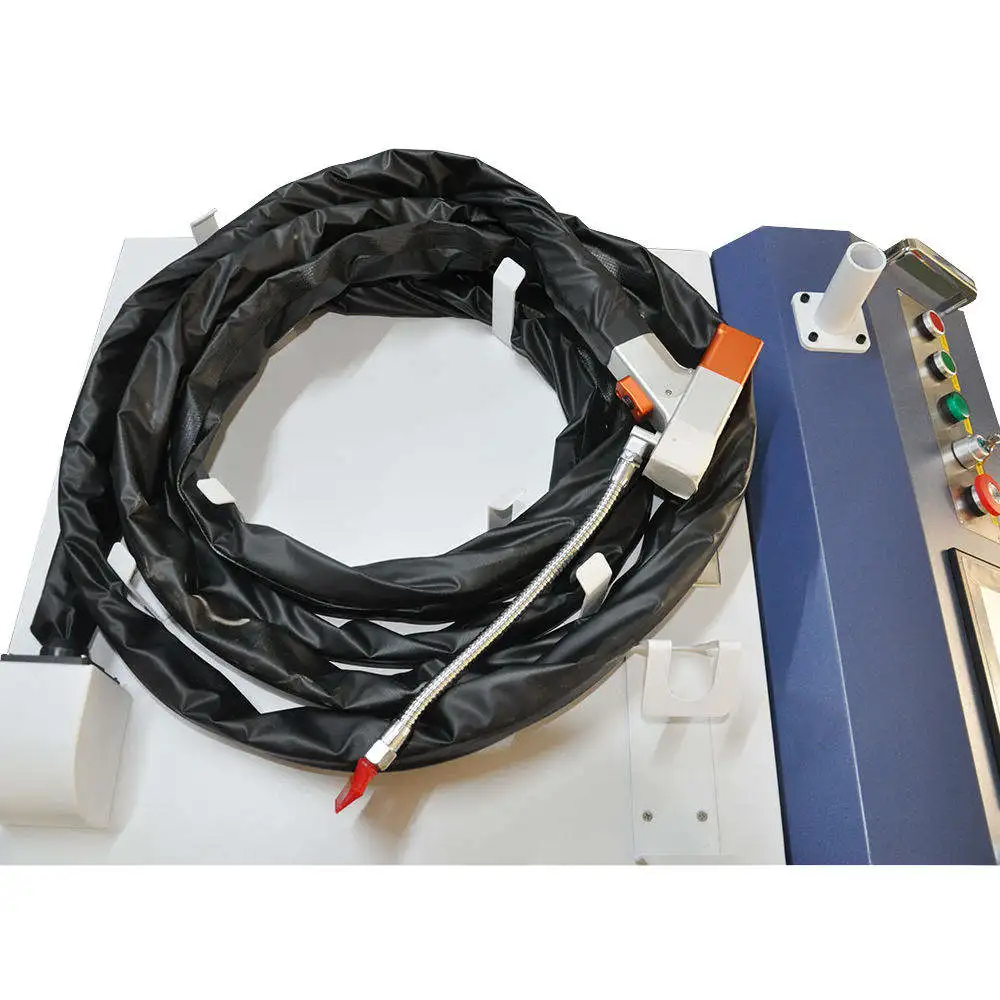
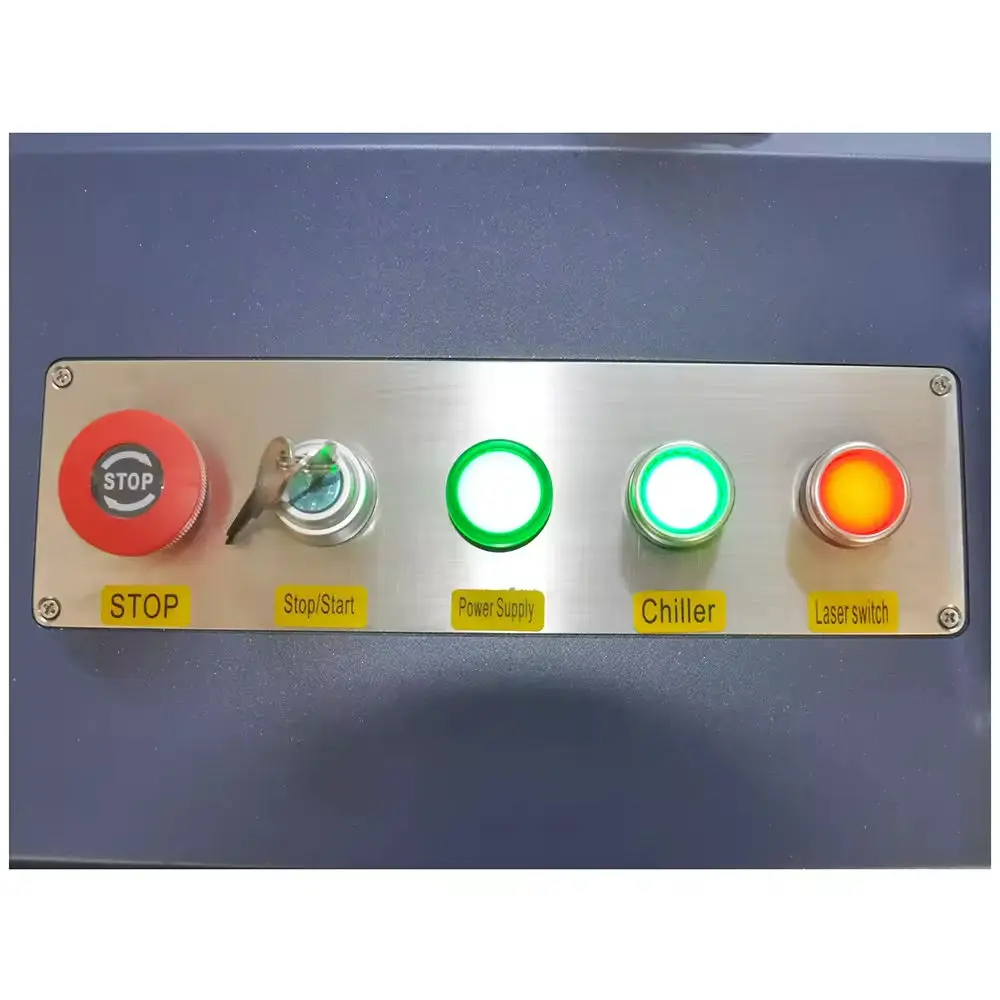
Produit |
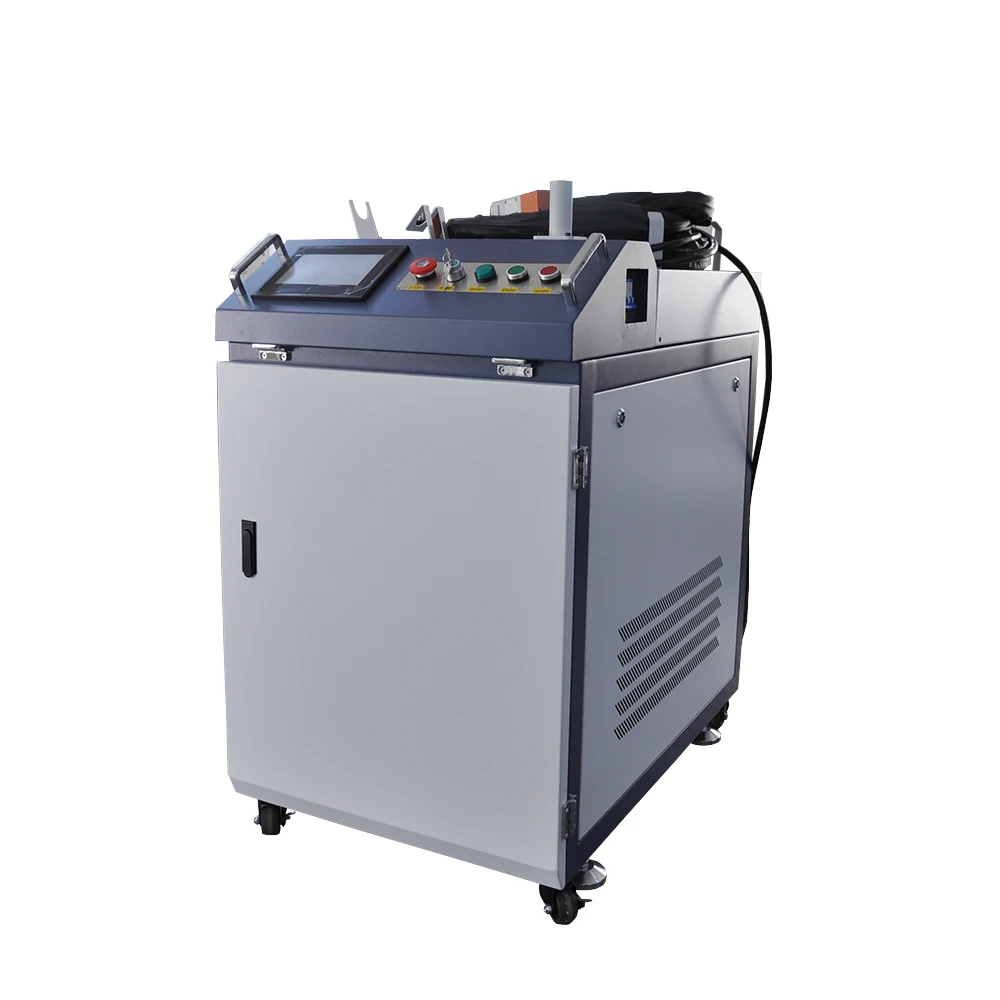
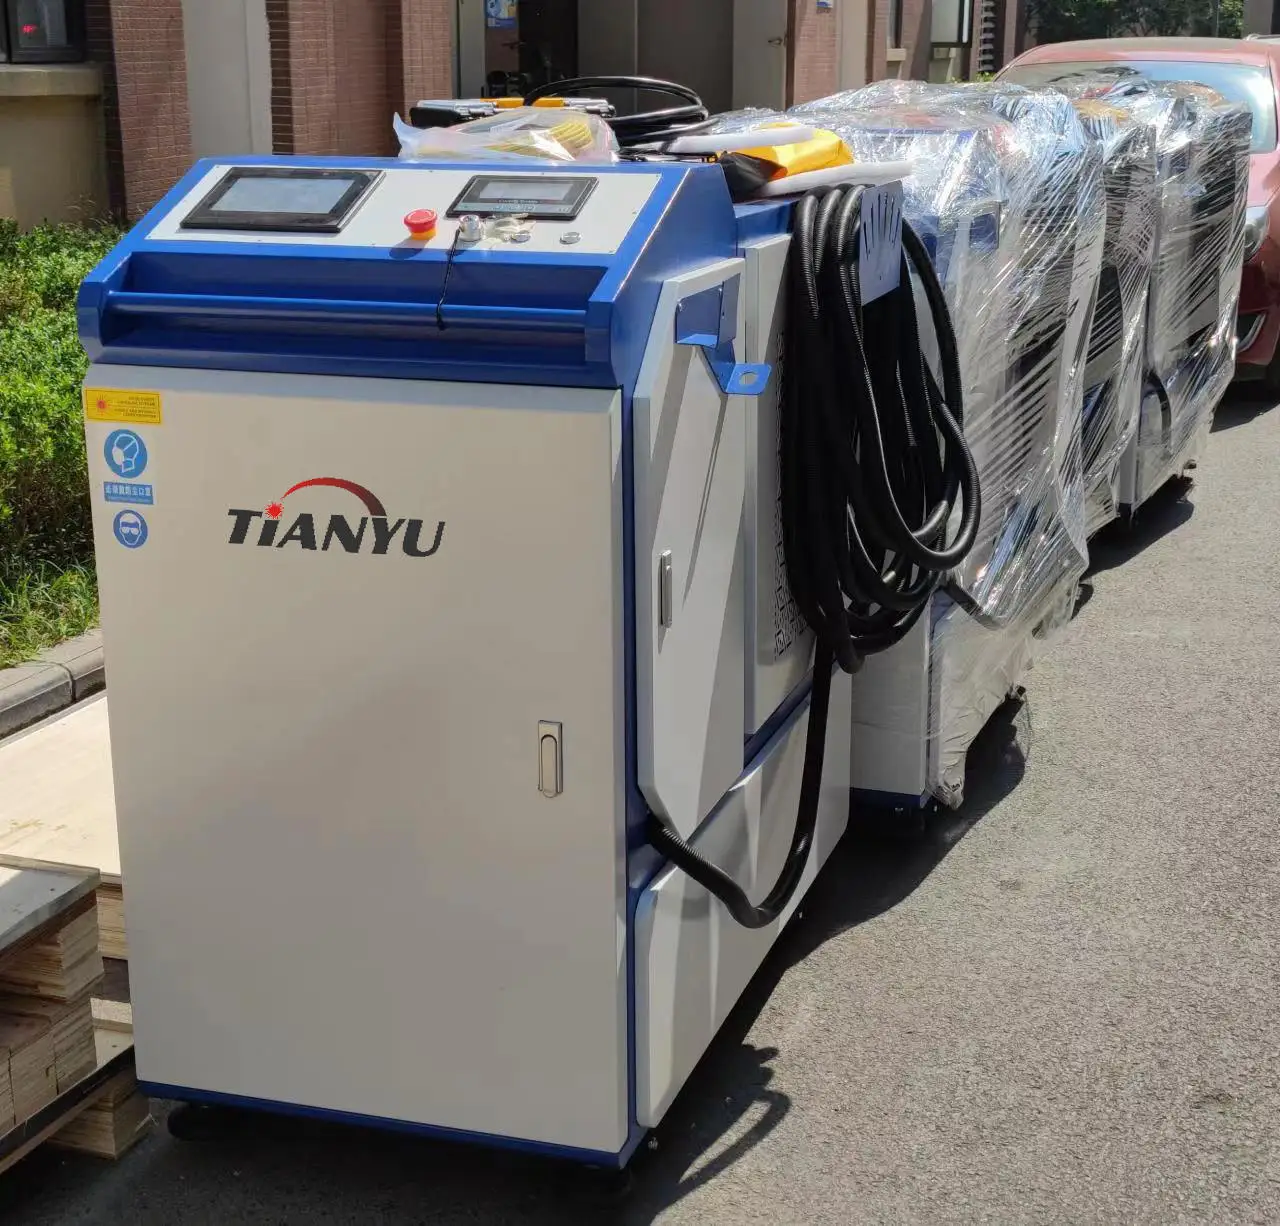
Machine à marquer au laser CW |
|||
Nom de la marque |
Tianyu |
|||
Source laser |
JPT |
|||
Type de laser |
Laser à fibre |
|||
Puissance du laser |
1000W/1500W/2000W |
|||
Longueur d'onde du laser |
1064 nm |
|||
Fréquence |
20-100KHZ |
|||
Profondeur de marquage |
0.01-0.5mm |
|||
Vitesse de marquage |
10000mm/s |
|||
Largeur minimale de ligne |
0,02 mm |
|||
Précision de répétition |
0.002mm |
|||
Zone de marquage |
110 × 110 mm, 175 × 175 mm, 200 × 200 mm (en option) |
|||
Logiciel |
JCZ EZCAD |
|||
Alimentation électrique |
110 / 220 V ± 10 %, 50 / 60 Hz |
|||
Système de refroidissement |
Refroidissement par air |
|||
Température de fonctionnement |
10-35℃ |
|||
Consommation d'énergie |
1000 W – 3000 W |
|||
Format de fichier graphique |
PLT, DXF, AI, BMP, JPG, DST, GIF, TAG, PNG, TIF |
|||
Poids de la machine |
55-65kg |
|||
Taille de la machine |
77 × 61 × 55 cm |
|||
Emballage |
Boîte en contreplaqué |


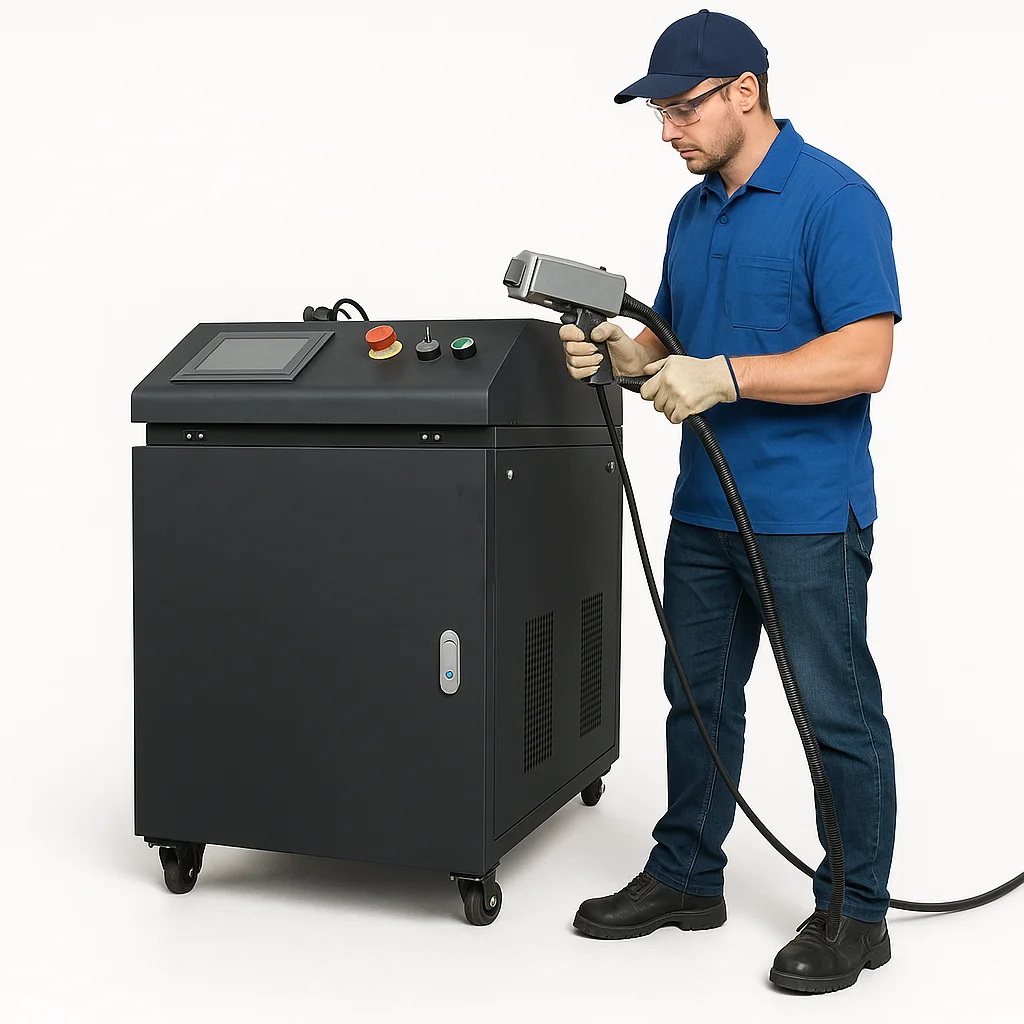
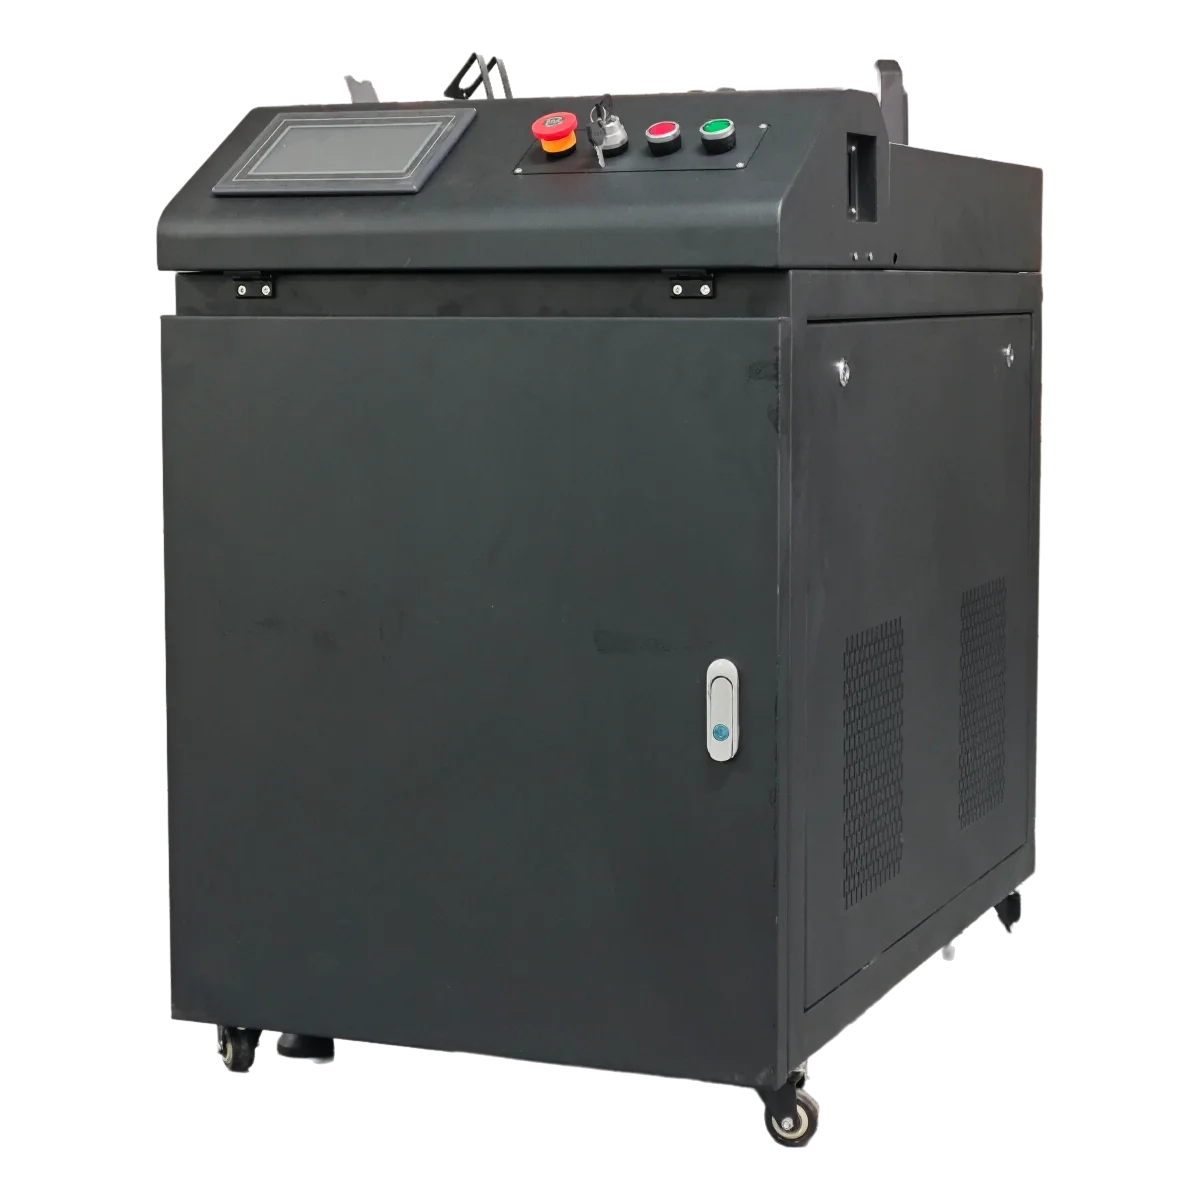


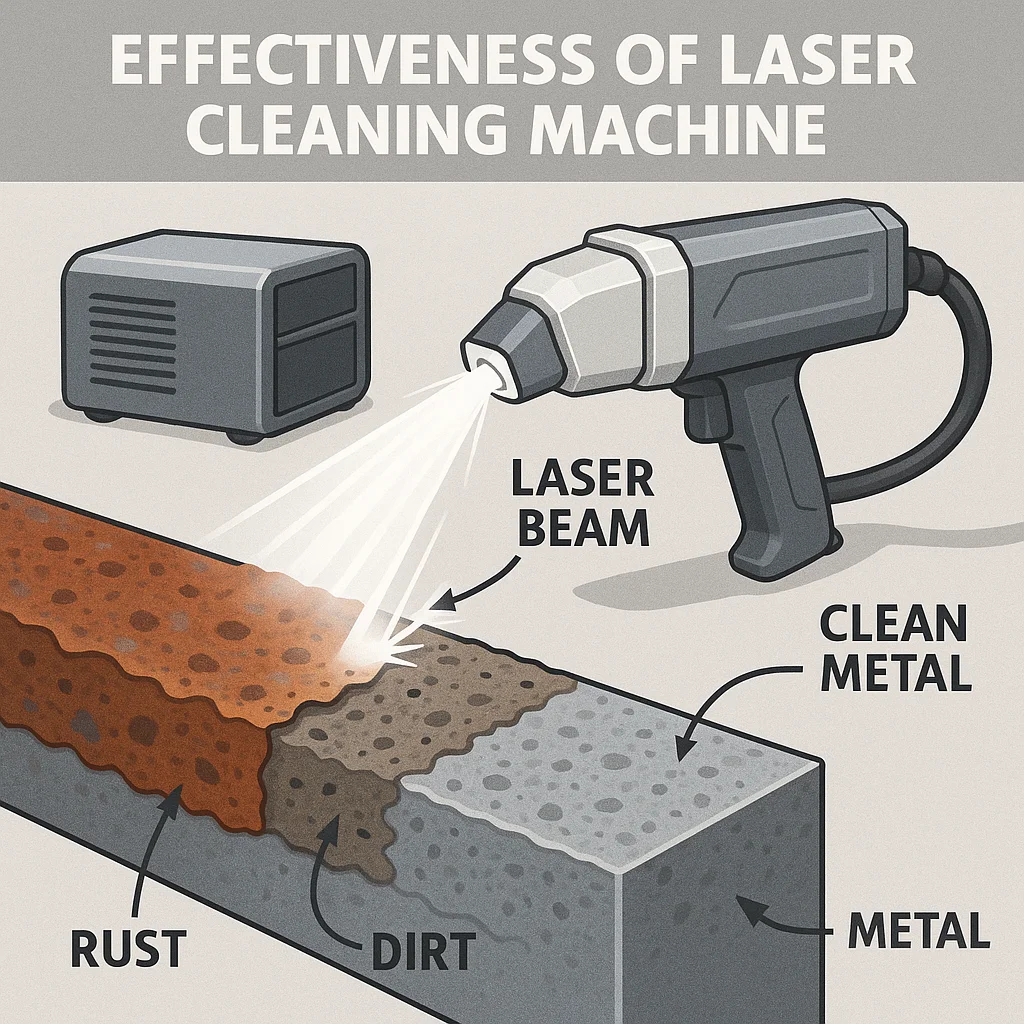


Le nettoyage laser permet d’éliminer la rouille, les oxydes, la peinture et certains revêtements de surfaces adaptées. Les résultats dépendent du matériau de base, de la composition et de l’épaisseur de la couche à traiter. Partagez des photos ainsi que les détails du matériau afin de nous aider à identifier le procédé de nettoyage le plus adapté.
Le choix correct des paramètres laser permet d’éliminer les couches indésirables tout en limitant les modifications du substrat. Des résultats sans dommage ne sont pas garantis automatiquement. Les surfaces sensibles, les pièces minces et les revêtements inconnus doivent être testés par rapport à la finition requise avant la production.
Les systèmes pulsés offrent un contrôle souple de la livraison d’énergie pour un nettoyage sélectif. Les systèmes à onde continue peuvent convenir aux surfaces robustes tolérant une plus forte entrée thermique. Le choix doit reposer sur le substrat, le revêtement, la finition requise et la productivité validée par essai — et non sur la puissance (en watts) seule.
La vitesse de nettoyage varie selon l’épaisseur du revêtement, son adhérence, la géométrie de la surface et le niveau de propreté requis. Comparez les résultats à l’aide du même matériau et des mêmes critères de finition. Un essai utile consiste à enregistrer la surface nettoyée, le temps de traitement, les paramètres utilisés et le nombre de passes supplémentaires éventuelles.
Le nettoyage au laser peut cibler des zones spécifiques sans utiliser de média abrasif ni d’agents chimiques. Il est pertinent d’évaluer ce procédé là où le retrait sélectif et la réduction des opérations de nettoyage post-traitement sont essentielles. Le sablage ou les procédés chimiques peuvent toutefois rester plus économiques pour certaines applications à grande surface ou complexes.
Inclure l’électricité, les filtres d’extraction, les optiques de protection, la maintenance du système de refroidissement, la main-d’œuvre et l’élimination des résidus. Bien que le nettoyage laser évite l’utilisation de médias de projection, l’ensemble du système nécessite tout de même une maintenance. Comparez le coût par pièce nettoyée ou par mètre carré, selon la finition requise.
Le nettoyage libère des particules et peut également libérer des substances dangereuses provenant des revêtements. Une extraction et une filtration adaptées sont indispensables pour l’application concernée. Les systèmes haute puissance à fonctionnement ouvert exigent également une zone laser contrôlée, un blindage approprié, des opérateurs formés et des équipements de protection individuelle correctement sélectionnés.
Fournissez le matériau de base, le contaminant ou le revêtement, l’épaisseur approximative de la couche, les dimensions de la pièce, la charge de travail quotidienne et l’état de surface requis. Des photos et des échantillons représentatifs aident à évaluer si la priorité est l’élimination sélective, la préservation de la surface ou un débit plus élevé.
Machine de soudage laser mainlevée
Des systèmes adaptés peuvent souder l’acier inoxydable, l’acier doux, l’aluminium et d’autres métaux sélectionnés. La compatibilité dépend de l’alliage, de l’épaisseur, de l’état de surface et de la conception du joint. Les combinaisons de métaux dissimilaires nécessitent une évaluation individuelle ; une combinaison réussie ne garantit pas la validité pour tous les alliages.
L’épaisseur maximale pouvant être soudée de façon fiable dépend du matériau, du type de joint, de l’ajustement des pièces, de la puissance laser et de la pénétration requise. Une simple affirmation concernant l’épaisseur maximale n’est pas suffisante. Fournissez votre plan de joint et vos critères d’acceptation afin d’établir une plage de production adaptée.
Pour les joints adaptés, le soudage au laser peut accroître la vitesse de déplacement et réduire la déformation ainsi que les opérations de finition. L’avantage varie selon l’ajustement, le matériau et les exigences de qualité. Comparez le temps total par pièce acceptée, y compris la préparation, le soudage, l’inspection et les retouches.
Le fonctionnement de base peut être plus facile à apprendre que certaines techniques de soudage conventionnelles, mais une qualité de soudure constante exige tout de même de la pratique et des paramètres appropriés. Une formation à la sécurité laser et un espace de travail homologué sont indispensables avant toute utilisation. Une manipulation aisée ne dispense pas de la qualification du procédé.
Un gaz de protection est généralement utilisé pour protéger la soudure ; ce gaz doit être adapté au matériau et au procédé. Certains joints très ajustés peuvent être soudés sans fil fourni. D’autres joints profitent d’un dispositif d’alimentation en fil compatible et d’un matériau d’apport, lorsque cela est pris en charge.
Avec un assemblage adéquat et des paramètres appropriés, le soudage au laser permet d’obtenir des cordons étroits et réguliers, réduisant ainsi les opérations de finition. L’apparence finale dépend du matériau, de sa propreté, de la protection gazeuse et de la technique de l’opérateur. Vérifiez les résultats conformément à vos propres critères d’acceptation visuelle et mécanique.
Le soudage au laser à haute puissance en mode ouvert exige une zone de travail contrôlée, des barrières ou une enceinte adaptées, une extraction adéquate et des équipements de protection spécifiques à l’application. Les faisceaux réfléchis constituent également un danger. La protection standard utilisée en soudage classique est insuffisante ; suivez scrupuleusement les instructions fournies avec la machine ainsi qu’une évaluation de sécurité sur site réalisée par un expert qualifié.
Budget pour les gaz de protection, l’électricité, les lentilles de protection, les buses, la maintenance du système de refroidissement et le fil d’apport, le cas échéant. Inclure la main-d’œuvre et les opérations de finition post-soudage. Comparer le coût par soudure acceptée, plutôt que la puissance laser ou le prix de la machine seul.
Machine de marquage laser
Les lasers à fibre sont largement utilisés sur les métaux et certains plastiques. Les systèmes à fibre MOPA ajoutent un contrôle de la durée d’impulsion pour obtenir des effets de marquage spécifiques. Les lasers UV et CO₂ conviennent à différents matériaux et finitions. Sélectionner la source en testant votre substrat réel et le type de marquage requis.
Le marquage laser modifie ou retire du matériau, contrairement à une impression classique à l’encre. La durabilité dépend de la méthode de marquage, de la profondeur, du substrat et de l’environnement d’utilisation. Pour les pièces exposées à l’abrasion, aux produits chimiques ou à la chaleur, préciser les essais de durabilité pertinents avant approbation.
Il s’agit d’applications courantes de marquage laser, mais les formats pris en charge et les fonctions de données variables dépendent du contrôleur et du logiciel. Pour les codes de traçabilité, évaluez le contraste, la taille et la lisibilité avec le lecteur ou le vérificateur prévu — pas uniquement l’apparence.
Le contrôle des impulsions MOPA peut aider à obtenir des effets colorés spécifiques sur l’acier inoxydable et des marquages noirs sur l’aluminium anodisé. Les résultats dépendent de l’alliage, de la finition et des paramètres. Il ne s’agit pas d’impression en couleurs complètes, et toutes les tâches de marquage ne nécessitent pas un laser MOPA.
Des accessoires rotatifs adaptés peuvent supporter des pièces cylindriques, tandis que certaines surfaces profilées exigent un focalisation 3D ou un positionnement dédié. Vérifiez les dimensions, le poids, la géométrie et l’emplacement du marquage sur la pièce. Un simple accessoire rotatif ne rend pas toutes les surfaces courbes adaptées au marquage.
La puissance requise dépend du matériau, du temps de cycle et de la profondeur de marquage. Le choix de la lentille influence le champ disponible et les caractéristiques du spot réalisables. Une puissance plus élevée ou un champ plus grand ne produisent pas automatiquement des marquages plus fins ; évaluez les deux en fonction de votre motif et de votre pièce.
Le temps de cycle dépend de la taille du motif, de la densité de remplissage, de la profondeur, du matériau et de la méthode de chargement. La vitesse de balayage annoncée ne correspond pas au débit réel de pièces finies. Évaluez un cycle complet incluant le positionnement, le marquage, le déchargement et toute vérification de code requise.
L’intégration dépend du contrôleur sélectionné, de la licence logicielle et des interfaces disponibles. Définissez au préalable les déclencheurs, les sources de données variables, le suivi des pièces et la gestion des erreurs avant l’achat. Le marquage sur convoyeur, les connexions à des bases de données et les logiciels sur mesure doivent être confirmés comme éléments de configuration spécifiques.
Machine de découpe laser à fibre
Les découpeuses laser à fibre peuvent traiter des métaux courants tels que l’acier doux, l’acier inoxydable et l’aluminium, avec des configurations adaptées. La capacité d’épaisseur dépend du modèle, du matériau et du gaz auxiliaire. Utilisez un tableau de découpe spécifique au modèle et distinguez la découpe de qualité industrielle de la découpe maximale.
Choisissez une puissance adaptée à vos matériaux les plus fréquemment utilisés, à leurs épaisseurs, à votre volume de commandes et à la qualité requise des bords. Une puissance supérieure peut améliorer la productivité sur des travaux appropriés, mais doit être évaluée en tenant compte de l’approvisionnement en gaz, du temps de chargement, de la capacité électrique et de l’investissement total.
Des paramètres bien ajustés permettent d’obtenir des bords propres, mais les bavures, l’oxydation et la rugosité dépendent du matériau, de l’épaisseur, du gaz utilisé et de la géométrie de la pièce. Définissez clairement la qualité des bords acceptable et le processus en aval. Ne supposez pas que chaque pièce sera prête à l’emploi sans finition.
Les coûts clés comprennent le gaz auxiliaire, l’électricité, les buses, les fenêtres de protection, le refroidissement, l’extraction, la maintenance et la main-d’œuvre. L’efficacité d’utilisation du matériau est également déterminante. Comparez le coût par pièce finie à l’aide de dessins représentatifs ainsi que des prix locaux du gaz et de l’électricité.
Le choix du gaz influence l’oxydation du bord, la vitesse et le coût. L’oxygène est couramment utilisé pour l’acier doux ; l’azote est souvent privilégié lorsque l’on exige un bord exempt d’oxyde. L’air comprimé convient à certaines applications. Vérifiez la qualité, la pression et le débit de gaz approuvés pour la machine et le matériau concernés.
Seule une machine configurée spécifiquement pour ces deux applications est en mesure de le faire. La découpe de tubes nécessite des systèmes de serrage, de support et un logiciel adaptés. Vérifiez les formes, les dimensions, les limites de chargement et les longueurs utilisables des tubes ; une machine destinée à la découpe de tôles ne possède pas automatiquement la capacité de découper des tubes.
Préparez l’espace au sol requis, le parcours d’accès, les fondations (lorsqu’elles sont spécifiées), l’alimentation électrique, les gaz auxiliaires, le système de refroidissement et d’extraction. Les exigences varient selon la configuration. Demandez la disposition d’installation et les spécifications des équipements pour la machine exacte avant d’aménager votre atelier.
Les indications logicielles et les données de découpe validées peuvent simplifier l’exploitation, mais les opérateurs doivent tout de même suivre une formation portant sur la mise en service, le nesting, la manutention des matériaux, les contrôles de qualité des découpes et la maintenance. Vérifiez le logiciel fourni, la portée de la formation et le soutien technique avant de choisir une configuration.
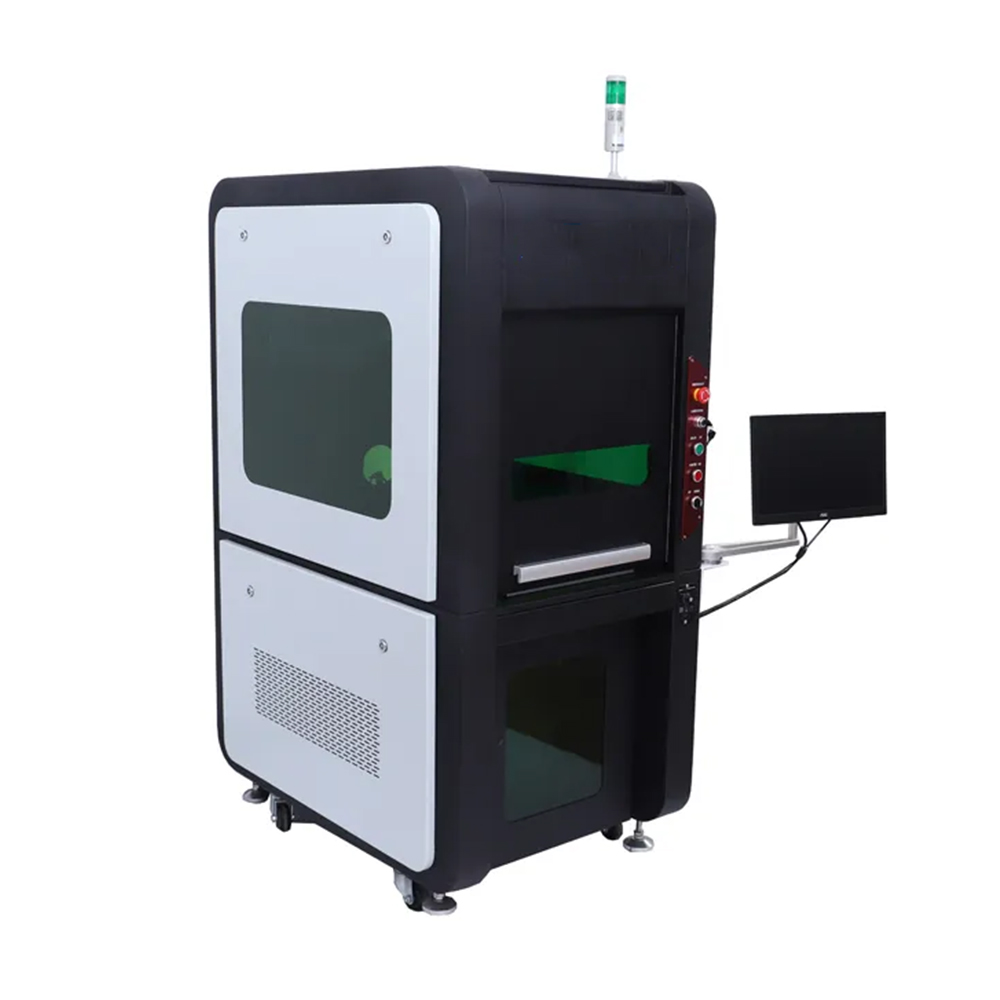
Nombre de produits : Machine de marquage entièrement fermée
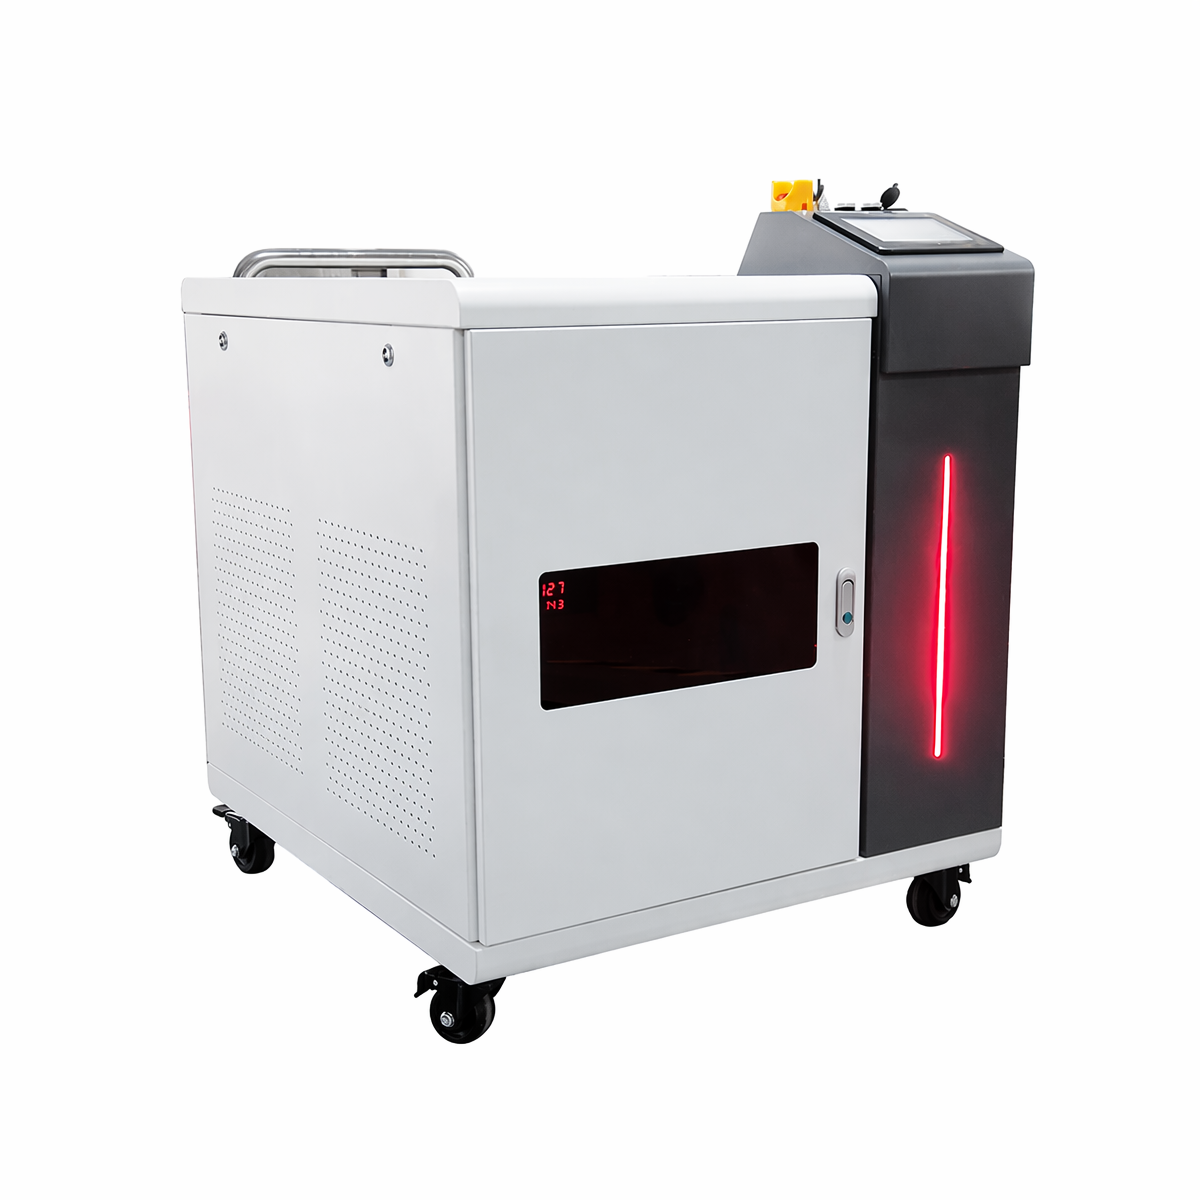
Nombre de produits : Machine de nettoyage continu
Nombre de produits : Élimination des taches de fumée, des saletés et des couches de revêtement sur les collections muséales — machine portable de nettoyage laser pulsé de 300 W ou 500 W
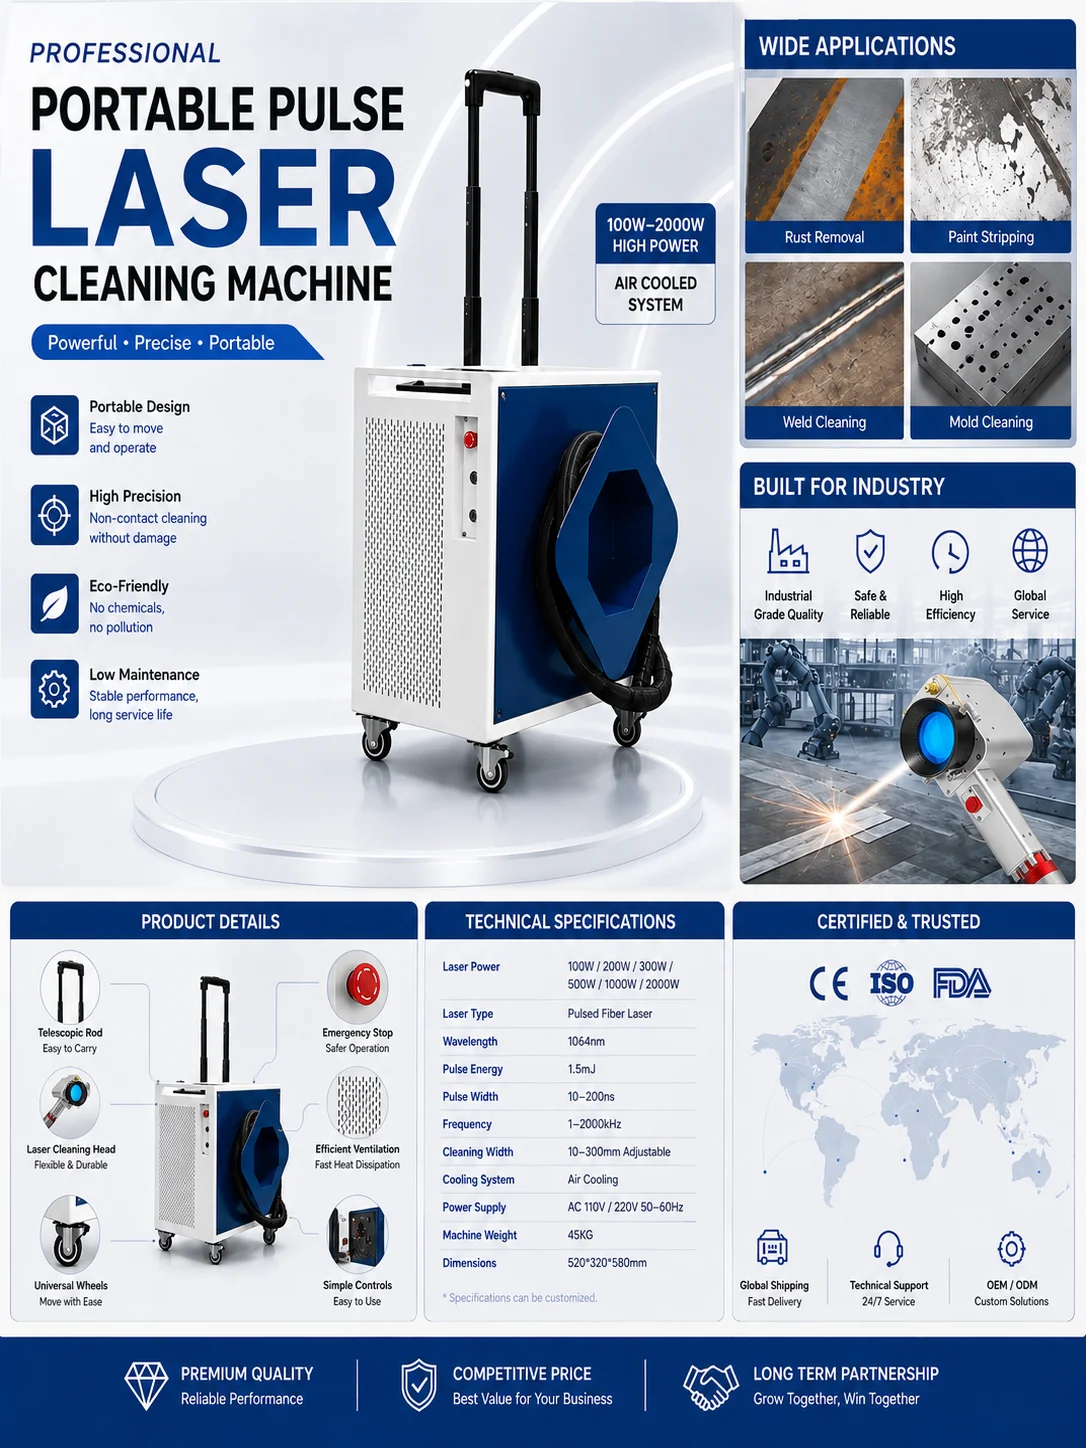
Nombre de produits : machine de nettoyage au laser à fibre pulsé de 200 W pour l’élimination de la rouille et de la corrosion
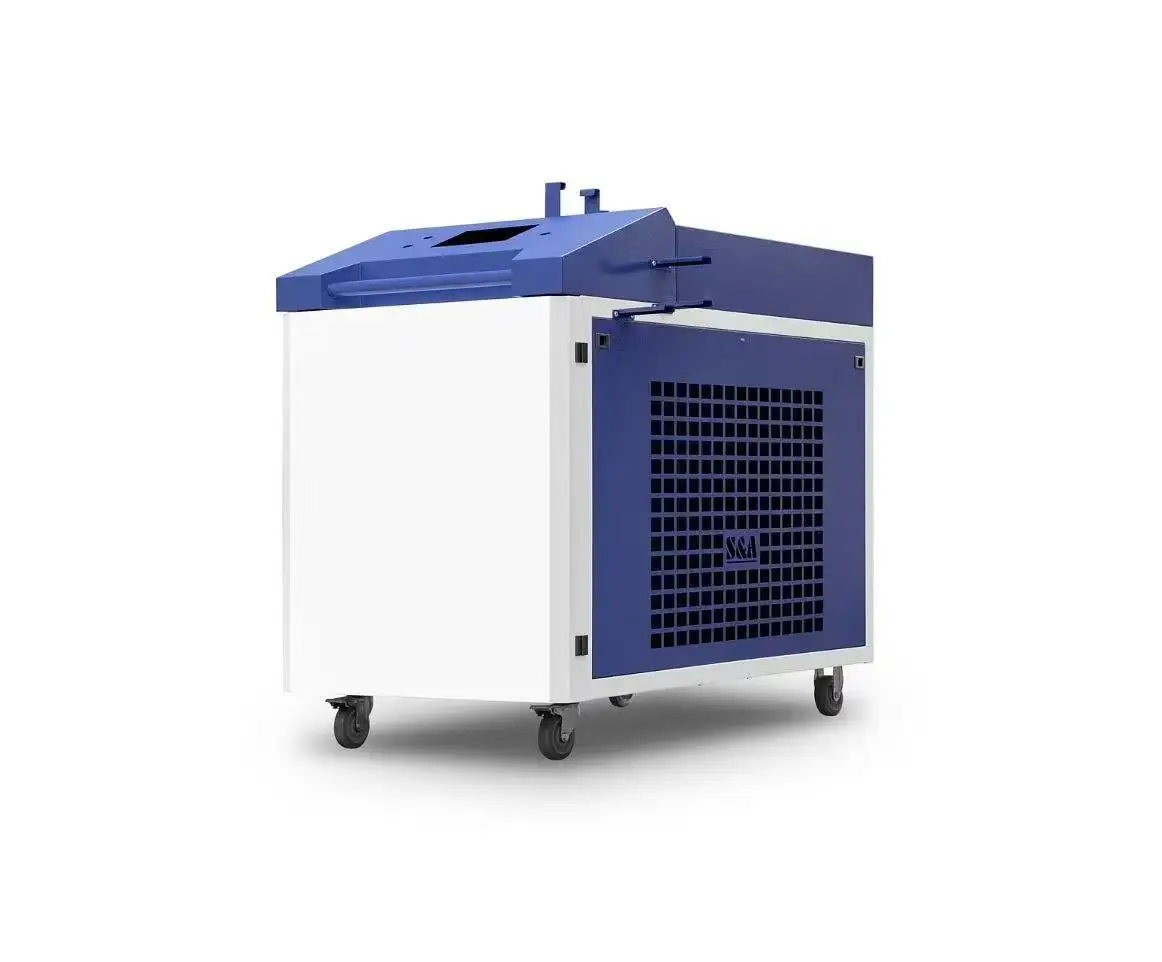
Nombre de produits : Machine portable de nettoyage laser continu de 6 kW, haute efficacité, dérouillage rapide et décapage de peinture pour métaux industriels
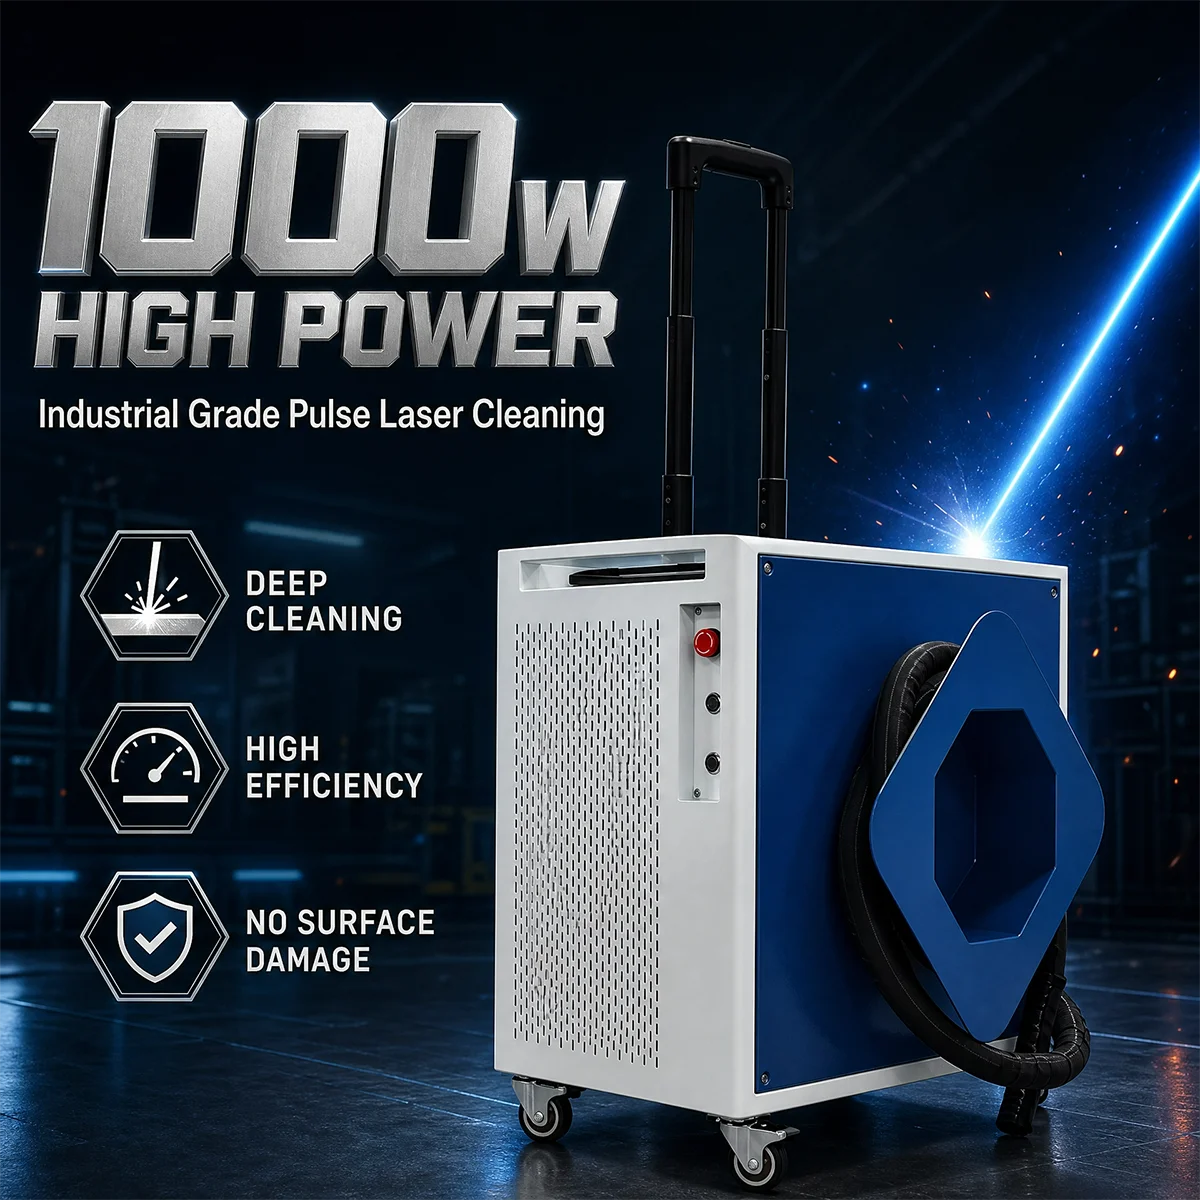
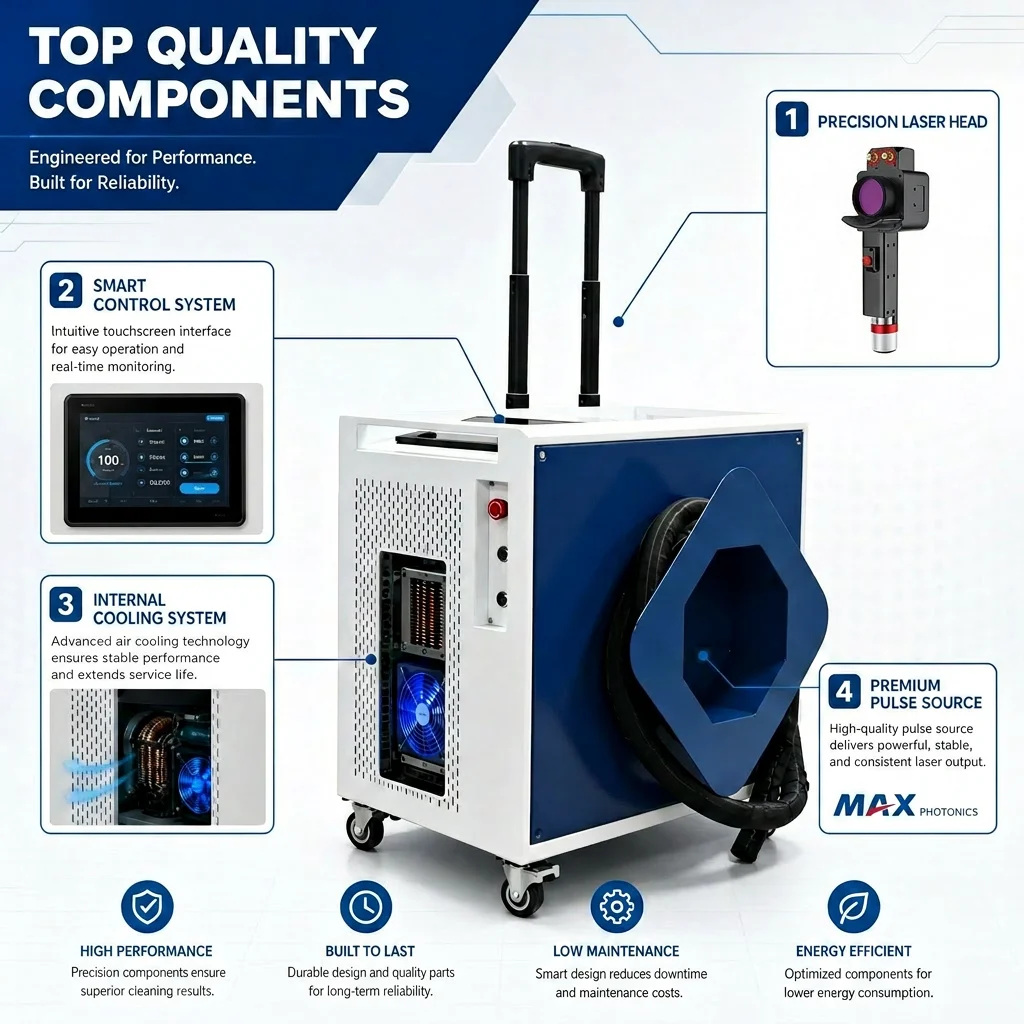
Nombre de produits : machine de nettoyage au laser à fibre pulsé haute puissance de 1000 W avec chariot à tige télescopique réglable pour l’élimination de la rouille, de la peinture et des oxydes tenaces

 EN


