Hanki ilmainen tarjous

Edustajamme ottaa sinuun pian yhteyttä.
Sähköposti
Matkapuhelin/Whatsapp
Nimi
Yrityksen nimi
Viesti
0/1000

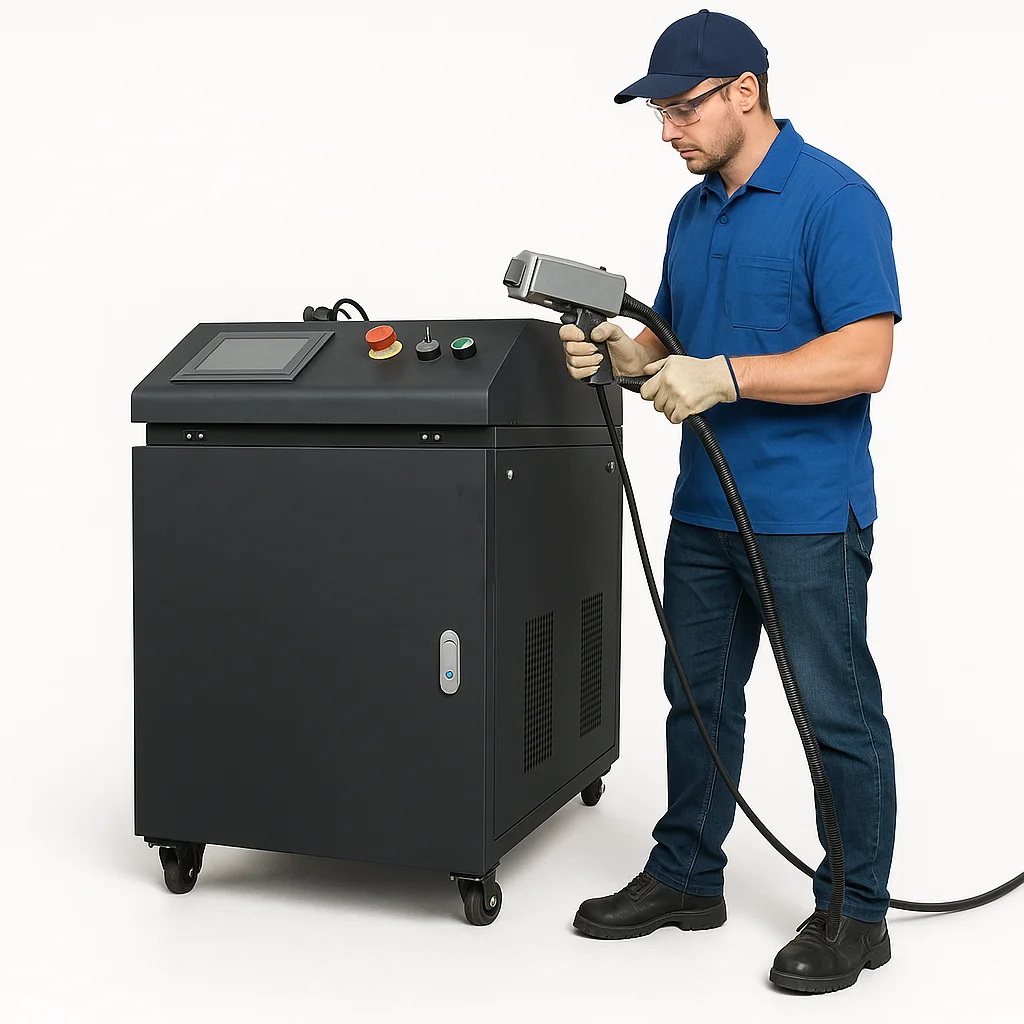
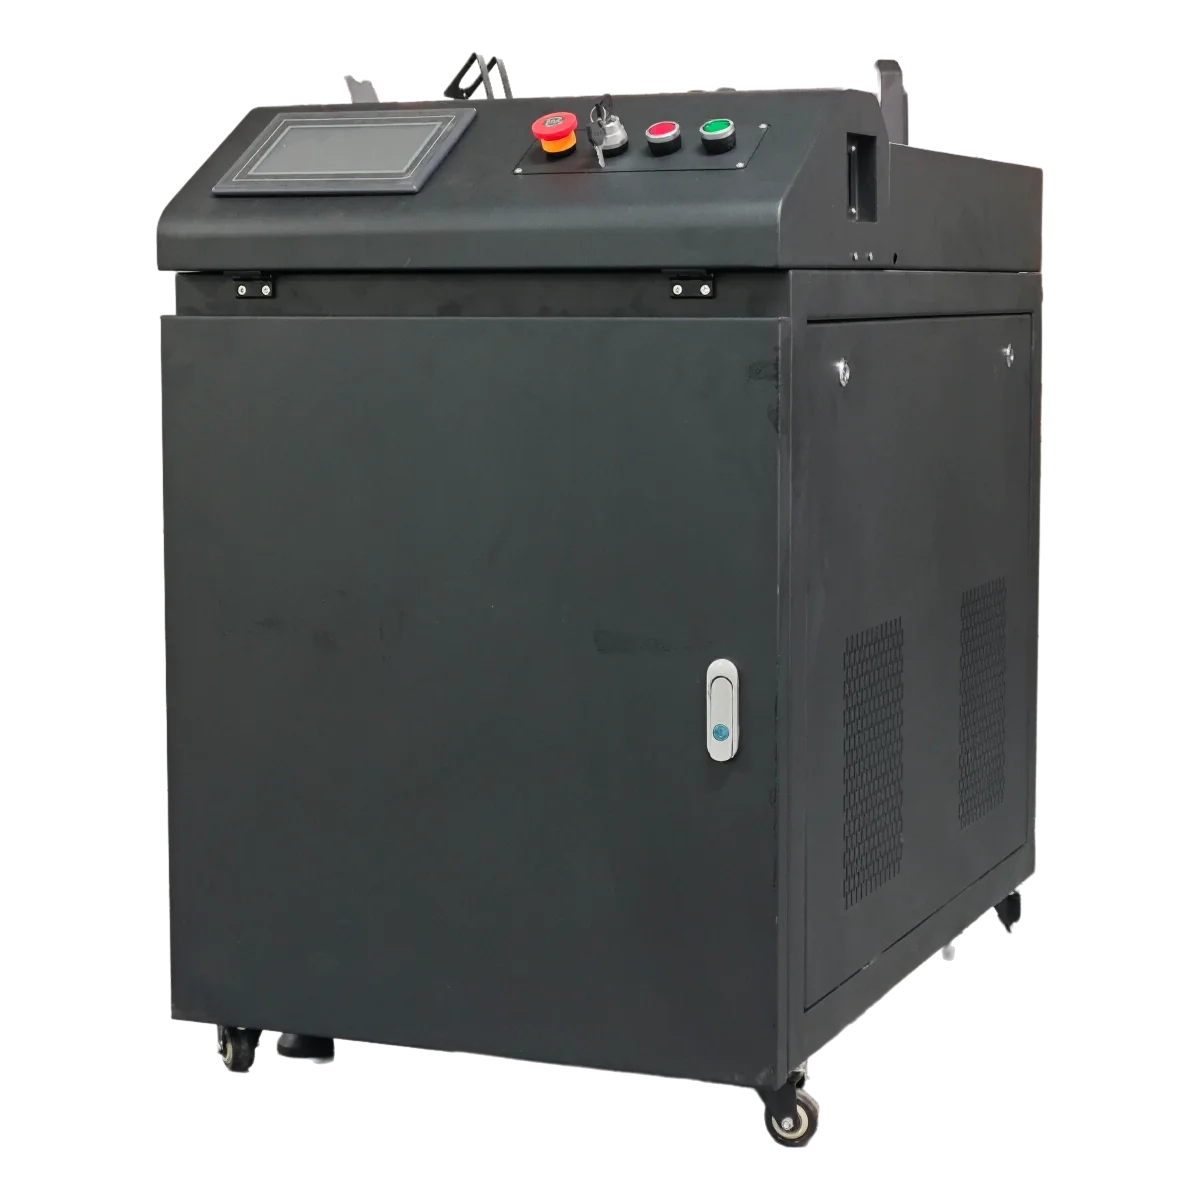
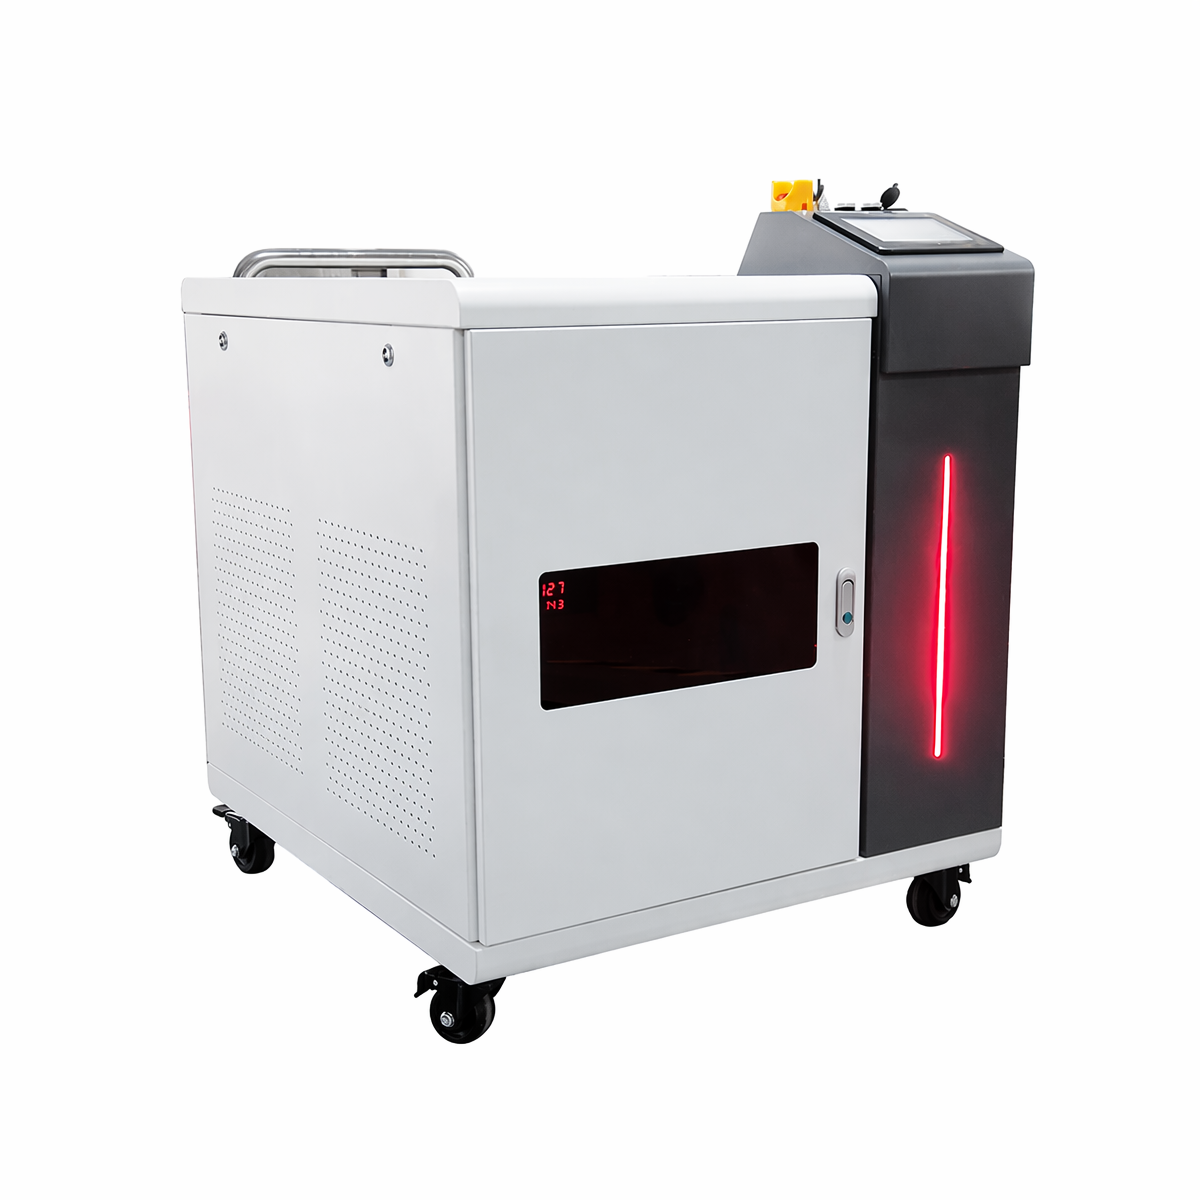
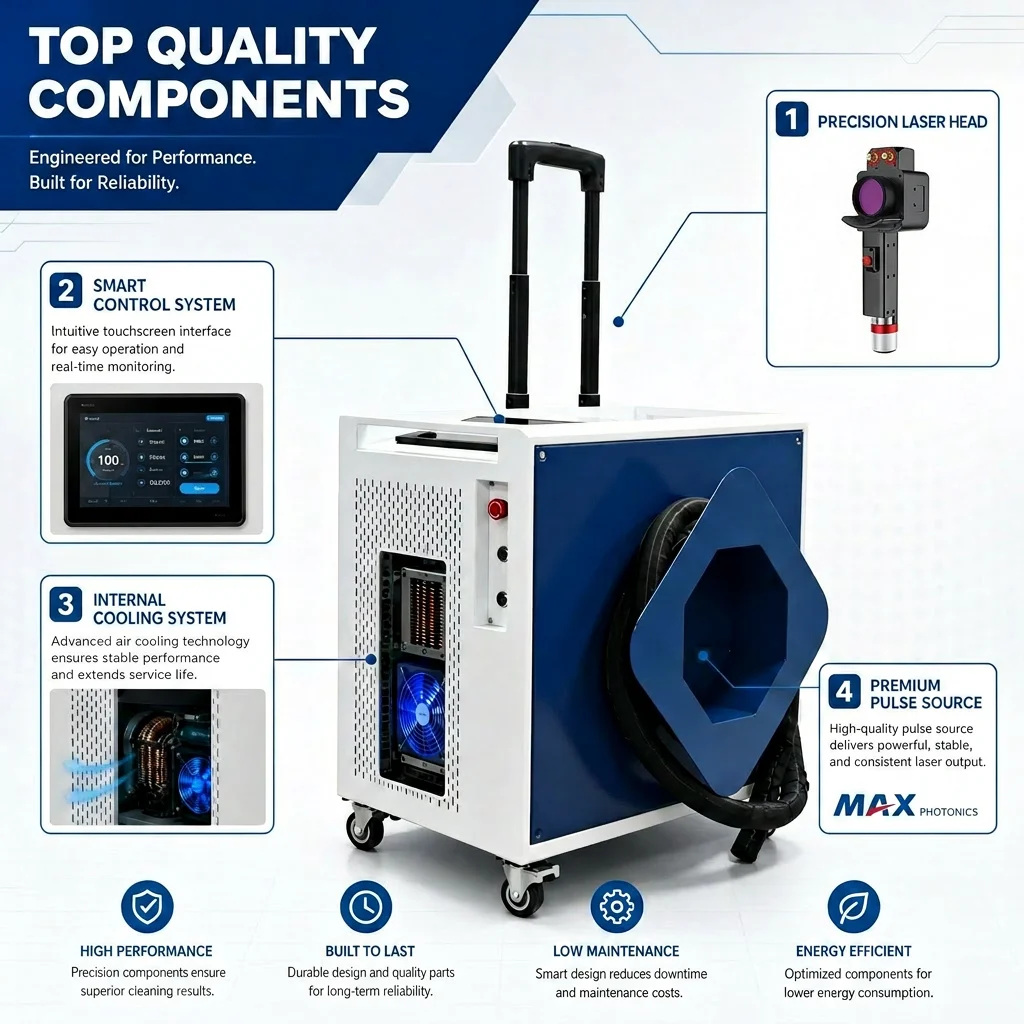
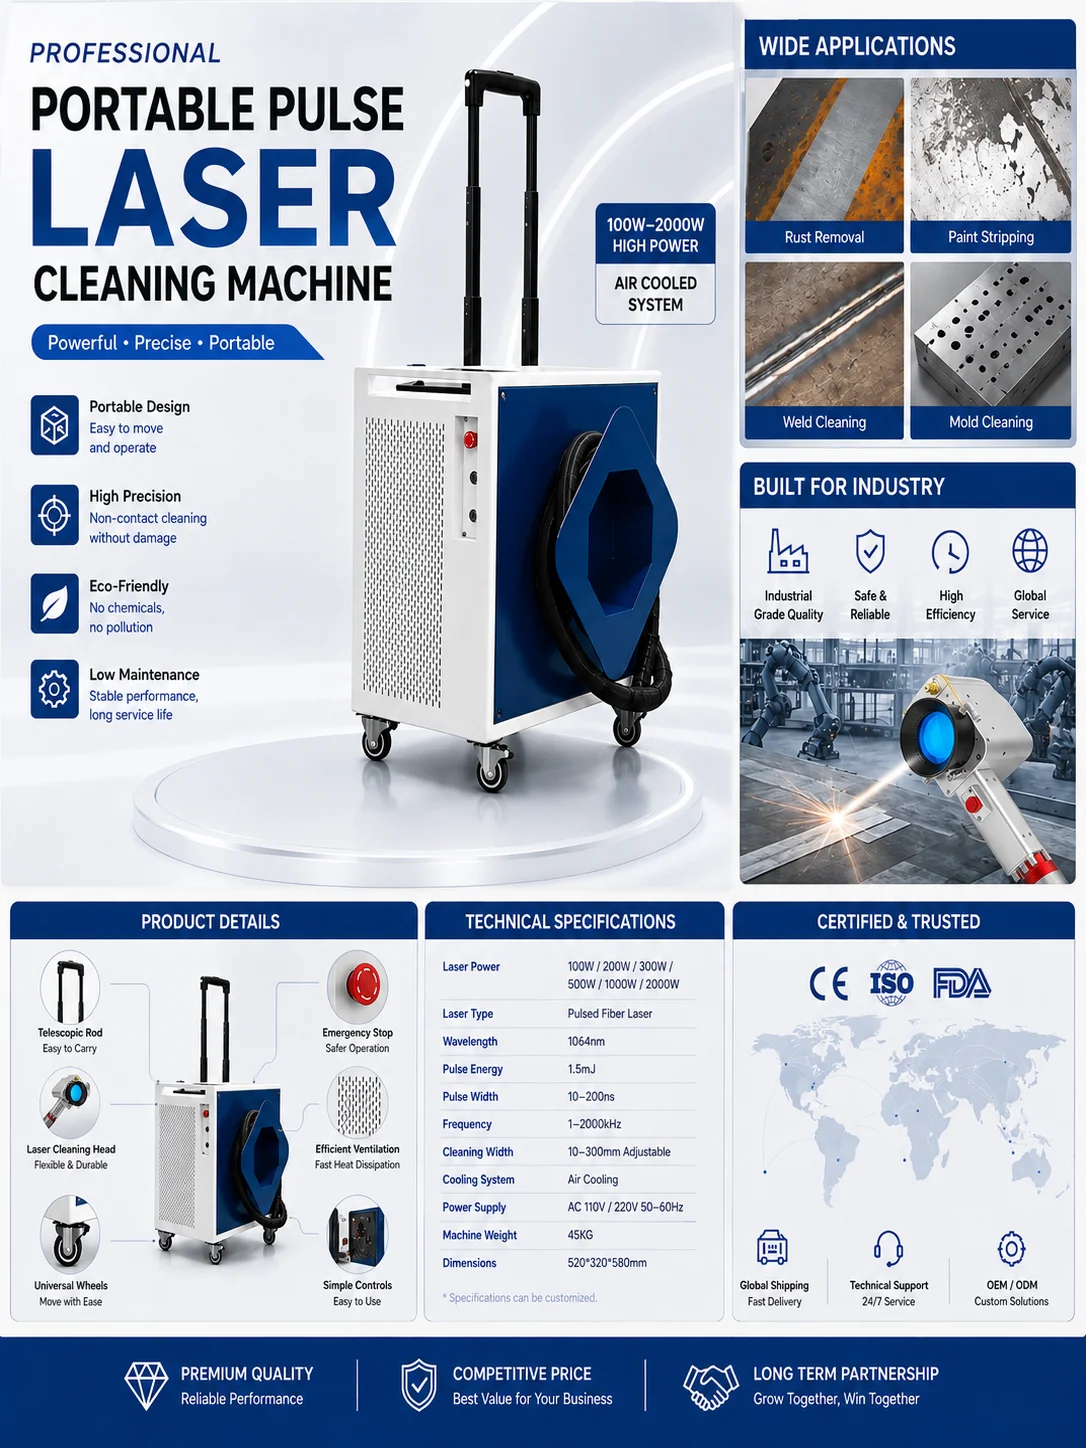
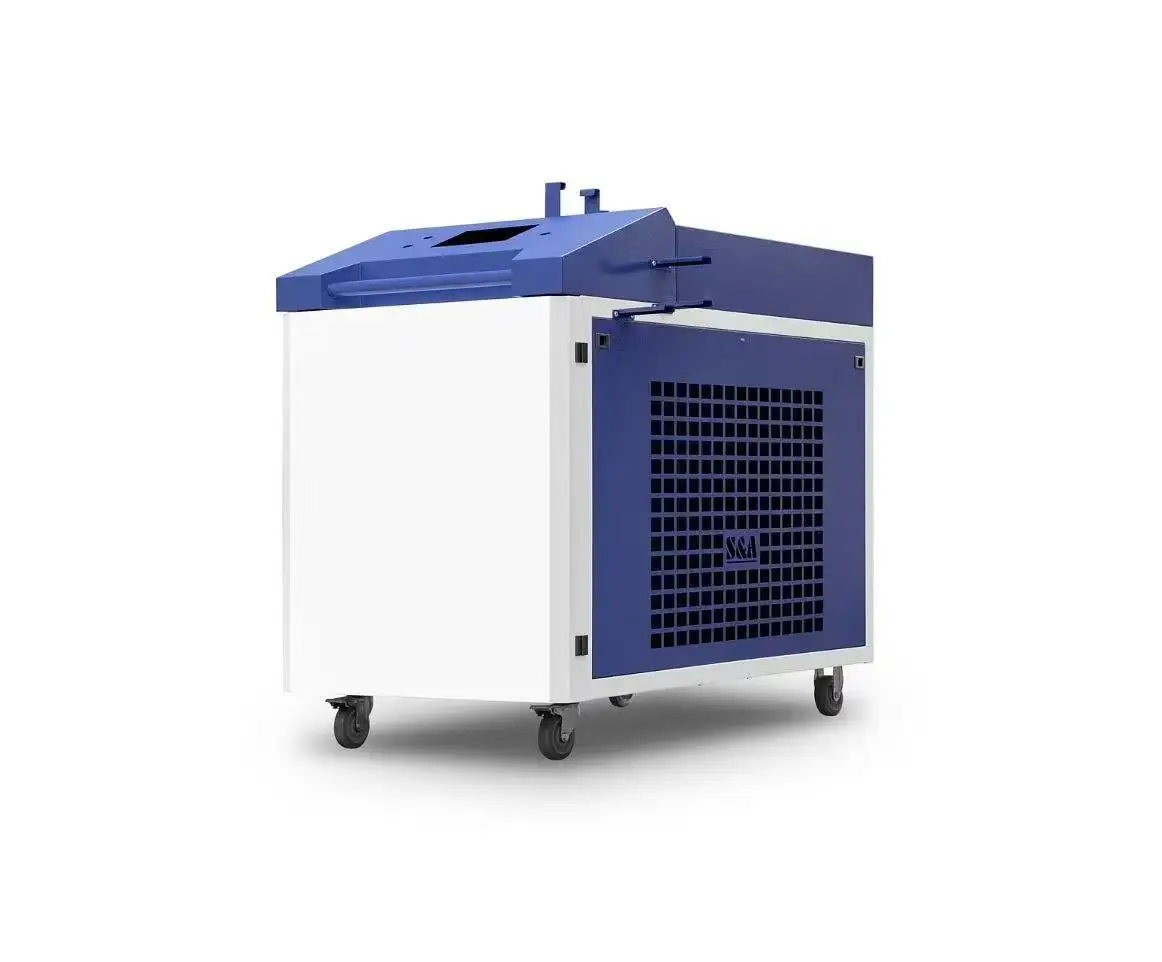
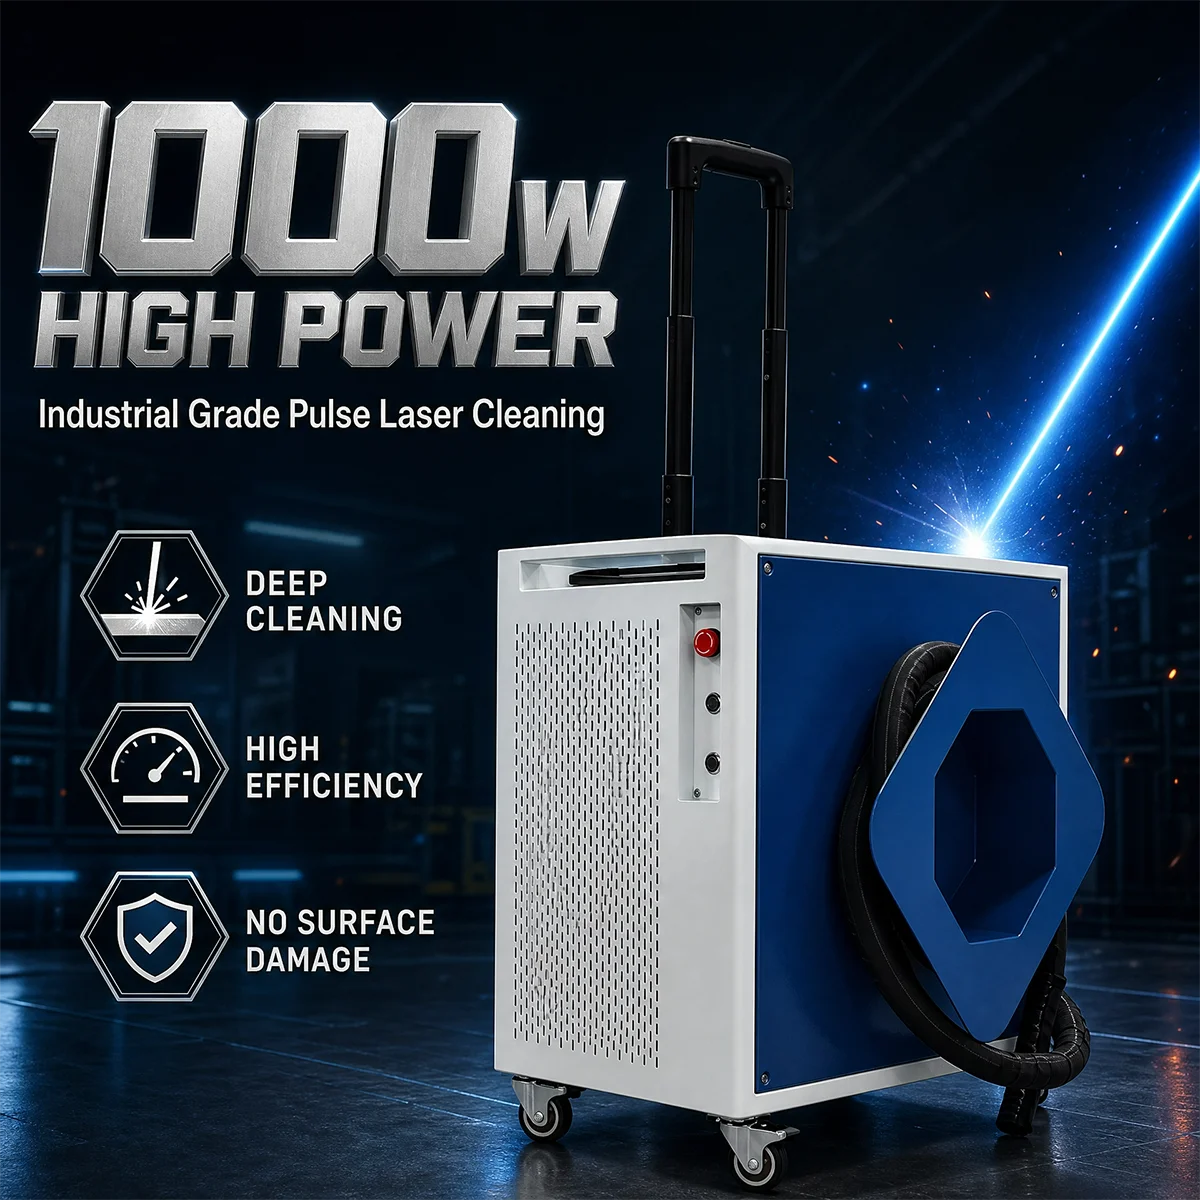
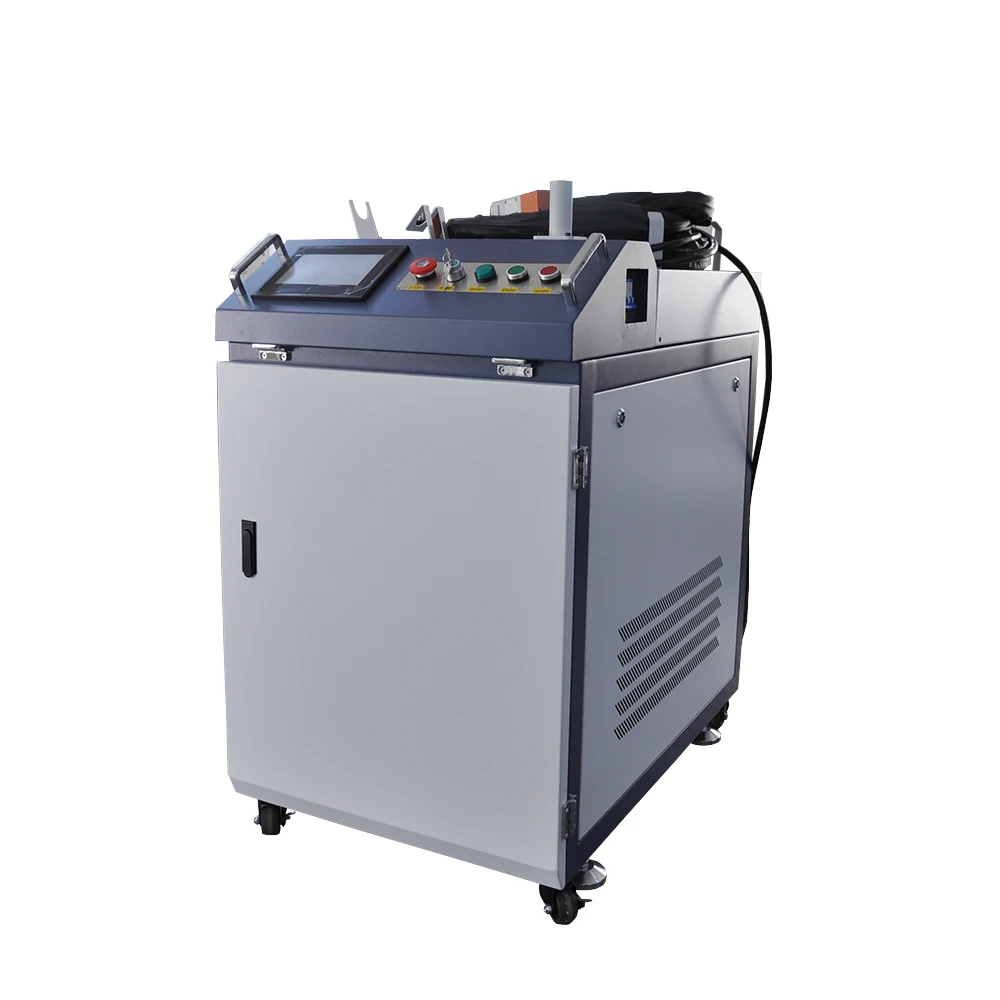
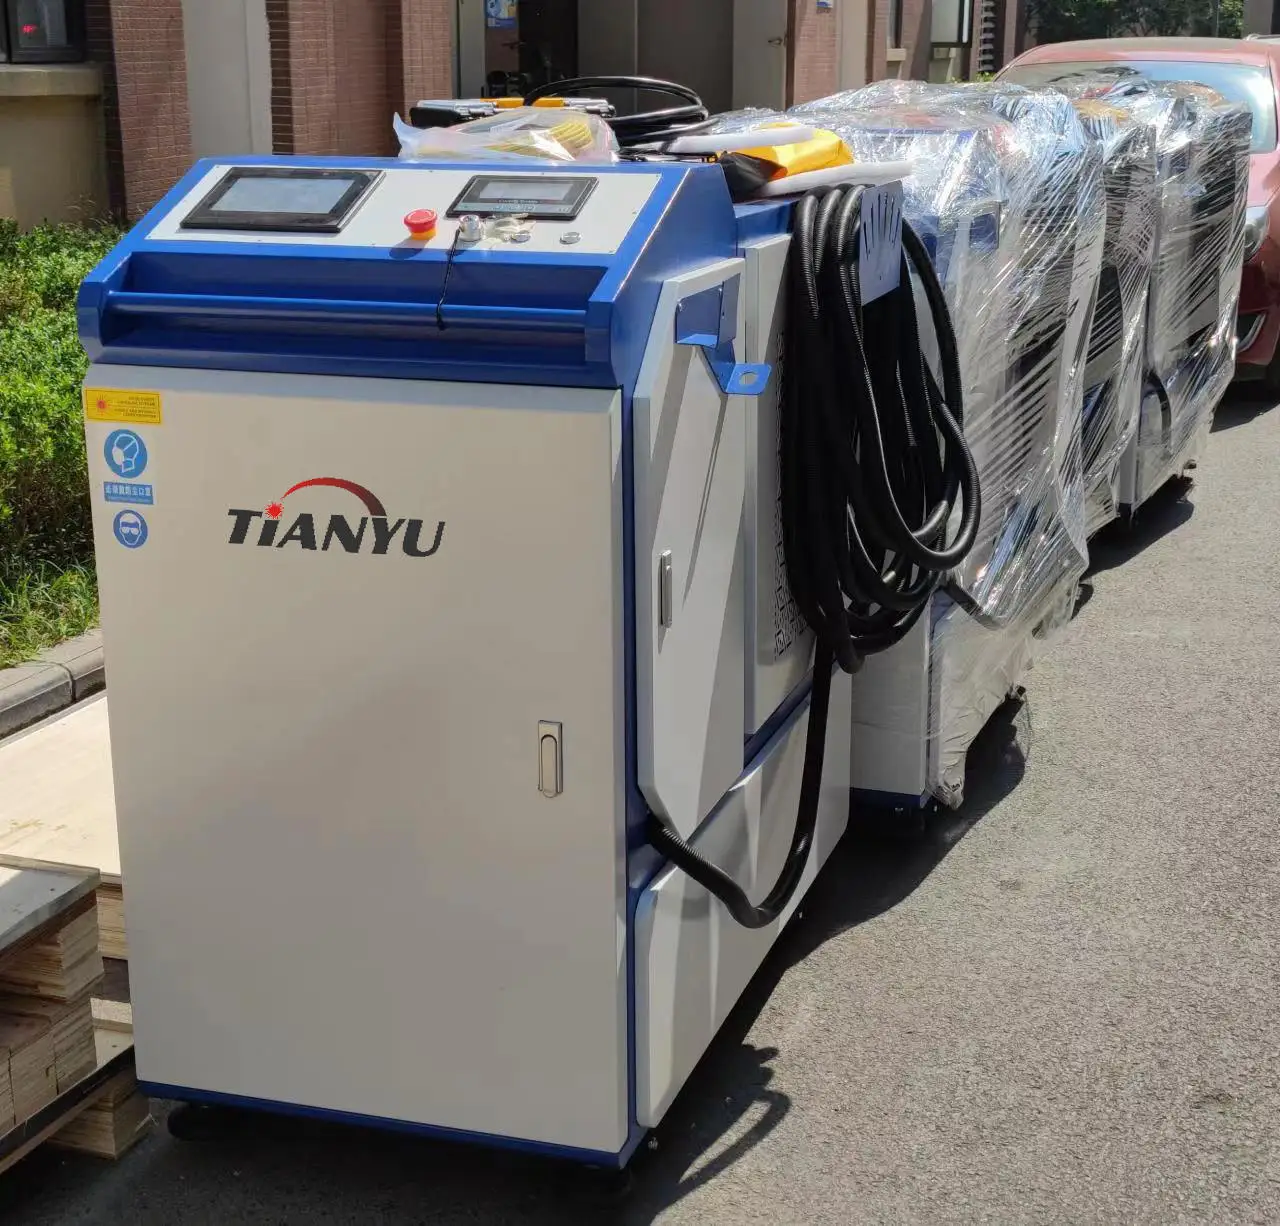
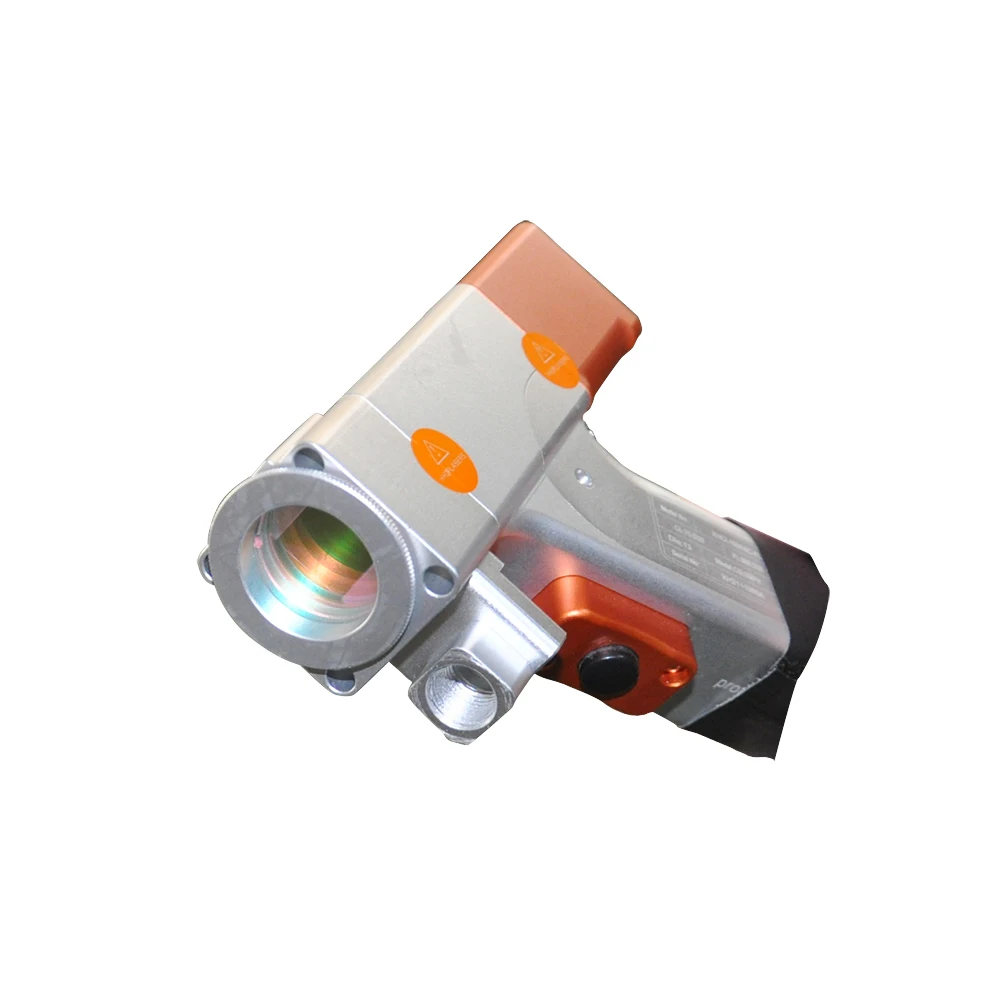
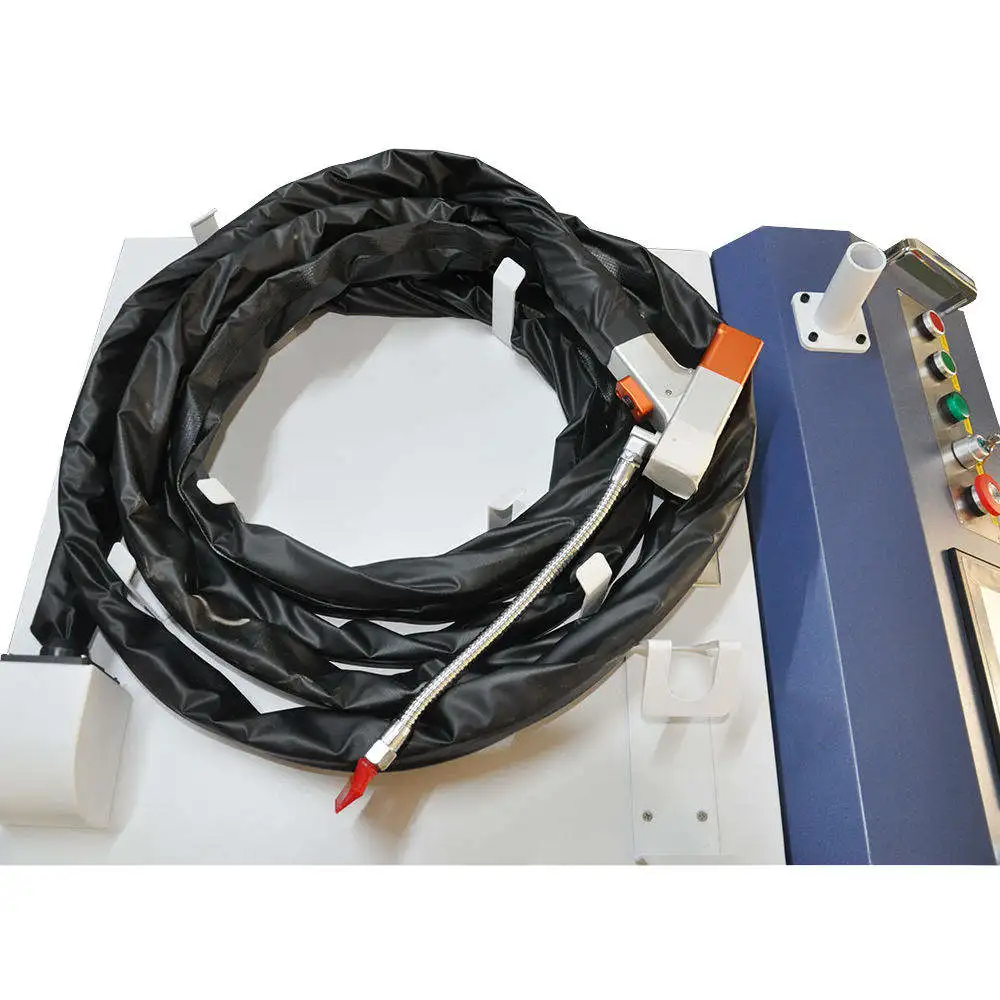
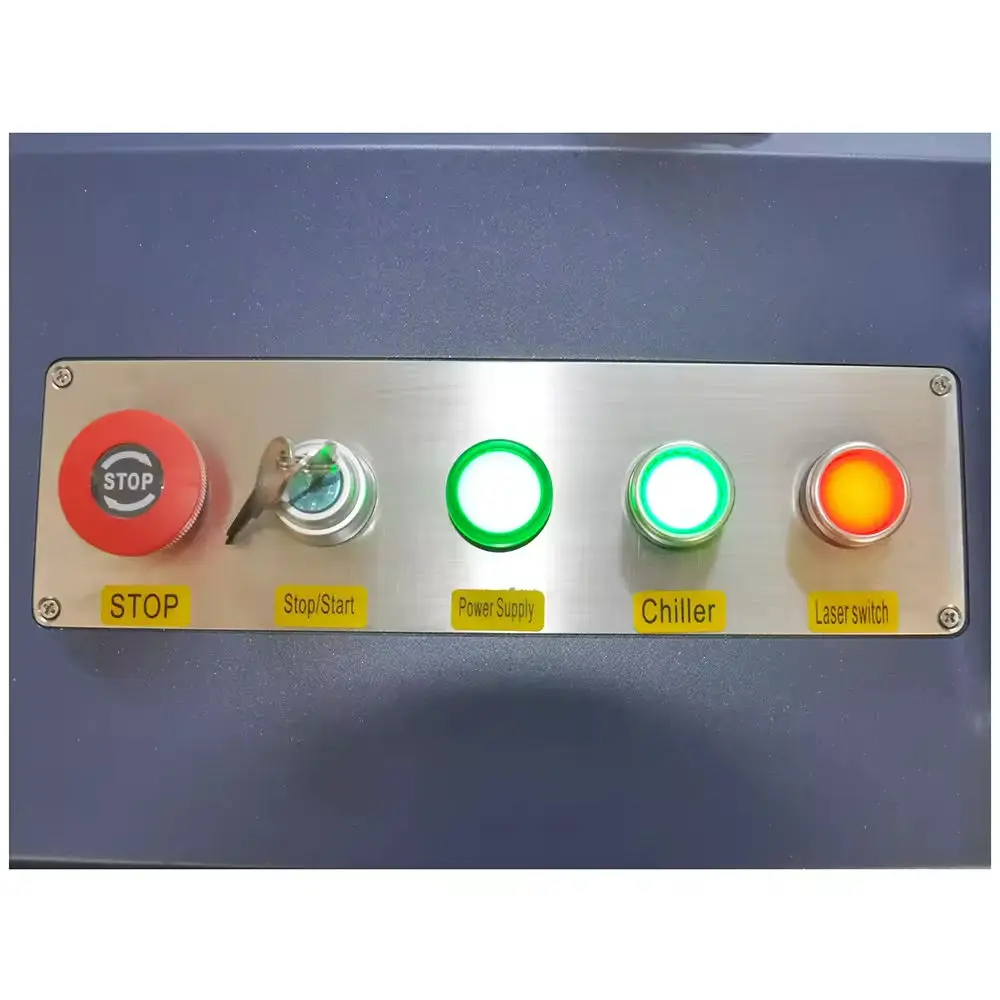
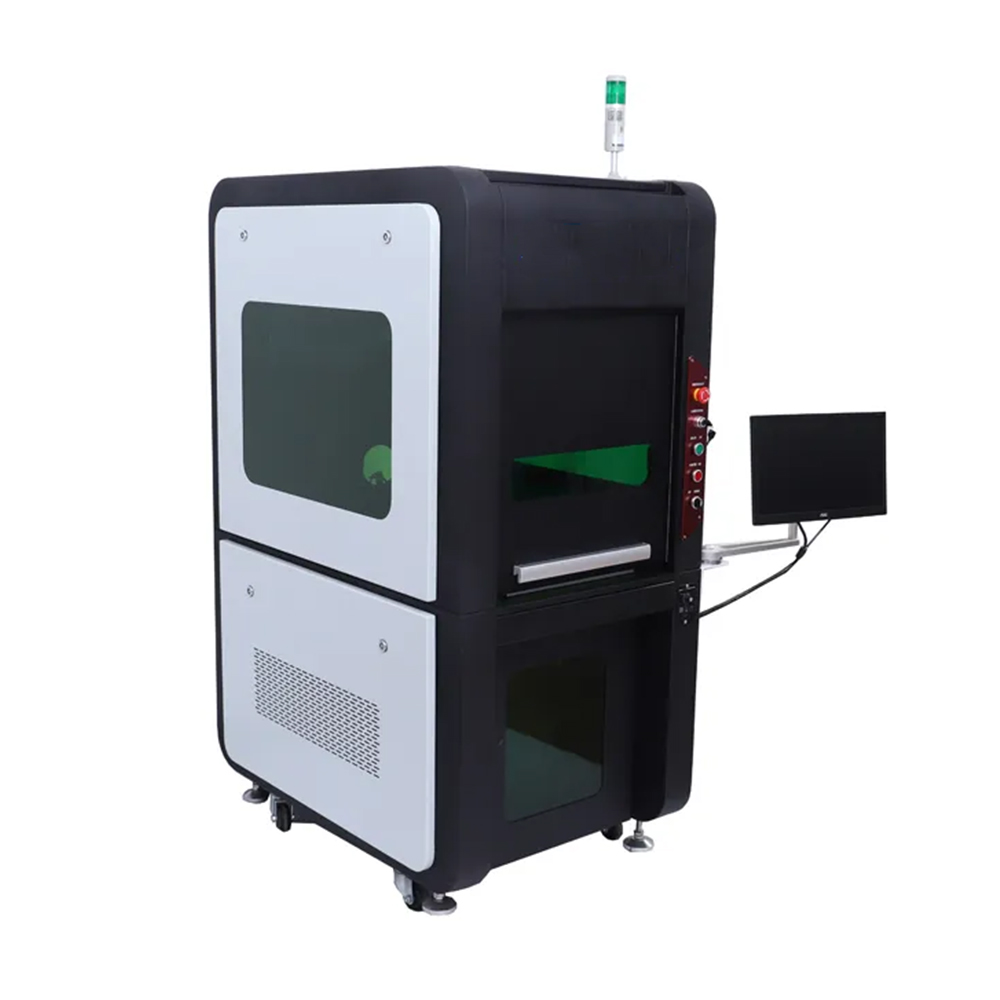
Suuritehoinen pitkäaikaisesti käytettävä ruosteenpoistaja, 2000 W:n ja 3000 W:n laserpesukone, käsikäyttöinen kuitulaserpesukone

Spu:
1601595066205
Tuotteen yleiskatsaus
Tuote
Jatkuvan aallon lasermerkintäkone
Merkkinimi
Tianyu
Laserlähde
JPT
Laserin tyyppi
Kuitu laser
Laserteho
1000W/1500W/2000W
Lasersäteen aallonpituus
1064nm
Taajuus
20-100KHZ
Merkinnän syvyys
0,01–0,5 mm
Merkitsemisnopeus
10000 mm/s
Pienin viivanleveys
0.02mm
Toisto tarkkuus
0.002MM
Merkintäalue
110 × 110 mm, 175 × 175 mm, 200 × 200 mm (valinnainen)
Ohjelmisto
JCZ EZCAD
Virtalähde
110/220 V ± 10 %, 50/60 Hz
Jäähdytysjärjestelmä
Ilmanladunnainen
Toimintalämpötila
10-35℃
Sähkönkulutus
1000–3000 W
Kuvatiedoston muoto
PLT, DXF, AI, BMP, JPG, DST, GIF, TAG, PNG, TIF
Koneen paino
55-65kg
Koneen koko
77 × 61 × 55 cm
Pakkaus
Puitapakkaus
A1. What can a laser cleaning machine remove? Laser cleaning can remove rust, oxides, paint and selected coatings from suitable surfaces. Results depend on the base material, layer composition and thickness. Share photos and material details to help identify a suitable cleaning process. A2. Will laser cleaning damage the surface underneath? Correctly selected laser parameters can remove unwanted layers while limiting changes to the substrate. Damage-free results are not automatic. Sensitive surfaces, thin parts and unfamiliar coatings should be tested against your required finish before production. A3. Should I choose a pulsed or continuous-wave laser cleaner? Pulsed systems provide flexible control of energy delivery for selective cleaning. Continuous-wave systems may suit robust surfaces that tolerate more heat input. Choose based on the substrate, coating, required finish and tested productivity—not wattage alone. A4. How fast can this machine remove rust or paint? Cleaning speed varies with coating thickness, adhesion, surface geometry and the required cleanliness. Compare results using the same material and finish criteria. A useful test records cleaned area, processing time, settings and any additional passes. A5. Is laser cleaning better than sandblasting or chemical cleaning? Laser cleaning can target specific areas without abrasive media or chemical cleaning agents. It is worth evaluating where selective removal and reduced cleanup matter. Sandblasting or chemical processes may remain more economical for some large-area or complex applications. A6. What are the running costs of a laser cleaner? Include electricity, extraction filters, protective optics, cooling-system maintenance, labor and residue disposal. Laser cleaning avoids blasting media, but the complete system still needs maintenance. Compare cost per cleaned part or square meter at your required finish. A7. Do I need fume extraction and a dedicated work area? Cleaning releases particles and may release hazardous substances from coatings. Suitable extraction and filtration are needed for the application. Open high-power systems also require a controlled laser area, appropriate shielding, trained operators and correctly selected protective equipment. A8. What information is needed to select a laser cleaning machine?  Provide the base material, contaminant or coating, approximate layer thickness, part dimensions, daily workload and required finish. Photos and representative samples help assess whether the priority is selective removal, surface preservation or higher throughput.  Handheld Laser Welding Machine B1. What metals can a handheld laser welder weld? Suitable systems can weld stainless steel, mild steel, aluminum and other selected metals. Compatibility depends on alloy, thickness, surface condition and joint design. Dissimilar-metal combinations need individual assessment; one successful combination does not validate all alloys. B2. What thickness can this laser welder weld reliably? Reliable welding thickness depends on the material, joint type, fit-up, laser power and required penetration. A maximum-thickness claim alone is not enough. Provide your joint drawing and acceptance requirements to establish a suitable production range. B3. How does laser welding compare with TIG or MIG welding? For suitable joints, laser welding can increase travel speed and reduce distortion and finishing work. The benefit varies with fit-up, material and quality requirements. Compare total time per accepted part, including preparation, welding, inspection and rework. B4. Is a handheld laser welder easy for beginners to learn?  Basic operation can be easier to learn than some conventional welding techniques, but consistent weld quality still requires practice and suitable parameters. Laser-safety training and an approved work area are essential before operation. Easy handling does not replace process qualification. B5. Do I need shielding gas and filler wire? Shielding gas is normally used to protect the weld; the gas must suit the material and process. Some close-fitting joints can be welded without filler. Other joints benefit from a compatible wire feeder and filler material, where supported. B6. Can laser welding reduce grinding and improve weld appearance? With suitable fit-up and parameters, laser welding can produce narrow, consistent seams and reduce finishing work. Final appearance depends on material, cleanliness, gas protection and operator technique. Confirm results against your own visual and mechanical acceptance criteria. B7. What safety measures does handheld laser welding require? Open high-power laser welding requires a controlled work area, suitable barriers or enclosure, extraction and application-specific protective equipment. Reflected beams also present hazards. Ordinary welding protection alone is insufficient; follow the machine instructions and a qualified site safety assessment. B8. What is the real operating cost of a laser welder?  Budget for shielding gas, electricity, protective lenses, nozzles, cooling maintenance and filler wire where used. Include labor and post-weld finishing. Compare cost per accepted weld rather than laser power or machine price alone.   Laser Marking Machine C1. Which laser marker should I choose: fiber, MOPA, UV or CO₂? Fiber lasers are widely used for metals and selected plastics. MOPA fiber systems add pulse-width control for specific marking effects. UV and CO₂ suit different materials and finishes. Select the source by testing your actual substrate and required mark. C2. Are laser markings permanent and resistant to wear? Laser marking changes or removes material rather than applying ordinary printing ink. Durability depends on the marking method, depth, substrate and service environment. For parts exposed to abrasion, chemicals or heat, specify the relevant durability tests before approval. C3. Can the machine mark logos, serial numbers, barcodes and QR codes? These are common laser-marking applications, but supported formats and variable-data functions depend on the controller and software. For traceability codes, assess contrast, size and readability with the intended scanner or verifier—not appearance alone. C4. Do I need a MOPA laser for color or black marking? MOPA pulse control can help achieve specific color effects on stainless steel and black marks on anodized aluminum. Results depend on alloy, finish and parameters. It is not full-color printing, and not every marking task requires MOPA. C5. Can it mark rings, tubes and curved parts?  Suitable rotary fixtures can support cylindrical parts, while some shaped surfaces require 3D focusing or dedicated positioning. Confirm part dimensions, weight, geometry and marking location. A rotary attachment alone does not make every curved surface suitable. C6. How do laser power and marking area affect the result?  Required power depends on material, cycle time and marking depth. Lens choice affects the available field and achievable spot characteristics. Higher wattage or a larger field does not automatically produce finer marks; evaluate both against your artwork and part. C7. How fast can it mark each part? Cycle time depends on artwork size, fill density, depth, material and loading method. Advertised scanning speed is not the same as finished-part throughput. Assess a complete cycle that includes positioning, marking, unloading and any required code verification. C8. Can it connect to my production line or business software?  Integration depends on the selected controller, software license and available interfaces. Define triggers, variable-data sources, part tracking and error handling before purchase. Conveyor marking, database connections and custom software should be confirmed as specific configuration items.  Fiber Laser Cutting Machine D1. What metals and thicknesses can this fiber laser cutter cut? Fiber laser cutters can process common metals such as mild steel, stainless steel and aluminum, with suitable configurations. Thickness capacity depends on the model, material and assist gas. Use a model-specific cutting chart and distinguish production-quality cutting from maximum severance. D2. How much laser power do I need for my workshop? Choose power around your most frequent materials, thicknesses, order volume and required edge quality. Higher power may improve productivity on suitable jobs, but should be evaluated alongside gas supply, loading time, electrical capacity and total investment. D3. Will the cut edges need deburring or further finishing? Well-matched parameters can produce clean edges, but dross, oxidation and roughness depend on material, thickness, gas and part geometry. Define your acceptable edge quality and downstream process. Do not assume every part will be ready without finishing. D4. What are the main operating costs of a fiber laser cutter? Key costs include assist gas, electricity, nozzles, protective windows, cooling, extraction, maintenance and labor. Material utilization also matters. Compare cost per finished part using representative drawings and local gas and electricity prices. D5. Should I use oxygen, nitrogen or compressed air for cutting? Gas selection affects edge oxidation, speed and cost. Oxygen is common for mild steel; nitrogen is often selected where an oxide-free edge is required. Compressed air suits some applications. Confirm approved gas quality, pressure and capacity for the specific machine and material. D6. Can one machine cut both sheet metal and tubes? Only a machine configured for both applications can do this. Tube cutting requires suitable workholding, supports and software. Confirm tube shapes, dimensions, loading limits and usable lengths; a sheet-cutting machine does not automatically include tube-cutting capability. D7. What installation requirements should I prepare? Prepare the required floor space, access route, foundation where specified, electrical supply, assist gas, cooling and extraction. Requirements vary by configuration. Request the installation layout and utility specifications for the exact machine before arranging your workshop. D8. Is the machine suitable for operators new to CNC laser cutting?  Software guidance and validated cutting data can simplify operation, but operators still need training in setup, nesting, material handling, cut-quality checks and maintenance. Confirm the supplied software, training scope and technical support before selecting a configuration.
1
1
1
1
1
1
1
1
1
1
1

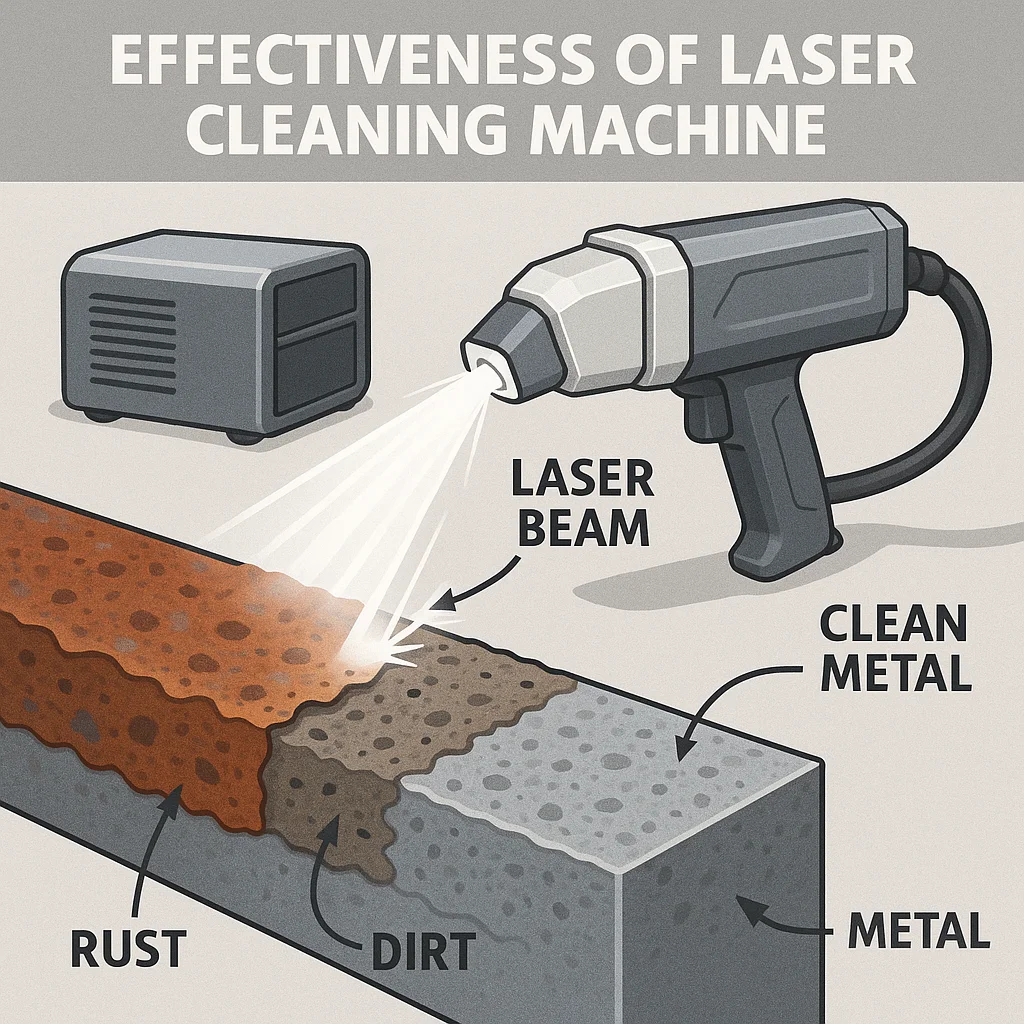
A1. Mitä laserpuhdistuskoneella voidaan poistaa?

Laserpuhdistus voi poistaa ruostetta, oksideja, maalia ja valittuja pinnoitteita sopivilta pinnoilta. Tulokset riippuvat pohjamateriaalista, kerroksen koostumuksesta ja paksuudesta. Jaa valokuvia ja materiaalin tiedot, jotta voimme auttaa tunnistamaan sopivan puhdistusprosessin.


A2. Voiko laserpuhdistus vahingoittaa alapuolella olevaa pintaa?

Oikein valitut laserparametrit voivat poistaa haluttomat kerrokset rajoittaen samalla alustan muutoksia. Vaurioton tulos ei ole automaattinen. Herkät pinnat, ohuet osat ja tuntemattomat pinnoitteet tulisi testata vaaditun pinnanlaatutason mukaisesti ennen tuotantokäynnistystä.


A3. Pitäisikö minun valita pulssilaser- vai jatkuvan aallon laserpuhdistin?

Pulssijärjestelmät tarjoavat joustavaa säädettävyyttä energian toimittamisessa valikoivaa puhdistusta varten. Jatkuvan aallon järjestelmät saattavat soveltua kestävimmille pinnoille, jotka kestävät suurempaa lämmön syöttöä. Valinta tulisi tehdä alustan, pinnoitteen, vaaditun pinnanlaatutason ja testatun tuottavuuden perusteella – ei pelkästään tehon perusteella.


A4. Kuinka nopeasti tämä kone voi poistaa ruostetta tai maalia?

Puhdistusnopeus vaihtelee pinnoitteen paksuuden, tarttuvuuden, pinnan geometrian ja vaaditun puhtauden mukaan. Vertailu tulisi tehdä saman materiaalin ja pinnanlaatutason perusteella. Hyödyllinen testi sisältää puhdistetun alueen, käsittelyajan, käytetyt asetukset ja mahdolliset lisäkäynnit.


A5. Onko laserpuhdistus parempaa kuin hiekkapuhallus tai kemiallinen puhdistus?

Laserpuhdistus voi kohdentaa tiettyjä alueita ilman kuluttavia aineita tai kemiallisia puhdistusaineita. On hyvä arvioida, missä kohteissa valikoitu poisto ja vähentynyt jälkikäsittely ovat merkityksellisiä. Hiekanpuristus tai kemialliset menetelmät voivat edelleen olla taloudellisemmin kannattavia joissakin laajojen alueiden tai monimutkaisten sovellusten tapauksissa.


A6. Mikä on laserpuhdistimen käyttökustannus?

Käyttökustannuksiin kuuluvat sähkö, imupsuodattimet, suojalinsit, jäähdytysjärjestelmän huolto, työvoima ja jäännösten hävitys. Laserpuhdistus välttää puristusaineen käytön, mutta kokonaisjärjestelmän huolto on silti tarpeen. Vertaa kustannusta kullekin puhdistetulle osalle tai neliömetrille halutun pinnanlaadun perusteella.


A7. Tarvitsenko savunimujärjestelmän ja erillisen työalueen?

Puhdistus vapauttaa hiukkasia ja saattaa vapauttaa vaarallisia aineita pinnoitteista. Soveltuva imu- ja suodatusjärjestelmä on tarpeen kyseiseen sovellukseen. Avoin korkeatehoinen järjestelmä vaatii myös hallitun lasersuoja-alueen, asianmukaisen suojauksen, koulutettuja käyttäjiä ja oikein valitun suojavarustuksen.


A8. Mitä tietoja tarvitaan laserpuhdistuskoneen valintaan?

Anna perusmateriaali, saastuminen tai pinnoite, likimääräinen kerrospaksuus, osien mitat, päivittäinen työkuorma ja vaadittu pinnanlaatu. Valokuvat ja edustavat näytteet auttavat arvioimaan, onko prioriteettina valikoiva poisto, pinnan säilyttäminen vai suurempi tuottavuus.


Käsikäyttöinen laserhitsauskone

B1. Millaisia metalleja käsikäyttöinen laserhitsauskone voi hitsata?

Sopivat järjestelmät voivat hitsata ruostumatonta terästä, hiiliterästä, alumiinia ja muita valittuja metalleja. Yhteensopivuus riippuu seoksesta, paksuudesta, pinnan tilasta ja liitoksen muodosta. Eri metallien yhdistelmiä on arvioitava erikseen; yksi onnistunut yhdistelmä ei vahvista kaikkien seosten soveltuvuutta.


B2. Mikä paksuus on tämän laserhitsauskoneen luotettava hitsausalue?

Luotettava hitsauspaksuus riippuu materiaalista, liitostyypistä, osien sovituksen tarkkuudesta, laserin tehosta ja vaaditusta läpikuultavuudesta. Pelkkä maksimipaksuusväite ei riitä. Anna liitoksen piirros ja hyväksyntävaatimukset, jotta voidaan määrittää sopiva tuotantoväli.


B3. Kuinka laserhitsaus vertautuu TIG- tai MIG-hitsaukseen?

Sopiville liitoksille laserhitsaus voi lisätä kulku­nopeutta ja vähentää vääntymistä sekä jälkikäsittelyä. Hyöty vaihtelee liitoksen tarkkuudesta, materiaalista ja laatuvaatimuksista. Vertaa kokonaisaikaa hyväksytylle osalle, mukaan lukien valmistelu, hitsaus, tarkastus ja korjaustyöt.


B4. Onko käsikäyttöinen laserhitsausratkaisu helppokäyttöinen aloittelijoille?

Perustoimintojen oppiminen voi olla helpompaa kuin joissakin perinteisissä hitsausmenetelmissä, mutta tasalaatuisten hitsausten saavuttaminen edellyttää silti harjoittelua ja sopivia prosessiparametrejä. Laser­turvallisuuskoulutus ja hyväksytty työalue ovat välttämättömiä ennen käyttöä. Helppokäyttöisyys ei korvaa prosessin pätevöitystä.


B5. Tarvitsenko suojakaasua ja täyte­lankaa?

Suojakaasua käytetään yleensä hitsin suojaamiseen; kaasun on sovittava materiaaliin ja prosessiin. Joitakin tiukkoihin liitoksiin voidaan hitsata ilman täyte­lankaa. Muissa liitoksissa hyödyllistä on yhteensopiva lankasyöttölaite ja täyte­materiaali, jos tukea on saatavilla.


B6. Voiko laserhitsaus vähentää hiomista ja parantaa hitsausnäköä?

Sopivalla kappaleiden sijoituksella ja parametreilla laserhitsaus tuottaa kapeita ja yhtenäisiä saumoja ja vähentää viimeistelytyötä. Lopullinen näkyvä laatu riippuu materiaalista, puhtaudesta, kaasusuojauksesta ja käyttäjän taidoista. Vahvista tulokset omien visuaalisten ja mekaanisten hyväksyntäkriteeriesi perusteella.


B7. Mitä turvatoimia käsikäyttöinen laserhitsaus vaatii?

Avoin korkean tehon laserhitsaus vaatii hallitun työalueen, sopivat esteet tai suljetun tilan, poistoilmajärjestelmän ja sovelluskohtaisen suojavarustuksen. Heijastuneet säteet aiheuttavat myös vaaroja. Tavallinen hitsausturva ei riitä; noudata koneen ohjeita ja pätevän paikallisesti tehdyn turvallisuusarvioinnin suosituksia.


B8. Mikä on laserhitsaimen todellinen käyttökustannus?

Budjetti suojakaasulle, sähkölle, suojalinsseille, suuttimille, jäähdytyksen huollolle ja tarvittaessa täyte-langalle. Sisällytä työvoimakustannukset ja hitsausten jälkikäsittely. Vertaa kustannuksia hyväksyttyä hitsausta kohden eikä pelkästään laserin tehoa tai koneen hintaa.


Lasermerkintäkone

C1. Mikä lasermerkintälaite minun tulisi valita: kuitulaser, MOPA-laser, UV-laser vai CO₂-laser?

Kuitulaserit ovat yleisesti käytössä metallien ja valittujen muovien merkintään. MOPA-kuitulaserjärjestelmät tarjoavat lisäksi pulssin leveyden säädön tiettyjen merkintävaikutusten saavuttamiseksi. UV- ja CO₂-laserit soveltuvat eri materiaaleihin ja pinnanlaatuun. Valitse lähteen testaamalla todellista alustaaasi ja vaadittua merkintää.


C2. Ovatko lasermerkinnät kestäviä ja kulutuskestäviä?

Lasermerkintä muuttaa tai poistaa materiaalia eikä käytä tavallista painomustetta. Kestävyys riippuu merkintämenetelmästä, syvyydestä, alustasta ja käyttöympäristöstä. Osille, jotka altistuvat kulutukselle, kemikaaleille tai lämmölle, määrittele asianmukaiset kestävyystestit ennen hyväksyntää.


C3. Voiko laite merkitä logoja, sarjanumeroita, viivakoodeja ja QR-koodeja?

Nämä ovat yleisiä lasermerkintäsovelluksia, mutta tuetut muodot ja muuttuvien tietojen toiminnot riippuvat ohjaimesta ja ohjelmistosta. Jäljitettävyyden koodien osalta arvioi kontrastia, kokoa ja luettavuutta tarkoitetun skannerin tai tarkistuslaitteen avulla – ei pelkästään ulkonäön perusteella.


C4. Tarvitsenko MOPA-laserin värimerkintää tai mustaa merkintää varten?

MOPA-pulssisäädöllä voidaan saavuttaa tiettyjä väriefektejä ruostumattomalle teräkselle ja mustia merkintöjä anodoidulle alumiinille. Tulokset riippuvat seoksesta, pinnankäsittelystä ja parametreistä. Kyseessä ei ole täysväripainatus, eikä kaikkiin merkintätehtäviin tarvita MOPA:a.


C5. Voiko se merkitä renkaita, putkia ja kaarevia osia?

Sopivat pyörivät kiinnityslaitteet tukevat sylinterimäisiä osia, kun taas joitakin muotoiltuja pintoja vaaditaan 3D-kohdistusta tai erityistä sijoittelua. Vahvista osan mitat, paino, geometria ja merkintäpaikka. Pelkkä pyörivä liitoslaite ei tee kaikkia kaarevia pintoja soveltuviksi.


C6. Kuinka laserin teho ja merkintäalue vaikuttavat tulokseen?

Vaadittu teho riippuu materiaalista, kierroksenaikaan ja merkintäsyvyydestä. Linssin valinta vaikuttaa saatavilla olevaan kenttään ja saavutettaviin pistemäisiin ominaisuuksiin. Korkeampi teho tai suurempi kenttä eivät automaattisesti tuota tarkempia merkintöjä; arvioi molemmat tekstin ja osan perusteella.


C7. Kuinka nopeasti se merkitsee kunkin osan?

Kierroksenaika riippuu tekstin koosta, täyttötiukkuudesta, syvyydestä, materiaalista ja lataustavasta. Mainitun skannausnopeuden ei pidä sekoittaa valmiin osan tuotantokapasiteettiin. Arvioi koko kierros, johon kuuluvat asettelu, merkintä, purkaminen ja mahdollinen koodintarkistus.


C8. Voiko se liittyä tuotantolinjaani tai liiketoimintasoftaani?

Integrointi riippuu valitusta ohjaimesta, ohjelmistolisenssista ja saatavilla olevista rajapinnoista. Määrittele käynnistysmekanismi, muuttuvien tietojen lähteet, osien seuranta ja virheenkäsittely ennen ostoa. Kuljetinmerkintä, tietokantayhteydet ja mukautettu ohjelmisto tulisi vahvistaa erityisinä konfiguraatio-kohteina.


Kuitulaserikatkaisin

D1. Mitä metalleja ja millaisia paksuuksia tämä kuitulaserleikkaaja voi leikata?

Kuitulaserleikkurit voivat käsittelä yleisiä metalleja, kuten hiiliterästä, ruostumatonta terästä ja alumiinia, sopivilla asetuksilla. Leikkaussyvyys riippuu mallista, materiaalista ja apukaasusta. Käytä mallikohtaista leikkauskaaviota ja erota tuotantolaatuinen leikkaus maksimileikkaussyvyydestä.


D2. Kuinka suuri laseriteho tarvitaan työpajassani?

Valitse teho pääasiassa useimmin käsiteltävien materiaalien, paksuuden, tilausmäärien ja vaadittavan reunalaadun perusteella. Korkeampi teho voi parantaa tuottavuutta sopivissa tehtävissä, mutta sen arviointiin on otettava huomioon myös kaasutoimitus, lastausaika, sähkötehon saatavuus ja kokonaissijoitus.


D3. Tarvitseeko leikatut reunat porausta tai muuta jälkikäsittelyä?

Hyvin sovitut parametrit voivat tuottaa puhtaita reunoja, mutta sulamisjäämät, hapettuminen ja karheus riippuvat materiaalista, paksuudesta, kaasusta ja osan geometriasta. Määrittele hyväksyttävä reunalaatu ja jälkikäsittelyprosessi. Älä olettaa, että kaikki osat ovat valmiita ilman jälkikäsittelyä.


D4. Mikä on kuitulaserleikkurin pääasialliset käyttökustannukset?

Tärkeisiin kustannuksiin kuuluvat apukaasu, sähkö, suuttimet, suojalasit, jäähdytys, poisto ja huolto sekä työvoima. Myös materiaalin hyötykäyttö on tärkeää. Vertaa kustannuksia valmiiseen osaan käyttäen edustavia piirroksia sekä paikallisia kaasu- ja sähköhintoja.


D5. Pitäisikö leikkaamiseen käyttää happea, typpeä vai puristettua ilmaa?

Kaasun valinta vaikuttaa leikkausreunan hapettumiseen, leikkausnopeuteen ja kustannuksiin. Happi on yleinen valinta pehmeälle teräkselle; typpeä käytetään usein silloin, kun leikkausreuna ei saa hapettua. Puristettu ilma soveltuu joissakin sovelluksissa. Vahvista, että käytetty kaasu vastaa koneen ja materiaalin vaatimuksia sen laadun, paineen ja kapasiteetin osalta.


D6. Voiko yksi kone leikata sekä levyjä että putkia?

Vain kone, joka on erityisesti varustettu molempiin tehtäviin, pystyy tähän. Putkien leikkaaminen vaatii sopivan kiinnityksen, tuet ja ohjelmiston. Vahvista putkien muodot, mitat, kuormitusrajoitukset ja käytettävissä olevat pituudet; levyjen leikkaamiseen tarkoitettu kone ei automaattisesti sisällä putkien leikkaamisen mahdollisuutta.


D7. Mitä asennusvaatimuksia minun tulisi valmistella?

Valmistele vaadittava lattiatila, pääsyreitti, tarvittaessa perustus, sähköntarve, apukaasu, jäähdytys ja poisto. Vaatimukset vaihtelevat konfiguraation mukaan. Pyydä asennuspiirrosta ja hyötykaasuspesifikaatioita tarkalleen valitulle koneelle ennen työpajan järjestelyä.


Onko kone sopiva CNC-laserleikkaukseen uusille käyttäjille?

Ohjelmiston ohjeet ja vahvistetut leikkausasetukset voivat yksinkertaistaa käyttöä, mutta käyttäjien on silti suoritettava koulutus asennuksesta, nestauksesta, materiaalin käsittelystä, leikkaustuloksen laadun tarkistuksesta ja huollosta. Vahvista toimitettava ohjelmisto, koulutuksen laajuus ja tekninen tuki ennen konfiguraation valintaa.
Hanki ilmainen tarjous

Edustajamme ottaa sinuun pian yhteyttä.
Sähköposti
Matkapuhelin/Whatsapp
Nimi
Yrityksen nimi
Viesti
0/1000