 ×
Nov 19,2026
ตัวถังรถไฟหนึ่งคันมีรอยเชื่อมอลูมิเนียมยาวประมาณ ๑,๒๐๐ เมตร ทุกเมตรต้องมีพื้นผิวสีขาวก่อนขั้นตอนการทาสี นี่คือภาพเปรียบเทียบก่อนและหลัง พร้อมเกรด พารามิเตอร์ และต้นทุนต่อเมตร
| เมตริก | การปลูก | เลเซอร์ 300 วัตต์ | การเปลี่ยนแปลง |
|---|---|---|---|
| เวลาต่อตัวถัง | 6.0 ชั่วโมง | 1.0 ชั่วโมง | −83% |
| ผู้ควบคุมเครื่อง | 3 | 1 | −2 |
| วัสดุสิ้นเปลืองต่อตัวถัง | 310 ดอลลาร์สหรัฐ (กรด สารทำให้เป็นกลาง) | 14 ดอลลาร์สหรัฐ (พลังงาน กระจก) | −$296 |
| น้ำเสีย | 4.2 ลูกบาศก์เมตร | 0 | −100% |
| อัตราการปฏิเสธสินค้า | 2.8% | 0.4% | −2.4 คะแนน |
| ต้นทุนต่อเมตร | $1.86 | $0.31 | −83% |
ตาราง 1 — ตัวถังรถยนต์แบบเดียวกัน ชุดการเชื่อมแบบเดียวกัน วัดจากตัวถัง 20 ชิ้น อัตราค่าแรงอยู่ที่ 26 ดอลลาร์สหรัฐต่อชั่วโมง (รวมค่าใช้จ่ายทั้งหมด); ตัวถังที่ถูกปฏิเสธมีมูลค่า 4,200 ดอลลาร์สหรัฐต่อชิ้น
ลูกค้ากลุ่มรถไฟฟ้าไม่ยอมรับคำว่า "ดูสะอาด" แต่ยอมรับเฉพาะเกรดสีเท่านั้น ตัวอ้างอิงคือแผนภูมิสีรอยเชื่อม — เกรด 1 คือสีฟางจางมากจนแทบมองไม่เห็น เกรด 4 คือสีน้ำเงิน-ดำเข้ม และเกณฑ์การยอมรับสำหรับตัวถังอะลูมิเนียมเกรด 6xxx ที่ผ่านการพ่นสีมักจะเป็น เกรด 2 หรือดีกว่า .
| เกรด | ลักษณะ | ส่งผลให้ | ยอมรับหรือไม่? |
|---|---|---|---|
| 1 | สีฟางจาง | ป้อนความร้อนต่ำ การป้องกันการออกซิเดชันดี | ใช่ |
| 2 | สีน้ำตาลอ่อน / ม่วง | การเชื่อมแบบ TIG/MIG ตามปกติ | ใช่ — เป้าหมายในการทำงานจริง |
| 3 | น้ำเงิน / น้ำตาลเข้ม | ความร้อนสูง ป้องกันการแผ่รังสีได้ไม่ดี | เฉพาะเมื่อทำความสะอาดจนถึงเกรด 2 เท่านั้น |
| 4 | ดำ / ออกไซด์หนา | มีสิ่งปนเปื้อน หรือเกิดข้อผิดพลาดของก๊าซ | ไม่ใช่ — และยังบดบังรูพรุนอีกด้วย |
ตาราง 2 — ระดับสีของรอยเชื่อม งานหลักของเลเซอร์คือลดระดับรอยเชื่อมจากเกรด 3 ลงเป็นเกรด 1–2 โดยไม่ต้องขจัดโลหะฐานออก แต่เลเซอร์ไม่สามารถแก้ไขรอยเชื่อมเกรด 4 ได้ เพราะชั้นออกไซด์หนากว่าความลึกที่เลเซอร์สามารถทำความสะอาดได้
| พารามิเตอร์ | การตั้งค่า | ผลที่เกิดขึ้นหากผิดพลาด |
|---|---|---|
| พลังงาน | 250–320 วัตต์ | ต่ำกว่า 200 วัตต์: ออกไซด์ยังคงอยู่ที่ขอบเม็ดผลึก |
| คาน | เส้นตรง ความยาว 30–40 มิลลิเมตร | จุดทรงกลมทำให้จำนวนรอบการผ่านและการใช้แรงงานเพิ่มขึ้นสามเท่า |
| ความเร็วการสแกน | 2,500–3,500 มิลลิเมตรต่อวินาที | ช้าเกินไป: ทำให้ส่วนปลายรอยเชื่อมละลาย |
| การเชื่อมซ้อน | 30% | ต่ำกว่า 20%: เกิดลายเสือซึ่งไม่ผ่านการตรวจสอบด้วยตาเปล่า |
| ตัวยึด | 180–220 มิลลิเมตร | ใกล้เกินไป: เกิดรูพรุนที่ส่วนปลาย; ไกลเกินไป: ไม่ทำความสะอาดได้ |
| ก๊าซช่วยเสริม | อากาศอัด 0.3 เมกะพาสคาล | ไม่มี: ไอระเหยทิ้งเขม่าไว้บนรอยต่อ |
ตาราง 3 — พารามิเตอร์การทำงานสำหรับอลูมิเนียมเกรด 6xxx ด้วยหัวลำแสงแบบเส้นตรงกำลัง 300 วัตต์ ค่านี้คือค่าที่ลูกค้าสายการผลิตของเราใช้งานจริงทั้งหมด แต่ละค่าคือขีดจำกัดสูงสุดหรือขีดจำกัดต่ำสุด ไม่ใช่คำแนะนำ
ค่า $0.31 ในตาราง 1 แยกออกเป็น ค่าไฟฟ้า $0.04 ค่าเสื่อมราคากระจก $0.03 ค่าเสื่อมราคาเครื่องจักร $0.19 (ตลอด 5 ปี หรือ 1,800 ชิ้น) และค่าแรงงาน $0.05 (ใช้เวลา 1 ชั่วโมงต่อชิ้น) ส่วนค่าการล้างกรดส่วนใหญ่เกิดจากค่าแรงงานและกรด ไม่ใช่จากกระบวนการเอง
| รายการค่าใช้จ่าย | การล้างกรดต่อเมตร | เลเซอร์ต่อเมตร |
|---|---|---|
| แรงงาน | $0.98 | $0.05 |
| วัสดุสิ้นเปลือง | $0.78 | $0.07 |
| ของเสีย / การกำจัด | $0.10 | $0.00 |
| ค่าเสื่อมราคาเครื่องจักร | $0.00 | $0.19 |
| ทั้งหมด | $1.86 | $0.31 |
ตาราง 4 — ต้นทุนต่อเมตร แยกเป็นรายการย่อย สายการล้างกรดถูกชำระค่าใช้จ่ายไปแล้ว จึงไม่มีค่าเสื่อมราคา และไม่นับค่าแรงงาน
ตัวเลขนี้ไม่ได้เป็นการคาดเดา โครงสร้างตัวถังรถยนต์อะลูมิเนียมความยาว 22 เมตรโดยทั่วไปมีรอยเชื่อมแนวยาวประมาณ 380 เมตร รอยเชื่อมคานขวางและโครงร่าง 420 เมตร รอยต่อระหว่างหลังคาและด้านข้าง 260 เมตร และรอยเชื่อมชิ้นส่วนย่อยอื่นๆ อีก 140 เมตร ทุกเมตรของรอยเชื่อมเหล่านี้ต้องผ่านการตรวจสอบความสะอาดด้วยสายตาให้เรียบร้อยก่อนพ่นสีรองพื้น เนื่องจากหากพ่นสีทับรอยเชื่อมที่มีคราบไหม้จากความร้อน จะทำให้สียึดเกาะไม่ดีบริเวณรอยเชื่อมภายในสองปี
การแบ่งกลุ่มรอยเชื่อมมีความสำคัญต่อการวางแผน เพราะแต่ละกลุ่มใช้เวลาทำความสะอาดต่างกัน รอยเชื่อมตรงยาวสามารถทำความสะอาดได้ด้วยลำแสงแบบเส้นตรงในอัตราเร็วเต็มที่ 3 วินาทีต่อเมตร ส่วนรอยเชื่อมชิ้นส่วนย่อย เช่น แผ่นยึด หมุดต่อสายดิน หรือคลิปยึดสายไฟ ใช้เวลานานกว่าต่อเมตร เนื่องจากผู้ปฏิบัติงานต้องใช้เวลาในการจัดตำแหน่งมากกว่าการทำความสะอาด โดยอัตราเฉลี่ยที่สมเหตุสมผลสำหรับกลุ่มนี้คือ 8 วินาทีต่อเมตร การเฉลี่ยรวมทั้งสองอัตรานี้จึงได้ค่า 1.0 ชั่วโมงต่อตัวถัง ตามที่แสดงในตารางที่ 1
| กลุ่มรอยเชื่อม | ความยาว | อัตรา | เวลา |
|---|---|---|---|
| รอยเชื่อมแนวยาว | 380 เมตร | ๓ วินาทีต่อเมตร | 19 นาที |
| คานขวาง / โครงร่าง | 420 เมตร | 3.5 วินาทีต่อเมตร | 24.5 นาที |
| รอยต่อระหว่างหลังคาและด้านข้าง | 260 ม. | ๓ วินาทีต่อเมตร | 13 นาที |
| ชิ้นส่วนขนาดเล็ก | 140 เมตร | 8 วินาทีต่อเมตร | 18.7 นาที |
| ทั้งหมด | 1,200 เมตร | — | 75 นาที |
ตารางที่ 5 — สัดส่วนการเชื่อมแต่ละส่วนของตัวถัง ชิ้นส่วนขนาดเล็กมีความยาวคิดเป็นร้อยละ 12 และใช้เวลาคิดเป็นร้อยละ 25 ดังนั้นการแจ้งตัวเลขอัตราการเชื่อมเพียงค่าเดียว (วินาทีต่อเมตร) แก่ลูกค้าจึงอาจทำให้เข้าใจผิด
หมายเหตุการปฏิบัติงานสองข้อจากสายการผลิต ประการแรก ผู้ปฏิบัติงานทำความสะอาดตามลำดับเดียวกับที่ช่างเชื่อมทำงาน จึงไม่จำเป็นต้องหมุนตัวถังซ้ำแม้แต่ครั้งเดียว — วินัยในการปฏิบัติตามลำดับช่วยประหยัดเวลาได้มากกว่าความเร็วในการสแกน ประการที่สอง เลเซอร์ใช้แหล่งจ่ายไฟแรงดัน 400 โวลต์ร่วมกับเครื่องเชื่อม จึงไม่จำเป็นต้องติดตั้งแผงจ่ายไฟเพิ่มเติม ซึ่งช่วยตัดค่าใช้จ่ายด้านระบบไฟฟ้าออกไปทันที 6,000 ดอลลาร์สหรัฐ
การยอมรับผลการตรวจสอบทำแบบสุ่มตัวอย่าง ไม่ใช่การตรวจสอบทั้งหมด ลูกค้าจะตรวจสอบตัวถังชิ้นแรกของแต่ละกะอย่างละเอียด จากนั้นสุ่มตรวจสอบรอยต่อ 20% แบบสุ่มเทียบกับแผนภูมิสี พร้อมทั้งตรวจสอบรอยต่อทุกจุดที่ช่างเชื่อมระบุว่ามีปัญหา ภายใต้แผนการสุ่มตัวอย่างนี้เป็นระยะเวลา 14 เดือน สามารถตรวจจับความแปรปรวนของกระบวนการได้สองครั้ง — ทั้งสองครั้งเกิดจากหน้าต่างสกปรกซึ่งทำให้ขนาดจุดเลเซอร์ที่แท้จริงเพิ่มขึ้น และแก้ไขปัญหาได้ภายในยี่สิบนาที ถ้าไม่มีแผนการสุ่มตัวอย่างนี้ ความแปรปรวนทั้งสองครั้งนั้นจะถูกส่งมอบออกไปเป็นข้อบกพร่องด้านการยึดเกาะของสีหลังจากผ่านกระบวนการทาสีไปแล้วหกเดือน ซึ่งเป็นวิธีที่มีต้นทุนสูงมากในการค้นพบปัญหา
มีสองสิ่ง ซึ่งผู้ซื้อจะพบทั้งสองอย่างภายในสัปดาห์แรก การทำความสะอาดด้วยเลเซอร์สามารถกำจัดสีทึบได้ แต่ไม่สามารถกำจัด ความพรุน สิ่งที่อยู่ด้านล่างสีทึบนั้น — รอยต่อระดับ 4 ที่ผ่านการทำความสะอาดด้วยเลเซอร์จะดูสมบูรณ์แบบ แต่จะล้มเหลวในการทดสอบอัลตราโซนิก ทั้งนี้และมันไม่สามารถแทนที่ การเตรียมก่อนการเชื่อม การทำความสะอาด: ออกไซด์บนพื้นผิวที่สัมผัสกันต้องถูกลบออกก่อนการเชื่อม ไม่ใช่หลังการเชื่อม มิฉะนั้นความพรุนจะเกิดขึ้นในเนื้อโลหะแล้ว
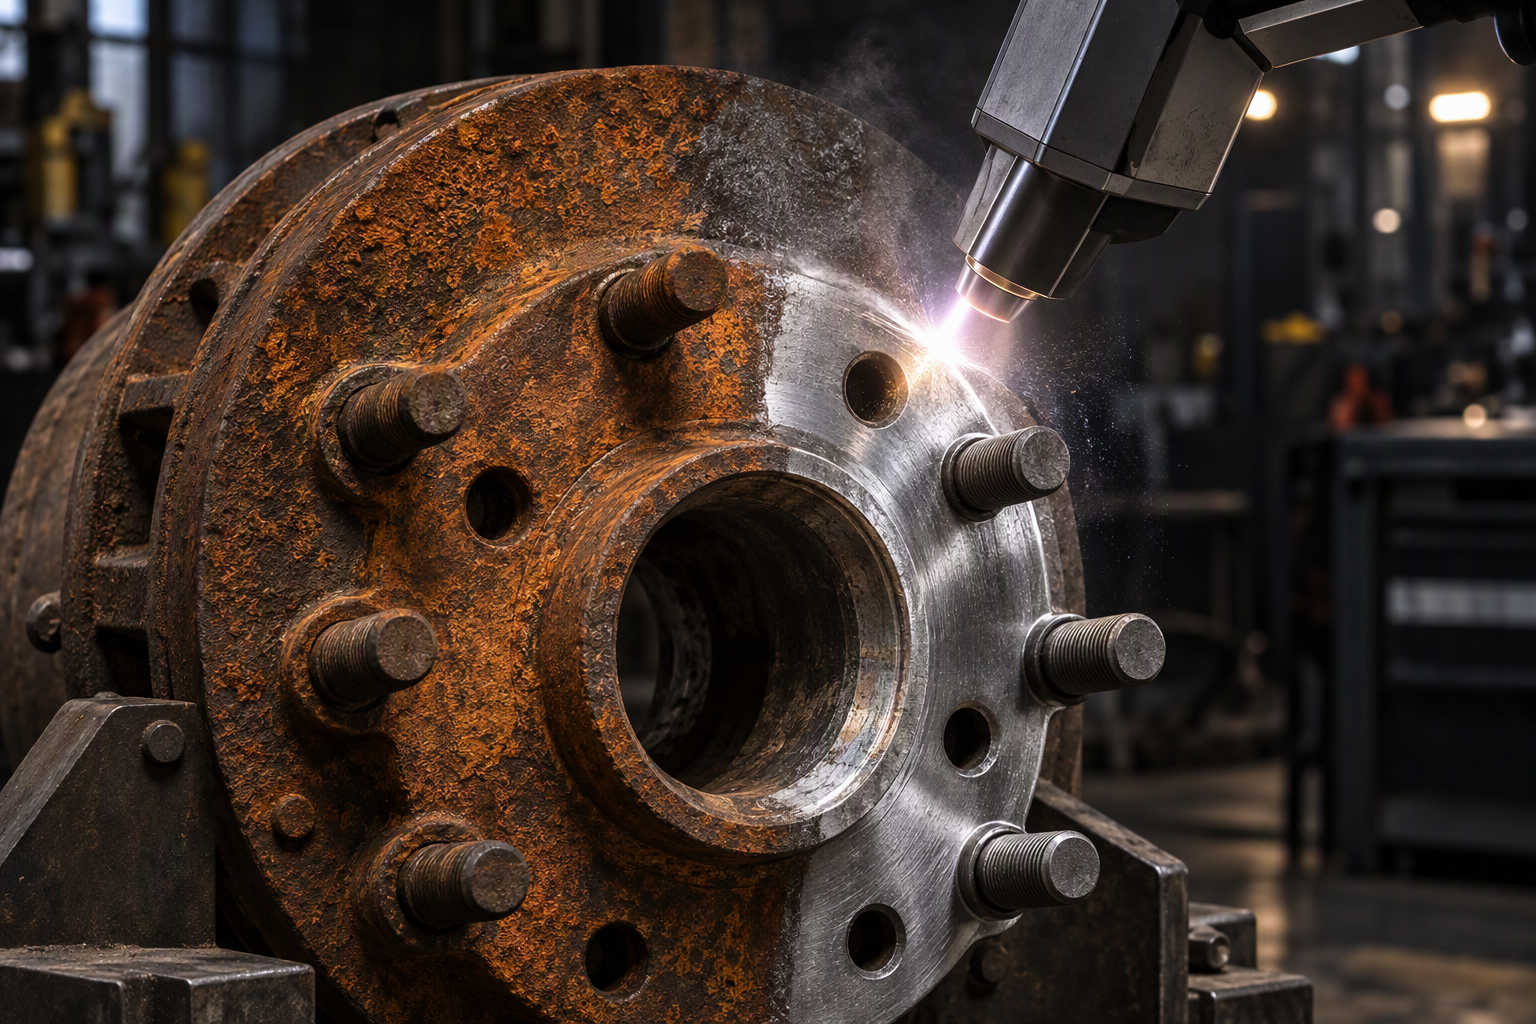
1,200 เมตรต่อตัวถัง ใช้เวลา 3 วินาทีต่อเมตร ใช้เวลาเพียง 1 ชั่วโมงแทน 6 ชั่วโมง ต้นทุน $0.31 แทน $1.86 และไม่มีน้ำเสีย คุณภาพระดับเกรด 2 หรือดีกว่า ตรวจสอบโดยเปรียบเทียบกับตารางสี ไม่ใช่ตามความเห็นส่วนตัว
กระบวนการนี้ลบคราบสี ไม่ใช่ความพรุน ให้ทำความสะอาดพื้นผิวที่สัมผัสกันก่อนการเชื่อม และทำความสะอาดคราบสีหลังการเชื่อม นี่คือการใช้งานเลเซอร์ที่เชื่อถือได้ที่สุดในอุตสาหกรรมรถไฟ

 EN


