 ×
Nov 19,2026
Une caisse de rame comporte environ 1 200 mètres de soudures en aluminium. Chaque mètre doit être blanc avant peinture. Voici les états « avant » et « après », avec la nuance, les paramètres et le coût par mètre.
| Pour les produits de base | Pâte à crêpes | Laser 300 W | Modifier |
|---|---|---|---|
| Temps par carrosserie | 6,0 h | 1,0 h | −83% |
| Opérateurs | 3 | 1 | −2 |
| Consommables par carrosserie | 310 $ (acide, neutralisant) | 14 $ (énergie, vitre) | −$296 |
| Eaux usées | 4,2 m³ | 0 | −100% |
| Taux de rejet | 2.8% | 0.4% | −2,4 pt |
| Coût par mètre | $1.86 | $0.31 | −83% |
Tableau 1 — Même carrosserie, même jeu de soudures, mesuré sur 20 carrosseries. Main-d’œuvre à 26 $/h chargée ; rejet évalué à 4 200 $ par carrosserie.
Les clients ferroviaires n’acceptent pas « cela a l’air propre ». Ils acceptent une nuance de couleur. La référence est un tableau de teintes de soudure — la nuance 1 correspond à une teinte de paille à peine visible, la nuance 4 à un bleu-noir prononcé — et le critère d’acceptation pour les carrosseries en alliage 6xxx peintes est généralement nuance 2 ou meilleure .
| Qualité | Apparence | Cause de décès | Accepté ? |
|---|---|---|---|
| 1 | Paille pâle | Faible apport thermique, bon blindage | Oui |
| 2 | Brun clair / violet | Passage TIG/MIG normal | Oui — la cible opérationnelle |
| 3 | Bleu / brun foncé | Température élevée, mauvaise protection gazeuse | Uniquement si nettoyé à la classe 2 |
| 4 | Noir / oxyde épais | Contamination, défaillance du gaz | Non — et cela masque la porosité |
Tableau 2 — Grades de coloration des soudures. La tâche du laser consiste à réduire un grade 3 à un grade 1–2 sans enlever le métal de base ; il ne peut pas corriger une soudure de grade 4, car l’oxyde est plus épais que la profondeur de nettoyage.
| Paramètre | Réglage | Conséquence d’un mauvais réglage |
|---|---|---|
| Puissance | 250–320 W | En dessous de 200 W : l’oxyde persiste aux joints de grains |
| Poutre | Ligne, 30–40 mm | Le spot circulaire triple le nombre de passes et la main-d’œuvre |
| Vitesse de balayage | 2 500–3 500 mm/s | Trop lent : fonte du cordon de soudure |
| Superposition | 30% | En dessous de 20 % : stries tigrées non conformes à l’inspection visuelle |
| Support | 180–220 mm | Plus près : piqûres au niveau de l’orteil ; plus loin : aucun nettoyage |
| Gaz d'assistance | Air comprimé, 0,3 MPa | Aucun : le panache dépose des suies sur la soudure |
Tableau 3 — Paramètres de fonctionnement pour les alliages d’aluminium 6xxx avec une tête à faisceau linéaire de 300 W. Il s’agit des valeurs utilisées par nos clients ferroviaires ; chacune d’elles constitue un seuil maximal ou minimal, et non une simple suggestion.
Le montant de 0,31 $ indiqué dans le tableau 1 se décompose ainsi : électricité, 0,04 $ ; amortissement de la fenêtre, 0,03 $ ; amortissement de la machine, 0,19 $ (sur 5 ans et 1 800 carrosseries) ; main-d’œuvre, 0,05 $ (1 heure par carrosserie). Le coût de la décapage est principalement imputable à la main-d’œuvre et à l’acide, et non au procédé lui-même.
| Poste | Décapage par mètre | Laser par mètre |
|---|---|---|
| Main-d’œuvre | $0.98 | $0.05 |
| Consommables | $0.78 | $0.07 |
| Déchets / élimination | $0.10 | $0.00 |
| Amortissement de la machine | $0.00 | $0.19 |
| Total | $1.86 | $0.31 |
Tableau 4 — Coût par mètre, détaillé. La ligne de décapage avait déjà été payée, ce qui explique pourquoi son amortissement est nul et que sa main-d’œuvre n’est pas incluse.
Ce chiffre n’est pas une estimation. Un carrosserie automobile en aluminium de 22 m présente typiquement environ 380 m de soudures longitudinales, 420 m de soudures de traverses et de châssis, 260 m de soudure entre toit et flancs, et 140 m de petites soudures d’éléments annexes. Chaque mètre doit être visuellement propre avant l’application de la sous-couche, car la peinture appliquée sur une zone décolorée par la chaleur perd son adhérence au niveau de la soudure dans un délai de deux ans.
Cette répartition est essentielle pour la planification, car les quatre groupes sont nettoyés à des vitesses différentes. Les soudures longues et droites avancent à la vitesse maximale de 3 s/m avec un faisceau linéaire. Les petites soudures d’éléments annexes — supports, bornes de masse, attaches de câbles — prennent plus de temps par mètre, car l’opérateur consacre davantage de temps au positionnement qu’au nettoyage ; une moyenne réaliste pour ces éléments est de 8 s/m. La combinaison de ces deux vitesses donne la valeur de 1,0 heure par carrosserie indiquée au tableau 1.
| Groupe de soudure | Longueur | Taux | Heure |
|---|---|---|---|
| Soudures longitudinales | 380 m | 3 s/m | 19 min |
| Traverses / châssis | 420 m | 3,5 s/m | 24,5 min |
| Toit-vers-côté | 260 m | 3 s/m | 13 min |
| Petits éléments | 140 m | 8 s/m | 18,7 min |
| Total | 1 200 m | — | 75 min |
Tableau 5 — Répartition des soudures par carrosserie. Les petits éléments représentent 12 % de la longueur et 25 % du temps, ce qui explique pourquoi il est trompeur de communiquer un seul chiffre en s/m au client.
Deux observations opérationnelles issues de la ligne. L’opérateur nettoie dans la même séquence que celle suivie par les soudeurs, de sorte qu’une carrosserie n’a jamais à être retournée deux fois — la discipline de séquence permet d’économiser davantage de temps que la vitesse de balayage. En outre, le laser fonctionne sur la même alimentation électrique de 400 V que les postes de soudage, si bien qu’aucun nouveau tableau de distribution n’était nécessaire ; cela a permis, à lui seul, d’éliminer un devis électrique de 6 000 $ du projet.
L’acceptation est effectuée par échantillonnage, pas à 100 %. Le client inspecte entièrement le premier corps de chaque poste, puis 20 % des soudures tirées au hasard selon le nuancier de teinte, ainsi que chaque soudure signalée par le soudeur. Sur une période de 14 mois, ce plan d’échantillonnage a permis de détecter deux dérives du procédé — toutes deux causées par une fenêtre sale augmentant la taille effective du point laser, et toutes deux corrigées en vingt minutes. Sans ce plan, ces deux dérives auraient été expédiées sous forme de défaillances d’adhérence de la peinture six mois plus tard, ce qui constitue la méthode coûteuse de les identifier.
Deux éléments, que les acheteurs identifient tous les deux dès la première semaine. Le nettoyage laser élimine la teinte, mais pas porosité ce qui se trouve en dessous — une soudure de classe 4 nettoyée paraîtra parfaite, mais échouera aux essais ultrasonores. Et il ne remplace pas le nettoyage pré-soudure nettoyage : l’oxyde présent sur la surface d’assemblage doit être éliminé avant le soudage, et non après, car la porosité serait déjà présente dans le métal.
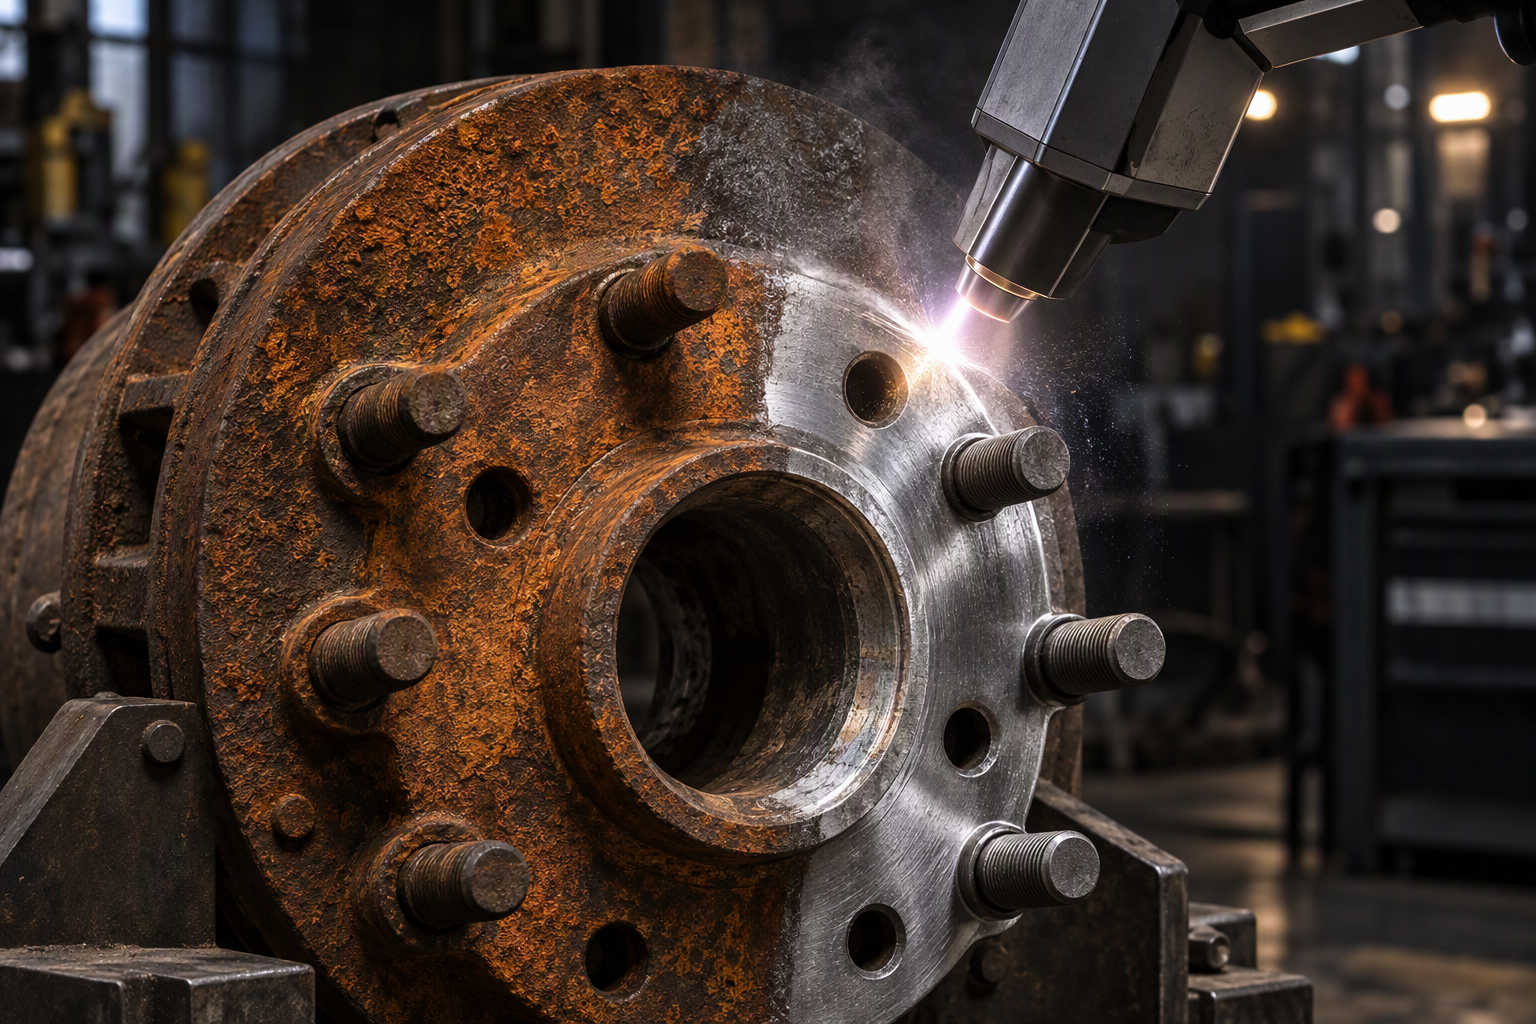
1 200 m par caisse, 3 secondes par mètre, 1 heure au lieu de 6, 0,31 $ au lieu de 1,86 $, et aucune eau usée. Qualité grade 2 ou supérieure, vérifiée à l’aide d’un nuancier, et non selon une appréciation subjective.
Il élimine la coloration thermique, pas la porosité. Nettoyez la surface d’assemblage avant le soudage, puis la coloration thermique après le soudage : c’est ainsi l’application laser la plus fiable dans le domaine ferroviaire.

 EN


