 ×
Nov 19,2026
Eine Schienenfahrzeug-Karosserie enthält etwa 1.200 Meter Aluminiumschweissnaht. Jeder Meter muss vor dem Lackieren weiss sein. Hier sehen Sie Vorher-und-Nachher, inklusive Legierung, Parameter und Kosten pro Meter.
| Metrische | Beim Einlegen | Laser 300 W | Veränderung |
|---|---|---|---|
| Zeit pro Karosserie | 6,0 h | 1,0 h | −83% |
| Fahrer | 3 | 1 | −2 |
| Verbrauchsmaterialien pro Karosserie | 310 USD (Säure, Neutralisationsmittel) | 14 USD (Strom, Fenster) | −$296 |
| Abwasser | 4,2 m³ | 0 | −100% |
| Ablehnungsrate | 2.8% | 0.4% | −2,4 Prozentpunkte |
| Kosten pro Meter | $1.86 | $0.31 | −83% |
Tabelle 1 — Gleicher Karosseriebau, gleicher Schweißsatz, gemessen an 20 Karosserien. Arbeitskosten: 26 USD/h inklusive Nebenkosten; Ausschuss bewertet mit 4.200 USD pro Karosserie.
Schienenfahrzeugkunden akzeptieren nicht „es sieht sauber aus“. Sie akzeptieren eine Farbklasse. Referenz ist ein Schweißverfärbungsdiagramm – Klasse 1 ist kaum sichtbares Strohgelb, Klasse 4 ist intensives Blauschwarz – und das Annahmekriterium für lackierte 6xxx-Karosserien liegt typischerweise bei klasse 2 oder besser .
| Sorte | Erscheinungsbild | Ursache | Akzeptiert? |
|---|---|---|---|
| 1 | Schwaches Strohgelb | Niedrige Wärmezufuhr, gute Abschirmung | Ja |
| 2 | Helles Braun / Violett | Normaler TIG/MIG-Durchgang | Ja – das Arbeitsziel |
| 3 | Blau / dunkelbraun | Hohe Temperatur, schlechte Abschirmung | Nur wenn auf Qualitätsstufe 2 gereinigt |
| 4 | Schwarz / starke Oxidschicht | Verunreinigung, Gasausfall | Nein – und es verdeckt Porosität |
Tabelle 2 – Schweißfarbgrade. Die Aufgabe des Lasers ist es, Grad 3 auf Grad 1–2 zu reduzieren, ohne Grundwerkstoff zu entfernen; ein Grad-4-Schweißnaht kann nicht korrigiert werden, da die Oxidschicht dicker ist als die Reinigungstiefe.
| Parameter | Einstellung | Auswirkung bei falscher Einstellung |
|---|---|---|
| Leistung | 250–320 W | Unter 200 W: Oxid bleibt in den Korngrenzen erhalten |
| Träger | Linie, 30–40 mm | Runder Fleck verdreifacht die Anzahl der Durchläufe und den Arbeitsaufwand |
| Geschwindigkeit des Scans | 2.500–3.500 mm/s | Zu langsam: schmilzt die Nahtkante |
| Überlappung | 30% | Unter 20 %: Tigerstreifen, die die visuelle Prüfung nicht bestehen |
| Standoff | 180–220 mm | Näher: Lochfraß an der Zehenspitze; weiter entfernt: keine Reinigung |
| Assist Gas | Druckluft, 0,3 MPa | Keine: Die Dunstwolke setzt Ruß erneut auf die Naht ab |
Tabelle 3 — Arbeitsparameter für Aluminium 6xxx mit einem 300-W-Linienstrahl-Kopf. Dies sind die Werte, mit denen unsere Schienenfahrzeugkunden arbeiten; jeder einzelne Wert stellt eine Obergrenze oder Untergrenze dar, keine Empfehlung.
Die 0,31 USD in Tabelle 1 setzen sich wie folgt zusammen: Strom 0,04 USD, Fenster-Amortisation 0,03 USD, Maschinen-Amortisation 0,19 USD (5 Jahre, 1.800 Karosserien) und Arbeitskraft 0,05 USD bei einer Stunde pro Karosserie. Bei der Beizkostenrechnung dominieren Arbeitskraft und Säure, nicht der Prozess selbst.
| Position | Beizen pro Meter | Laser pro Meter |
|---|---|---|
| Arbeitskraft | $0.98 | $0.05 |
| Verbrauchsmaterialien | $0.78 | $0.07 |
| Abfall / Entsorgung | $0.10 | $0.00 |
| Maschinenabschreibung | $0.00 | $0.19 |
| Gesamt | $1.86 | $0.31 |
Tabelle 4 — Kosten pro Meter, aufgeschlüsselt. Die Beizlinie war bereits bezahlt, weshalb ihre Abschreibung null beträgt und für sie keine Arbeitskosten anfallen.
Die Zahl ist keine Schätzung. Ein typischer 22-m-Aluminium-Fahrzeugkarosserie weist etwa 380 m Längsschweißnaht, 420 m Querträger- und Rahmen-Schweißnaht, 260 m Dach-zu-Seite-Naht und 140 m Kleinteile-Schweißnähte auf. Jeder Meter muss vor der Grundierung visuell sauber sein, da Lack über Wärmetönung innerhalb von zwei Jahren die Haftung an der Naht verliert.
Die Aufteilung ist für die Planung entscheidend, weil die vier Gruppen mit unterschiedlichen Geschwindigkeiten gereinigt werden. Lange gerade Nähte laufen mit einem Linienstrahl mit der vollen Geschwindigkeit von 3 s/m. Kleinteile-Schweißnähte – Halterungen, Erdungsstifte, Kabelklammern – benötigen pro Meter mehr Zeit, da der Bediener mehr Zeit für die Positionierung als für die Reinigung aufwendet; ein realistischer Durchschnitt dafür beträgt 8 s/m. Die Mittelung beider Werte ergibt die 1,0 Stunde pro Karosserie in Tabelle 1.
| Schweißgruppe | Länge | Rate | Zeit |
|---|---|---|---|
| Längsschweißnähte | 380 m | 3 s/m | 19 Min. |
| Querträger / Rahmen | 420 m | 3,5 s/m | 24,5 min |
| Dach-zu-Seite | 260 m | 3 s/m | 13 Min. |
| Kleine Einbauten | 140 m | 8 s/m | 18,7 min |
| Gesamt | 1.200 m | — | 75 min |
Tabelle 5 — Schweißmischung pro Karosserie. Die kleinen Einbauten machen 12 % der Länge und 25 % der Zeit aus; daher ist die Angabe einer einzigen s/m-Zahl für den Kunden irreführend.
Zwei betriebliche Hinweise von der Linie: Der Bediener reinigt in derselben Reihenfolge, in der die Schweißer gearbeitet haben, sodass eine Karosserie niemals zweimal gedreht werden muss – Disziplin bei der Reihenfolge spart mehr Zeit als die Abtastgeschwindigkeit. Außerdem wird der Laser von derselben 400-V-Stromversorgung gespeist wie die Schweißgeräte; daher war kein neuer Verteilerkasten erforderlich – allein dadurch entfiel ein elektrischer Kostenvoranschlag in Höhe von 6.000 USD für das Projekt.
Die Abnahme erfolgt stichprobenartig, nicht zu 100 %. Der Kunde prüft den ersten Karosseriekörper jeder Schicht vollständig, anschließend zufällig 20 % der Nähte anhand der Farbton-Tabelle sowie jede Naht, die vom Schweißer markiert wurde. Innerhalb von 14 Monaten enthüllte dieser Stichprobenplan zwei Prozessabweichungen – beide verursacht durch ein verschmutztes Fenster, das die effektive Fleckgröße erhöhte; beide wurden innerhalb von zwanzig Minuten behoben. Ohne diesen Plan wären diese beiden Abweichungen als Lackhaftungsfehler sechs Monate später erst beim Versand aufgefallen – die teure Variante, solche Probleme zu entdecken.
Zwei Dinge – und Käufer erkennen beide bereits in der ersten Woche. Die Laserreinigung entfernt die Tönung, aber nicht das porosität darunterliegende – eine Naht der Güteklasse 4 sieht nach Reinigung perfekt aus, scheitert jedoch am Ultraschalltest. Und sie ersetzt nicht das vor-Schweißen reinigung: Die Oxidschicht auf der Fügefläche muss vor dem Schweißen entfernt werden, nicht danach – andernfalls ist die Porosität bereits im Metall eingefroren.
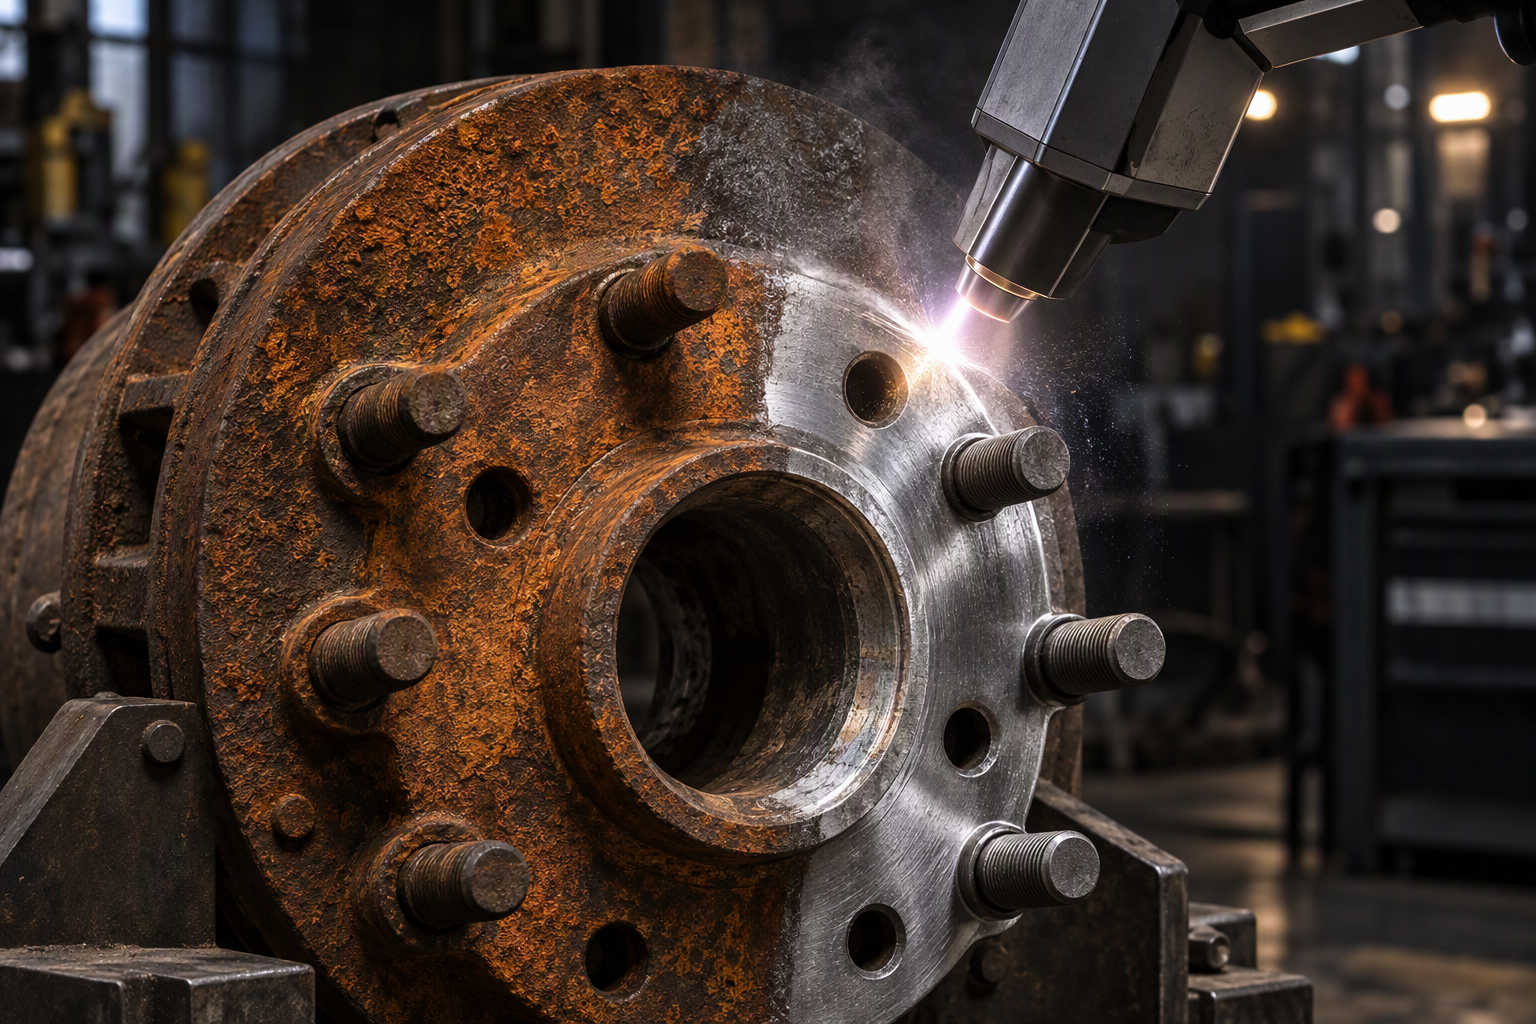
1.200 m pro Karosserie, 3 Sekunden pro Meter, 1 Stunde statt 6, 0,31 USD statt 1,86 USD und kein Abwasser. Güteklasse 2 oder besser, überprüft anhand einer Tönungstabelle, nicht nach subjektiver Einschätzung.
Sie entfernt die Tönung, nicht die Porosität. Reinigen Sie die Fügefläche vor dem Schweißen, entfernen Sie die Tönung danach – und dies ist die zuverlässigste Laseranwendung im Schienenfahrzeugbau.

 EN


