 ×
Nov 19,2026
Egy sínpálya-kocsitest körülbelül 1200 méter alumínium-hegészeti varratot tartalmaz. Minden egyes métert fehérre kell hozni a festés előtt. Ez az „előtte és utána” kép, a minőségi osztály, a paraméterek és a méterenkénti költség.
| A metrikus | Főzölgő | 300 W-os lézer | Változás |
|---|---|---|---|
| Idő testenként | 6,0 óra | 1,0 óra | −83% |
| Operátorok | 3 | 1 | −2 |
| Fogyóeszközök testenként | 310 USD (sav, semlegesítőszer) | 14 USD (áram, ablak) | −$296 |
| Lerakóvíz | 4,2 m³ | 0 | −100% |
| Elutasítási arány | 2.8% | 0.4% | −2,4 pont |
| Költség méterenként | $1.86 | $0.31 | −83% |
1. táblázat — Ugyanaz a járműkarosszéria, ugyanaz a hegesztőberendezés, 20 darab karosszérián mért érték. A munkaerő költsége 26 USD/óra (teljes terheléssel); a visszautasított darab értéke 4200 USD/darab.
A vasúti ügyfelek nem fogadják el a „tisztának tűnik” kijelentést. Csak egy színminőségi osztályt fogadnak el. A referencia egy hegesztési színskála — az 1-es osztály alig látható szalmaszín, a 4-es osztály sötét kék-fekete —, és a festett 6xxx típusú karosszériák esetében az elfogadási kritérium általában 2-es osztály vagy jobb .
| Minőségi osztály | Megjelenés | Okoz | Elfogadva? |
|---|---|---|---|
| 1 | Halvány szalmaszín | Alacsony hőbevitel, jó gázközeg-védettség | Igen |
| 2 | Világosbarna / lila | Normál TIG/MIG hegesztési menet | Igen — a munkacél |
| 3 | Kék / sötétbarna | Magas hőmérséklet, rossz védőgázellátás | Csak akkor, ha 2-es minőségi osztályra tisztítják |
| 4 | Fekete / erős oxidréteg | Szennyeződés, gázellátás megszűnése | Nem — és eltünteti a pórusosságot |
2. táblázat — Hegesztési színingerek. A lézer feladata a 3-as osztályt 1–2-esre csökkenteni anélkül, hogy az alapanyagot eltávolítaná; nem tudja javítani a 4-es osztályú hegesztést, mert az oxidréteg vastagabb, mint a tisztítás mélysége.
| Paraméter | Beállítás | Hibás beállítás hatása |
|---|---|---|
| TÁPEGYSÉG | 250–320 W | 200 W alatt: oxid marad a szemcsehatárokon |
| Alakú tartóra | Vonal, 30–40 mm | Kör alakú folt háromszorosára növeli a átvonások számát és a munkaerő-igényt |
| Skaner sebesség | 2500–3500 mm/s | Túl lassú: a hegesztési varrat széle olvad |
| Fedés | 30% | 20% alatt: „tigriscsíkok” jelennek meg, amelyek nem felelnek meg a vizuális ellenőrzésnek |
| Távolító | 180–220 mm | Közelebb: a lábujjnál gödrösség; távolabb: nincs tisztítás |
| Segédgáz | Sűrített levegő, 0,3 MPa | Nincs: a füstcsóva koromot rak le újra a varratra |
3. táblázat — 6xxx alumínium feldolgozási paraméterei 300 W-os vonalsugaras fejjel. Ezeket a számokat a vasúti ügyfeleink használják; mindegyikük „mennyezet” vagy „padló”, nem javaslat.
A 1. táblázatban szereplő 0,31 USD a következőképpen bontható le: áram 0,04 USD, ablak amortizációja 0,03 USD, gép amortizációja 0,19 USD (5 év, 1800 darab karosszéria), és munkadíj 0,05 USD testenként 1 óra munkaidejére. A maradékoldat-költség főként a munkadíjra és a savra vezethető vissza, nem magára a folyamatra.
| Tétel | Maradékoldat / méter | Lézer / méter |
|---|---|---|
| Munkaerő | $0.98 | $0.05 |
| Fogyóeszközök | $0.78 | $0.07 |
| Hulladék / elhelyezés | $0.10 | $0.00 |
| Gép értékcsökkenése | $0.00 | $0.19 |
| Teljes | $1.86 | $0.31 |
4. táblázat – A méterenkénti költség részletezve. A savmarási vonalat már kifizették, ezért az értékcsökkenése nulla, és a munkaerő-költsége sem szerepel.
A szám nem találgatás. Egy tipikus 22 m hosszú alumínium autókarosszéria körülbelül 380 m hosszú hosszirányú hegesztést, 420 m hosszú kereszttartó- és vázhegesztést, 260 m hosszú tető-oldalfal varratot és 140 m hosszú kisebb szerelési hegesztést tartalmaz. Mindegyik métert vizuálisan tisztának kell lennie a primer felvitele előtt, mert a hőfoltok fölé festett lakk két év alatt elveszíti tapadását a varratnál.
A csoportosítás fontos a tervezés szempontjából, mert a négy csoport különböző sebességgel takarít. A hosszú egyenes varratokat egy vonalsugárral teljes sebességgel, 3 s/m-rel lehet tisztítani. A kisebb szerelési hegesztések – például konzolok, földelőcsavarok, kábelrögzítők – méterenként több időt igényelnek, mert az operátor több időt tölt a pozicionálással, mint a tisztítással, és ezekre a hegesztésekre egy valósághű átlag 8 s/m. A két érték összekeverése eredményezi az 1,0 órát testenként a 1. táblázatban.
| Hegesztési csoport | Hossz | A kamatláb | Idő |
|---|---|---|---|
| Hosszirányú varratok | 380 m | 3 s/m | 19 perc |
| Kereszttartó / váz | 420 m | 3,5 s/m | 24,5 perc |
| Tetőről oldalra | 260 m | 3 s/m | 13 perc |
| Kis alkatrészek | 140 m | 8 s/m | 18,7 perc |
| Teljes | 1200 m | — | 75 perc |
5. táblázat – Hegesztési keverék a karosszériánként. A kis alkatrészek a hossz 12%-át és az idő 25%-át teszik ki, ezért egyetlen s/m érték megadása az ügyfélnek félrevezető.
Két működési megjegyzés a gyártósorról. A munkás ugyanabban a sorrendben takarítja, mint amilyen sorrendben a hegesztők dolgoztak, így egy karosszéria soha nem fordul meg kétszer – a sorrend betartása több időt takarít meg, mint a szkennelési sebesség. Továbbá a lézer ugyanarról a 400 V-os ellátóról működik, mint a hegesztőberendezések, így nem volt szükség új elosztópult telepítésére; ez magában 6000 dolláros elektromos költséget takarított meg a projektből.
A fogadás mintavételezés alapján történik, nem 100%-os. Az ügyfél minden műszak első darabját teljes körűen ellenőrzi, majd véletlenszerűen a varratok 20%-át a színkártya szerint, valamint minden, a hegesztő által megjelölt varratot. Ezen mintavételezési terv 14 hónap alatt két folyamateltérésre bukkant – mindkettőt egy szennyezett ablak okozta, amely növelte a hatékony foltméretet, és mindkettőt húsz perc alatt elhárították. Enélkül ezek a két eltérés festékragasztási hibaként kerültek volna szállításra hat hónap múlva, ami a költséges módszer a probléma felfedezésére.
Két dologra, és a vásárlók mindkettőt az első héten észlelik. A lézeres tisztítás eltávolítja a színezést, de nem távolítja el a pórusosság alatta lévőt – egy 4-es osztályú varrat tisztítása után tökéletesnek tűnik, de ultrahangos vizsgálaton megbukik. És nem helyettesíti a hegesztés előtti előkészítést tisztítás: az érintkező felületen lévő oxidot a hegesztés előtt kell eltávolítani, nem utána – különben a pórusosság már a fémben van.
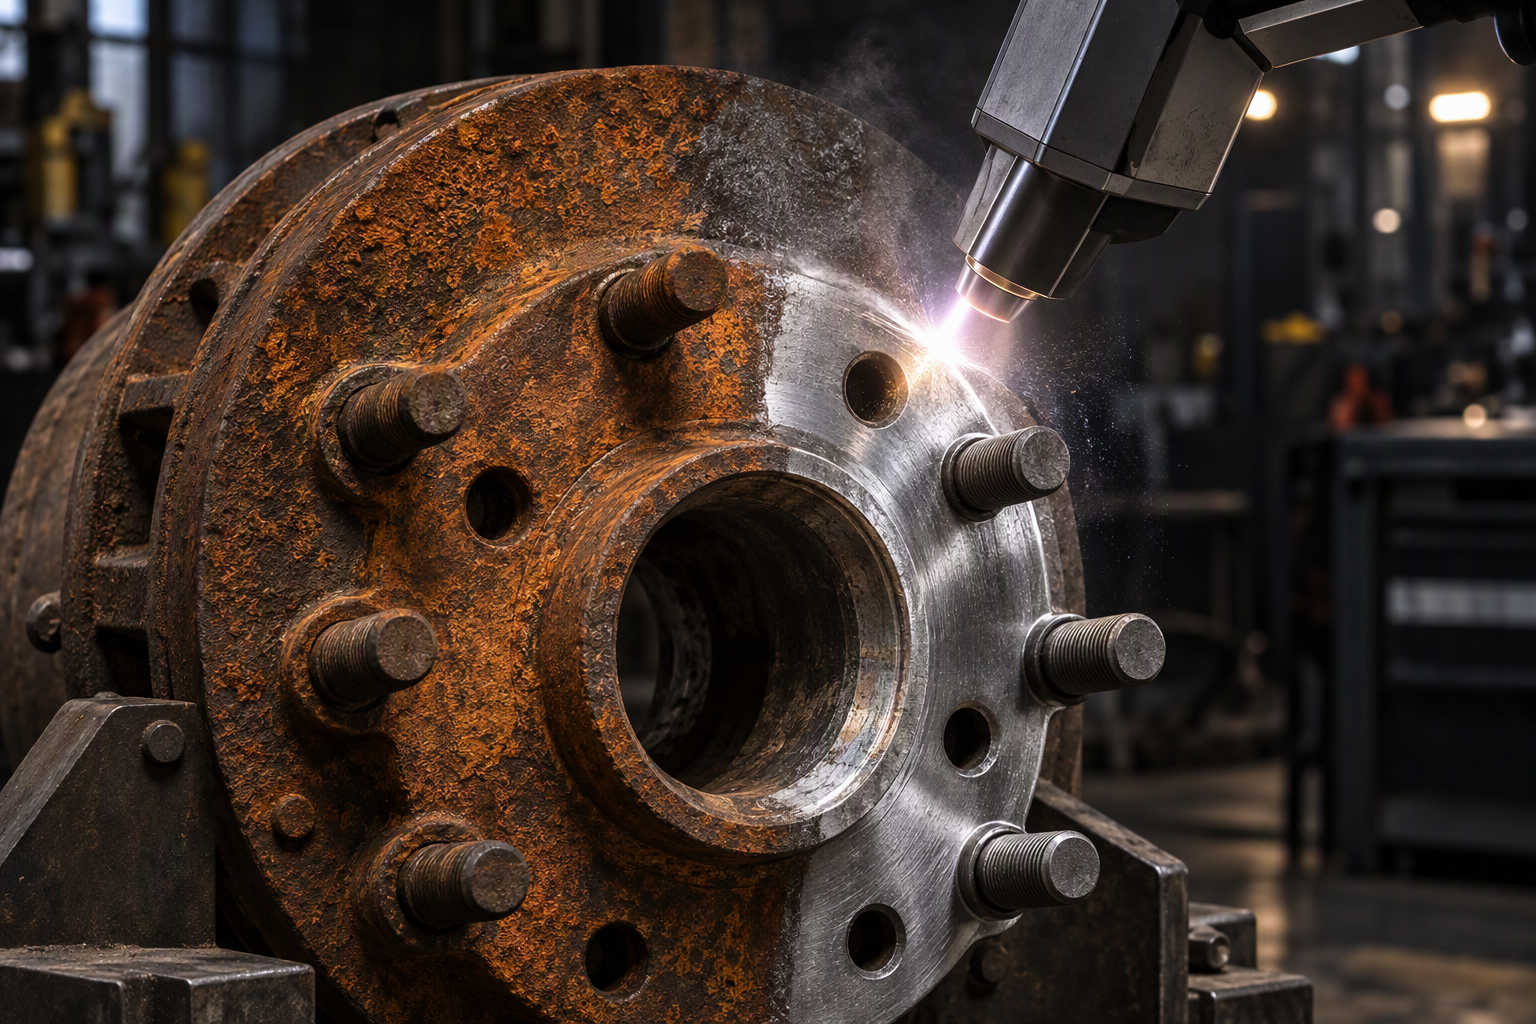
1200 méter testenként, 3 másodperc méterenként, 1 óra helyett 6 óra, 0,31 USD helyett 1,86 USD, és nincs szennyvíz. 2-es minőségi osztály vagy jobb, színkártya alapján ellenőrizve, nem szubjektív vélemény alapján.
A hőszínt távolítja el, nem a pórusosságot. Tisztítsa meg az érintkező felületet a hegesztés előtt, a hőszínt pedig utána – és ez a legmegbízhatóbb lézeres alkalmazás a vasúti iparban.

 EN


