 ×
Nov 19,2026
एक रेल कार बॉडी में लगभग 1,200 मीटर एल्यूमीनियम वेल्ड होता है। पेंट करने से पहले इसका प्रत्येक मीटर सफ़ेद होना आवश्यक है। यह एक ही बॉडी पर ‘पहले’ और ‘बाद में’ का तुलनात्मक चित्र है, जिसमें ग्रेड, पैरामीटर्स और प्रति मीटर लागत शामिल हैं।
| मीट्रिक | अचार | लेज़र 300 डब्ल्यू | बदलना |
|---|---|---|---|
| प्रति बॉडी समय | 6.0 घंटे | 1.0 घंटा | −83% |
| Oprators | 3 | 1 | −2 |
| प्रति बॉडी खपत की जाने वाली वस्तुएँ | 310 अमेरिकी डॉलर (अम्ल, उदासीनकर्ता) | 14 अमेरिकी डॉलर (विद्युत, खिड़की) | −$296 |
| अपशिष्ट पानी | ४.२ घन मी | 0 | −100% |
| अस्वीकृति दर | 2.8% | 0.4% | −2.4 अंक |
| प्रति मीटर लागत | $1.86 | $0.31 | −83% |
तालिका 1 — समान कार बॉडी, समान वेल्ड सेट, 20 बॉडीज़ पर मापा गया। श्रम की दर: $26/घंटा (सभी अतिरिक्त लागतों सहित); प्रत्येक अस्वीकृत बॉडी का मूल्य: $4,200
रेल ग्राहक "यह साफ़ लगता है" स्वीकार नहीं करते। वे एक रंग ग्रेड स्वीकार करते हैं। संदर्भ एक वेल्ड टिंट चार्ट है — ग्रेड 1: बिल्कुल हल्का भूरा (स्ट्रॉ), ग्रेड 4: गहन नीला-काला — और पेंट की गई 6xxx बॉडीज़ के लिए स्वीकृति मानदंड आमतौर पर ग्रेड 2 या उससे बेहतर .
| ग्रेड | उपस्थिति | कारण | स्वीकृत? |
|---|---|---|---|
| 1 | हल्का स्ट्रॉ | कम ऊष्मा प्रविष्टि, अच्छी शील्डिंग | हाँ |
| 2 | हल्का भूरा / बैंगनी | सामान्य टिग/मिग पास | हाँ — कार्य का लक्ष्य |
| 3 | नीला / गहरा भूरा | उच्च ताप, दुर्बल शील्डिंग | केवल यदि ग्रेड 2 तक साफ़ किया गया हो |
| 4 | काला / भारी ऑक्साइड | दूषण, गैस विफलता | नहीं — और यह छिद्रता को छुपाता है |
टेबल 2 — वेल्ड टिंट ग्रेड। लेज़र का कार्य आधार धातु को हटाए बिना ग्रेड 3 को ग्रेड 1–2 तक ले जाना है; यह ग्रेड 4 के वेल्ड को ठीक नहीं कर सकता, क्योंकि ऑक्साइड की मोटाई सफ़ाई की गहराई से अधिक है।
| पैरामीटर | सेटिंग | गलत होने पर प्रभाव |
|---|---|---|
| शक्ति | 250–320 वाट | 200 वाट से कम: ऑक्साइड दानों की सीमाओं में बना रहता है |
| बीम | रेखा, 30–40 मिमी | गोल धब्बा पासों और श्रम को तीन गुना कर देता है |
| स्कैन स्पीड | 2,500–3,500 मिमी/सेकंड | बहुत धीमा: वेल्ड टो को पिघला देता है |
| ओवरलैप | 30% | 20% से कम: टाइगर स्ट्राइप्स जो दृश्य परीक्षण में असफल हो जाती हैं |
| स्टैंडऑफ़ | १८०–२२० मिमी | निकट: अंगुली के सिरे पर गड्ढे; दूर: कोई सफाई नहीं |
| सहायक गैस | संपीड़ित वायु, ०.३ एमपीए | कोई नहीं: धुआँ के अवशेष सीम के ऊपर फिर से धुआँ का कालिख जमा करते हैं |
तालिका ३ — ६xxx एल्यूमीनियम के लिए कार्य पैरामीटर, ३०० डब्ल्यू लाइन-बीम हेड के साथ। ये वे संख्याएँ हैं जिन्हें हमारे रेल ग्राहक चलाते हैं; उनमें से प्रत्येक एक अधिकतम या न्यूनतम सीमा है, कोई सुझाव नहीं।
तालिका १ में ०.३१ डॉलर का विवरण इस प्रकार है: विद्युत ०.०४ डॉलर, खिड़की का अवमूल्यन ०.०३ डॉलर, मशीन का अवमूल्यन ०.१९ डॉलर (५ वर्ष, १,८०० बॉडी), और श्रम ०.०५ डॉलर (प्रति बॉडी १ घंटा)। पिकलिंग की लागत मुख्यतः श्रम और अम्ल पर आधारित है, प्रक्रिया स्वयं पर नहीं।
| लाइन आइटम | पिकलिंग /मीटर | लेज़र /मीटर |
|---|---|---|
| श्रम | $0.98 | $0.05 |
| खपत योग्य सामग्री | $0.78 | $0.07 |
| अपशिष्ट / निपटान | $0.10 | $0.00 |
| मशीन का अवमूल्यन | $0.00 | $0.19 |
| कुल | $1.86 | $0.31 |
तालिका 4 — प्रति मीटर लागत, विस्तार सहित। पिकलिंग लाइन पहले ही भुगतान कर दी गई थी, इसलिए उसका अवमूल्यन शून्य है और उसके लिए श्रम लागत नहीं ली गई है।
यह संख्या अनुमान नहीं है। एक विशिष्ट 22 मीटर एल्यूमीनियम कार बॉडी में लगभग 380 मीटर अनुदैर्ध्य वेल्ड, 420 मीटर क्रॉस-मेम्बर और फ्रेम वेल्ड, 260 मीटर छत-से-पार्श्व सीम, और 140 मीटर छोटे फिटमेंट वेल्ड होते हैं। इनमें से प्रत्येक मीटर को प्राइमर लगाने से पहले दृश्यतः साफ़ करना आवश्यक है, क्योंकि गर्मी से उत्पन्न रंगत (हीट टिंट) पर पेंट लगाने से दो वर्षों के भीतर सीम पर चिपकने की क्षमता विफल हो जाती है।
इस विभाजन की योजना बनाने के लिए महत्वपूर्णता है, क्योंकि चारों समूह अलग-अलग दरों पर सफ़ाई करते हैं। लंबी सीधी सीमें लाइन बीम के साथ पूर्ण 3 सेकंड/मीटर की दर से सफ़ाई करती हैं। छोटे फिटमेंट वेल्ड — जैसे ब्रैकेट, अर्थ स्टड, केबल क्लिप — प्रति मीटर अधिक समय लेते हैं, क्योंकि ऑपरेटर को सफ़ाई की तुलना में स्थिति निर्धारित करने में अधिक समय लगता है, और उनके लिए वास्तविक औसत 8 सेकंड/मीटर है। इन दोनों को मिलाने से तालिका 1 में 1.0 घंटा प्रति बॉडी प्राप्त होता है।
| वेल्ड समूह | लंबाई | दर | समय |
|---|---|---|---|
| अनुदैर्ध्य सीमें | 380 मीटर | 3 सेकंड/मीटर | 19 मिनट |
| क्रॉस-मेम्बर / फ्रेम | 420 मीटर | 3.5 सेकंड/मीटर | 24.5 मिनट |
| छत से तरफ | 260 मीटर | 3 सेकंड/मीटर | 13 मिनट |
| छोटे फिटमेंट्स | 140 मीटर | 8 सेकंड/मीटर | 18.7 मिनट |
| कुल | १,२०० मीटर | — | 75 मिनट |
तालिका 5 — शरीर के प्रति वेल्ड मिश्रण। छोटे फिटमेंट्स लंबाई का 12% और समय का 25% हैं, जिसके कारण ग्राहक को एकल सेकंड/मीटर आंकड़ा बताना भ्रामक है।
लाइन से दो संचालन नोट्स। ऑपरेटर उसी क्रम में सफाई करता है जिसमें वेल्डर्स ने काम किया था, इसलिए किसी शरीर को दो बार घुमाने की आवश्यकता नहीं होती — क्रम अनुशासन स्कैन गति से अधिक समय बचाता है। और लेज़र वेल्डिंग सेट्स के समान 400 वी आपूर्ति से चलता है, इसलिए कोई नया वितरण बोर्ड आवश्यक नहीं था; इस एकमात्र कारण से परियोजना से $6,000 का विद्युत उद्धरण हटा दिया गया।
स्वीकृति का नमूना लिया जाता है, १००% नहीं। ग्राहक प्रत्येक शिफ्ट के पहले बॉडी का पूर्ण निरीक्षण करता है, फिर रंग चार्ट के आधार पर सीमों का २०% यादृच्छिक रूप से जाँचता है, साथ ही वेल्डर द्वारा चिह्नित प्रत्येक सीम की भी जाँच करता है। इस नमूना योजना ने १४ महीनों में दो प्रक्रिया विचलनों का पता लगाया — दोनों का कारण गंदी खिड़की थी जिसने प्रभावी स्पॉट आकार को बढ़ा दिया था, और दोनों को बीस मिनट में ठीक कर लिया गया। इसके बिना, ये दोनों विचलन छह महीने बाद पेंट एडहेशन विफलता के रूप में शिप किए जाते, जो खोजने का महंगा तरीका है।
दो चीज़ें, और खरीदार पहले सप्ताह में दोनों का पता लगा लेते हैं। लेज़र सफाई रंग तो हटा देती है, लेकिन छिद्रता उसके नीचे की चीज़ नहीं — एक ग्रेड ४ की सीम जिसे साफ़ किया गया हो, बिल्कुल सही दिखेगी लेकिन अल्ट्रासोनिक परीक्षण में विफल हो जाएगी। और यह पूर्व-वेल्डिंग की जगह नहीं लेती सफाई: वेल्डिंग से पहले फ़ेइंग सतह पर मौजूद ऑक्साइड को हटाना आवश्यक है, वेल्डिंग के बाद नहीं; अन्यथा धातु में पोरोसिटी पहले से ही उपस्थित होगी।
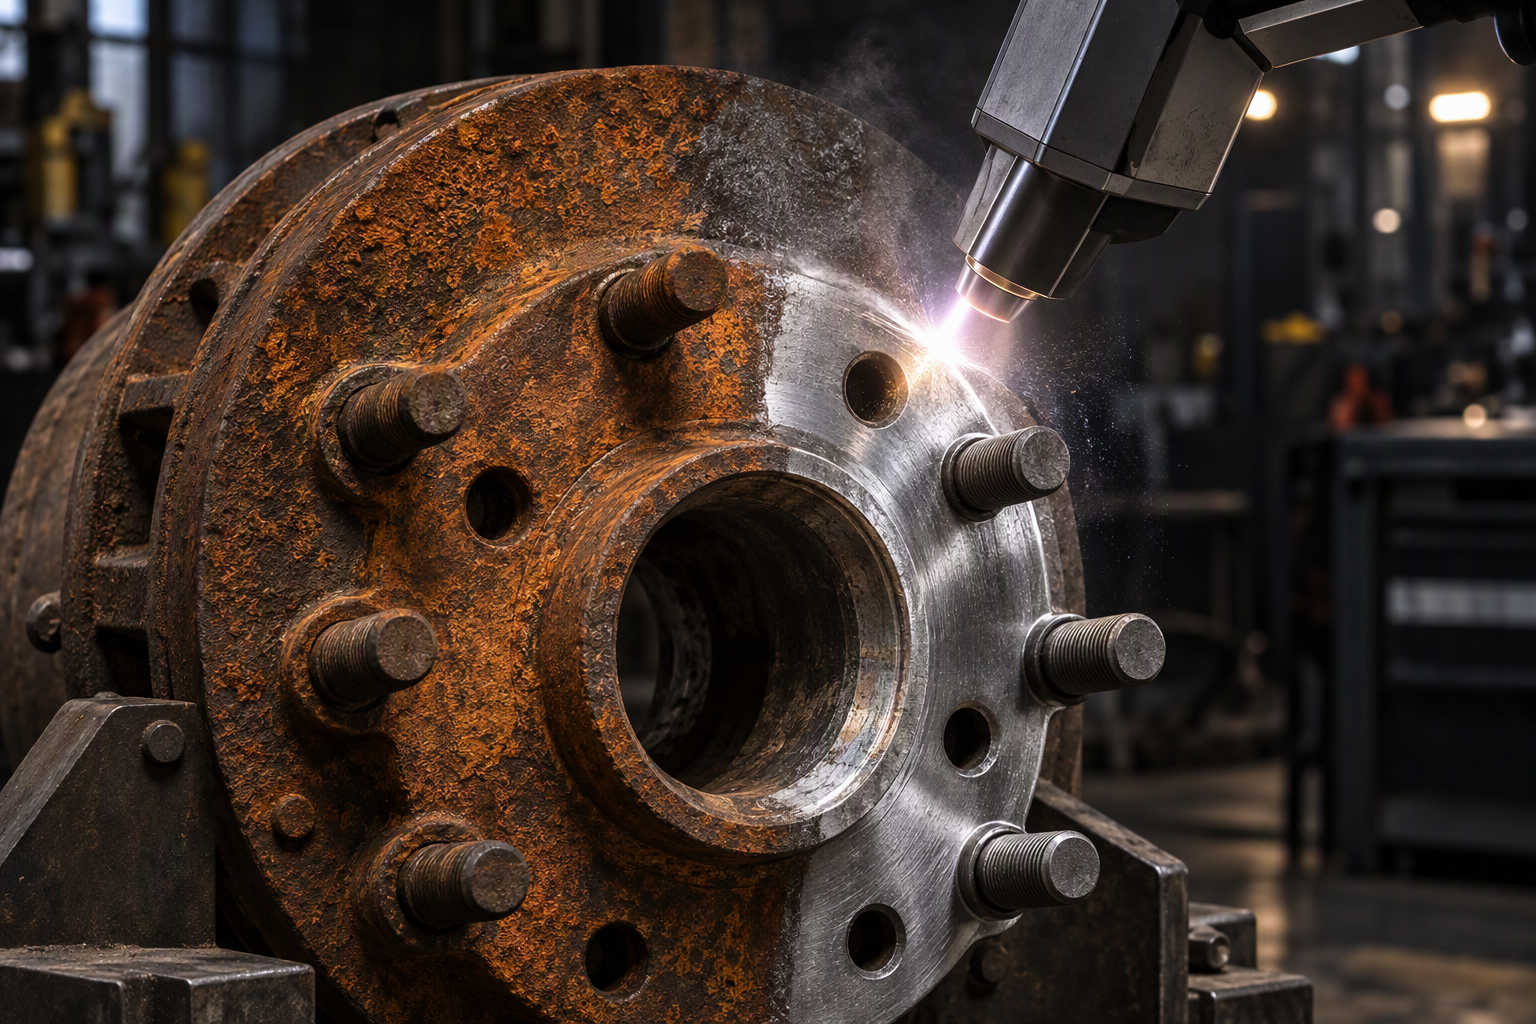
प्रत्येक बॉडी के लिए १२०० मीटर, प्रति मीटर ३ सेकंड, ६ घंटे के बजाय केवल १ घंटा, १.८६ डॉलर के बजाय केवल ०.३१ डॉलर, और कोई अपशिष्ट जल नहीं। ग्रेड २ या उच्चतर, रंग चार्ट के आधार पर सत्यापित, किसी व्यक्तिगत राय के आधार पर नहीं।
यह टिंट को हटाता है, पोरोसिटी को नहीं। वेल्डिंग से पहले फ़ेइंग सतह की सफाई करें, वेल्डिंग के बाद टिंट की सफाई करें, और यह रेल में सबसे विश्वसनीय लेज़र अनुप्रयोग है।

 EN


