 ×
Nov 19,2026
鉄道車両の車体には、約1,200メートルのアルミニウム溶接部があります。塗装前に、この全長にわたって溶接部を真っ白な状態にする必要があります。これは、材質・条件・コスト(1メートルあたり)を含む、処理前後の比較です。
| メトリック | 漬物 | レーザー300 W | 変化 |
|---|---|---|---|
| 車体あたりの処理時間 | 6.0時間 | 1.0時間 | −83% |
| オペレーター | 3 | 1 | −2 |
| 車体あたりの消耗品費 | 310米ドル(酸・中和剤) | 14米ドル(電力・窓) | −$296 |
| 廃水 | 4.2 m³ | 0 | −100% |
| 不良品率 | 2.8% | 0.4% | −2.4ポイント |
| 1メートルあたりのコスト | $1.86 | $0.31 | −83% |
表1 — 同一車体、同一溶接セットで20台分を測定。人件費は時給26ドル(諸経費込み)、不良品の損失額は1台あたり4,200ドル。
鉄道向け顧客は「見た目がきれい」という判断を認めません。認められるのは色調の等級です。基準となるのは溶接変色チャートであり、等級1はかすかに見えるストローベージュ、等級4は濃い青黒色です。塗装済み6xxx系アルミニウム車体の場合、一般的な受入基準は 等級2以上 .
| グレード | 見た目 | 原因 | 受入可? |
|---|---|---|---|
| 1 | かすかなストローベージュ | 熱入力が低く、シールドガスの保護状態が良好 | はい |
| 2 | 薄い茶色/紫 | 通常のTIG/MIG溶接パス | はい — 実際の目標値 |
| 3 | 青色/濃い茶色 | 高温、遮蔽が不十分 | グレード2まで清掃した場合のみ |
| 4 | 黒色/厚い酸化皮膜 | 汚染、保護ガスの供給不良 | いいえ——しかも気孔を隠してしまいます |
表2:溶接変色のグレード。レーザーの役割は、母材を除去せずにグレード3をグレード1~2まで低減することです。グレード4の溶接は、酸化皮膜がクリーニング可能な深さよりも厚いため、レーザーでは修復できません。
| 仕様 | 設定 | 誤った場合の影響 |
|---|---|---|
| 電力 | 250~320 W | 200 W未満:酸化物が結晶粒界に残留 |
| H形鋼 | 直線状、30~40 mm | 円形スポットでは、パス数と作業量が3倍になる |
| スキャン速度 | 2,500~3,500 mm/s | 遅すぎると、溶接端部(トゥ)が溶融する |
| 重複する | 30% | 20%未満:目視検査に不合格となるタイガーストライプ(縞模様)が発生 |
| スタンドオフ | 180~220 mm | 近すぎるとトゥ部にピッティング;遠すぎると清掃が不十分 |
| アシストガス | 圧縮空気(0.3 MPa) | なし:プラムが溶接継ぎ目上にすすを再付着させる |
表3 — 300 Wラインビームヘッドを用いた6xxx系アルミニウムの作業パラメータ。これらは当社の鉄道車両向け顧客が実際に採用している数値であり、すべてが上限または下限値であり、単なる提案ではない。
表1の0.31ドルは、電力費0.04ドル、窓部品の償却費0.03ドル、機械の償却費0.19ドル(5年間・1,800台分)、および作業員人件費0.05ドル(1台あたり1時間)で構成される。ピクリング工程のコストは、工程そのものではなく、主に人件費と酸によるものである。
| 明細項目 | ピクリング(1メートルあたり) | レーザー(1メートルあたり) |
|---|---|---|
| 労務 | $0.98 | $0.05 |
| 消耗品 | $0.78 | $0.07 |
| 廃棄物処理 | $0.10 | $0.00 |
| 機械の償却費 | $0.00 | $0.19 |
| 合計 | $1.86 | $0.31 |
表4 — 1メートルあたりのコスト(内訳)。ピクリングラインは既に支払い済みのため、償却費はゼロであり、人件費も計上されていない。
この数値は推定値ではありません。一般的な22メートル長のアルミニウム製車体では、縦方向の溶接が約380メートル、クロスメンバーやフレームの溶接が約420メートル、ルーフとサイドパネルの継ぎ目が約260メートル、小物類の取付溶接(ブラケット、アーススタッド、ケーブルクリップなど)が約140メートルとなります。これらの全溶接部は、プライマー塗布前に目視で清浄状態である必要があります。なぜなら、熱変色部に塗装を施すと、2年以内に溶接部での塗膜密着性が劣化するためです。
この分類は生産計画において重要です。なぜなら、4つの溶接グループそれぞれが異なる速度で清掃作業を行うからです。長い直線状の溶接部は、ラインビームを用いて1メートルあたり3秒の速度で清掃できます。一方、小物類の取付溶接は、オペレーターが溶接部の位置決めに多くの時間を要するため、1メートルあたりの清掃にかかる時間は長くなります。実際の平均作業時間は1メートルあたり8秒です。これら2つの作業速度を統合した結果、表1に示す「1台あたり1.0時間」という所要時間が算出されます。
| 溶接グループ | 長さ | レート | 営業時間 |
|---|---|---|---|
| 縦方向の溶接部 | 380メートル | 3秒/メートル | 19分 |
| クロスメンバー/フレーム | 420メートル | 3.5秒/メートル | 24.5分 |
| ルーフからサイドへ | 260 m | 3秒/メートル | 13分 |
| 小規模部品の取り付け | 140メートル | 8秒/メートル | 18.7分 |
| 合計 | 1,200 m | — | 75分 |
表5 — ボディごとの溶接作業量内訳。小規模部品の取り付けは、作業長さの12%、所要時間の25%を占めるため、顧客に対して単一の「秒/メートル」数値のみを提示するのは誤解を招く。
ラインからの2点の運用上の留意事項。まず、オペレーターは溶接作業者が実施した順序と同じ順で清掃を行うため、ボディを2度回転させる必要がなく、この作業順序の徹底により、スキャン速度向上よりも大きな時間短縮効果が得られている。次に、レーザー装置は溶接機と同一の400V電源から供給されており、新たに配電盤を設置する必要がなかった。これだけで、プロジェクトから6,000米ドルの電気工事費見積もりが削減された。
受入検査は全数ではなく、サンプリング方式で実施しています。作業開始時に最初のボディを全検査し、その後は各シフト内でランダムに20%の溶接継ぎ目を色調チャートと照合して検査します。さらに、溶接作業者が異常を指摘したすべての継ぎ目も検査対象です。このサンプリング計画を14か月間運用した結果、工程のばらつきが2回検出されました。いずれも窓ガラスの汚れにより実効スポット径が大きくなったことが原因で、両方とも20分以内に修正されました。この検査がなければ、これらのばらつきは6か月後に塗装密着不良として出荷され、非常に高コストな方法で問題が発覚することになっていたでしょう。
以下の2点について、購入者は導入後1週間以内にいずれも気づきます。レーザー洗浄は着色(ティント)を除去しますが、その下にある 毛孔性 欠陥は除去しません——グレード4の溶接継ぎ目を洗浄しても外観は完璧に見えますが、超音波検査では不合格となります。また、レーザー洗浄は 溶接前の処理(プレウェルド)を代替しません。 清掃:溶接前の対向面の酸化膜を除去しなければならない。溶接後に除去しても、すでに内部に気孔が発生している。
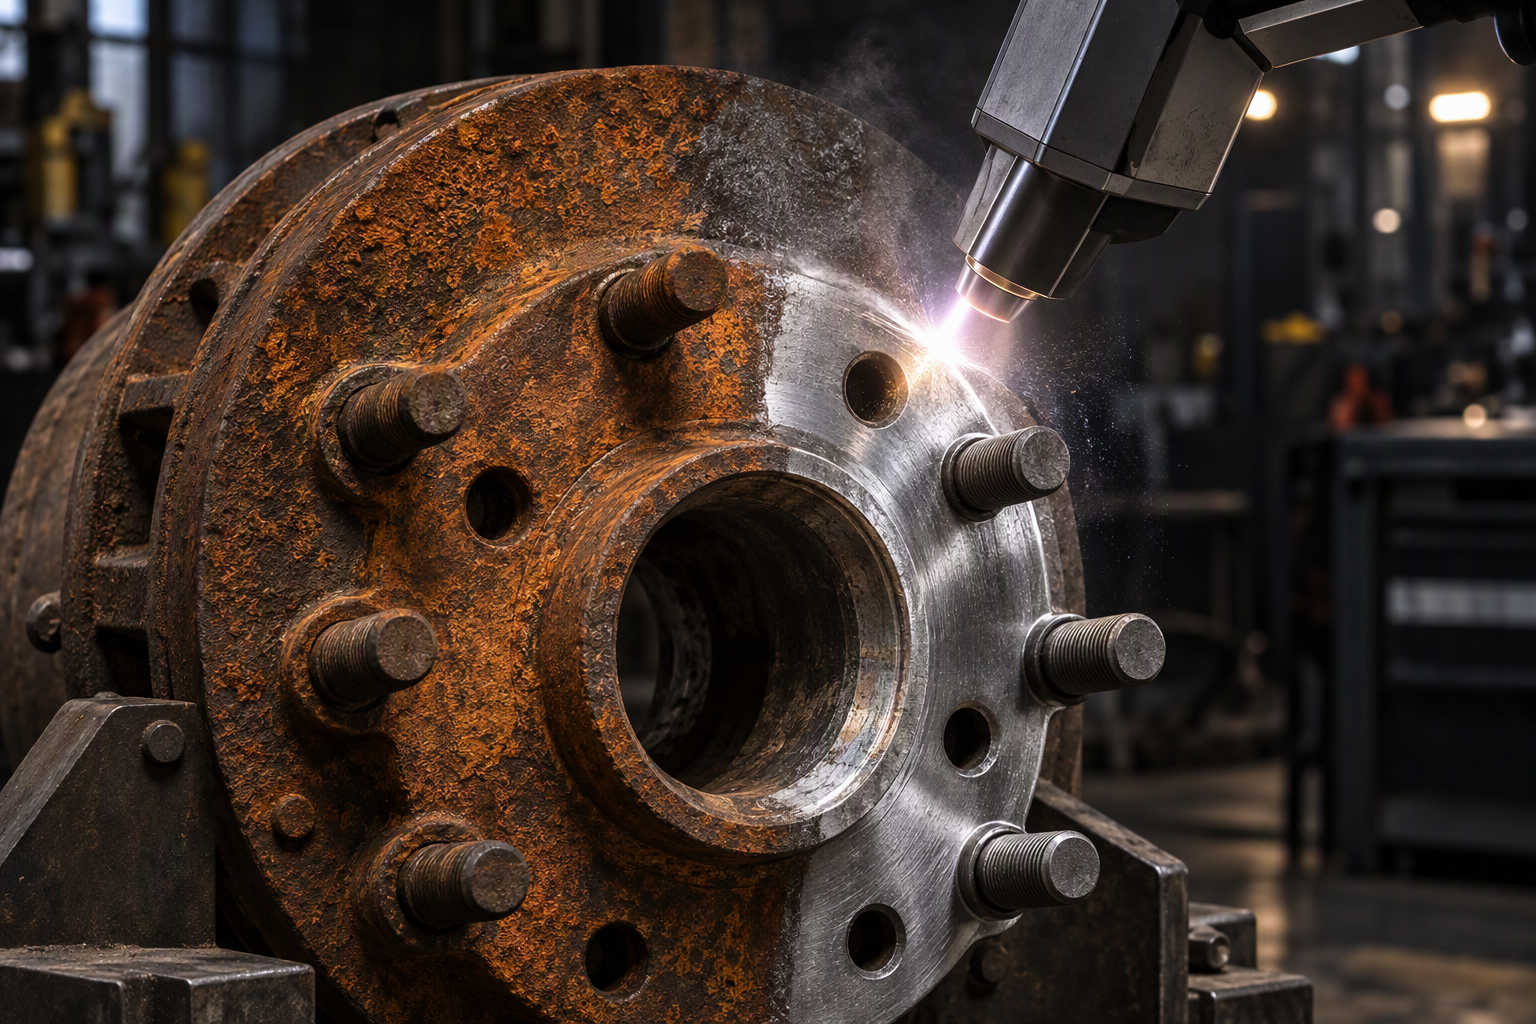
車体あたり1,200メートル、1メートルあたり3秒、所要時間は6時間から1時間へ、コストは1.86ドルから0.31ドルへ、しかも排水ゼロ。色調はグレード2以上(色見本表による客観的評価、主観的判断ではない)。
この装置はティント(熱変色)を除去するが、気孔は除去しない。溶接前には対向面を清掃し、溶接後にはティントを清掃する——これこそが鉄道分野で最も信頼性の高いレーザー応用である。

 EN


