 ×
Nov 19,2026
레일카 차체에는 약 1,200미터의 알루미늄 용접부가 포함된다. 이 용접부 1미터당 도장 전에 흰색이 되어야 한다. 이는 등급, 공정 조건, 그리고 미터당 비용을 함께 보여주는 비교 사진이다.
| 메트릭 | 오리 | 레이저 300W | 변화시키다 |
|---|---|---|---|
| 차체당 소요 시간 | 6.0시간 | 1.0시간 | −83% |
| 운전자 | 3 | 1 | −2 |
| 차체당 소모품 비용 | 310달러(산, 중화제) | 14달러(전력, 창) | −$296 |
| 하수 | 4.2 m³ | 0 | −100% |
| 불합격률 | 2.8% | 0.4% | −2.4포인트 |
| 미터당 비용 | $1.86 | $0.31 | −83% |
표 1 — 동일한 차체, 동일한 용접 세트로 20대 차체에서 측정함. 인건비는 부가비용 포함 시 시간당 26달러이며, 불량으로 인한 손실은 차체당 4,200달러로 산정함.
레일 고객은 "깨끗해 보인다"는 표현을 수용하지 않는다. 그들은 색상 등급만 수용한다. 기준은 용접 변색 차트이며, 등급 1은 거의 보이지 않는 짚색, 등급 4는 진한 청흑색이다. 도장 처리된 6xxx 계열 차체의 일반적인 허용 기준은 등급 2 이상 .
| 등급 | 외관 | 이유 | 허용됨? |
|---|---|---|---|
| 1 | 옅은 짚색 | 저열입력, 우수한 가스 차단 | 예 |
| 2 | 옅은 갈색/보라색 | 일반적인 TIG/MIG 용접 패스 | 예 — 실무상 목표 등급 |
| 3 | 파란색 / 진한 갈색 | 고온, 차폐 성능 낮음 | 등급 2로 청소된 경우에만 가능 |
| 4 | 검은색 / 두꺼운 산화층 | 오염, 가스 공급 실패 | 아니요 — 그리고 기공을 숨깁니다 |
표 2 — 용접 변색 등급. 레이저의 역할은 모재 금속을 제거하지 않고 등급 3을 등급 1–2로 낮추는 것입니다. 등급 4 용접은 산화층이 청소 깊이보다 두꺼워서 레이저로는 수정할 수 없습니다.
| 사양 | 설정 | 잘못된 경우의 영향 |
|---|---|---|
| 전력 | 250–320 W | 200 W 미만: 산화물이 결정계에 잔류함 |
| 형강 | 선형, 30–40 mm | 원형 스팟은 통과 횟수와 작업량을 3배로 증가시킴 |
| 스캔 속도 | 2,500–3,500 mm/s | 너무 느림: 용접 토우가 용융됨 |
| 중첩 | 30% | 20% 미만: 시각 검사에서 불합격되는 호랑이 줄무늬 발생 |
| 스탠드오프 | 180–220 mm | 가까움: 토우 부위에 피팅 발생; 멀음: 세정되지 않음 |
| 보조 가스 | 압축 공기, 0.3 MPa | 없음: 연기 흐름이 이음매에 다시 그을음을 퇴적시킴 |
표 3 — 300 W 라인 빔 헤드를 사용한 6xxx 알루미늄의 작업 파라미터. 이 수치는 우리 철도 고객들이 실제로 운영하는 값이며, 모두 상한 또는 하한으로 설정된 것이지 제안 사항이 아님.
표 1의 0.31달러는 전기료 0.04달러, 창문 감가상각 0.03달러, 기계 감가상각 0.19달러(5년, 1,800대), 인건비 0.05달러(차량 1대당 1시간)로 구성됨. 산세척 비용은 공정 자체보다는 인건비와 산 비용이 주로 차지함.
| 항목 | 산세척 비용/미터 | 레이저 비용/미터 |
|---|---|---|
| 노무비 | $0.98 | $0.05 |
| 소모품 | $0.78 | $0.07 |
| 폐기물/처분 | $0.10 | $0.00 |
| 기계 감가상각 | $0.00 | $0.19 |
| 총 | $1.86 | $0.31 |
표 4 — 미터당 비용, 세부 내역. 산세척 라인은 이미 구입 완료되었기 때문에 감가상각은 0이며 인건비도 포함되지 않음.
이 수치는 추정치가 아니다. 일반적인 22m 알루미늄 차체는 약 380m의 종방향 용접선, 420m의 횡방향 부재 및 프레임 용접선, 260m의 지붕-측면 이음매, 그리고 140m의 소형 부착용 용접선을 갖는다. 모든 용접 구간은 프라이머 도포 전에 시각적으로 완전히 깨끗해야 한다. 열 변색이 남은 상태로 페인트를 칠하면 2년 이내에 이음매에서 접착력이 떨어지기 때문이다.
이 분류는 계획 수립에 중요하다. 네 그룹의 용접선은 각각 다른 속도로 청소되기 때문이다. 긴 직선 용접선은 라인 빔을 사용해 초당 3미터 속도로 처리된다. 소형 부착용 용접선 — 브래킷, 접지 볼트, 케이블 클립 등 — 은 작업자가 정렬하는 데 더 많은 시간을 소비하므로 미터당 소요 시간이 더 길며, 현실적인 평균 속도는 초당 8초이다. 이 두 속도를 가중평균하면 표 1의 차체당 1.0시간이 산출된다.
| 용접 그룹 | 길이 | 비율 | 시간 |
|---|---|---|---|
| 종방향 이음매 | 380m | 3초/미터 | 19분 |
| 횡방향 부재/프레임 | 420m | 3.5초/m | 24.5분 |
| 지붕-측면 | 260 m | 3초/미터 | 13분 |
| 소형 부착 부품 | 140미터 | 8초/미터 | 18.7분 |
| 총 | 1,200 m | — | 75분 |
표 5 — 차체당 용접 혼합 비율. 소형 부착 부품은 길이의 12%를 차지하고 작업 시간의 25%를 차지하므로, 고객에게 단일 초/미터 값을 제시하는 것은 오해를 불러일으킬 수 있다.
라인에서 나온 두 가지 운영 노트. 작업자는 용접공들이 작업한 순서와 동일한 순서로 청소하므로, 차체를 두 번 돌릴 필요가 없으며, 이 순서 준수가 스캔 속도보다 더 많은 시간을 절약한다. 또한 레이저는 용접 장치와 동일한 400V 전원 공급 장치에서 작동하므로 별도의 배전반 설치가 필요하지 않았고, 이로 인해 프로젝트에서 6,000달러 상당의 전기 공사 견적이 제외되었다.
수용 검사는 전수 검사가 아니라 표본 검사이다. 고객은 각 교대의 첫 번째 본체를 완전히 점검한 후, 무작위로 틴트 차트에 따라 이음매의 20%를 검사하며, 용접공이 표시한 모든 이음매도 추가로 점검한다. 14개월간 이 표본 검사 계획을 통해 공정 편차가 두 차례 발견되었는데, 모두 창문 오염으로 인해 유효 스팟 크기가 증가한 데서 비롯된 것이었다. 두 사례 모두 20분 이내에 해결되었다. 이 검사 계획이 없었다면, 해당 두 편차는 6개월 후 도장 부착 실패로 출하되었을 것이며, 이는 비용이 많이 드는 문제 발견 방식이다.
두 가지 사항이 있으며, 구매자는 첫 주 안에 모두 파악한다. 레이저 세척은 틴트는 제거하지만 기공률 그 아래의 결함은 제거하지 않는다 — 등급 4 이음매를 세척하더라도 외관상 완벽해 보이지만 초음파 검사에서 불합격된다. 또한 이 기술은 용접 전 처리를 대체하지 않는다 청소: 용접 전에 접합면의 산화막을 제거해야 하며, 용접 후에 제거해서는 안 된다. 그렇지 않으면 기공이 이미 금속 내부에 형성된다.
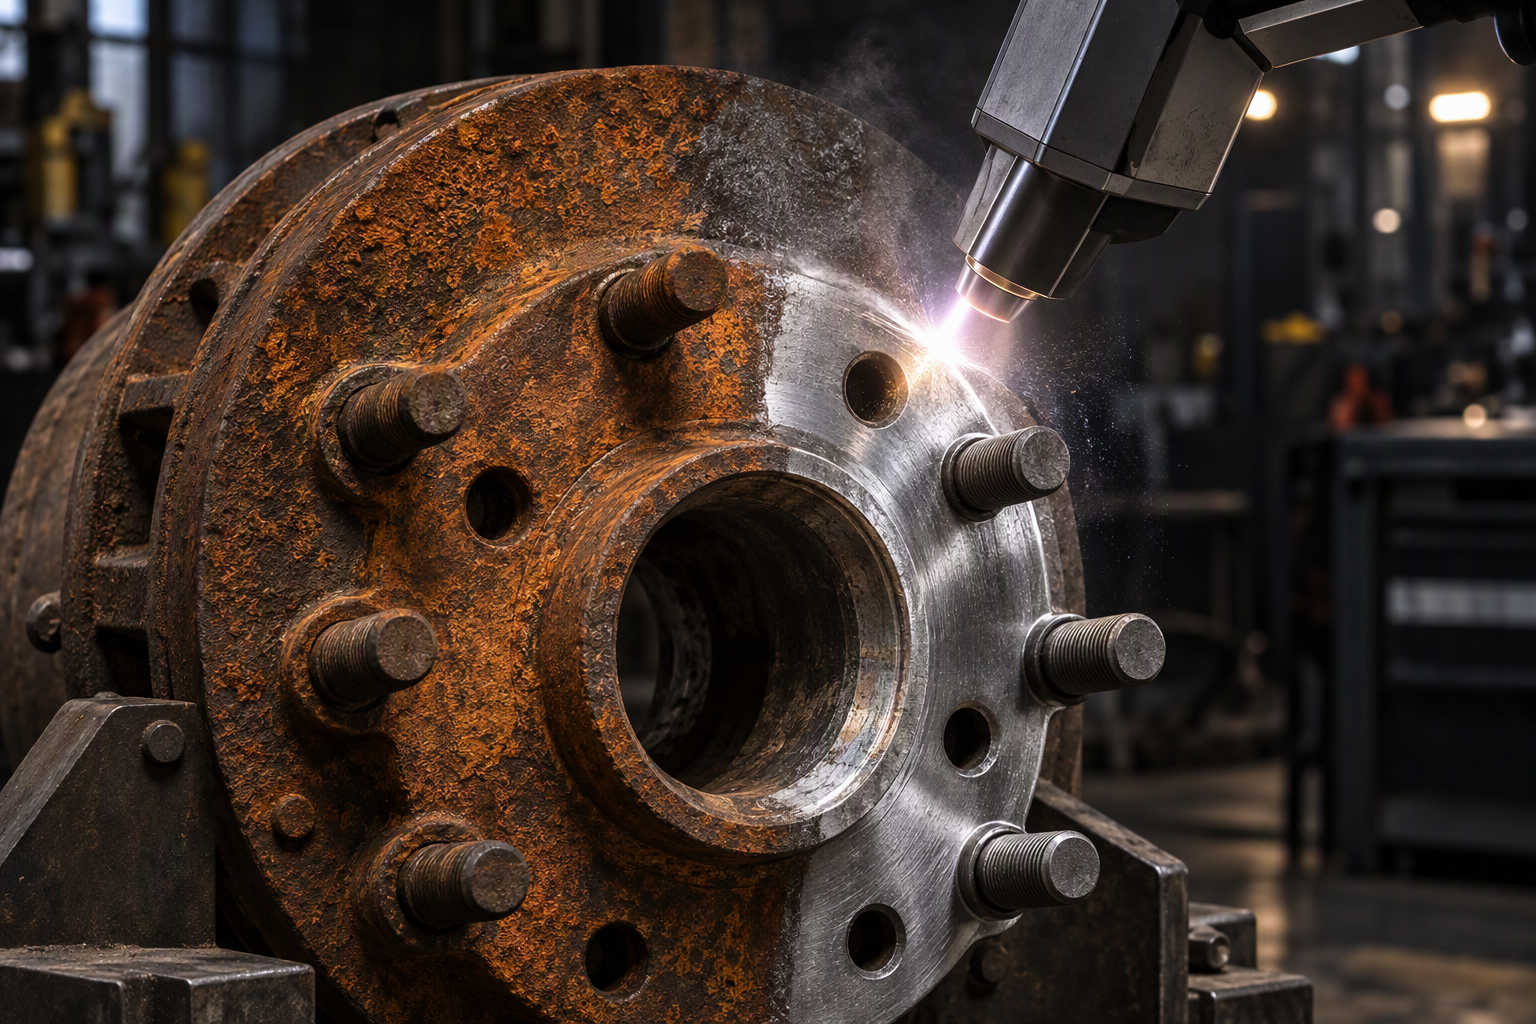
차체당 1,200미터, 미터당 3초, 총 1시간(기존 6시간 대비), 비용 $0.31(기존 $1.86 대비), 폐수 발생 없음. 색조 차트를 기준으로 등급 2 이상을 보장하며, 주관적 판단이 아닌 객관적 검증을 실시한다.
이 공정은 열변색만 제거할 뿐 기공은 제거하지 않는다. 용접 전에는 접합면을 청소하고, 용접 후에는 열변색을 청소해야 하며, 이는 철도 분야에서 가장 신뢰도 높은 레이저 응용 기술이다.

 EN


