Что он не может удалить? 4 случая, когда вы тратите деньги впустую TIANYU Laser · Серия «30 дней лазерной очистки» · Выпуск № 06 · Чтение займёт 8 минут #LaserCleaning#BuyersGuide#RustRemoval#ShopFloor#TIANYULaser Письмо пришло во вторник, и оно было далеко не дружелюбным...
Что он не может удалить?
4 случая, когда вы тратите деньги впустую
TIANYU Laser · Серия «30 дней лазерной очистки» · Выпуск № 06 · Чтение займёт 8 минут
#lasercleaning #BuyersGuide #УдалениеРжавчины #ShopFloor #TIANYULaser
Письмо пришло во вторник, и оно было далеко не дружелюбным.
«Мы купили очиститель мощностью 500 Вт восемь месяцев назад. На ржавчине он работает как волшебство. Но на четырёх наших задачах он дал сбой — очистка жирового бака, комплекта отлитых деталей, пропитанных маслом, эпоксидных пластин толщиной 2 мм и акрилового защитного экрана. Мы выбрали неподходящую машину?»
Краткий ответ: нет. Подробный ответ: ему никто не продал устройство, которое делает всё, потому что такого устройства не существует . Далее следует реальный ответ — четыре вопроса, четыре честных ответа и четыре ситуации, в которых лазерный очиститель тихо будет стоить вам денег.
Единственное правило, определяющее всё
Прежде чем перейти к вопросам, один абзац физики, поскольку каждый из приведённых ниже ответов основан на нём.
Наносекундный импульс с длиной волны 1064 нм удаляет вещество только в том случае, если материал поглощает луч лучше, чем лежащий под ним слой , и только если загрязнение достаточно тонкое, чтобы импульс прошёл сквозь него . Ржавчина, краска, масляная плёнка и окалина проходят оба теста. Толстые мягкие отложения, глубоко пропитанные загрязнения, очень толстые покрытия и прозрачные материалы не проходят один или оба теста — и когда они не проходят, лазер работает не просто медленно. Он вообще не выполняет полезной работы, пока вы держите кнопку спуска.
▴ Где работает луч: тёмный, тонкий поглощающий слой поверх отражающего металла. Устраните любое из этих трёх условий — и физика перестаёт работать на вас.
СЛУЧАЙ 1 — ТОЛСТЫЕ МЯГКИЕ ОТЛОЖЕНИЯ Мы испытали это на резервуаре с примерно 12 мм старой смазки и шлама. Луч просто прочертил блестящую линию и оставил всё остальное. Почему? Потому что лазер — это абляция инструмент точечного воздействия, а не инструмент для массового удаления. Импульс наносекундного лазера мощностью 500 Вт испаряет плёнку толщиной в микрометры — на высохшем углеводородном шламе это примерно 0,05–0,1 мм за проход . Следовательно, 12 мм шлама требуют более 120 проходов по одному и тому же участку , а уже к пятому проходу вы нагреваете лужу, а не очищаете поверхность. Сравните это с тем же излучателем на тонкой плёнке: плёнка масла толщиной 20 мкм удаляется за один проход со скоростью 2–4 м²/ч тот же станок, тот же материал. в 40 раз быстрее — единственная переменная — толщина. Что делать: сначала удалите основную массу скребком, вакуумом или паром, затем лазером обработайте последние 100–200 мкм. Такая последовательность по-прежнему быстрее и чище, чем применение растворителей, поскольку вы используете лазерный луч там, где он действительно эффективен, а не там, где он малоэффективен.
СЛУЧАЙ 2 — ЗАГРЯЗНЕНИЕ, ПРОНИКШЕЕ ВНУТРЬ МЕТАЛЛА Наши корпуса из чугуна простояли в смазочно-охлаждающей жидкости двадцать лет. Лазер очистил их до блеска — но через два дня они снова стали маслянистыми. Что произошло? Поверхность была чистой. Внутренняя часть — нет. Чугун по своей природе пористый — обычно объём пустот от 5 до 15 % — и двадцать лет резки масла пропитали на глубину от 0,5 до 3 мм в пористую структуру . Луч удаляет то, что видит, то есть верхние несколько микрон. Масло, находящееся за ним, просто снова выступает на поверхность в течение следующих 48 часов. Это самая распространённая жалоба «лазер не сработал», которую мы слышим, и почти никогда это не вина лазера. Это проблема громкость объёма, а поверхностный инструмент не может решить объёмную проблему. Что делать: запустите лазер с мощной системой отвода дыма и повторите процедуру через 24 часа или предварительно нагрейте деталь до 150–200 °C, чтобы вывести масло на поверхность, а затем удалите его лазером. Если деталь будет окрашиваться, используйте покрытие, устойчивое к остаточному маслу, вместо борьбы с пористостью. Проверьте его перед внедрением: очистите одну деталь, подождите три дня, протрите её белой бумагой. Если на бумаге появится масло, пористость сохраняется.
Четыре зоны запрета, расположенные рядом
Та же информация представлена в виде таблицы решений. Держите её рядом с оборудованием.
| Корпус |
Симптом на производственном участке |
Почему луч не справляется |
Что использовать вместо этого |
Стоимость игнорирования проблемы |
Толстые мягкие отложения
(жир, шлам, битум толщиной >1 мм) |
Луч очерчивает линию, остальное остаётся |
Скорость абляции 0,05–0,1 мм/проход → более 100 проходов |
Сначала механическая очистка (скребок/вакуум), затем лазерная обработка остатков |
Оператор тратит время без продвижения (~0 м²/ч) |
Загрязнение в порах
(литые детали, спечённые детали) |
Чисто сегодня — через 48 ч снова маслянисто |
Масло находится на глубине 0,5–3 мм под поверхностью |
Прокаливание или многократное удаление с последующим повторением, либо покрытие, устойчивое к маслу |
Повторное окрашивание не даёт результата; переделка на полу заказчика |
Покрытия толщиной более ~1 мм
(эпоксидные, резиновые покрытия, горячее цинкование) |
Образуются ожоги, дым, остаётся обожжённый осадок |
Верхний слой защищает нижний; связующее обугливается и проникает в сталь |
Механическое удаление основной массы, лазерная очистка последних 100–200 мкм |
Обожжённая основа → полная повторная пескоструйная обработка |
Прозрачные неметаллы
(стекло, акрил, прозрачный поликарбонат) |
Ничего не происходит — и луч выходит с противоположной стороны |
Стекло пропускает >90 % на длине волны 1064 нм; акрил — ~92 % |
Никогда не облучайте их лазером. Протрите влажной салфеткой или поместите в ультразвуковую ванну |
Неконтролируемый луч = реальный инцидент с нарушением техники безопасности |
Четвёртая строка — это не проблема производительности. Это безопасность проблема. Если 90 % луча проходят сквозь обрабатываемую деталь, эта энергия теперь движется туда, куда вы её не направляли. Никогда не направляйте лазерный очиститель на прозрачную панель, чтобы «посмотреть, что будет».
СЛУЧАЙ 3 — ПОКРЫТИЯ ТОЛЩИНОЙ СВЫШЕ ~1 ММ У нас есть 2 мм эпоксидного покрытия на стальных пластинах. Лазер его обжигает, оставляя остаток, который нам затем всё равно приходится зачищать абразивом. Это нормально? Да, и это предсказуемо. Поглощение здесь в порядке — проблема в толщина . Однослойная краска толщиной 30–80 мкм снимается без остатка 1–2 м²/ч . Многослойное или эпоксидное покрытие толщиной 100–300 мкм обрабатывается со скоростью 0,4–0,8 м²/ч . При толщине 2 мм вы примерно в 10 раз толще снова , что снижает производительность до менее чем 0,15 м²/ч — и связующее начинает обугливаться на стали до того, как нижние слои будут удалены. Что делать: сначала механически удалить основную массу (это быстро и недорого), а затем применить лазер для финальных 100–200 мкм. Именно здесь лазерный луч непревзойдён: он удаляет последний слой, не затрагивая основной металл — именно то, чего не может достичь шлифовальный инструмент.
СЛУЧАЙ 4 — ПРОЗРАЧНЫЕ НЕМЕТАЛЛЫ Можно ли очищать с его помощью акриловые защитные экраны станков и стеклянные смотровые окна? Нет — и это единственный случай, когда мы откажемся продавать вам решение. Стекло из содово-известковой смеси пропускает более 90% луча с длиной волны 1064 нм; акрил и поликарбонат ведут себя аналогично. Практически нет поглощения, следовательно, нет нагрева и, соответственно, ничего не удаляется. В то же время почти полномощный луч выходит с обратной стороны детали. Что делать: стеклянные и пластиковые защитные экраны очищаются влажной протиркой или в ультразвуковой ванне. Лазер оставьте для металлов и непрозрачных покрытий на них.
«Любой честный поставщик скажет вам, что у машины есть список задач, которые она не в состоянии выполнить. Нечестные поставщики утверждают, что такого списка нет — и вы обнаруживаете это самостоятельно, прямо на своём производственном участке и под свой собственный дедлайн». — Техническая поддержка TIANYU Laser
Обратная сторона медали: то, что она делает блестяще
Было бы странно писать статью, в которой перечислены только неудачи. Ниже приведены те же операции, для которых предназначена головка мощностью 500 Вт: цифры представляют собой зеркальное отражение данных из таблицы выше.
2–4 м²/ч Масляная плёнка и лёгкая смазка (1–20 мкм)
1,5–3 м²/ч Лёгкая поверхностная ржавчина
1–2 м²/ч Однослойное покрытие краской и окалина
| Толщина слоя |
Скорость удаления при мощности 500 Вт |
Необходимы пропуска |
Вывод |
| 1–20 мкм (масляная плёнка) |
2–4 м²/ч |
1 |
Сладкую точку |
| 20–100 мкм (лёгкая ржавчина) |
1,5–3 м²/ч |
1 |
Сладкую точку |
| 30–80 мкм (однослойное покрытие краской) |
1–2 м²/ч |
1 |
Хорошо |
| 100–300 мкм (эпоксидное / многослойное покрытие) |
0,4–0,8 м²/ч |
2–3 |
Терпения |
| 1 мм и более (толстое покрытие) |
менее 0,15 м²/ч |
10+ |
Неподходящий инструмент |
| 10 мм и более (смазка / шлам) |
около 0 м²/ч |
100+ |
Неподходящий инструмент |
Схема проста: луч эффективен на тонких слоях и проигрывает на толстых. При толщине менее 300 мкм он превосходит шлифовку по скорости, пылеобразованию, шуму и расходным материалам. При толщине свыше миллиметра он становится неподходящим инструментом, и попытки использовать его в таких условиях подрывают репутацию даже хорошей машины.
▴ Тонкие слои: лазер выигрывает по скорости, отходам и контролю поверхности. Толстые слои: сначала механическое удаление, затем лазер для финишной обработки. Выбор неправильной последовательности — это то, куда уходят деньги.
Как узнать заранее, прежде чем тратить
Вам не нужно покупать установку, чтобы определить, к какому из четырёх случаев вы относитесь. Вам нужны три цифры и одно фото.
Направьте нам: материал, загрязнение, толщину его слоя и площадь очистки. Из этих четырёх данных мы сообщим вам реальную скорость удаления — а зачастую также укажем, что задача требует двухэтапного процесса, а не только лазерной обработки. Это ничего вам не стоит, но примерно в одном случае из пяти мы теряем продажу. Мы готовы на такой обмен каждый раз, ведь установка, не справляющаяся с работой на вашем производстве, стоит меньше, чем её отсутствие.
Итог
Четыре задачи, которые луч не может выполнить — и ни одна из них не является дефектом.
Толстые мягкие отложения (>1 мм: смазка, шлам, битум). Загрязнение, проникшее в поры. Покрытия толщиной свыше ~1 мм. Прозрачные неметаллы, сквозь которые луч проходит без взаимодействия.
Всё, что тоньше примерно 300 мкм на металлической подложке, — это область, где данная установка оправдывает себя. Узнайте заранее, по какую сторону этой границы находится ваша деталь до — до покупки, а не после.
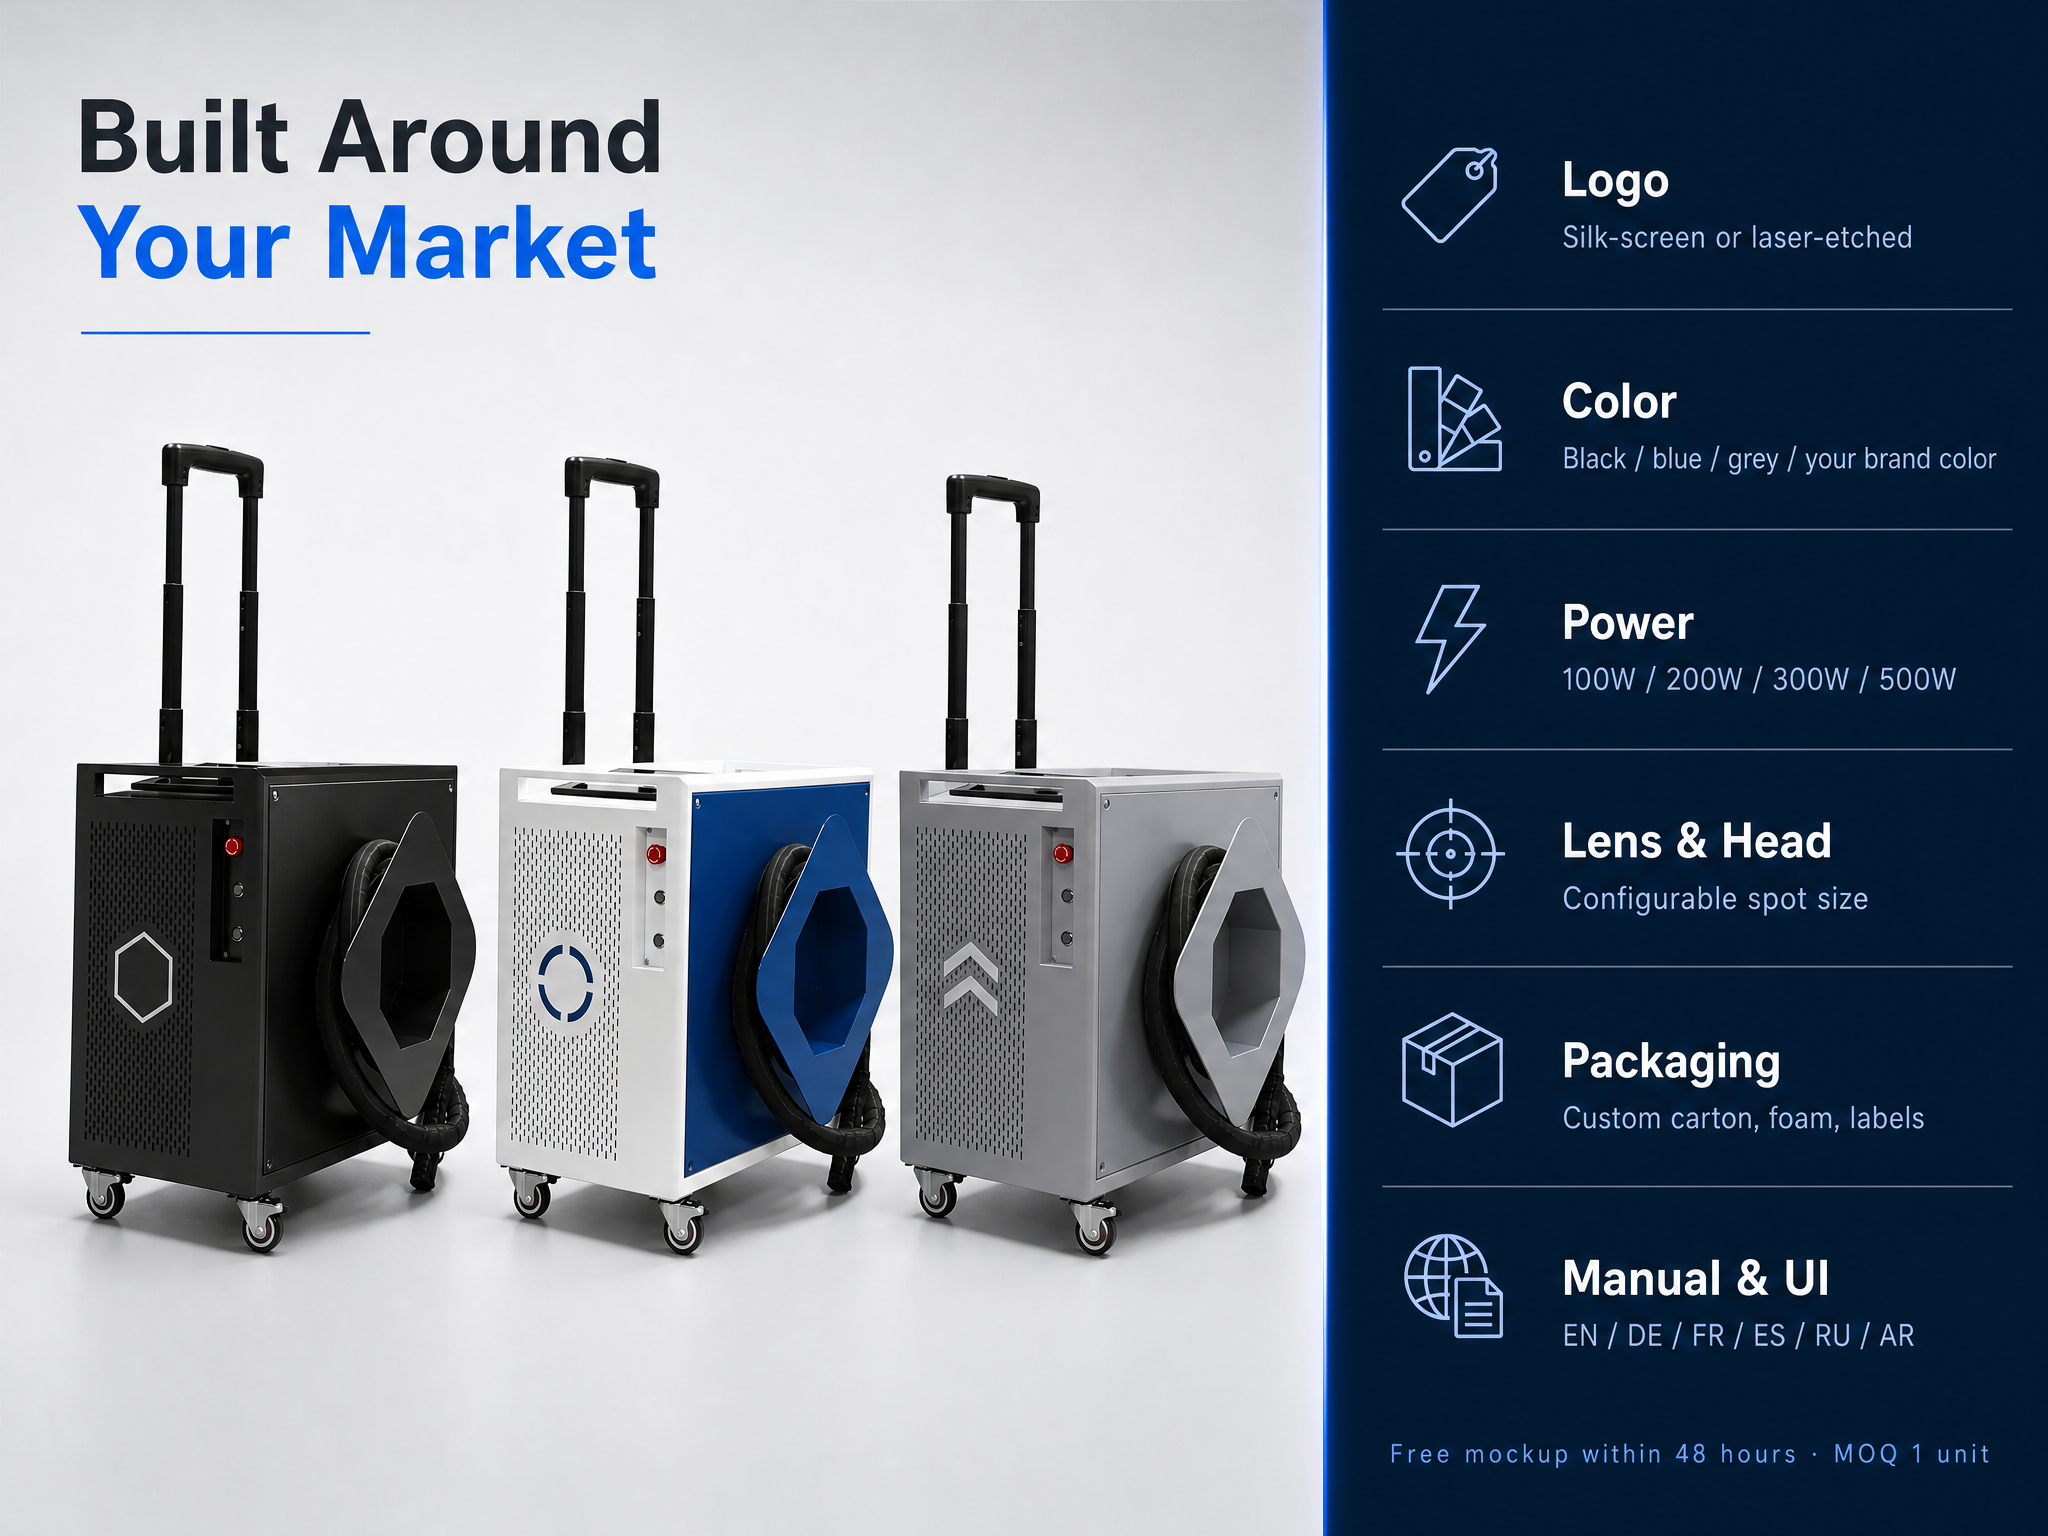
▴ Портативный импульсный лазерный очиститель TIANYU 500 Вт — длина волны 1064 нм, регулируемая длительность импульса от 1 до 200 нс, регулируемая ширина сканирования от 10 до 80 мм. Имеет сертификат СЕ, доступны модели мощностью от 100 до 6000 Вт.
👉 Пришлите нам вашу деталь — мы честно сообщим, подходит ли для неё этот лазер
Материал + загрязнение + толщина слоя + площадь. Мы ответим рекомендуемой мощностью, шириной сканирования и расчётной производительностью в м²/ч — или прямо скажем: «Это не тот инструмент» — в течение 24 часов.
О компании Wuhan TIANYU Laser
Wuhan Maohe Tianyu Laser Equipment Co., Ltd. — портативные, настольные и роботизированные лазерные системы очистки и сварки мощностью от 100 Вт до 6 000 Вт.
Сертифицировано по стандарту CE. Экспорт в Европу, Юго-Восточную Азию и Ближний Восток.
Возможны OEM/ODM-решения для корпуса, источника питания и ширины сканирования.

 EN



