Was kann es nicht entfernen? 4 Fälle, in denen Sie Geld verschwenden TIANYU Laser · 30-Tage-Laserreinigungs-Serie · Nr. 06 · 8 Min. Lesezeit #LaserCleaning#BuyersGuide#RustRemoval#ShopFloor#TIANYULaser Die E-Mail traf an einem Dienstag ein und war nicht freundlich...
Was kann es nicht entfernen?
4 Fälle, in denen Sie Geld verschwenden
TIANYU Laser · 30-Tage-Laserreinigungs-Serie · Nr. 06 · 8 Min. Lesezeit
#lasercleaning #BuyersGuide #RostEntfernung #ShopFloor #TIANYULaser
Die E-Mail traf an einem Dienstag ein und war nicht freundlich.
„Wir haben vor acht Monaten einen 500-W-Reiniger gekauft. Bei Rost ist er hervorragend. Doch bei vier unserer Aufträge versagte er: bei einem Fettbehälter, bei einer Reihe ölbefleckter Gussteile, bei einigen 2-mm-Epoxidplatten und bei einer Acryl-Schutzvorrichtung. Haben wir das falsche Gerät gekauft?“
Kurze Antwort: Nein. Ausführliche Antwort: Niemand verkaufte ihm eine Maschine, die alles kann, denn eine solche Maschine existiert nicht . Was folgt, ist die eigentliche Antwort – vier Fragen, vier ehrliche Antworten sowie die vier Situationen, in denen ein Laserreiniger Ihnen stillschweigend Geld kostet.
Die eine Regel, die über alles entscheidet
Vor den Fragen ein Absatz Physik, denn jede der folgenden Antworten leitet sich daraus ab.
Ein Nanosekundenpuls mit 1064 nm entfernt nur dann etwas, wenn das Material den Strahl stärker absorbiert als das darunterliegende Material , und nur dann, wenn die Kontamination dünn genug ist, damit der Puls hindurchdringt . Rost, Farbe, Ölfilm und Walzhaut erfüllen beide Kriterien. Dicke, weiche Ablagerungen, tief eingedrungene Kontamination, sehr dicke Beschichtungen sowie durchsichtige Materialien erfüllen eines oder beide Kriterien nicht – und wenn sie scheitern, arbeitet der Laser nicht einfach langsam. Er leistet während des Auslösens keinerlei nützliche Arbeit.
▴ Wo der Strahl wirkt: eine dunkle, dünne, absorbierende Schicht über einem reflektierenden Metall. Entfernen Sie eine dieser drei Bedingungen, und die Physik funktioniert nicht mehr für Sie.
FALL 1 — DICKER, WEICHER ABLAGERUNGEN Wir probierten es an einem Tank mit etwa 12 mm alter Fett- und Schlammablagerung aus. Es zog lediglich eine glänzende Linie und ließ den Rest unberührt. Warum? Weil ein Laser ein ablation präzisionswerkzeug ist, kein Werkzeug zur Massenentfernung. Ein 500-W-Nanosekundenpuls verdampft eine Schicht, die in Mikrometern gemessen wird – bei getrocknetem Kohlenwasserstoffschlamm beträgt diese etwa 0,05–0,1 mm pro Durchgang . Zwölf Millimeter Schlamm entsprechen daher über 120 Durchgängen an derselben Stelle , und ab dem fünften Durchgang erwärmen Sie bereits eine Pfütze, statt eine Oberfläche zu reinigen. Vergleichen Sie dies mit derselben Optik bei einer dünnen Schicht: Ein 20-µm-Ölfilm wird in eine Durchgangsgeschwindigkeit von 2–4 m²/h . Dieselbe Maschine, dasselbe Material, 40-mal so schnell — die einzige Variable ist die Dicke. Was tun: schaben, Absaugen oder Dampfstrahlen Sie zunächst die Grobverunreinigung ab und entfernen Sie dann mit dem Laser die letzten 100–200 µm. Diese Reihenfolge ist nach wie vor schneller und sauberer als die Lösungsmittel-Methode, weil Sie den Laserstrahl dort einsetzen, wo er tatsächlich effizient ist, statt dort, wo er ineffektiv bleibt.
FALL 2 — VERUNREINIGUNG IN DAS METALL EINGEDRUNGEN Unsere Gehäuse aus Gusseisen lagen zwanzig Jahre lang in Schneidöl. Der Laser brachte sie wieder zum Glänzen – doch zwei Tage später waren sie erneut ölig. Was war geschehen? Die Oberfläche war sauber. Das Innere war es nicht. Gusseisen ist von Natur aus porös – typischerweise 5–15 % Hohlraumvolumen — und zwanzig Jahre Schneidöl haben sich eingebracht 0,5–3 mm tief in das Porennetzwerk . Der Laser entfernt nur das, was er „sehen“ kann, also die obersten wenigen Mikrometer. Das Öl dahinter wandert innerhalb der nächsten 48 Stunden einfach wieder nach außen. Dies ist die häufigste Beschwerde, die wir zum Thema „Der Laser hat nicht funktioniert“ hören – und fast nie liegt die Ursache beim Laser selbst. Es handelt sich vielmehr um ein lautstärke volumenproblem, und ein Oberflächenwerkzeug kann kein Volumenproblem lösen. Was tun: den Laser mit starker Rauchabsaugung betreiben und nach 24 Stunden wiederholen – oder das Bauteil zunächst bei 150–200 °C ausbacken, um das Öl an die Oberfläche zu treiben, und dann lasern. Falls das Bauteil lackiert wird, sollte eine Beschichtung verwendet werden, die Restöl toleriert, statt gegen die Porosität anzukämpfen. Vor der Serienanwendung testen: Ein Bauteil reinigen, drei Tage warten, mit weißem Papier abwischen. Zeigt das Papier Öl an, ist die Porosität wirksam.
Die vier Nicht-Verwendungs-Zonen, nebeneinander
Hier dieselbe Information als Entscheidungstabelle. Stets neben der Maschine bereithalten.
| Gehäuse |
Symptom in der Fertigungshalle |
Warum der Strahl versagt |
Was stattdessen verwenden |
Kosten des Ignorierens |
Dicke, weiche Ablagerungen
(>1 mm Fett, Schlamm, Bitumen) |
Der Strahl zieht eine Linie und lässt den Rest zurück |
Abtragsrate 0,05–0,1 mm/Durchgang → 100+ Durchgänge |
Zuerst grobe Verschmutzung schaben / absaugen, dann Rückstände mit Laser entfernen |
Bedienerstunden verbraucht bei ca. 0 m²/h |
Verschmutzung in den Poren
(Gussteile, gesinterte Teile) |
Heute sauber, in 48 h wieder ölig |
Öl befindet sich 0,5–3 mm unter der Oberfläche |
Ausbacken oder Extrahieren-dann-Wiederholen bzw. öltolerante Beschichtung |
Neuanstrich misslingt; Nacharbeit auf dem Boden des Kunden |
Beschichtungen über ca. 1 mm
(Epoxidharz, Gummi-Auskleidung, Feuerverzinkung) |
Verbrennt, raucht und hinterlässt einen eingebrannten Rückstand |
Oberschicht schützt die Unterschicht; Bindemittel verkohlt in den Stahl |
Mechanische Entfernung der Grobmasse, Laser für die letzten 100–200 µm |
Verkohltes Substrat → vollständiges Neustrahlen |
Durchsichtige Nichtmetalle
(Glas, Acryl, durchsichtiges PC) |
Es passiert nichts – und der Strahl verlässt die gegenüberliegende Seite |
Glas überträgt >90 % bei 1064 nm; Acryl ca. 92 % |
Niemand darf sie mit dem Laser behandeln. Reinigung mit feuchtem Tuch oder Ultraschallbad |
Unkontrollierter Strahl = ein echter Sicherheitsvorfall |
Die vierte Zeile ist kein Leistungsproblem. Es ist ein sicherheit problem. Wenn 90 % des Strahls durch das Werkstück hindurchtreten, bewegt sich diese Energie an einen Ort, den Sie nicht geplant haben. Richten Sie niemals einen Laserreiniger auf eine transparente Platte, um „zu sehen, was passiert“.
FALL 3 — BESCHICHTUNGEN ÜBER CA. 1 MM Wir haben 2 mm Epoxidharz auf Stahlplatten. Der Laser verbrennt es und hinterlässt Rückstände, die wir anschließend ohnehin abschleifen müssen. Ist das normal? Ja, und es ist vorhersehbar. Die Absorption ist hier in Ordnung – das Problem ist dicke . Einlagige Farbe mit 30–80 µm Dicke löst sich ab 1–2 m²/h . Mehrschichtige Beschichtung oder Epoxidharz in einer Dicke von 100–300 µm läuft mit 0,4–0,8 m²/h . Bei 2 mm liegen Sie ungefähr noch einmal zehnmal dicker , wodurch Sie unter 0,15 m²/h kommen — und der Bindemittelanteil beginnt, sich bereits in den Stahl einzubrennen, bevor die unteren Schichten vollständig entfernt sind. Was tun: entfernen Sie die Masse mechanisch (schnell und kostengünstig), dann setzen Sie den Laser für die letzten 100–200 µm ein. Genau hier ist der Laser unschlagbar — er entfernt die letzte Schicht, ohne das Grundmetall zu berühren, was ein Winkelschleifer niemals leisten kann.
FALL 4 — DURCHSICHTIGE NICHT-METALLE Können wir Acryl-Maschinenschutzscheiben und Glas-Sichtfenster damit reinigen? Nein — und dies ist der einzige Fall, bei dem wir uns weigern, Ihnen die Lösung zu verkaufen. Kalk-Natron-Glas lässt mehr als 90 % eines 1064-nm-Strahls durch; Acryl und Polycarbonat verhalten sich ähnlich. Es gibt nahezu nichts, das absorbiert — folglich erwärmt sich nichts, und nichts wird entfernt. Gleichzeitig verlässt ein Strahl mit annähernd voller Leistung die Rückseite des Bauteils. Was tun: glas- und Kunststoffschutzscheiben werden mit feuchtem Abwischen oder im Ultraschallbad gereinigt. Behalten Sie den Laser für Metalle und für die undurchsichtigen Beschichtungen auf ihnen.
„Jeder ehrliche Lieferant sagt Ihnen, dass es eine Liste von Dingen gibt, die die Maschine nicht leisten kann. Die unehrlichen behaupten, es gäbe keine solche Liste – und dann erfahren Sie es selbst in Ihrer eigenen Halle und unter Ihrem eigenen Zeitdruck.“ — TIANYU-Laser-Technischer-Support
Die andere Seite der Medaille: Was sie hervorragend leistet
Ein Artikel, der ausschließlich Misserfolge auflistete, wäre seltsam. Hier ist derselbe 500-W-Kopf bei den Aufgaben, für die er konzipiert wurde – die Zahlen sind das Spiegelbild der obigen Tabelle.
2–4 m²/h Ölfilm & leichter Fettfilm (1–20 µm)
1,5–3 m²/h Leichte Oberflächenrostbildung
1–2 m²/h Einschichtige Lackierung & Walzhaut
| Schichtdicke |
Entfernungsrate bei 500 W |
Benötigte Pässe |
Fazit |
| 1–20 µm (Ölfilm) |
2–4 m²/h |
1 |
Haltbarkeitsgrenze |
| 20–100 µm (leichter Rost) |
1,5–3 m²/h |
1 |
Haltbarkeitsgrenze |
| 30–80 µm (einschichtige Lackierung) |
1–2 m²/h |
1 |
Gut |
| 100–300 µm (Epoxid-/Mehrschichtbeschichtung) |
0,4–0,8 m²/h |
2–3 |
Geduld |
| 1 mm+ (Dicke Beschichtung) |
<0,15 m²/h |
10+ |
Falsches Werkzeug |
| 10 mm+ (Fett / Schlamm) |
~0 m²/h |
100+ |
Falsches Werkzeug |
Das Muster ist einfach: der Strahl beherrscht die dünne Schicht und unterliegt der dicken. Unter 300 µm übertrifft er das Schleifen hinsichtlich Geschwindigkeit, Staubentwicklung, Lärm und Verbrauchsmaterialien. Ab einem Millimeter ist er das falsche Werkzeug, und so zu tun, als sei es anders, ist der Weg, wie eine gute Maschine einen schlechten Ruf bekommt.
▴ Dünne Schichten: Der Laser gewinnt bei Geschwindigkeit, Abfallmenge und Oberflächenkontrolle. Dicke Schichten: Mechanische Entfernung zuerst, Laser für den Feinschliff. Die falsche Reihenfolge zu wählen, ist, wo das Geld verloren geht.
So erkennen Sie es, bevor Sie ausgeben
Sie müssen keine Maschine kaufen, um herauszufinden, in welchem der vier Fälle Sie sich befinden. Sie benötigen drei Zahlen und ein Foto.
Senden Sie uns: das Material, die Verunreinigung, deren Schichtdicke und die zu reinigende Fläche. Anhand dieser vier Datenpunkte können wir Ihnen die ehrliche Abtragsrate nennen – und genauso oft mitteilen, dass die Aufgabe ein zweistufiger Prozess ist und nicht allein mit dem Laser gelöst werden kann. Das kostet Sie nichts, und uns kostet es etwa einmal pro fünf Verkäufe einen Verkauf. Diesen Kompromiss gehen wir immer ein, denn eine Maschine, die bei Ihnen vor Ort versagt, ist weniger wert als gar keine Maschine.
Der Schlusspunkt
Vier Aufgaben, die der Laserstrahl nicht bewältigen kann – und keine davon ist ein Mangel.
Dicke, weiche Ablagerungen (> 1 mm Fett, Schlamm, Bitumen). Verunreinigungen, die in Poren eingedrungen sind. Beschichtungen mit einer Dicke von über etwa 1 mm. Durchsichtige Nichtmetalle, bei denen der Strahl ungehindert hindurchtritt.
Alles, was dünner als etwa 300 µm auf einem metallischen Substrat ist, ist der Einsatzbereich, in dem diese Maschine ihren Wert beweist. Erfahren Sie, auf welcher Seite der Grenze Ihr Bauteil liegt vorher bevor Sie kaufen – nicht danach.
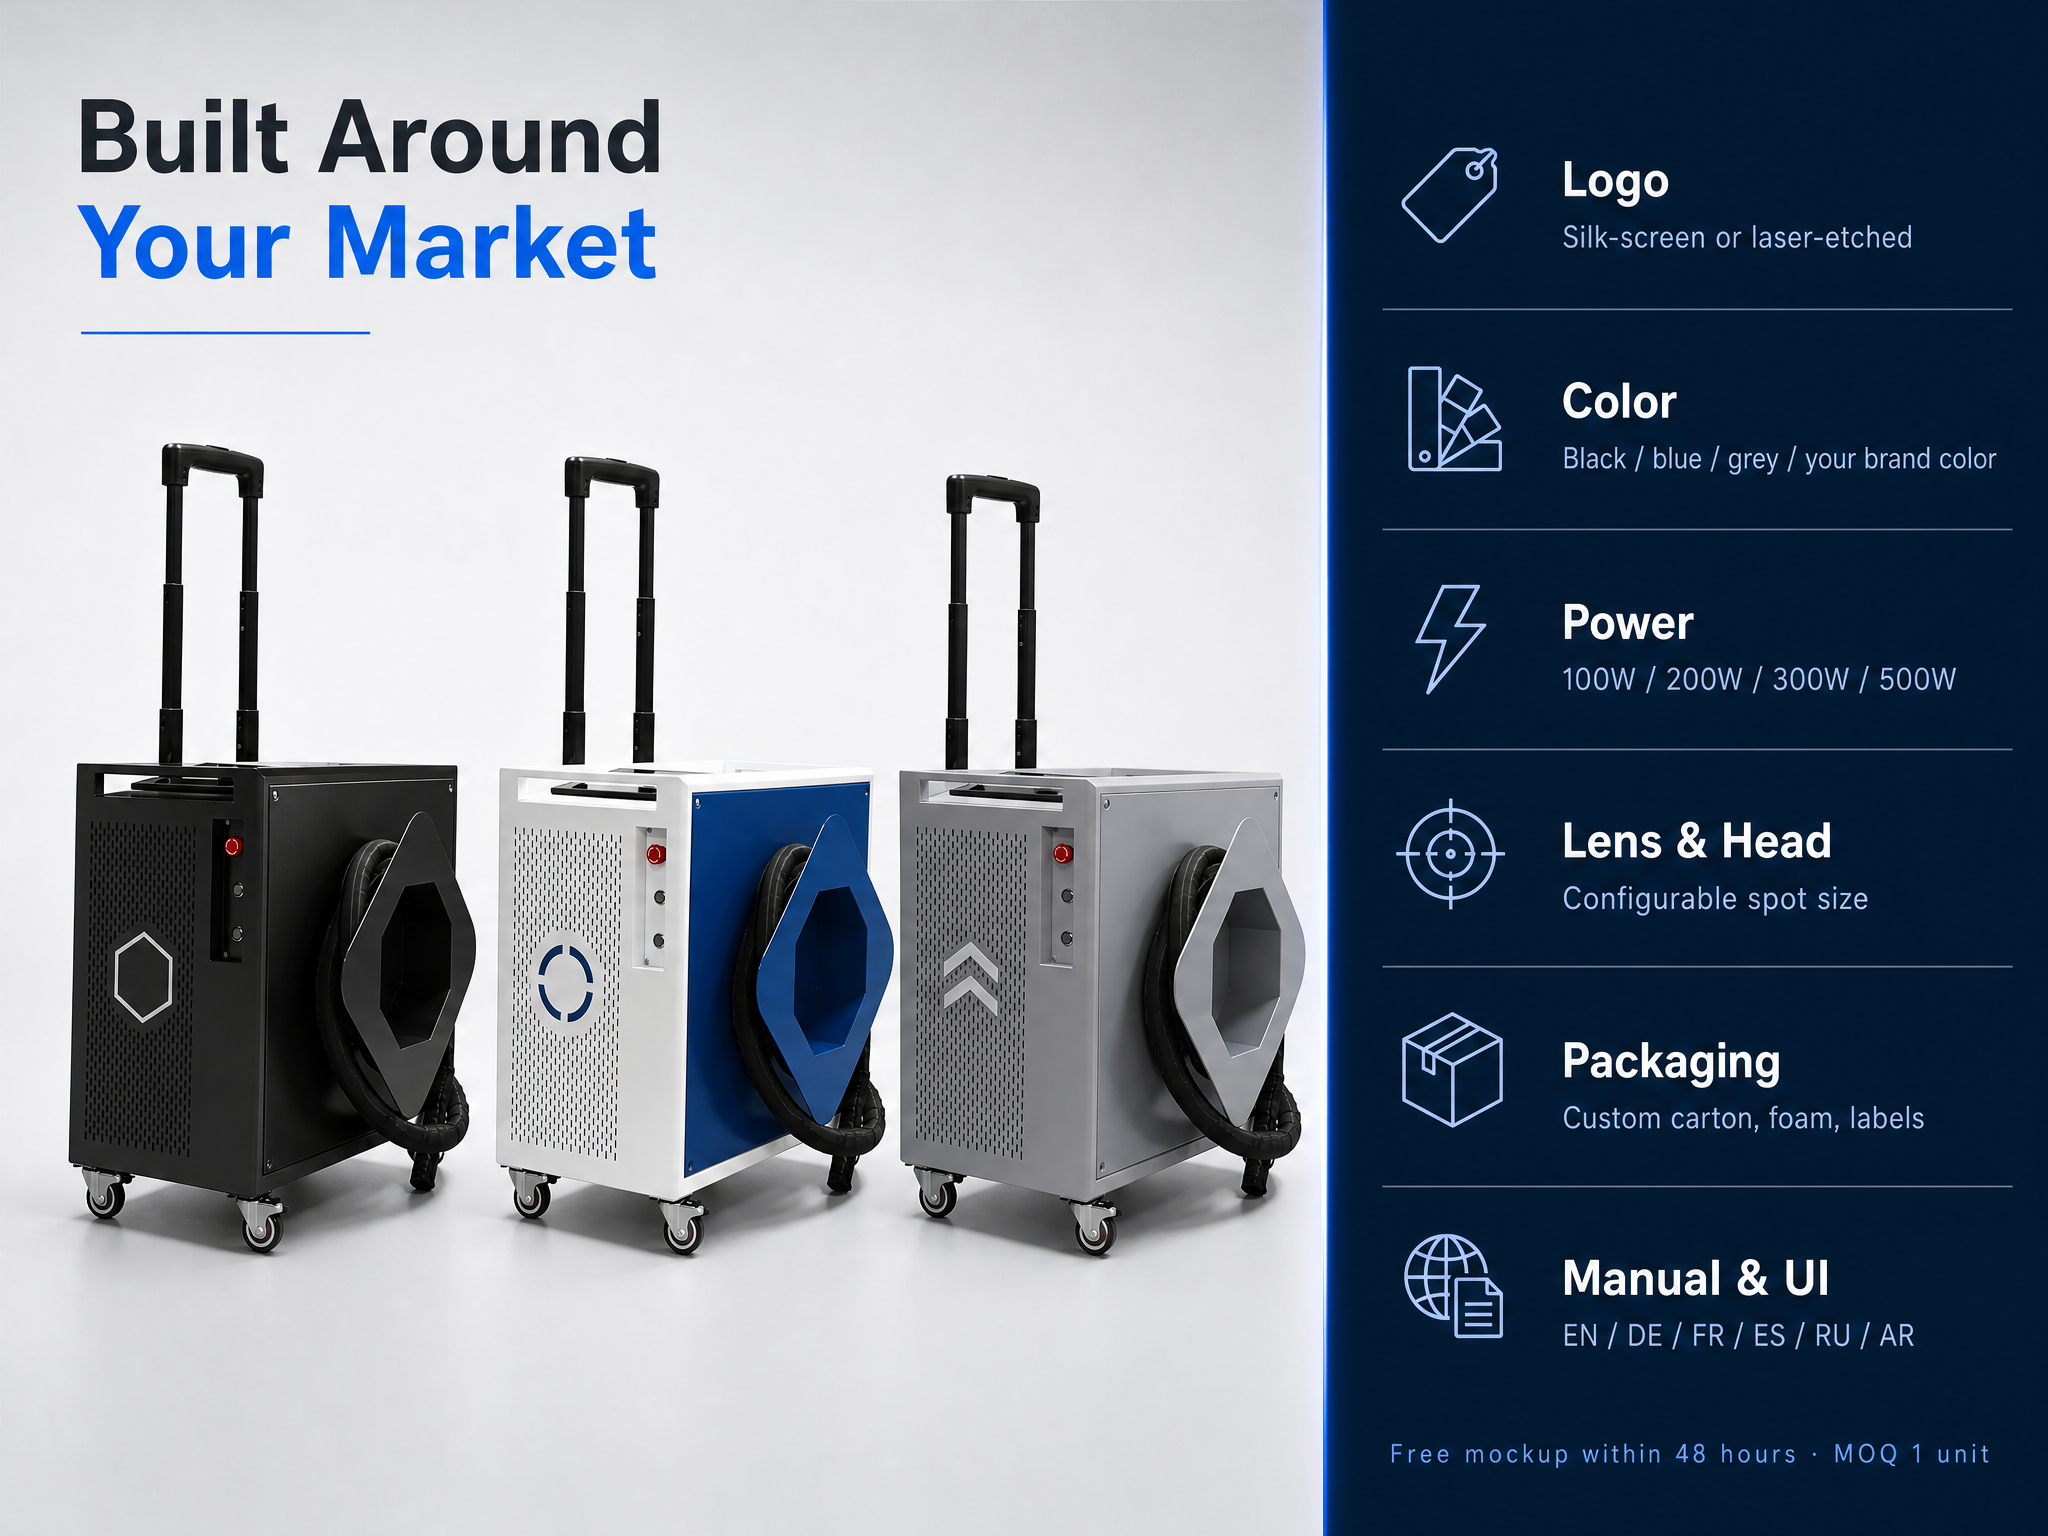
▴ TIANYU 500-W-Portablereiniger mit gepulstem Laser — 1064 nm, einstellbare Impulsbreite von 1–200 ns, einstellbare Scanbreite von 10–80 mm. CE-zertifiziert, Leistungsbereich von 100–6 000 W erhältlich.
👉 Schicken Sie uns Ihr Bauteil — wir sagen Ihnen ehrlich, ob der Laser dafür geeignet ist
Material + Verunreinigung + Schichtdicke + Fläche. Wir antworten mit der empfohlenen Leistung, der Scanbreite und der geschätzten Flächenleistung in m²/h — oder direkt mit „Dieses Werkzeug ist für diese Aufgabe ungeeignet“ — innerhalb von 24 Stunden.
Über Wuhan TIANYU Laser
Wuhan Maohe Tianyu Laser Equipment Co., Ltd. — 100 W bis 6 000 W tragbare, Tisch- und Roboter-Laserreinigungs- und -Schweißsysteme.
CE-zertifiziert. Export in die EU, Südostasien und den Nahen Osten.
OEM/ODM verfügbar für Gehäuse, Leistung und Scanbreite.
 ×

 EN


