¿Qué NO puede eliminar? 4 casos en los que está desperdiciando dinero TIANYU Laser · Serie de limpieza láser de 30 días · N.º 06 · Lectura de 8 min #LaserCleaning #BuyersGuide #RustRemoval #ShopFloor #TIANYULaser El correo electrónico llegó un martes y no era amistoso...
¿Qué NO puede eliminar?
4 casos en los que está desperdiciando dinero
TIANYU Laser · Serie de limpieza láser de 30 días · N.º 06 · Lectura de 8 min
#limpiezaláser #BuyersGuide #EliminaciónDeÓxido #ShopFloor #TIANYULaser
El correo electrónico llegó un martes y no era amistoso.
«Compramos una limpiadora de 500 W hace ocho meses. Para el óxido, es mágica. Pero falló en cuatro de nuestros trabajos: un tanque de grasa, un conjunto de piezas fundidas empapadas en aceite, unas placas de epoxi de 2 mm y una barrera de acrílico. ¿Compramos la máquina equivocada?»
Respuesta corta: no. Respuesta larga: nadie le vendió una máquina que lo haga todo, porque dicha máquina no existe . A continuación figura la respuesta real: cuatro preguntas, cuatro respuestas sinceras y las cuatro situaciones en las que una limpiadora láser le costará dinero en silencio.
La única regla que lo decide todo
Antes de las preguntas, un párrafo de física, pues cada respuesta que sigue se deriva de él.
Un pulso nanosegundo de 1064 nm solo elimina algo si el material absorbe el haz mejor que lo que hay debajo de él , y únicamente si la contaminación es suficientemente delgada para que el pulso la atraviese . El óxido, la pintura, la película de aceite y la cascarilla de laminación cumplen ambas condiciones. Los depósitos blandos gruesos, la contaminación profundamente impregnada, los recubrimientos muy gruesos y los materiales transparentes no cumplen una o ambas condiciones; y cuando fallan, la limpieza láser no funciona simplemente con lentitud: no realiza nada útil mientras usted mantiene pulsado el gatillo.
▴ Donde funciona el haz: una capa oscura, delgada y absorbente sobre un metal reflectante. Elimine cualquiera de esas tres condiciones y la física deja de funcionarle.
CASO 1 — DEPÓSITOS BLANDOS Y GRUESOS Lo probamos en un tanque con unos 12 mm de grasa y lodo antiguos. Simplemente trazó una línea brillante y dejó el resto. ¿Por qué? Porque un láser es una ablación herramienta de precisión, no una herramienta para eliminación masiva. Un pulso nanosegundo de 500 W vaporiza una película medida en micrómetros —en lodo hidrocarbonado seco, que equivale aproximadamente a 0,05–0,1 mm por pasada . Doce milímetros de lodo equivalen, por tanto, a más de 120 pasadas sobre el mismo punto , y ya para la quinta pasada está calentando una charca, no limpiando una superficie. Compare eso con la misma cabeza aplicada sobre una película delgada: una película de aceite de 20 µm se elimina en una pasada a 2–4 m²/h . La misma máquina, el mismo material, 40 veces la velocidad — la única variable es el espesor. Qué hacer: raspe, aspire o use vapor para eliminar la mayor parte primero y luego utilice el láser para los últimos 100–200 µm. Esa secuencia sigue siendo más rápida y más limpia que con disolventes, porque emplea el haz allí donde resulta realmente eficiente, no donde resulta obstinado.
CASO 2 — CONTAMINACIÓN IMPREGNADA EN EL METAL Nuestros alojamientos de fundición de hierro estuvieron sumergidos en aceite de corte durante veinte años. El láser los dejó brillantes, pero dos días después volvieron a estar aceitosos. ¿Qué ocurrió? La superficie estaba limpia. El interior no lo estaba. La fundición de hierro es porosa por naturaleza — típicamente volumen de vacío del 5–15 % — y veinte años de aceite de corte han penetrado 0,5–3 mm en la red de poros . El haz elimina lo que puede ver, es decir, los primeros micrómetros superficiales. El aceite situado detrás simplemente migra de nuevo hacia afuera durante las siguientes 48 horas. Esta es la queja más frecuente de «el láser no funcionó» que recibimos, y casi nunca se debe al láser. Se trata de un volumen problema volumétrico, y una herramienta superficial no puede resolver un problema volumétrico. Qué hacer: ejecutar el láser con una extracción potente de humos y repetir la operación tras 24 horas, o bien calentar la pieza a 150–200 °C previamente para llevar el aceite a la superficie y eliminarlo después con el láser. Si la pieza va a ser pintada, utilizar un recubrimiento que tolere el aceite residual en lugar de intentar combatir la porosidad. Probarlo antes de comprometerse: limpiar una pieza, esperar tres días y frotarla con papel blanco. Si el papel muestra manchas de aceite, la porosidad persiste.
Las cuatro zonas prohibidas, una al lado de otra
A continuación se presenta la misma información en forma de tabla de decisiones. Mantenerla junto a la máquina.
| Caso |
Síntoma en la planta de producción |
Por qué falla la viga |
Qué usar en su lugar |
Coste de ignorarla |
Depósitos blandos gruesos
(grasa >1 mm, lodo, betún) |
La viga traza una línea y deja el resto |
Tasa de ablación: 0,05–0,1 mm/pasada → más de 100 pasadas |
Raspar/aspirar primero en masa, luego usar láser en los residuos |
Horas de operario consumidas a ~0 m²/h |
Contaminación en los poros
(fundiciones, piezas sinterizadas) |
Limpio hoy, graso de nuevo en 48 h |
El aceite se sitúa a 0,5–3 mm por debajo de la superficie |
Eliminación térmica o extracción seguida de repetición, o recubrimiento tolerante al aceite |
La repintura falla; el reprocesamiento se realiza en el suelo del cliente |
Recubrimientos sobre ~1 mm
(epoxi, revestimiento de caucho, galvanizado en caliente) |
Quema, humea y deja un residuo carbonizado |
La capa superior protege la inferior; el aglutinante se quema y se fija al acero |
Eliminación mecánica de la mayor parte del material; láser para los últimos 100–200 µm |
Sustrato carbonizado → granallado completo nuevamente |
No metales transparentes
(vidrio, acrílico, policarbonato transparente) |
No ocurre nada y el haz sale por el lado opuesto |
El vidrio transmite >90 % a 1064 nm; el acrílico, ~92 % |
Nunca los lasee. Límpielos con un paño húmedo o en un baño ultrasónico |
Un haz incontrolado equivale a un incidente de seguridad real |
La cuarta fila no es un problema de rendimiento. Es un seguridad problema. Si el 90 % del haz atraviesa la pieza de trabajo, esa energía ahora viaja hacia algún lugar que usted no previó. Nunca apunte un limpiador láser a un panel transparente para «ver qué sucede».
CASO 3 — REVESTIMIENTOS DE MÁS DE ~1 MM Tenemos 2 mm de epoxi sobre placas de acero. El láser lo quema y deja un residuo que luego debemos eliminar mediante rectificado. ¿Es eso normal? Sí, y es predecible. La absorción es adecuada aquí; el problema es grosor . La pintura de una sola capa de 30–80 µm se desprende a 1–2 m²/h . Recubrimiento múltiple o epoxi de 100–300 µm funciona a 0,4–0,8 m²/h . A 2 mm, usted está aproximadamente 10 veces más grueso nuevamente , lo que lo sitúa por debajo de 0,15 m²/h — y el aglutinante comienza a quemarse en el acero antes de que desaparezcan las capas inferiores. Qué hacer: elimine la mayor parte mecánicamente (es rápido y económico) y luego use el láser en los últimos 100–200 µm. Ahí es donde el haz resulta insuperable: elimina la capa final sin tocar el metal base, precisamente lo que una amoladora no puede hacer.
CASO 4 — NO METÁLICOS TRANSPARENTES ¿Podemos limpiar con él las protecciones de acrílico y las ventanas de vidrio de las máquinas? No — y este es el único caso en que nos negaremos a venderle la solución. El vidrio de sosa-calcio transmite más del 90 % del haz a 1064 nm; el acrílico y el policarbonato presentan comportamientos similares. Casi no hay nada que absorba, por lo tanto nada se calienta ni se elimina. Mientras tanto, un haz casi a potencia máxima atraviesa la parte por su cara posterior. Qué hacer: las protecciones de vidrio y plástico requieren limpieza con paño húmedo o en baño ultrasónico. Reserve el láser para metales y para recubrimientos opacos sobre ellos.
«Todo proveedor honesto le dirá que existe una lista de cosas que la máquina no puede hacer. Los deshonestos le dirán que no existe dicha lista, y luego usted lo descubrirá por sí mismo en su propia planta y bajo su propio plazo.» — Soporte técnico TIANYU Laser
La otra cara de la moneda: lo que hace brillantemente
Sería un artículo extraño que solo enumerara los fracasos. A continuación se muestra la misma cabeza de 500 W en las tareas para las que fue diseñada; los valores numéricos son el reflejo inverso de la tabla anterior.
2–4 m²/h Película de aceite y grasa ligera (1–20 µm)
1,5–3 m²/h Óxido superficial ligero
1–2 m²/h Pintura de una sola capa y cascarilla de laminación
| Espesor de Capa |
Tasa de eliminación a 500 W |
Pasadas necesarias |
Conclusión |
| 1–20 µm (película de aceite) |
2–4 m²/h |
1 |
Punto dulce |
| 20–100 µm (óxido ligero) |
1,5–3 m²/h |
1 |
Punto dulce |
| 30–80 µm (pintura de una sola capa) |
1–2 m²/h |
1 |
Buena |
| 100–300 µm (epoxi / recubrimiento múltiple) |
0,4–0,8 m²/h |
2–3 |
Paciencia |
| 1 mm o más (recubrimiento grueso) |
menos de 0,15 m²/h |
10+ |
Herramienta incorrecta |
| 10 mm o más (grasa / lodo) |
aproximadamente 0 m²/h |
100+ |
Herramienta incorrecta |
El patrón es sencillo: el láser domina la capa fina y pierde ante la gruesa. Por debajo de 300 µm supera al esmerilado en velocidad, polvo, ruido y consumibles. Por encima de un milímetro es la herramienta incorrecta, y fingir lo contrario es cómo una buena máquina adquiere mala reputación.
▴ Capas finas: el láser gana en velocidad, residuos y control de superficie. Capas gruesas: eliminación mecánica primero, láser para el acabado. Elegir la secuencia equivocada es donde se va el dinero.
Cómo saber antes de gastar
No necesita comprar una máquina para averiguar en qué caso de los cuatro se encuentra. Solo necesita tres cifras y una fotografía.
Envíenos: el material, el contaminante, su espesor de capa y el área que debe limpiarse. Con esos cuatro datos podemos indicarle con honestidad la tasa de eliminación —y, con igual frecuencia, informarle que el trabajo requiere un proceso de dos etapas, no uno exclusivamente láser. No le cuesta nada, y a nosotros nos supone perder una venta aproximadamente una de cada cinco veces. Es un intercambio que aceptamos siempre, porque una máquina que falla en su planta vale menos que ninguna máquina.
La línea de fondo
Cuatro trabajos que el haz no puede realizar —y ninguno de ellos es un defecto.
Depósitos blandos gruesos (> 1 mm de grasa, lodo o betún). Contaminación absorbida por los poros. Recubrimientos de más de aproximadamente 1 mm. No metales transparentes, donde el haz atraviesa directamente.
Todo lo que tenga menos de unos 300 µm de espesor sobre un sustrato metálico es donde esta máquina justifica su valor. Sepa en qué lado de la línea se encuentra su pieza antes antes de comprarla —no después.
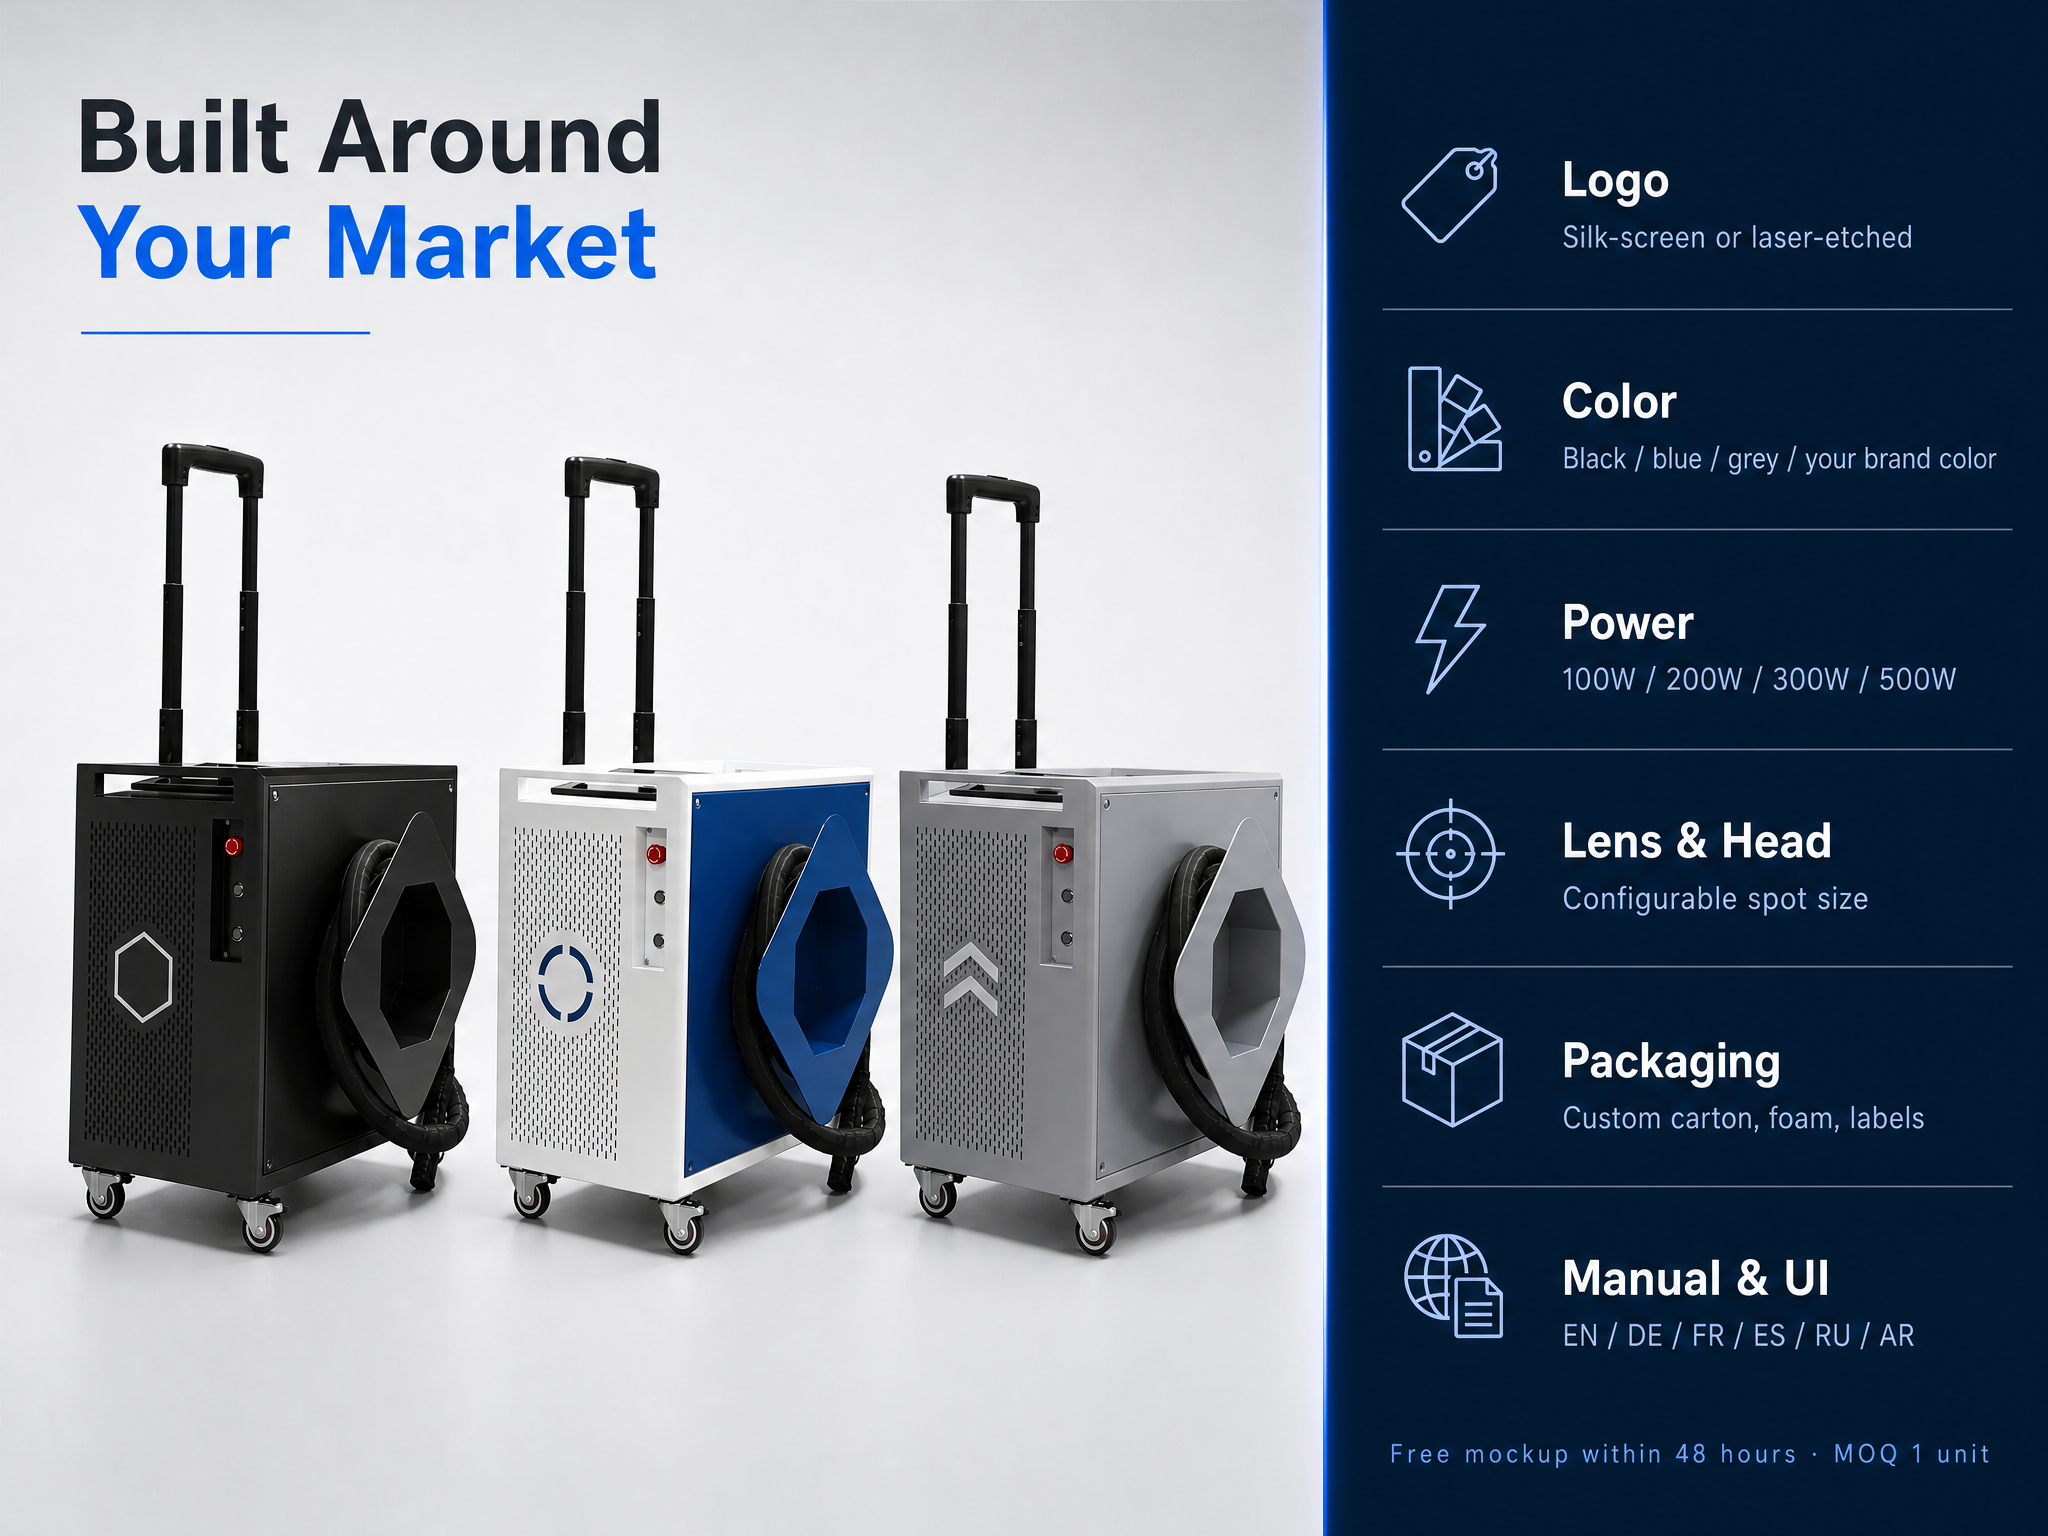
▴ Limpiador pulsado portátil TIANYU de 500 W — 1064 nm, anchura de pulso ajustable de 1 a 200 ns, anchura de barrido ajustable de 10 a 80 mm. Certificado CE; disponible en gama de potencia de 100 a 6 000 W.
👉 Envíenos su pieza: le diremos con sinceridad si el láser puede procesarla
Material + contaminante + espesor de capa + área. Le responderemos con la potencia recomendada, la anchura de barrido y la velocidad estimada en m²/h — o simplemente «esta no es la herramienta adecuada» — en un plazo máximo de 24 horas.
Acerca de Wuhan TIANYU Laser
Wuhan Maohe Tianyu Laser Equipment Co., Ltd. — Sistemas portátiles, de banco y robóticos de limpieza y soldadura láser, de 100 W a 6 000 W.
Certificado CE. Exportación a Europa, Asia Sudoriental y Oriente Medio.
Disponibles servicios OEM y ODM para carcasa, potencia y ancho de barrido.

 EN



