除去できないものとは? お金のムダになる4つのケース TIANYUレーザー・30日間レーザークリーニングシリーズ 第6回 読了目安:8分 #レーザークリーニング #購入ガイド #錆取り #現場作業 #TIANYUレーザー メールが届いたのは火曜日で、その内容は決して歓迎すべきものではなかった……
除去できないものとは?
お金のムダになる4つのケース
TIANYUレーザー・30日間レーザークリーニングシリーズ 第6回 読了目安:8分
#レーザークリーニング #購入ガイド #さび除去 #現場作業 #TIANYUレーザー
メールが届いたのは火曜日で、その内容は決して歓迎すべきものではなかった。
『8か月前に500Wのクリーナーを購入しました。錆には驚くほど効果的ですが、私たちの作業のうち4件で失敗しました——グリースタンク、油まみれの鋳物一式、厚さ2mmのエポキシ板、アクリル製のガードです。間違った機種を買ってしまったのでしょうか?』
簡潔な答え:いいえ。詳しい答え:誰も、すべての作業をこなす機械を彼に売っていません。なぜなら そのような機械は存在しないからです 。以下は実際の回答です——4つの質問、それに伴う4つの率直な答え、そしてレーザークリーナーが静かにコストを増やす4つの状況です。
すべてを決める唯一のルール
質問の前に、物理学に関する1段落の解説をします。以下のすべての答えは、この物理的原理から導かれています。
1064 nmのナノ秒パルスは、次の条件を満たす場合にのみ、物質を除去できます: 対象物質が、その下層の材料よりもレーザー光をより強く吸収すること 、かつ、汚染物質が パルスが透過できるほど十分に薄いこと 。錆、塗料、油膜、軋製スケールは、この2つの条件をともに満たします。一方、厚みのある柔らかい堆積物、深部まで浸透した汚染、非常に厚いコーティング、および透明な材料は、いずれか、あるいは両方の条件を満たさず、その場合、レーザーは単に効率が悪くなるだけではありません。トリガーを押している間、まったく実用的な効果を発揮しません。
▴ ビームが機能する条件:反射性の金属表面の上に、暗く薄く吸収性のある層が存在すること。この3つの条件のいずれかが欠けても、物理的な作用は成立しません。
ケース1 — 厚い柔らかい堆積物 約12 mmの古いグリースとスラッジが付着したタンクで試験しましたが、レーザーは光沢のある線を描いただけで、その他の部分はそのまま残りました。なぜでしょうか? レーザーは アブレーション 表面処理用の工具であり、大量除去用の工具ではありません。500 Wのナノ秒パルスでは、数マイクロメートル厚の薄膜を蒸発させることができます——乾燥した炭化水素系スラッジの場合、1パスあたりの除去厚さはおよそ 0.05~0.1 mm です。つまり、12 mmのスラッジを完全に除去するには、同一箇所に 120回以上パスを重ねる 必要がありますが、5回目のパス時には、すでに表面を清掃しているのではなく、液体のたまりを加熱している状態です。 同様のヘッドを薄い膜に適用した場合と比較してみましょう:20 µmの油膜であれば、 2~4 m²/時間で1回の処理 同じ機械、同じ材料で、 40倍の速度 — 変数は厚さだけです。 対処方法: まず、スクレイプ、真空吸引、またはスチームで大部分を除去し、その後、残りの100~200 µmをレーザーで処理します。この手順は、溶剤による処理よりも依然として速く、かつ清潔です。なぜなら、効率が最も高い場所(表面近傍)でレーザー光を活用しているからです。一方、溶剤では、浸透・反応が困難な場所(深部)で無理に作用させようとしています。
ケース2 — 金属内部に浸透した汚染 当社の鋳鉄製ハウジングは20年間切削油に浸されていました。レーザー処理により表面は明るく清掃されましたが、2日後には再び油膜が浮かび上がりました。いったい何が起きたのでしょうか? 表面は清潔でした。 しかし、内部はそうではありませんでした。 鋳鉄はそもそも多孔質であり、通常は 空隙率:5~15% — さらに、20年分の切削油が浸透している 穴のネットワークに0.5~3 mmまで 。レーザーは、その視界に入る(つまり表面数マイクロメートルの)部分のみを除去します。その奥に残った油は、その後48時間の間に再び表面へと戻ってきます。 これは、「レーザーが機能しなかった」というクレームの中で最もよく耳にするものですが、実際にはほとんど常にレーザーの問題ではなく、 体積 体積的な課題であり、表面処理だけでは解決できません。 対処方法: 強力な排煙装置を用いてレーザーを再実行するか、あるいは事前に部品を150~200℃で加熱して油を表面へ浮き上がらせたうえでレーザー処理を行ってください。また、部品に塗装を施す予定であれば、残留油を許容する塗料を用いることを検討し、孔隙率との闘いを避けましょう。導入前に必ず試験を行ってください:1個の部品を清掃し、3日間放置した後、白紙で拭き取ってください。白紙に油が付着した場合は、孔隙率の影響が出ているということです。
並べて示した4つの禁止領域
同じ内容を判断表形式でまとめました。この表は機械のそばに常備してください。
| 導入事例 |
現場で見られる症状 |
ビームが失敗する理由 |
代わりに使うべきもの |
無視した場合のコスト |
厚い柔らかい付着物
(グリース、スラッジ、アスファルトが1 mm以上) |
ビームで線を描くだけ、残りは放置 |
アブレーション速度:0.05~0.1 mm/パス → 100回以上パス必要 |
まずスクレイプ/真空で大半を除去し、残留物をレーザー処理 |
作業員の工数が約0 m²/hで浪費 |
微細孔への汚染
(鋳造品、焼結部品) |
今日きれいにしても、48時間後には再び油膜が付着 |
油膜は表面から0.5~3 mm下方に存在 |
ベークアウトまたは「除去→再実施」、あるいは油耐性塗料の使用 |
塗装が剥離;顧客工場の床面で再作業が必要 |
厚さ約1 mmを超える塗膜
(エポキシ系、ゴムライニング、熱浸漬) |
燃え、煙を出し、焼けた残渣を残す |
上層が下層を保護;バインダーが鋼板に焼き付く |
バルク部分は機械的に除去し、残り100~200 µmをレーザーで処理 |
焼けた基材 → 全面再ブラスト |
透明な非金属
(ガラス、アクリル、透明ポリカーボネート) |
何も起こらない——ビームは向こう側から出てしまう |
ガラスは1064 nmで90%超を透過するが、アクリルは約92% |
絶対にレーザーを照射しない。湿った布で拭くか、超音波洗浄機で洗浄すること |
制御不能なビーム=実際の安全事故 |
第4段階は性能上の問題ではない。これは 安全性 安全上の問題である。ビームの90%が被加工物を透過した場合、そのエネルギーは想定外の方向へと進んでしまう。透明パネルに向かって「何が起こるか試してみよう」とレーザークリーナーを向けないでほしい。
ケース3——厚さ約1 mm以上のコーティング 鋼板上にエポキシ樹脂を2 mm塗布しています。レーザーで焼却すると残留物が残り、結局研磨で除去しなければなりません。これは通常の現象でしょうか? はい、しかも予測可能です。吸収率には問題ありませんが、課題は 厚さ 熱伝導です。30~80 µmの単層塗装は剥離します 1~2 m²/h ・マルチコートまたはエポキシ塗装(厚さ100~300 µm)の場合、 0.4~0.8 m²/h ・厚さ2 mmでは、およそ さらに10倍の厚みになります 。これにより処理速度は0.15 m²/h未満となり、下層が完全に除去される前にバインダーが鋼板表面で焦げ始めるのです。 対処方法: まず機械的に大部分を剥離します(作業は速く、コストも低い)。その後、残りの100~200 µmをレーザーで仕上げます。この最終段階こそがレーザーの真価が発揮される場所です。レーザーは母材に一切影響を与えることなく、最後の薄い層だけを確実に除去できます。これはグラインダーでは到底実現できないことです。
ケース4 — 透明な非金属材 アクリル製のマシンガードやガラス製の観察窓をこの装置で清掃できますか? いいえ。このケースのみ、当社は販売を断らざるを得ません。ソーダライムガラスは1064 nmのレーザー光を 90%以上透過します 。アクリルやポリカーボネートも同様です。つまり、光を吸収するものがほとんどないため、加熱も起こらず、当然ながら除去もされません。その一方で、ほぼ全出力のレーザー光が部品の背面から放射され続けているのです。 対処方法: ガラスやプラスチック製のカバーは、ウェットワイプまたは超音波洗浄で対応可能です。レーザーは金属や、それらに施された不透明なコーティングの除去にご使用ください。
『誠実なサプライヤーであれば、誰もがその機械ができない作業の一覧を提示します。一方、不誠実なサプライヤーは『何もできないものはありません』と主張しますが、実際に現場で自社の納期に間に合わない状況に直面して初めて、その真偽が明らかになります。』 — ティエンユーレーザー技術サポート
裏返せば、これほど優れた性能を発揮する用途とは?
失敗例だけを列挙するような記事は奇妙でしょう。以下は、同様の500Wヘッドを、本来の設計用途——すなわち、上記の表と正反対の条件——で使用した際の実績です。
2~4 m²/h 油膜・軽度のグリース(1~20 µm)
1.5~3 m²/h 表面の薄い錆
1~2 m²/h 単層塗装・圧延スケール
| 層の厚さ |
500 Wでの除去速度 |
必要なパス数 |
まとめ |
| 1~20 µm(油膜) |
2~4 m²/h |
1 |
最適な寿命 |
| 20~100 µm(軽度の錆) |
1.5~3 m²/h |
1 |
最適な寿命 |
| 30~80 µm(単層塗装) |
1~2 m²/h |
1 |
良い |
| 100~300 µm(エポキシ/多層塗装) |
0.4~0.8 m²/h |
2–3 |
忍耐 |
| 1 mm以上(厚膜塗装) |
0.15 m²/h未満 |
10+ |
不適切な工具 |
| 10 mm以上(グリース/スラッジ) |
約0 m²/h |
100+ |
不適切な工具 |
パターンは単純です: ビームは薄層に対して優れており、厚層に対しては劣ります。 300 µm未満では、研削と比較して速度・粉塵・騒音・消耗品の面で優れています。しかし1 mmを超えると、もはや不適切な工具となり、それを使い続けようとするのは、優れた機械が悪い評判を受ける原因となります。
▴ 薄い層:レーザーが速度・廃棄物・表面制御の面で優れています。厚い層:まず機械的除去を行い、仕上げにレーザーを用います。手順を間違えると、コストが無駄になります。
費用をかける前に知る方法
4つのケースのうち、あなたがどのケースに該当するかを確かめるために、機械を購入する必要はありません。必要なのは3つの数値と1枚の写真だけです。
素材、汚染物質、その層厚、および清掃対象面積をお送りください。 この4つのデータから、実際の除去速度を正直にお伝えできます。また、よくあることですが、『レーザーのみ』ではなく『2段階プロセス』が必要であることもお伝えします。これは無料で行っています。ただし、弊社にとって約5回に1回は販売機会を失う結果となります。それでも、私たちは常にこの選択を選びます。なぜなら、お客様の現場で機能しない機械は、そもそも導入しないより価値が低いからです。
結論から言うと
ビームができない4つの作業——いずれも欠陥ではありません。
厚手で柔らかい堆積物(グリース、スラッジ、アスファルトなど、厚さ1 mm以上)。汚染物質が表面の微細な孔に浸透している状態。厚さ約1 mm以上のコーティング。レーザー光が透過する透明な非金属材。
金属基材上に約300 µm未満の薄層を除去する場合に、この装置の真価が発揮されます。ご使用部品が、この境界線のどちら側にあるかを把握してください。 施工前 購入前に——ではなく、購入してからではありません。
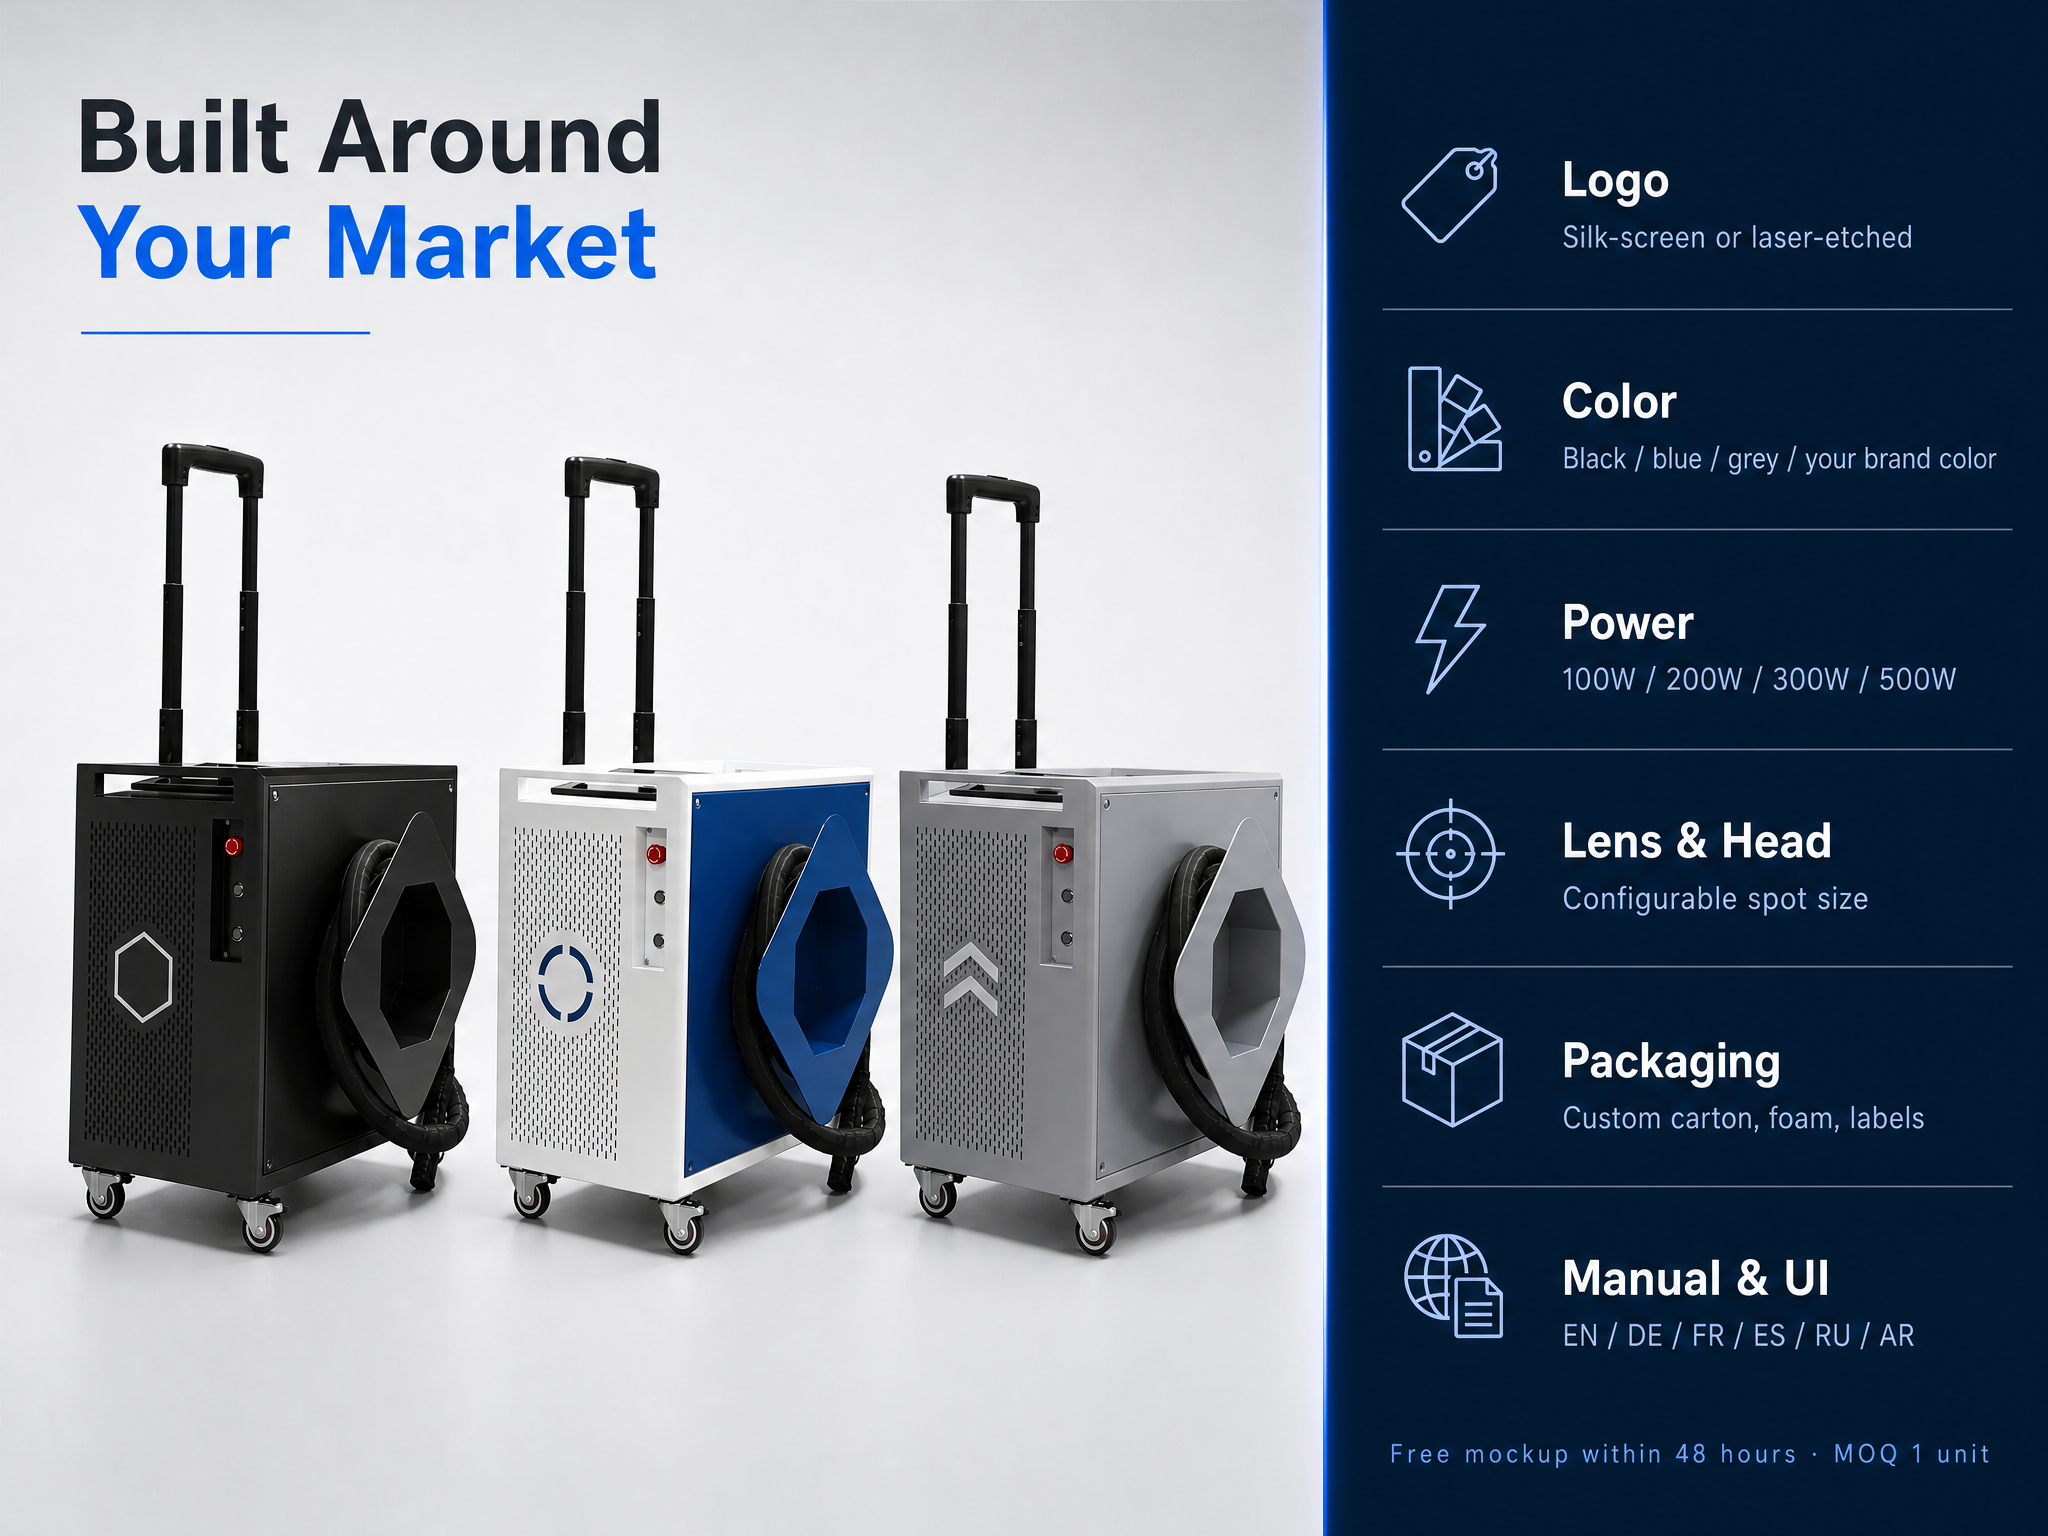
▴ ティエンユウ社製500 Wポータブルパルス式クリーナー——波長1064 nm、パルス幅1~200 ns(可変)、走査幅10~80 mm(可変)。CE認証取得。出力範囲は100~6000 Wまで対応可能。
👉 ご希望の部品をお送りください。当社が正直に、レーザーによる清掃が可能かどうかお答えします。
材質+汚染物質+層厚+処理面積——これらをご連絡いただければ、推奨出力、走査幅、および見込み処理能力(m²/h)をご提案いたします。 あるいは、率直に「この用途には不適切な装置です」とお伝えすることもあります。 ——すべて24時間以内にお返事いたします。
武漢天宇レーザーについて
武漢毛河天宇レーザー設備有限公司 — 100W~6,000Wの携帯型・卓上型・ロボット式レーザー洗浄・溶接システム
CE認証取得済み。欧州、東南アジア、中東へ輸出しています。
ハウジング、電源、スキャン幅についてOEM/ODM対応可能です。
 ×

 EN


