Quelles salissures ne peut-il pas éliminer ? 4 cas où vous gaspillez de l’argent — TIANYU Laser · Série de nettoyage laser sur 30 jours · N° 06 · Lecture en 8 min #LaserCleaning #BuyersGuide #RustRemoval #ShopFloor #TIANYULaser Le courriel est arrivé un mardi et il n’était pas amical…
Quelles salissures ne peut-il pas éliminer ?
4 cas où vous gaspillez de l’argent
TIANYU Laser · Série de nettoyage laser sur 30 jours · N° 06 · Lecture en 8 min
#nettoyageaulaser #BuyersGuide #ÉliminationDeLaRouille #ShopFloor #TIANYULaser
Le courriel est arrivé un mardi et il n’était pas amical.
« Nous avons acheté un nettoyeur de 500 W il y a huit mois. Sur la rouille, c’est magique. Mais il a échoué sur quatre de nos chantiers : un réservoir graisseux, une série de pièces en fonte imprégnées d’huile, des plaques époxy de 2 mm et une protection en acrylique. Avons-nous choisi la mauvaise machine ? »
Réponse courte : non. Réponse détaillée : personne ne lui a vendu de machine capable de tout faire, car une telle machine n’existe pas . Ce qui suit est la réponse réelle — quatre questions, quatre réponses honnêtes, et les quatre situations dans lesquelles un nettoyeur laser vous coûtera discrètement de l’argent.
La règle unique qui décide de tout
Avant les questions, un paragraphe de physique, car chaque réponse ci-dessous en découle.
Une impulsion nanoseconde à 1064 nm ne retire quelque chose que si le matériau absorbe le faisceau mieux que ce qui se trouve en dessous , et uniquement si la contamination est assez fine pour que l’impulsion la traverse . La rouille, la peinture, le film d’huile et la calamine satisfont les deux critères. Les dépôts mous épais, les contaminations profondément imprégnées, les revêtements très épais et les matériaux transparents échouent à l’un ou aux deux critères — et lorsqu’ils échouent, le laser ne fonctionne pas simplement lentement. Il ne produit aucun effet utile pendant que vous maintenez la gâchette.
▴ Zone de fonctionnement du faisceau : une couche sombre, fine et absorbante recouvrant un métal réfléchissant. Supprimez l’une quelconque de ces trois conditions, et la physique cesse de fonctionner pour vous.
CAS 1 — DÉPÔTS ÉPAIS ET MOUS Nous l’avons essayé sur une cuve contenant environ 12 mm de graisse et de boue anciennes. Il a simplement tracé une ligne brillante et laissé le reste. Pourquoi ? Parce qu’un laser est un ablation outil de précision, pas un outil d’élimination en masse. Une impulsion nanoseconde de 500 W vaporise une pellicule mesurée en microns — sur une boue d’hydrocarbures séchée dont l’épaisseur est d’environ 0,05–0,1 mm par passage . Douze millimètres de boue nécessitent donc plus de 120 passages au même endroit , et dès le cinquième passage, vous chauffez une flaque, plutôt que de nettoyer une surface. Comparez cela avec la même tête appliquée sur un film mince : un film d’huile de 20 µm disparaît en une passe à 2–4 m²/h . La même machine, le même matériau, 40 fois plus rapide — la seule variable est l’épaisseur. Que faire : gratter, aspirer ou dégraisser à la vapeur la majeure partie d’abord, puis utiliser le laser sur les derniers 100–200 µm. Cette séquence reste plus rapide et plus propre que les solvants, car on utilise le faisceau là où il est réellement efficace, et non là où il peine.
CAS 2 — CONTAMINATION IMPRÉGNÉE DANS LE MÉTAL Nos boîtiers en fonte étaient restés trempés dans de l’huile de coupe pendant vingt ans. Le laser les a rendus brillants — mais deux jours plus tard, ils étaient à nouveau huileux. Que s’était-il passé ? La surface était propre. L’intérieur ne l’était pas. La fonte est naturellement poreuse — typiquement volume de vide de 5 à 15 % — et vingt ans d’huile de coupe ont pénétré de 0,5 à 3 mm dans le réseau poreux . Le faisceau élimine ce qu’il peut atteindre, c’est-à-dire les quelques premiers micromètres de la surface. L’huile située en dessous remonte simplement par capillarité au cours des 48 heures suivantes. C’est la plainte la plus courante du type « le laser n’a pas fonctionné », que nous entendons fréquemment ; elle est presque toujours liée à un problème autre que le laser lui-même. Il s’agit d’un volume problème volumique, et un outil de surface ne peut résoudre un problème volumique. Que faire : faites fonctionner le laser avec une extraction puissante des fumées, puis répétez l’opération après 24 heures, ou chauffez la pièce à 150–200 °C avant traitement afin de faire remonter l’huile en surface, puis éliminez-la au laser. Si la pièce doit être peinte, utilisez une peinture tolérant la présence d’huile résiduelle plutôt que de lutter contre la porosité. Testez-la avant de vous engager : nettoyez une pièce, attendez trois jours, essuyez-la avec du papier blanc. Si le papier révèle de l’huile, la porosité est bien la cause.
Les quatre zones interdites, placées côte à côte
Voici la même information sous forme de tableau décisionnel. Gardez-le à portée de la machine.
| Boîtier |
Symptôme observé en atelier |
Pourquoi le faisceau échoue |
Que choisir à la place |
Coût de l’ignorer |
Dépôts mous épais
(graisse > 1 mm, boue, bitume) |
Le faisceau trace une ligne, laisse le reste |
Taux d’ablation : 0,05–0,1 mm/passage → plus de 100 passages |
Raclage / aspiration en vrac d’abord, puis laser sur les résidus |
Heures d’opérateur perdues à environ 0 m²/h |
Contamination dans les pores
(pièces moulées, pièces frittées) |
Propre aujourd’hui, gras à nouveau dans 48 h |
L’huile se situe à 0,5–3 mm sous la surface |
Élimination thermique ou extraction puis répétition, ou revêtement tolérant à l’huile |
La repeinture échoue ; retouche effectuée sur le sol du client |
Revêtements épais de plus de ~1 mm
(époxy, revêtement caoutchouteux, galvanisation à chaud) |
Brûle, fume et laisse un résidu cuit |
La couche supérieure protège la couche inférieure ; la résine brûle et s’incorpore à l’acier |
Élimination mécanique de la masse principale, puis laser pour les derniers 100–200 µm |
Substrat calciné → sablage complet à nouveau |
Non-métaux transparents
(verre, acrylique, PC transparent) |
Rien ne se produit — et le faisceau sort du côté opposé |
Le verre transmet >90 % à 1064 nm ; l’acrylique ~92 % |
Ne jamais les soumettre à un laser. Nettoyage à l’éponge humide ou bain ultrasonique |
Un faisceau non contrôlé = un incident de sécurité réel |
La quatrième ligne n’est pas un problème de performance. C’est un sécurité problème. Si 90 % du faisceau traverse la pièce, cette énergie se dirige désormais vers un endroit que vous n’aviez pas prévu. Ne jamais pointer un nettoyeur laser sur un panneau transparent pour « voir ce qui se passe ».
CAS 3 — REVÊTEMENTS ÉPAIS DE >1 MM Nous avons 2 mm d’époxy sur des plaques d’acier. Le laser le brûle et laisse un résidu que nous devons ensuite éliminer par meulage. Est-ce normal ? Oui, et cela est prévisible. L’absorption est correcte ici — le problème est épaisseur . Une couche unique de peinture de 30 à 80 µm s’enlève en une seule fois 1–2 m²/h . Revêtement multicouche ou époxy d’une épaisseur de 100 à 300 µm fonctionne à 0,4–0,8 m²/h . À 2 mm, vous êtes approximativement 10 fois plus épais encore , ce qui vous place sous 0,15 m²/h — et le liant commence à brûler l’acier avant que les couches inférieures ne soient entièrement éliminées. Que faire : détacher la masse principale mécaniquement (c’est rapide et peu coûteux), puis utiliser le laser sur les 100 à 200 µm finaux. C’est précisément là que le faisceau excelle — il élimine la dernière couche sans toucher le métal de base, ce qu’une meuleuse ne saurait faire.
CAS 4 — MATÉRIAUX NON MÉTALLIQUES TRANSPARENTS Pouvons-nous nettoyer les protections en acrylique et les hublots en verre avec cet équipement ? Non — et c’est le seul cas où nous refuserons catégoriquement de vous vendre la solution. Le verre sodocalcique transmet plus de 90 % de la lumière d’un faisceau à 1064 nm ; l’acrylique et le polycarbonate présentent un comportement similaire. Il y a presque rien à absorber, donc rien ne chauffe, donc rien n’est éliminé. Parallèlement, un faisceau quasi intégral quitte la face arrière de la pièce. Que faire : les protections en verre et en plastique se nettoient à l’aide d’un chiffon humide ou d’un bain ultrasonique. Réservez le laser aux métaux et aux revêtements opaques qui les recouvrent.
« Tout fournisseur honnête vous dira qu’il existe une liste de tâches que la machine ne peut pas accomplir. Les fournisseurs malhonnêtes, eux, prétendent qu’aucune tâche n’est hors de portée — puis vous le découvrez par vous-même, sur votre propre ligne de production et dans vos propres délais. » — Assistance technique TIANYU Laser
L’autre face de la médaille : ce qu’elle fait remarquablement bien
Un article qui ne mentionnerait que les échecs serait étrange. Voici donc la même tête de 500 W appliquée aux tâches pour lesquelles elle a été conçue — les valeurs indiquées sont l’exacte réciproque du tableau ci-dessus.
2–4 m²/h Film d’huile et graisse légère (1–20 µm)
1,5–3 m²/h Rouille superficielle légère
1–2 m²/h Peinture monocouche et calamine
| Épaisseur de couche |
Taux d’élimination @ 500 W |
Pass nécessaires |
Conclusion |
| 1–20 µm (film d’huile) |
2–4 m²/h |
1 |
Point culminant |
| 20–100 µm (rouille légère) |
1,5–3 m²/h |
1 |
Point culminant |
| 30–80 µm (peinture monocouche) |
1–2 m²/h |
1 |
Bon |
| 100–300 µm (époxy / multicouche) |
0,4–0,8 m²/h |
2–3 |
Patience |
| 1 mm ou plus (revêtement épais) |
moins de 0,15 m²/h |
10+ |
Outil inadapté |
| 10 mm ou plus (graisse / boue) |
environ 0 m²/h |
100+ |
Outil inadapté |
Le schéma est simple : le faisceau l’emporte sur la couche mince, mais perd face à la couche épaisse. En dessous de 300 µm, il surpasse le meulage en vitesse, en poussière, en bruit et en consommables. Au-delà d’un millimètre, il devient un outil inadapté, et prétendre le contraire est ce qui nuit à la réputation d’une bonne machine.
▴ Couches minces : le laser l’emporte en vitesse, en gestion des déchets et en contrôle de surface. Couches épaisses : retrait mécanique en premier, puis finition au laser. Choisir une séquence erronée, c’est gaspiller de l’argent.
Comment savoir avant de dépenser
Vous n’avez pas besoin d’acheter une machine pour déterminer dans quel cas, parmi les quatre possibles, vous vous trouvez. Vous avez besoin de trois chiffres et d’une photographie.
Envoyez-nous : le matériau, le contaminant, son épaisseur de couche et la zone à nettoyer. À partir de ces quatre données, nous pouvons vous indiquer honnêtement le taux d’élimination — et, tout aussi fréquemment, vous préciser que l’opération nécessite deux étapes plutôt qu’une seule étape au laser. Cela ne vous coûte rien, et cela nous coûte une vente environ une fois sur cinq. C’est un compromis que nous acceptons systématiquement, car une machine qui échoue sur votre site vaut moins que pas de machine du tout.
Le Point Final
Quatre travaux que le faisceau ne peut pas accomplir — et aucun d’eux n’est un défaut.
Dépôts mous épais (> 1 mm de graisse, de boue ou de bitume). Contamination pénétrée dans les pores. Revêtements d’une épaisseur supérieure à environ 1 mm. Matériaux non métalliques transparents, à travers lesquels le faisceau passe directement.
Tout ce qui fait moins d’environ 300 µm d’épaisseur sur un substrat métallique constitue le domaine d’application privilégié de cette machine. Déterminez dès maintenant de quel côté de la limite se situe votre pièce avant vous achetez — et non après.
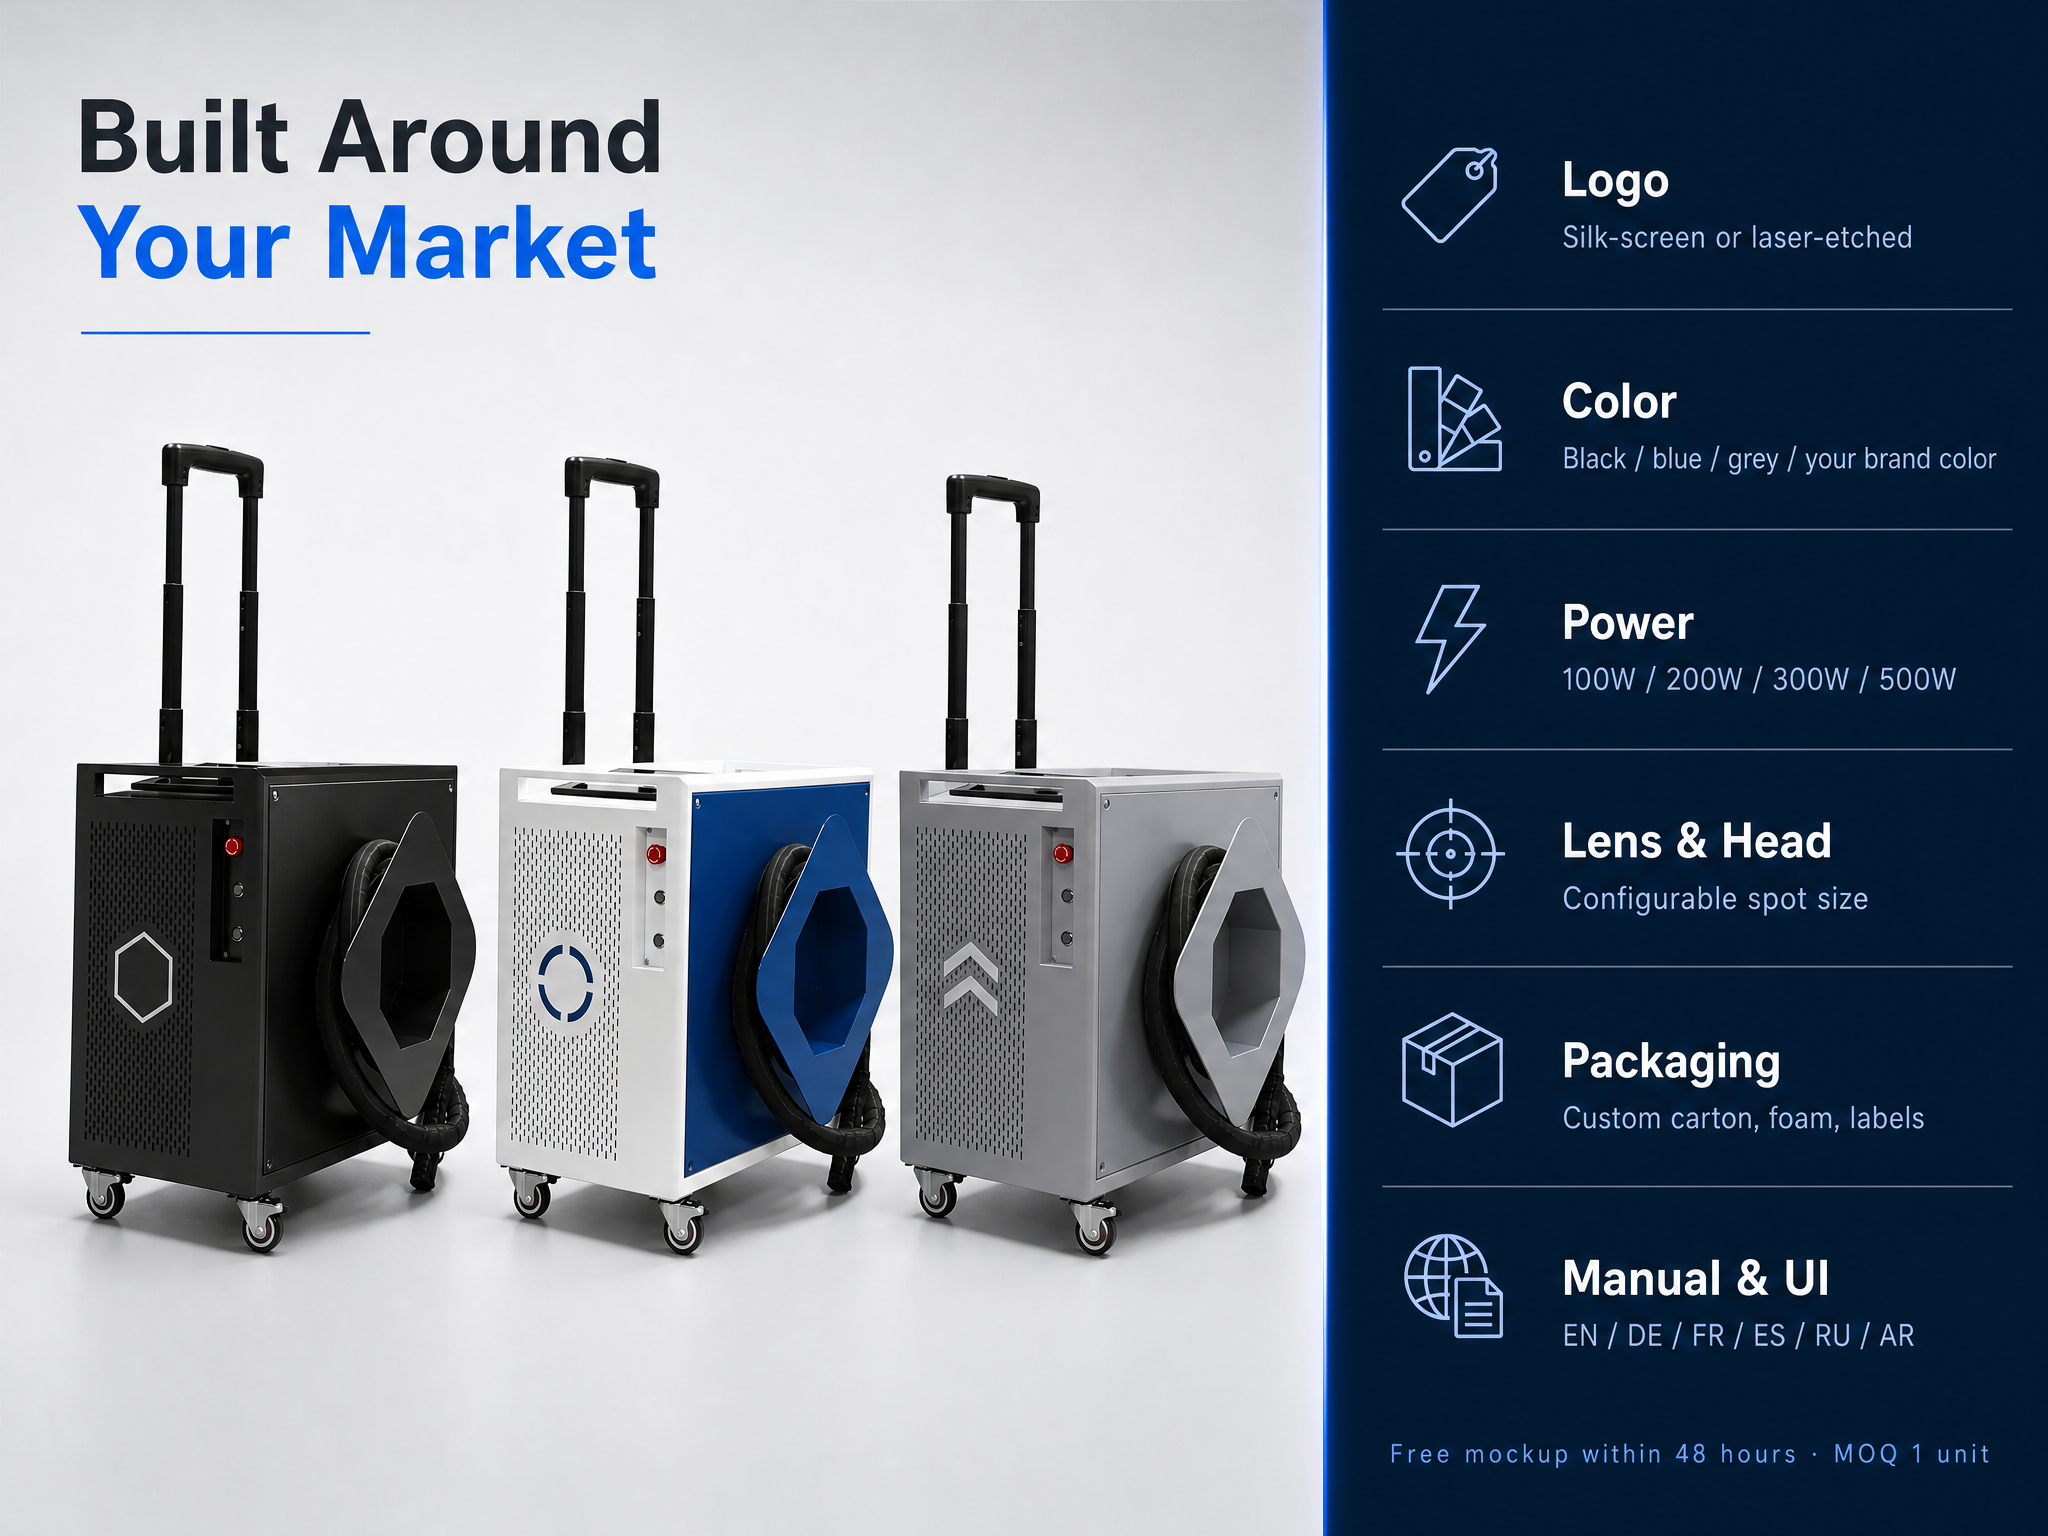
▴ Nettoyeur pulsé portable TIANYU 500 W — 1064 nm, largeur d’impulsion réglable de 1 à 200 ns, largeur de balayage réglable de 10 à 80 mm. Certifié CE, gamme de puissance disponible de 100 à 6 000 W.
👉 Envoyez-nous votre pièce — nous vous dirons honnêtement si le laser est adapté
Matériau + contaminant + épaisseur de couche + surface. Nous vous répondons avec la puissance recommandée, la largeur de balayage, le rendement estimé en m²/h — ou simplement « cet outil n’est pas adapté » — dans les 24 heures.
À propos de Wuhan TIANYU Laser
Wuhan Maohe Tianyu Laser Equipment Co., Ltd. — Systèmes portables, sur banc et robotisés de nettoyage et de soudage au laser, de 100 W à 6 000 W.
Certifié CE. Exportation vers l’Europe, l’Asie du Sud-Est et le Moyen-Orient.
OEM / ODM disponibles pour le boîtier, la puissance et la largeur de balayage.
 ×

 EN


