Co nie jest w stanie usunąć? 4 przypadki, w których marnujesz pieniądze TIANYU Laser · Seria czyszczenia laserowego przez 30 dni · Nr 06 · Czas czytania: 8 minut #LaserCleaning#BuyersGuide#RustRemoval#ShopFloor#TIANYULaser Wiadomość e-mail dotarła w wtorek i nie była przyjazna...
Co nie jest w stanie usunąć?
4 przypadki, w których marnujesz pieniądze
TIANYU Laser · Seria czyszczenia laserowego przez 30 dni · Nr 06 · Czas czytania: 8 minut
#czyszczenie laserowe #BuyersGuide #UsuwanieRdzy #ShopFloor #TIANYULaser
Wiadomość e-mail dotarła w wtorek i nie była przyjazna.
«Zakupiliśmy oczyszczacz o mocy 500 W osiem miesięcy temu. W przypadku rdzy działa jak magia. Jednak zawiodła ona w czterech naszych zleceniach — w zbiorniku z tłuszczem, na zestawie odlewków nasączonych olejem, na płytach epoksydowych o grubości 2 mm oraz na barierze akrylowej. Czy zakupiliśmy niewłaściwą maszynę?»
Krótka odpowiedź: nie. Długa odpowiedź: nikt nie sprzedał mu maszyny, która robi wszystko, ponieważ taka maszyna nie istnieje . Poniżej znajduje się rzeczywista odpowiedź — cztery pytania, cztery szczere odpowiedzi oraz cztery sytuacje, w których oczyszczacz laserowy cichutko kosztuje Cię pieniądze.
Jedna zasada decydująca o wszystkim
Zanim przejdziemy do pytań, jedno zdanie z fizyki, ponieważ każda poniższa odpowiedź wynika z niego.
Impuls nanosekundowy o długości fali 1064 nm usuwa coś tylko wtedy, gdy materiał pochłania wiązkę lepiej niż materiał znajdujący się pod nim , i tylko wtedy, gdy zanieczyszczenie jest wystarczająco cienkie, aby impuls mógł przez nie przejść . Rdza, farba, warstwa oleju i skorupka walcownicza spełniają oba te kryteria. Grube, miękkie osady, głęboko przesiąknięte zanieczyszczenia, bardzo grube powłoki oraz materiały przezroczyste nie spełniają jednego lub obu kryteriów — a gdy ich nie spełniają, oczyszczacz laserowy nie działa po prostu wolno. Po prostu niczego użytecznego nie robi, podczas gdy trzymasz wciśnięty spust.
▴ Gdzie działa wiązka: ciemna, cienka, pochłaniająca warstwa na odbijającej powierzchni metalowej. Usunięcie któregoś z tych trzech warunków sprawia, że fizyka przestaje działać na Twoją korzyść.
PRZYPADEK 1 — GRUBE, MIĘKKE OSADY Spróbowaliśmy tego na zbiorniku pokrytym około 12 mm starych smarów i osadów. Laser wykreślił jedynie błyszczącą linię, pozostawiając resztę. Dlaczego? Ponieważ laser to narzędzie do precyzyjnego usuwania, a nie do masowego usuwania materiału. ablacja 500-watowy impuls nanosekundowy paruje warstwę mierzoną w mikronach — na wysuszonej warstwie osadu węglowodorowego grubość tej warstwy wynosi mniej więcej 0,05–0,1 mm na przejście . Zatem 12 mm osadu wymaga ponad 120 przejść nad tym samym miejscem , a już od piątego przejścia nagrzewasz kałużę, a nie czyścisz powierzchni. Porównaj to z tą samą głowicą działającą na cienkiej warstwie: 20-mikronowa warstwa oleju zostaje usunięta w jedno przejście z prędkością 2–4 m²/h . Ten sam sprzęt, ten sam materiał, 40 razy szybciej — jedyną zmienną jest grubość. Co należy zrobić: najpierw usuń główną masę metodą skrobania, odsysania lub pary, a następnie zastosuj laser do ostatnich 100–200 µm. Taka kolejność działa nadal szybciej i czyszczy lepiej niż rozpuszczalniki, ponieważ promień wykorzystywany jest tam, gdzie działa najskuteczniej, a nie tam, gdzie jego działanie jest nieskuteczne.
PRZYPADEK 2 — ZANIECZYSZCZENIA WSIĄKŁE W METAL Nasze obudowy z żeliwa szarego przez dwadzieścia lat leżały w oleju cięciowym. Laser przywrócił im połysk — ale po dwóch dniach znów były oleiste. Co się stało? Powierzchnia była czysta. Wewnętrzna część nie była. Żeliwo szare jest z natury porowate — zwykle objętość wolna 5–15% — a olej do cięcia przez dwadzieścia lat wsiąkł na głębokość 0,5–3 mm w sieć porów . Promień usuwa to, co może „zobaczyć”, czyli kilka górnych mikronów. Olej znajdujący się za nim po prostu ponownie wypływa w ciągu następnych 48 godzin. Jest to najbardziej powszechne skargi typu „laser nie zadziałał”, które słyszymy, a prawie nigdy nie jest to wina lasera. To problem objętość objętościowy, a narzędzie powierzchniowe nie potrafi rozwiązać problemu objętościowego. Co należy zrobić: uruchomić laser z intensywną ekstrakcją oparów i powtórzyć po 24 godzinach lub uprzednio nagrzać detal do temperatury 150–200 °C, aby wypchnąć olej na powierzchnię, a następnie usunąć go laserem. Jeśli detal będzie malowany, należy użyć powłoki tolerującej pozostałości oleju zamiast walczyć z porowatością. Przetestuj to przed podjęciem decyzji: oczyść jeden detal, poczekaj trzy dni, przetrzyj go białym papierem. Jeśli papier pokazuje ślady oleju, porowatość wygra.
Cztery strefy zakazane, ustawione obok siebie
To samo informacje w postaci tabeli decyzyjnej. Trzymaj ją obok maszyny.
| Przypadek |
Objawy na hali produkcyjnej |
Dlaczego wiązka nie działa |
Co użyć zamiast |
Koszt ignorowania tego problemu |
Grube, miękkie osady
(>1 mm smaru, mułu, bitumu) |
WiĄzka rysuje linię, pozostawiając resztę |
Szybkość ablacji 0,05–0,1 mm/przejście → ponad 100 przejść |
Najpierw skrobanie / odsysanie masowe, następnie laserem usuwane są pozostałości |
Godziny operatora zużyte przy ok. 0 m²/h |
Zanieczyszczenia w porach
(odlewy, części spiekane) |
Czysto dziś, za 48 godzin znowu oleiste |
Olej znajduje się 0,5–3 mm poniżej powierzchni |
Wypalanie lub ekstrakcja z powtórzeniem, albo powłoka odporna na olej |
Powtarzanie malowania kończy się niepowodzeniem; prace korekcyjne na podłodze klienta |
Powłoki o grubości powyżej ~1 mm
(epoksydowe, gumowe, ocynk gorącozanurzeniowy) |
Spala się, dymią, pozostawia wypalony osad |
Warstwa górna chroni warstwę dolną; spalony spoiwowy przyczepia się do stali |
Mechaniczne usunięcie masy materiału, a ostatnie 100–200 µm za pomocą lasera |
Spalone podłoże → pełne ponowne piaskowanie |
Przezroczyste niemetale
(szkło, akryl, przezroczysty PC) |
Nic nie się dzieje — a wiązka wychodzi po przeciwnej stronie |
Szkło przepuszcza >90% przy 1064 nm; akryl ~92% |
Nigdy nie poddawaj ich działaniu lasera. Czyść wilgotną ściereczką lub w kąpieli ultradźwiękowej |
Niekontrolowana wiązka = prawdziwy incydent bezpieczeństwa |
Czwarty wiersz nie jest problemem wydajnościowym. To problem bezpieczeństwo jeśli 90% wiązki przechodzi przez przedmiot obrabiany, to energia ta porusza się teraz w kierunku, którego nie zaplanowałeś. Nigdy nie kieruj czyszczarki laserowej na przezroczystą płytę, aby „sprawdzić, co się stanie.”
PRZYPADEK 3 — POKRYCIA O GRUBOŚCI >1 MM Mamy 2 mm warstwy epoksydowej na płytach stalowych. Laser spala ją, pozostawiając osad, który i tak musimy usunąć szlifierką. Czy to normalne? Tak, i da się to przewidzieć. Pochłanianie jest tutaj w porządku — problemem jest grubość grubość warstwy. Jednowarstwowa farba o grubości 30–80 µm usuwa się bez problemu 1–2 m²/h . Wielowarstwowe lub epoksydowe w grubości 100–300 µm działa z prędkością 0,4–0,8 m²/h . Przy grubości 2 mm jesteś mniej więcej 10 razy grubszy ponownie , co oznacza wydajność poniżej 0,15 m²/h — a spoiwo zaczyna się spalać w stali, zanim dolne warstwy zostaną usunięte. Co należy zrobić: usunąć masę mechanicznie (to szybko i tanio), a następnie użyć lasera do ostatnich 100–200 µm. To właśnie tam wiązka jest niepobita — usuwa ostatnią warstwę bez dotykania metalu podstawowego, czego szlifierka nie potrafi osiągnąć.
PRZYPADEK 4 — PRZEZROCZYSTE NIEMETALICZNE MATERIAŁY Czy możemy czyścić zabezpieczenia maszynowe z akrylu oraz szyby obserwacyjne ze szkła za pomocą tego urządzenia? Nie — i to jedyny przypadek, w którym odmówimy sprzedaży rozwiązania. Szkło sodowo-wapniowe przepuszcza więcej niż 90% promieniowania o długości fali 1064 nm; akryl i poliwęglan zachowują się podobnie. Prawie nic nie pochłania promieniowania, więc nic się nie nagrzewa i nic nie jest usuwane. Tymczasem niemal pełnomocna wiązka opuszcza tylną stronę elementu. Co należy zrobić: szkło i plastikowe zabezpieczenia wymagają czyszczenia wilgotną ściereczką lub w kąpieli ultradźwiękowej. Zatrzymaj laser do metali oraz do nieprzezroczystych powłok na nich.
„Każdy uczciwy dostawca powie wam, że istnieje lista zadań, których maszyna nie potrafi wykonać. Nieuczciwi twierdzą, że takiej listy nie ma — a wy odkrywacie to sami, na własnej hali i pod własnym terminem.” — obsługa techniczna TIANYU Laser
Druga strona medalu: co urządzenie robi wyjątkowo dobrze
Byłoby dziwne, gdyby artykuł zawierał wyłącznie listę niepowodzeń. Poniżej przedstawiono tę samą głowicę o mocy 500 W w zadaniach, dla których została zaprojektowana — wartości liczbowe są lustrzanym odbiciem danych z powyższej tabeli.
2–4 m²/h Warstwa oleju i lekka smara (1–20 µm)
1,5–3 m²/h Lekka rdza powierzchniowa
1–2 m²/h Farba jednowarstwowa i warstwa walcownicza
| Grubość warstwy |
Szybkość usuwania przy mocy 500 W |
Liczba przejść |
Ocena |
| 1–20 µm (warstwa oleju) |
2–4 m²/h |
1 |
Punkt słodki |
| 20–100 µm (lekka rdza) |
1,5–3 m²/h |
1 |
Punkt słodki |
| 30–80 µm (farba jednowarstwowa) |
1–2 m²/h |
1 |
Dobrze |
| 100–300 µm (powłoka epoksydowa / wielowarstwowa) |
0,4–0,8 m²/h |
2–3 |
Cierpliwości |
| 1 mm i więcej (gruba powłoka) |
<0,15 m²/h |
10+ |
Nieodpowiednie narzędzie |
| 10 mm i więcej (smar / muł) |
~0 m²/h |
100+ |
Nieodpowiednie narzędzie |
Wzór jest prosty: promień radzi sobie z cienką warstwą, ale przegrywa z grubą. Poniżej 300 µm przewyższa szlifowanie pod względem szybkości, ilości pyłu, hałasu i zużycia materiałów eksploatacyjnych. Powyżej milimetra staje się nieodpowiednim narzędziem, a udawanie czegoś innego to sposób, w jaki dobre urządzenie zdobywa złą reputację.
▴ Cienkie warstwy: laser wygrywa pod względem szybkości, ilości odpadów i kontroli powierzchni. Grube warstwy: najpierw usuwanie mechaniczne, potem laser do wykończenia. Wybór nieodpowiedniej kolejności to miejsce, gdzie tracisz pieniądze.
Jak się dowiedzieć, zanim wydasz pieniądze
Nie musisz zakupić maszyny, aby ustalić, w którym z czterech przypadków się znajdujesz. Wystarczą Ci trzy liczby i jedno zdjęcie.
Wyślij nam: materiał, zanieczyszczenie, jego grubość warstwy oraz obszar do oczyszczenia. Na podstawie tych czterech danych możemy poinformować Cię o rzetelnej szybkości usuwania — a równie często powiemy Ci, że zadanie wymaga dwóch etapów, a nie tylko jednego procesu laserowego. To nic Cię nie kosztuje, a nas kosztuje utratę sprzedaży mniej więcej raz na pięć przypadków. To wymiana, którą przyjmujemy za każdym razem, ponieważ maszyna, która zawiedzie w Twojej hali, jest wartą mniej niż brak maszyny w ogóle.
Podsumowanie
Cztery zadania, których promień nie potrafi wykonać — żadne z nich nie jest wadą.
Grube, miękkie osady (> 1 mm tłuszczu, mułu, bitumu). Zanieczyszczenia wchłonięte w porowatość. Powłoki o grubości ponad około 1 mm. Przezroczyste niemetale, przez które promień przechodzi bez przeszkód.
Wszystko cienkiej niż około 300 µm na podłożu metalowym to obszar, w którym ta maszyna uzasadnia swoje istnienie. Dowiedz się, po której stronie tej granicy znajduje się Twój element przed zanim kupisz — nie po.
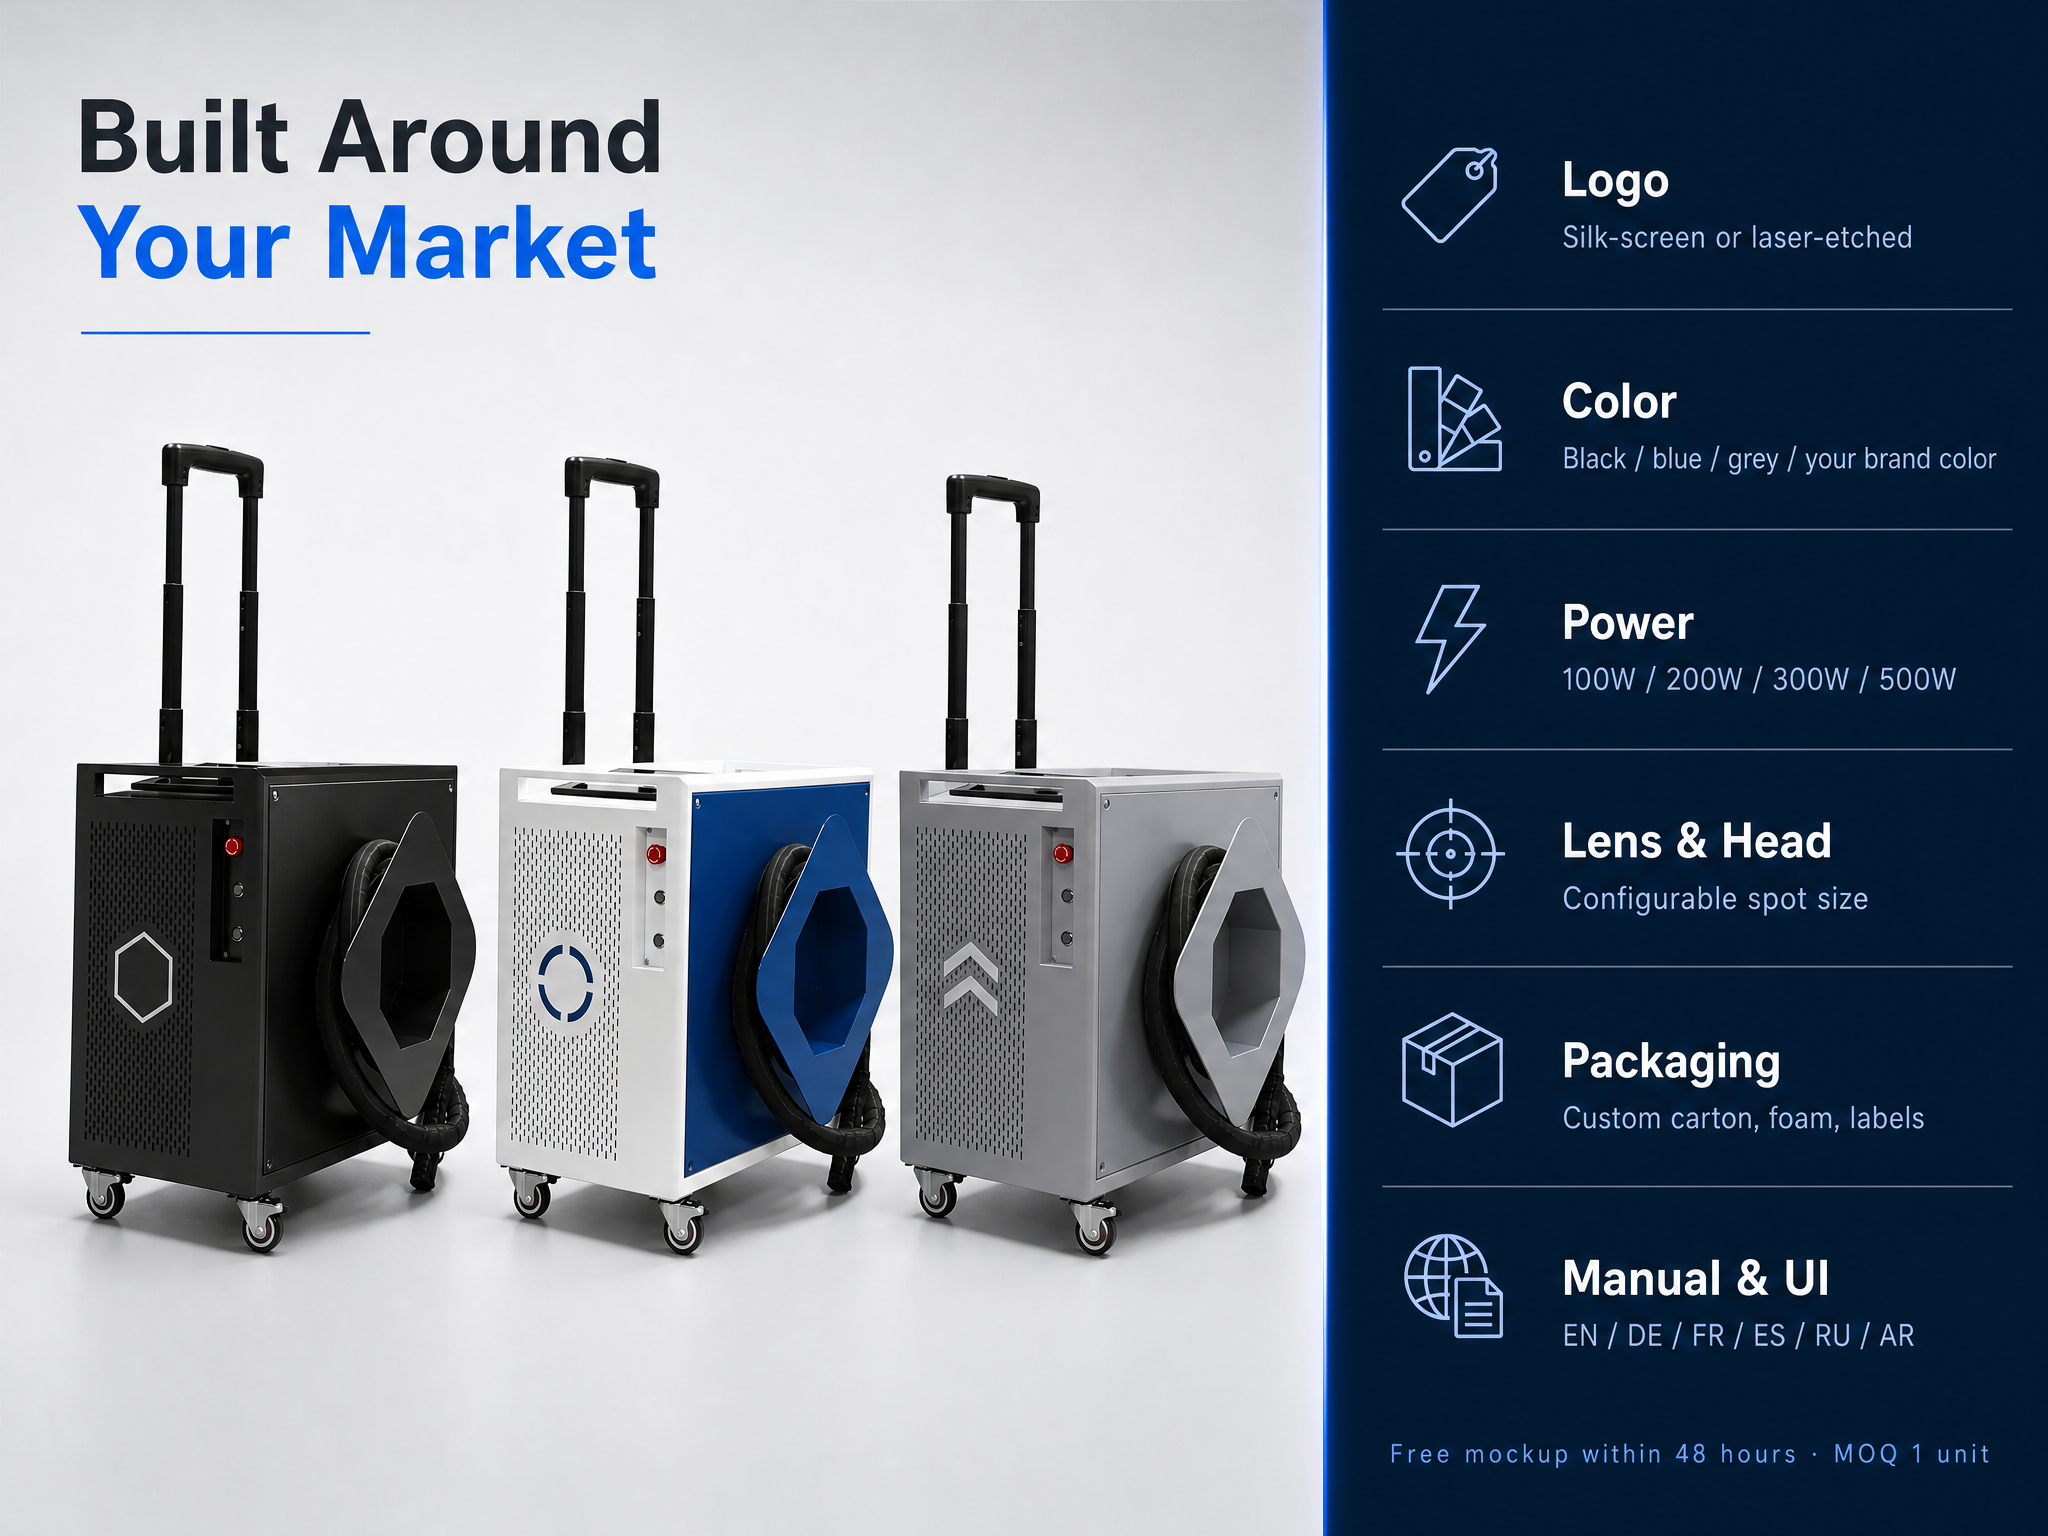
▴ Przenośny impulsowy oczyszczacz TIANYU 500 W — długość fali 1064 nm, szerokość impulsu regulowana w zakresie 1–200 ns, szerokość skanowania regulowana w zakresie 10–80 mm. Certyfikowany CE, dostępne wersje o mocy od 100 do 6 000 W.
👉 Wyślij nam swój detal — powiemy szczerze, czy ten laser poradzi sobie z zadaniem
Materiał + zanieczyszczenie + grubość warstwy + powierzchnia. Odpowiemy zalecaną mocą, szerokością skanowania oraz szacowaną wydajnością w m²/h — lub po prostu „to nieodpowiednie narzędzie” — w ciągu 24 godzin.
O firmie Wuhan TIANYU Laser
Wuhan Maohe Tianyu Laser Equipment Co., Ltd. — przenośne, stołowe i robotyczne systemy do czyszczenia i spawania laserowego o mocy od 100 W do 6 000 W.
Certyfikat CE. Eksport do Europy, Azji Południowo-Wschodniej i Bliskiego Wschodu.
Możliwe usługi OEM/ODM dla obudowy, mocy i szerokości skanowania.
 ×

 EN


