 ×
モデル番号 |
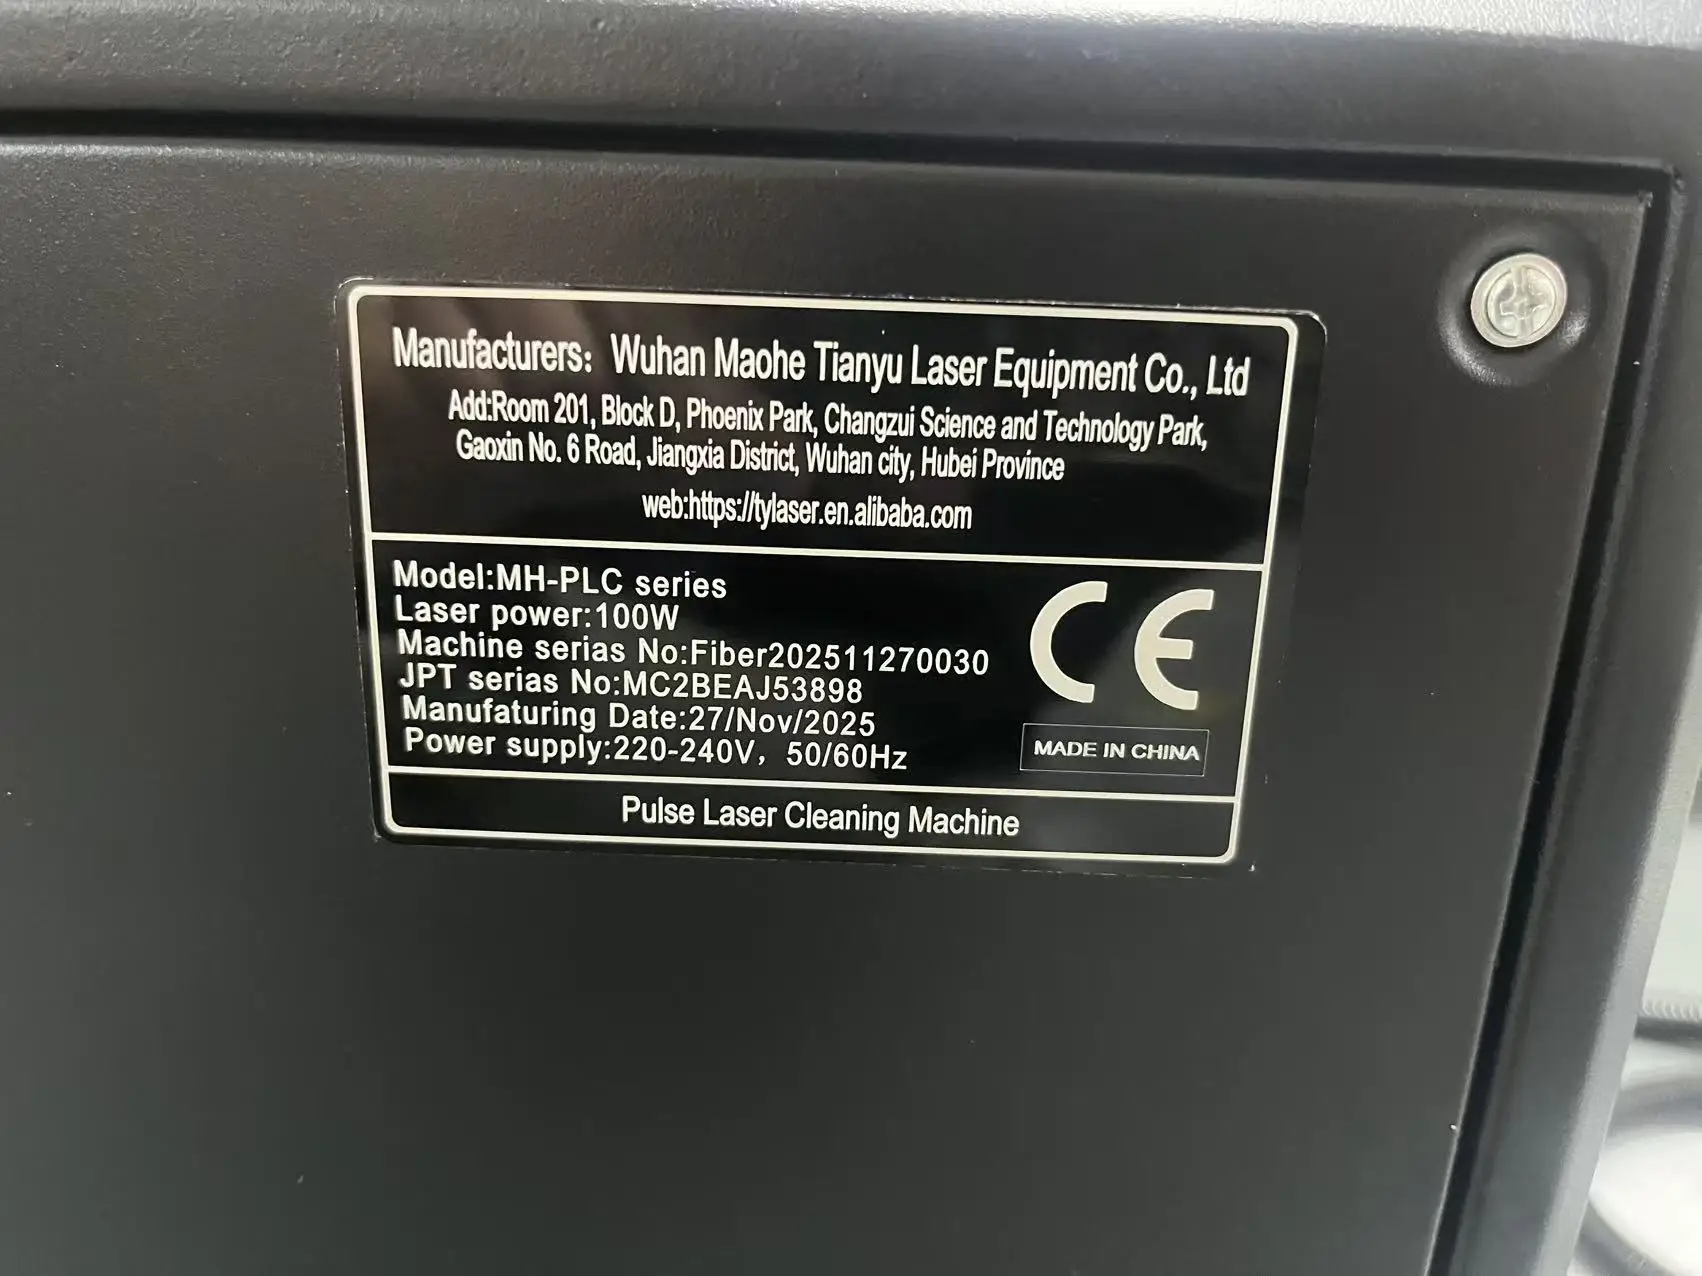
MH-PLC |
レーザー出力 |
100W/200W/300W/500W |
電力 |
220V 110V 50Hz 60Hz |
レーザーソース |
光智/マックス/JPT |
スキャン幅 |
10~150mm(オプション) |
予想焦点距離 |
160mm/210mm |
ファイバ長 |
3M |
総重量(梱包済み重量) |
50kg |
証明書 |
CE証明書 |
保証 |
2年間 |
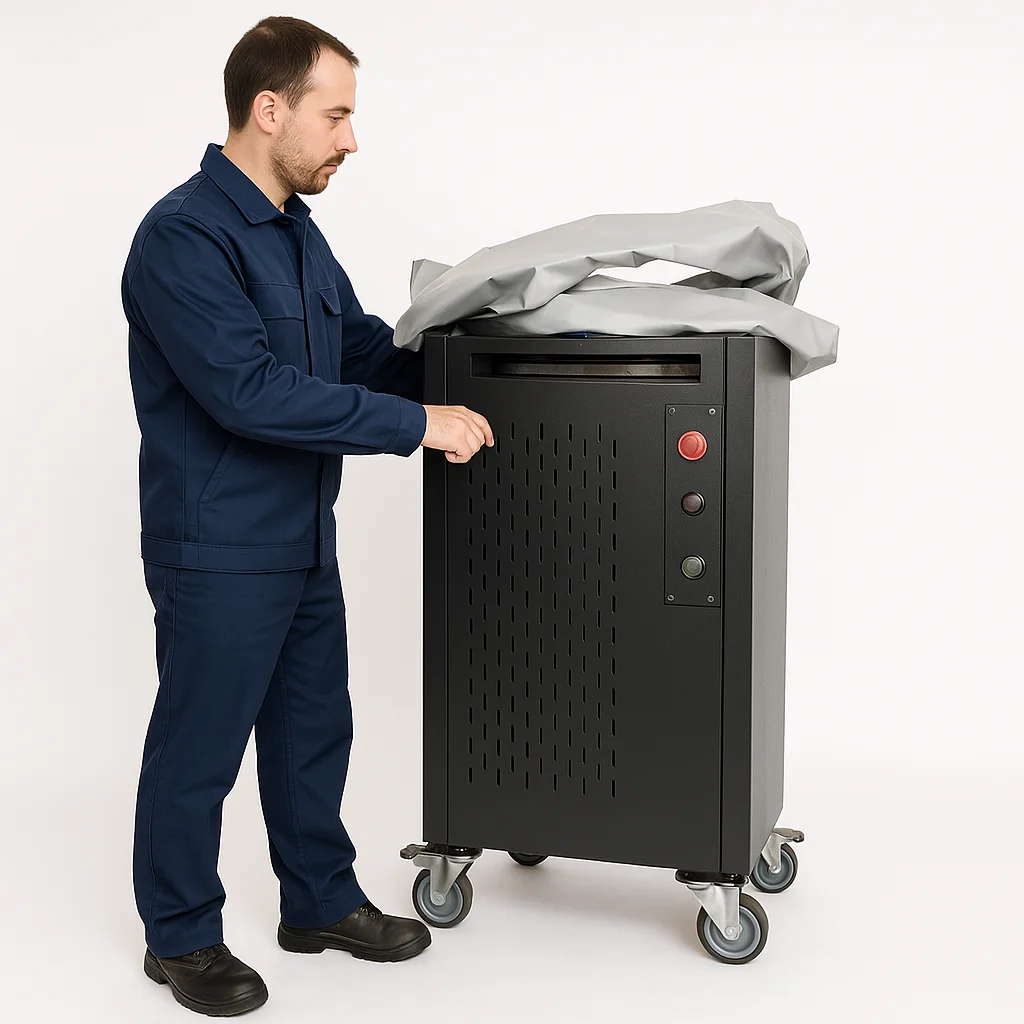
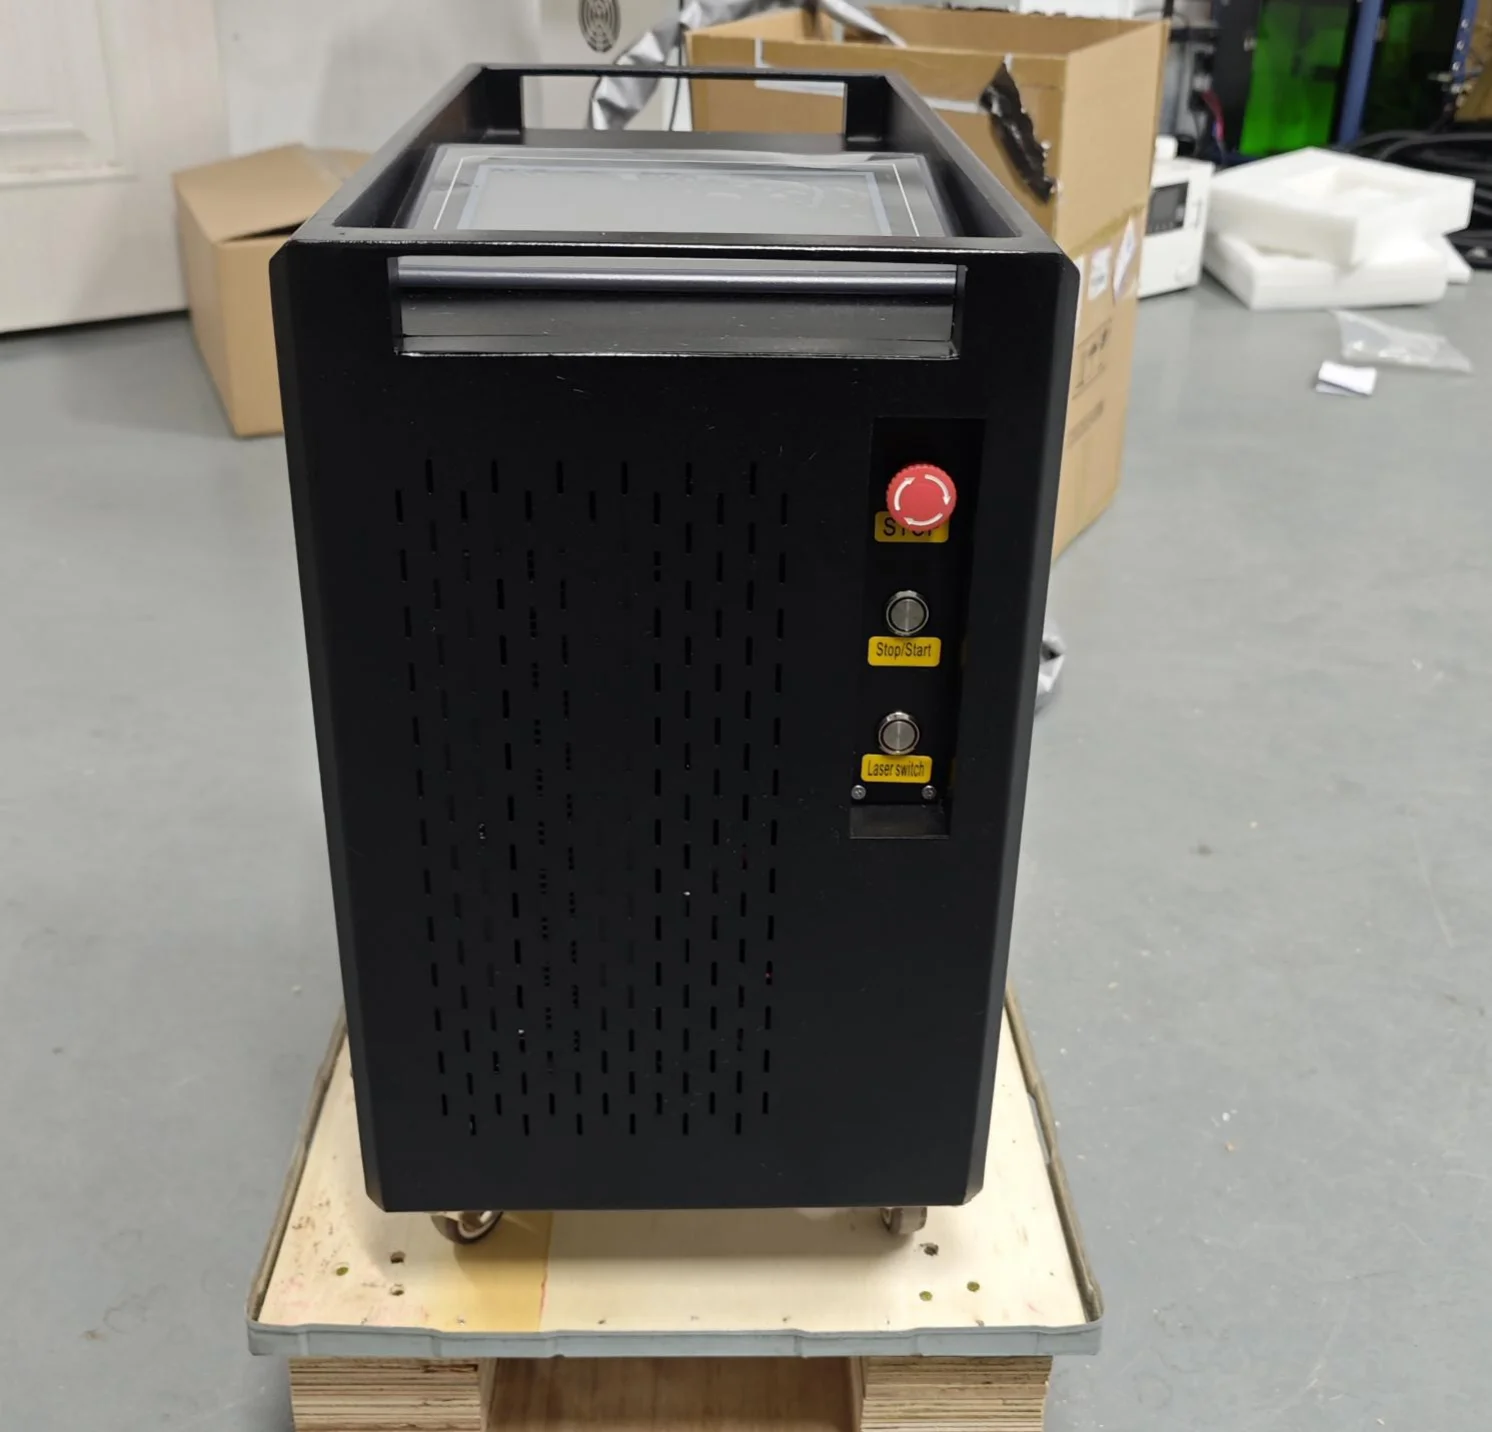
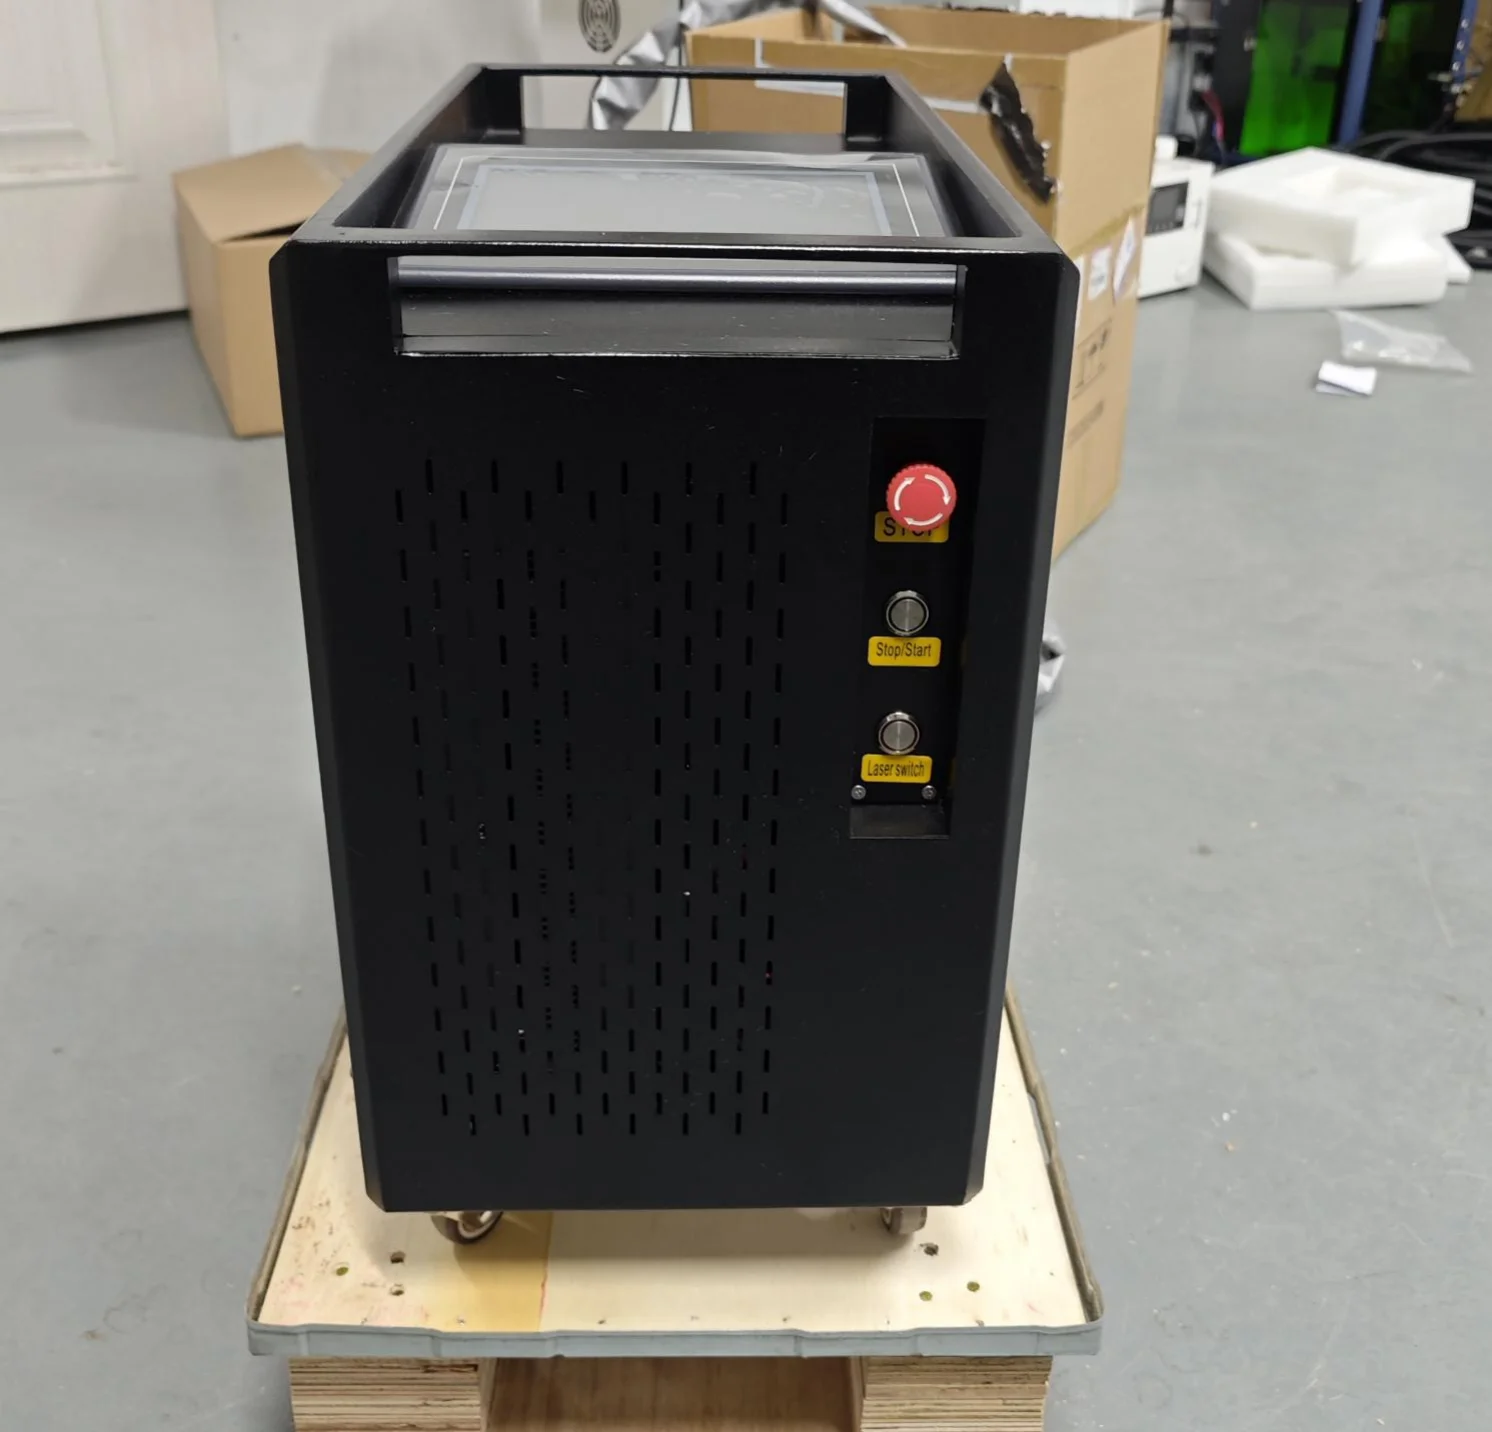
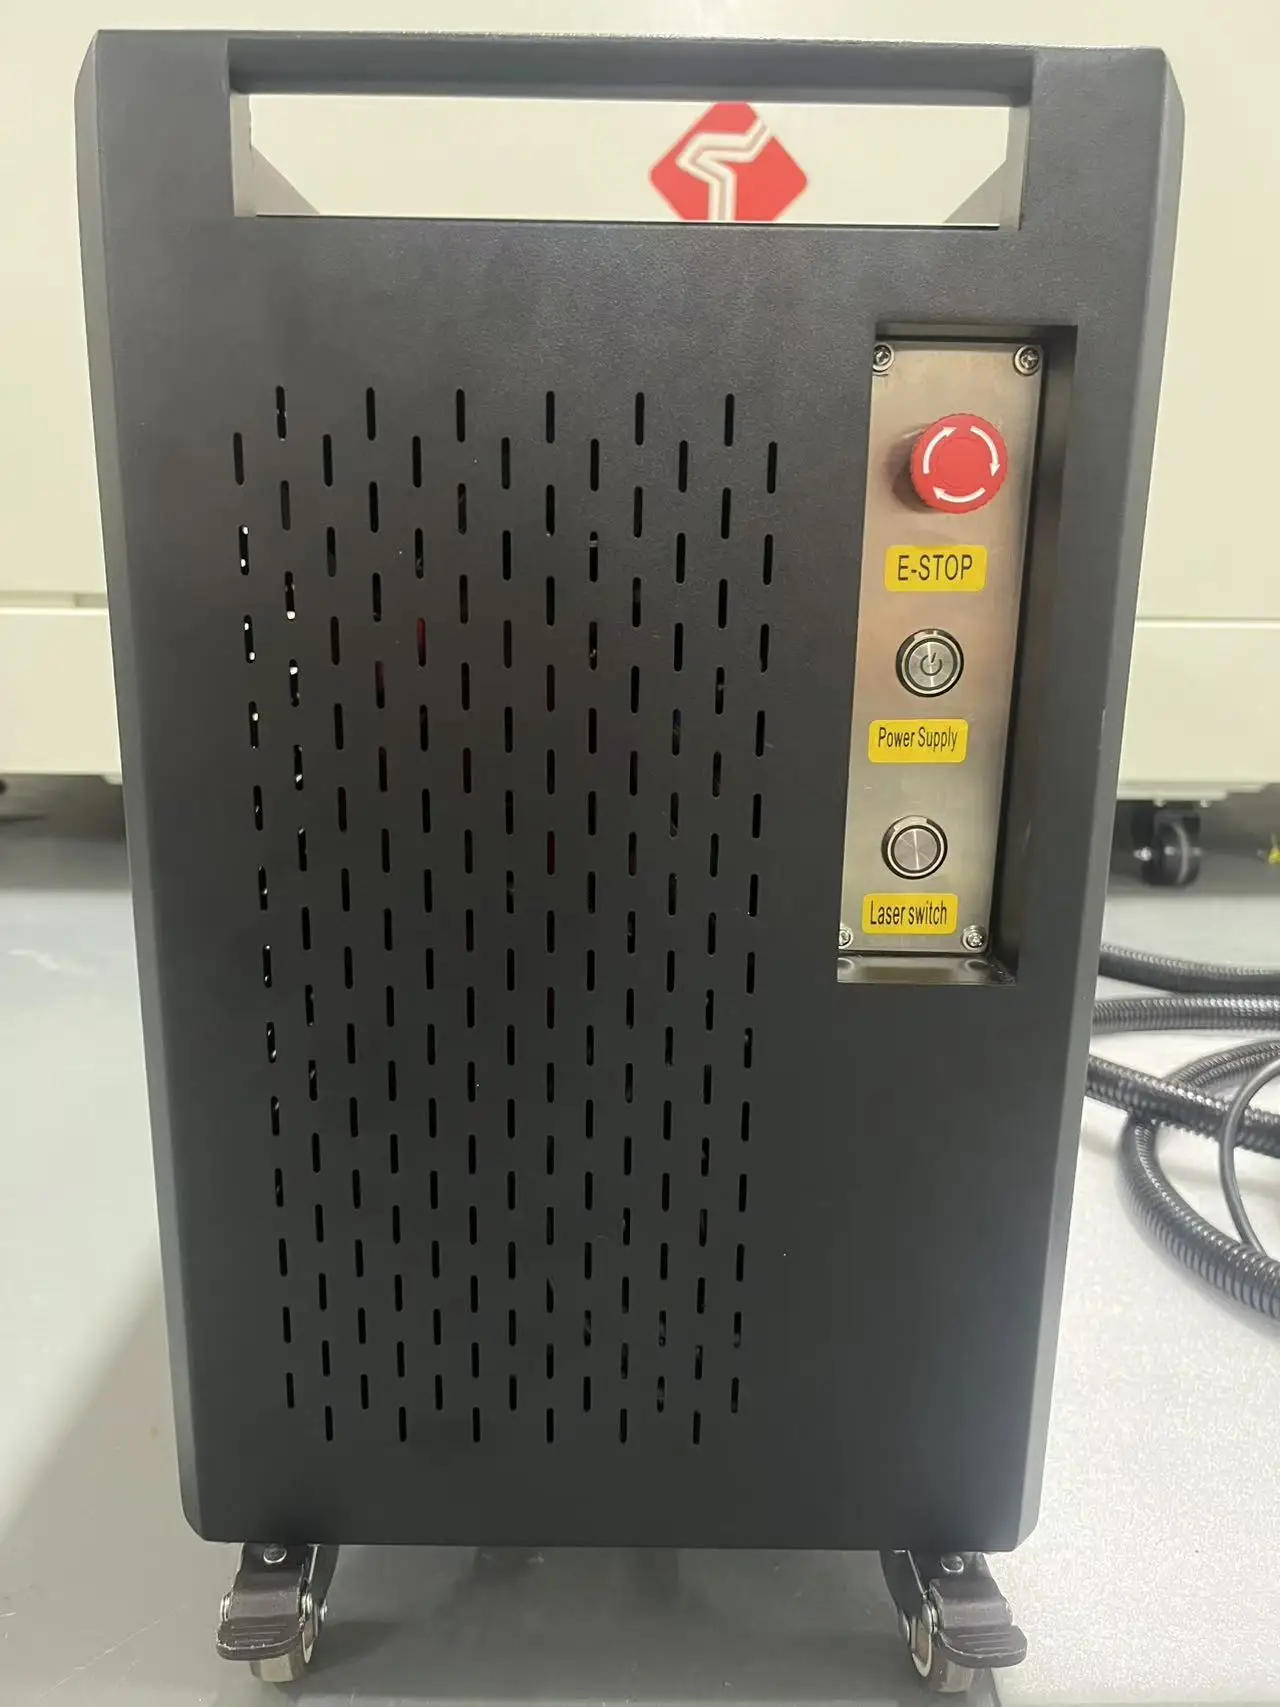
MH-PLCは、メンテナンス作業場や金属加工工場向けに設計された携帯型パルスファイバーレーザー洗浄機です。サンドブラスト装置や化学薬品タンクを現場に持ち込まずに、金属表面の錆・軋制さび・塗装・コーティングを効率よく除去できます。スキャンヘッドは操作者が手で保持し、3メートルの光ファイバーによりフレーム内部やタンク、溶接部などへ容易に届きます。また、スキャン幅は10mm~150mmまで可変可能なので、溶接継ぎ目を追う1パス作業から、広い板面への一括処理まで柔軟に対応します。
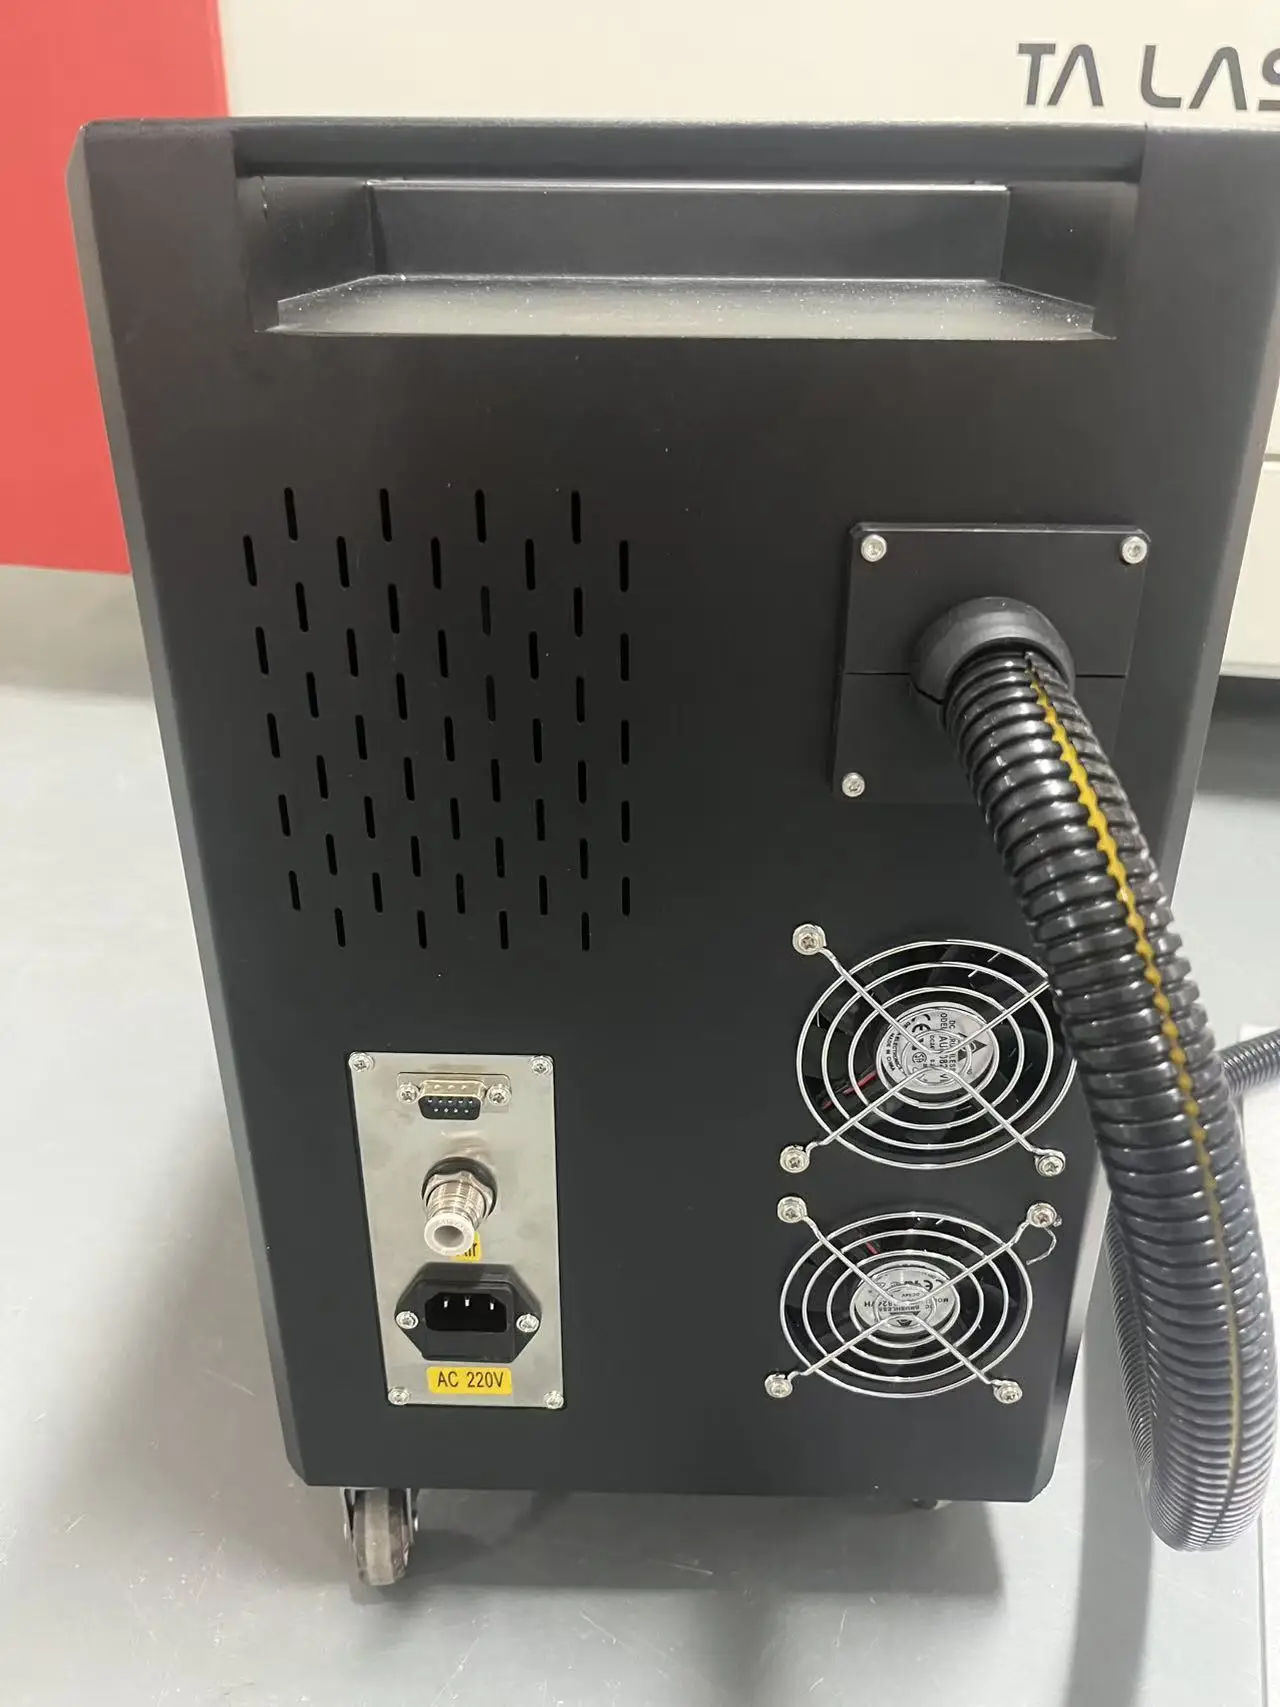
この産業用レーザー洗浄機には、100W、200W、300W、500Wの4段階の出力設定があり、電源仕様は220Vおよび110V(50Hz/60Hz対応)を備えているため、同一プラットフォームで異なる市場向けに価格提示が可能です。ファイバーソースの選択肢には、広州光智(Guangzhi)、Max、JPTがあります。CEマーク取得済みで、標準保証期間は2年です。本体重量は約50kgで、オペレーターが作業場所間で簡単に移動できるよう、シャーシにキャスターが付いています。

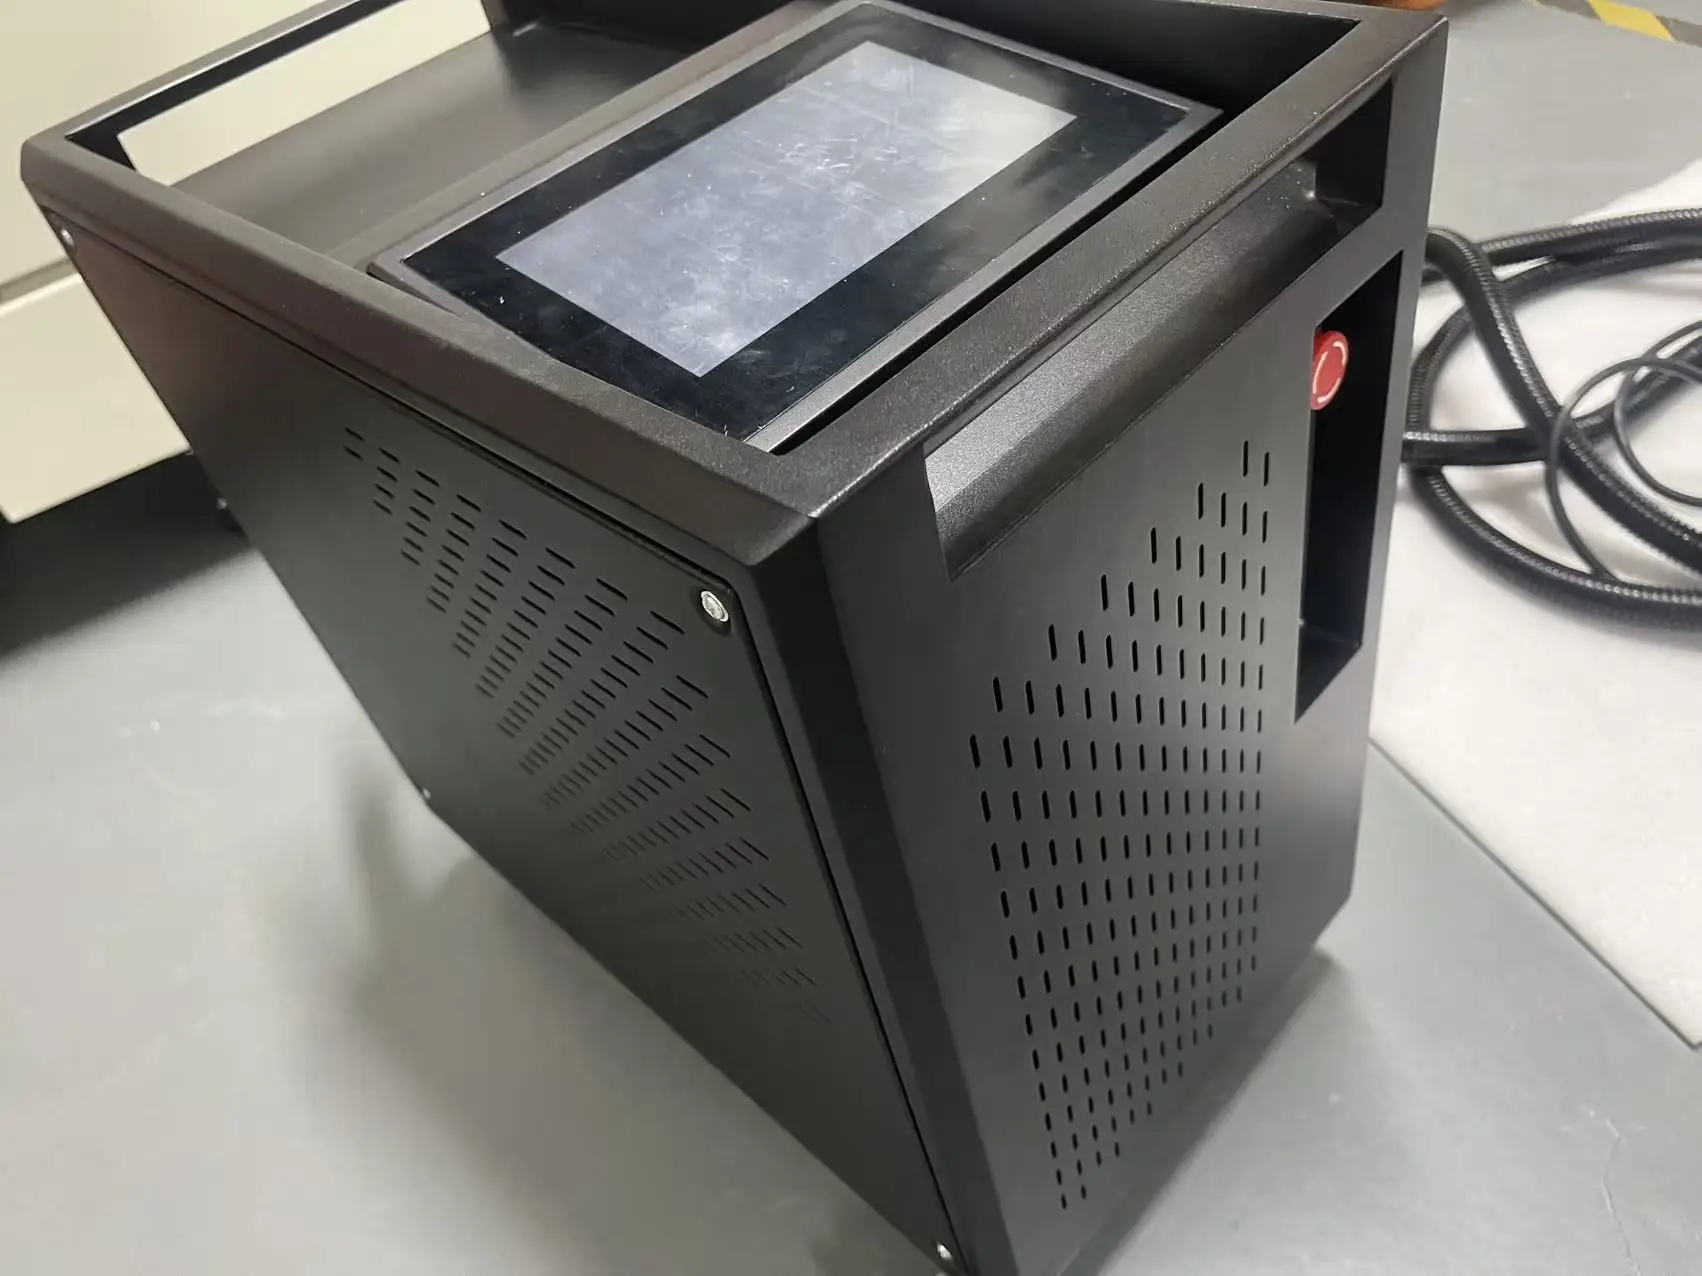

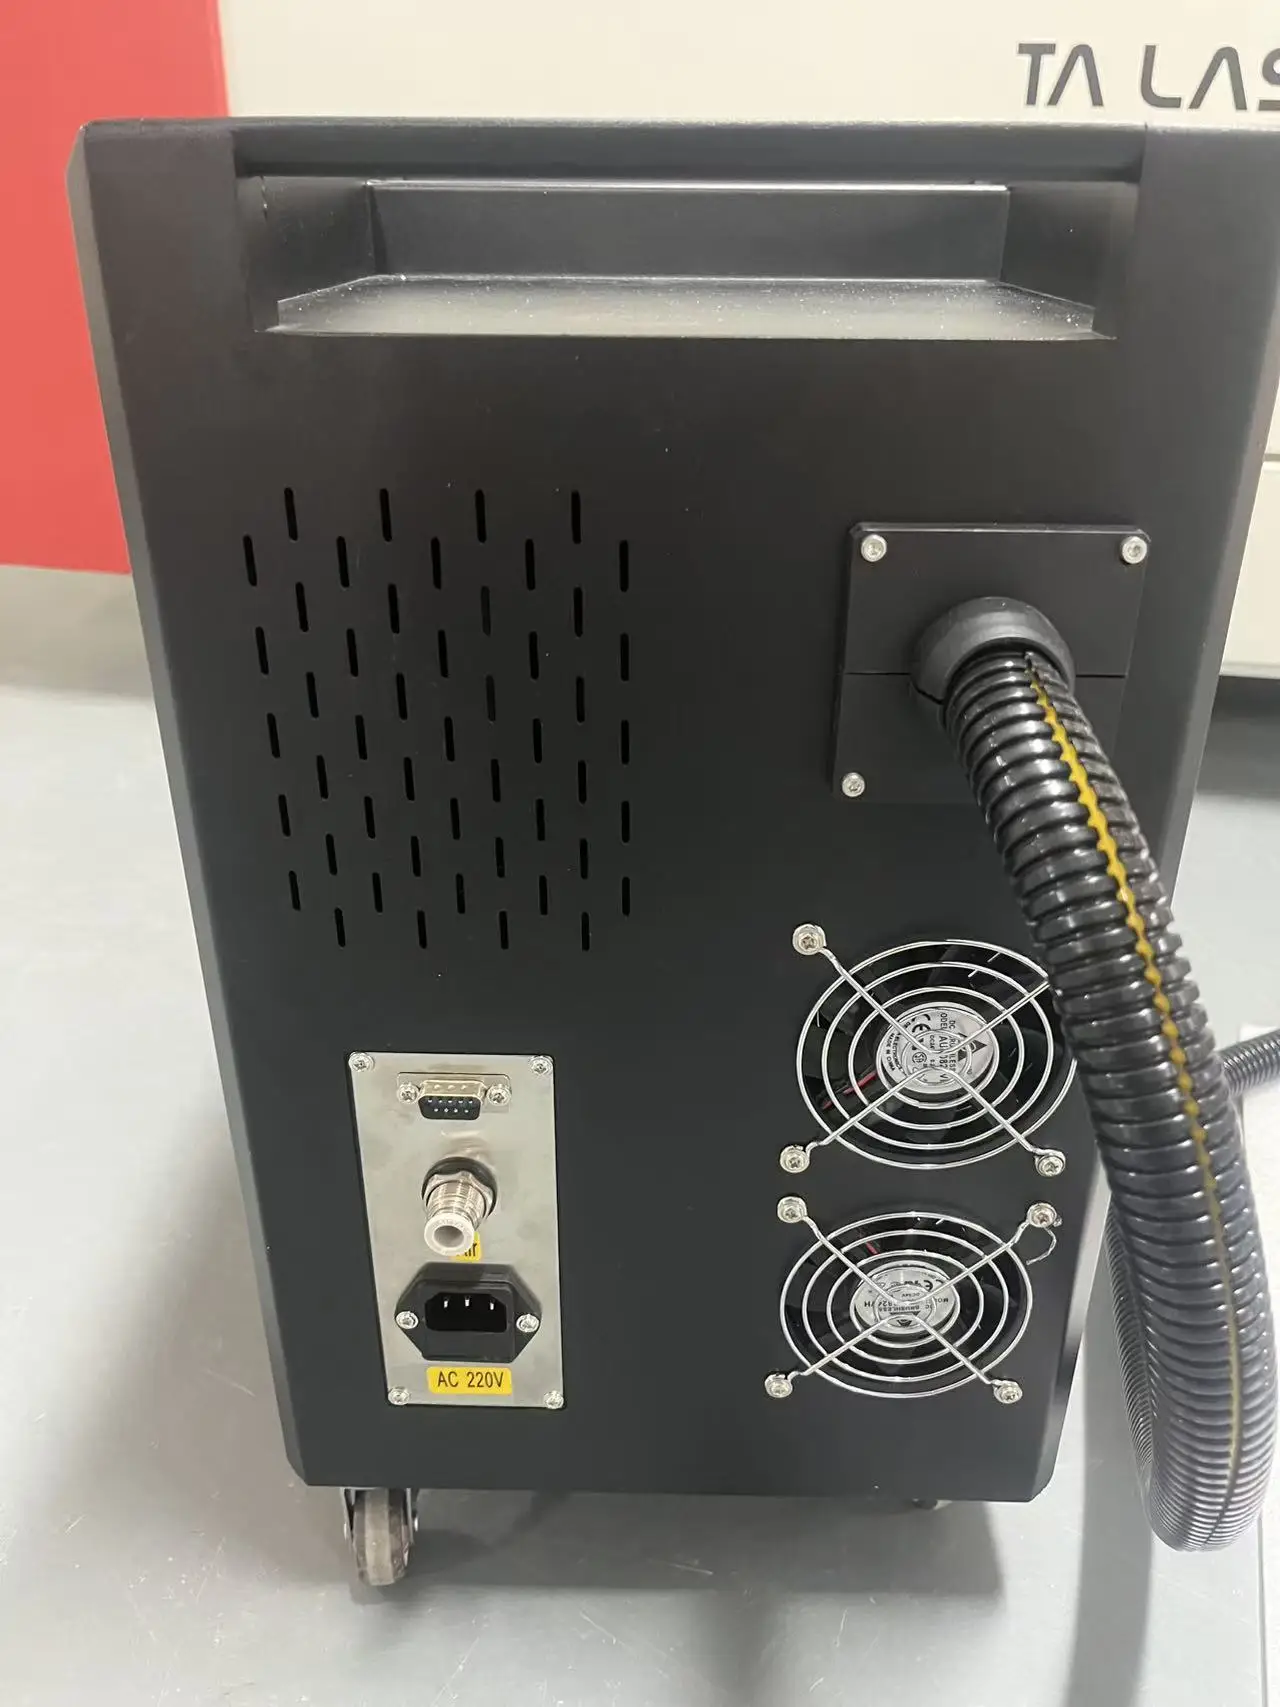
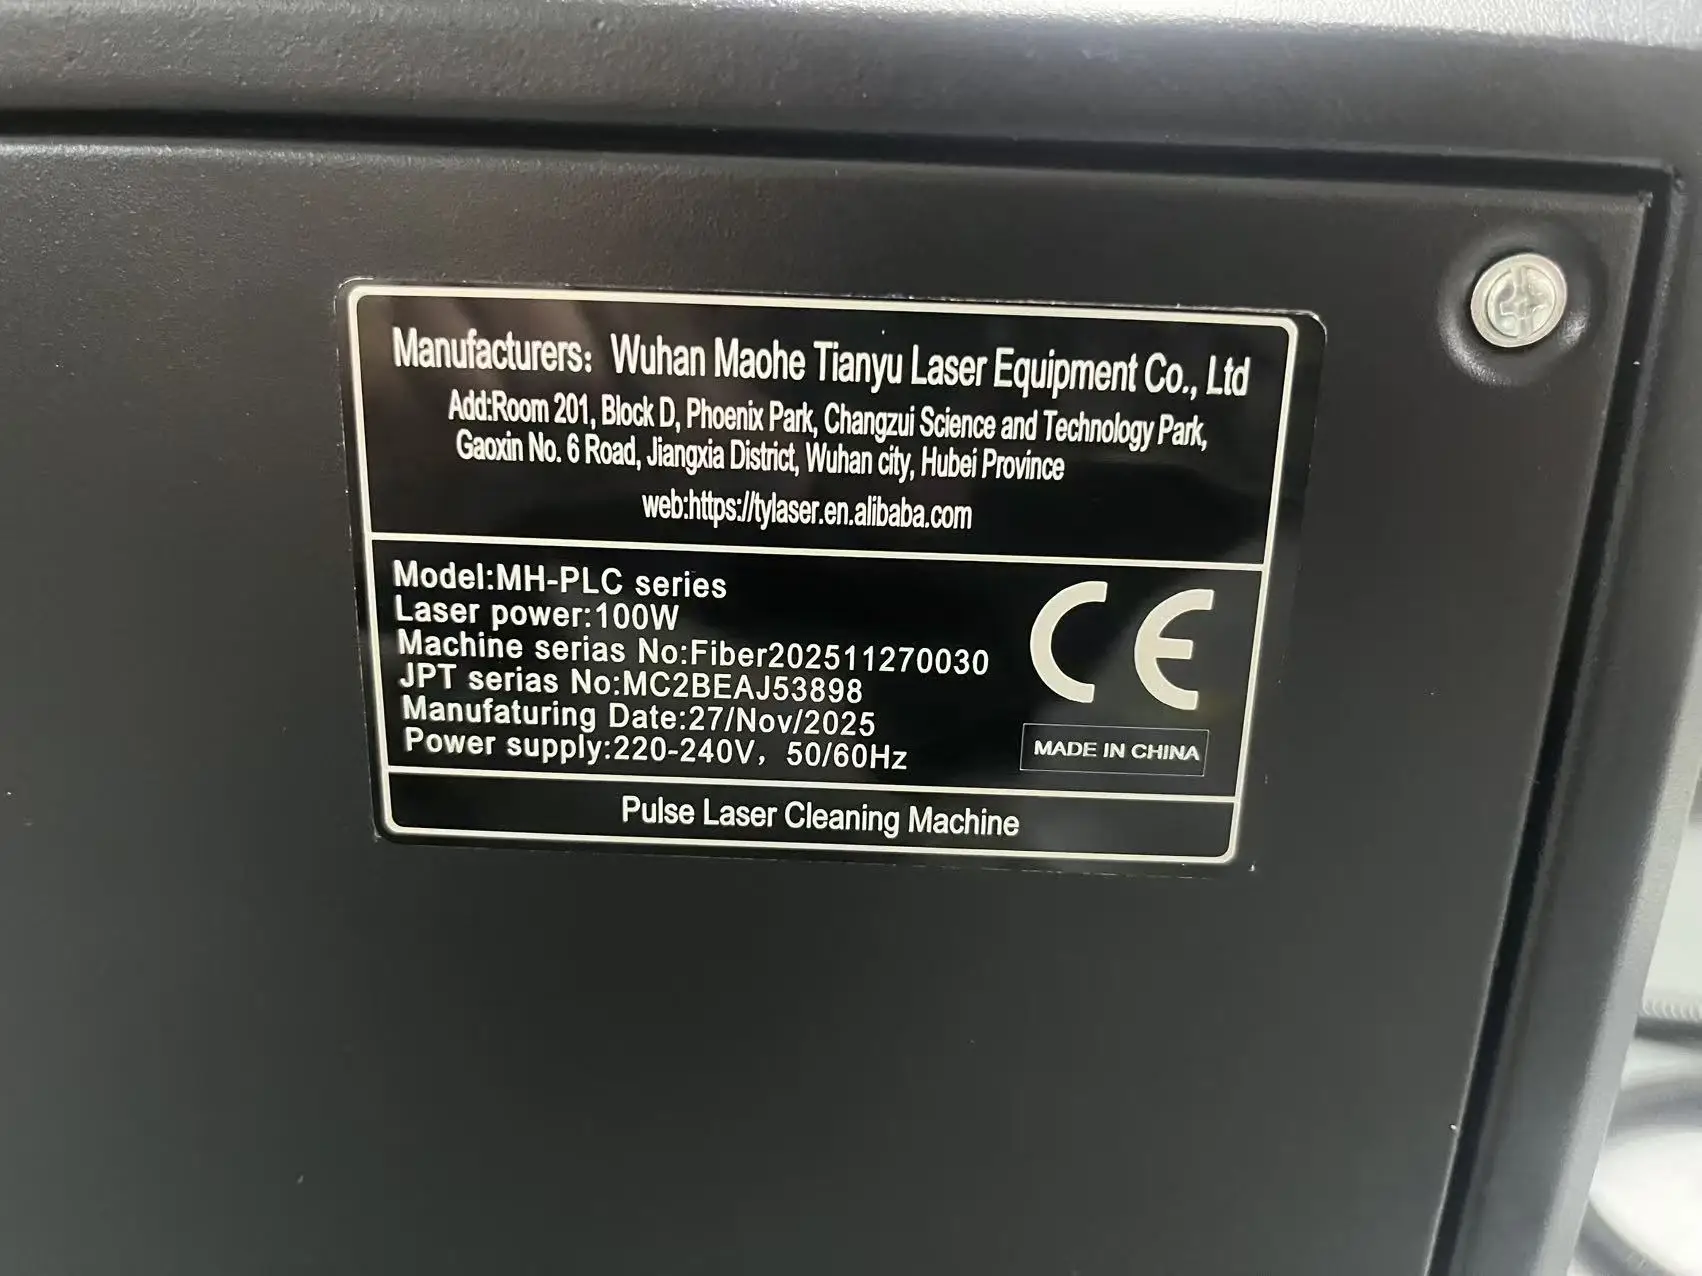
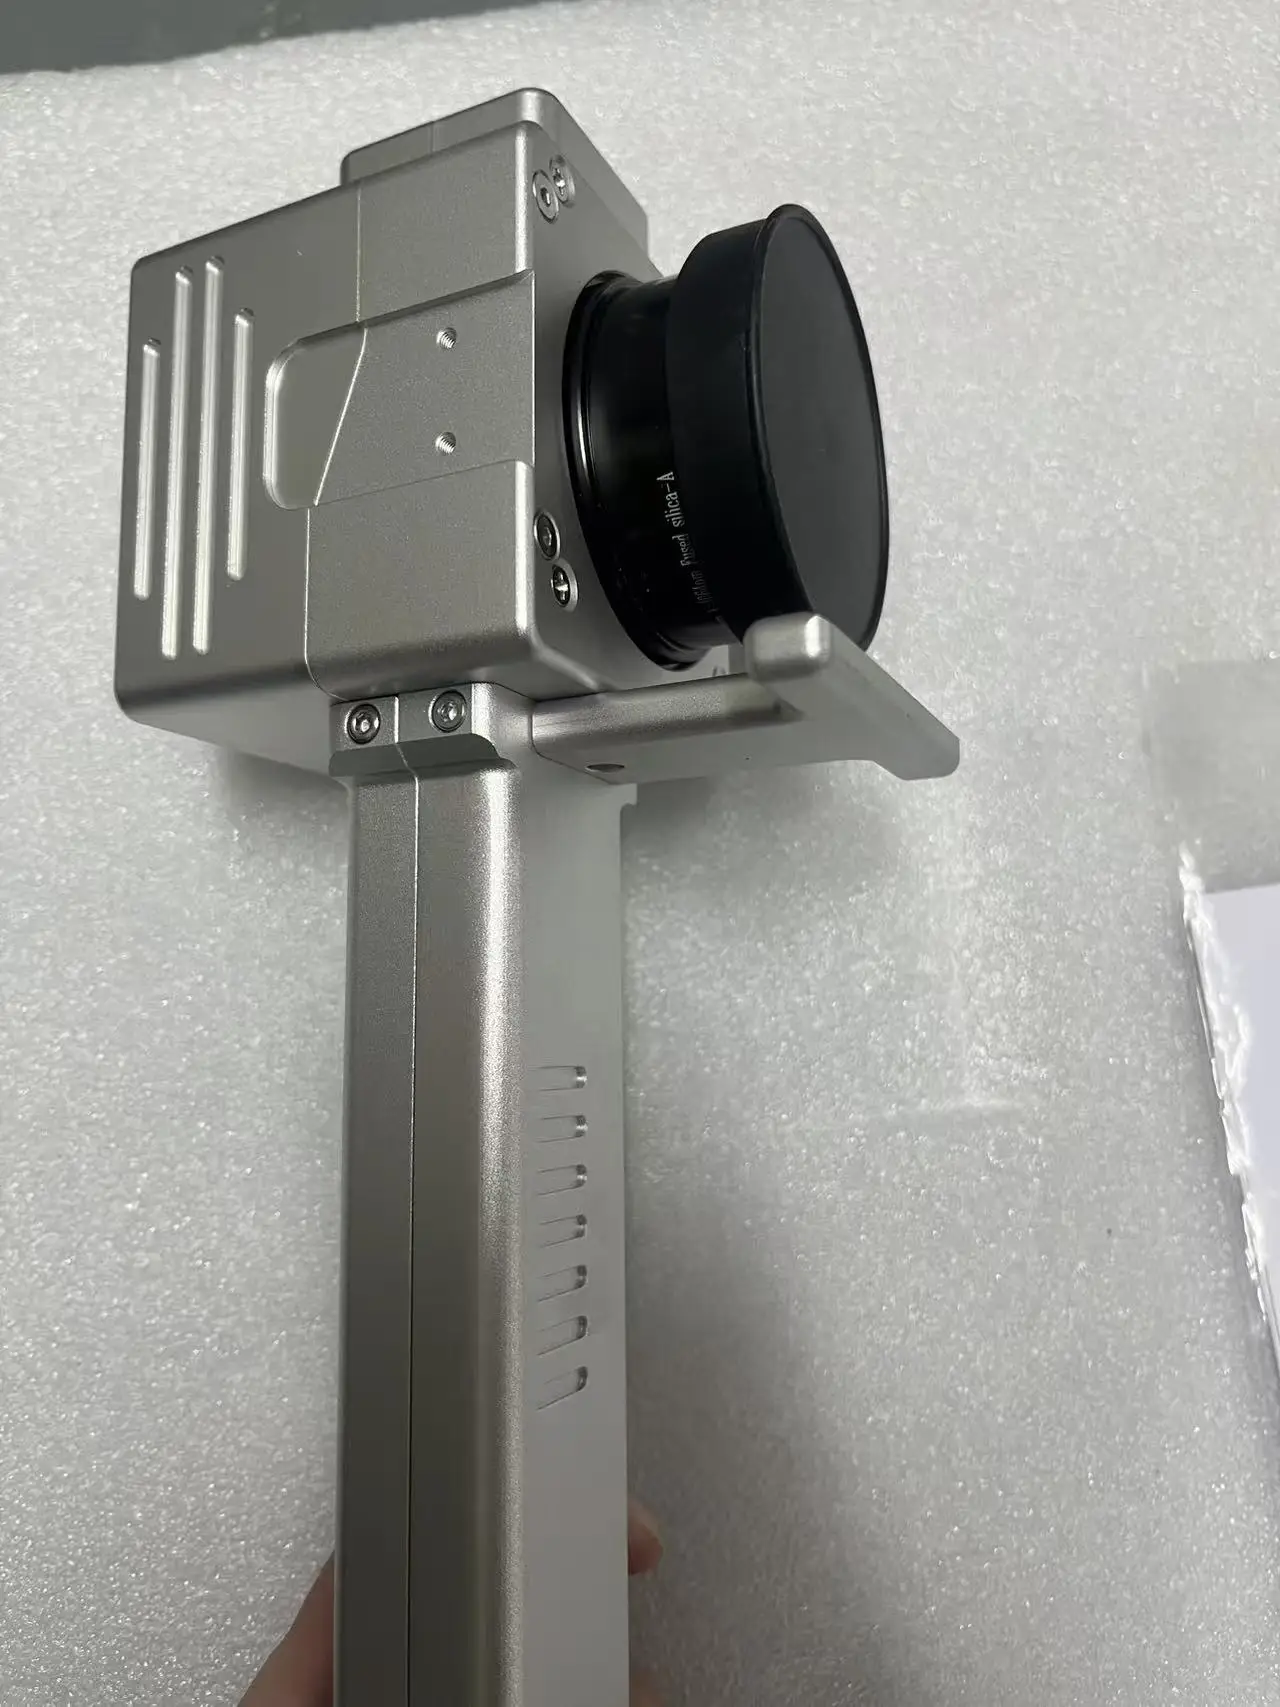


以下は、購入者がまず確認する項目ですが、これらは本クラスのすべてのレーザー洗浄機に共通する仕様です。
• 3メートル長のファイバー付きハンドヘルド型スキャンヘッド: レーザー洗浄機では、ヘッドがフレームやタンク、天井部の溶接部、および固定式ブースでは到達できない表面など、対象部品へと移動します。
• スキャン幅:10 mm~150 mm 継ぎ目・エッジ・溝には狭いライン、板材や広い塗膜面には広いバンドを用います。
• 焦点距離は2種類(160 mm/210 mm) 短い方の焦点距離は、細部作業に適したより小さなスポット径を実現し、長い方の焦点距離は、オペレーターが近づけない場所への到達を可能にします。
• 広州智(グアンヂー)、マックス、JPT製パルスファイバーレーザー光源 平均出力、パルス幅、周波数、スキャン速度は、メーカーが固定するのではなく、操作パネルで設定可能です。
• 220 V/110 V対応(50 Hz/60 Hz) 1台のレーザー洗浄機プラットフォームをベースとし、工場内仕様および輸出仕様それぞれに応じて別途見積もりいたします。
• 全質量約50 kgで、押し運び可能なシャーシを採用 クレーンを使わずに、1人のオペレーターがユニットをベイ間で移動させ、トラックへの積載も可能です。
• 研磨材も溶剤も不要: 残留物は、処分が必要な使用済みメディアや液体浴ではなく、集塵装置へと導かれる粉塵状のプラムとして排出されます。
• CEマーク取得、2年保証: 定期的な交換が必要な部品は、保護用レンズと集塵フィルターのみです。
レーザー洗浄機内部のパルス光ファイバーレーザーは、短時間でピーク出力の高い光パルスをファイバーを通じてスキャンヘッドへ送ります。ヘッド内部のガルバノミラーがレーザー光を被加工面に高速で走査し、エネルギーは一点に固定されるのではなく、移動するラインまたはラスターパターンとして照射されます。酸化皮膜・塗装・多くの工程由来の残留物は、その下の金属基材よりもはるかに効率よくこのエネルギーを吸収し、加熱されて付着が剥離・飛散します。一方、極めて短いパルス幅により、熱が基材内部へ伝わる時間がほとんどありません。
このレーザー洗浄機では、設定を一つずつではなく、まとめて選択します。平均出力は1秒あたりのエネルギー量を決定し、パルス幅はそのエネルギーの供給方法を決定し、周波数と走査速度は連続する走査ライン間の重なり幅を決定し、ノズル先端と被加工面との距離(スタンドオフ距離)は、被加工面上での光斑径を決定します。厚く、密着性の高い被膜には通常、高い出力と遅い走査速度が必要です。一方、機械加工面に形成された薄いフラッシュサビ膜には、比較的低い出力と広い走査幅が適しています。
このレーザー洗浄機で新規作業を開始する際の実用的な手順は以下の通りです。
• ステップ1:試料を送付 母材、被膜の種類およびおおよその厚さに加え、図面または顧客が実際に要求する仕上げ状態を明記してください。なぜなら、レーザー洗浄機の条件設定は、常にこの最終仕上げ状態を基準に行う必要があるからです。
• ステップ2:走査幅を対象部位に合わせる 機械のサイズではなく、溶接継ぎ目、エッジ、溝、あるいは開口部などの対象部位に合わせます。
• ステップ3:出力を低めに設定して開始 レーザー洗浄機の出力を徐々に上げ、コーティング層が完全に除去されるまで調整した後、出力を増加させる代わりに走行速度を落として処理効率を高めます。
• ステップ4:処理条件を記録します。 出力、ビーム幅、焦点距離、走行速度を記録することで、次回のロットでも同じ結果が得られるようになり、毎回条件を再設定する手間が省けます。
レーザー洗浄機が特に有効なのは、搬送が困難・マスキングが困難・設備を停止して作業するのが困難な現場です。
• 自動車用金型および成形用モールド: キャビティや分型線に付着した離型剤、ゴムバリ、スケールを除去し、溶接前後で溶接継ぎ目も清掃します。
• メタルファブリケーション: 塗装または亜鉛めっき前の鋼板・鋼形材から、軋製スケール、レーザー切断によるドロス、錆を除去します。
• 造船および大型鋼構造物: ブロック上の溶接パスを清掃し、修復箇所の塩分・錆・旧塗膜を再塗装前に除去します。
• 建築および石材: 研磨剤によるブラストや水洗いを用いずに、ファサードや石材から粉塵、白華、モルタルの残留物を除去します。
• ゴムおよびプラスチック成形用金型: 媒体ブラストによって分型線が損傷する恐れがある場合に、金型キャビティ内の硬化した残留物を除去します。
• 保守および再生工事: ポンプハウジング、バルブ本体、機械フレームを、組立状態のまま(分解せずに)現場で清掃します。
レーザー清掃装置がすべての表面に適しているわけではありません。薄板、アルマイト処理されたアルミニウム、鏡面仕上げのステンレス鋼、熱処理済み部品については、事前に試験を行う必要があります。また、図面に特定の表面粗さ(Rz値など)が明記されている場合は、目視判断ではなく、その数値に基づいてレーザー走査条件を検証・認定しなければなりません。
出力の選択は、レーザー清掃装置の銘板に記載された定格出力の数値ではなく、対象となる汚れの層厚と1日あたりの処理面積によって決まります。
• 100 W: 軽度の錆、薄い酸化皮膜、油膜、粉塵、小規模な溶接部および補修箇所(走行速度よりも清掃品質が優先される場合)。
• 200 W~300 W: 鋼およびステンレス鋼のミルスケール、塗装系、溶接前処理、および一般保守清掃における作業範囲。
• 500W: 厚膜塗装、広い面積、または部品単位ではなく処理量で評価される作業。
• 1000W: 重い除去作業および連続運転に対応する、より広いTYシリーズとして提供されています。選定にあたっては、集塵能力および運転率(デューティーサイクル)を事前に確認してください。
ワット数は、清掃結果ではなく機器の能力を示す指標です。レーザー清掃装置は、達成される結果ではなく、その性能に基づいて価格設定されます。たとえば、異なるパルス設定を採用した2台の200Wレーザー清掃装置は、同一の塗装系に対して異なる挙動を示すことがあります。また、500W装置を低出力で使用した場合と、200W装置を最大出力で使用した場合では、実質的に異なるツールとなります。ご自身の部品を用い、実際に必要とする仕上がり品質で「1時間あたりの清掃面積」を比較してご検討ください。
レーザー清掃装置を自社工場のどの工程に導入するかを判断する際には、4つの手法を並べて検討すると理解が深まります。
方法 |
消耗品および廃棄物 |
基材への影響 |
適用箇所 |
パルスレーザー洗浄 |
研磨材も溶剤も不要。粉塵と煙は集塵装置へ排出 |
非接触式。短パルスにより熱影響を抑えられるが、仕上げ面の確認は必要 |
溶接部、治具、修理部位、現場での作業など、選択的に除去可能 |
砂吹き |
研磨材および使用済み媒体、大量の粉塵発生。意図的に表面粗さ(アンカープロファイル)を付与 |
研磨作用があり、母材を削り取り、アンカープロファイルを形成 |
表面粗さ(アンカープロファイル)が指定される広範囲の作業 |
化学的剥離 |
溶剤・酸・アルカリ浴による処理。廃液の処理が必要 |
基材を侵食する可能性があり、継ぎ目部に残留物が残る場合がある |
複雑な形状やバッチ浸漬処理(廃棄物処理が必須の工程) |
手作業による研磨 |
ディスクと人手による作業;粉塵発生 |
機械的除去;溝切りや板厚の減肉リスクあり |
小面積・エッジ部・溶接後の補修作業など |
これらの方法を判断する決定的な指標は、作業時間あたりのコストではなく、「合格品1個あたりの清掃コスト」である。レーザー清掃は、選択的作業や搬送が困難な部品に対して優位性があり、ブラスト処理は、粗さ(プロファイル)を付与する必要がある広い平面部ではコスト面で有利である。実際、両方の設備を併用し、作業内容に応じて適切に振り分ける工場も多数存在する。自社工場にレーザー清掃装置を導入するかどうかを検討する際も、この運用スタイルが有効な判断基準となる。
レーザー清掃装置の稼働開始までのスピードは、輸送および関連書類の準備状況に大きく左右されるため、注文確定前にこれらをあらかじめ計画しておく。
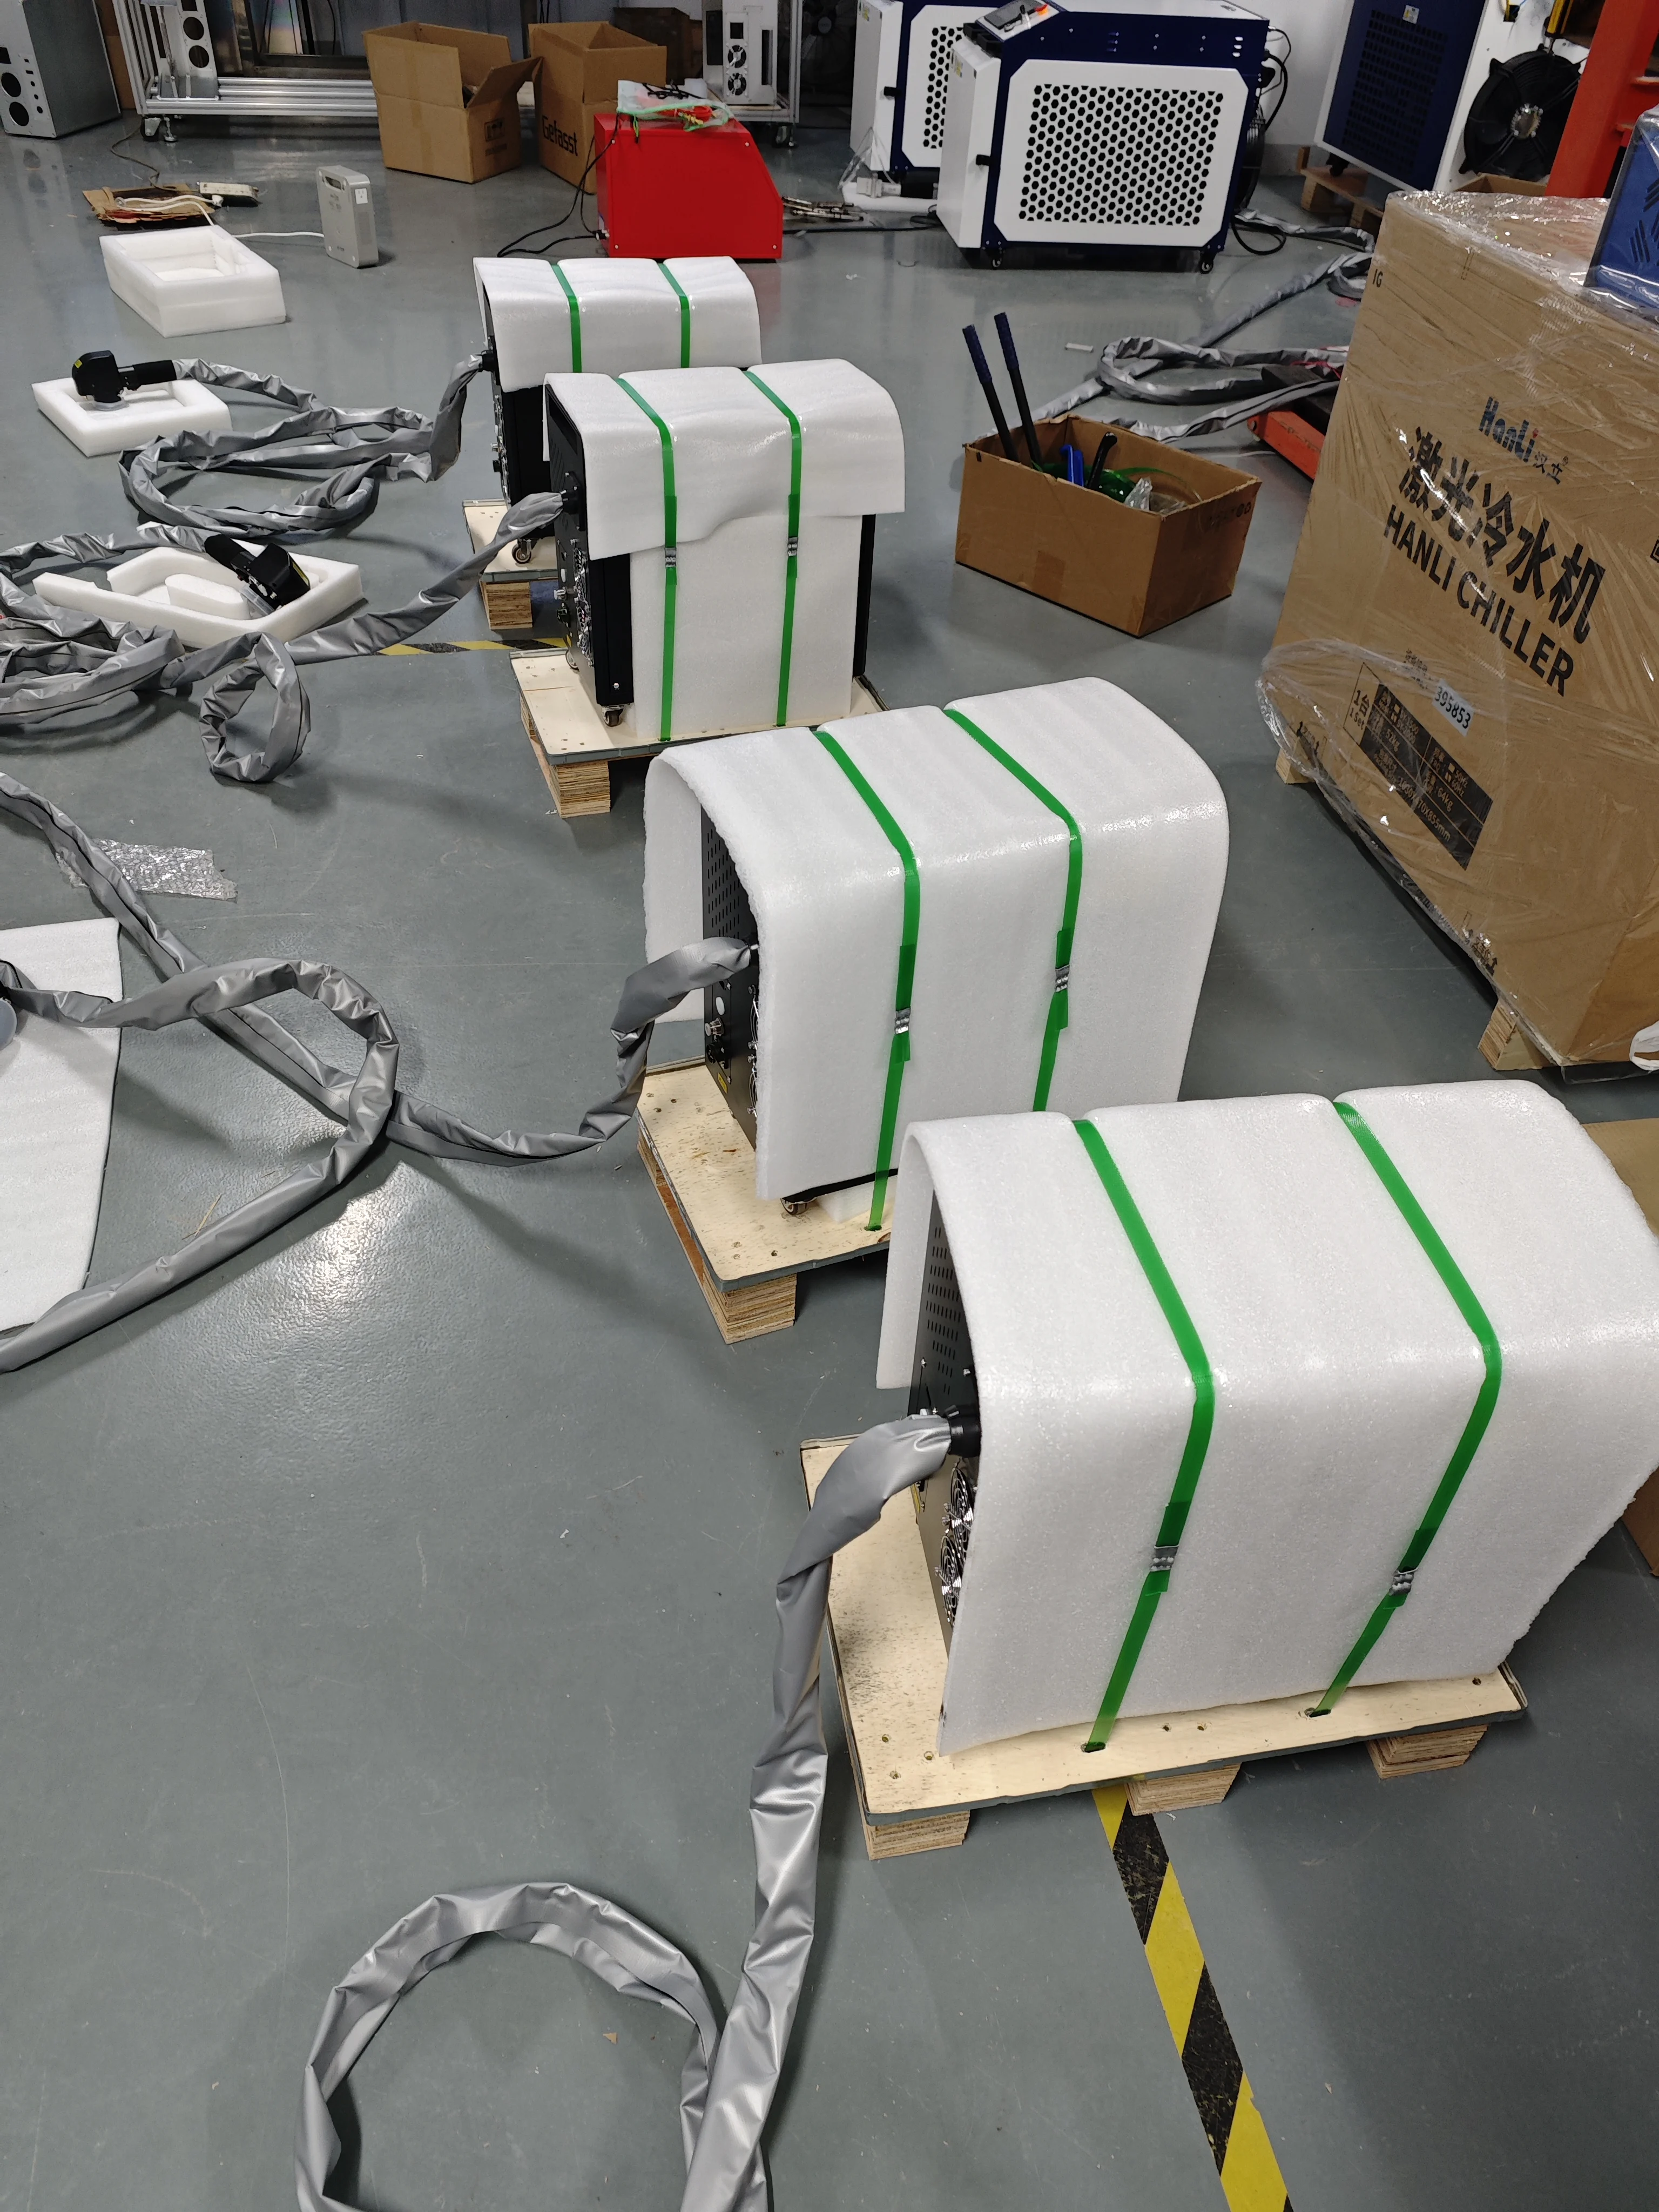
各レーザー清掃装置は、本体・ハンドヘルドスキャンヘッド・光ファイバー・保護レンズ・工具セット・取扱説明書を含む一式で、輸出用木箱に収めて出荷される。
• 包装: 発泡材で内装された木製ケース。海上・航空・鉄道輸送のいずれにも対応。1台でパレット1枚に収容可能。
• リードタイム: 標準仕様のレーザー洗浄装置は、注文確定から4~6週間での納期を想定しています。ただし、特殊な電圧、ファイバー長、焦点距離などのオプション指定がある場合は、納期が延長される場合があります。
• サンプルテスト: 代表的な部品を送付いただければ、洗浄済みのサンプルと設定値を記録した資料を返送いたします。これにより、お客様向けのレーザー洗浄装置の見積りは、カタログ上の数値ではなく、実際の洗浄結果に基づいたものとなります。
• 文書: CE証明書、梱包明細書、取扱説明書、配線図は貨物とともに輸送され、通関および現場承認の際に使用されます。
以下の検査項目により、レーザー洗浄装置は出荷ごとに再現性を確保しています。
すべてのレーザー洗浄装置は、出荷前に組立・初期動作試験(バーンイン)およびサンプル材による実洗浄試験を実施します。出力パワー、スキャンパターン、冷却性能、安全インターロックの状態を確認し、各装置の試験シートに記録しています。
• 保証: 仕様表に記載されたレーザークリーニング装置の保証期間は2年です。保護レンズおよびフィルター要素は消耗品であり、この保証期間には含まれません。
• 準拠性 CEマーク付き。欧州連合(EU)向けの必要な技術文書が付属しており、本装置は輸入通関および現場における安全審査をスムーズに通過できます。
• 遠隔サポート: 現地で稼働中のすべてのレーザークリーニング装置について、パラメーターの確認および故障診断をビデオ通話で行います。海外のお客様には24時間365日対応のサポートラインをご提供します。
• 訓練 レーザークリーニング装置の据付、パラメーター設定、レンズ交換、および日常点検を、現地出張またはビデオ会議にて実施します。
• 備品: 当該レーザークリーニング装置用の保護レンズ、ノズル、ケーブルは別途部品としてご供給いたします。そのため、装置が停止した場合でも、フルサービス訪問を待つことなく迅速な復旧が可能です。
• 分布: 地域パートナー向けに独占販売エリアを設定可能であり、技術支援およびマーケティング支援も併せて提供いたします。
武漢毛河天宇レーザー設備有限公司(TYLaser)は、湖北省武漢市の光谷(オプティクス・バレー)クラスター内に拠点を置き、CNCレーザー装置の設計・製造を行っています。同社はレーザー分野で15年の実績を持ち、140カ国以上への輸出実績があり、年間8,000台以上の装置を約35,000社の顧客に納入しています。研究開発チームのメンバーは平均して業界経験10年以上を有し、多数の特許を保有しています。非標準仕様への対応も自社で行い、見積もりから納品まで4~6週間で対応可能です。このため、本レーザー洗浄機は、出力・電圧・焦点距離・ファイバーソースをユーザーが選択できる仕様となっており、単一の固定モデルではありません。
パルスレーザークリーニングマシン
レーザー洗浄では、適した素材の表面から錆、酸化皮膜、塗料および特定のコーティングを除去できます。その効果は、母材の種類、被覆層の組成および厚さによって異なります。最適な洗浄条件を判断するため、実際の写真と素材の詳細情報をご提供ください。
適切に選択されたレーザー条件を用いれば、不要な層を除去しつつ、基材への影響を最小限に抑えることができます。ただし、損傷のない結果が自動的に得られるわけではありません。感光性の高い表面、薄い部品、あるいは unfamiliar なコーティングについては、量産開始前に、ご要件に合致する仕上がり品質が得られるかを必ず事前に検証してください。
パルス式システムは、選択的洗浄を実現するためのエネルギー供給を柔軟に制御できます。一方、連続波式システムは、より多くの熱入力を許容できる頑健な表面に向いています。出力(ワット数)のみで判断せず、基材の種類、コーティングの性質、求められる仕上がり品質、および実際の検証済み生産性に基づいて選定してください。
洗浄速度は、コーティングの厚さ、密着性、表面形状、および要求される清浄度によって変化します。比較試験を行う際は、同一素材・同一仕上がり基準で評価してください。有効な試験方法として、洗浄面積、処理時間、使用設定条件、および追加パスの有無を記録することが挙げられます。
レーザー洗浄は、研磨材や化学洗浄剤を用いずに特定の部位を狙って行うことができます。選択的な除去や後処理作業の削減が重要な用途では、導入の検討価値があります。一方で、広範囲または形状が複雑な対象物に対しては、サンドブラストや化学処理の方がコスト面で有利な場合もあります。
電力費、排気フィルター、保護光学部品、冷却装置の保守、人件費、および除去残渣の処分費用を含めてご検討ください。レーザー洗浄ではブラスト材が不要ですが、システム全体の保守管理は引き続き必要です。ご要件に応じた仕上がり品質を実現する前提で、1個あたりまたは1平方メートルあたりのコストで比較することをお勧めします。
洗浄過程では微粒子が発生し、塗膜などから有害物質が放出される可能性があります。そのため、用途に応じた適切な排気・フィルター設備が必要です。また、高出力の開放型レーザーシステムでは、レーザーによる危険を防止するための制御区域の設定、適切な遮蔽、訓練を受けたオペレーターの配置、および適切に選定された保護具の着用も必須となります。
基材、付着物またはコーティングの種類、おおよその層厚、部品の寸法、1日あたりの作業量、および仕上げ要件をお知らせください。写真や代表的な試料を提供していただければ、選択的除去、表面保護、あるいは高生産性のいずれを最優先とするかを評価するのに役立ちます。
レーザークリーニング装置では、狭いスキャン範囲では同じ出力が細いラインに集中するため、溶接継ぎ目やエッジ、深い溝など、エネルギーを局所的に集中させる必要がある箇所に適しています。一方、広いスキャン範囲では、同一出力がより広い帯域に分散されるため、1パスでより広い面積をカバーできますが、1平方ミリメートルあたりの清掃速度は遅くなります。まず、清掃対象の形状に応じてスキャン幅を設定し、その後、出力と走行速度をその幅に合わせて調整してください。
本レーザークリーニング装置では、160 mmのレンズは作業距離が短く、スポット径も小さくなるため、細部の作業や狭い空間内での使用に適しています。一方、210 mmのレンズは作業距離が長く、表面での視野(照射範囲)も広いため、平板の清掃や作業者が近づきにくい場所への適用に適しています。作業内容が多様な工房では、あらかじめどちらか一方を選ぶのではなく、両方のレンズを常備しておくことが一般的です。
110 Vおよび220 Vの両バージョンを、50 Hzおよび60 Hzでご提示いたします。発電機からの運転については、その連続定格出力および波形品質に依存するため、ご注文前に発電機の仕様書および現場の電圧情報をご提供ください。平均定格出力が十分に見えても、電源がぎりぎりの状態では、負荷時に装置が過電流保護(トリップ)を起こす可能性があります。
標準的なレーザー洗浄装置の納期は、ご注文確定から4~6週間です。より有効な最初のステップはサンプル試験です。ご希望のコーティングおよび仕上げを施した代表的な部品を数点お送りください。洗浄後のサンプルと、その際に使用した設定条件を併せて返送いたします。その後、実測結果に基づいた正確な見積りをご提示します。
スキャンヘッドおよび排気フィルター用の保護レンズが主な交換部品です。レンズは飛散物の付着を確認し、コーティングが劣化した時点で交換します。フィルター要素は、粉塵の負荷に応じて設定された交換スケジュールに基づき交換します。グリット、溶剤、ブラストノズルなどの交換部品はありません。
レーザー洗浄機では、レンズを拭き取り、ファイバーコネクタと冷却空気の流れを点検し、排気吸入口の詰まりを取り除きます。スキャンヘッドは使用しない際には、作業台の上に置くのではなく、専用ホルダーに収めて保管してください。毎日の簡単な点検に加え、レンズやケーブルの月次点検を実施すれば、ほぼすべての日常的なメンテナンス作業がカバーできます。
どちらも清掃可能ですが、設定が異なります。アルミニウムはレーザー光をより強く反射し、熱を素早く放散するため、通常は出力レベルを低く設定し、パルス幅にはより注意を払う必要があります。ステンレス鋼の場合は、酸化皮膜や溶接部の変色に対しては比較的シンプルに処理できますが、元の色調への復元は「清掃」ではなく「仕上げ」の課題となります。
レーザー洗浄装置には単一の価格は存在しません。出力、電圧、焦点距離、ファイバーソース、排気方式などは、それぞれの作業内容に応じて選定されます。基材、被覆材、層厚、および要求される仕上がり状態をお知らせいただければ、見積書には各項目が明細化され、異なる2社の提案を項目ごとに直接比較できるようになります。
2Dヘッドを搭載したレーザー洗浄機は、作業距離を一定に保ち、平板や単純な形状の部品に適しています。一方、3Dヘッドは表面の高さに追随するため、曲面、段差、溶接部など、作業距離(スタンドオフ)が焦点から外れやすい部品の洗浄に有効です。お見積りパッケージに実際に含まれるのはどちらのヘッドか、ご確認ください。
オープン型のハンドヘルド装置は通常、管理区域の設定、インターロック付き出入り口、および波長に合致したレーザー用ゴーグルを必須とする安全クラスに該当します。この安全クラスは機器のラベルおよび取扱説明書に明記されていますが、現場での規則は国によって異なります。レーザー洗浄機の据付前に、必ず現地の法令・規制を確認してください。
ハンドヘルド型ユニットは、作業が反復的である場合に治具やロボットアームに固定できますが、そのためにはマウントインターフェース、トリガ信号、および安全カバーが必要です。標準のレーザークリーニング装置は手動操作向けにセットアップされて出荷されるため、ご注文前にセルレイアウトについてご相談ください。
2つの提案を、出力、光ファイバーソース、焦点距離(付属品含む)、スキャン幅、排気能力、保証期間、スペアパーツの項目ごとに並べて比較してください。安価なレーザークリーニング装置では、レンズセットや排気装置の仕様が簡略化されていることが多く、その分のコストは後々発生します。両方のサプライヤーに対し、お客様の実際の試料を用いたテスト結果の提出を依頼してください。
排気装置は、装置の設置面積だけでなく、コーティング除去時に発生する粉塵や煙も確実に処理できる必要があります。除去対象の材質に応じて、必要な風量およびフィルターの性能等級を確認し、ノズルは清掃箇所へ正確に向けます。適切な排気装置を備えずにレーザー洗浄機を運用すると、作業者および工場内の空気環境に危険が及ぶ可能性があります。
光ファイバー光源の価格は年々低下していますが、レーザー洗浄機は、毎月継続して発生する人件費や廃棄処分費用を削減するために導入されるものです。ご自身の使用頻度に基づき投資回収期間を試算してください。保証期間内にコストを回収できる場合、価格下落を待つことによる機会損失は、価格差以上に大きくなることが一般的です。
手持ちレーザー溶接機
適切な装置であれば、ステンレス鋼、軟鋼、アルミニウムなど、特定の金属を溶接できます。溶接適合性は、合金の種類、板厚、表面状態、継手形状によって異なります。異種金属の溶接については、それぞれ個別に評価が必要です。ある組み合わせで成功したからといって、すべての合金が適合するわけではありません。
信頼性のある溶接可能な板厚は、材料の種類、継手形式、組立精度、レーザー出力、および必要な貫通深さに依存します。「最大板厚」という単一の数値だけでは十分とは言えません。ご使用になる継手図面と受入基準をお知らせいただければ、実際の生産に適した板厚範囲を明確に設定できます。
適した継手に対しては、レーザー溶接により溶接速度の向上、変形の低減、仕上げ作業の削減が可能です。その効果は、部品の組み合わせ精度(フィットアップ)、材質、品質要求仕様によって異なります。準備・溶接・検査・再作業を含む、1個の合格品あたりの総工程時間を比較してください。
基本操作は、一部の従来型溶接法に比べて習得が容易ですが、安定した高品質の溶接を実現するには、十分な練習と適切な条件設定が不可欠です。使用開始前には、レーザー安全教育の受講および承認済み作業エリアの確保が必須です。扱いやすさは、プロセスの資格認定(プロセス定立)を代替するものではありません。
シールドガスは通常、溶接部を保護するために使用します。ガスの種類は、対象材質および溶接プロセスに適合するものを選択する必要があります。密着度の高い継手では、フィラー線を用いずに溶接可能な場合があります。一方、他の継手では、互換性のあるワイヤーフィーダおよびフィラー材の使用が推奨される場合があります(対応機種に限る)。
適切な継手組み立てと溶接条件を用いれば、レーザー溶接は狭く均一な溶接ビードを形成し、仕上げ作業を軽減できます。最終的な外観は、母材、清浄度、保護ガスの種類および供給状態、およびオペレーターの技術に左右されます。ご自身の視覚的・機械的受入基準に基づき、実際の結果を確認してください。
開放型高出力レーザー溶接を行うには、制御された作業エリア、適切な遮蔽壁またはエンクロージャー、排気装置、および用途に応じた保護具が必要です。また、反射光も危険を伴います。通常の溶接用保護具だけでは不十分であり、必ず機器の取扱説明書および有資格者の現場安全評価に従ってください。
シールドガス、電力、保護レンズ、ノズル、冷却装置の保守、および使用する場合の溶接ワイヤーの予算。作業工数および溶接後の仕上げ作業も含めてください。レーザ出力や機器価格単体ではなく、合格した溶接継手あたりのコストで比較してください。
レーザーマーキングマシン
ファイバーレーザーは金属および特定のプラスチックへのマーキングに広く用いられています。MOPA方式ファイバーシステムはパルス幅制御機能を備え、特定のマーキング効果を実現します。UVレーザーおよびCO₂レーザーは、それぞれ異なる材質や表面仕上げに適しています。実際の被加工材および要求されるマーキング品質を用いて試験を行い、その結果に基づいて光源を選定してください。
レーザーマーキングは、通常の印刷インクを付着させるのではなく、材料そのものを変化または除去します。耐久性はマーキング方式、深さ、被加工材および使用環境によって異なります。摩擦、化学薬品、熱にさらされる部品については、承認前に該当する耐久性試験を明記してください。
これらは一般的なレーザー刻印の応用例ですが、対応可能なファイル形式や可変データ機能は、コントローラーおよびソフトウェアによって異なります。トレーサビリティコードについては、見た目だけでなく、想定されるスキャナーまたは検証機器によるコントラスト、サイズ、読み取り性を実際に評価してください。
MOPAパルス制御により、ステンレス鋼への特定の色調表現や、陽極酸化アルミニウムへの黒色刻印が可能になります。ただし、その結果は合金種類、表面仕上げ、加工条件などに大きく左右されます。これはフルカラー印刷ではなく、すべての刻印作業でMOPAが必要というわけでもありません。
円筒状部品には適切なロータリーフィクスチャを使用できますが、一部の形状では3次元焦点調整や専用の位置決め機構が必要となる場合があります。部品の寸法、重量、形状、刻印位置を事前に確認してください。ロータリー付属装置のみで、あらゆる曲面部品が必ずしも対応可能になるわけではありません。
必要な出力は、材料、サイクルタイム、マーキング深度によって異なります。レンズの選択は、利用可能なスキャン範囲および実現可能なスポット特性に影響します。高出力や広いスキャン範囲が、必ずしもより精細なマーキングを実現するわけではありません。ご使用のアートワークおよび部品仕様と照らし合わせて、両方を評価してください。
サイクルタイムは、アートワークのサイズ、塗りつぶし密度、マーキング深度、材料、および部品の搬入方法によって異なります。メーカーが公表しているスキャン速度は、完成品の実際の生産効率(スループット)とは異なります。位置決め、マーキング、部品の搬出、および必要に応じたコード検証を含む、一連の完全な作業サイクルで評価してください。
システム連携の可否は、選択したコントローラー、ソフトウェアライセンス、および利用可能なインターフェースに依存します。購入前に、トリガー条件、可変データの入力元、部品追跡方法、エラー処理手順を明確にしてください。コンベアによるマーキング、データベース接続、およびカスタムソフトウェアの対応については、それぞれ具体的な構成オプションとして事前に確認が必要です。
ファイバーレーザー切断機
ファイバーレーザー切断機は、適切な構成を用いることで、軟鋼、ステンレス鋼、アルミニウムなどの一般的な金属を加工できます。切断可能な板厚は、機種、材料、アシストガスによって異なります。機種ごとの切断チャートを参照し、生産品質の切断と最大切断厚の違いを明確に区別してください。
最も頻繁に加工する材料・板厚、受注数量、および要求されるエッジ品質を基準に、適切な出力を選定してください。より高い出力は、条件に合った作業において生産性を向上させる可能性がありますが、ガス供給能力、ローディング時間、電源容量、および総投資額なども併せて検討する必要があります。
適切に設定された加工条件により、比較的清潔なエッジを得ることは可能ですが、スラグ付着、酸化、表面粗さは材料・板厚・ガス種・部品形状によって左右されます。自社で許容できるエッジ品質およびその後の工程を明確に定義してください。すべての部品が仕上げなしでそのまま使用可能であると想定しないでください。
主要なコストには、アシストガス、電力、ノズル、保護ウィンドウ、冷却、排気、保守および人件費が含まれます。また、材料の使用効率も重要です。代表的な図面と現地のガス・電力単価を用いて、完成品1個あたりのコストを比較してください。
ガスの種類は、切断面の酸化状態、加工速度、およびコストに影響を与えます。軟鋼の切断には酸素が一般的ですが、酸化を避けた切断面が必要な場合は、通常、窒素が選択されます。圧縮空気は、一部の用途に適しています。ただし、ご使用の機械および加工材質に応じて、許容されるガスの品質、圧力、供給能力を必ず確認してください。
板材とパイプの両方の加工に対応するよう構成された機械のみが、この機能を備えています。パイプ切断には、適切なワークホルダー、サポート、および専用ソフトウェアが必要です。パイプの形状、寸法、最大装荷重量、有効長などを事前に確認してください。板材専用の切断機は、自動的にパイプ切断機能を備えているわけではありません。
必要な床面積、搬入経路、指定された場合は基礎、電源、アシストガス、冷却装置および排気設備を準備してください。必要条件は機種構成によって異なります。ワークショップの整備に先立ち、対象機種の具体的な据付レイアウト図および各種設備仕様書を必ずご請求ください。
ソフトウェアによる操作ガイダンスおよび検証済みの切断データにより、操作が簡素化されますが、オペレーターには引き続き、機械のセットアップ、ネスティング、材料の取扱い、切断品質の確認、保守点検に関する訓練が必要です。機種構成を選定する前に、提供されるソフトウェアの内容、訓練の範囲および技術サポート体制を必ずご確認ください。
部品の種類と、除去したい汚れの内容をお知らせいただければ、それに最適なレーザー洗浄機の仕様をご提案いたします。
部品、基材、コーティングまたは汚染物質、および希望する仕上げ状態の写真をお送りください。当社では、このレーザー洗浄機に最適な出力、スキャン幅、焦点距離を提案し、お客様ご自身の試料を用いたテスト計画も併せてご案内いたします。
レーザー洗浄機に関するお見積り、梱包、出荷はすべて同一担当者が対応いたします。輸出に関するお問い合わせには24時間以内にお答えします。また、溶接・マーキング・切断などの作業も同工場で対応可能であるため、複数の工程を含む混合注文でも一括出荷が可能です。
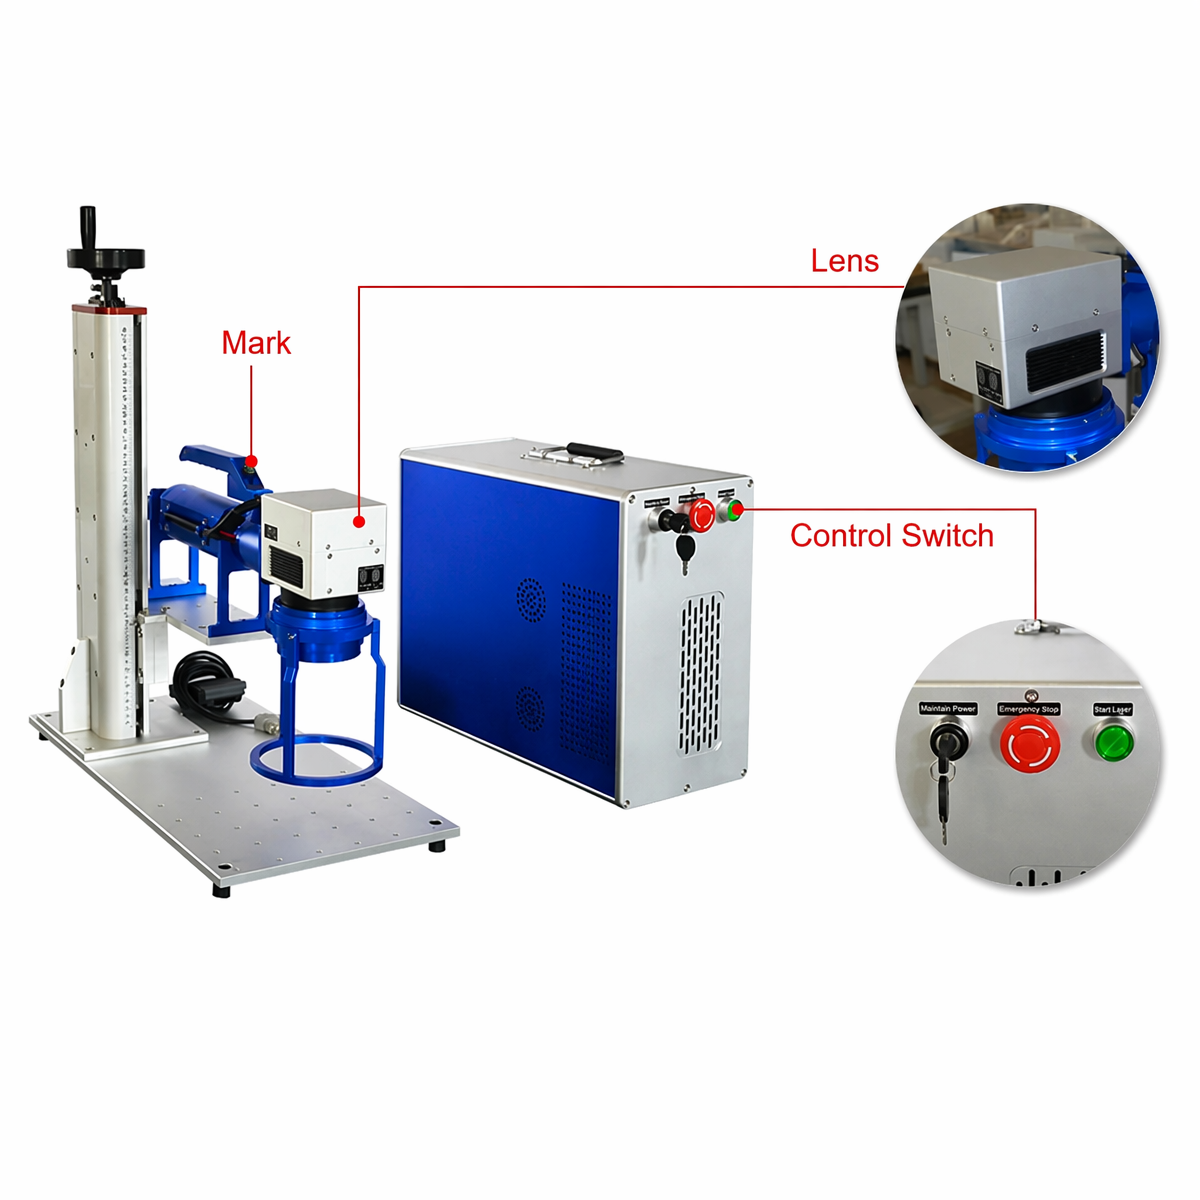
製品番号: ハンドヘルドステンレス鋼用ファイバーマーキングレーザー彫刻機
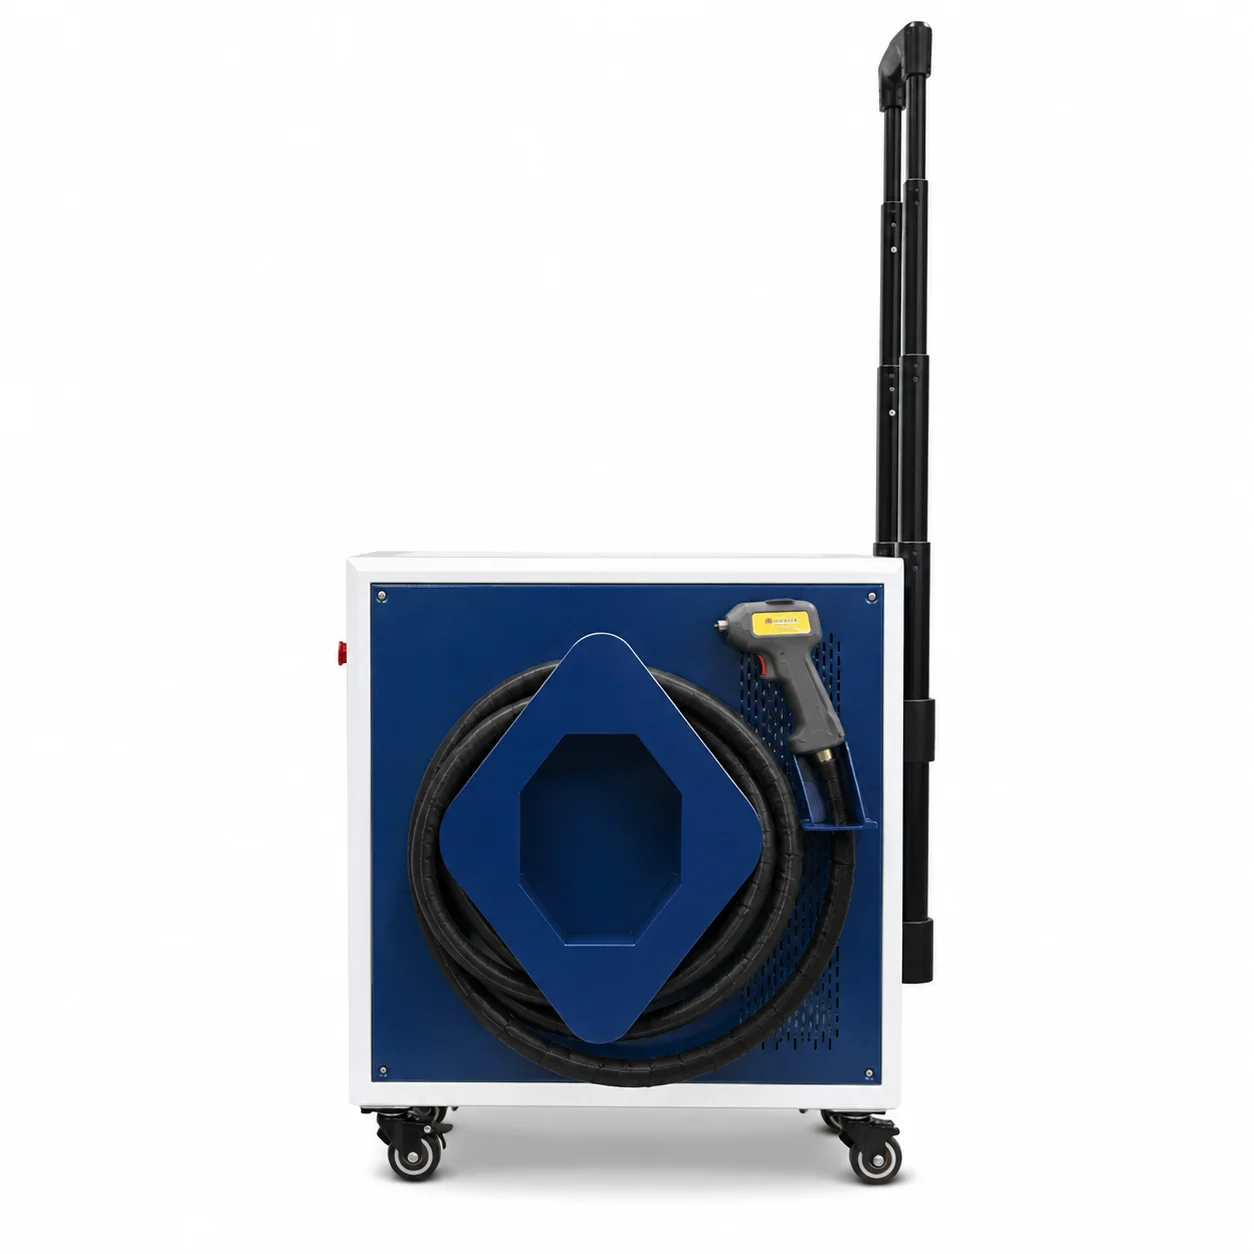
製品番号: 500Wパルス式携帯型レーザー錆除去機(頑丈なキャリータイプ)|金属の重厚な汚れ除去に最適
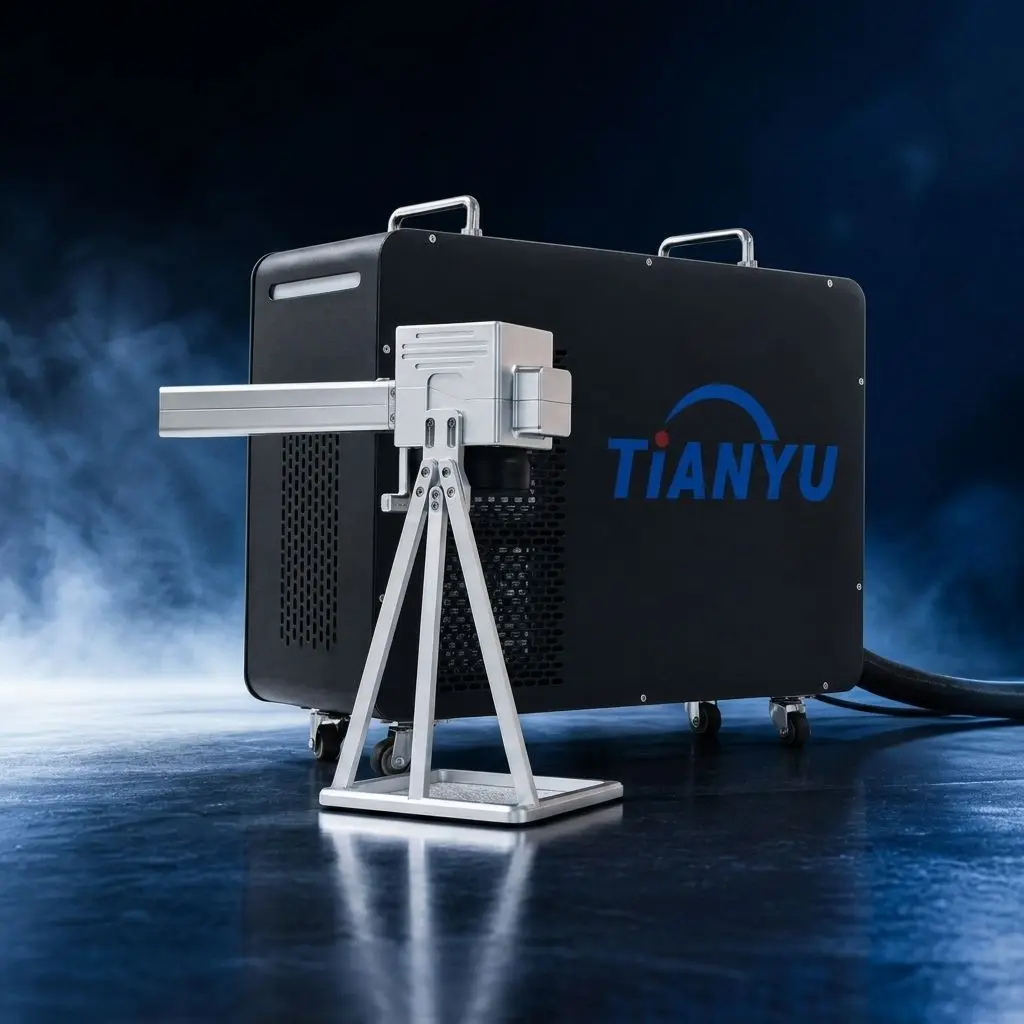
製品番号: 200W 3in1ポータブルパルスレーザークリーニング機(金属金型・錆・塗料・酸化皮膜の除去用)
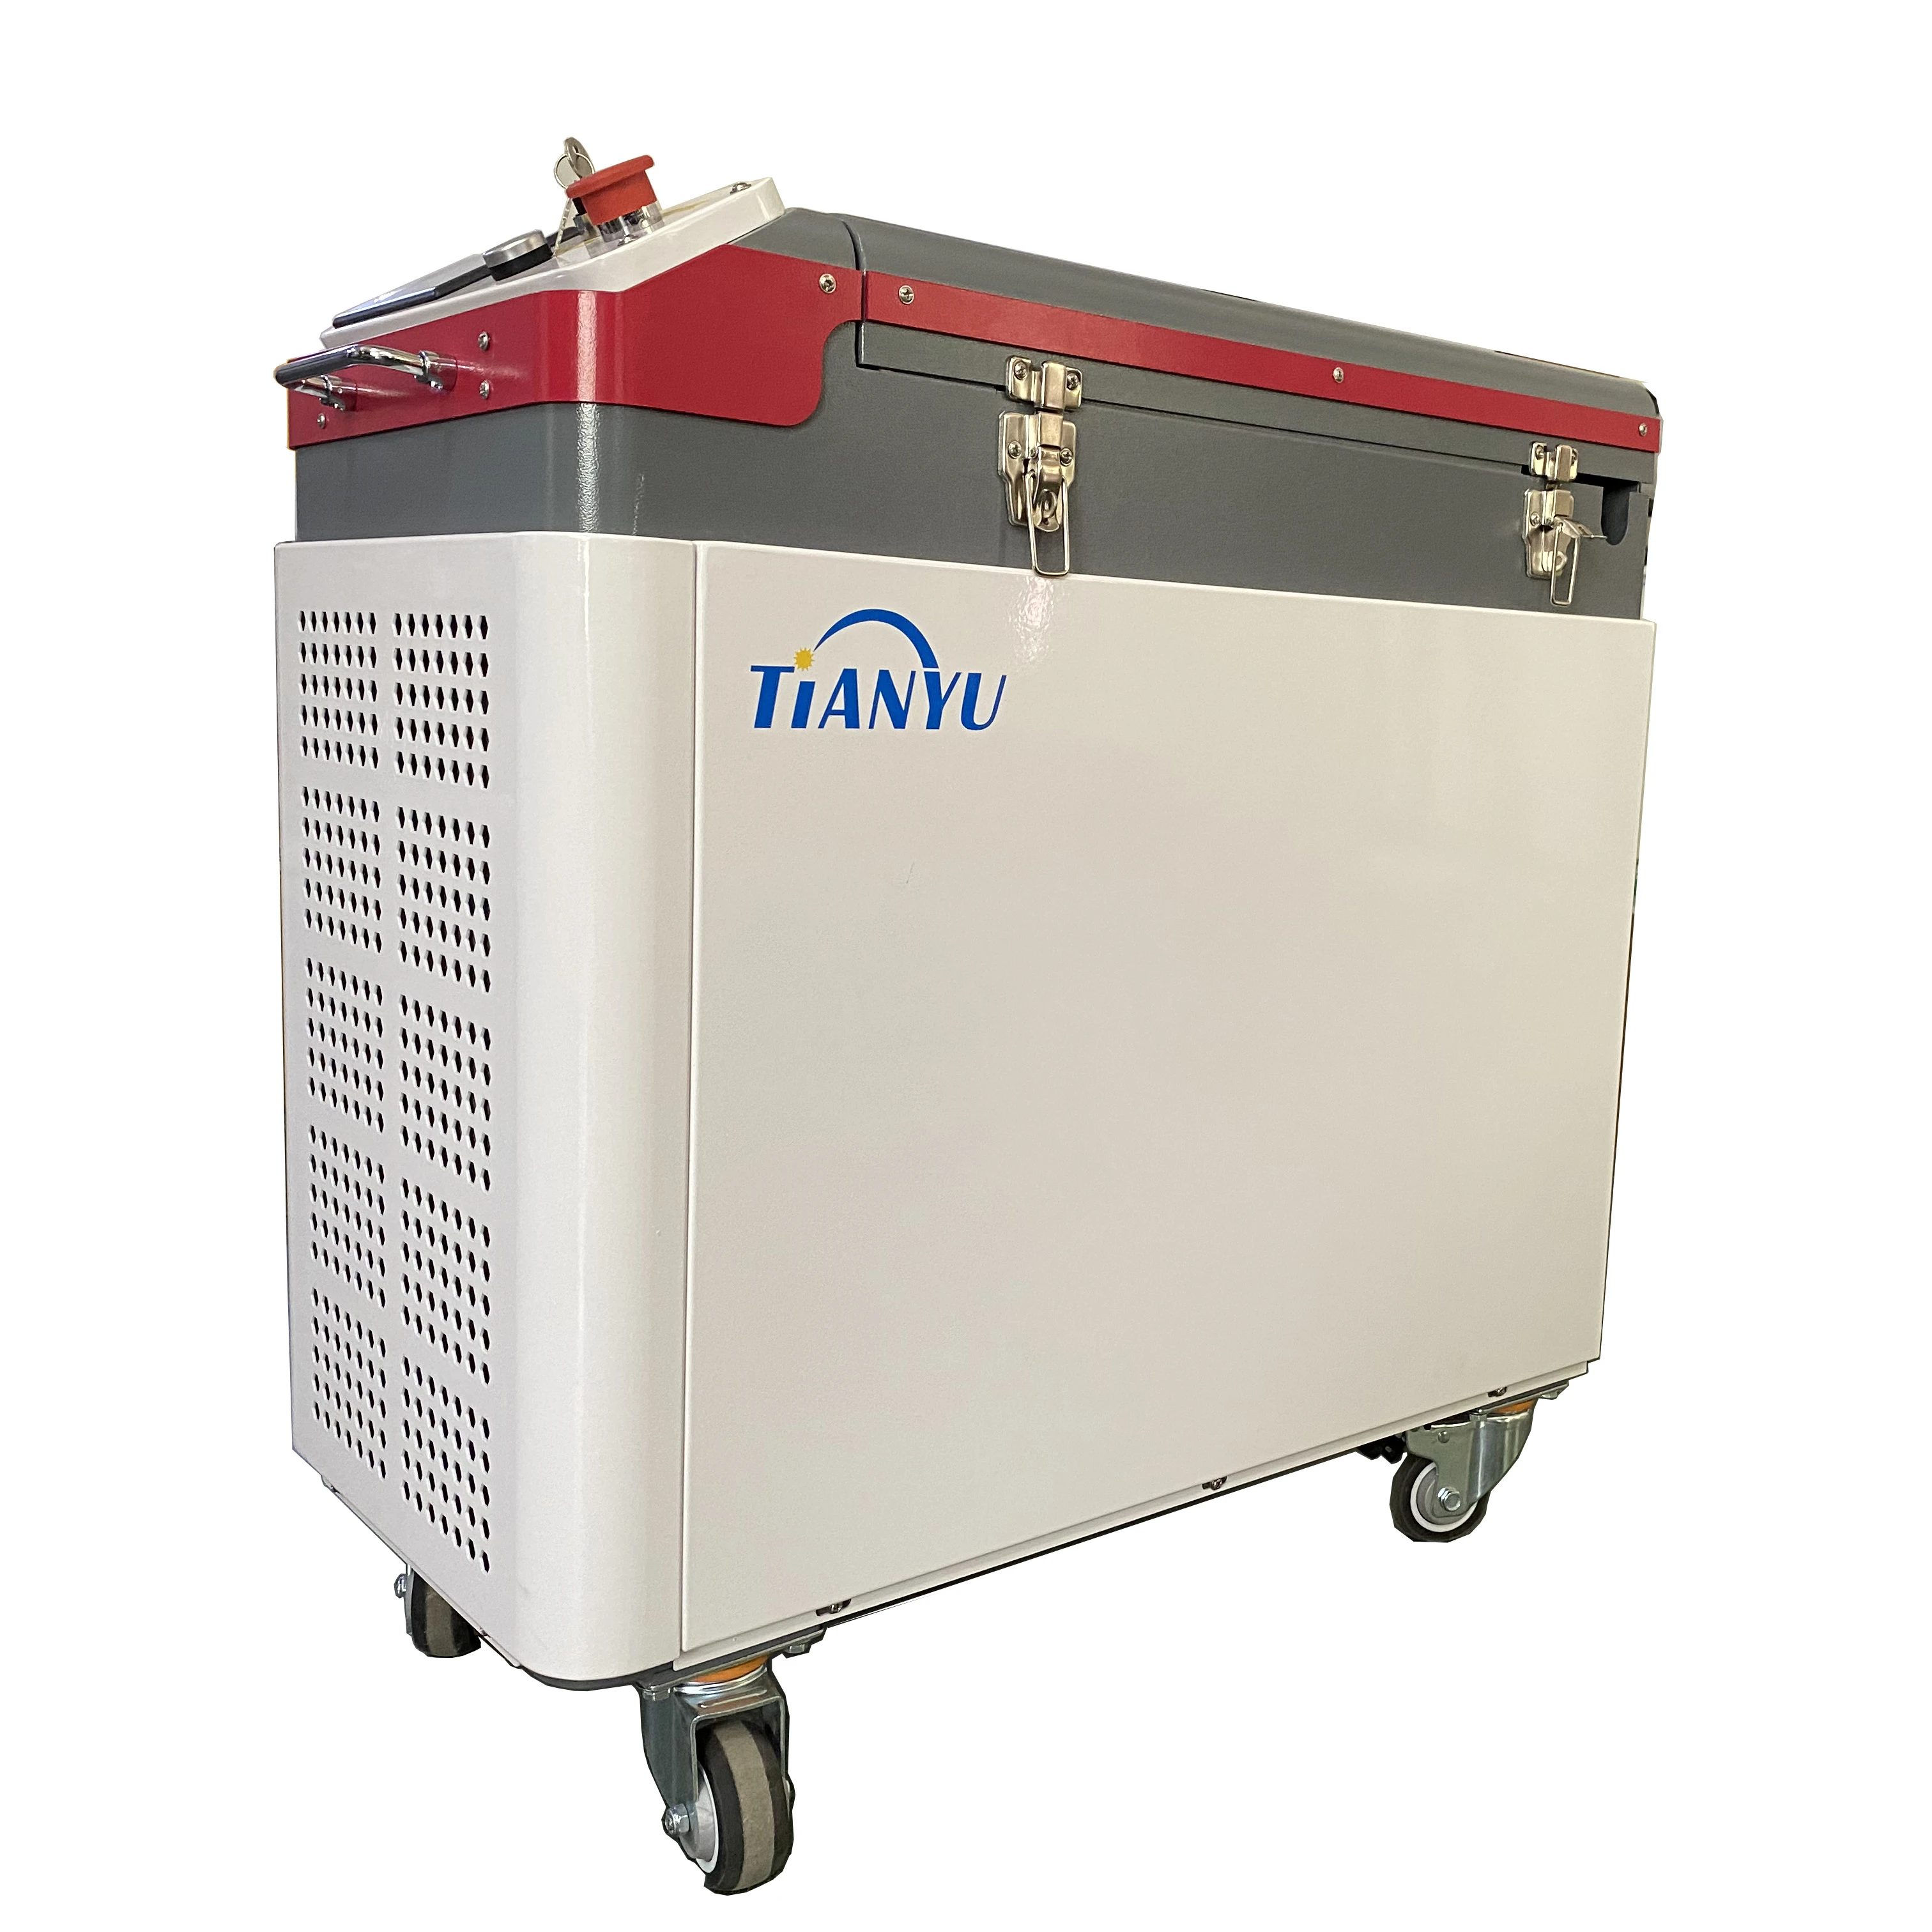
製品番号: 家庭用木製床材およびテラスタイル向けマルチモードパルスレーザー洗浄機(JPT:300W/200W/500W)
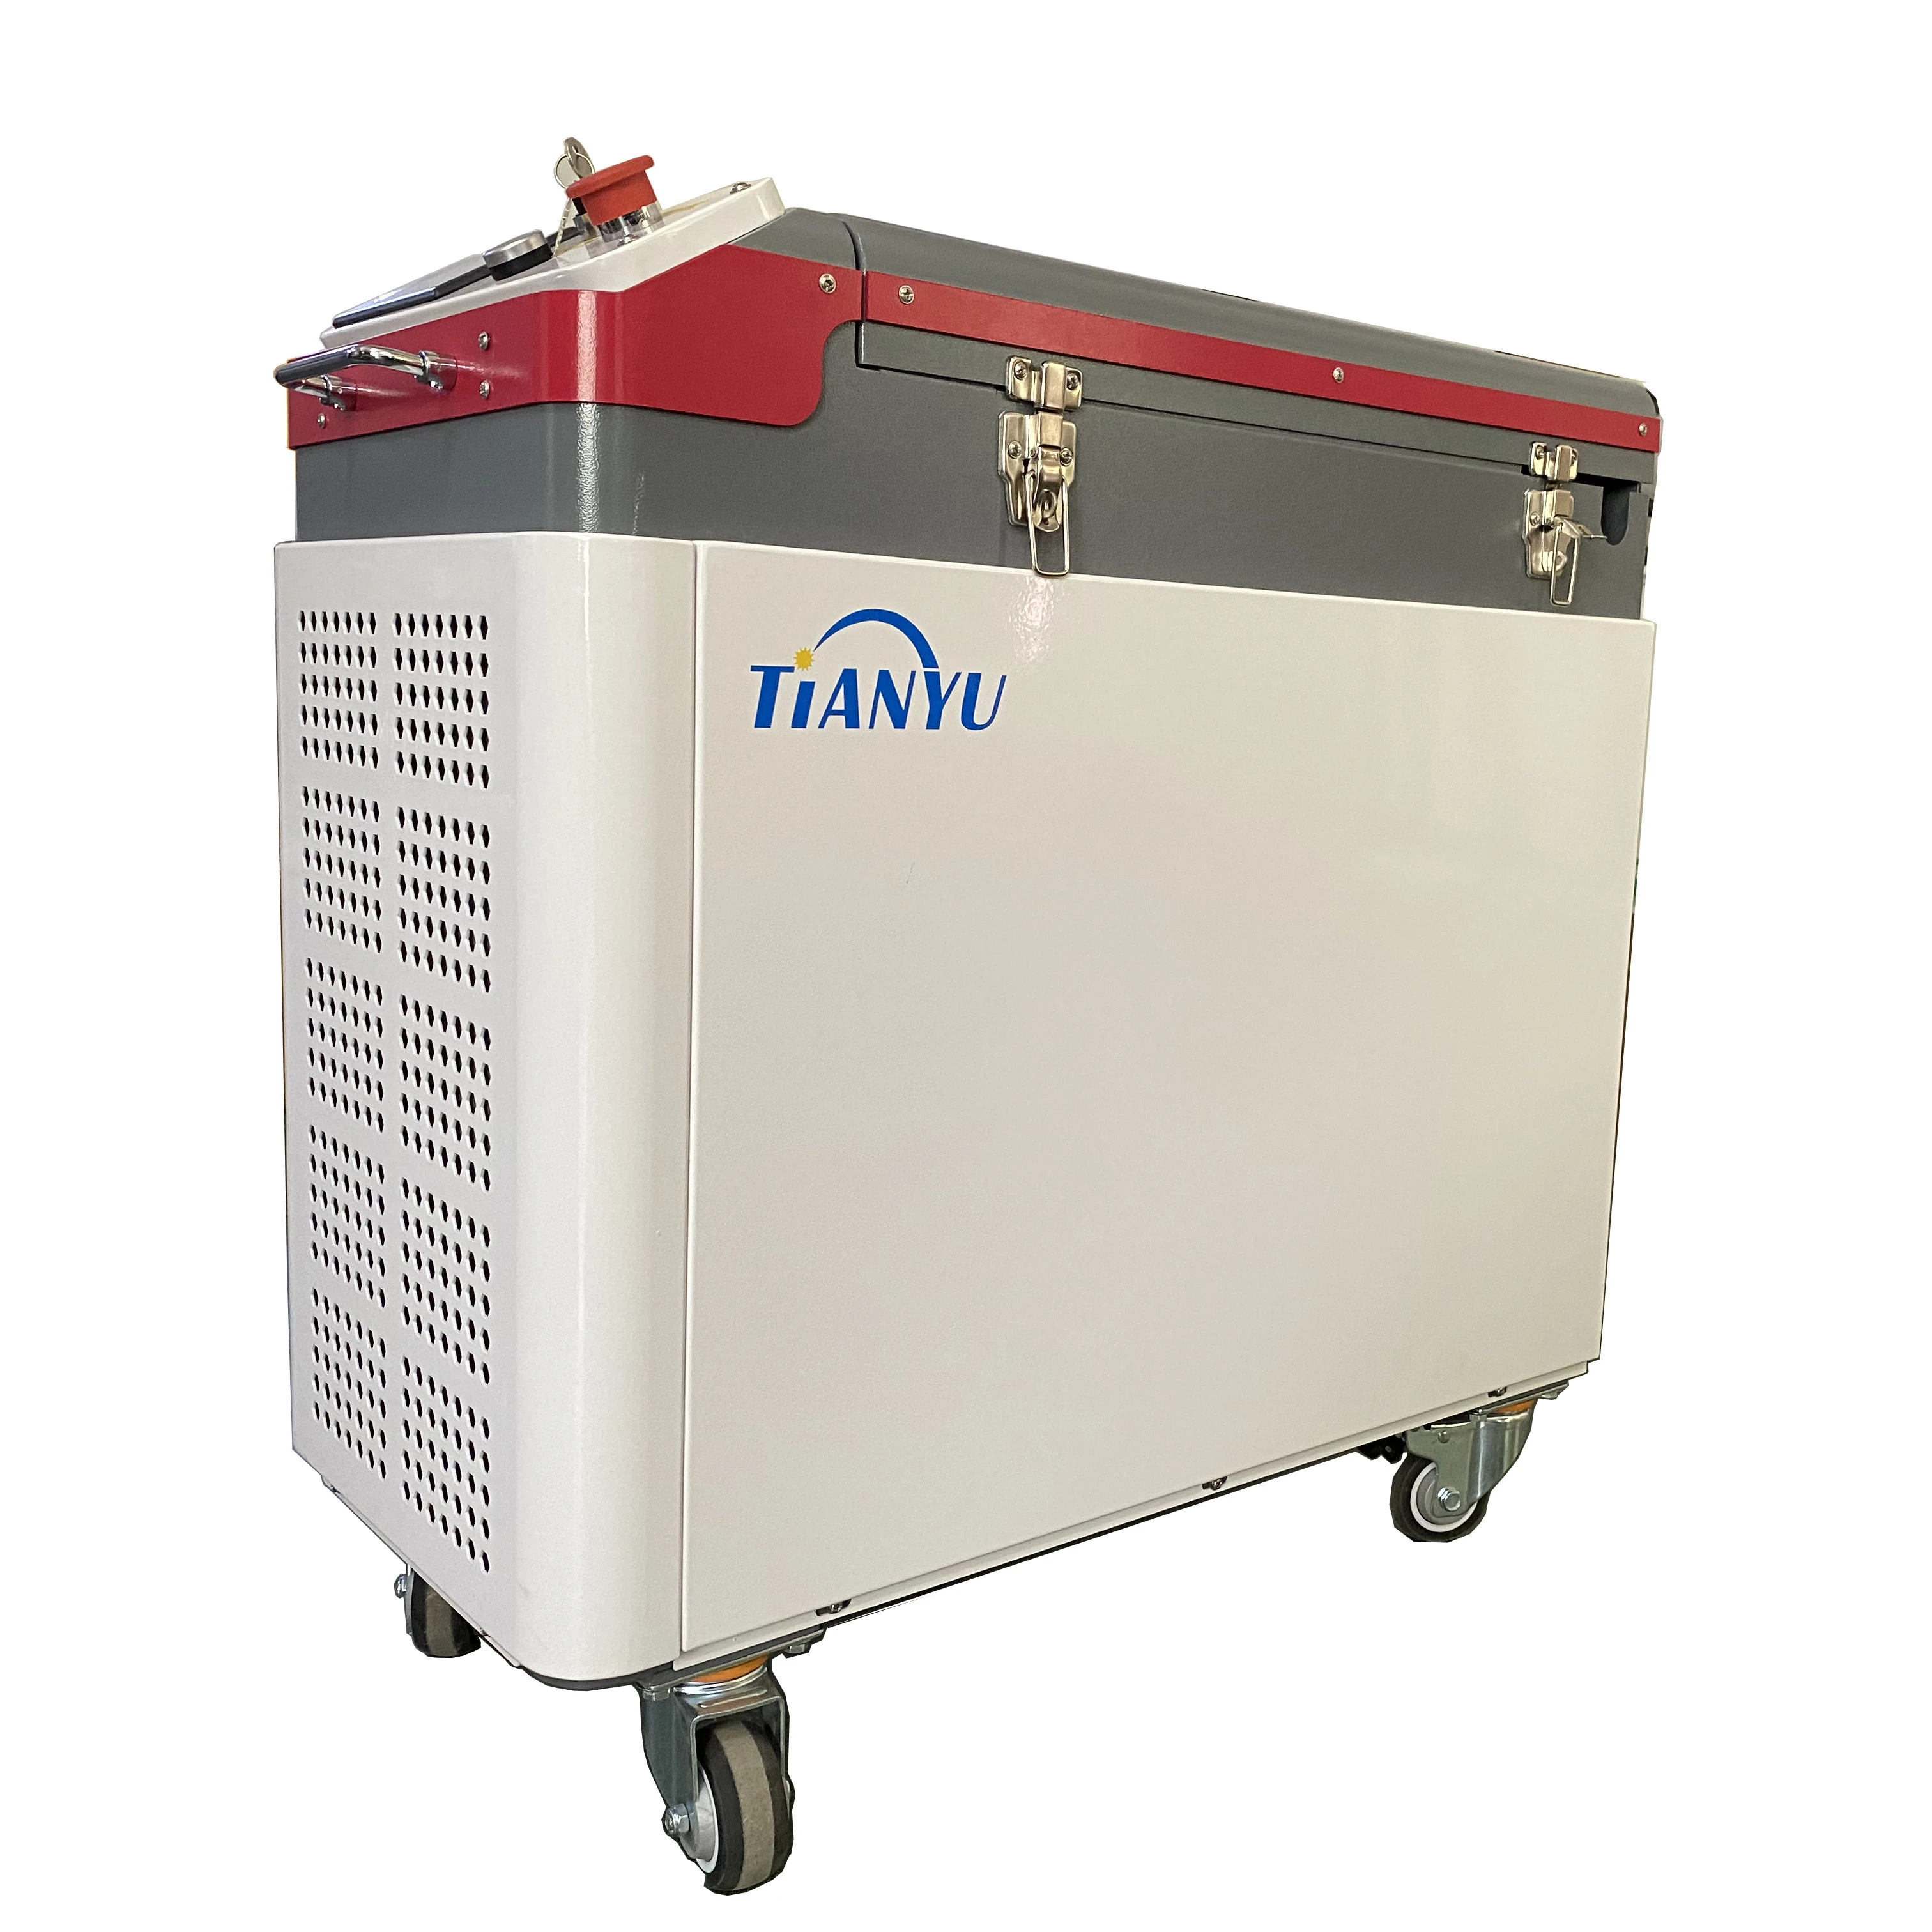
製品番号: 高精度レーザークリーニング装置(フローリング・家庭用テラス対応)|JPT製 300W/200W/500W
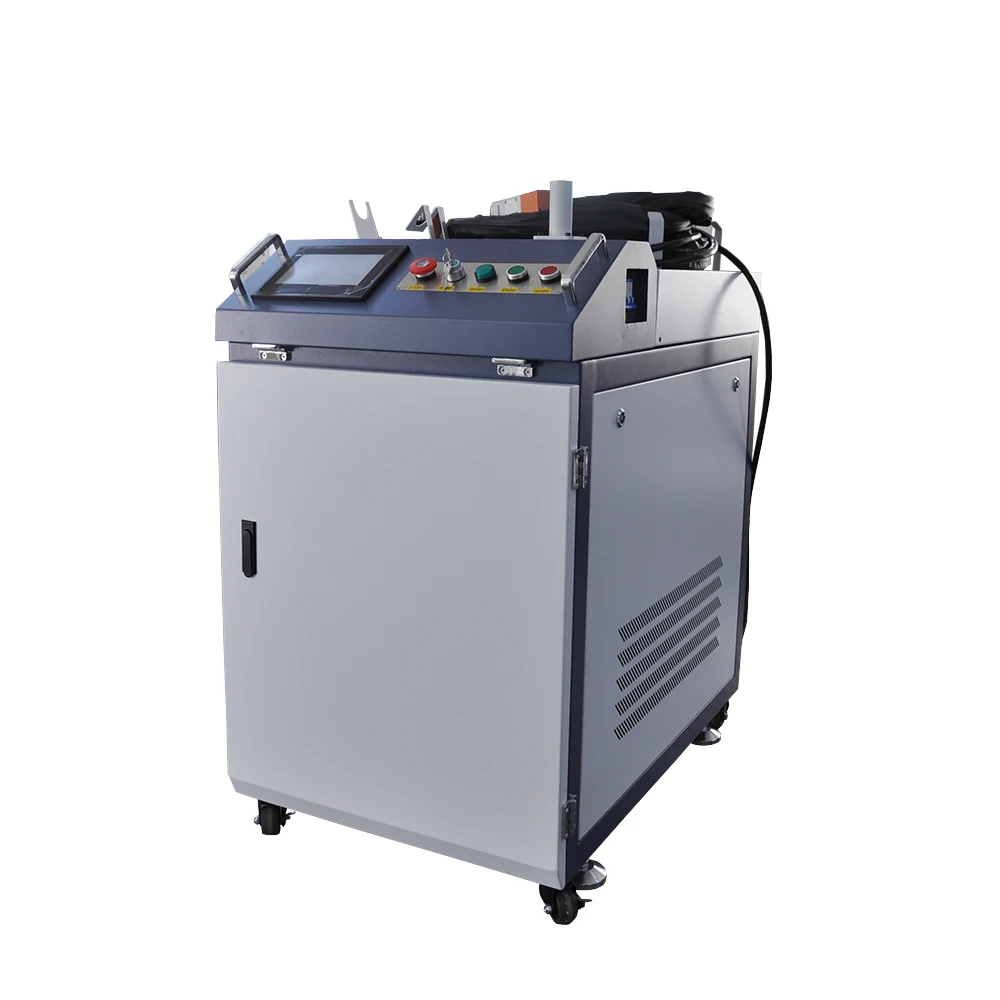
製品番号: 高出力・長時間連続運転対応レーザー錆除去機(2000W/3000W)―ハンドヘルド式ファイバーレーザー洗浄機

 EN


