 ×
Numer modelu |
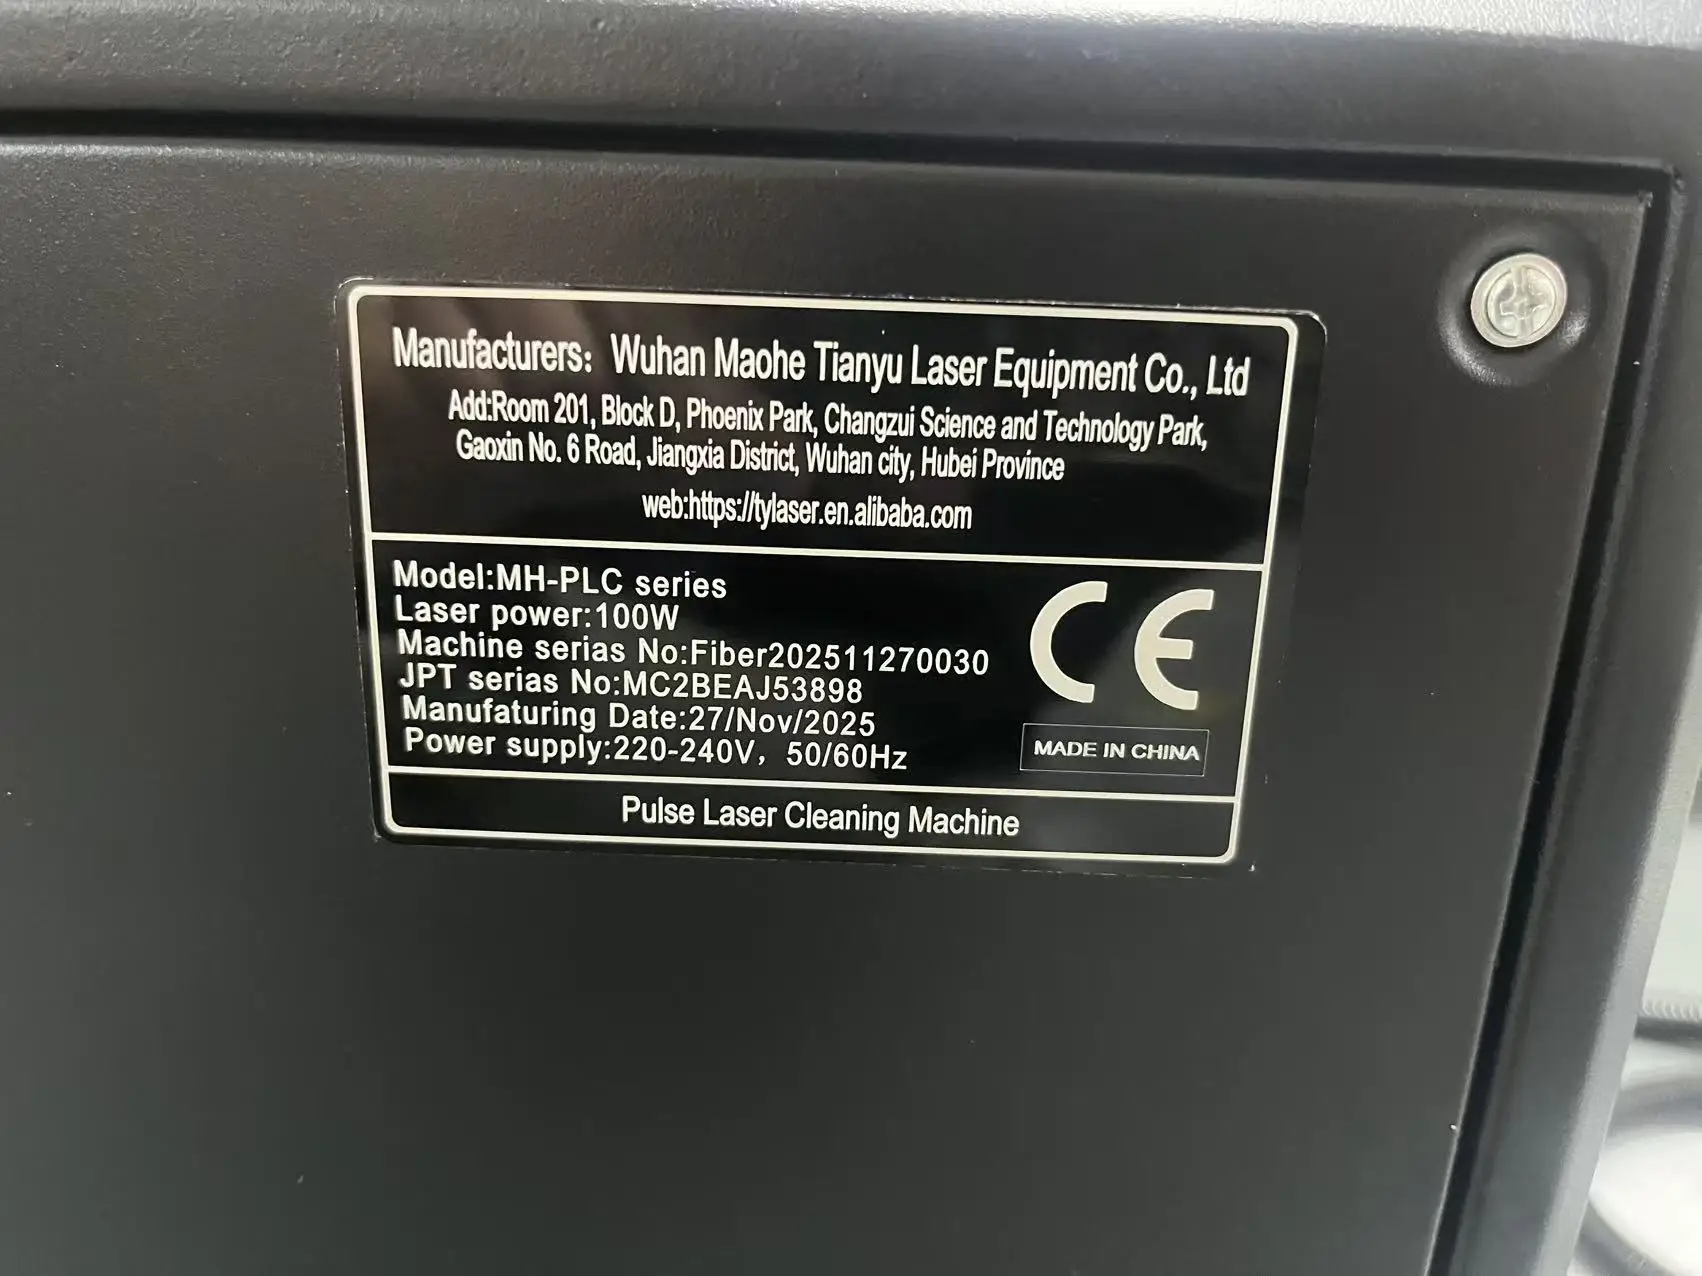
MH-PLC |
Moc lasera |
100 W / 200 W / 300 W / 500 W |
Moc |
220 V 110 V 50 Hz 60 Hz |
Źródło Laserowe |
Guangzhi / Max / JPT |
Szerokość skanowania |
10–150 mm (opcjonalnie) |
Oczekiwana odległość ogniskowa |
160 mm / 210 mm |
Długość włókna |
3m |
Waga brutto |
50kg |
Certyfikat |
Certyfikat |
Gwarancja |
2 lata |
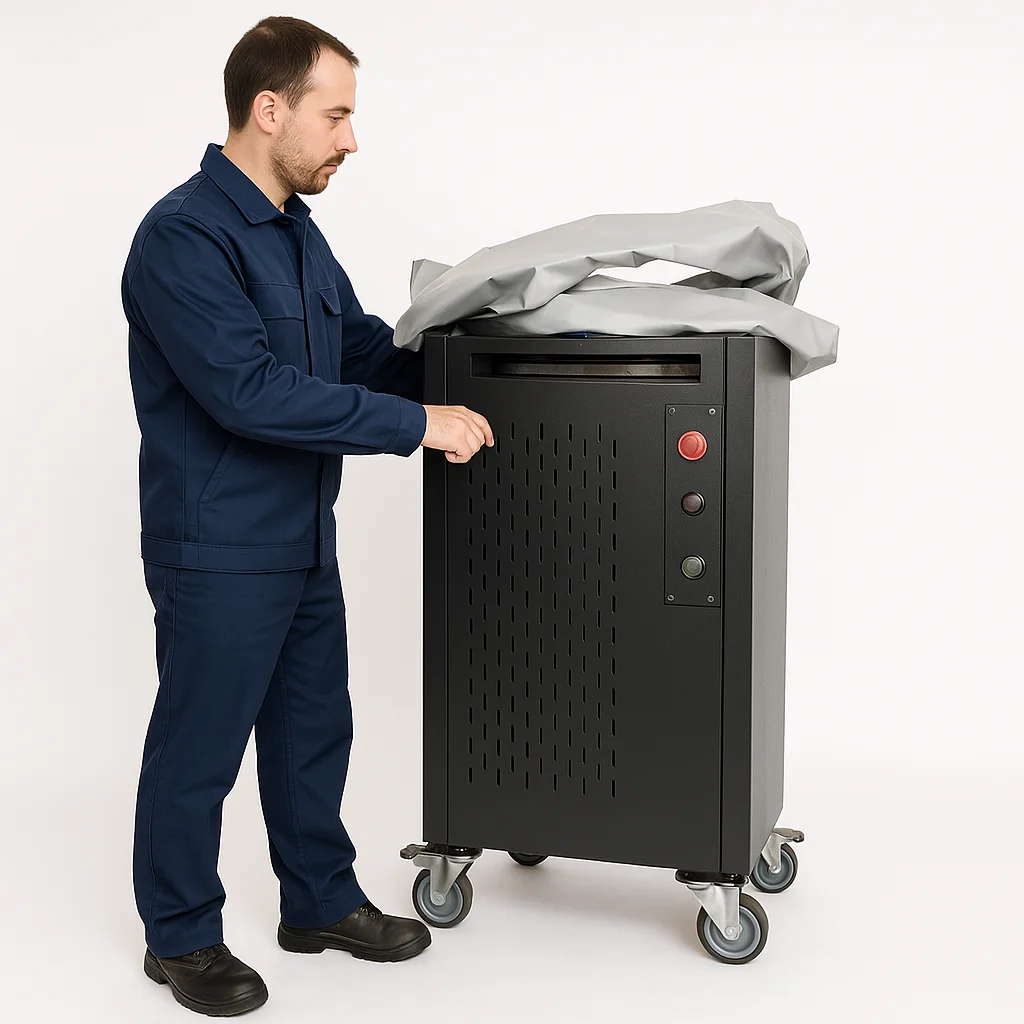
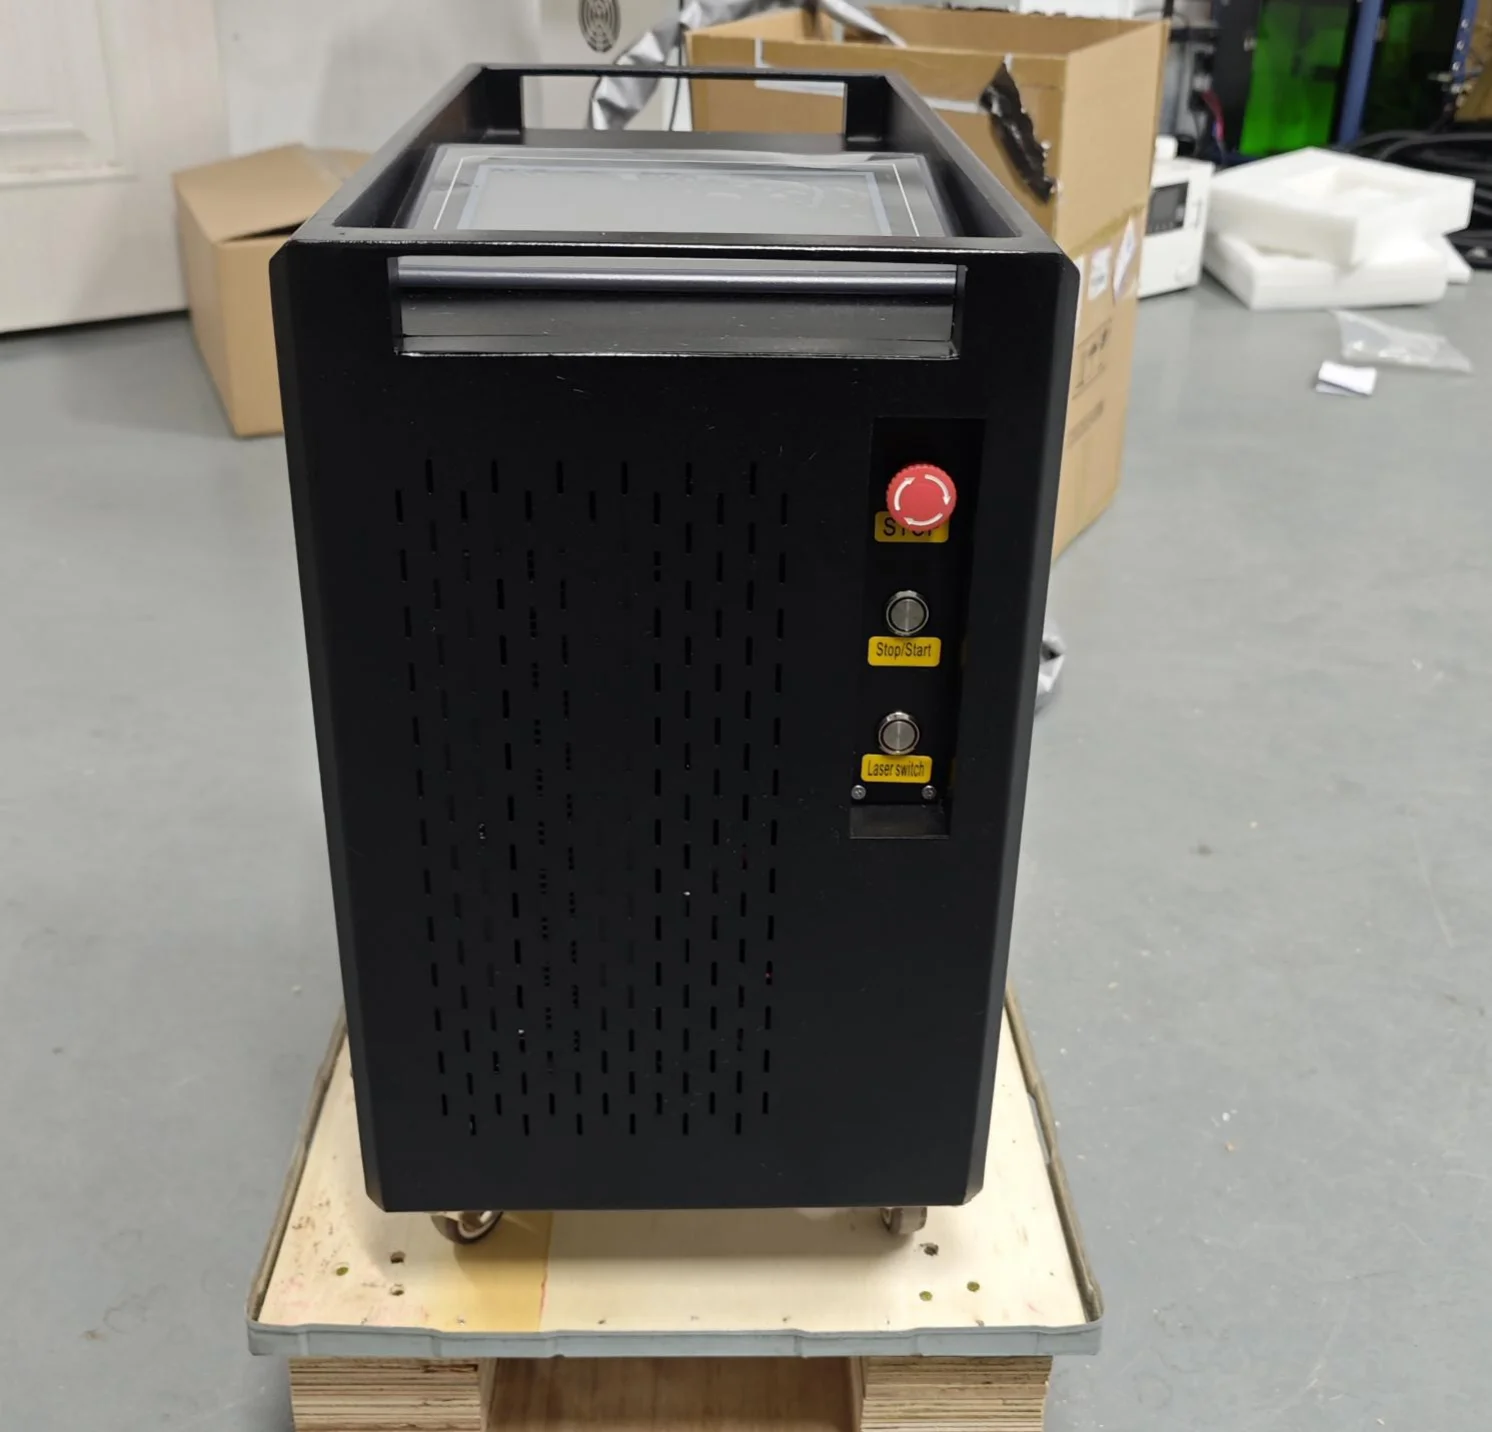
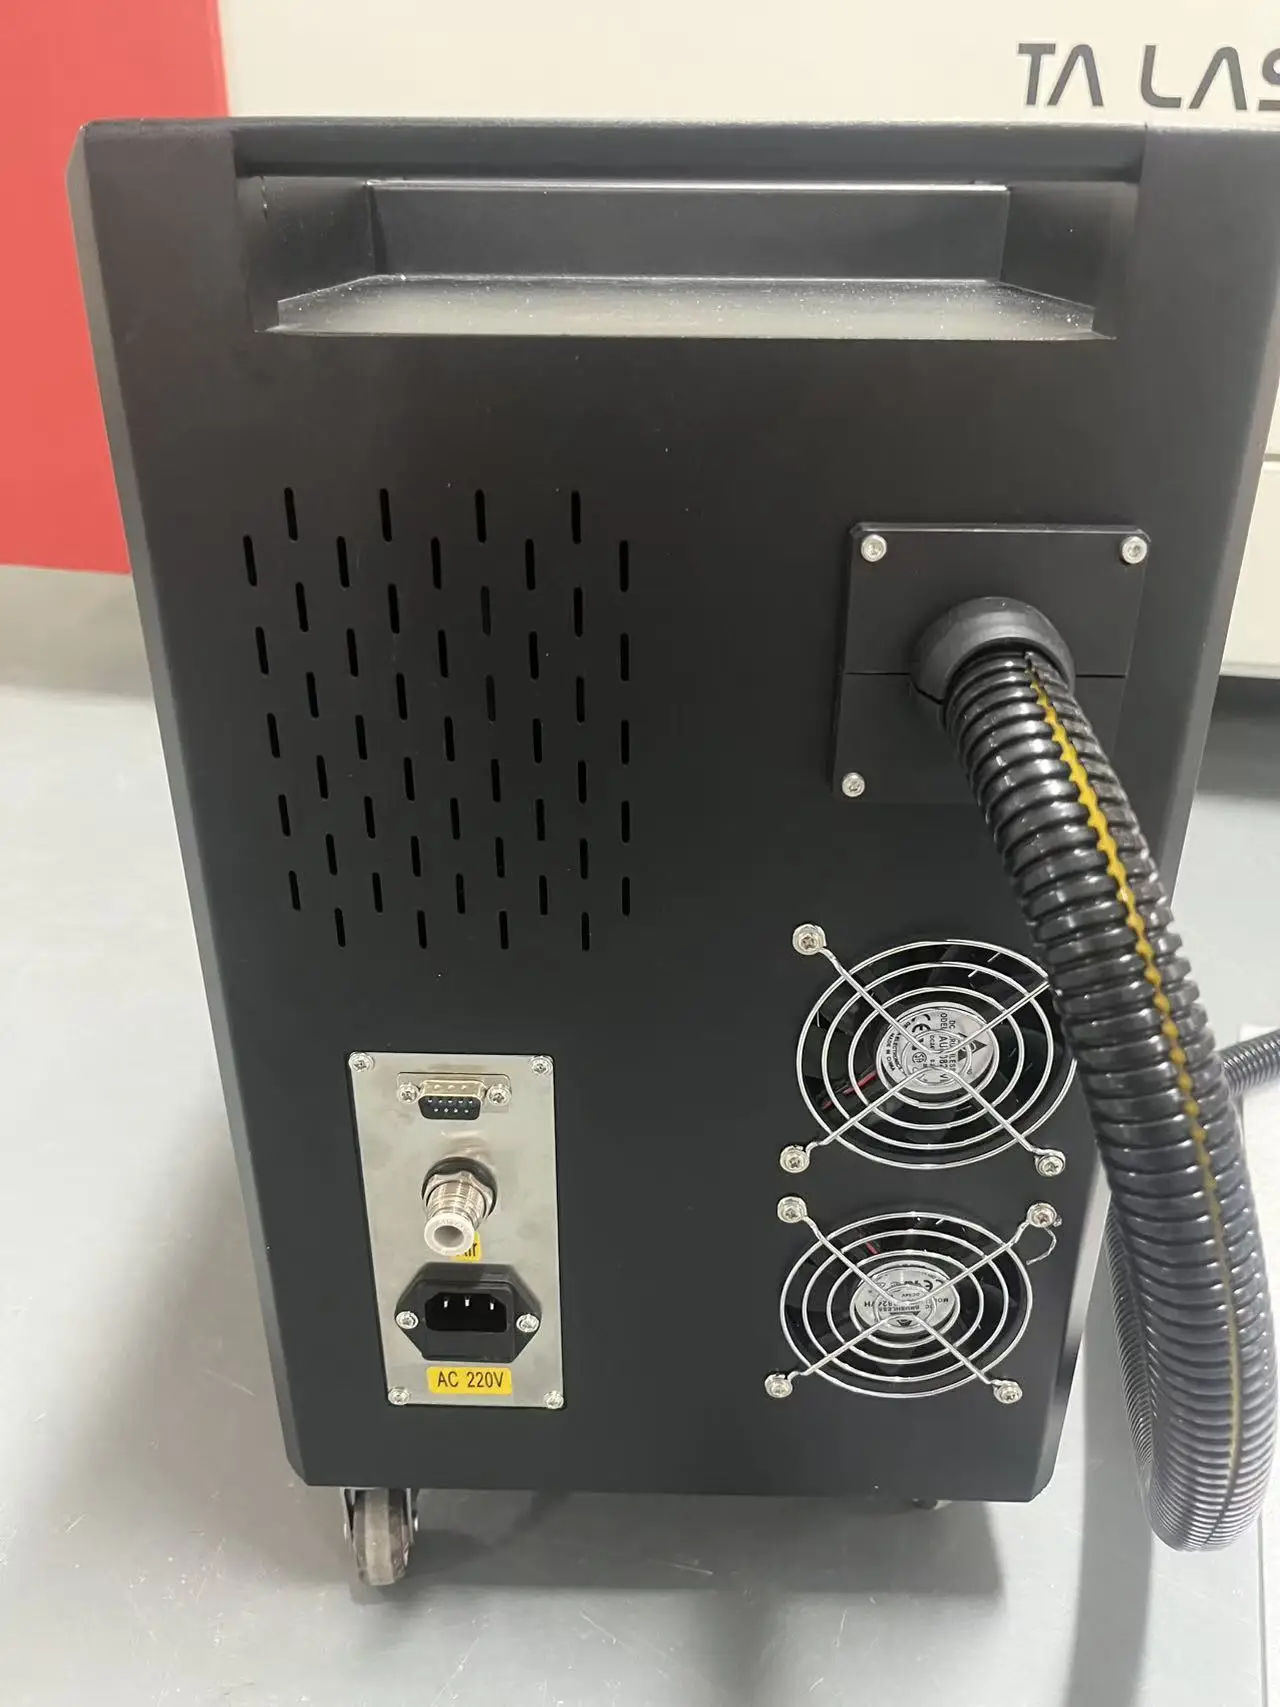
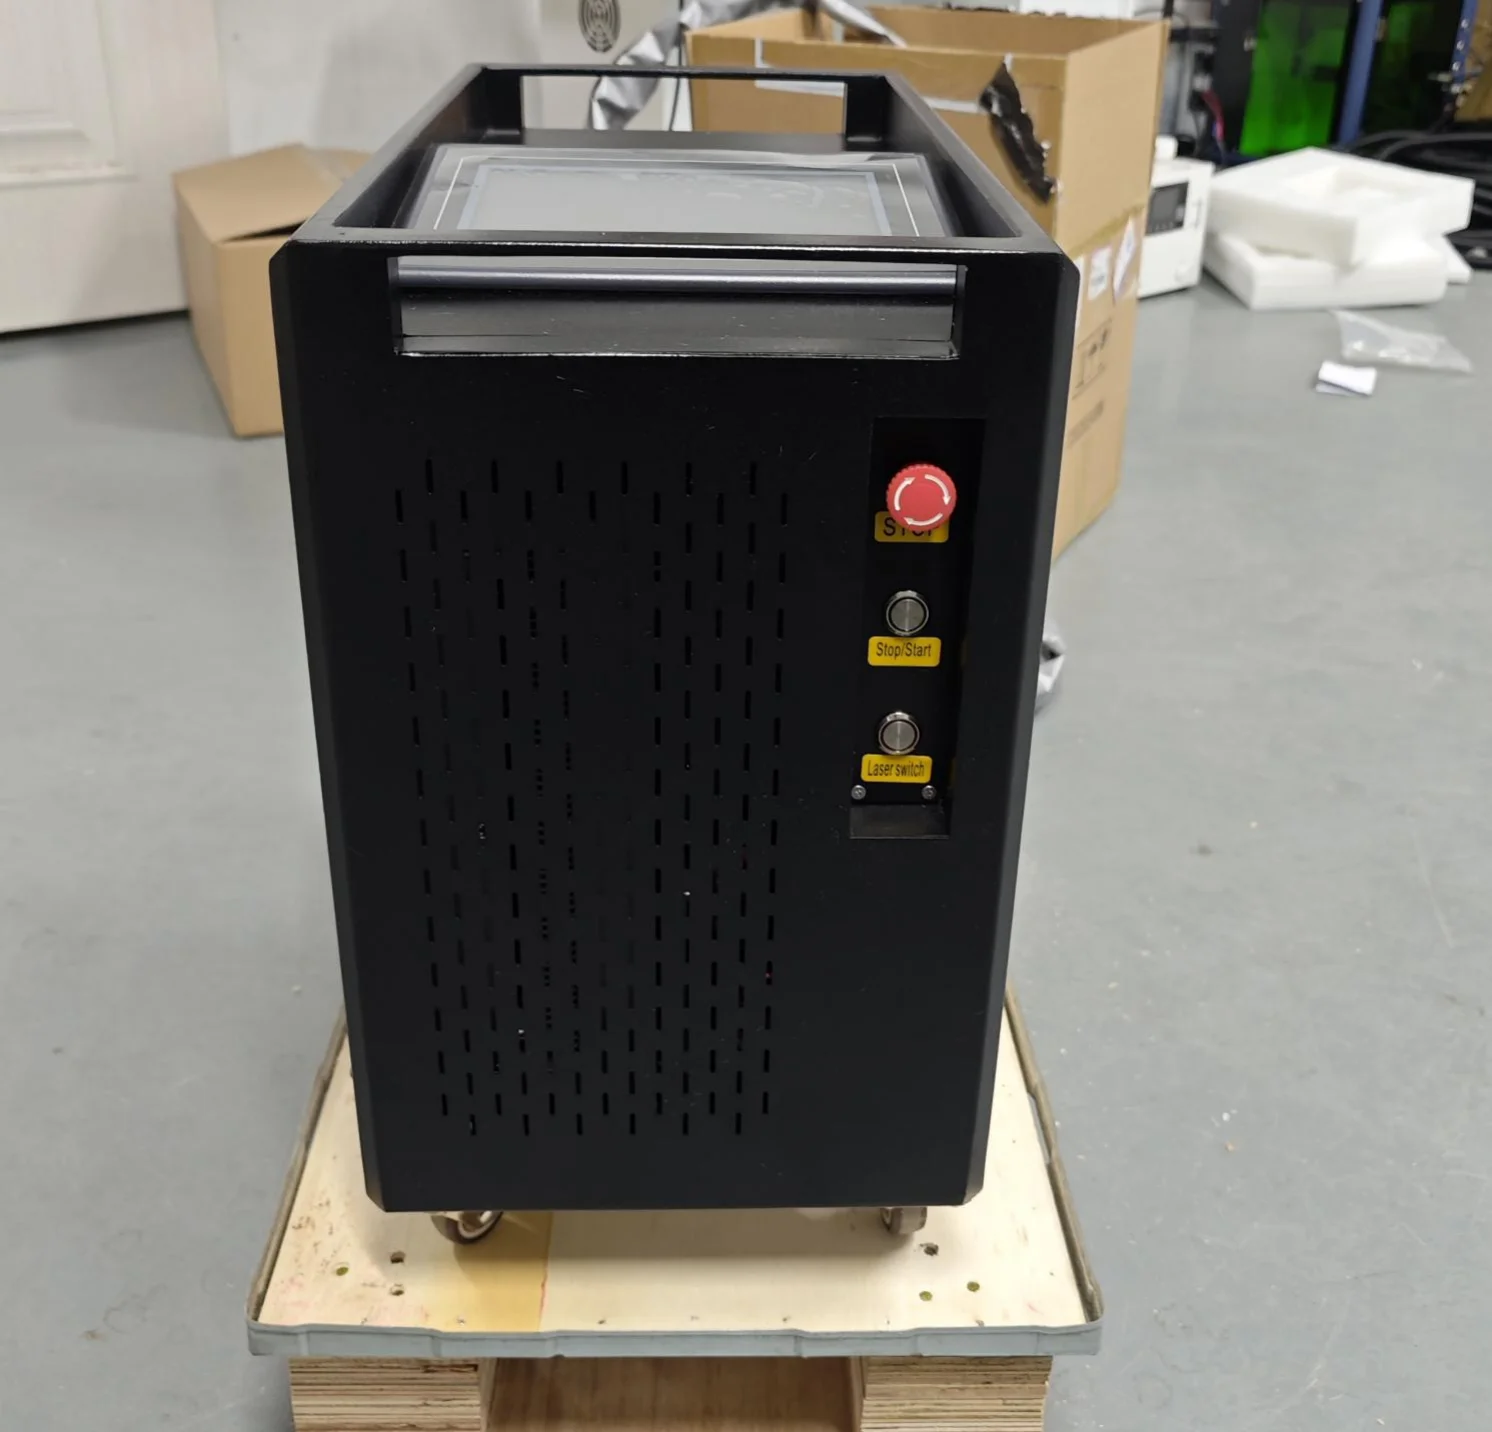
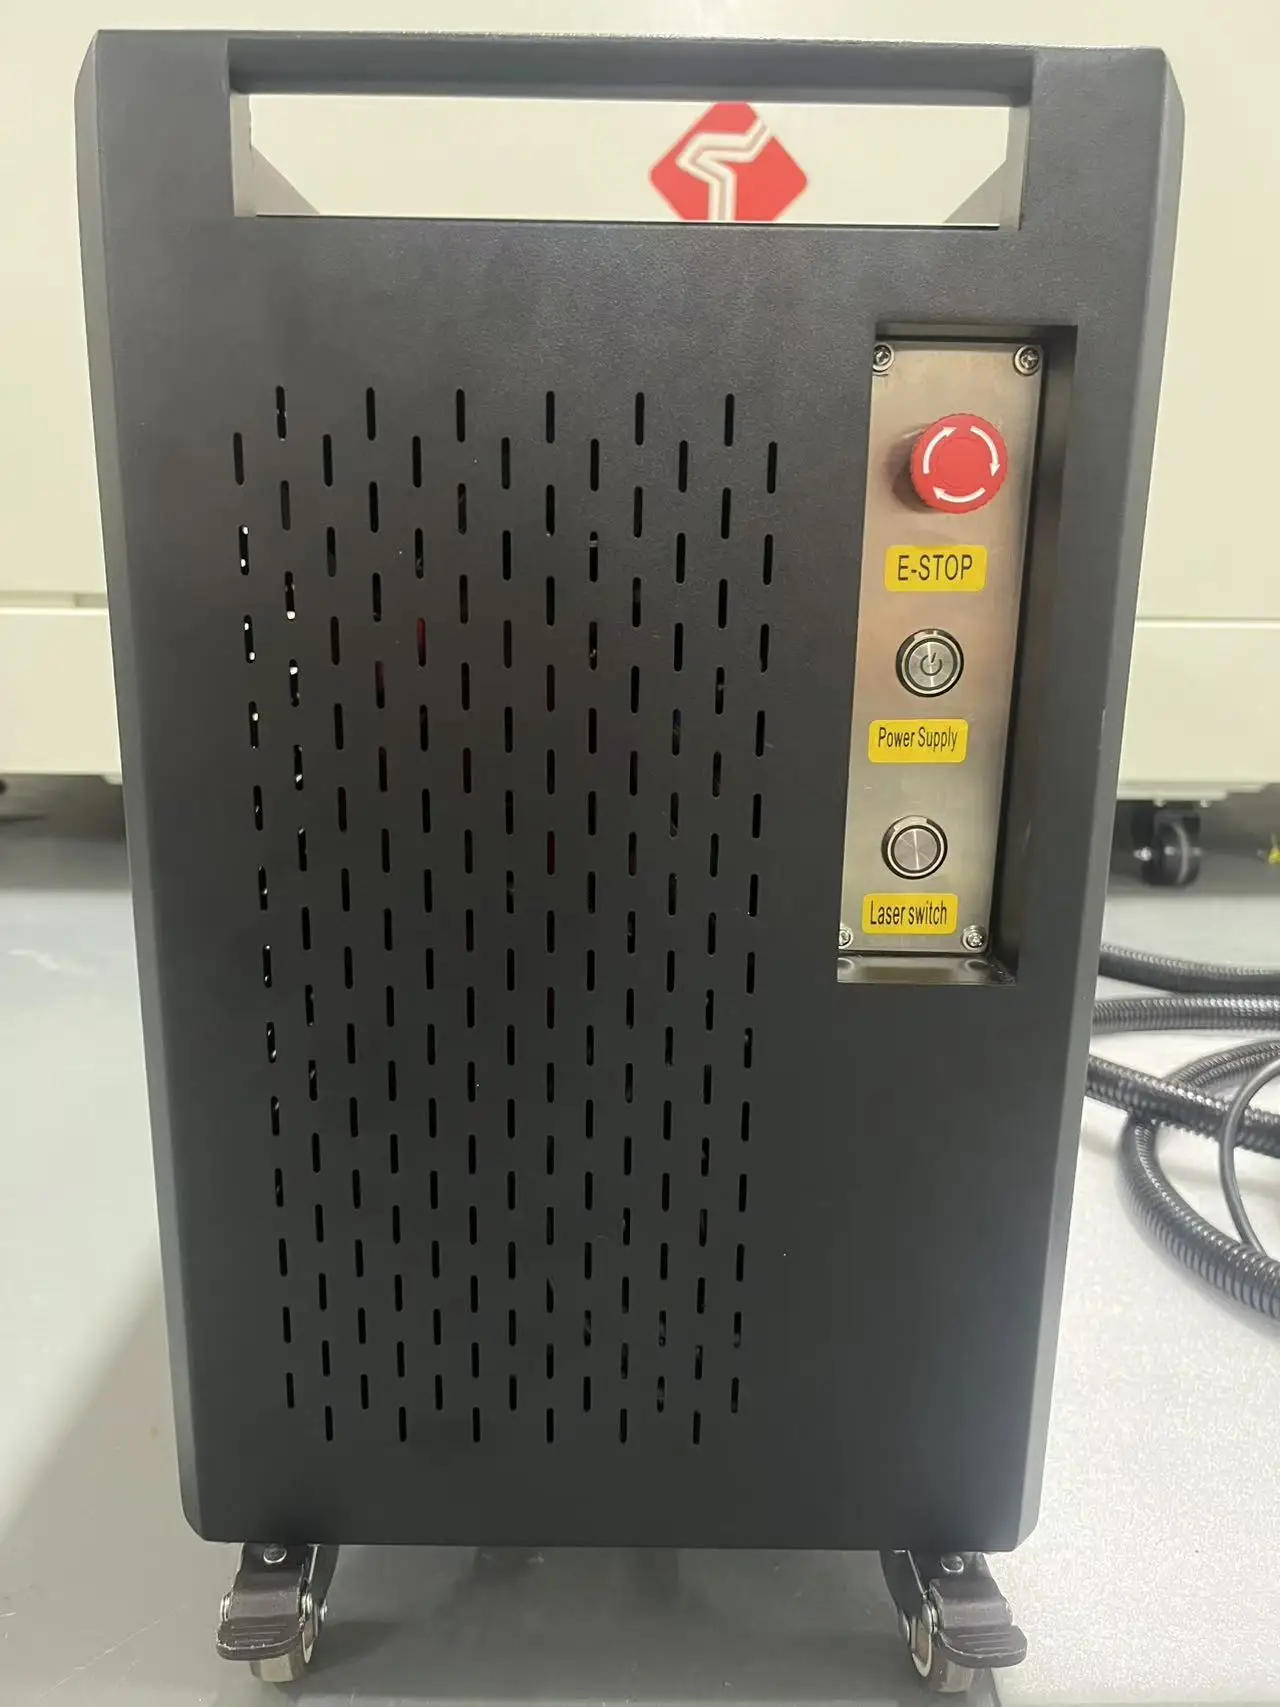
MH-PLC to przenośna impulsowa włóknista maszyna do czyszczenia laserowego przeznaczona dla warsztatów konserwacyjnych i zakładów produkcyjnych, które muszą usuwać rdzę, warstwę walcowniczą, farbę i powłoki z metalu bez konieczności transportowania pojemnika do piaskowania ani zbiornika z chemikaliami na miejsce pracy. Głowa skanująca znajduje się w ręku operatora, 3-metrowe włókno umożliwia jej dostęp do ram, zbiorników i spoin spawanych, a szerokość skanowania regulowana jest w zakresie od 10 mm do 150 mm – dzięki czemu jedno przejście może śledzić szew spawalniczy lub obejmować większy obszar płyty.
Ofertowane są cztery poziomy mocy dla tej przemysłowej maszyny do czyszczenia laserowego: 100 W, 200 W, 300 W i 500 W; dostępne są wersje na napięcie 220 V i 110 V przy częstotliwości 50 Hz lub 60 Hz, dzięki czemu ten sam model może być oferowany na różne rynki. Opcjonalne źródła światłowodowe to Guangzhi, Max i JPT. Oznakowanie CE oraz dwuletnia gwarancja są standardowo zawarte w ofercie; całkowita masa urządzenia wynosi ok. 50 kg, a jego podstawa umożliwia operatorowi przesuwanie go między stanowiskami roboczymi.

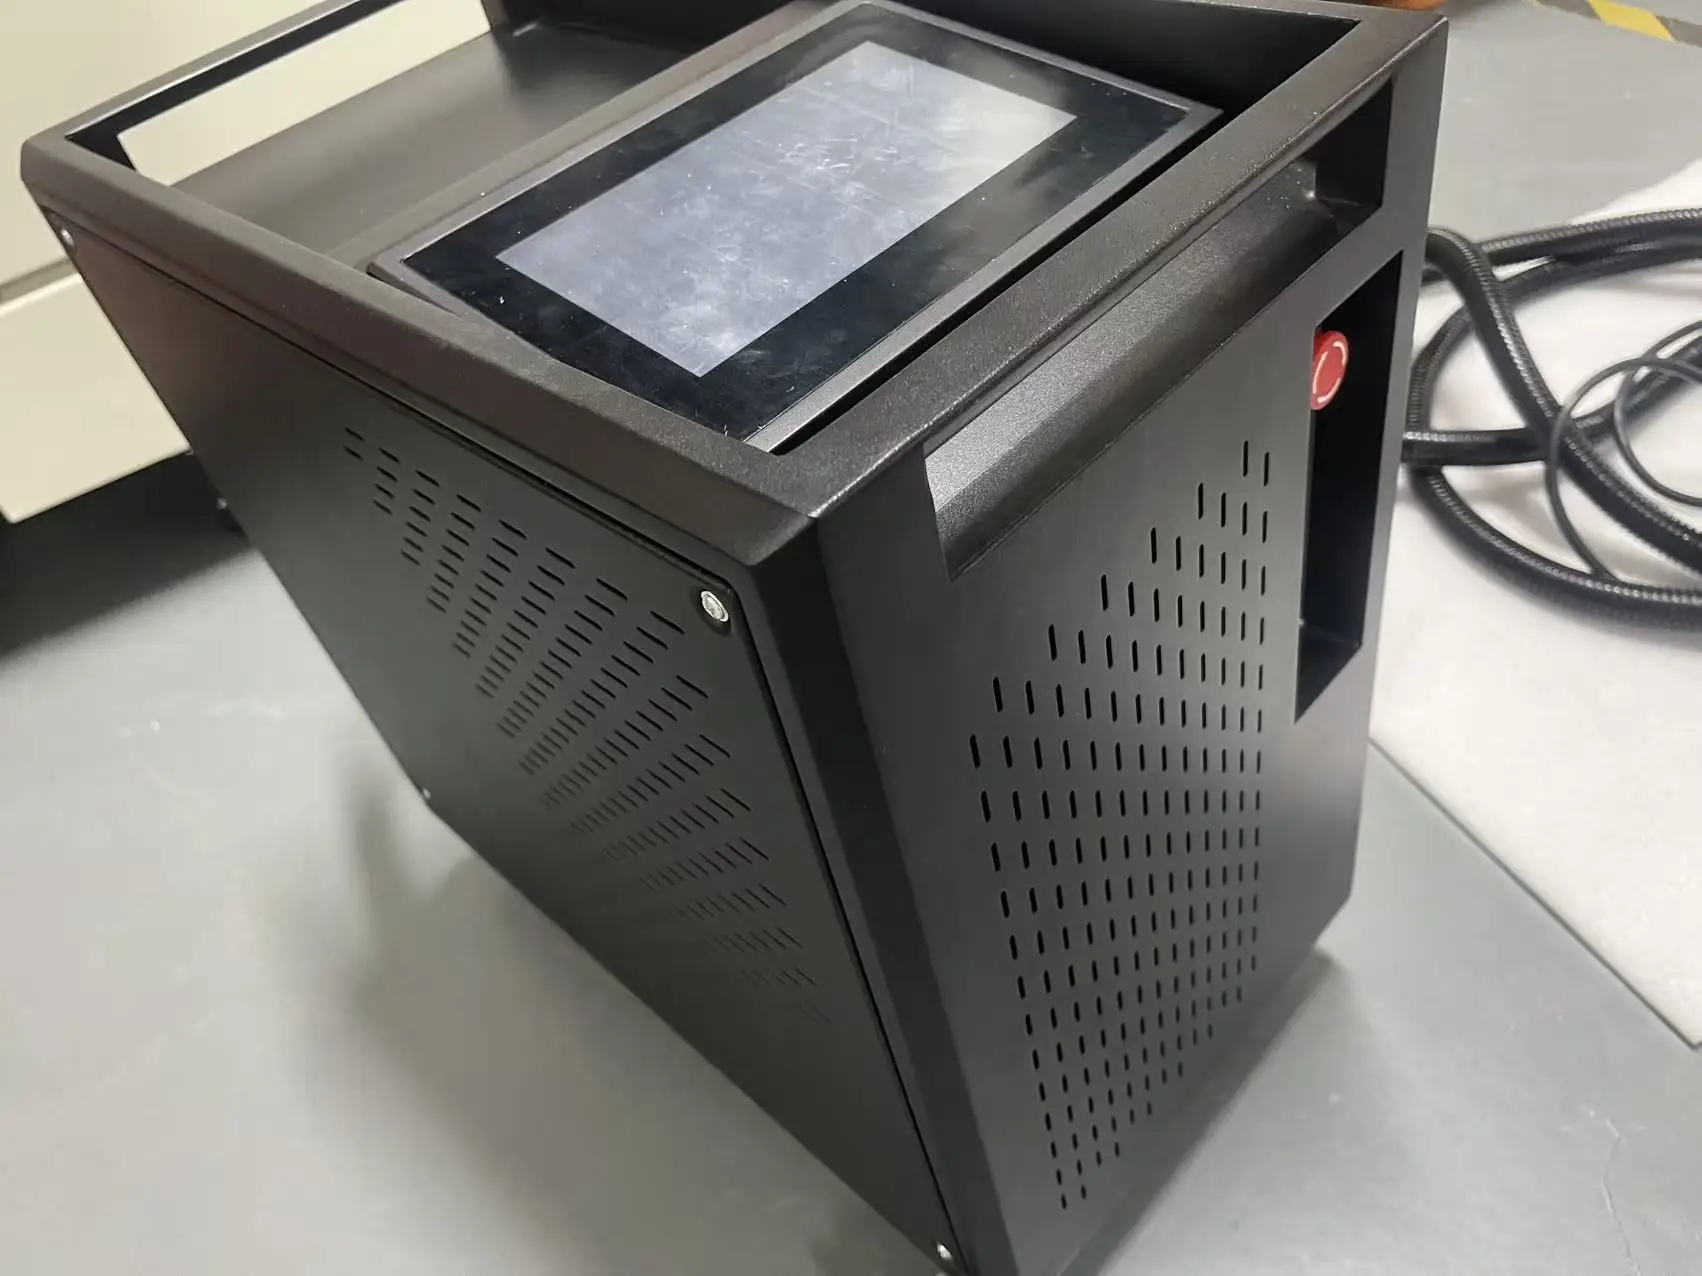

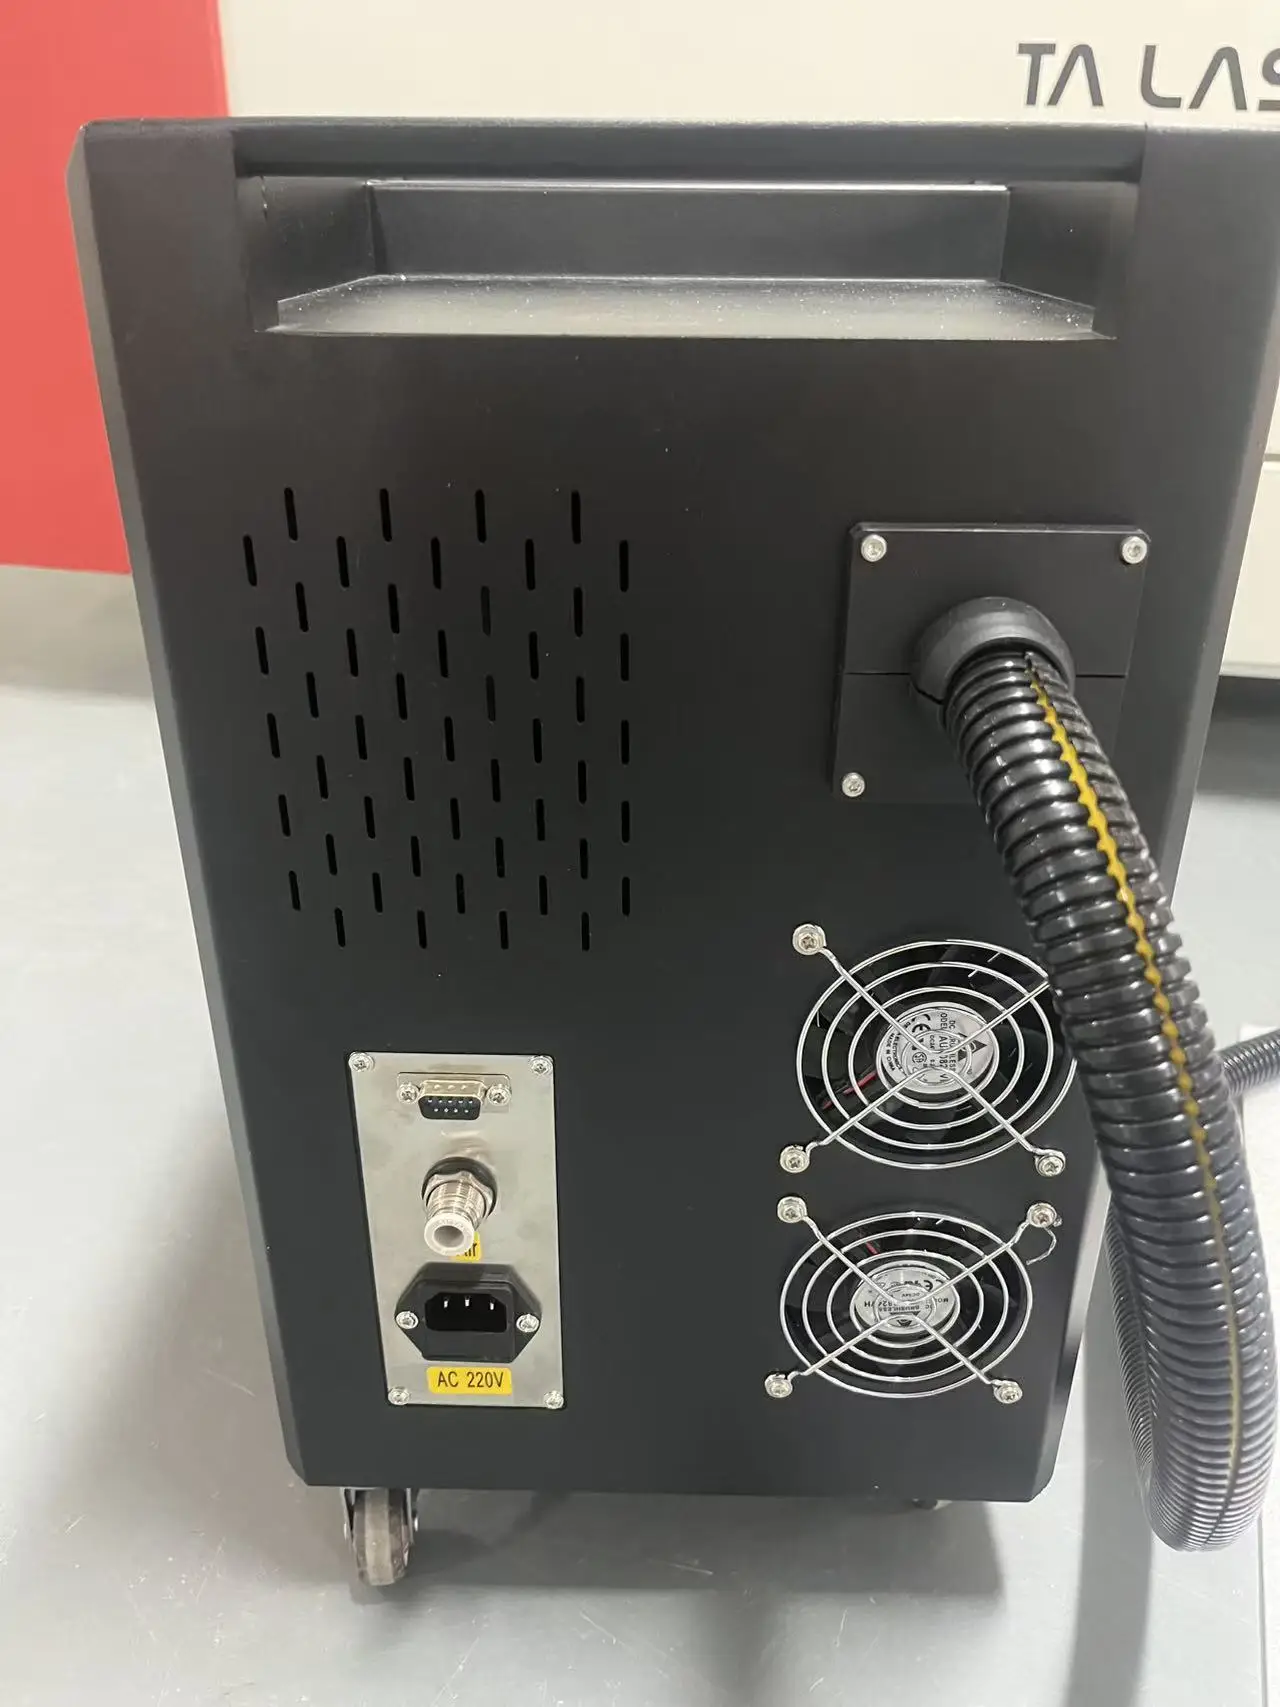
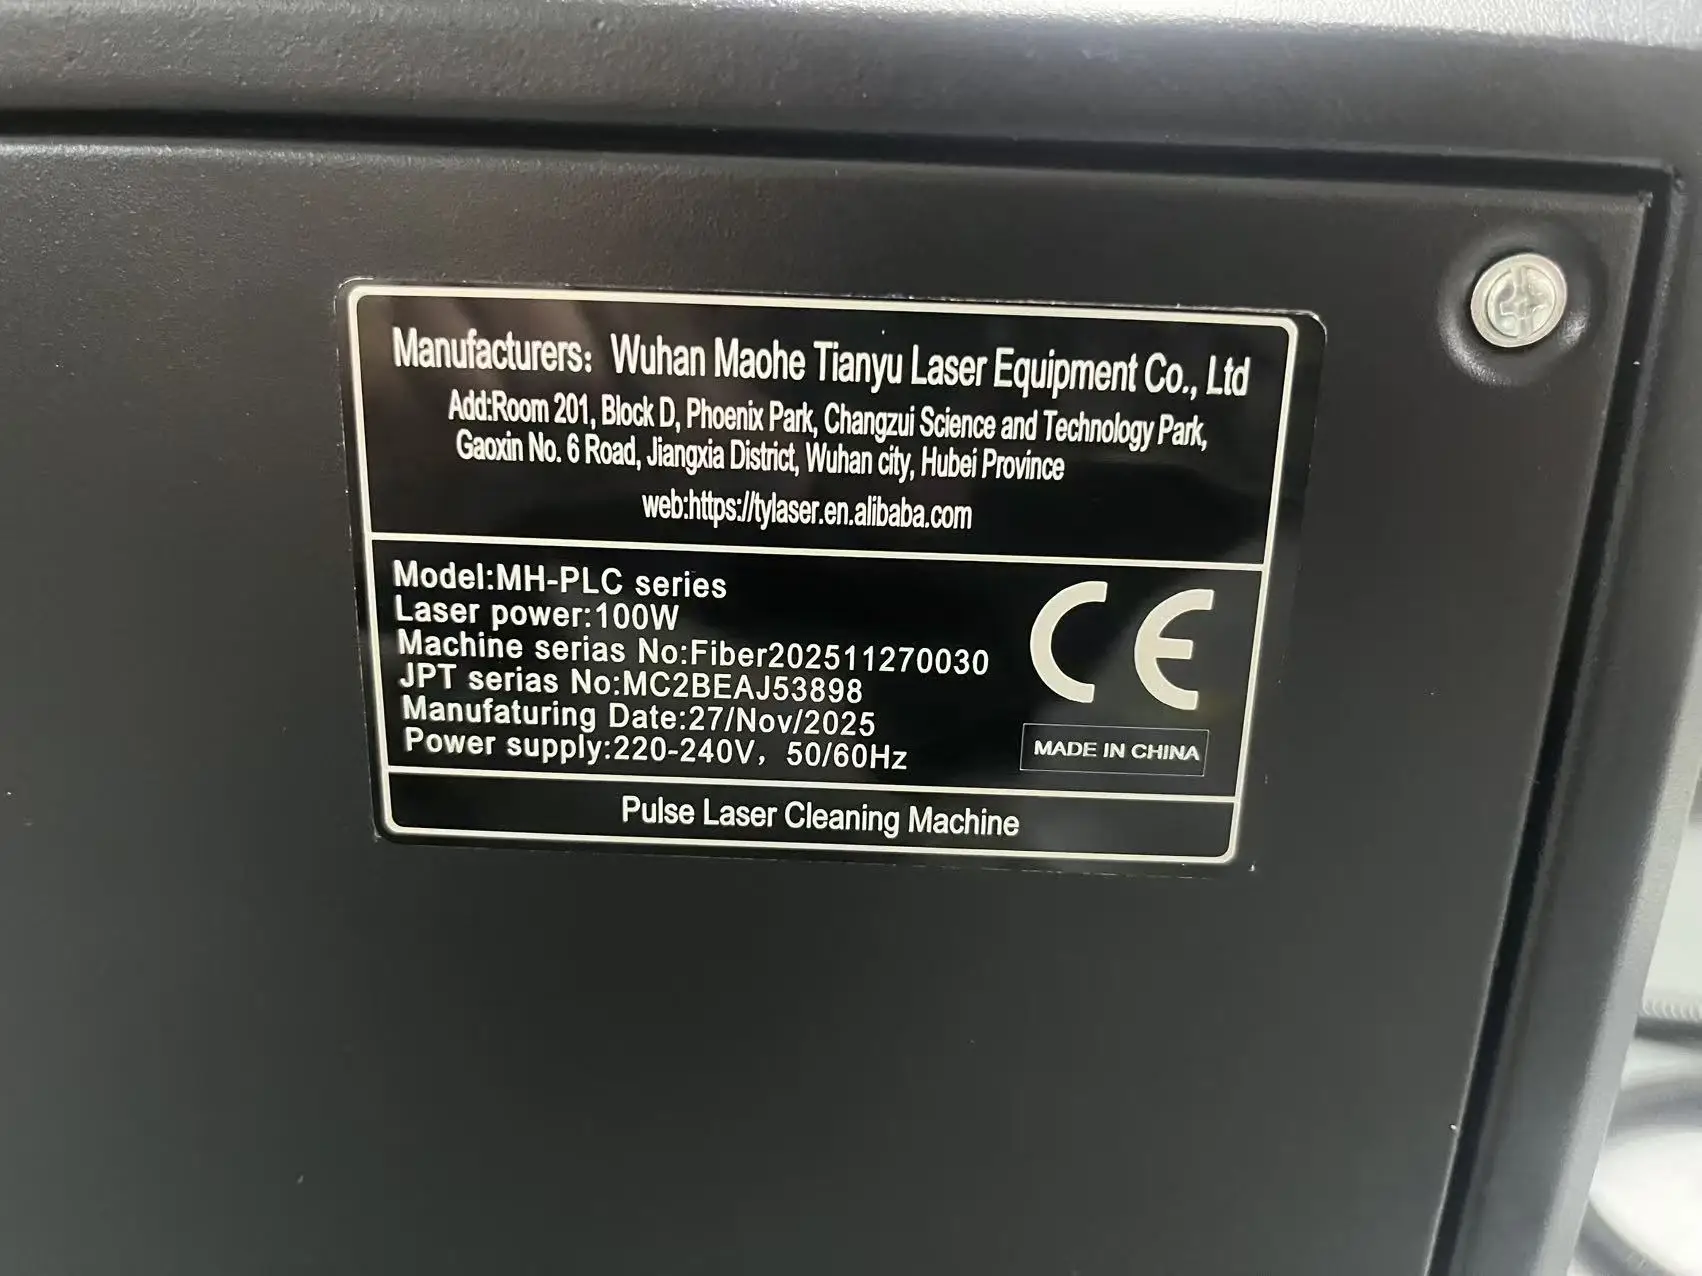
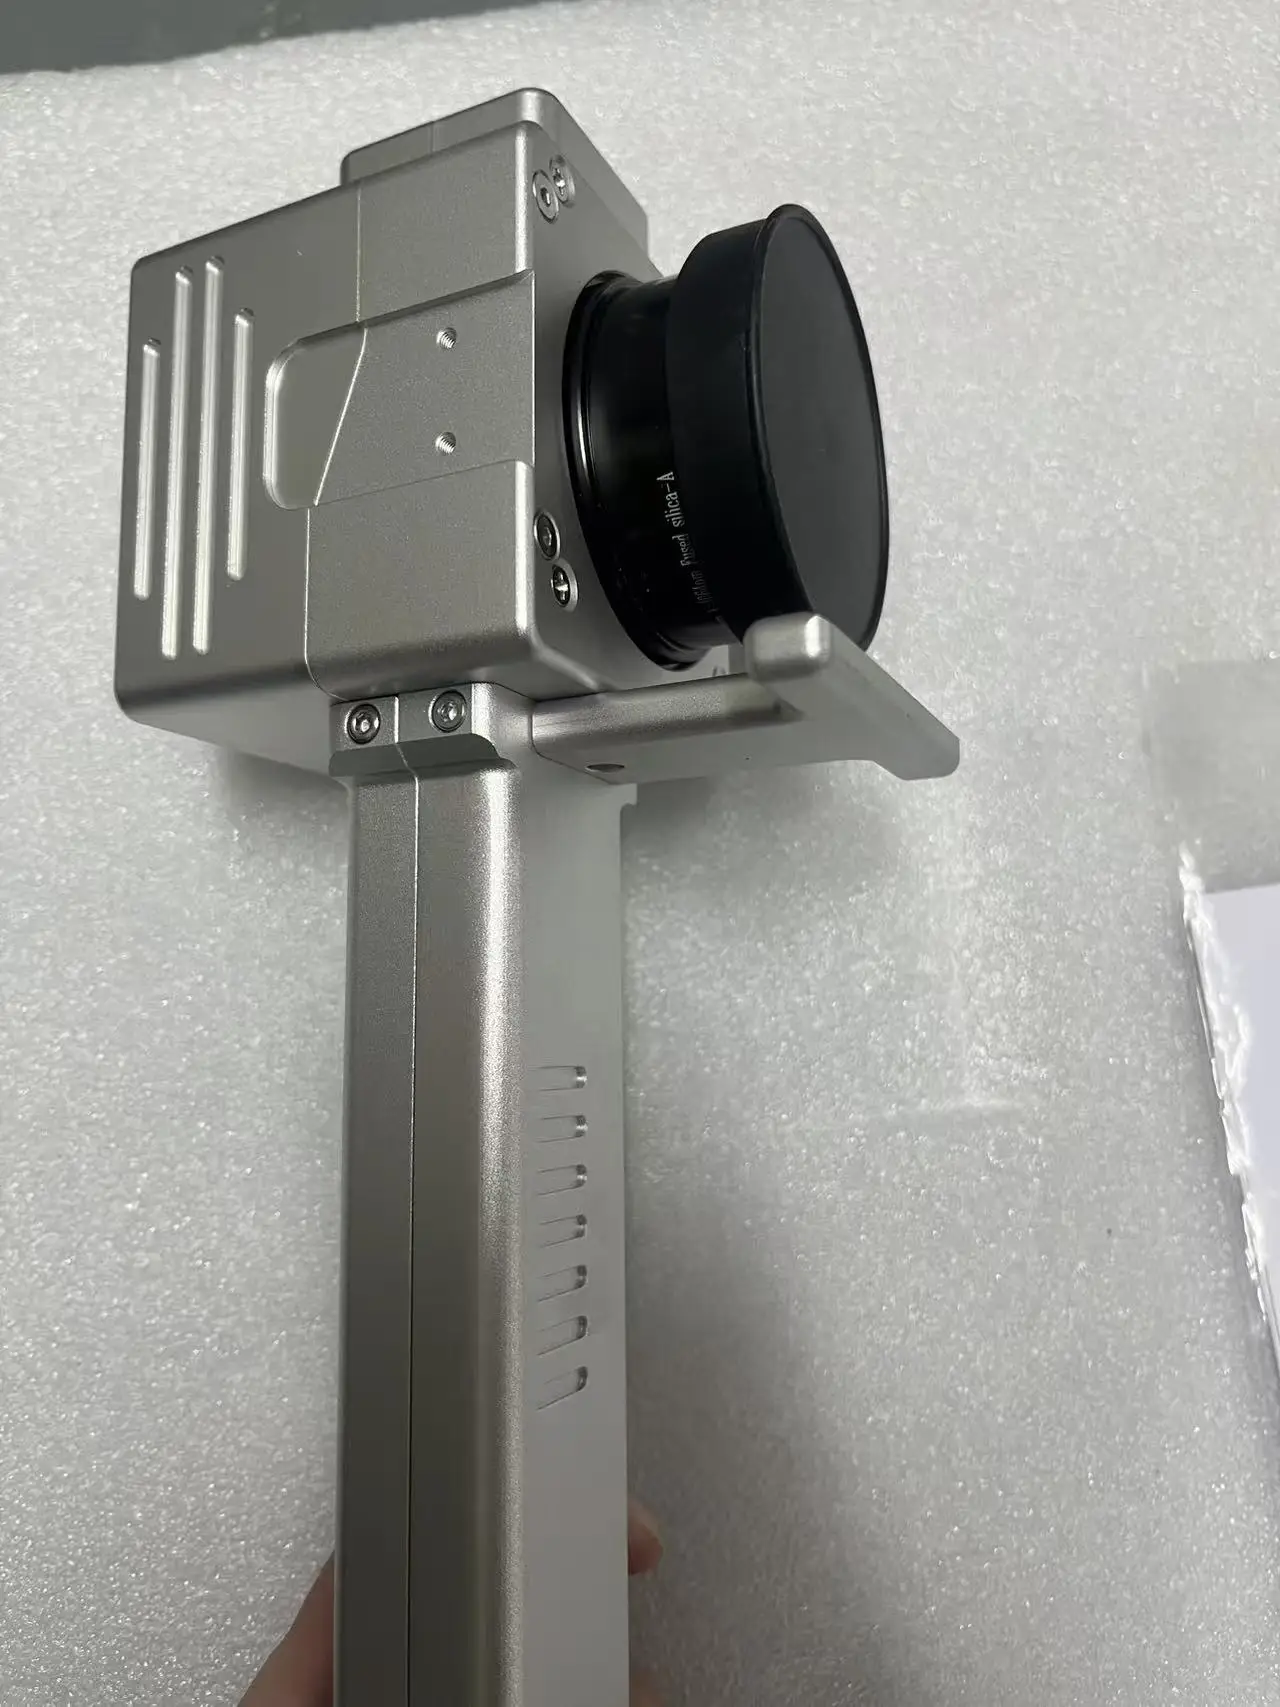


Poniższe punkty to te, o które najpierw pytają zakupujący – wszystkie z nich dotyczą każdej maszyny do czyszczenia laserowego z tej klasy.
• Ręczna głowica skanująca z 3-metrowym światłowodem: na maszynie do czyszczenia laserowego głowica porusza się w kierunku obrabianego elementu, obejmując ramy, zbiorniki, spawane połączenia nad głową oraz powierzchnie niedostępne dla nieruchomej kabiny.
• Szerokość skanowania od 10 mm do 150 mm: wąska linia do szwów, krawędzi i rowków oraz szeroka strefa do płyt i większych obszarów powłok.
• Dwie długości ogniskowej: 160 mm i 210 mm: krótsza zapewnia bardziej skupioną plamkę do precyzyjnej pracy, dłuższa umożliwia pracę w miejscach, w których operator nie może stać blisko.
• Pulsujący źródło światła z włókna firmy Guangzhi, Max lub JPT: średnia moc, szerokość impulsu, częstotliwość i prędkość skanowania są ustawiane na panelu sterowania, a nie ustalane przez producenta.
• wersje 220 V i 110 V przy częstotliwości 50 Hz lub 60 Hz: jedna platforma maszyny do czyszczenia laserowego, wyceniana dla różnych warsztatów oraz dostaw eksportowych.
• Masa brutto około 50 kg na podwoziu z kółkami umożliwiającym przesuwanie: pojedynczy operator może przemieszczać urządzenie między stanowiskami oraz załadować je na ciężarówkę bez konieczności stosowania żurawia.
• Bez piasku i bez rozpuszczalnika: resztki opuszczają obszar czyszczenia w postaci chmury pyłu, która jest odprowadzana przez system ssący, a nie w postaci zużytego medium lub ciekłej kąpieli wymagającej utylizacji.
• Oznaczone znakiem CE, dwuletnia gwarancja: soczewki ochronne i filtry systemu ssącego to jedyne części wymieniane w regularnych odstępach czasu.
Impulsowy laser włóknowy wewnątrz maszyny do czyszczenia laserem wysyła krótkie serie impulsów o dużej mocy szczytowej przez światłowód do głowicy skanującej. Wewnątrz głowicy lustro galwanometryczne przesuwa wiązkę po powierzchni obrabianej, dzięki czemu energia trafia w postaci poruszającej się linii lub wzoru rastra zamiast w jedno stałe miejsce. Tlenki, farby oraz wiele pozostałości procesowych pochłaniają tę energię znacznie chętniej niż leżący pod nimi metal; nagrzewają się, tracą przyczepność i są usuwane, podczas gdy krótki impuls pozostawia mało czasu na przewodzenie ciepła do podłoża.
W tym urządzeniu do czyszczenia laserowego ustawienia wybiera się łącznie, a nie pojedynczo. Średnia moc określa ilość energii dostarczanej na sekundę, szerokość impulsu określa sposób dostarczania tej energii, częstotliwość i prędkość skanowania określają stopień nachodzenia kolejnych linii, a odległość robocza określa średnicę plamy na powierzchni. Gruba, dobrze przyczepiona warstwa wymaga zwykle wyższej mocy i wolniejszego przesuwu; cienka warstwa rdzy na powierzchni frezowanej wymaga zwykle mniejszej mocy i szerszego skanowania.
Praktyczna sekwencja działania dla nowego zadania na tym urządzeniu do czyszczenia laserowego wygląda następująco:
• Krok 1 – wysłanie próbki: materiału podstawowego, rodzaju i przybliżonej grubości powłoki oraz wymaganego przez rysunek lub klienta wykończenia, ponieważ to właśnie to wykończenie stanowi punkt odniesienia do ustawiania każdego urządzenia do czyszczenia laserowego.
• Krok 2 – ustawienie szerokości skanowania zgodnie z cechą: szwem, krawędzią, rowkiem lub otwartą płytą, a nie zgodnie z rozmiarem urządzenia.
• Krok 3 – rozpoczęcie pracy z zaniżoną mocą: zwiększ średnią moc na maszynie do czyszczenia laserowego, aż warstwa zostanie usunięta, a następnie zmniejsz prędkość przesuwu, aby zwiększyć wydajność zamiast zwiększać moc.
• Krok 4, zapisz recepturę: moc, szerokość, ogniskowa i prędkość, aby kolejna partia została przetworzona z takimi samymi wynikami, a nie wymagała ponownego opracowania.
Maszyna do czyszczenia laserowego uzasadnia swoje zastosowanie zwykle w przypadku prac, które są trudne do przemieszczenia, trudne do zabezpieczenia lub trudne do wyłączenia z eksploatacji.
• Ostrza i formy do przemysłu motocyklowego i samochodowego: środki zwalniające, nadmiar gumy oraz skorupka utleniona z usuwania wnęk i linii rozdzielenia, przy jednoczesnym czyszczeniu szwów spawanych przed i po łączeniu.
• Fabrykacja metalowa: skorupka utleniona, grudki po cięciu laserowym oraz rdza z usuwania blach i profili przed malowaniem lub ocynkowaniem.
• Stoczniarstwo i ciężka stal: ścieżki spawania czyszczone na blokach oraz sól, rdza i stare powłoki usuwane z obszarów naprawy przed naniesieniem nowej powłoki.
• Budownictwo i kamień: pył, wykwity i pozostałości zaprawy usuwane z elewacji i kamienia bez użycia ścierniwa lub mycia wodą.
• Oprzyrządowanie z gumy i tworzyw sztucznych: utwardzone pozostałości usuwane z wnęk form, gdzie czyszczenie strumieniowe uszkodziłoby linię rozdzielenia.
• Konserwacja i regeneracja: obudowy pomp, korpusy zaworów i ramy maszyn czyszczone na miejscu, bez konieczności demontażu zespołu.
Nie każda powierzchnia nadaje się do czyszczenia laserowego. Cienkie blachy, aluminium anodowane, polerowana stal nierdzewna oraz części poddane obróbce cieplnej wymagają najpierw testów; jeśli na rysunku określono konkretny profil powierzchni lub wartość chropowatości, przebieg promienia lasera musi zostać zweryfikowany pod kątem tej wartości, a nie oceniany jedynie wizualnie.
Wybór zależy od grubości warstwy do usunięcia i codziennego obszaru czyszczenia, a nie od liczby widocznej na tabliczce znamionowej urządzenia do czyszczenia laserowego.
• 100 W: lekka rdza, cienka warstwa tlenków, filmy olejowe i pył, niewielkie spoiny oraz miejsca naprawy, gdzie prędkość przesuwu jest drugorzędna.
• 200 W do 300 W: zakres roboczy przeznaczony do usuwania warstwy wodorostów, systemów farb, przygotowania spoin oraz ogólnego czyszczenia konserwacyjnego stali i stali nierdzewnej.
• 500 W: grubsze powłoki, większe powierzchnie oraz prace mierzone wydajnością, a nie liczbą części.
• 1000 W: dostępne w szerszym zakresie modeli TY do intensywnego usuwania zanieczyszczeń i pracy ciągłej; przed dokonaniem wyboru należy sprawdzić zdolność ssącą urządzenia oraz cykl pracy.
Moc wyrażona w watach to wskaźnik możliwości urządzenia, a nie wynik czyszczenia; maszyny do czyszczenia laserowego są oferowane na podstawie ich możliwości technicznych, a nie gwarancji osiągnięcia konkretnego efektu. Dwie maszyny do czyszczenia laserowego o mocy 200 W, ale z różnymi ustawieniami impulsów, mogą zachowywać się inaczej przy usuwaniu tego samego systemu farby; ponadto jednostka o mocy 500 W pracująca przy niskim natężeniu nie jest tym samym narzędziem co jednostka o mocy 200 W pracująca przy maksymalnym obciążeniu. Porównuj powierzchnię czyszczoną na godzinę przy rzeczywistym pożądanym efekcie końcowym, używając własnych części.
Przydatne jest zestawienie tych czterech metod obok siebie, aby określić miejsce maszyny do czyszczenia laserowego w warsztacie.
Metoda |
Materiały eksploatacyjne i odpady |
Wpływ na podłożo |
Zastosowanie |
Czyszczenie impulsowym laserem |
Bez piasku i rozpuszczalników; pył i opary są odprowadzane do systemu ssącego |
Bezkontaktowe; krótkie impulsy ograniczają nagrzewanie, ale wykończenie wymaga dodatkowego badania |
Selektywne usuwanie na spoinach, narzędziach, obszarach naprawy oraz przy pracach w miejscu montażu |
Wystrzały piaskowe |
Piasek i zużyte medium; intensywny pył; profil powierzchni jest celowo modyfikowany |
Ścierne; usuwa materiał podstawowy i pozostawia wzór kotwiczny |
Duże powierzchnie, dla których określony jest profil piaskowania |
Ściąganie chemiczne |
Rozpuszczalnik, kąpiel kwasowa lub zasadowa; ciekłe odpady wymagające oczyszczania |
Może atakować podłożo i pozostawiać pozostałości w szczelinach |
Złożone kształty i zanurzanie partii, gdzie istnieje obróbka odpadów |
Szlifowanie ręczne |
Tarcze i praca ręczna; pył |
Usunięcie mechaniczne; ryzyko wydrążenia i zmniejszenia grubości przekroju |
Małe obszary, krawędzie oraz dotykowe uzupełnienie po spawaniu |
Liczba decydująca o wyborze jednej z tych metod to koszt przypadający na zaakceptowaną sztukę, a nie koszt przypadający na godzinę czyszczenia. Przepływ laserowy zwykle okazuje się korzystniejszy przy selektywnej obróbce i przy elementach, których nie można przesuwać; natomiast piaskowanie pozostaje tańsze przy dużych płaskich powierzchniach wymagających profilu. Wiele warsztatów posiada oba systemy i przekazuje zadania odpowiednio do ich możliwości — jest to również uzasadniona metoda oceny, czy maszyna do czyszczenia laserowego powinna znaleźć się w Twoim zakładzie obok kabiny piaskującej.
Szybkość, z jaką maszyna do czyszczenia laserowego zacznie generować zysk, zależy od przewozu i dokumentacji, dlatego oba te aspekty planuje się jeszcze przed potwierdzeniem zamówienia.
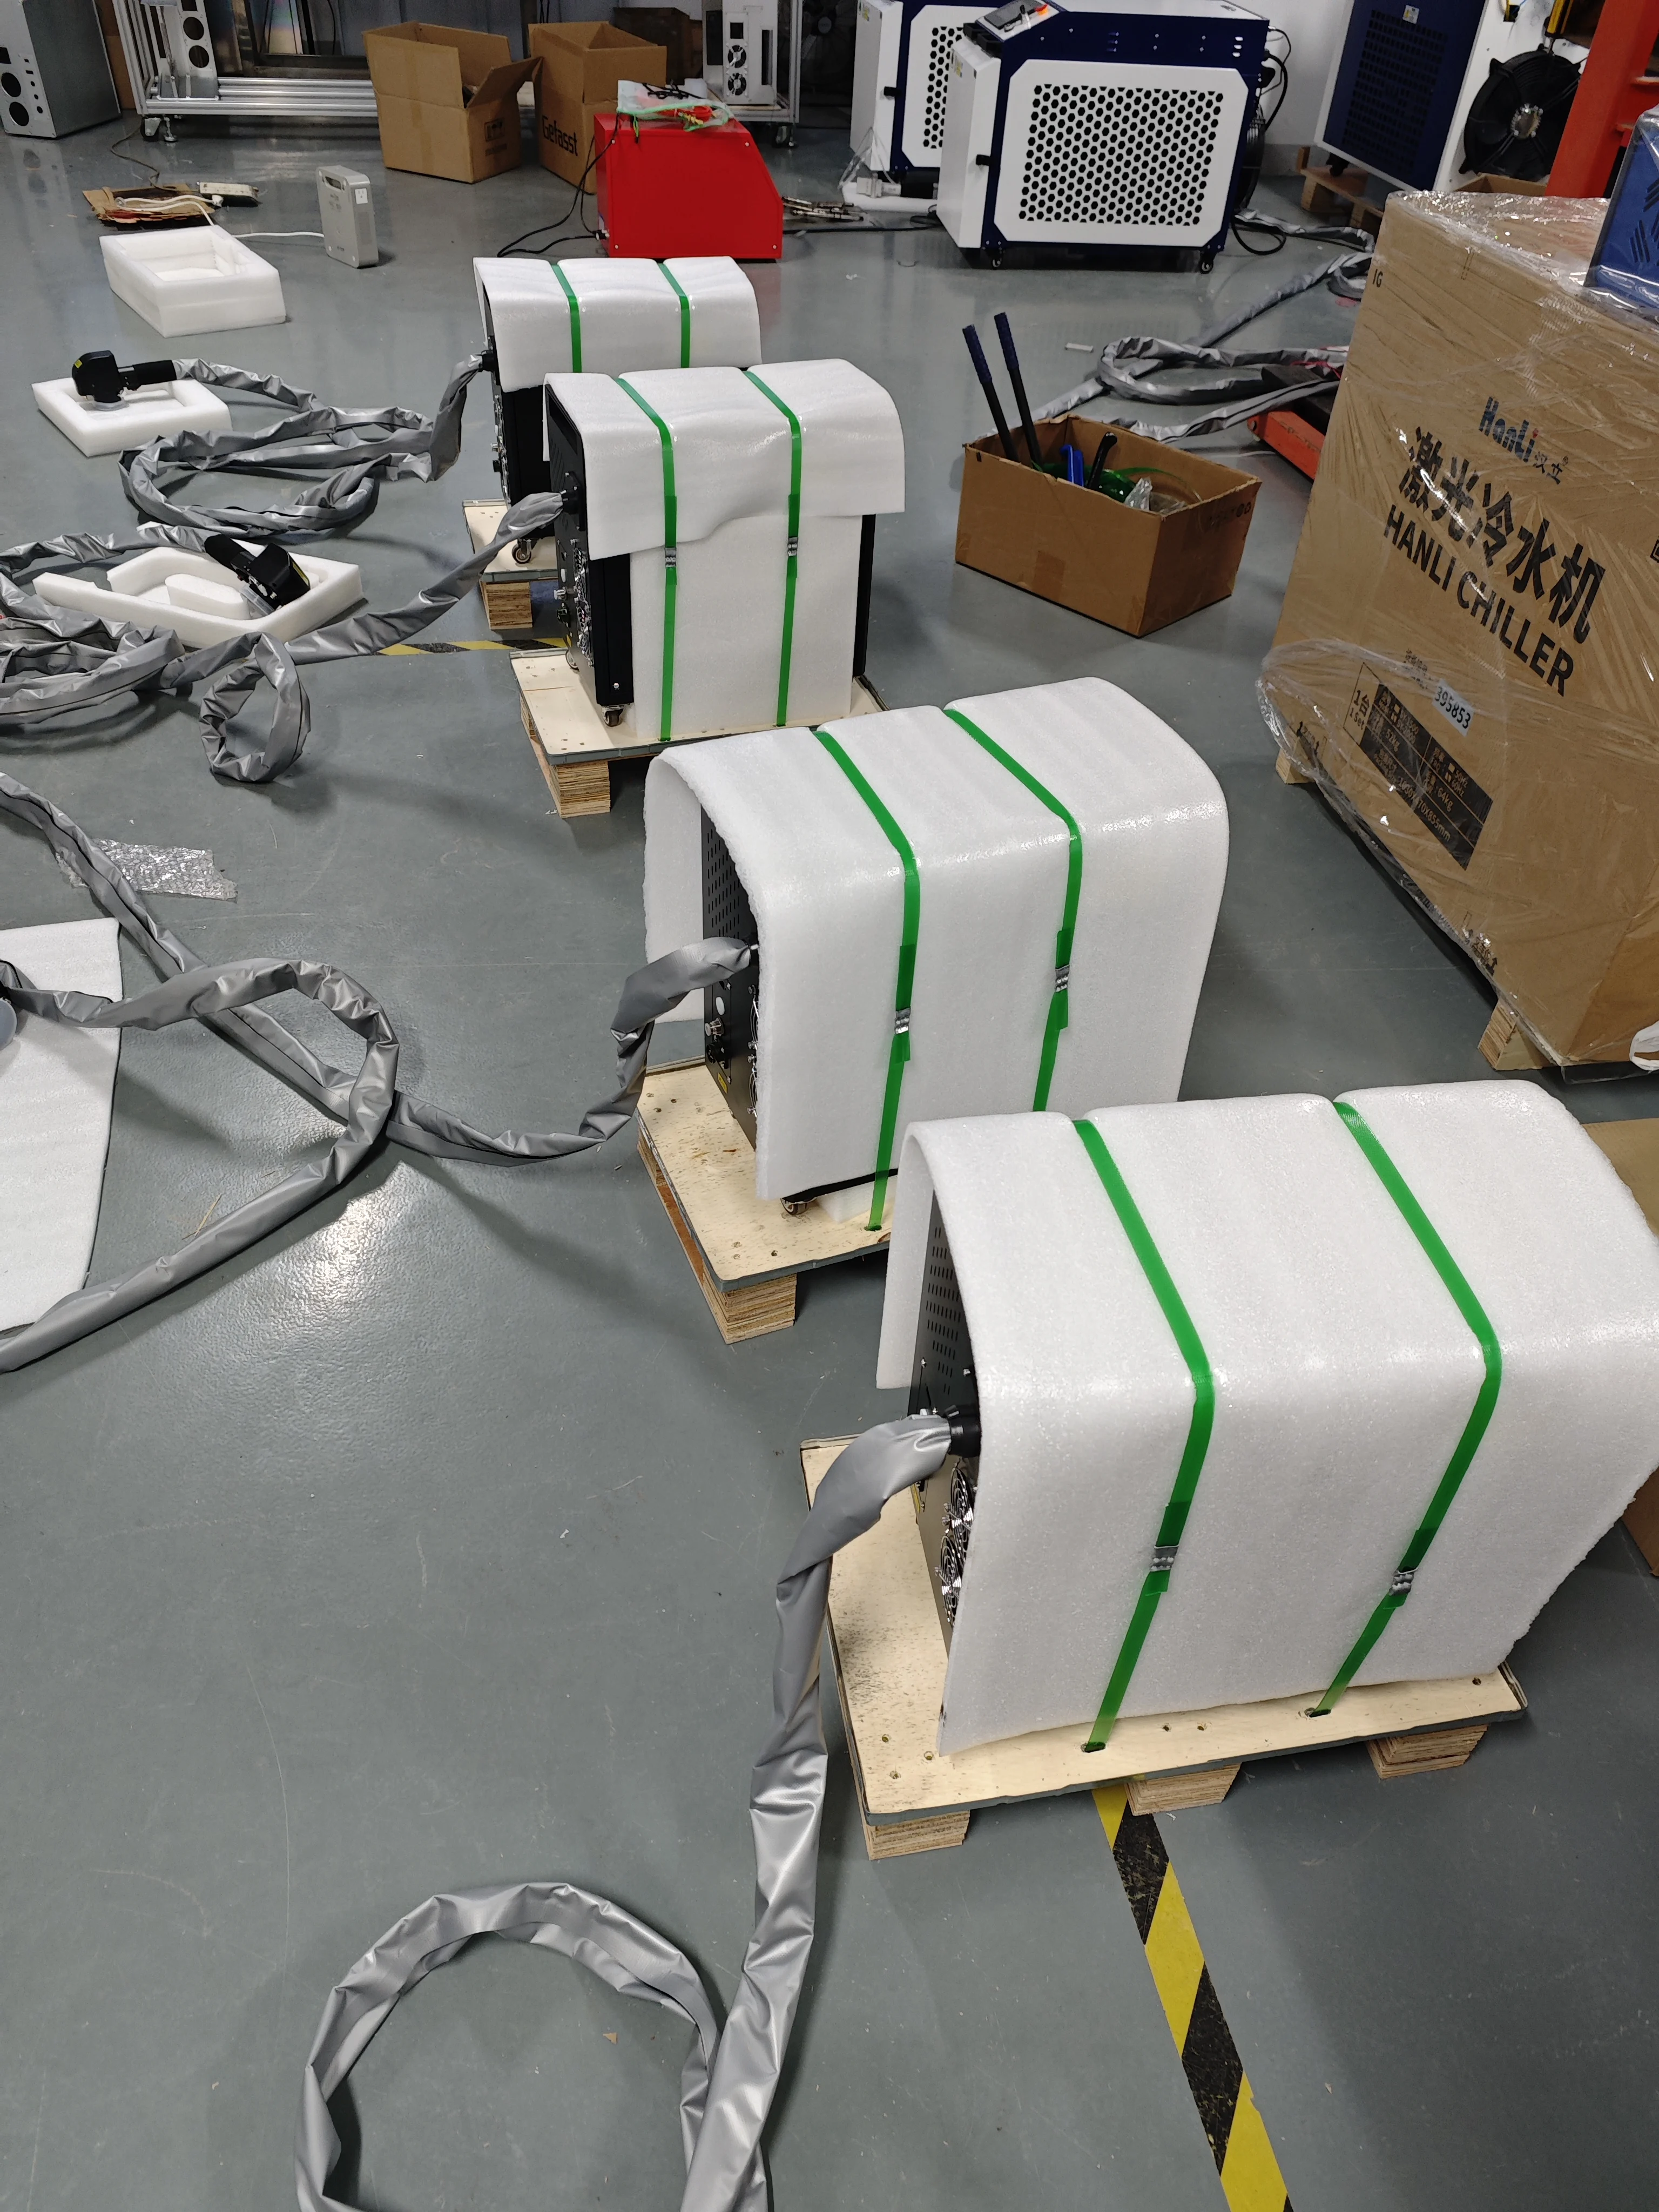
Każda maszyna do czyszczenia laserowego wysyłana jest jako zestaw: jednostka główna, ręczna głowica skanująca, światłowód, soczewki ochronne, zestaw narzędzi oraz instrukcja obsługi — wszystko umieszczone w eksportowym drewnianym kontenerze.
• Pakowanie: drewniana skrzynia wyłożona pianką, odpowiednia do przewozu morskiego, lotniczego i kolejowego; jedna jednostka mieści się na jednej palecie.
• Czas realizacji: standardowa konfiguracja maszyny do czyszczenia laserowego jest wyceniana w ciągu 4–6 tygodni od potwierdzenia zamówienia, natomiast niestandardowe napięcie, długość światłowodu lub ogniskowa mogą wydłużyć ten termin.
• Testowanie próbek: wyślij reprezentatywne części, a oczyszczone próbki zostaną przesłane z zapisanymi ustawieniami, dzięki czemu oferta na maszynę do czyszczenia laserowego opiera się na rzeczywistym wyniku, a nie na danych katalogowych.
• Dokumentacja: Certyfikat CE, lista opakowań, instrukcja obsługi oraz schemat połączeń elektrycznych towarzyszą wysyłce w celu przejścia kontroli celnego i uzyskania zatwierdzenia na miejscu.
Poniższe sprawdzenia zapewniają powtarzalność maszyn do czyszczenia laserowego od jednej dostawy do następnej.
Każda maszyna do czyszczenia laserowego jest montowana, poddawana testowi „burn-in” oraz testowo czyszczona na materiałach próbnych przed zapakowaniem. Moc wyjściowa, wzór skanowania, wydajność chłodzenia oraz stan blokad bezpieczeństwa są sprawdzane i zapisywane na arkuszu testowym danej jednostki.
• Gwarancja: dwa lata gwarancji na maszynę do czyszczenia laserowego, zgodnie z tabelą specyfikacji; soczewki ochronne i elementy filtrujące są materiałami eksploatacyjnymi i nie wchodzą w zakres tej gwarancji.
• Zgodność: Oznakowane znakiem CE, wraz z dokumentacją unijną umożliwiającą przejście przez cło oraz pozytywne zakończenie przeglądu bezpieczeństwa na miejscu.
• Wsparcie zdalne: analiza parametrów i diagnostyka usterek za pośrednictwem wideokonferencji dla każdej maszyny do czyszczenia laserowego w użytkowaniu, z linią obsługi 24/7 dla klientów eksportowych.
• Szkolenia: uruchomienie, dobór parametrów, wymiana soczewek oraz codzienne kontrole maszyny do czyszczenia laserowego – realizowane na miejscu lub w sesji wideo.
• Części zamienne: soczewki ochronne, dysze i przewody do tej maszyny do czyszczenia laserowego są dostarczane jako osobne pozycje, dzięki czemu przerwana produkcja nie zależy od pełnej wizyty serwisowej.
• Dystrybucja: dostępne są wyłączne obszary działania dla partnerów regionalnych, wraz z wsparciem technicznym i marketingowym.
Wuhan Maohe Tianyu Laser Equipment Co., Ltd. projektuje i buduje sprzęt laserowy CNC w Wuhanie, prowincja Hubei, w obrębie klastra Optics Valley, działając pod nazwą handlową TYLaser. Firma deklaruje 15-letnie doświadczenie w dziedzinie technologii laserowych, eksportuje swoje produkty do ponad 140 krajów oraz dostarcza rocznie ponad 8 000 jednostek do bazy klientów liczącej około 35 000 odbiorców. Średnie doświadczenie zespołu badań i rozwoju w branży przekracza 10 lat, a firma posiada wiele patentów. Zapytania niestandardowe realizowane są wewnętrznie – czas przygotowania oferty i dostawy wynosi od 4 do 6 tygodni. Dlatego też ta maszyna do czyszczenia laserowego jest oferowana z możliwością wyboru mocy, napięcia, długości ogniskowej oraz źródła światłowodowego, a nie jako pojedynczy, stały model.
Urządzenie do czyszczenia laserem impulsowym
Czyszczenie laserowe usuwa rdzę, tlenki, farby oraz wybrane powłoki z odpowiednich powierzchni. Wyniki zależą od materiału podstawowego, składu i grubości warstwy. Prześlij zdjęcia oraz szczegóły dotyczące materiału, aby pomóc określić odpowiednią metodę czyszczenia.
Poprawnie dobrana długość fali lasera pozwala usunąć niechciane warstwy, ograniczając przy tym zmiany w podłożu. Wyniki bez uszkodzeń nie są uzyskiwane automatycznie. Powierzchnie wrażliwe, cienkie elementy oraz nieznane powłoki należy przetestować pod kątem wymaganego efektu końcowego przed rozpoczęciem produkcji.
Systemy impulsowe zapewniają elastczną kontrolę dostarczania energii do selektywnego oczyszczania. Systemy pracy ciągłej mogą być odpowiednie dla wytrzymałych powierzchni, które tolerują większe wprowadzenie ciepła. Wybór należy dokonać na podstawie podłoża, powłoki, wymaganego efektu końcowego oraz zweryfikowanej wydajności – nie tylko mocy wyjściowej.
Prędkość oczyszczania zależy od grubości powłoki, jej przyczepności, geometrii powierzchni oraz wymaganego stopnia czystości. Porównuj wyniki przy użyciu tego samego materiału i tych samych kryteriów efektu końcowego. Przydatnym testem jest zapis obszaru oczyszczonego, czasu przetwarzania, ustawień oraz liczby dodatkowych przejść.
Czyszczenie laserem pozwala na celowe oddziaływanie na określone obszary bez użycia środków ściernych ani chemicznych środków czyszczących. Warto ocenić, w jakich przypadkach istotne jest selektywne usuwanie zanieczyszczeń oraz ograniczenie nakładów związanych z oczyszczaniem końcowym. W niektórych zastosowaniach obejmujących duże powierzchnie lub o skomplikowanej geometrii bardziej opłacalne mogą okazać się piaskowanie lub procesy chemiczne.
Koszty obejmują energię elektryczną, filtry systemu odprowadzania oparów, optykę ochronną, konserwację układu chłodzenia, pracę operatora oraz utylizację pozostałości. Czyszczenie laserem eliminuje potrzebę stosowania materiałów ściernych, jednak cały system wymaga nadal regularnej konserwacji. Porównaj koszty przypadające na jeden oczyszczony element lub metr kwadratowy przy wymaganym stopniu wykończenia.
Podczas czyszczenia uwalniane są cząstki, a także mogą zostać uwolnione substancje szkodliwe pochodzące z powłok. Dla danego zastosowania konieczne jest odpowiednie odprowadzanie i filtrowanie oparów. Otwarte systemy o wysokiej mocy wymagają ponadto kontrolowanej strefy działania lasera, odpowiedniej osłony, wykwalifikowanych operatorów oraz prawidłowo dobranego sprzętu ochronnego.
Podaj materiał podstawowy, zanieczyszczenie lub powłokę, przybliżoną grubość warstwy, wymiary części, dzienne obciążenie oraz wymagany efekt końcowy. Zdjęcia i reprezentatywne próbki pomagają ocenić, czy priorytetem jest selektywne usuwanie, zachowanie powierzchni czy wyższa wydajność.
Na maszynie do czyszczenia laserowego wąski zakres skanowania koncentruje tę samą moc w cienkiej linii, co sprawdza się przy szwach spawalniczych, krawędziach i głębokich rowkach, gdzie energia musi być skoncentrowana. Szeroki zakres skanowania rozprasza tę moc na większym pasie, dzięki czemu jedno przejście obejmuje większą powierzchnię blachy, ale czyszczenie każdego milimetra kwadratowego przebiega wolniej. Najpierw ustaw szerokość skanu zgodnie z charakterem czyszczonego elementu, a następnie dostosuj moc i prędkość przesuwu wokół tej wartości.
Na tej maszynie do czyszczenia laserowego soczewka o ogniskowej 160 mm zapewnia krótszą odległość roboczą i bardziej skupioną plamę, co ułatwia pracę szczegółową oraz w ograniczonych przestrzeniach. Soczewka o ogniskowej 210 mm zapewnia większy zasięg i szersze pole widzenia na powierzchni, co sprawdza się przy czyszczeniu płaskich blach oraz obszarów, do których operator nie może łatwo się zbliżyć. Warsztaty wykonujące różnorodne zadania często posiadają oba typy soczewek, zamiast dokonywać jednorazowego wyboru.
Podano ceny zarówno dla wersji 110 V, jak i 220 V, przy częstotliwości 50 Hz lub 60 Hz. Praca z generatora zależy od jego ciągłej mocy znamionowej oraz jakości kształtu fali; przed złożeniem zamówienia należy przesłać specyfikację generatora oraz napięcie na miejscu. Niewystarczające zasilanie może spowodować wyłączenie urządzenia pod obciążeniem, nawet jeśli średnia moc wydaje się wystarczająca.
Standardowa konfiguracja maszyny do czyszczenia laserowego jest oferowana w terminie 4–6 tygodni od potwierdzenia zamówienia. Bardziej przydatnym pierwszym krokiem jest test próbek: prześlij kilka reprezentatywnych części z powłoką i wykończeniem, jakie potrzebujesz, a oczyszczone próbki zostaną przesłane z zapisanymi ustawieniami. Oferta oparta będzie wówczas na rzeczywistym wyniku, a nie na szacunku.
Główne elementy to soczewki ochronne dla głowicy skanującej oraz filtra ekstrakcyjnego. Soczewki sprawdza się pod kątem osadzania się iskier i wymienia się je po uszkodzeniu powłoki; elementy filtra wymienia się zgodnie z harmonogramem ustalonym na podstawie obciążenia pyłem. Nie ma żadnego piasku, żadnego rozpuszczalnika ani dyszy do piaskowania wymagających wymiany.
W przypadku maszyny do czyszczenia laserowego należy przetrzeć soczewkę, sprawdzić łącznik światłowodu oraz przepływ powietrza chłodzącego oraz oczyścić wlot ekstrakcyjny. Głowicę skanującą należy przechowywać w jej uchwycie, gdy nie jest używana, a nie kłaść na blacie roboczym. Krótkie codzienne sprawdzanie wraz z miesięczną inspekcją soczewki i kabli obejmuje niemal całą rutynową pracę konserwacyjną.
Oba można czyścić, ale ustawienia różnią się. Aluminium odbija większą część wiązki i szybko odprowadza ciepło, dlatego często wymaga niższej mocy oraz szczególnej uwagi do szerokości impulsu. Stal nierdzewna zwykle jest prosta w przypadku usuwania warstwy tlenków i przebarwień po spawaniu, choć przywrócenie oryginalnego koloru to kwestia wykańczania, a nie czyszczenia.
Nie ma jednej ustalonej ceny maszyny do czyszczenia laserowego, ponieważ moc, napięcie, długość ogniskowa, źródło światłowodowe oraz system odprowadzania są dobierane indywidualnie dla każdego zadania. Wystarczy przesłać dane dotyczące materiału podstawowego, powłoki, grubości warstwy oraz wymaganego efektu końcowego – w ofercie cenowej każdy element jest wymieniony osobno, dzięki czemu możliwe jest porównanie ofert dwóch dostawców pozycja po pozycji.
2Dowa głowica na maszynie do czyszczenia laserowego utrzymuje stałą odległość roboczą i nadaje się do płyt płaskich oraz prostych kształtów. Głowica 3D śledzi wysokość powierzchni, co ułatwia czyszczenie części zakrzywionych, stopniowanych lub spawanych, gdzie odległość robocza mogłaby w przeciwnym razie wyjść poza ognisko.
Otwarte urządzenia przenośne zwykle należą do klasy wymagającej strefy kontrolowanej, zablokowanego dostępu oraz okularów ochronnych dopasowanych do długości fali lasera. Klasa jest podana na tabliczce znamionowej maszyny i w instrukcji obsługi; zasady obowiązujące na miejscu różnią się w zależności od kraju, dlatego przed uruchomieniem maszyny do czyszczenia laserowego należy sprawdzić lokalne wymagania.
Jednostki przenośne można zamocować do uchwytu lub ramienia robota, gdy praca jest powtarzalna, ale wymaga to interfejsu montażowego, sygnału wyzwalającego oraz obudowy zabezpieczającej. Omów układ komórki przed złożeniem zamówienia, ponieważ standardowy zestaw maszyny do czyszczenia laserowego jest dostarczany w konfiguracji przeznaczonej do obsługi ręcznej.
Umieść obie oferty obok siebie, porównując moc, źródło światłowodowe, długości ogniskowe, szerokość skanowania, system odprowadzania pyłu, gwarancję oraz części zamienne. Tańsza maszyna do czyszczenia laserowego często zawiera ograniczony zestaw soczewek lub słabszy system odprowadzania pyłu, co później przekłada się na dodatkowe koszty. Poproś obu dostawców o przeprowadzenie testu na Twoim własnym próbniku.
System ssący musi usuwać nie tylko pył i opary powstające podczas nanoszenia powłoki, ale także uwzględniać wymiary urządzenia. Potwierdź przepływ powietrza oraz klasę filtra w zależności od usuwanego materiału i odpowiednio ustaw dyszę w kierunku punktu czyszczenia. Praca maszyny do czyszczenia laserowego bez odpowiedniego systemu ssącego zagraża bezpieczeństwu operatora oraz jakości powietrza w warsztacie.
Ceny źródeł światłowodowych obniżyły się w ciągu ostatnich lat, jednak maszynę do czyszczenia laserowego zakupuje się zwykle w celu zastąpienia kosztów pracy lub utylizacji, które ponosi się co miesiąc. Oblicz okres zwrotu inwestycji dla własnego wolumenu: jeśli urządzenie spłaci się w okresie gwarancji, oczekiwanie zwykle kosztuje więcej niż oszczędności wynikające ze spadku cen.
Ręczna maszyna spawalnicza laserowa
Odpowiednie systemy umożliwiają spawanie stali nierdzewnej, stali węglowej, aluminium oraz innych wybranych metali. Kompatybilność zależy od stopu, grubości materiału, stanu powierzchni oraz konstrukcji połączenia. Połączenia różnych metali wymagają indywidualnej oceny; jedno udane połączenie nie gwarantuje skuteczności dla wszystkich stopów.
Niezmienność spawania w zależności od grubości zależy od materiału, typu połączenia, dopasowania elementów, mocy lasera oraz wymaganej głębokości przetopienia. Samo podanie maksymalnej grubości nie wystarcza. Aby określić odpowiedni zakres produkcyjny, należy dostarczyć rysunek połączenia oraz wymagania dotyczące akceptacji.
Dla odpowiednich połączeń spawanie laserowe może zwiększyć prędkość przesuwu oraz zmniejszyć odkształcenia i pracę wykańczającą. Korzyści zależą od dokładności dopasowania elementów, materiału oraz wymagań jakościowych. Porównaj całkowity czas przypadający na zaakceptowaną część, w tym przygotowanie, spawanie, kontrolę i prace korekcyjne.
Podstawowa obsługa może być łatwiejsza do opanowania niż niektóre konwencjonalne techniki spawania, ale uzyskanie spójnej jakości spoiny nadal wymaga ćwiczenia oraz odpowiednich parametrów. Przed rozpoczęciem pracy konieczne jest przeszkolenie z zakresu bezpieczeństwa laserowego oraz zapewnienie zatwierdzonego obszaru roboczego. Łatwość obsługi nie zastępuje kwalifikacji procesu.
Gaz osłonowy jest zwykle stosowany w celu ochrony spoiny; rodzaj gazu musi być odpowiedni dla danego materiału i procesu. Niektóre dobrze dopasowane połączenia można spawać bez drutu dodatkowego. W innych przypadkach korzystne jest zastosowanie kompatybilnego podajnika drutu i materiału dodatkowego, o ile urządzenie to umożliwia.
Przy odpowiednim dopasowaniu elementów i parametrach procesu spawania laserowego można uzyskać wąskie, jednolite szwy oraz ograniczyć pracę wykańczającą. Ostateczny wygląd zależy od materiału, jego czystości, ochrony gazowej oraz umiejętności operatora. Wyniki należy zweryfikować zgodnie z własnymi kryteriami wizualnymi i mechanicznymi.
Otwarte spawanie laserowe o wysokiej mocy wymaga kontrolowanej strefy roboczej, odpowiednich barier lub obudowy, systemu odprowadzania zanieczyszczeń oraz sprzętu ochronnego dostosowanego do konkretnego zastosowania. Zagrożeniem są również promienie odbite. Standardowe wyposażenie ochronne stosowane przy spawaniu nie zapewnia wystarczającego zabezpieczenia; należy przestrzegać instrukcji urządzenia oraz zaleceń wynikających z kwalifikowanej oceny bezpieczeństwa na miejscu.
Budżet na gaz osłonowy, energię elektryczną, soczewki ochronne, dysze, konserwację systemu chłodzenia oraz drut wypełniający (jeśli stosowany). Uwzględnić koszty pracy oraz wykończenia po spawaniu. Porównywać koszt za akceptowany szew zamiast mocy lasera lub ceny maszyny samych w sobie.
Maszyna do znakowania laserowego
Lasery włókienkowe są powszechnie stosowane do metali i wybranych tworzyw sztucznych. Systemy włókienkowe typu MOPA dodatkowo umożliwiają kontrolę szerokości impulsu w celu uzyskania określonych efektów znakowania. Lasery UV i CO₂ nadają się do innych materiałów i powierzchni. Wybrać odpowiedni typ źródła poprzez testowanie rzeczywistego podłoża oraz wymaganego znaku.
Znakowanie laserem polega na zmianie lub usunięciu materiału, a nie na nanoszeniu zwykłych farb drukarskich. Trwałość zależy od metody znakowania, głębokości znaku, rodzaju podłoża oraz warunków eksploatacji. Dla części narażonych na ścieranie, działanie chemikaliów lub temperaturę należy określić odpowiednie testy trwałości przed zatwierdzeniem.
To typowe zastosowania znakowania laserowego, ale obsługiwane formaty oraz funkcje danych zmiennych zależą od sterownika i oprogramowania. W przypadku kodów śledzenia oceniaj kontrast, rozmiar i czytelność przy użyciu zamierzonego skanera lub weryfikatora – nie tylko wygląd.
Sterowanie impulsami MOPA może pomóc w uzyskaniu określonych efektów kolorystycznych na stali nierdzewnej oraz czarnych znaków na aluminium anodowanym. Wyniki zależą od stopu, powłoki oraz parametrów. Nie jest to druk w pełnym paletcie kolorów, a nie każde zadanie znakowania wymaga lasera MOPA.
Odpowiednie uchwyty obrotowe pozwalają na znakowanie części cylindrycznych, podczas gdy niektóre powierzchnie nieregularne wymagają ogniskowania 3D lub dedykowanego pozycjonowania. Potwierdź wymiary, masę, geometrię części oraz miejsce znakowania. Samo wyposażenie w uchwyt obrotowy nie czyni każdej zakrzywionej powierzchni odpowiednią do znakowania.
Wymagana moc zależy od materiału, czasu cyklu oraz głębokości znakowania. Wybór soczewki wpływa na dostępną powierzchnię roboczą i osiągalne cechy plamki. Wyższa moc w watach lub większa powierzchnia robocza nie oznacza automatycznie drobniejszych znaków; należy ocenić oba parametry w odniesieniu do grafiki i części.
Czas cyklu zależy od rozmiaru grafiki, gęstości wypełnienia, głębokości znakowania, materiału oraz sposobu załadunku. Ogłoszona prędkość skanowania nie jest taka sama jak rzeczywista wydajność w zakresie gotowych części. Należy ocenić pełny cykl obejmujący pozycjonowanie, znakowanie, rozładowanie oraz wszelkie wymagane weryfikacje kodu.
Integracja zależy od wybranego sterownika, licencji oprogramowania oraz dostępnych interfejsów. Przed zakupem należy określić sygnały uruchamiające, źródła danych zmiennych, śledzenie części oraz obsługę błędów. Znakowanie na taśmie transportera, połączenia z bazami danych oraz oprogramowanie niestandardowe należy potwierdzić jako konkretne pozycje konfiguracji.
Maszyna do cięcia laserem światłowodowym
Maszyny do cięcia laserem włóknikowym mogą przetwarzać typowe metale, takie jak stal węglowa, stal nierdzewna i aluminium, przy odpowiednich konfiguracjach. Maksymalna grubość materiału zależy od modelu maszyny, rodzaju materiału oraz gazu wspomagającego. Korzystaj z wykresu cięcia dostosowanego do konkretnego modelu i rozróżniaj cięcie zapewniające jakość produkcyjną od maksymalnej zdolności cięcia.
Wybierz moc laserową zgodnie z najczęściej przetwarzanymi materiałami, ich grubością, objętością zamówień oraz wymaganą jakością krawędzi. Wyższa moc może zwiększyć wydajność przy odpowiednich zastosowaniach, ale należy ją ocenić łącznie z dostępnością gazu, czasem załadunku, pojemnością sieci elektrycznej oraz całkowitymi nakładami inwestycyjnymi.
Poprawnie dobrana konfiguracja parametrów pozwala uzyskać czyste krawędzie, jednak występowanie wyprasek, utlenienia oraz chropowatości zależy od rodzaju materiału, jego grubości, gazu użytego do cięcia oraz geometrii detalu. Zdefiniuj akceptowalny poziom jakości krawędzi oraz procesy kolejne. Nie zakładaj, że każdy detal będzie gotowy do użycia bez dodatkowego wykańczania.
Główne koszty obejmują gaz wspomagający, energię elektryczną, dysze, okna ochronne, chłodzenie, usuwanie odpadów, konserwację i pracę ręczną. Istotne jest również wykorzystanie materiału. Porównaj koszt jednej gotowej części, korzystając z reprezentatywnych rysunków oraz lokalnych cen gazu i energii elektrycznej.
Wybór gazu wpływa na utlenianie krawędzi, prędkość i koszt. Tlen jest powszechnie stosowany przy cięciu stali węglowej; azot wybiera się najczęściej tam, gdzie wymagana jest krawędź wolna od tlenków. Sprężone powietrze nadaje się do niektórych zastosowań. Potwierdź dopuszczone jakość gazu, ciśnienie i wydajność dla konkretnej maszyny i materiału.
Tylko maszyna skonfigurowana do obu tych zastosowań jest w stanie to wykonać. Cięcie profili rur wymaga odpowiednich uchwytów, podpórek i oprogramowania. Potwierdź kształty, wymiary, ograniczenia obciążenia oraz maksymalne długości profili możliwych do przetworzenia; maszyna do cięcia blach nie posiada automatycznie funkcji cięcia profili rur.
Przygotuj wymaganą powierzchnię podłogi, drogę dostępu, fundamenty (jeśli są wymagane), zasilanie elektryczne, gaz pomocniczy, chłodzenie oraz system odprowadzania. Wymagania różnią się w zależności od konfiguracji. Zażądaj układu instalacji oraz specyfikacji parametrów zasilania przed przygotowaniem warsztatu.
Oprogramowanie wspomagające oraz zweryfikowane dane cięcia mogą uprościć obsługę, jednak operatorzy nadal wymagają szkolenia w zakresie przygotowania maszyny, rozmieszczania części (nestingu), obsługi materiałów, kontroli jakości cięcia oraz konserwacji. Potwierdź dostarczone oprogramowanie, zakres szkolenia oraz wsparcie techniczne przed wybraniem konkretnej konfiguracji.
Poinformuj nas, czym jest część i co należy z niej usunąć – dobrzemy odpowiednią maszynę do czyszczenia laserowego dopasowaną do Twoich potrzeb.
Wyślij zdjęcie części, materiału podstawowego, powłoki lub zanieczyszczenia oraz pożądanego wykończenia. Odpowiemy z zalecaną mocą, szerokością skanowania i długością ogniskowej dla tej maszyny do czyszczenia laserowego oraz zaproponujemy plan testu na Twoim własnym próbniku.
Oferta cenowa, pakowanie i wysyłka maszyny do czyszczenia laserowego są obsługiwane przez jednego kontaktowego przedstawiciela, a zapytania eksportowe są odpowiadane w ciągu 24 godzin. Jeśli praca obejmuje również spawanie, znakowanie lub cięcie, te same linie produkcyjne są obsługiwane przez tę samą fabrykę, więc zamówienie mieszane może zostać wysłane razem.
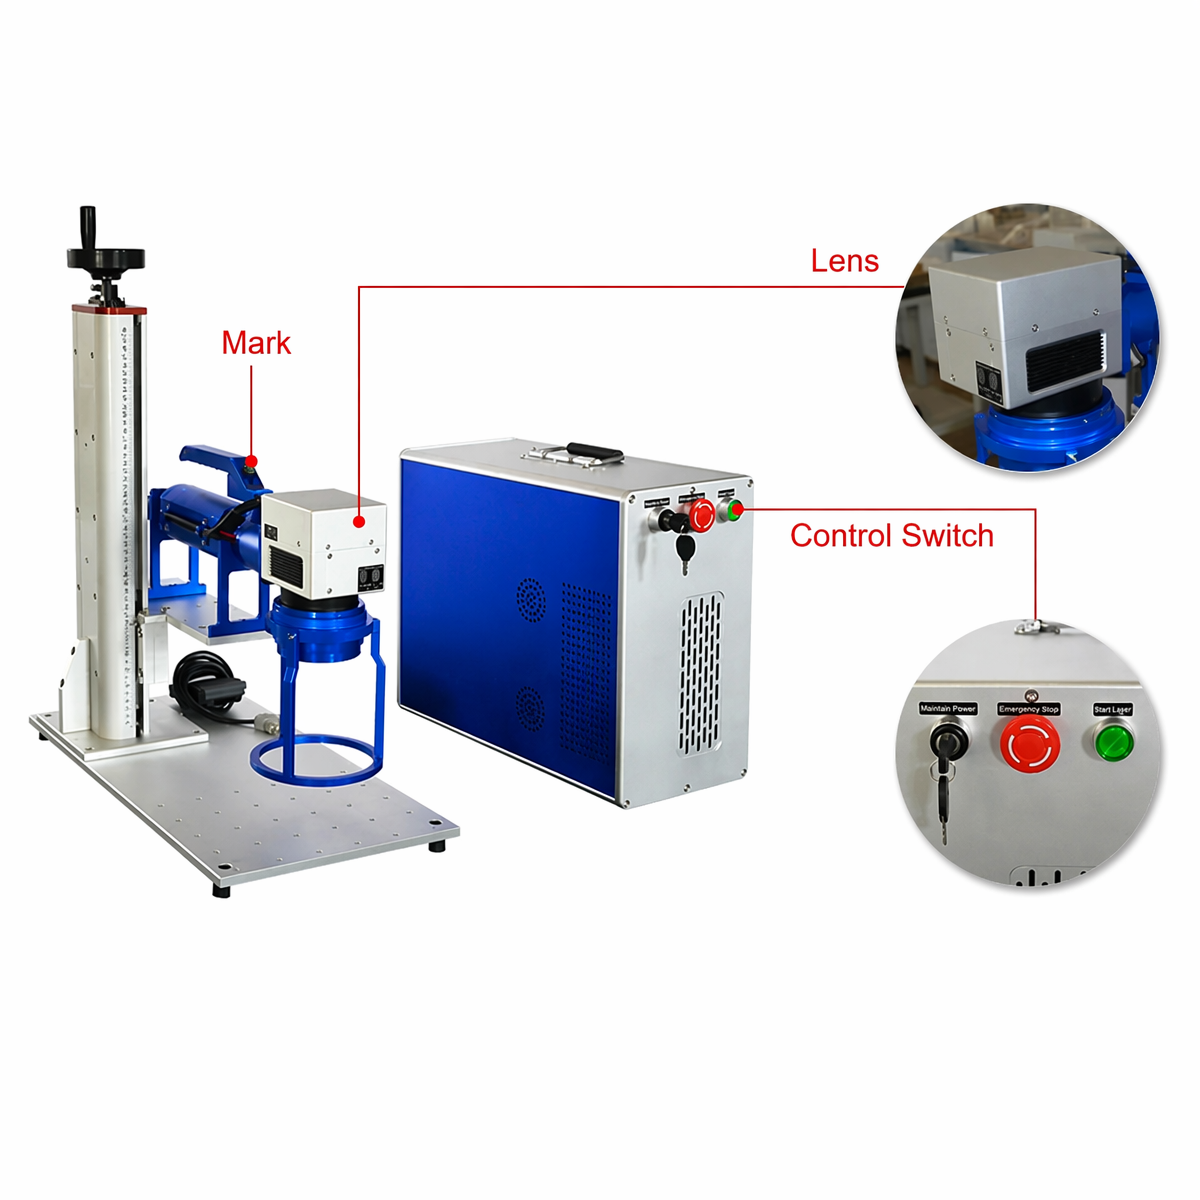
Liczba produktów: Ręczna maszyna do grawerowania laserowego ze stali nierdzewnej
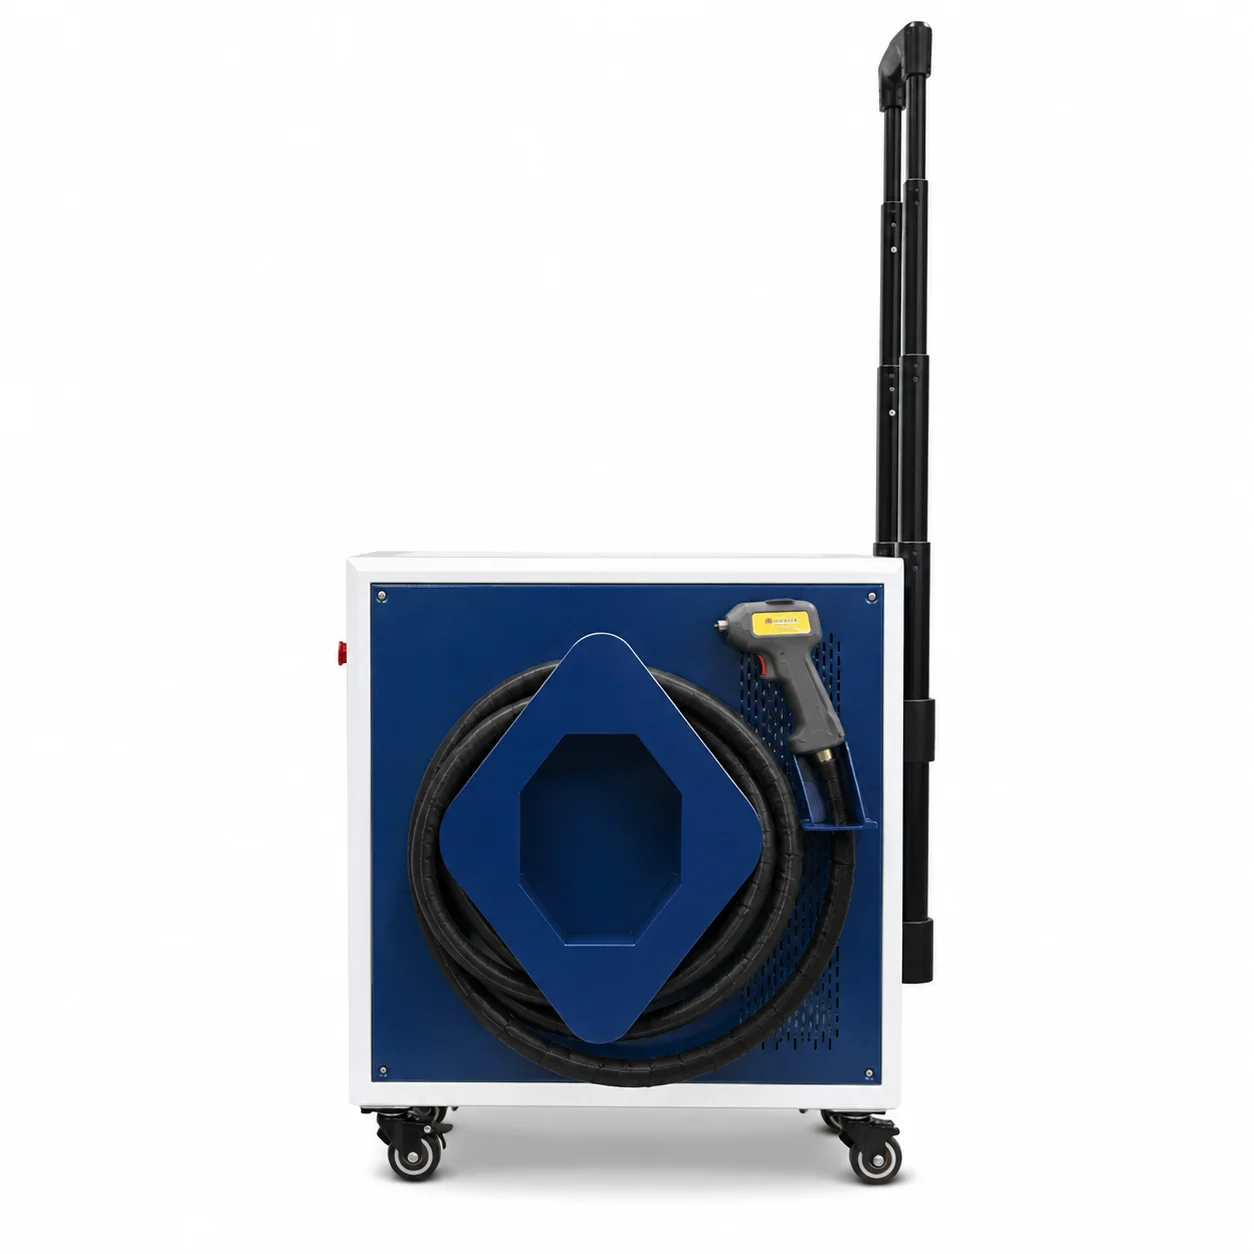
Liczba produktów: przenośna impulsowa maszyna do usuwania rdzy o mocy 500 W do intensywnego czyszczenia metalu z wózkiem
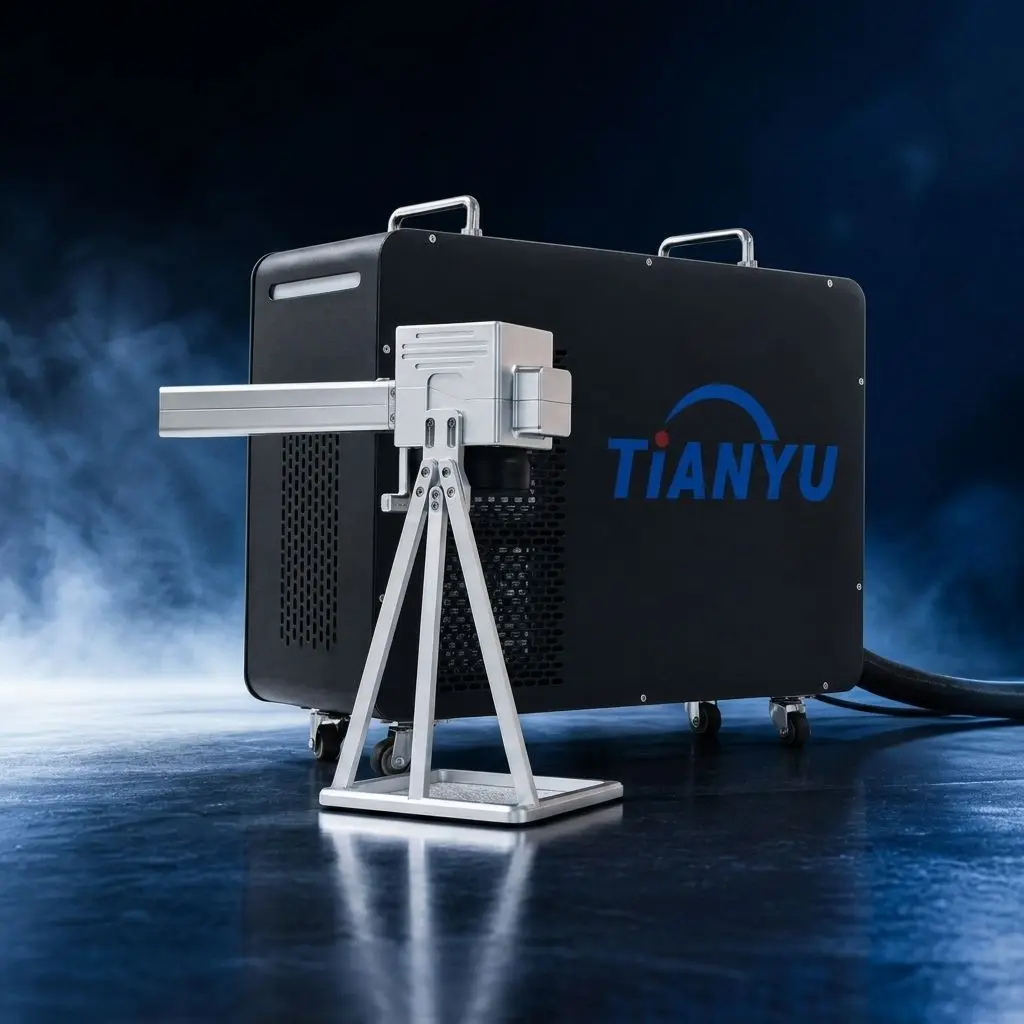
Liczba produktów: 200 W przenośna impulsowa maszyna do czyszczenia laserowego 3 w 1 do usuwania rdzy, farby i tlenków z metalowych form
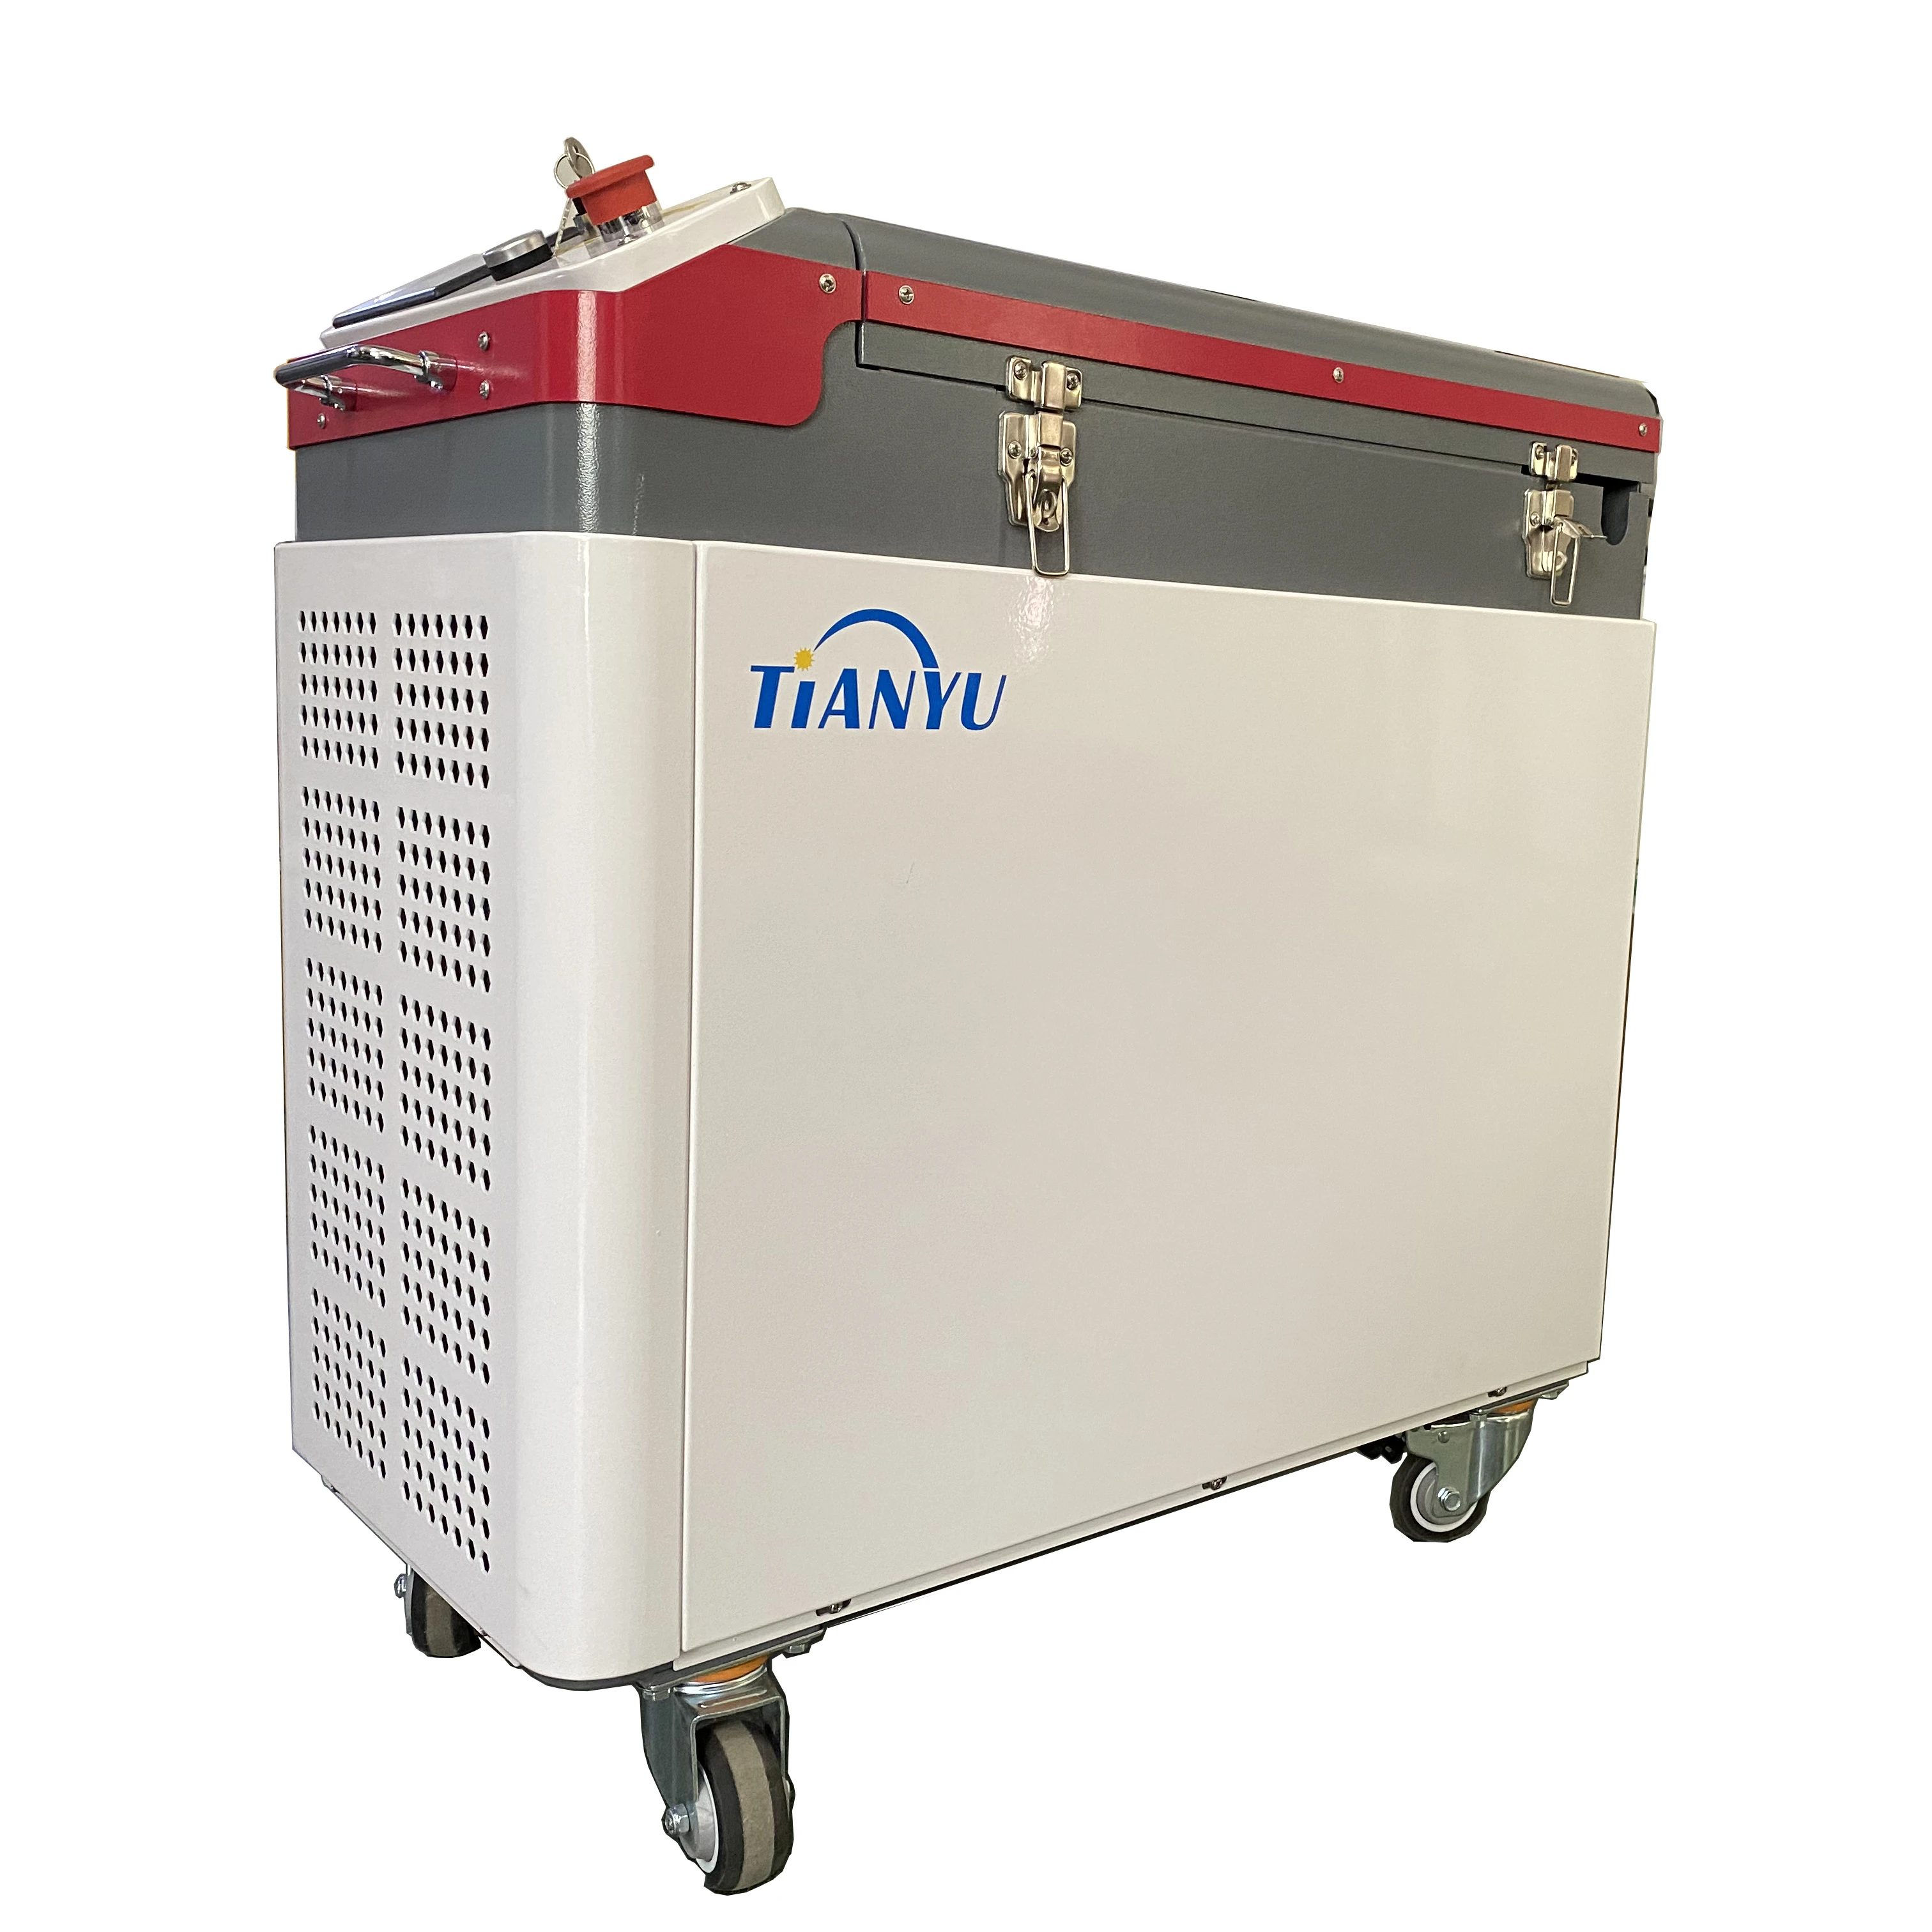
Liczba produktów: Wieloreżimowa impulsowa maszyna do czyszczenia laserowego przeznaczona do użytku domowego – podłogi drewniane, płytki tarasowe; moc: JPT 200 W, 300 W, 500 W
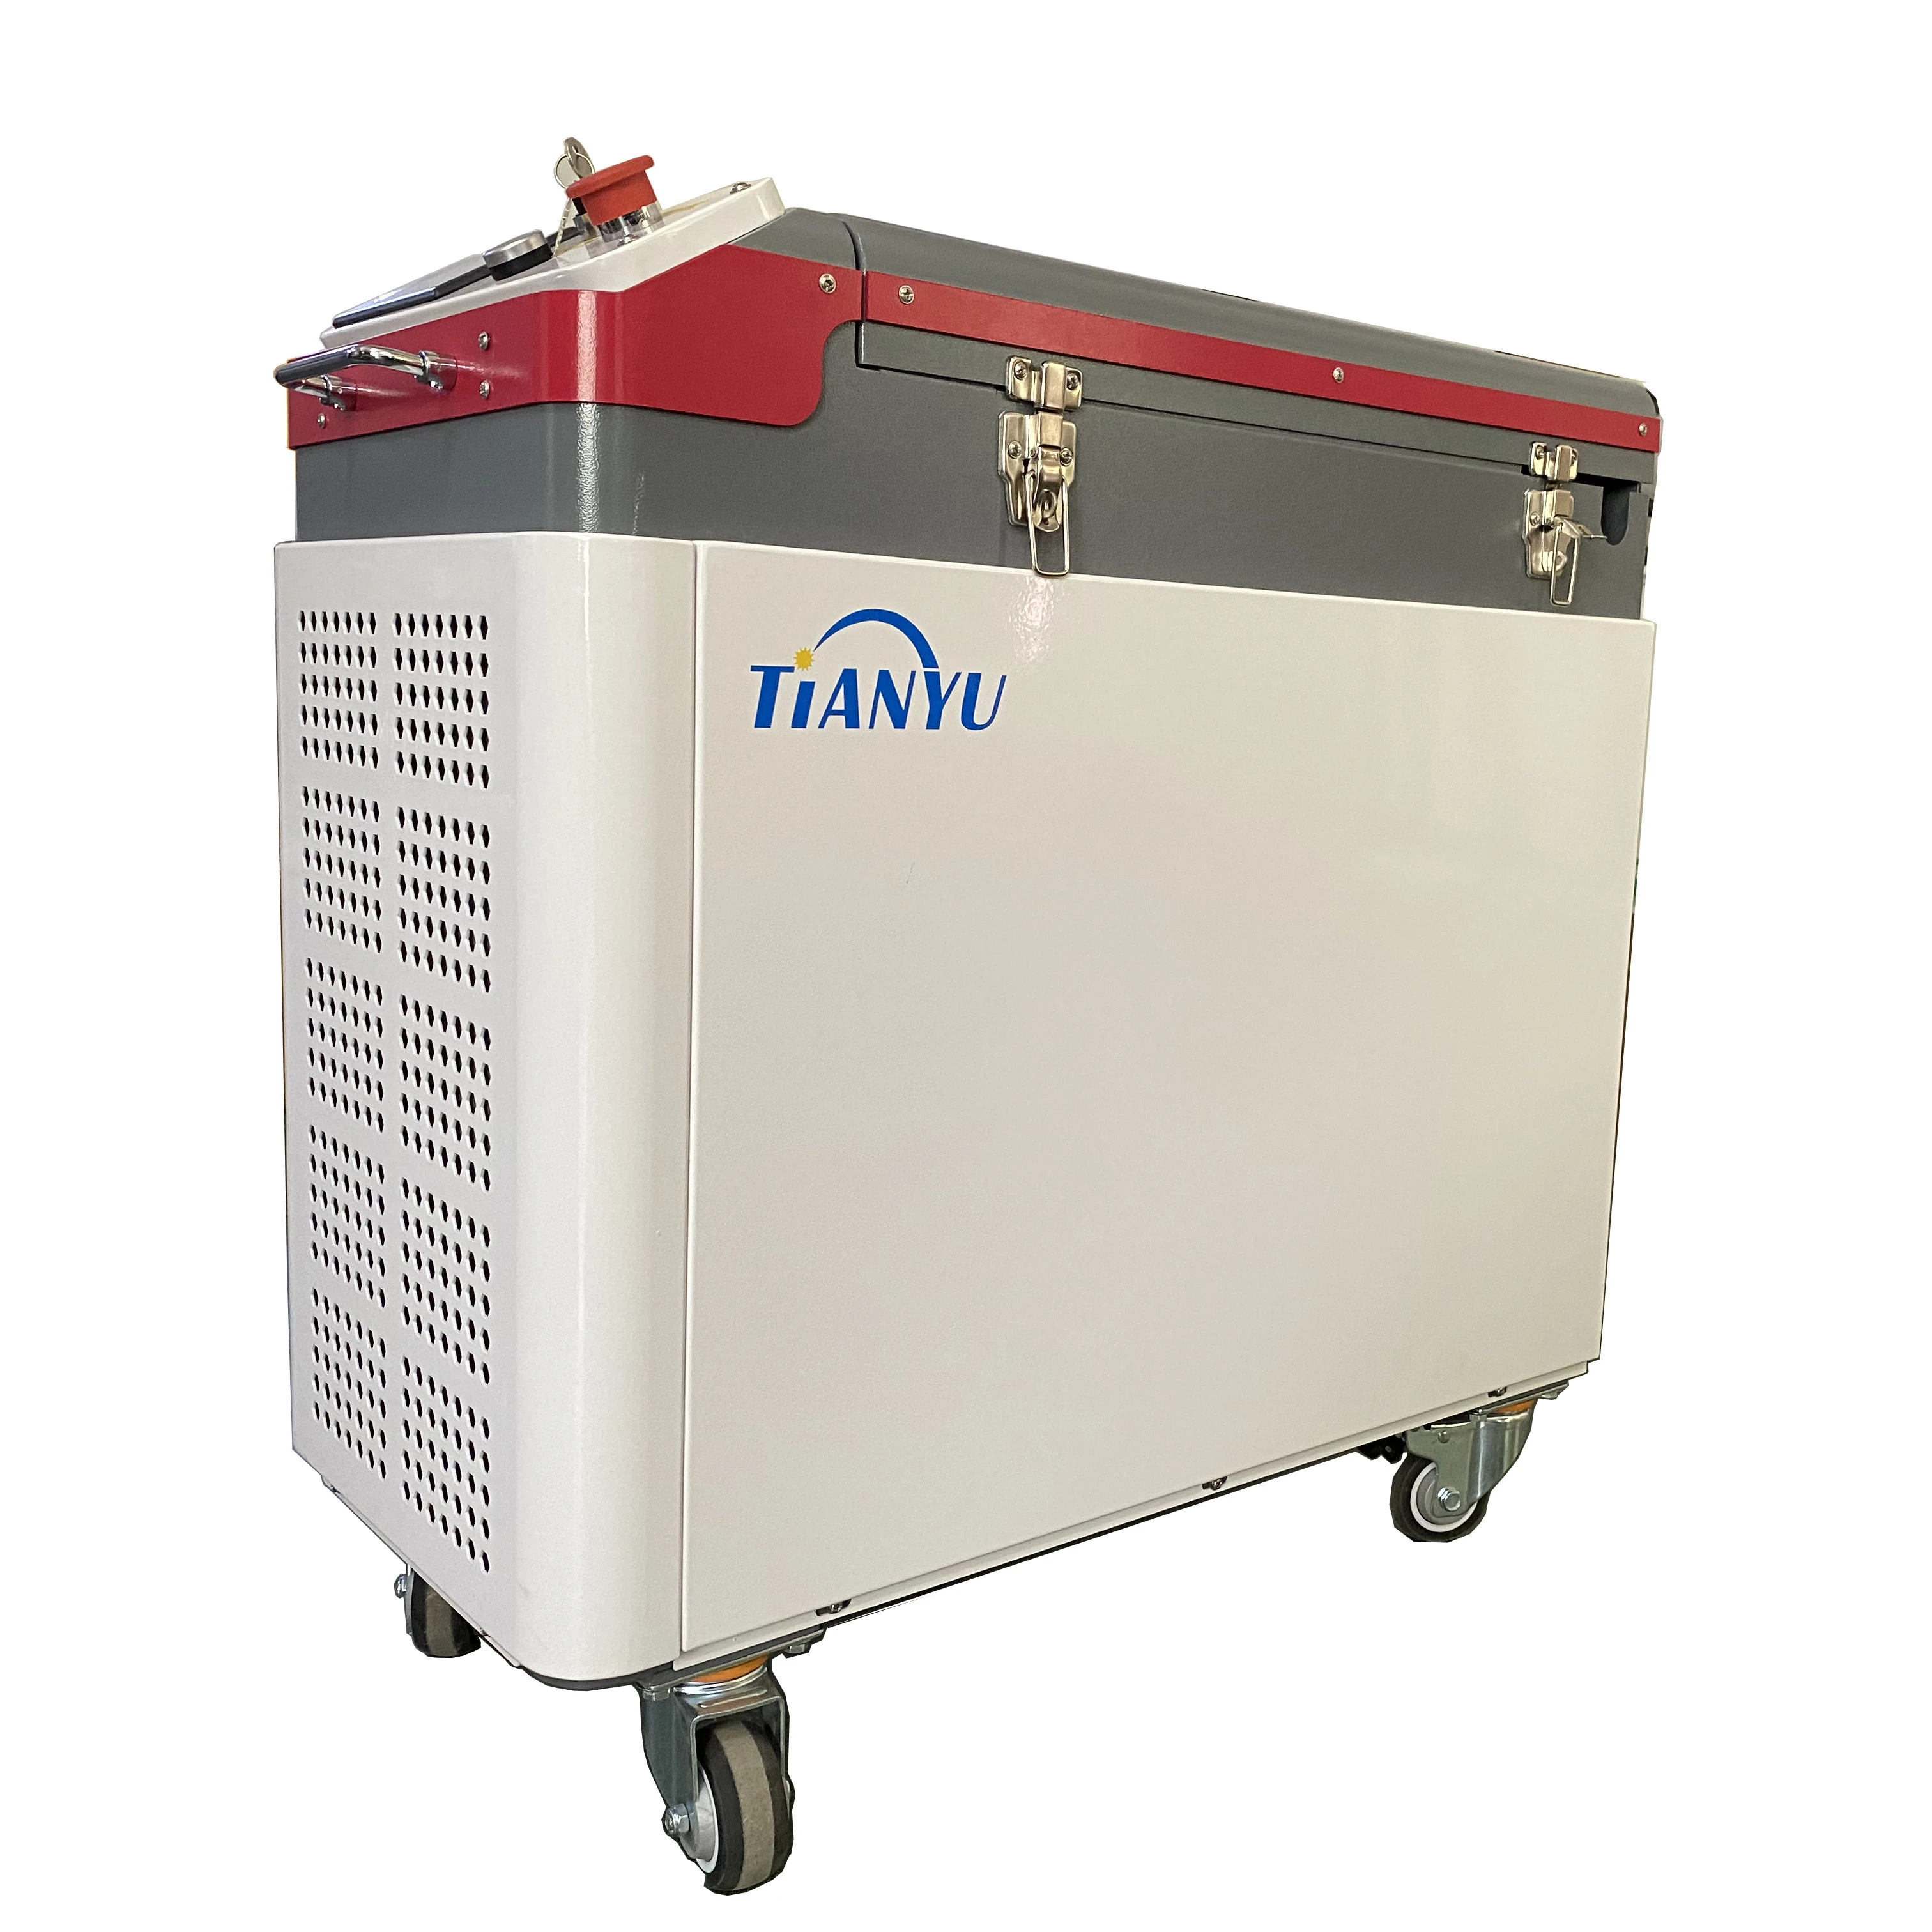
Liczba produktów: Wysokoprecyzyjne urządzenie do czyszczenia laserem podłóg drewnianych oraz tarasów domowych – modele JPT o mocy 300 W, 200 W i 500 W
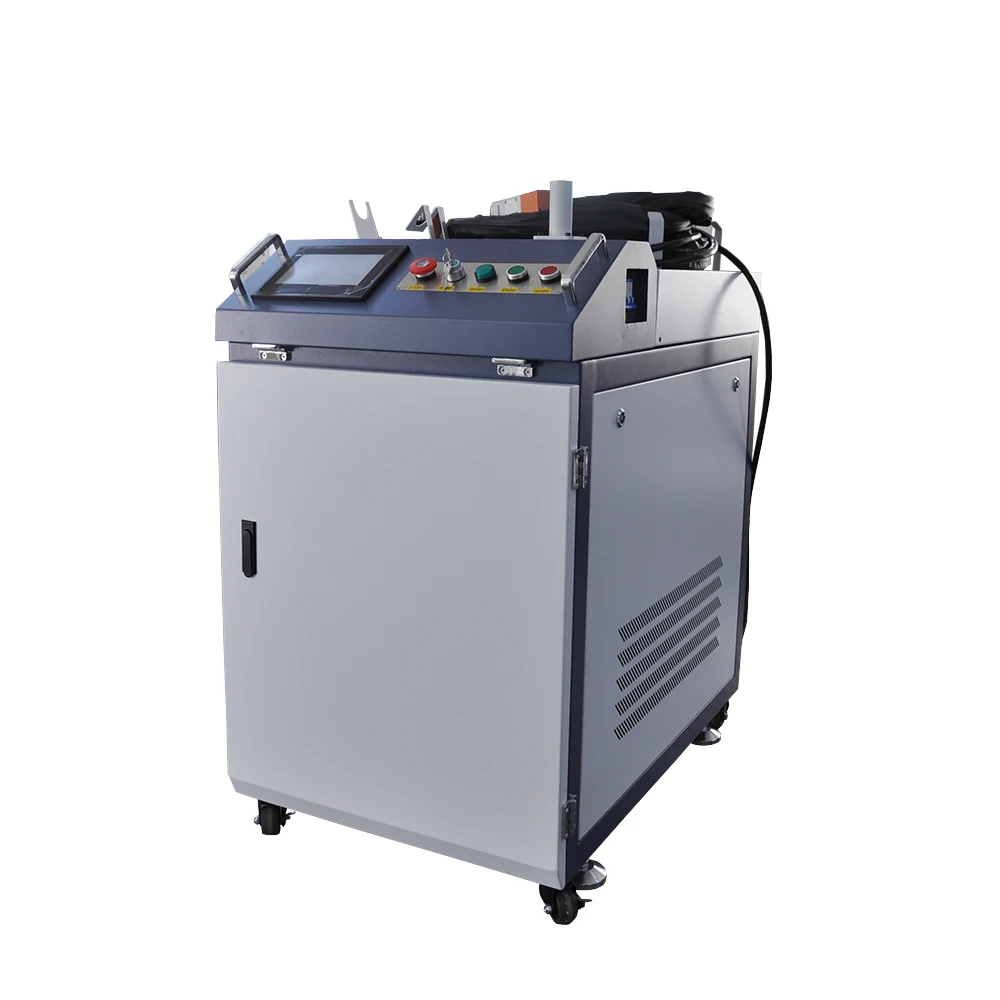
Liczba produktów: Wysokomocowa ręczna maszyna do czyszczenia laserowego do długotrwałej pracy: 2000 W, 3000 W; przenośna ręczna maszyna do czyszczenia włókienkowego lasera do usuwania rdzy

 EN


