 ×
Mallinumero |
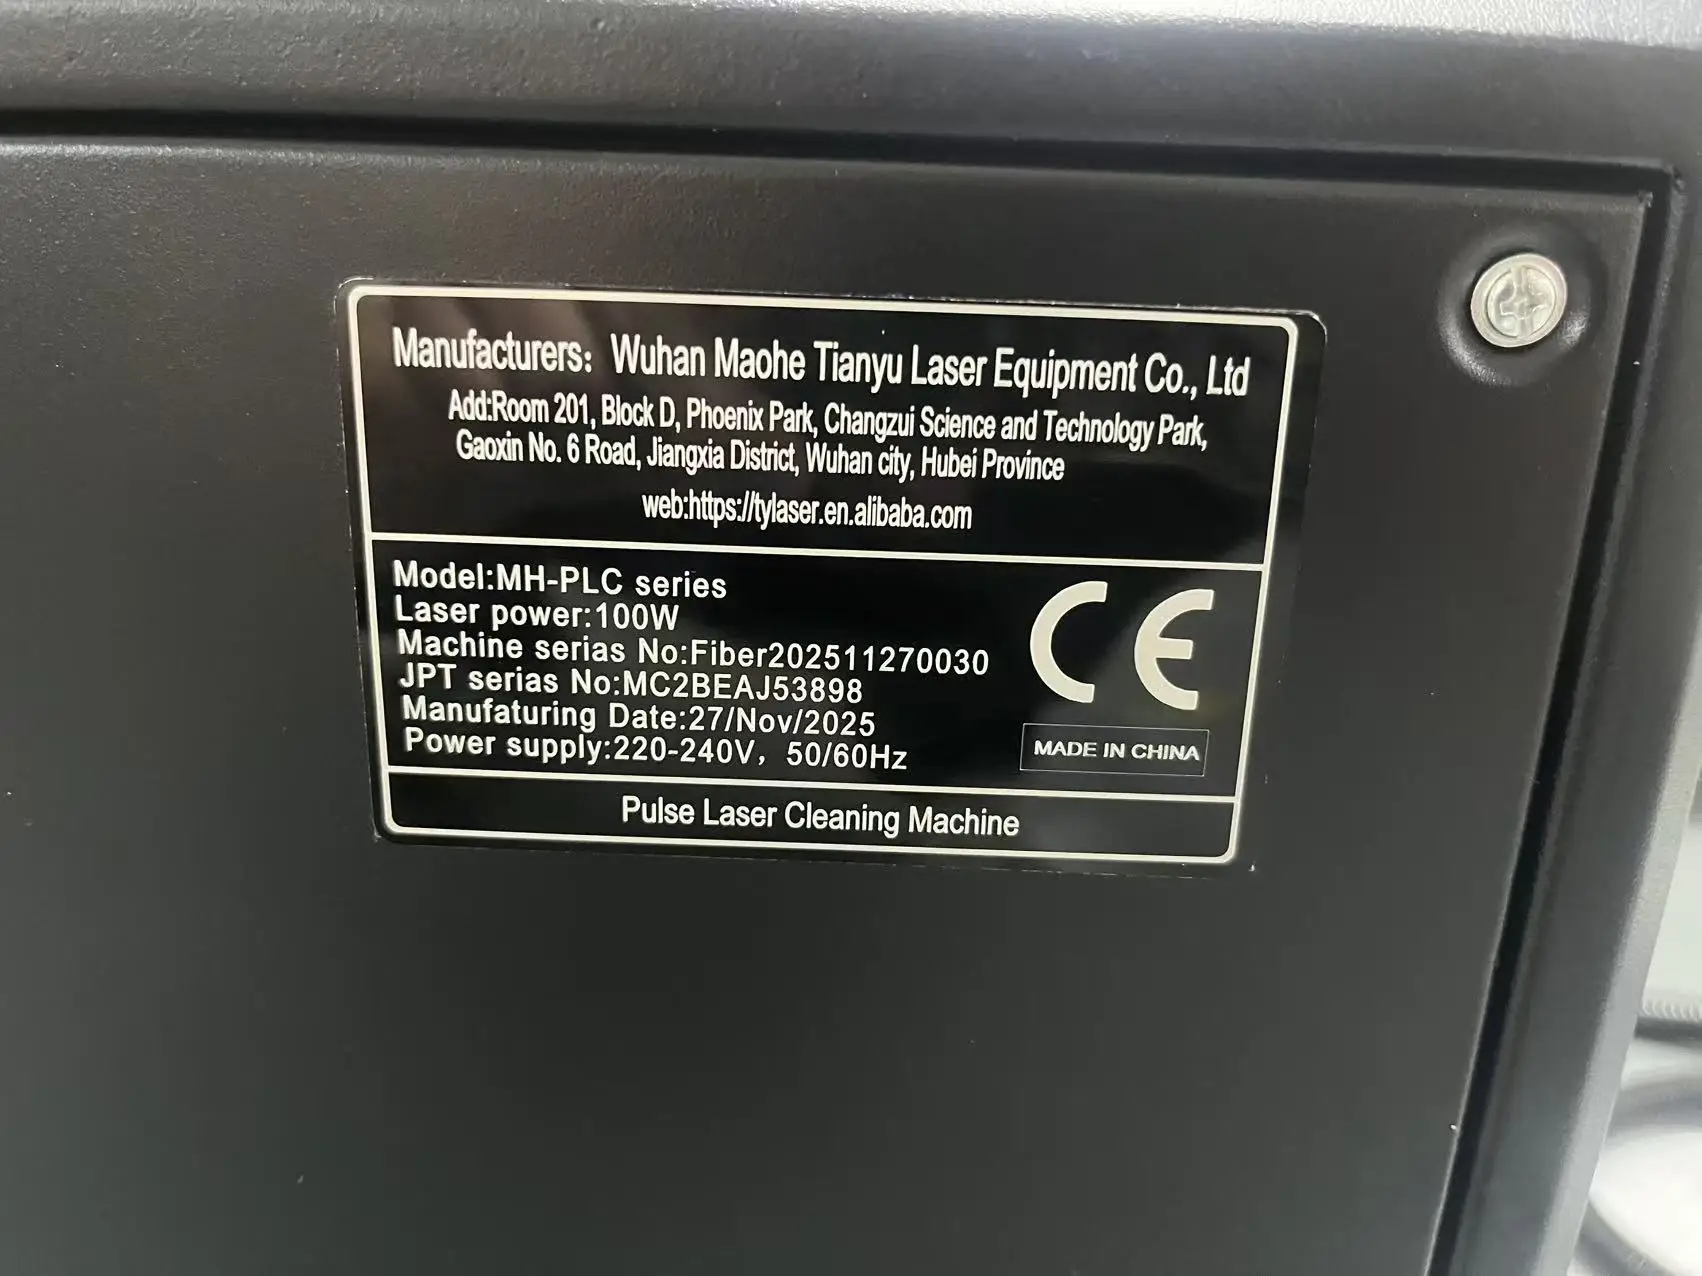
MH-PLC |
Laserteho |
100 W / 200 W / 300 W / 500 W |
Teho |
220 V 110 V 50 Hz 60 Hz |
Laserlähde |
Guangzhi / Max / JPT |
Skannauksen leveys |
10–150 mm (valinnainen) |
Odotettu polttoväli |
160 mm / 210 mm |
Kitkän pituus |
3m |
Bruttopaino |
50kg |
Todistus |
CE-sertifikaatti |
Takuu |
2 vuotta |
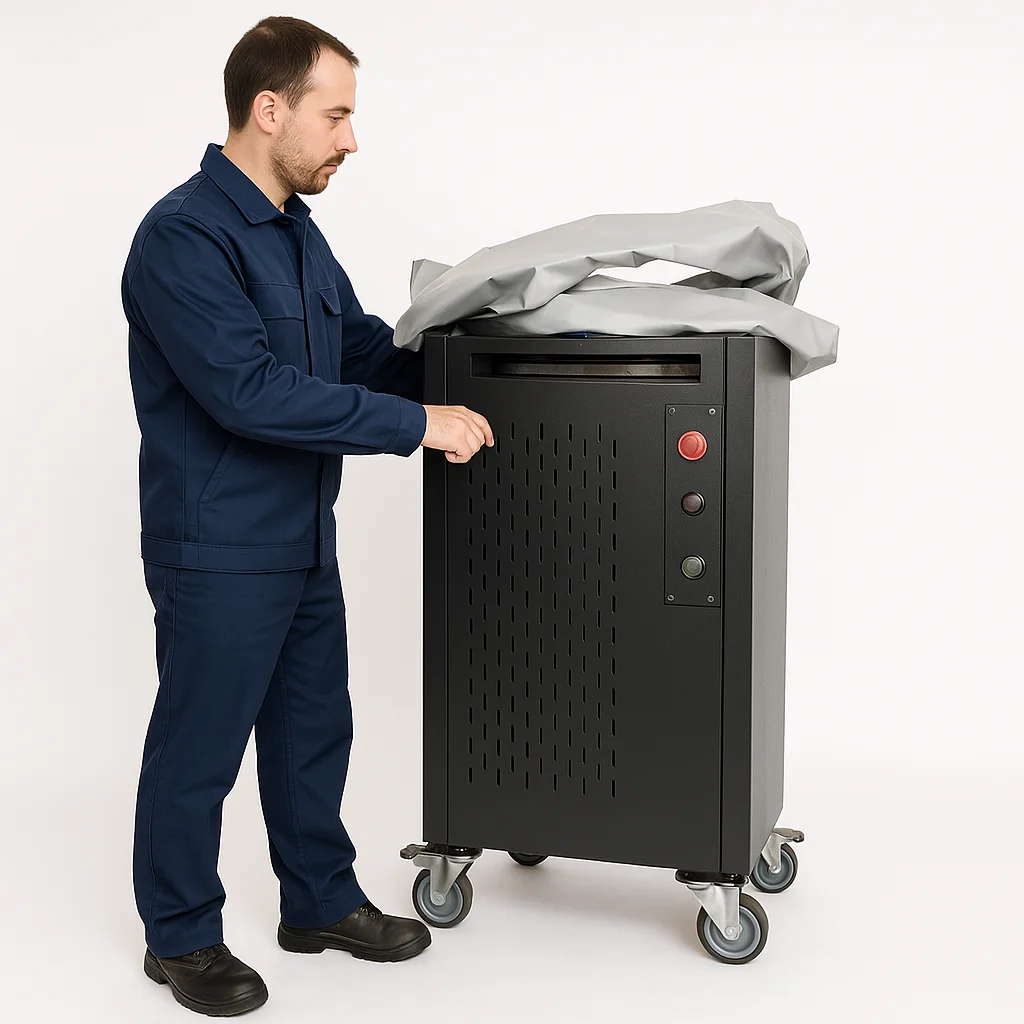
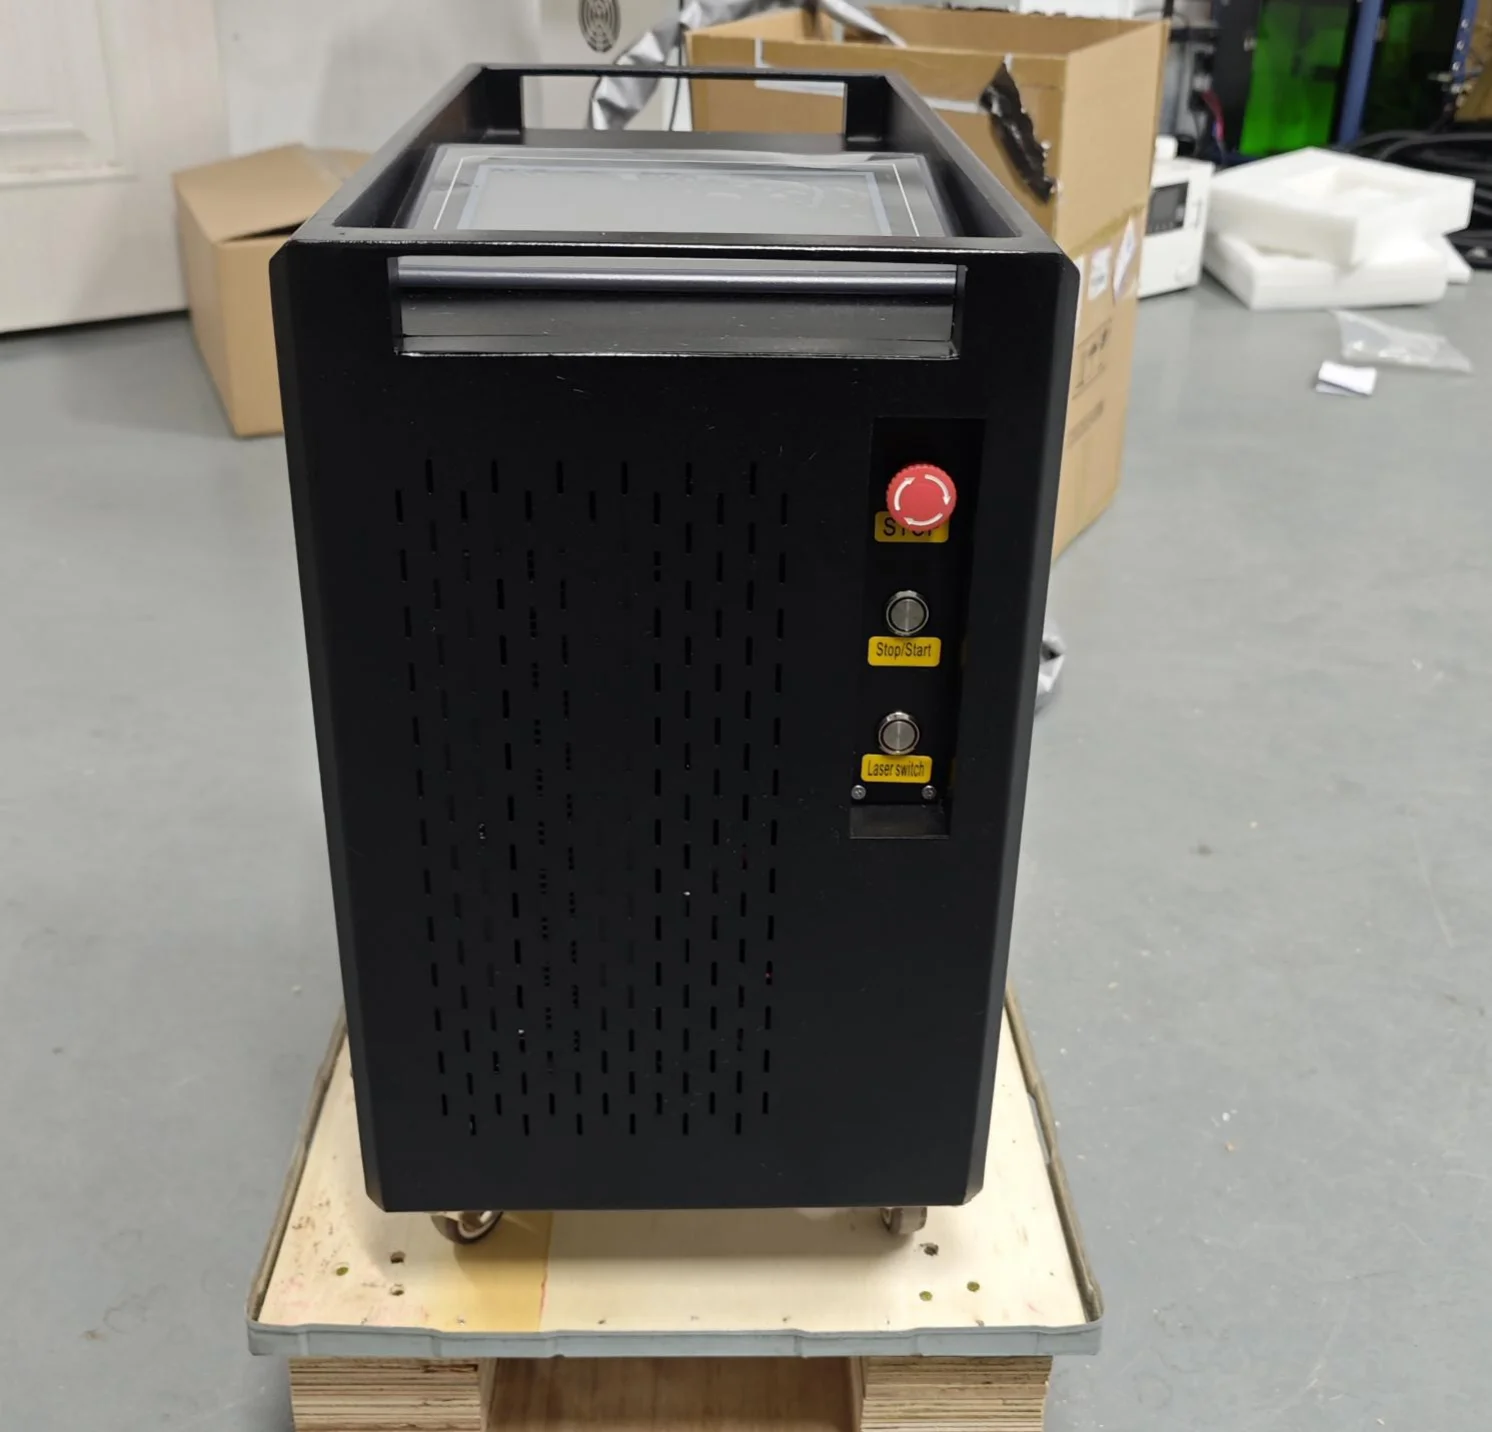
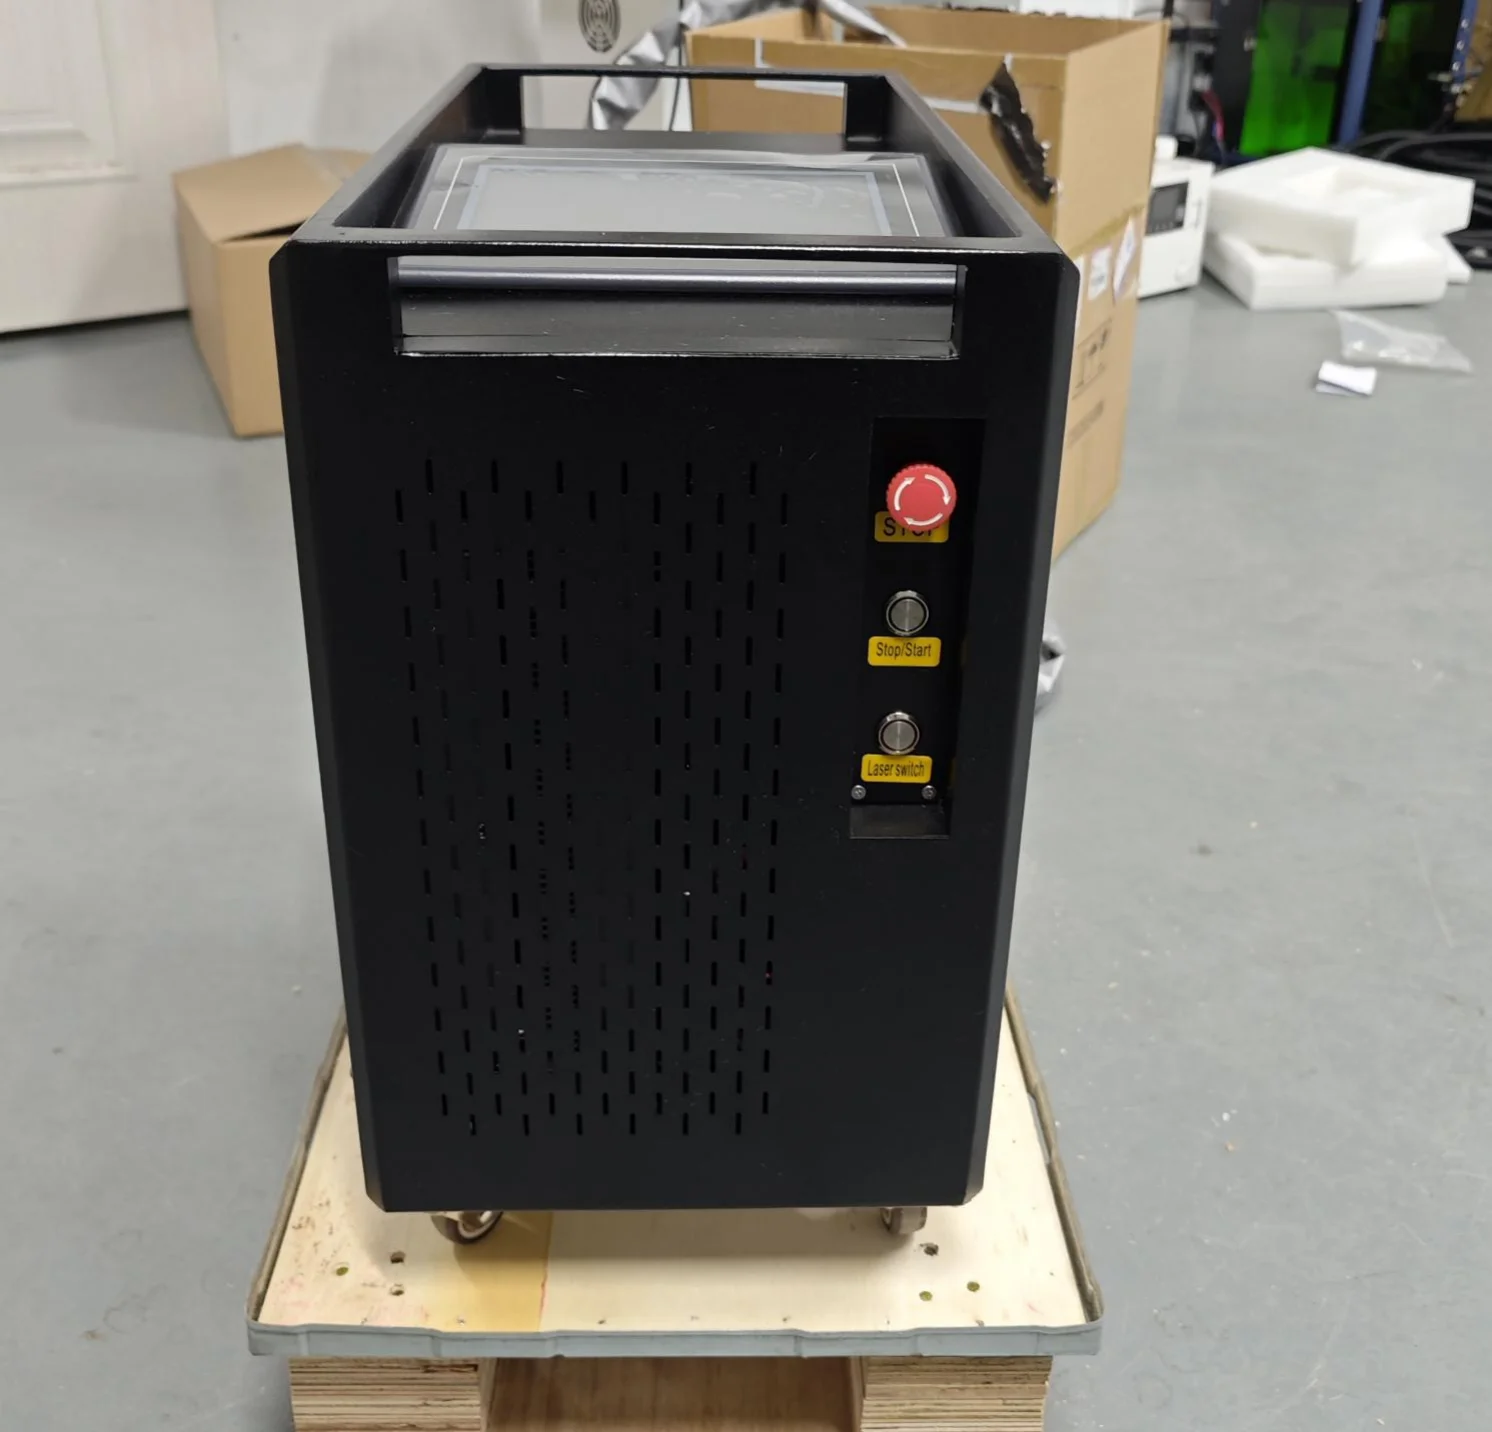
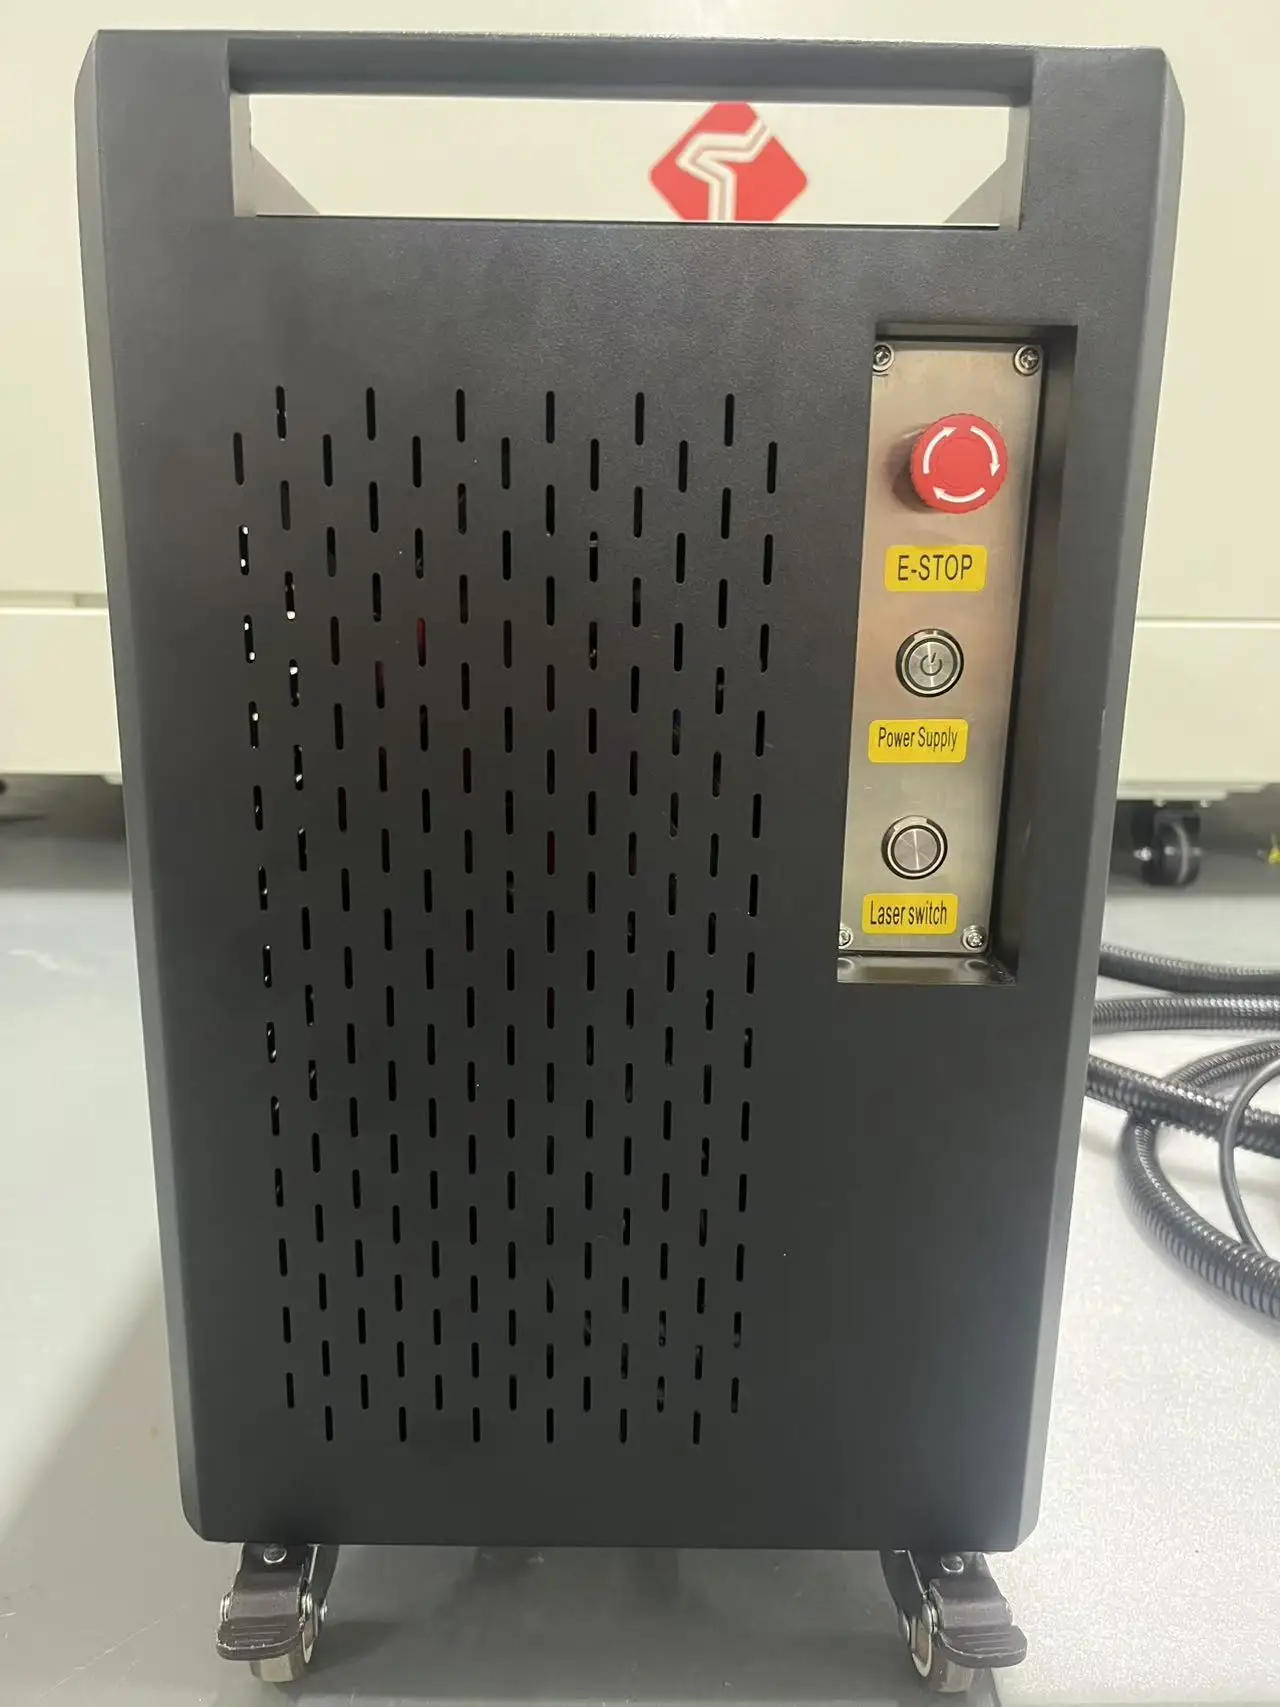
MH-PLC on käsikäyttöinen pulssikuitulaserpuhdistuskone, joka on suunniteltu huoltotiloille ja valmistustehdaille, joissa tarvitaan ruosteen, valssauskalan, maalien ja pinnoitteiden poistoa metallista ilman, että työpaikalle on tuotava hiekka- tai kemikaaliallasta. Skannauspää sijaitsee käyttäjän kädessä, 3 metrin kuitu mahdollistaa pään ulottumisen esimerkiksi kehikoihin, säiliöihin ja hitsausliitoksiin, ja skannausleveys voidaan säätää 10–150 mm:ksi, joten yhdellä käsittelyllä voidaan seurata hitsaussaumaa tai kattaa laajempi levyalue.
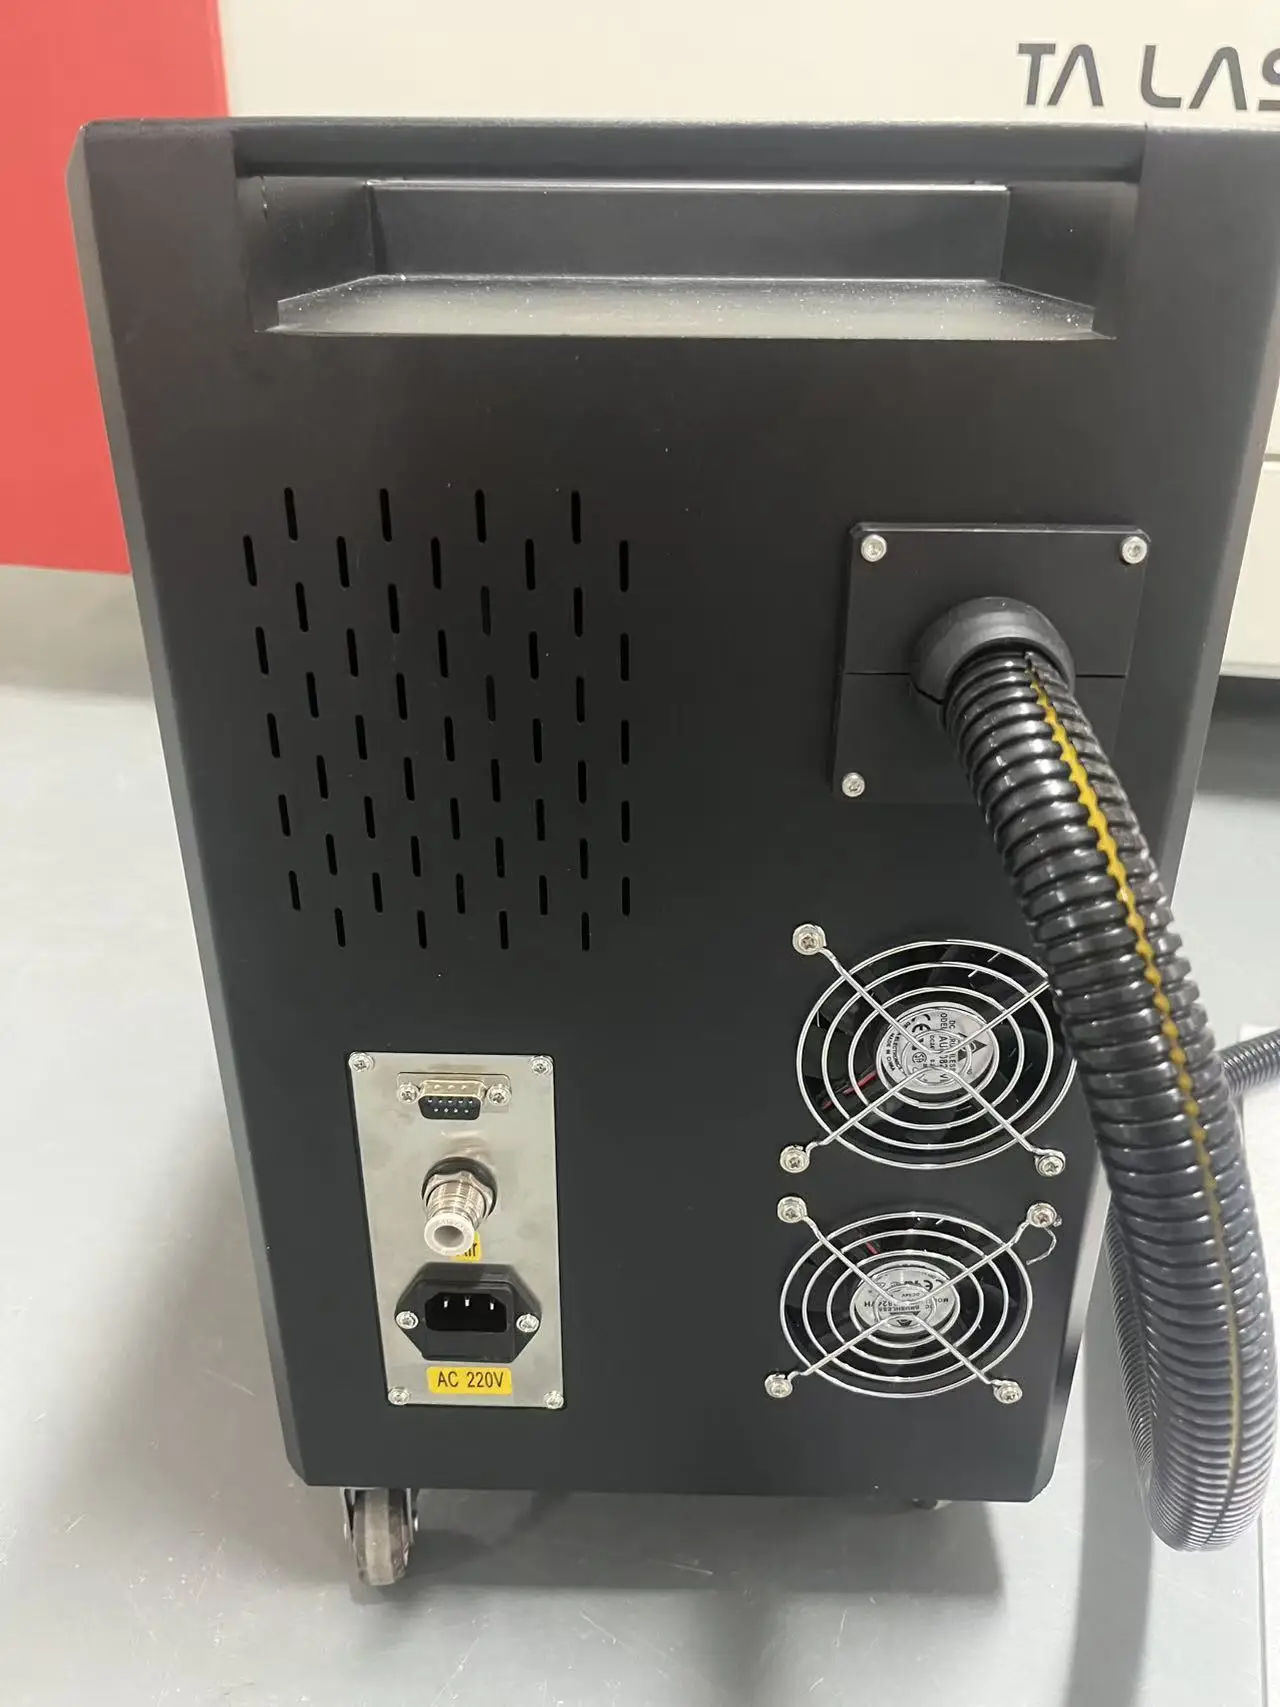
Tässä teollisessa laserpuhdistuskoneessa on neljä tehotasoa: 100 W, 200 W, 300 W ja 500 W, sekä 220 V ja 110 V versiot 50 Hz tai 60 Hz taajuudella, jotta samaa alustaa voidaan tarjota eri markkinoille. Kuitulähteiden vaihtoehdoiksi ovat saatavilla Guangzhi, Max ja JPT. CE-merkintä ja kaksivuotinen takuu sisältyvät standarditarjoukseen, ja koko laite painaa noin 50 kg; sen alusta on suunniteltu siten, että käyttäjä voi työntää sitä työasemien välillä.

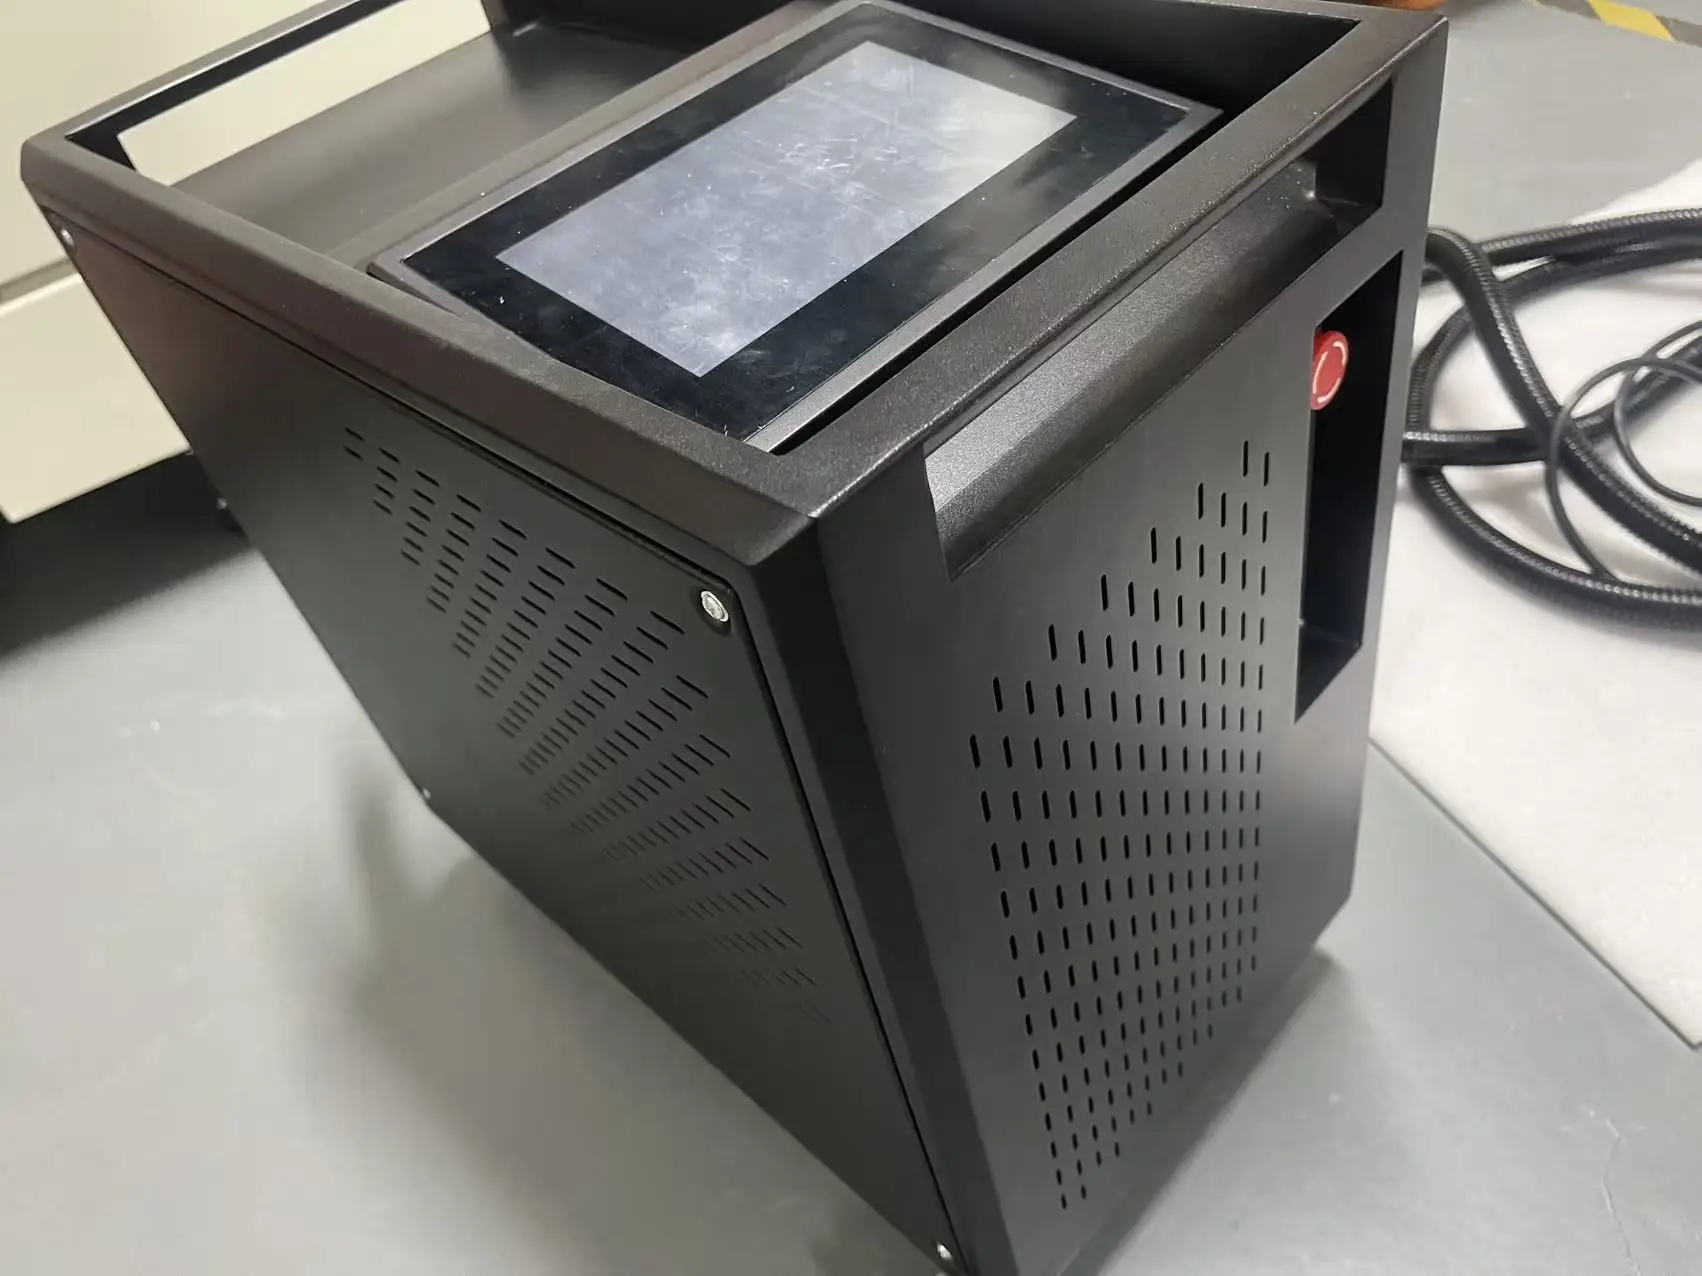

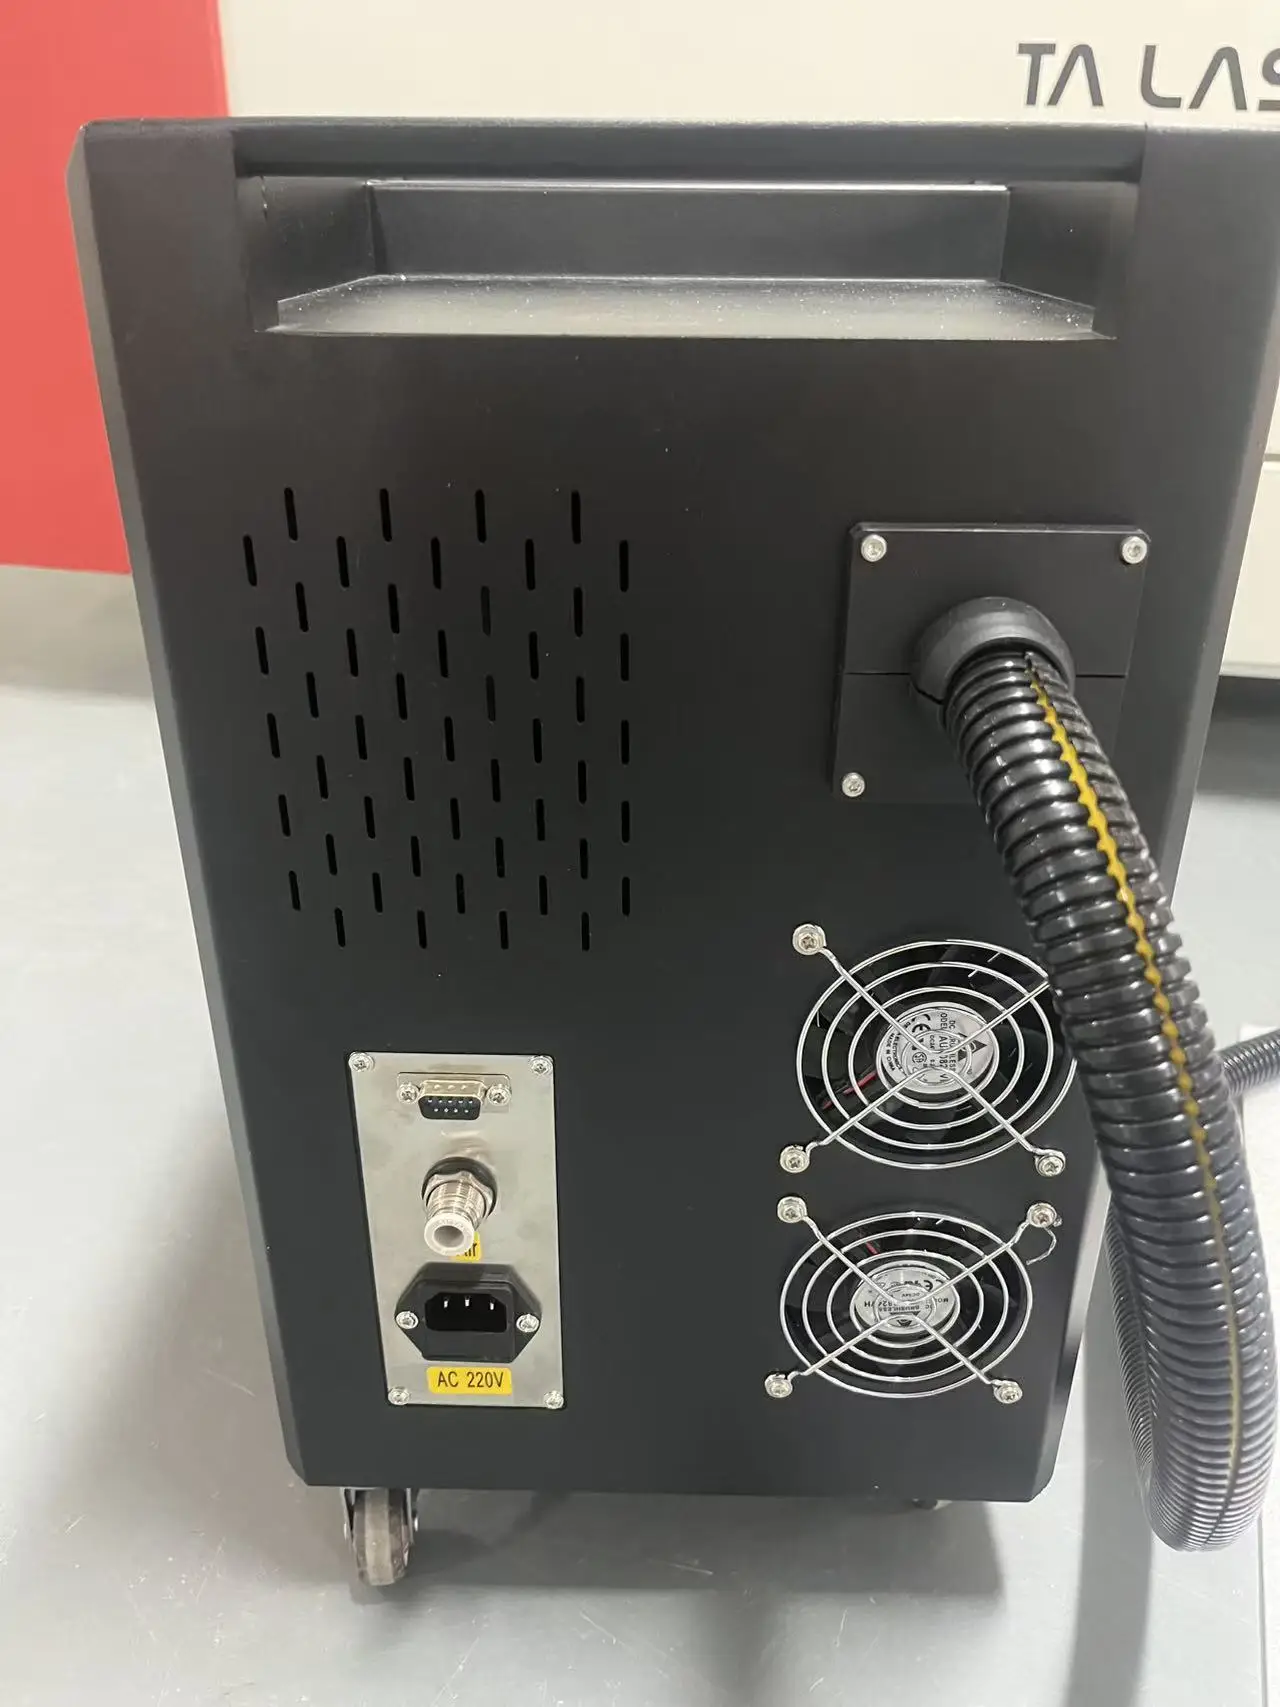
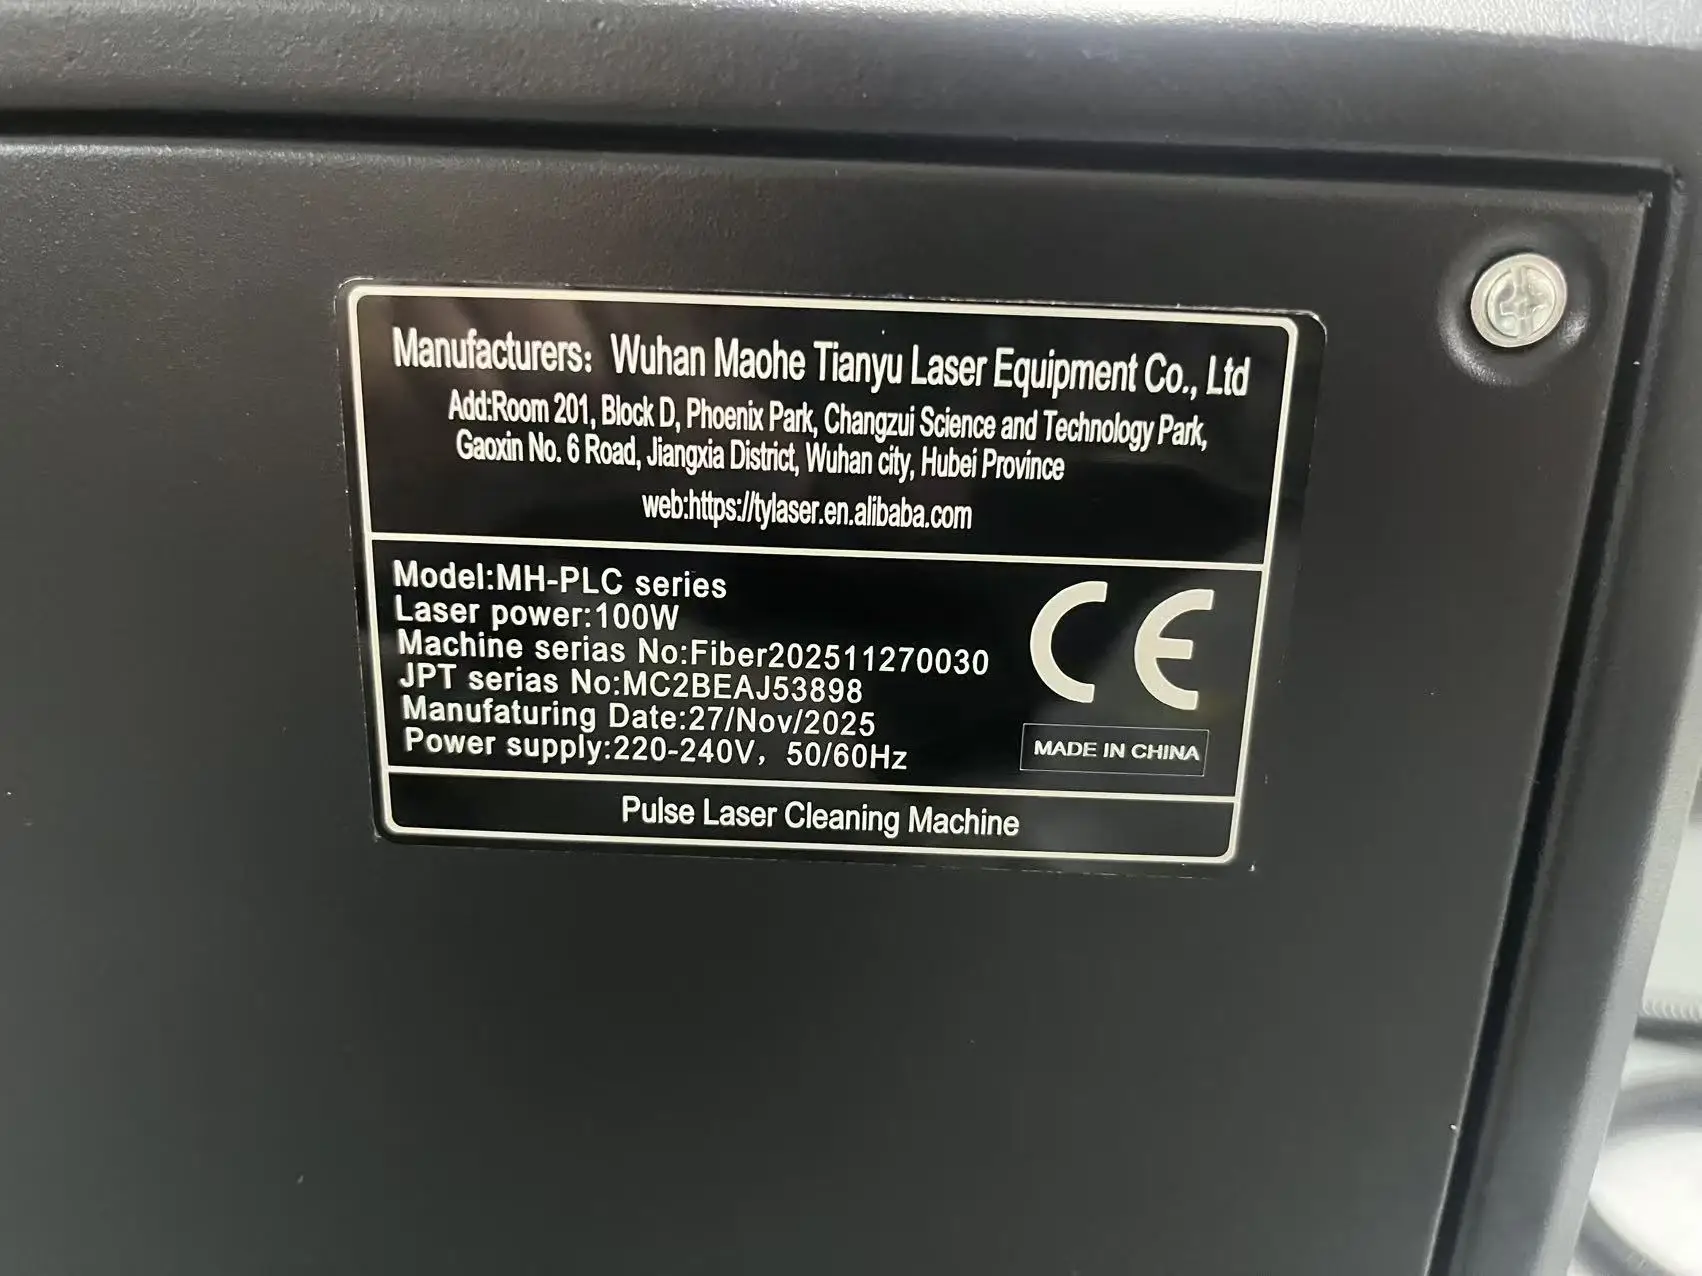
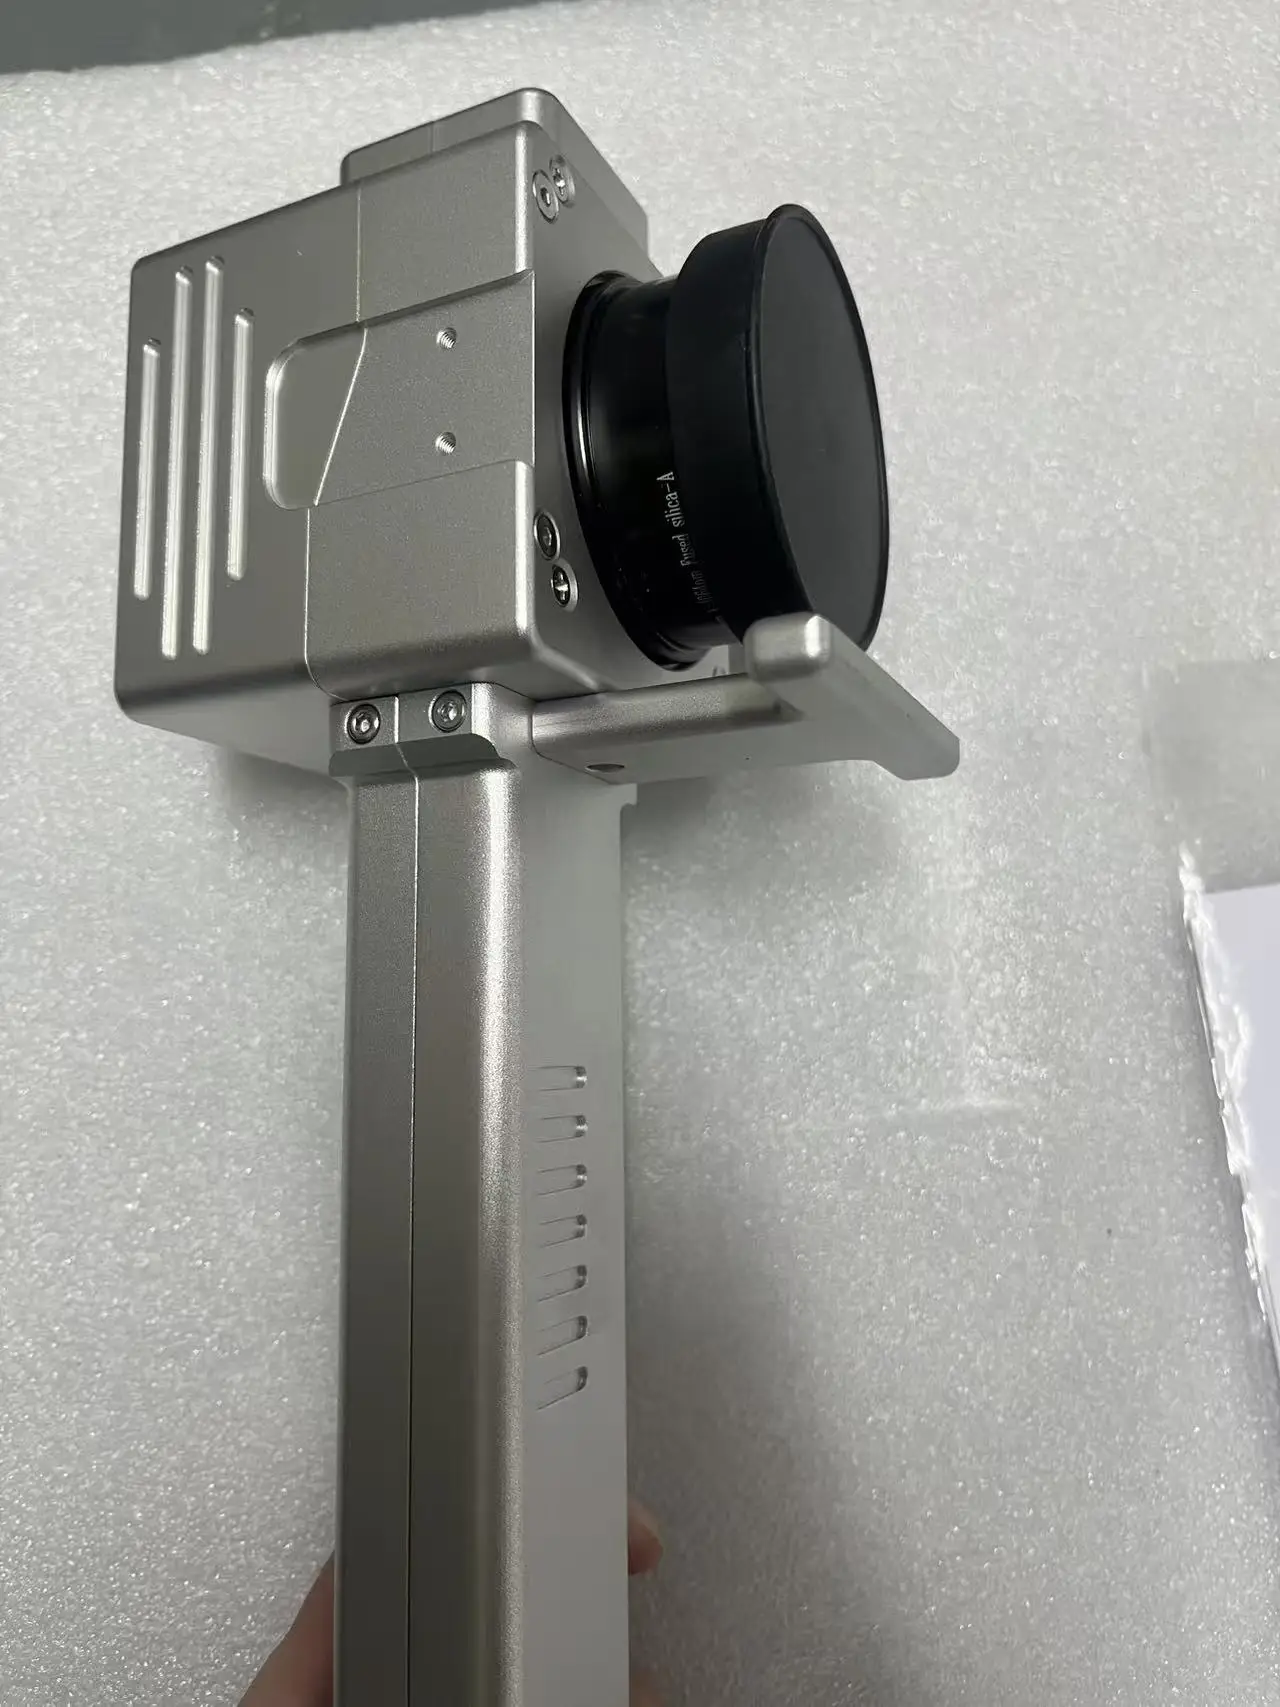


Alla olevat kohdat ovat ne, joita ostajat kysyvät ensimmäiseksi, ja kaikki niistä koskevat kaikkia tähän luokkaan kuuluvia laserpuhdistuskoneita.
• Käsikäyttöinen skannauspää 3 m:n kuitukelalla: laserpuhdistuskoneessa pää liikkuu osaan, mukaan lukien kehikot, säiliöt, yläpuoliset hitsausliitokset ja pinnat, joita kiinteä kabina ei voi saavuttaa.
• Skannausleveys 10–150 mm: kapea viiva saumoihin, reunoihin ja uriin, leveä nauha levyille ja suuremmille pinnoitteistettaville alueille.
• Kaksi polttoväliä, 160 mm ja 210 mm: lyhyempi antaa tiukemman pisteen tarkkaan työhön, pidempi antaa ulottuvuuden, jossa käyttäjä ei voi seisoa lähellä.
• Pulssimainen kuittilaserlähde Guangzhi-, Max- tai JPT-merkistä: keskimääräinen teho, pulssin leveys, taajuus ja skannausnopeus asetetaan ohjauspaneelilla eikä niitä ole kiinnitetty valmistajan toimesta.
• 220 V ja 110 V versiot 50 Hz tai 60 Hz: yksi laserpuhdistuskoneen alusta, tarjottu eri teollisuustilojen ja vientitoimitusten tarpeisiin.
• Noin 50 kg kokonaispaino pyörivällä alustalla: yksittäinen käyttäjä voi siirtää laitetta välityspaikojen välillä ja ladata sen kuorma-autoon ilman nosturia.
• Ei hienojauhetta eikä liuotinta: jäännös poistuu imujärjestelmään pölypilvenä, ei käytetyn media-aineen tai poistettavan nestekylpyjen muodossa.
• CE-merkitty, kaksivuotinen takuu: suojalinsit ja imufiltterit ovat ainoat osat, jotka vaihdetaan säännöllisesti.
Laserpuhdistuskoneen sisällä oleva pulssilaserkuitu lähettää lyhyitä, korkean huipputehon pulssia kuidun kautta skannauspäähän. Päähän sisältyvä galvanometrimita siirtää säteen työpinnan yli, jolloin energia kohdistuu liikkuvana viivana tai rasterikuviona eikä yhtenä paikallisena pisteenä. Oksiidit, maalit ja monet prosessijäännökset absorboivat tätä energiaa huomattavasti tehokkaammin kuin niiden alla oleva metalli; ne kuumenevat, menettävät kiinnityksensä ja poistuvat, kun taas lyhyt pulssi ei anna lämmön leviä suuremman määrän alustaan.
Tällä lasersiivouskoneella asetukset valitaan yhdessä, ei yksi kerrallaan. Keskimääräinen teho määrittää, kuinka paljon energiaa saadaan sekunnissa, pulssin leveys määrittää, miten kyseinen energia toimitetaan, taajuus ja skannausnopeus määrittävät, kuinka paljon peräkkäiset viivat päällekkäin menevät, ja etäisyys työkappaleesta määrittää pistekoon pinnalla. Paksu ja hyvin kiinnittynyt pinnoite vaatii yleensä korkeampaa tehoa ja hitaampaa liikettä; ohut hiilipitoisuuden aiheuttama ruosteen kaltainen kerros koneistetulla pinnalla vaatii yleensä vähemmän tehoa ja laajempaa skannausta.
Toimiva järjestys uudelle työlle tällä lasersiivouskoneella näyttää tältä:
• Vaihe 1, lähetä näyte: perusmateriaali, pinnoitteen tyyppi ja likimääräinen paksuus sekä piirustuksessa tai asiakkaan vaatimassa valmis pinta, koska juuri sitä vasten mikä tahansa lasersiivouskone on säädettävä.
• Vaihe 2, aseta skannausleveys kohteeseen: saumaan, reunaan, uraan tai avoimeen levyyn, ei koneen kokoon.
• Vaihe 3, aloita aliteholla: korota keskimääräistä tehoa laserpuhdistuskoneessa, kunnes kerros poistuu, ja vähennä sen jälkeen liikemäärää saavuttaaksesi suuremman tuotantokapasiteetin ilman tehon lisäämistä.
• Vaihe 4, tallenna resepti: teho, leveys, polttoväli ja nopeus, jotta seuraava erä tuottaa saman tuloksen ilman, että resepti täytyy keksiä uudelleen.
Laserpuhdistuskone osoittaa arvonsa yleensä työssä, joka on vaikea siirtää, vaikea suojata tai vaikea ottaa pois käytöstä.
• Autoteollisuuden työkalut ja muotit: erottamisaine, kumimainen ylimääräinen materiaali ja kovettunut kerros poistetaan koloista ja jakotasoista sekä hitsausnaumat puhdistetaan ennen ja jälkeen liitoksen.
• Metallin valmistus: valssattu rautakuona, laserleikkauksesta syntyvä sulamisjäämä ja ruoste poistetaan levyistä ja profiileista maalausta tai sinkitystä varten.
• Alustenrakennus ja raskas teräs: hitsauspolut puhdistetaan lohkoista, ja suola, ruoste ja vanha pinnoite poistetaan korjausalueilta ennen uutta pinnoitetta.
• Rakentaminen ja kivi: pölyä, effloresenssia ja liimapäästöjä poistetaan fasadeilta ja kivipinnoilta ilman kulkevaa puhallusta tai vesisuihkuun perustuvaa pesua.
• Kumista ja muovista valmistettujen työkalujen käsittely: kovan jäännöksen poisto muottikammiosta, jossa media-puhallus vahingoittaisi erottelulinjaa.
• Huolto ja kunnostus: pumpun koteloja, venttiilikappaleita ja koneiden runkoja puhdistetaan paikoillaan ilman kokoonpanon purkamista.
Ei kaikki pinnat sovellu laserpuhdistuskoneeseen. Ohut levy, anodisoitu alumiini, kiillotettu ruostumaton teräs ja lämpökäsittelyllä kovennetut osat tulee testata ensin, ja jos piirustukseen on merkitty tietty pinnan profiili tai karheusarvo, laserin käsittelytapa tulee varmistaa kyseisen arvon perusteella eikä pelkästään visuaalisesti.
Valinta perustuu kerroksen paksuuteen ja päivittäiseen puhdistusalueeseen, ei laserpuhdistuskoneen nimikilvessä olevaan teholukuun.
• 100 W: kevyt ruoste, ohut oksidi, öljykalvoja ja pölyä, pieniä hitsauskohtia ja korjauspaikkoja, joissa kulunopeus ei ole ensisijainen tekijä.
• 200 W–300 W: työalue mill-skaalan, maalijärjestelmien, hitsausten valmistelun ja yleisen huollon puhdistukseen teräksellä ja ruostumattomalla teräksellä.
• 500 W: paksuimmat pinnoitteet, suuremmat alueet ja työ, jota mitataan tuotantokapasiteetin perusteella eikä osan perusteella.
• 1000 W: tarjolla laajemmassa TY-sarjassa raskasta poistoa ja jatkuvaa käyttöä varten; vahvista imukapasiteetti ja käyttöjakso ennen valintaa.
Wattimäärä on kapasiteettiluku eikä puhdistustuloksen mittari, ja laserpuhdistuskoneen hinta lasketaan kyvykkyyden perusteella eikä tuloksen perusteella. Kaksi 200 W:n laserpuhdistuskonetta eri pulssiasetuksilla voi käyttäytyä eri tavoin samalla maalijärjestelmällä, ja 500 W:n yksikkö, joka toimii alhaisella teholla, ei ole sama työkalu kuin 200 W:n yksikkö, joka toimii maksimiteholleen. Vertaa puhdistettua aluetta tunnissa saavutettavaan lopputulokseen, jonka todella tarvitset, käyttäen omia osiasi.
On hyödyllistä asettaa neljä vaihtoehtoa rinnakkain ennen päätöstä siitä, missä laserpuhdistuskone sijoittuu työpajassa.
Menetelmä |
Kulutusaineet ja jätteet |
Vaikutus alustaan |
Missä se sijoitetaan |
Pulssilaserpuhdistus |
Ei hienojauhetta, ei liuotinta; pöly ja savu siirtyvät imurointiin |
Koskematon menetelmä; lyhyet pulssit rajoittavat lämmön vaikutusta, mutta pinnan laadun tulee silti testata |
Valikoiva poisto hitsauskohtien, työkalujen, korjausalueiden ja paikan päällä tehtävän työn yhteydessä |
Hiekkakouristus |
Hienojauhe ja käytetty media; runsas pöly; pintaprofiili muutetaan tarkoituksellisesti |
Kuluttava; poistaa perusmateriaalia ja jättää ankkuriprofiilin |
Suuret alueet, joille on määritelty suihkutusprofiili |
Kemiallinen irrotus |
Liuotin-, happo- tai emäksinen kylpy; nestemäinen jätteiden käsittely vaaditaan |
Voi vaarantaa alustan ja jättää jäämiä saumoihin |
Monimutkaiset muodot ja eräkäsittely, jossa jätehuollon järjestelyt ovat olemassa |
Käsikorjaus |
Kiekot ja työvoima; pöly |
Mekaaninen poisto; riski syövytyksestä ja osan ohentumisesta |
Pienet alueet, reunat ja korjaustyöt hitsausten jälkeen |
Näiden menetelmien valinnan ratkaisee kustannus hyväksytylle osalle, ei kustannus tuntia kohden. Laserkäsittely on usein edullisempi valikoituun työhön ja sellaisiin osiin, joita ei voida siirtää; suihkutus on edullisempi suurilla tasaisilla alueilla, joille tarvitaan pintaprofiilia. Monet työpajat pitävät molempia menetelmiä käytössä ja ohjaavat työt vastaavasti, mikä on myös hyvä tapa arvioida, kuuluuko laserpuhdistuskoneesi paikkaan työpajaasi rinnalle suihkutuskaapin kanssa.
Kuljetus ja dokumentaatio määrittävät sen, kuinka nopeasti laserpuhdistuskone alkaa tuottaa tulosta, joten molemmat suunnitellaan ennen tilauksen vahvistamista.
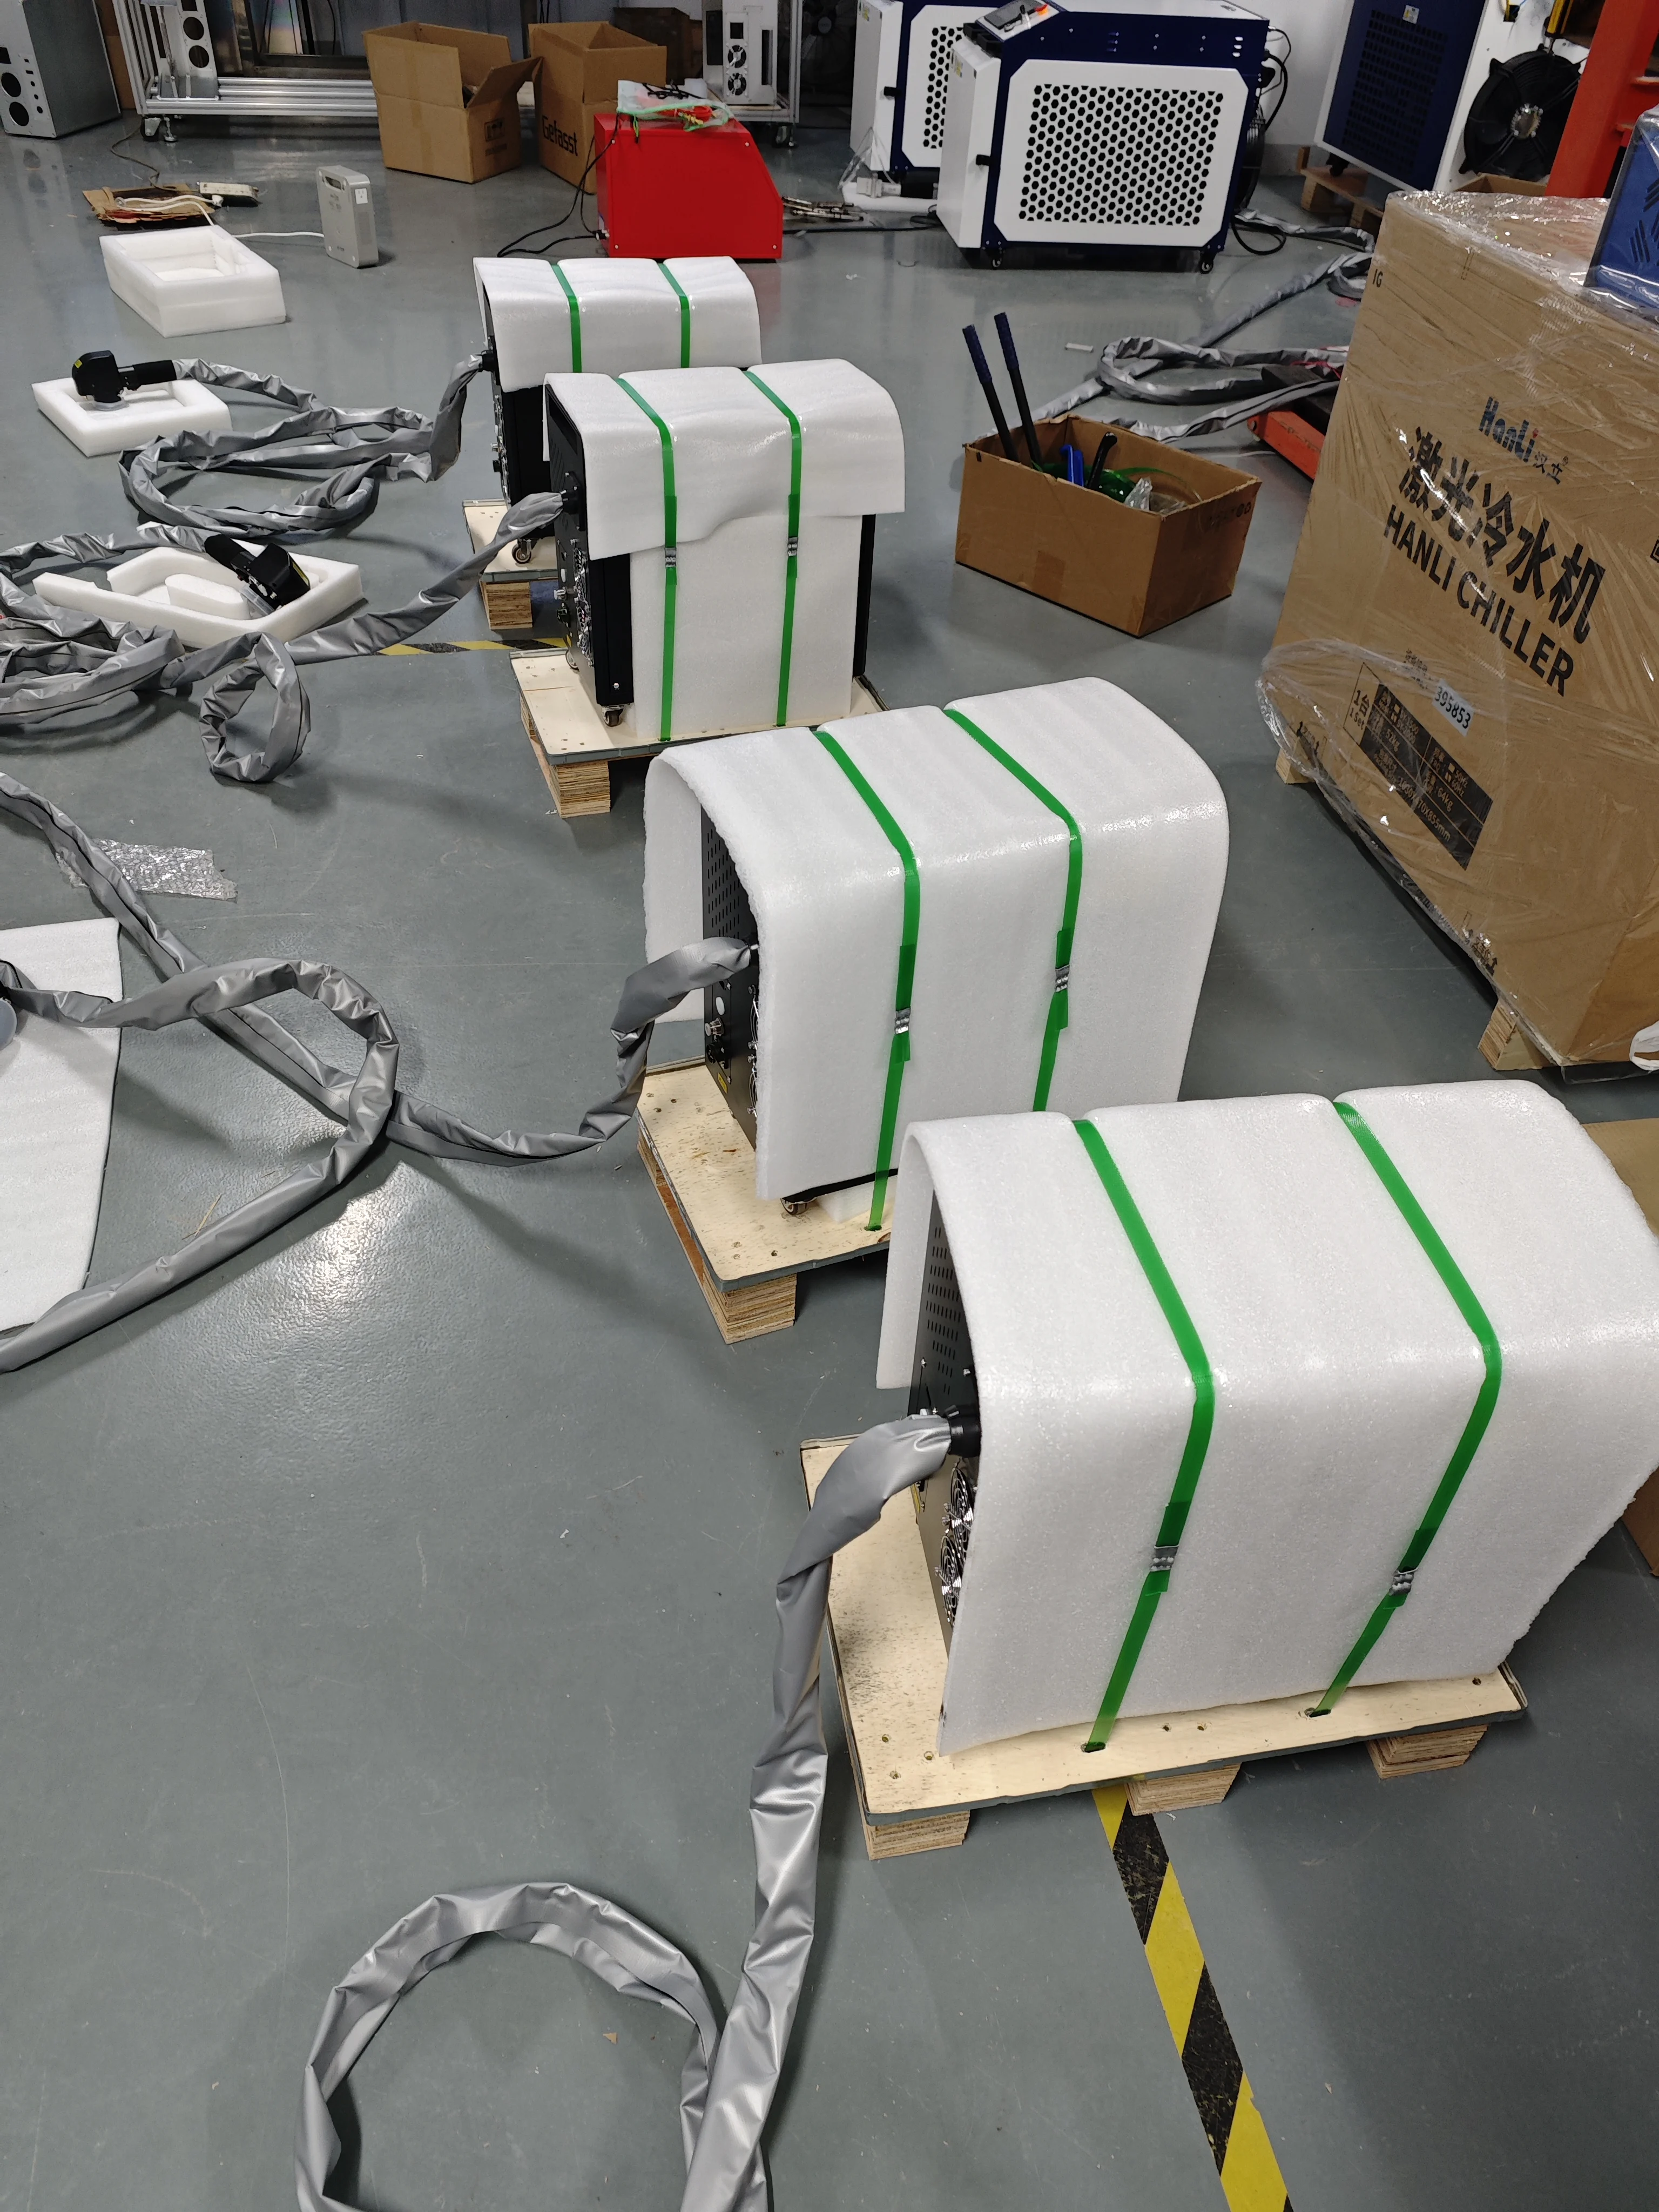
Jokainen laserpuhdistuskone toimitetaan kokonaisuutena: pääyksikkö, käsikäyttöinen skannauspää, optinen kuitu, suojalinsit, työkalupakkaus ja käyttöohje puusta valmistetussa vientiläppässä.
• Pakkaus: vaahtomuovilla vuorattu puurunkoinen kotelointi, joka soveltuu meri-, ilma- ja rautatiekuljetuksiin; yksi yksikkö mahtuu yhdelle paletille.
• Toimitusaika: standardin mukaisen laserpuhdistuskoneen toimitusaika on 4–6 viikkoa tilauksen vahvistamisesta, mutta erikoisjännitteet, kuidun pituus tai polttoväli voivat pidentää toimitusaikaa.
• Näyte-testaus: lähetä edustavia osia, ja puhdistetut näytteet palautetaan asetuksineen, jotta laserpuhdistuskoneen tarjous perustuu todelliseen tulokseen eikä katalogiarvoon.
• Dokumentointi: CE-vaatimustenmukaisuustodistus, pakkauslista, käyttöohje ja kytkentäkaavio kulkevat lähetyksen mukana tullin ja kohteen hyväksyntää varten.
Alla mainitut tarkastukset varmistavat, että laserpuhdistuskone toimii toistettavasti eri toimitusten välillä.
Jokainen laserpuhdistuskone kokoonnetaan, käytetään koeajossa ja testataan puhdistamalla näytemateriaalia ennen pakkaamista. Lähtöteho, skannauskuvio, jäähdytyskyky ja turvallisuuslukituksen tila tarkistetaan ja kirjataan yksikön testilomakkeeseen.
• Takuu: kaksi vuotta laserpuhdistuskoneelle, kuten määritelmätaulukossa ilmoitettu; suojalinsit ja suodatinelementit ovat kulutusosia, eivätkä kuulu tähän takuuaikaan.
• Vaatimustenmukaisuus: CE-merkitty, EU-dokumentaatio toimitetaan, jotta laite voidaan saattaa tullin läpi ja läpäistä paikan turvallisuustarkastus.
• Etäpalvelut: parametrien tarkistus ja vian diagnosoiminen videon avulla kaikille kentällä oleville laserpuhdistuskoneille, 24/7-vastauslinja vientiasiakkaille.
• Koulutus: laserpuhdistuskoneen käynnistys, parametrien valinta, linssien vaihto ja päivittäiset tarkastukset, toteutetaan paikan päällä tai videopalvelun avulla.
• Varaosat: tämän laserpuhdistuskoneen suojalinsit, suuttimet ja kaapelit toimitetaan erillisinä tuotteina, joten pysähtynyt laite ei jää odottamaan täyttä huoltovierailua.
• Jakelu: alueellisille kumppaneille on saatavilla poikkeuksellisia alueita, joita tuetaan teknisellä ja markkinointituetulla.
Wuhan Maohe Tianyu Laser Equipment Co., Ltd. suunnittelee ja valmistaa CNC-laserlaitteita Wuhanissa, Hubein maakunnassa, Optiikkalaakson klusterissa, ja toimii nimellä TYLaser. Yritys ilmoittaa toimineensa laseralan parissa 15 vuotta, vievän tuotteitaan yli 140 maahan ja toimittavan yli 8 000 laitetta vuodessa noin 35 000 asiakkaalle. Sen tutkimus- ja kehitystiimin jäsenillä on keskimäärin yli kymmenen vuoden kokemus alalta, ja heillä on useita patentteja. Ei-standardit pyynnöt käsitellään sisäisesti, ja tarjous sekä toimitusaika ovat 4–6 viikkoa, mikä selittää, miksi tämä laserpuhdistuskone tarjoillaan valittavilla tehoilla, jännitteillä, polttoväleillä ja kuittolähteillä eikä yhtenä kiinteänä mallina.
Pulssilaseripuhdistuskone
Laserpuhdistus voi poistaa ruostetta, oksideja, maalia ja valittuja pinnoitteita sopivilta pinnoilta. Tulokset riippuvat pohjamateriaalista, kerroksen koostumuksesta ja paksuudesta. Jaa valokuvia ja materiaalin tiedot, jotta voimme auttaa tunnistamaan sopivan puhdistusprosessin.
Oikein valitut laserparametrit voivat poistaa haluttomat kerrokset rajoittaen samalla alustan muutoksia. Vaurioton tulos ei ole automaattinen. Herkät pinnat, ohuet osat ja tuntemattomat pinnoitteet tulisi testata vaaditun pinnanlaatutason mukaisesti ennen tuotantokäynnistystä.
Pulssijärjestelmät tarjoavat joustavaa säädettävyyttä energian toimittamisessa valikoivaa puhdistusta varten. Jatkuvan aallon järjestelmät saattavat soveltua kestävimmille pinnoille, jotka kestävät suurempaa lämmön syöttöä. Valinta tulisi tehdä alustan, pinnoitteen, vaaditun pinnanlaatutason ja testatun tuottavuuden perusteella – ei pelkästään tehon perusteella.
Puhdistusnopeus vaihtelee pinnoitteen paksuuden, tarttuvuuden, pinnan geometrian ja vaaditun puhtauden mukaan. Vertailu tulisi tehdä saman materiaalin ja pinnanlaatutason perusteella. Hyödyllinen testi sisältää puhdistetun alueen, käsittelyajan, käytetyt asetukset ja mahdolliset lisäkäynnit.
Laserpuhdistus voi kohdentaa tiettyjä alueita ilman kuluttavia aineita tai kemiallisia puhdistusaineita. On hyvä arvioida, missä kohteissa valikoitu poisto ja vähentynyt jälkikäsittely ovat merkityksellisiä. Hiekanpuristus tai kemialliset menetelmät voivat edelleen olla taloudellisemmin kannattavia joissakin laajojen alueiden tai monimutkaisten sovellusten tapauksissa.
Käyttökustannuksiin kuuluvat sähkö, imupsuodattimet, suojalinsit, jäähdytysjärjestelmän huolto, työvoima ja jäännösten hävitys. Laserpuhdistus välttää puristusaineen käytön, mutta kokonaisjärjestelmän huolto on silti tarpeen. Vertaa kustannusta kullekin puhdistetulle osalle tai neliömetrille halutun pinnanlaadun perusteella.
Puhdistus vapauttaa hiukkasia ja saattaa vapauttaa vaarallisia aineita pinnoitteista. Soveltuva imu- ja suodatusjärjestelmä on tarpeen kyseiseen sovellukseen. Avoin korkeatehoinen järjestelmä vaatii myös hallitun lasersuoja-alueen, asianmukaisen suojauksen, koulutettuja käyttäjiä ja oikein valitun suojavarustuksen.
Anna perusmateriaali, saastuminen tai pinnoite, likimääräinen kerrospaksuus, osien mitat, päivittäinen työkuorma ja vaadittu pinnanlaatu. Valokuvat ja edustavat näytteet auttavat arvioimaan, onko prioriteettina valikoiva poisto, pinnan säilyttäminen vai suurempi tuottavuus.
Laserpuhdistuskoneessa kapea skannaus keskittää saman tehon pienelle viivalle, mikä sopii hitsausnauloille, reunoille ja syvälle kuljettuihin urille, joissa energiaa on keskitettävä. Laaja skannaus jakaa kyseisen tehon laajemmalle alueelle, jolloin yhdellä kierroksella voidaan puhdistaa suurempi levyala, mutta jokainen neliömillimetri puhdistuu hitaammin. Aseta leveys ensin siihen kohteeseen, jota olet puhdistamassa, ja tasaa sen jälkeen teho ja liikemäärä sen ympärille.
Tässä laserpuhdistuskoneessa 160 mm linssi tarjoaa lyhyemmän työetäisyyden ja tiukemman pisteen, mikä auttaa tarkassa työssä ja kapeissa tiloissa. 210 mm linssi taas tarjoaa suuremman ulottuvuuden ja laajemman kentän pinnalla, mikä sopii tasaisille levyille ja alueille, joihin käyttäjä ei pääse lähelle. Työpajoissa, joissa tehdään erilaisia tehtäviä, on yleensä molemmat linssit käytössä pikemminkin kuin valitaan vain toinen.
Tarjous sisältää sekä 110 V että 220 V versiot, joko 50 Hz tai 60 Hz taajuudella. Käyttö generaattorista riippuu generaattorin jatkuvasta tehosta ja aaltomuodon laadusta, joten jaat generaattorin tekniset tiedot ja sivuston jännitteen ennen tilausta. Rajallinen sähköntarjonta voi aiheuttaa laitteen katkaisun kuorman alla, vaikka keskimääräinen teho näyttäisi riittävältä.
Standardinmukaisen laserpuhdistuskoneen toimitusaika on 4–6 viikkoa vahvistetusta tilauksesta. Näytteiden testaus on hyödyllisempi aloitusvaihe: lähetä muutama edustava osa kanssa pinnan käsittely- ja pinnoitusteknologialla, jonka haluat, ja puhdistetut näytteet palautetaan asetukset merkittyinä. Tarjous perustuu tällöin todelliseen tulokseen eikä arvioon.
Suojalinsit skannauspäähän ja poistosuodattimeen ovat pääasialliset tarvikkeet. Linssit tarkistetaan sulkupisarojen varalta, ja ne vaihdetaan, kun pinakerros heikkenee; suodatinosat vaihdetaan pölyn kuormituksen mukaan määritellyn aikataulun mukaisesti. Hienojauheita, liuottimia tai puhalluspiippuja ei tarvitse vaihtaa.
Laserpuhdistuskoneessa pyyhitään linssi, tarkistetaan kuiteliitin ja jäähdytysilman virtaus sekä puhdistetaan poistotulo. Skannauspäätä pidetään käytön aikana sen pitopidikkeessä eikä pöydällä. Lyhyt päivittäinen tarkistus ja kuukausittainen linssin ja kaapelien tarkastus kattavat lähes kaiken tavallisessa huollossa tehtävän työn.
Molemmat voidaan puhdistaa, mutta asetukset eroavat. Alumiini heijastaa enemmän säteen osaa ja johtaa lämpöä pois nopeasti, joten siihen tarvitaan usein alhaisempaa tehoasetusta ja tarkempaa huomiota pulssin leveyteen. Ruostumaton teräs on yleensä suoraviivainen valinta okсидin ja hitsausvärjäytymän poistoon, vaikka alkuperäisen värin palauttaminen on lopputuloksen kysymys eikä puhdistuksen kysymys.
Laserpuhdistuskoneelle ei ole yhtä yksittäistä hintaa, koska teho, jännite, polttoväli, kuittolähde ja imurointi valitaan työkohtaisesti. Lähetä perusmateriaali, pinnoite, kerroksen paksuus ja vaadittu lopputulos, jolloin tarjous sisältää kunkin kohteen erikseen, jotta kahden toimittajan tarjouksia voidaan verrata rivi riviltä.
2D-pää laserpuhdistuskoneessa pitää työetäisyyden vakiona ja soveltuu tasaisille levyille ja yksinkertaisille muodoille. 3D-pää seuraa pinnan korkeutta, mikä auttaa kaarevilla, portaittisilla tai hitsatulla osilla, joissa muuten etäisyys poikkeaisi keskittämisalueelta.
Avoimet käsikäyttöiset laitteet kuuluvat yleensä luokkaan, joka vaatii valvotun alueen, lukitun pääsyn ja aallonpituuteen sopivan lasersuojalasien käytön. Luokka ilmoitetaan koneen merkinnässä ja käyttöohjeessa, ja paikallisissa säännöissä on eroja maakohtaisesti, joten tarkista paikalliset vaatimukset ennen laserpuhdistuskoneen käyttöönottoa.
Käsin pidettävät yksiköt voidaan kiinnittää kiinnitysasemaan tai robottikäsivarteen, kun työ on toistuvaa, mutta tähän tarvitaan kiinnitysliitäntä, liipaisusignaali ja turva-aitaus. Keskustele solun asettelusta ennen tilausta, koska standardin laserpuhdistuskoneen paketti toimitetaan käsin käytettäväksi.
Aseta kaksi tarjousta rinnakkain vertailuun tehon, kuittolähteen, polttovälien, skannausleveyden, imukapasiteetin, takuun ja varaosien osalta. Halvempi laserpuhdistuskone usein supistaa linssisarjaa tai imukapasiteettia, mikä näkyy myöhemmin lisäkustannuksina. Pyydä molemmilta toimittajilta testituloksia omasta näytteestäsi.
Imussa on käsiteltävä sekä pinnoitteen tuottamaa pölyä että höyryä, ei ainoastaan laitteen koon mukaista aluetta. Vahvista ilmavirta ja suodatinluokka poistettavan materiaalin perusteella ja ohjaa imunokka kohteeseen. Laserpuhdistuskone, joka toimii riittämättömän imun kanssa, altistaa sekä käyttäjän että työtilan ilman vaaralle.
Kuitulähteiden hinnat ovat laskeneet vuosien varrella, mutta laserpuhdistuskone ostetaan työvoimakustannuksen tai hävityskustannuksen perusteella, joka syntyy joka kuukausi. Laske takaisinmaksuaika omalla volyymilläsi: jos laite maksaa itsensä takaisin takuun sisällä, odottaminen aiheuttaa yleensä enemmän kustannuksia kuin hinnan lasku säästää.
Käsikäyttöinen laserhitsauskone
Sopivat järjestelmät voivat hitsata ruostumatonta terästä, hiiliterästä, alumiinia ja muita valittuja metalleja. Yhteensopivuus riippuu seoksesta, paksuudesta, pinnan tilasta ja liitoksen muodosta. Eri metallien yhdistelmiä on arvioitava erikseen; yksi onnistunut yhdistelmä ei vahvista kaikkien seosten soveltuvuutta.
Luotettava hitsauspaksuus riippuu materiaalista, liitostyypistä, osien sovituksen tarkkuudesta, laserin tehosta ja vaaditusta läpikuultavuudesta. Pelkkä maksimipaksuusväite ei riitä. Anna liitoksen piirros ja hyväksyntävaatimukset, jotta voidaan määrittää sopiva tuotantoväli.
Sopiville liitoksille laserhitsaus voi lisätä kulkunopeutta ja vähentää vääntymistä sekä jälkikäsittelyä. Hyöty vaihtelee liitoksen tarkkuudesta, materiaalista ja laatuvaatimuksista. Vertaa kokonaisaikaa hyväksytylle osalle, mukaan lukien valmistelu, hitsaus, tarkastus ja korjaustyöt.
Perustoimintojen oppiminen voi olla helpompaa kuin joissakin perinteisissä hitsausmenetelmissä, mutta tasalaatuisten hitsausten saavuttaminen edellyttää silti harjoittelua ja sopivia prosessiparametrejä. Laserturvallisuuskoulutus ja hyväksytty työalue ovat välttämättömiä ennen käyttöä. Helppokäyttöisyys ei korvaa prosessin pätevöitystä.
Suojakaasua käytetään yleensä hitsin suojaamiseen; kaasun on sovittava materiaaliin ja prosessiin. Joitakin tiukkoihin liitoksiin voidaan hitsata ilman täytelankaa. Muissa liitoksissa hyödyllistä on yhteensopiva lankasyöttölaite ja täytemateriaali, jos tukea on saatavilla.
Sopivalla kappaleiden sijoituksella ja parametreilla laserhitsaus tuottaa kapeita ja yhtenäisiä saumoja ja vähentää viimeistelytyötä. Lopullinen näkyvä laatu riippuu materiaalista, puhtaudesta, kaasusuojauksesta ja käyttäjän taidoista. Vahvista tulokset omien visuaalisten ja mekaanisten hyväksyntäkriteeriesi perusteella.
Avoin korkean tehon laserhitsaus vaatii hallitun työalueen, sopivat esteet tai suljetun tilan, poistoilmajärjestelmän ja sovelluskohtaisen suojavarustuksen. Heijastuneet säteet aiheuttavat myös vaaroja. Tavallinen hitsausturva ei riitä; noudata koneen ohjeita ja pätevän paikallisesti tehdyn turvallisuusarvioinnin suosituksia.
Budjetti suojakaasulle, sähkölle, suojalinsseille, suuttimille, jäähdytyksen huollolle ja tarvittaessa täyte-langalle. Sisällytä työvoimakustannukset ja hitsausten jälkikäsittely. Vertaa kustannuksia hyväksyttyä hitsausta kohden eikä pelkästään laserin tehoa tai koneen hintaa.
Lasermerkintäkone
Kuitulaserit ovat yleisesti käytössä metallien ja valittujen muovien merkintään. MOPA-kuitulaserjärjestelmät tarjoavat lisäksi pulssin leveyden säädön tiettyjen merkintävaikutusten saavuttamiseksi. UV- ja CO₂-laserit soveltuvat eri materiaaleihin ja pinnanlaatuun. Valitse lähteen testaamalla todellista alustaaasi ja vaadittua merkintää.
Lasermerkintä muuttaa tai poistaa materiaalia eikä käytä tavallista painomustetta. Kestävyys riippuu merkintämenetelmästä, syvyydestä, alustasta ja käyttöympäristöstä. Osille, jotka altistuvat kulutukselle, kemikaaleille tai lämmölle, määrittele asianmukaiset kestävyystestit ennen hyväksyntää.
Nämä ovat yleisiä lasermerkintäsovelluksia, mutta tuetut muodot ja muuttuvien tietojen toiminnot riippuvat ohjaimesta ja ohjelmistosta. Jäljitettävyyden koodien osalta arvioi kontrastia, kokoa ja luettavuutta tarkoitetun skannerin tai tarkistuslaitteen avulla – ei pelkästään ulkonäön perusteella.
MOPA-pulssisäädöllä voidaan saavuttaa tiettyjä väriefektejä ruostumattomalle teräkselle ja mustia merkintöjä anodoidulle alumiinille. Tulokset riippuvat seoksesta, pinnankäsittelystä ja parametreistä. Kyseessä ei ole täysväripainatus, eikä kaikkiin merkintätehtäviin tarvita MOPA:a.
Sopivat pyörivät kiinnityslaitteet tukevat sylinterimäisiä osia, kun taas joitakin muotoiltuja pintoja vaaditaan 3D-kohdistusta tai erityistä sijoittelua. Vahvista osan mitat, paino, geometria ja merkintäpaikka. Pelkkä pyörivä liitoslaite ei tee kaikkia kaarevia pintoja soveltuviksi.
Vaadittu teho riippuu materiaalista, kierroksenaikaan ja merkintäsyvyydestä. Linssin valinta vaikuttaa saatavilla olevaan kenttään ja saavutettaviin pistemäisiin ominaisuuksiin. Korkeampi teho tai suurempi kenttä eivät automaattisesti tuota tarkempia merkintöjä; arvioi molemmat tekstin ja osan perusteella.
Kierroksenaika riippuu tekstin koosta, täyttötiukkuudesta, syvyydestä, materiaalista ja lataustavasta. Mainitun skannausnopeuden ei pidä sekoittaa valmiin osan tuotantokapasiteettiin. Arvioi koko kierros, johon kuuluvat asettelu, merkintä, purkaminen ja mahdollinen koodintarkistus.
Integrointi riippuu valitusta ohjaimesta, ohjelmistolisenssista ja saatavilla olevista rajapinnoista. Määrittele käynnistysmekanismi, muuttuvien tietojen lähteet, osien seuranta ja virheenkäsittely ennen ostoa. Kuljetinmerkintä, tietokantayhteydet ja mukautettu ohjelmisto tulisi vahvistaa erityisinä konfiguraatio-kohteina.
Kuitulaserikatkaisin
Kuitulaserleikkurit voivat käsittelä yleisiä metalleja, kuten hiiliterästä, ruostumatonta terästä ja alumiinia, sopivilla asetuksilla. Leikkaussyvyys riippuu mallista, materiaalista ja apukaasusta. Käytä mallikohtaista leikkauskaaviota ja erota tuotantolaatuinen leikkaus maksimileikkaussyvyydestä.
Valitse teho pääasiassa useimmin käsiteltävien materiaalien, paksuuden, tilausmäärien ja vaadittavan reunalaadun perusteella. Korkeampi teho voi parantaa tuottavuutta sopivissa tehtävissä, mutta sen arviointiin on otettava huomioon myös kaasutoimitus, lastausaika, sähkötehon saatavuus ja kokonaissijoitus.
Hyvin sovitut parametrit voivat tuottaa puhtaita reunoja, mutta sulamisjäämät, hapettuminen ja karheus riippuvat materiaalista, paksuudesta, kaasusta ja osan geometriasta. Määrittele hyväksyttävä reunalaatu ja jälkikäsittelyprosessi. Älä olettaa, että kaikki osat ovat valmiita ilman jälkikäsittelyä.
Tärkeisiin kustannuksiin kuuluvat apukaasu, sähkö, suuttimet, suojalasit, jäähdytys, poisto ja huolto sekä työvoima. Myös materiaalin hyötykäyttö on tärkeää. Vertaa kustannuksia valmiiseen osaan käyttäen edustavia piirroksia sekä paikallisia kaasu- ja sähköhintoja.
Kaasun valinta vaikuttaa leikkausreunan hapettumiseen, leikkausnopeuteen ja kustannuksiin. Happi on yleinen valinta pehmeälle teräkselle; typpeä käytetään usein silloin, kun leikkausreuna ei saa hapettua. Puristettu ilma soveltuu joissakin sovelluksissa. Vahvista, että käytetty kaasu vastaa koneen ja materiaalin vaatimuksia sen laadun, paineen ja kapasiteetin osalta.
Vain kone, joka on erityisesti varustettu molempiin tehtäviin, pystyy tähän. Putkien leikkaaminen vaatii sopivan kiinnityksen, tuet ja ohjelmiston. Vahvista putkien muodot, mitat, kuormitusrajoitukset ja käytettävissä olevat pituudet; levyjen leikkaamiseen tarkoitettu kone ei automaattisesti sisällä putkien leikkaamisen mahdollisuutta.
Valmistele vaadittava lattiatila, pääsyreitti, tarvittaessa perustus, sähköntarve, apukaasu, jäähdytys ja poisto. Vaatimukset vaihtelevat konfiguraation mukaan. Pyydä asennuspiirrosta ja hyötykaasuspesifikaatioita tarkalleen valitulle koneelle ennen työpajan järjestelyä.
Ohjelmiston ohjeet ja vahvistetut leikkausasetukset voivat yksinkertaistaa käyttöä, mutta käyttäjien on silti suoritettava koulutus asennuksesta, nestauksesta, materiaalin käsittelystä, leikkaustuloksen laadun tarkistuksesta ja huollosta. Vahvista toimitettava ohjelmisto, koulutuksen laajuus ja tekninen tuki ennen konfiguraation valintaa.
Kerro meille, mikä osa on kyseessä ja mitä siitä on poistettava, niin valitsemme sinulle sopivan laserpuhdistuskoneen.
Lähetä kuva osasta, perusmateriaalista, pinnoitteesta tai saastumasta sekä haluamastasi pinnasta. Vastauksessamme ilmoitamme suositellun tehon, skannausleveyden ja polttovälin tähän laserpuhdistuskoneeseen sekä testisuunnitelman omalle näytteellesi.
Tarjous, pakkaus ja toimitus laserpuhdistuskoneelle hoituvat yhdestä yhteyshenkilöstä, ja vientikyselyihin vastataan 24 tunnissa. Jos työssä on mukana myös hitsausta, merkintöjä tai leikkausta, sama tehdas kattaa kaikki nämä tuotantolinjat, joten sekamyyntitilaus voidaan lähettää yhdessä.
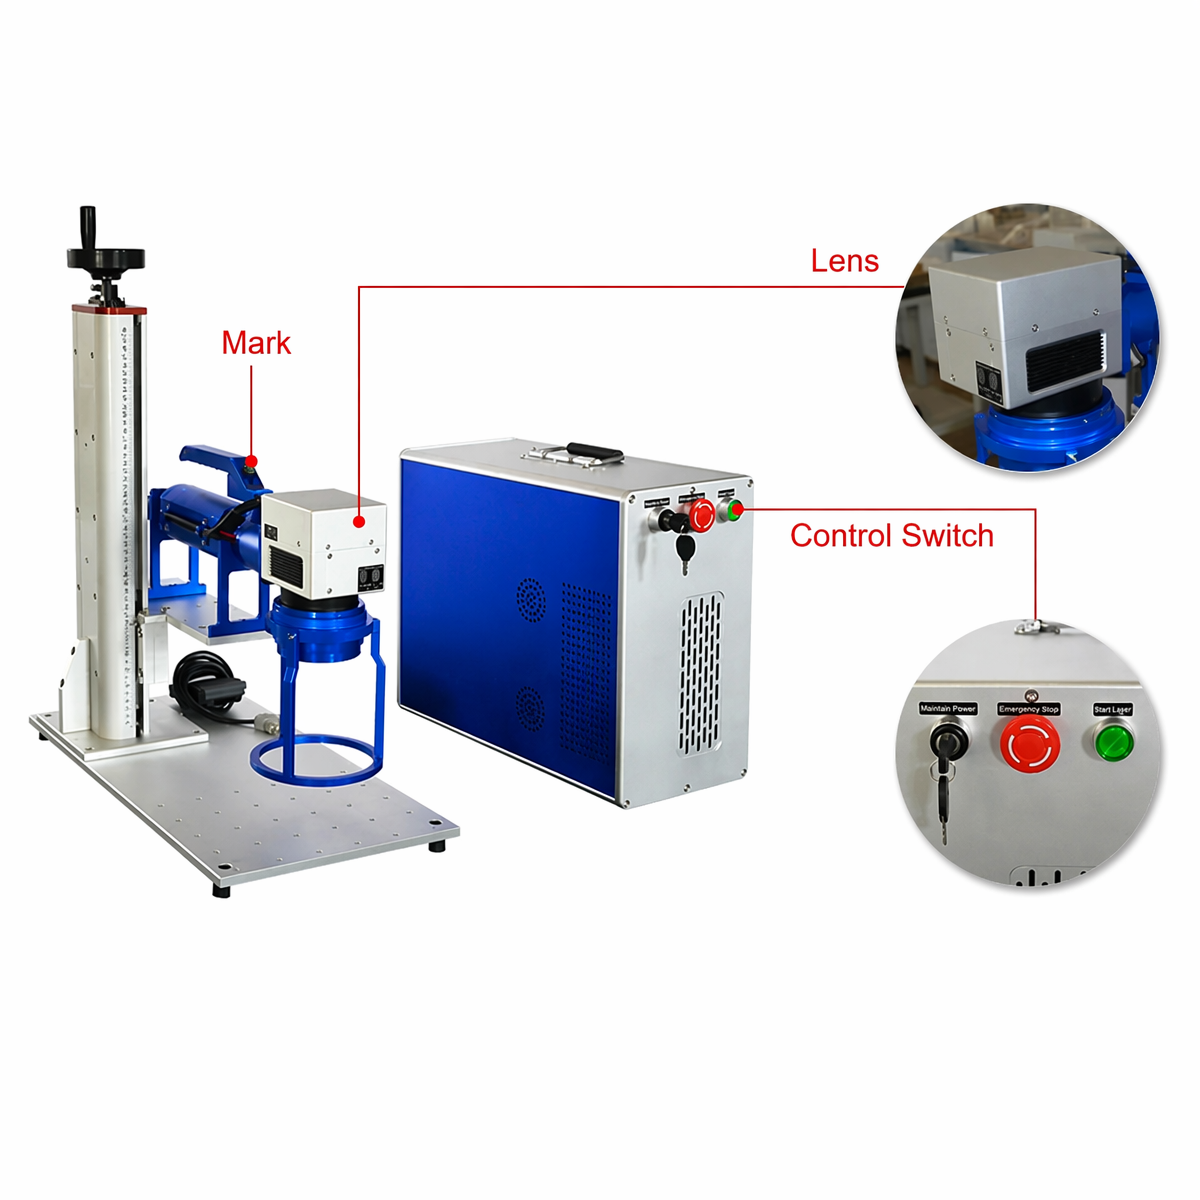
Tuotteiden määrä: Kännykässä pidettävä ruostumattomasta teräksestä valmistettu kuitulaserin merkintäkone
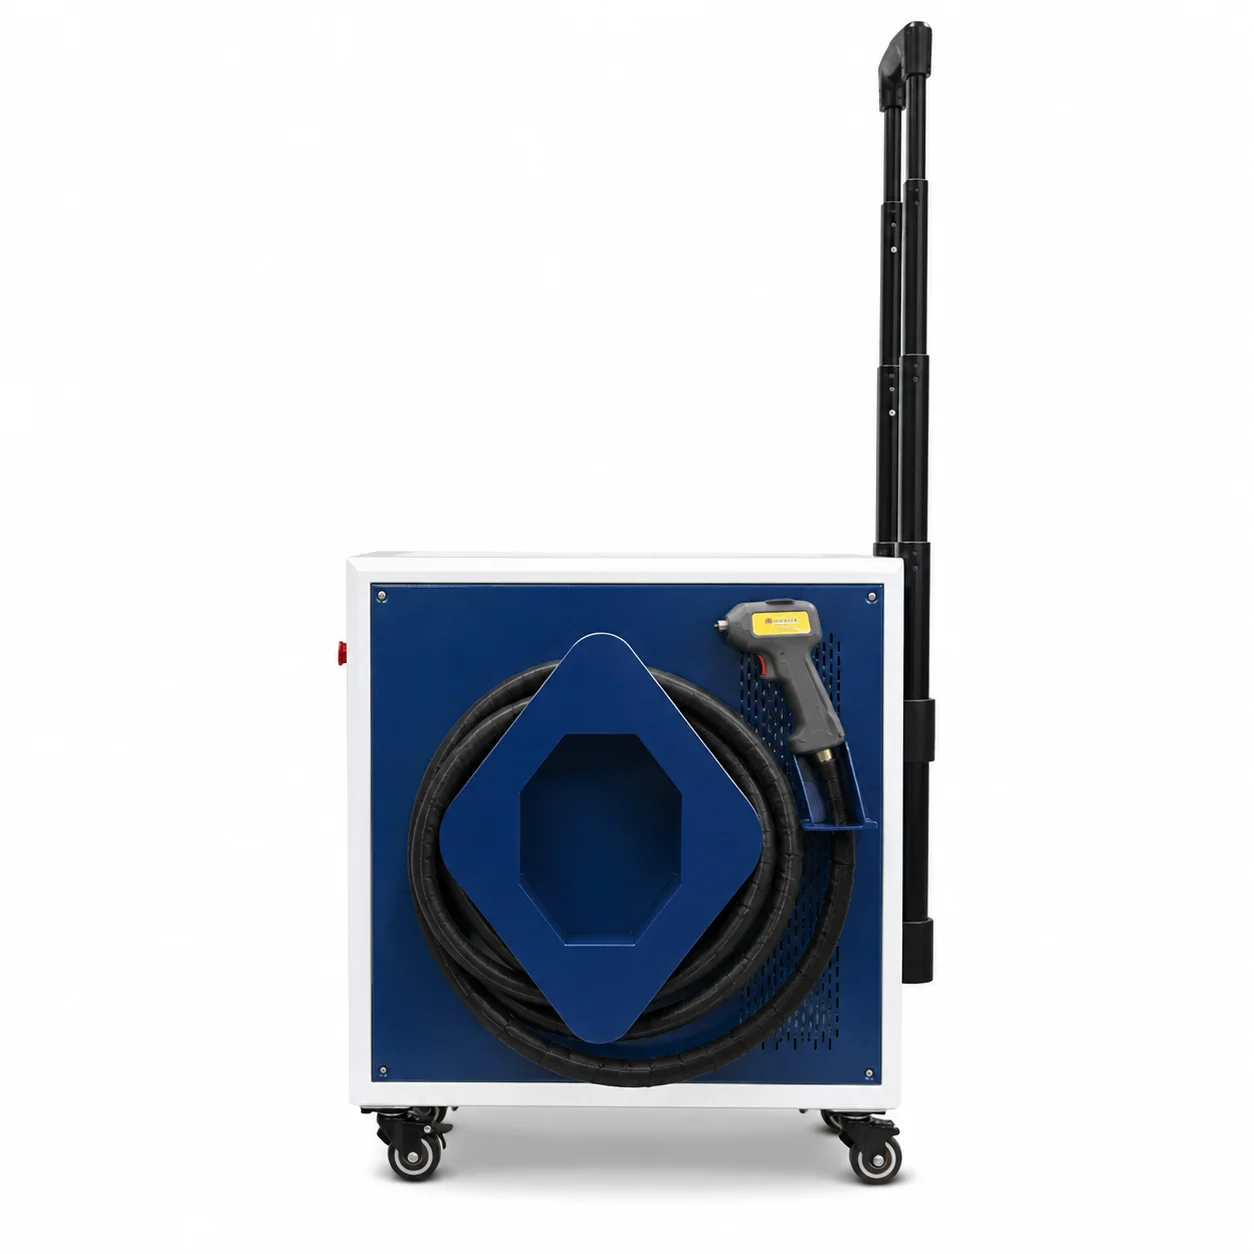
Tuotteiden määrä: 500 W pulsoiva kannettava laser-ruosteenpoistokone raskasmetallipuhdistukseen telineellä
Tuotteiden määrä: 200 W:n 3-in-1-käsin pidettävä pulssilaserpuhdistuskone metallimuottien, ruosteen, maalin ja okсидien poistoon
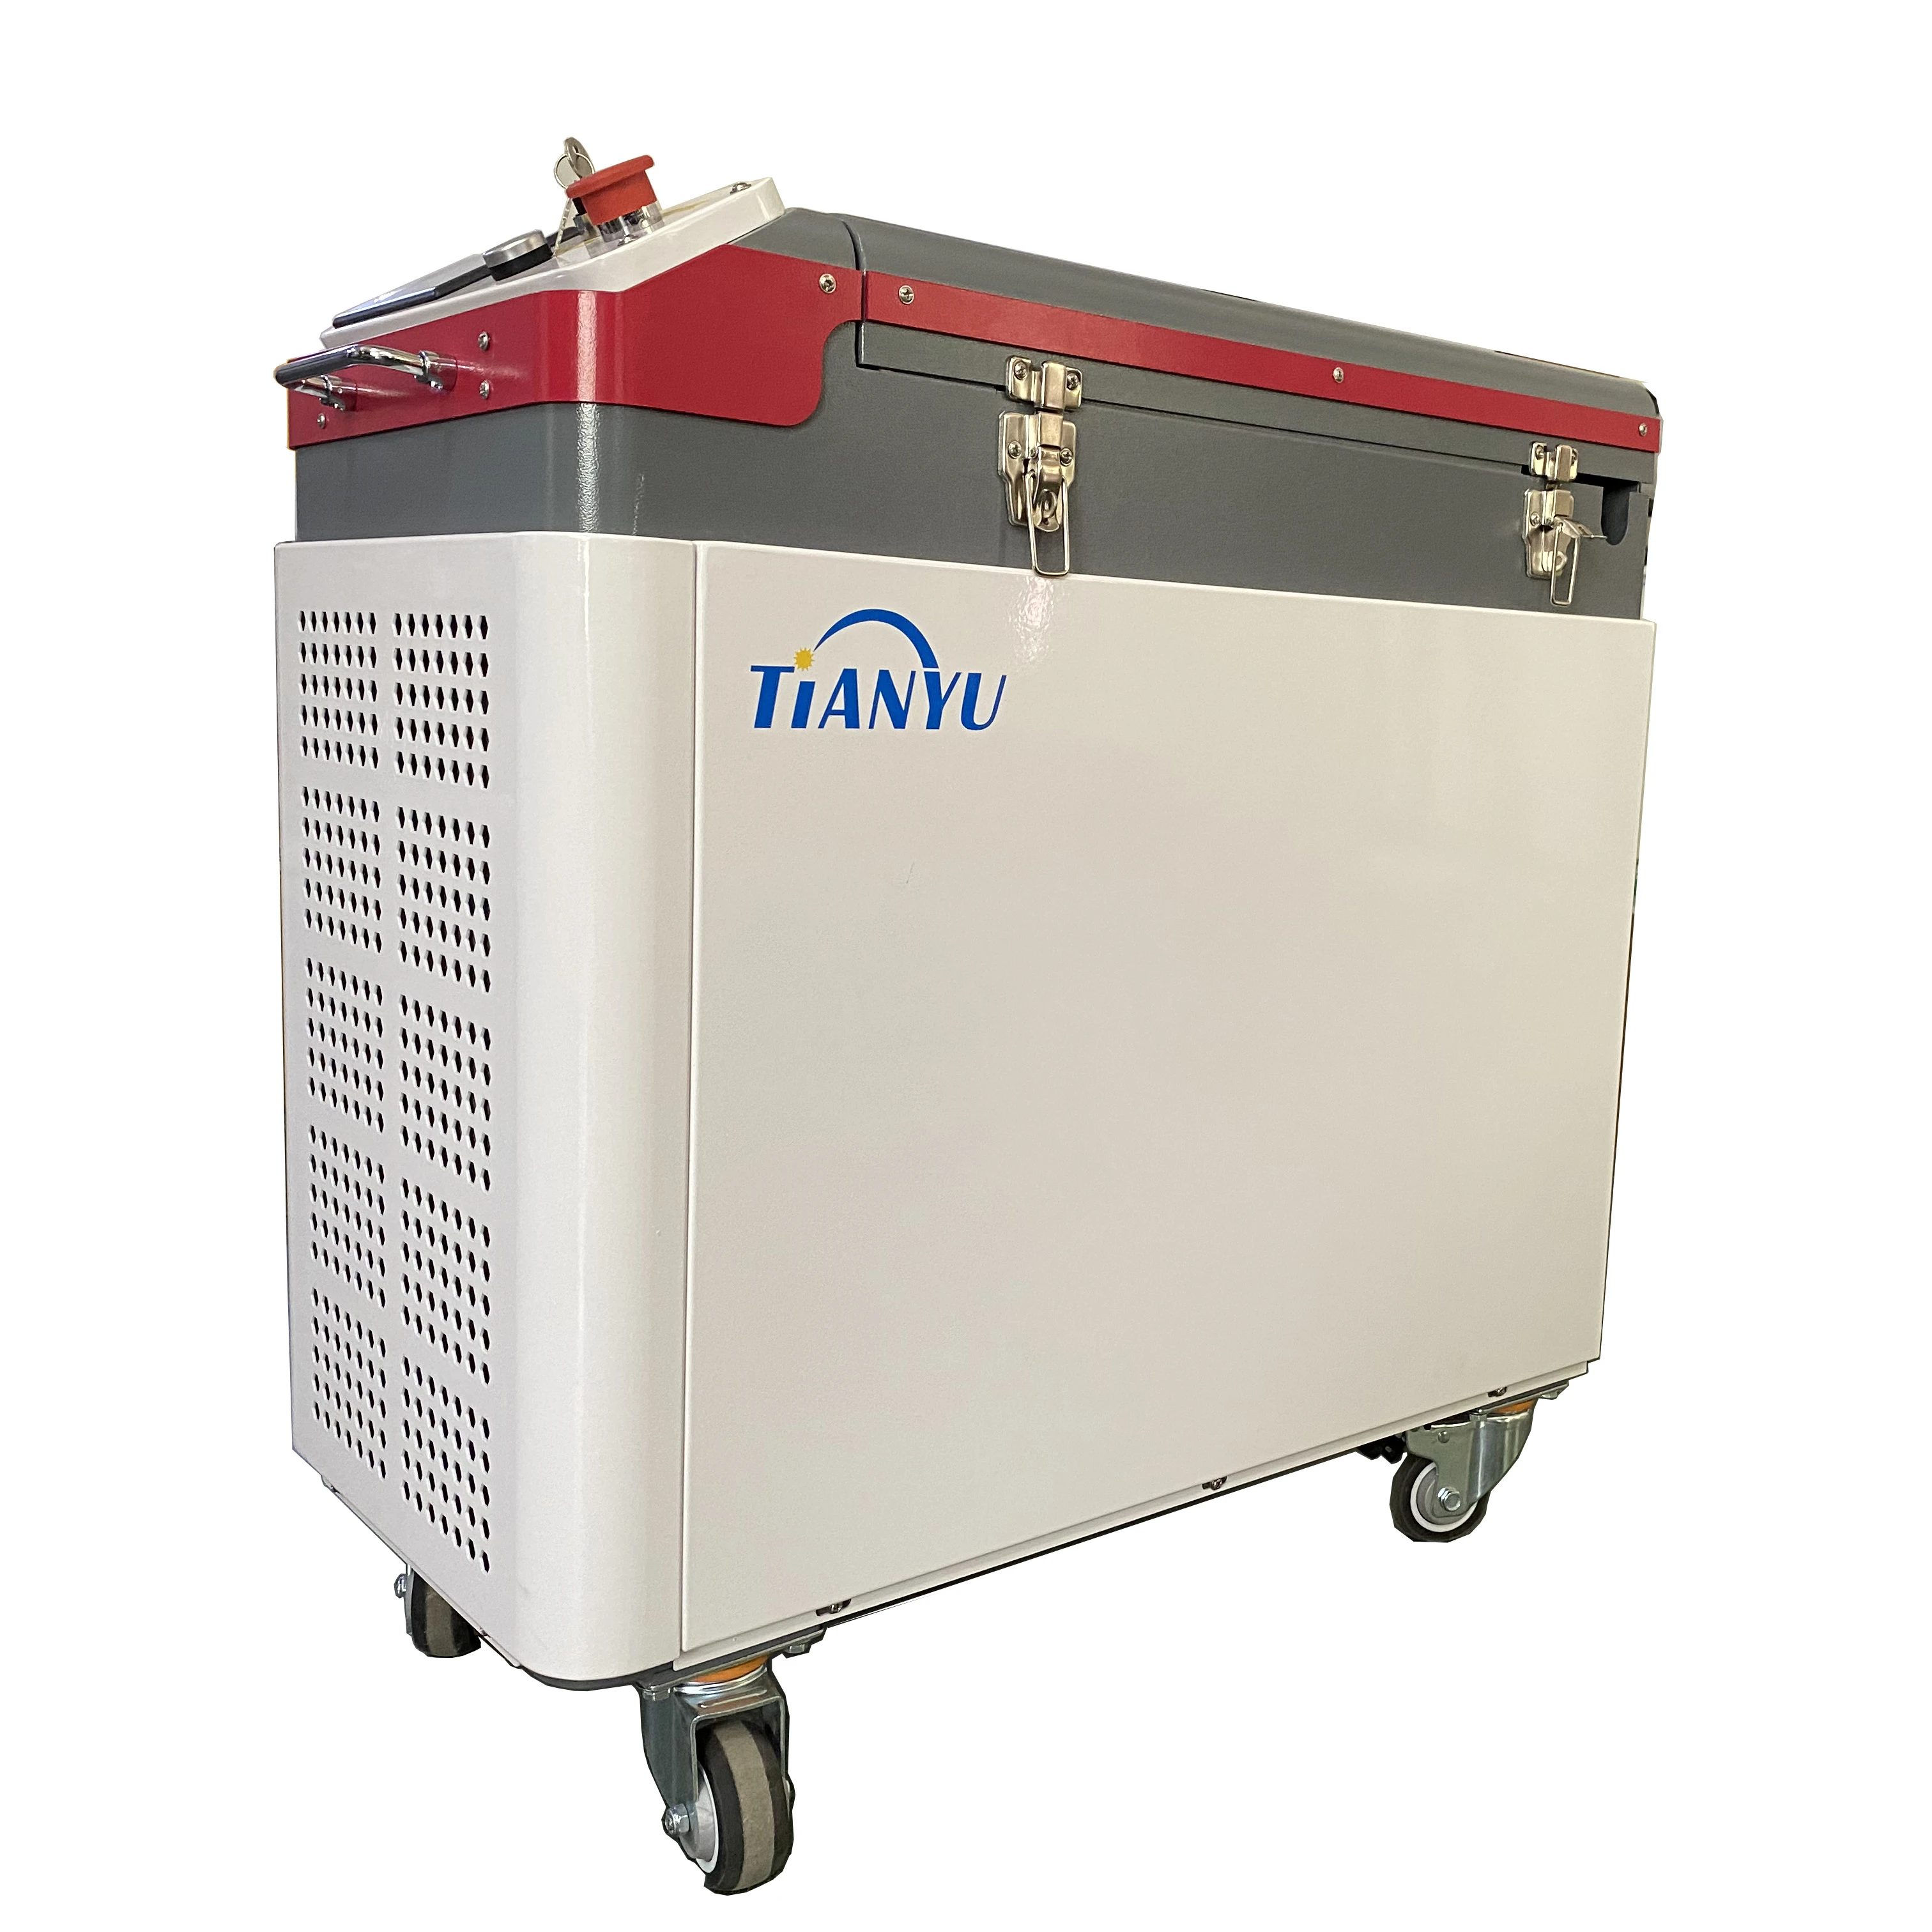
Tuotteiden määrä: Monitila-pulssilaserpuhdistuskone kotitalouskäyttöön, puupintojen ja piha-alueiden laattojen puhdistamiseen, JPT 300 W, 200 W ja 500 W
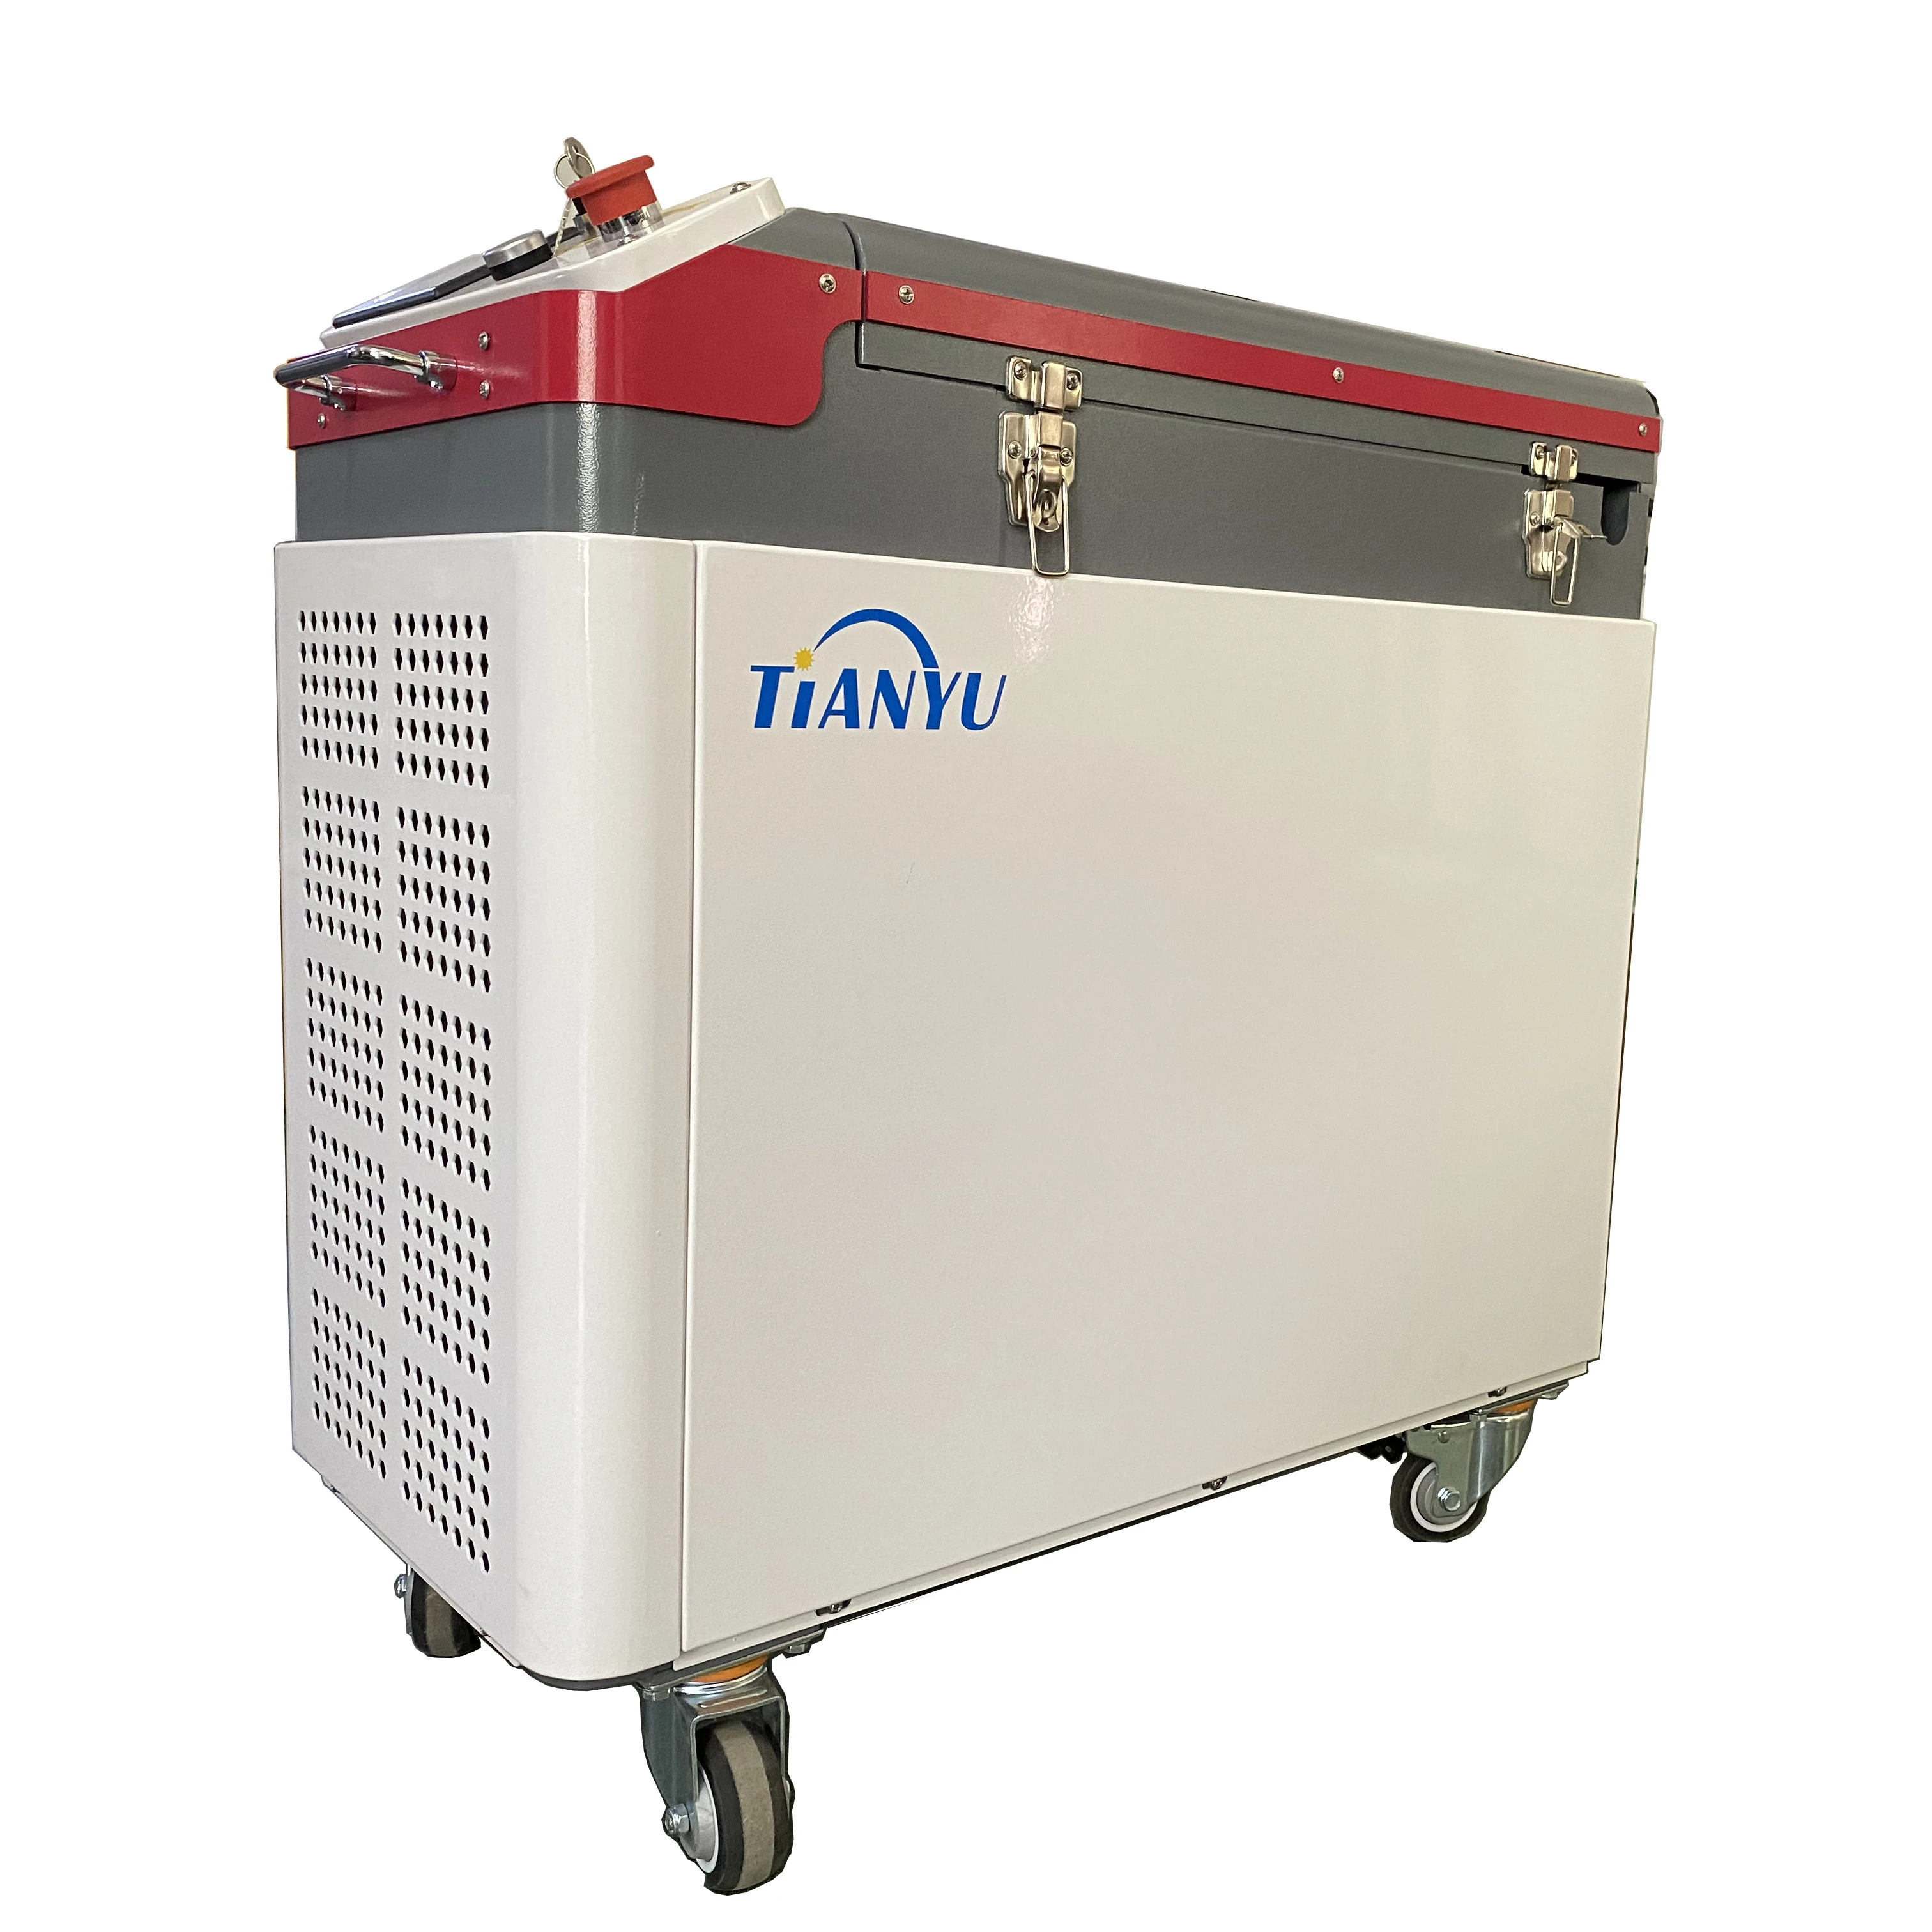
Tuotteiden määrä: Korkean tarkkuuden laserpuhdistuslaite puupohjaisille lattioille ja kotipihalle, JPT 300 W, 200 W ja 500 W
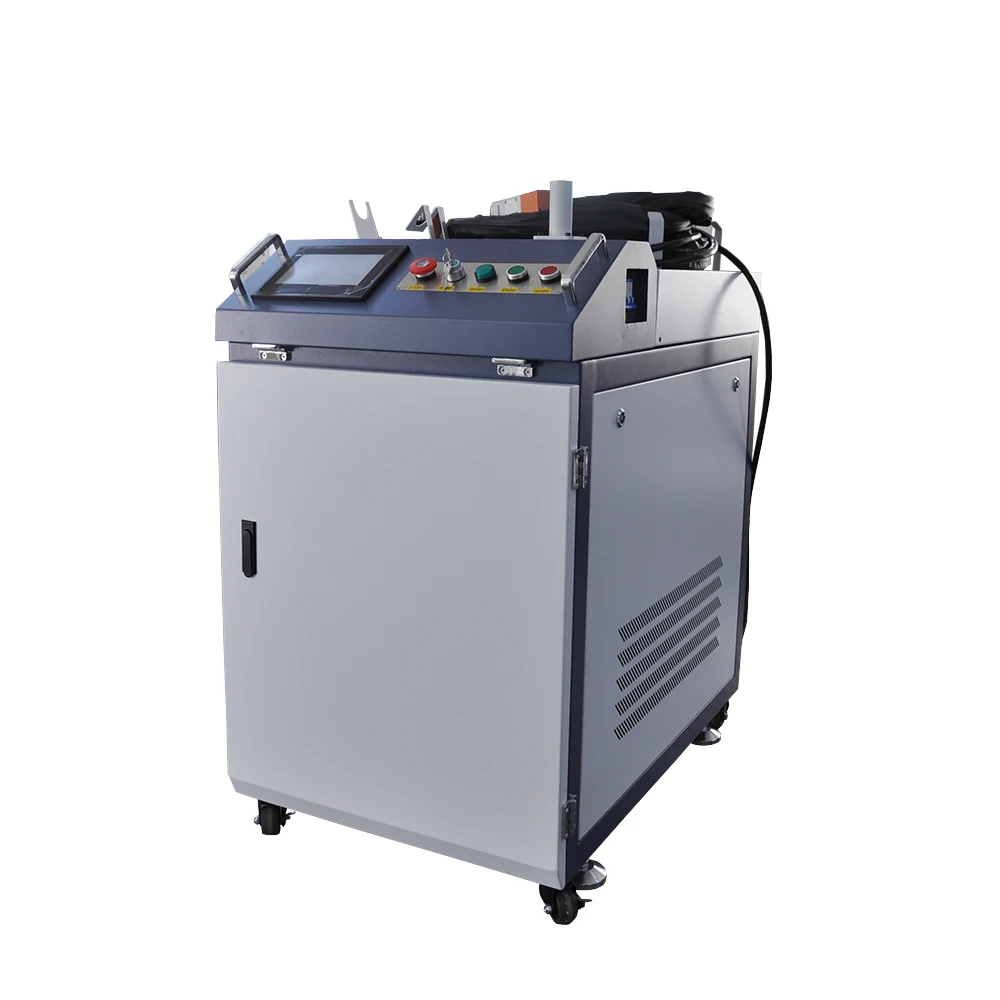
Tuotteiden määrä: Suuritehoinen pitkäaikaisesti käytettävä ruosteenpoistaja, 2000 W:n ja 3000 W:n laserpesukone, käsikäyttöinen kuitulaserpesukone

 EN


