 ×
Oct 23,2026
営業担当者がそう言ったからといって、「3人」ではない。4つの図面、4つの表、そしてあなたの工場が実際に1日に何をしているかに応じて1.1~2.9という数値を導き出す計算式がある。
本資料は図解による分かりやすい解説書です。そのため、現場のものづくりのやり方に則って、1枚の図面ずつ、1つの数値ずつ、形容詞を一切使わずにお伝えします。以下に示すすべての計算は、同一の前提条件(ベースライン)に基づいていますので、ご自身の作業効率などの数値に置き換えて、5分ほどで再計算できます。
| 方法 | 清掃効率 | 拘束されるオペレーター数 | 作業者あたりの有効作業面積(m²/h) | 300 m² の作業に要する工数(人時) | 労務費(ドル/m²) |
|---|---|---|---|---|---|
| 角砥石機+ワイヤーホイール | 1.2~1.8 m²/h | 1 | 1.5 | 200 | $14.67 |
| サンドブラスト(吸引式) | 7~9 m²/h | 2 | 5.0 | 60 | $4.40 |
| 化学薬品による浸漬/ゲル処理 | バッチ処理、浸漬時間8時間 | 作業時間1時間+取扱時間 | 6.0 | 50 | $3.67 |
| 500Wパルスレーザー | 12~14㎡/時 | 1 | 10.0 | 30 | $2.20 |
人件費のみ。メディア、薬品、廃棄処分、個人用保護具(PPE)、排気装置は含まれず、図4で別途価格設定されています。
第2列ではなく、第4列をご覧ください。サンドブラスト機は高速ですが、1人のオペレーターが噴射作業を行う場合、メディアの供給、部品の移動、ホースの監視などを行うため、もう1人の作業員が必要です。このため、機械能力の8㎡/時は、実際の作業者による作業効率では5㎡/時となります。一方、レーザーの14㎡/時は、ヘッドを保持し、継ぎ目を確認しながら横にステップ移動する作業を1人で行えるため、10㎡/時となります。
10を1.5で割ると 6.7になります。これは営業担当者が提示する数値であり、実際にレーザーが照射している間は現実的な数値です。しかし、実際にはほとんどその通りにはならず、機械は「目の前に作業がある間だけ」稼働するからです。それが図2です。
| STEP | 100㎡の作業に要する時間 | 作業全体に占める割合 | 誰が行うか |
|---|---|---|---|
| 荷下ろし、位置決め、クランプ | 1.5 時間 | 11% | 操作者 |
| 機械加工面のマスキングおよび保護 | 0.8時間 | 6% | 操作者 |
| レーザー加工(100㎡ ÷ 13㎡/h) | 7.7時間 | 58% | 操作者 |
| 再位置決め、部品の反転 | 1.6時間 | 12% | 操作者 |
| 照明下での検査および仕上げ修正 | 0.9時間 | 7% | オペレーター+品質検査 |
| フィルター交換、ノズル清掃、スイープ | 0.8時間 | 6% | 操作者 |
| 合計 | 13.3時間 | 100% | 作業効率:7.5㎡/時 |
支払われた労働時間の58%は金属への負荷が軽い作業である。残りの42%は、研磨チームも行う同様のハンドリング、マスキング、検査作業であり、本稿で最も重要な一文である。なぜなら、この文が「代替人数」が単純な生産性比率ではない理由を説明しているからだ。
上限値(セイリング)は3つあります。1つ目は生産能力で、置き換えられた工具と比較してビームがどれだけ高速かを示します。2つ目は設備利用率で、シフト時間中に実際に部品が加工ヘッドの前に存在する時間の割合です。例えば、洗浄工程が溶接・塗装・クレーンの待ち状態にある場合、この数値は90%ではなく40~60%となります。3つ目は残存手動作業量で、角部・深い凹み・ブレンドが必要なエッジ・テープ巻きが必要なねじ穴など、自動化が難しい部分の作業量を指します。実際にはこの作業量は全体の15~30%程度であり、完全に消失することはありませんが、単品あたりのコストは低下します。
| 工場タイプ | 利用率 | 残存する手作業 | 置き換えられた作業者 | 制約要因 |
|---|---|---|---|---|
| 鋳造・鋳物工程、洗浄がボトルネック | 85% | 10% | 2.6-2.9 | 部品サイズ、クレーン稼働時間 |
| 重量級の溶接加工、塗装前の錆発生 | 60% | 20% | 1.9-2.2 | 塗装ラインのサイクルタイム |
| 自動車・レストア向け、複数基材の混在 | 55% | 25% | 1.6-1.8 | 繊細なパネル、マスキング作業 |
| 軽量級の溶接加工、油分および溶接による変色 | 30% | 30% | 1.0-1.1 | 清掃作業がボトルネックではない |
最後の行こそが、顧客のコスト削減につながる部分です。組立工程全体が4時間である場合、そのうち清掃に要する時間が20分であっても、この機械は十分に投資回収可能です——品質向上、消耗品費の削減、そして夜7時になっても誰も溶接ビードを手作業で研磨する必要がなくなるという点で。ただし、人件費の削減という観点では回収できません。もし販売担当者が「人件費削減」を主な売りとしてこの機械を提案しているなら、それは現実から乖離した話です。
システム価格:500Wユニット9,800ドル+排気・フィルター装置3,900ドル= $13,700(フリート・オン・ボード価格、運賃および関税別)。消耗品およびフィルターの年間費用は1,180ドルです。以下に、それぞれ実在する工場を背景とした3つの事例を示します。
| 導入事例 | 実際に生じること | 年間のキャッシュ効果 | 投資回収期間 |
|---|---|---|---|
| A.採用見送りによる人件費削減 | 研磨作業員1名が定年退職し、後任を採用しなかったケース。レーザーと残存する作業員によって生産量を維持しています。 | +$41,800 1,900時間 × 22ドル |
3.7か月 |
| B. 残業がなくなります | 作業員数は5名のままですが、土曜日の残業(年間300時間)がなくなります。 | +$9,900 300時間 × 33米ドル |
16.6か月 |
| B2. 再配置され、余剰能力が販売されます | 誰も退職しません。作業場は作業量を40%増やします。この増加分による限界利益は月額1,450米ドルです。 | +$17,400 | 9.4か月 |
| C. 何も変わりません | 機械が導入され、作業員数・作業量・作業時間はそのままです。清掃作業が単に快適になります。 | -$1,180 消耗品のみ |
決して |
ケースCは単なる仮想の例ではありません。解放された作業時間が何に使われるのか明確に伝えられない場合、これが最も一般的な結果です。
ケースAとケースCは、同一の機械・同一の工場・同一の処理能力です。唯一の違いは、最初の1週間に行われた判断——解放された作業時間を、給与項目に転換するか、出荷数量に転換するか、あるいは無駄にするか——だけです。レーザー洗浄機は人手を節約しません。むしろ、人手を工程から取り除くのです。 コンテンツ その後、その削減分をいかに収益化するかは、経営陣の責務です。
 左から右へ:ブラスト処理では、媒体の補充と部品の取扱いに2人必要;化学処理では、部品のラッキング、浸漬時間、廃液処理が必要;レーザー処理は、1人・1つのヘッド・乾式で完結します。
当社の表は必要ありません。必要なのは、ストップウォッチ・巻尺・そして正直な1週間だけです。
ステップ1. 毎週清掃する3つの部品を選んでください。表面積(m²)を測定します——長さ×幅×清掃面の数——ただし、実際には清掃しない面は無視してください。
ステップ2. 現在の方法で、工具を手に取ってから元の場所に戻すまでの時間を計測します。清掃面積をその所要時間(時間単位)で割った値が、あなたの手作業による清掃効率(m²/h)です。
ステップ3 オペレーターに、1シフトあたり部品待ちに費やす時間(分)を聞いてください。それを480で割った値が、設備利用率です。この値は、経営者が思っているよりも通常低くなります。
ステップ4。 1週間あたりの清掃面積に46を掛けた値が、年間の清掃負荷(m²/年)です。
ステップ 5。 図3の計算式に、作業効率7.5 m²/hを代入して計算します。結果が1.2未満なら、品質と消耗品コストを重視して購入を検討してください。1.8を超えるなら、人件費削減を重視して購入を検討してください。その間の値なら、残業削減と生産能力向上を重視して購入を検討してください。
部品の写真3点と、現在の週間洗浄時間をお知らせください。その数値を使って当社が計算を行い、結果を表形式でお送りします。場合によっては「まだ購入しないでください」という結論になることもあります。当社は、実現しない投資回収(ペイバック)を約束して機械を販売するよりも、むしろ販売を逃すことを選びます。
写真+表面積+現在の週間洗浄時間があれば十分です。当社より、お客様の工場向けに記入済みの図3の表と、500Wでの洗浄様子を90秒間撮影した動画をお送りします。
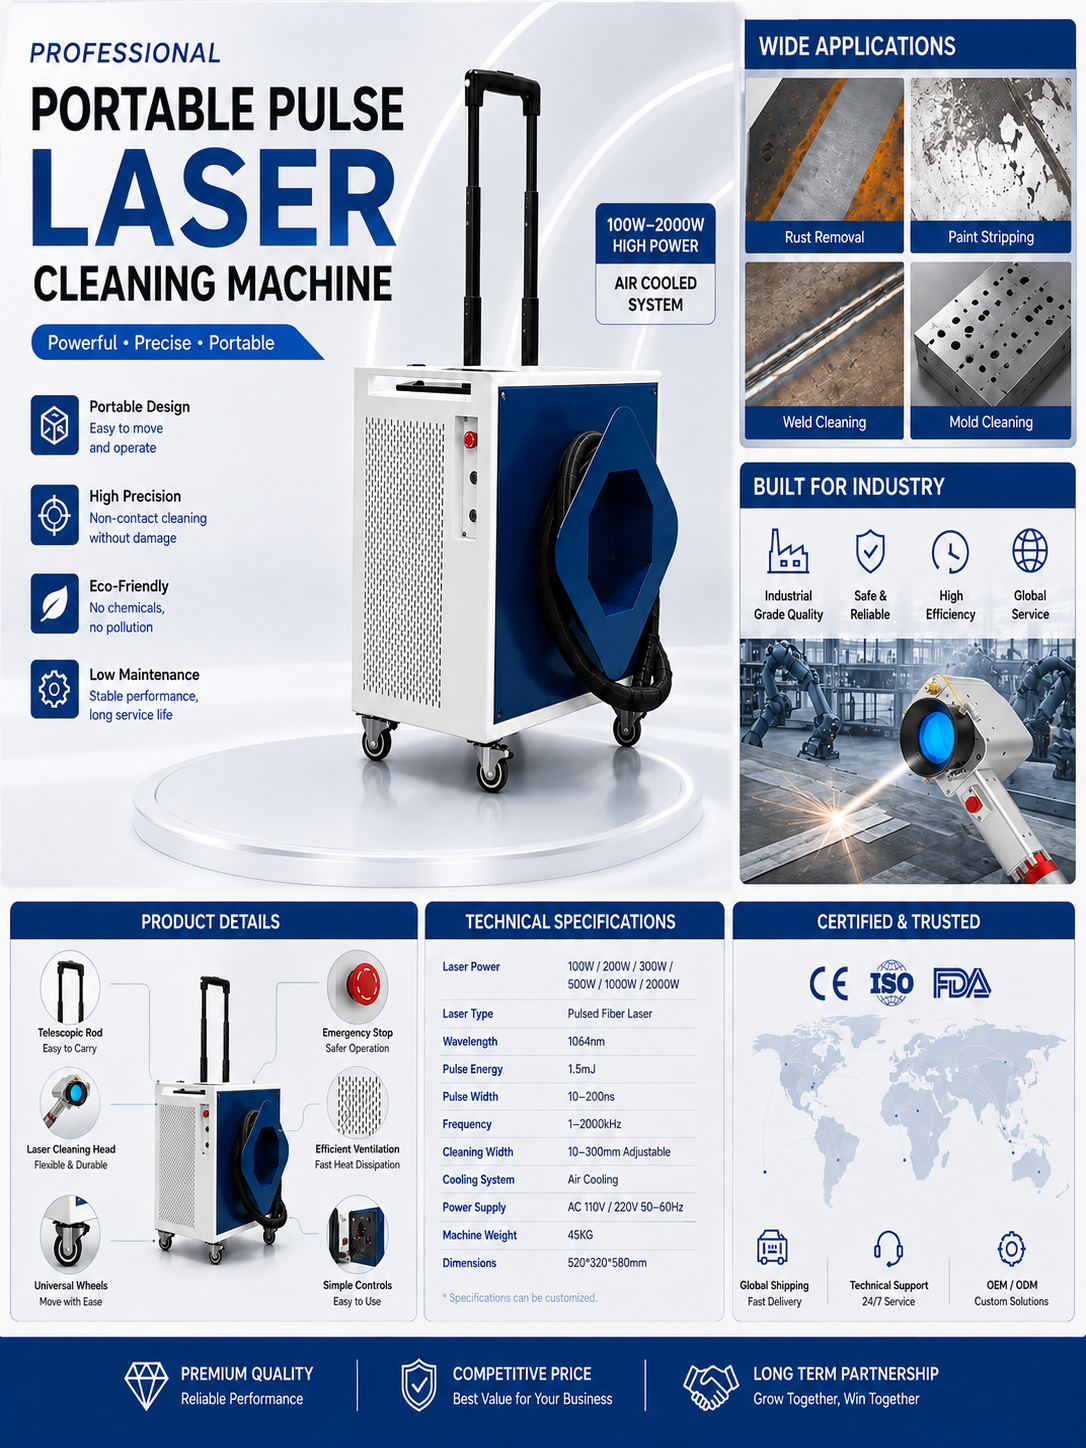
500W/1000W/2000Wパルス式システム・スキャン幅100~300mm・CEおよびFDAクラス4認証対応書類あり
投資回収(ペイバック)表の作成依頼レーザークリーニング 1m²あたりの労務費 投資回収計算 500W パルス式 除

 EN


