
 EN



Материаловая универсальность технологии лазерной очистки
Лазерная очистка перешла от лабораторной любопытности к повседневному промышленному применению. Принцип прост: импульсы высокоэнергетического лазера испаряют поверхностные загрязнения без повреждения основного материала. Станок для лазерной очистки делает этот процесс управляемым и воспроизводимым, позволяя работать с объектами от хрупких музейных артефактов до тяжёлого промышленного оборудования. Понимание того, какие материалы хорошо реагируют на лазерную очистку, определяет, подходит ли эта технология для конкретной производственной или технической среды.
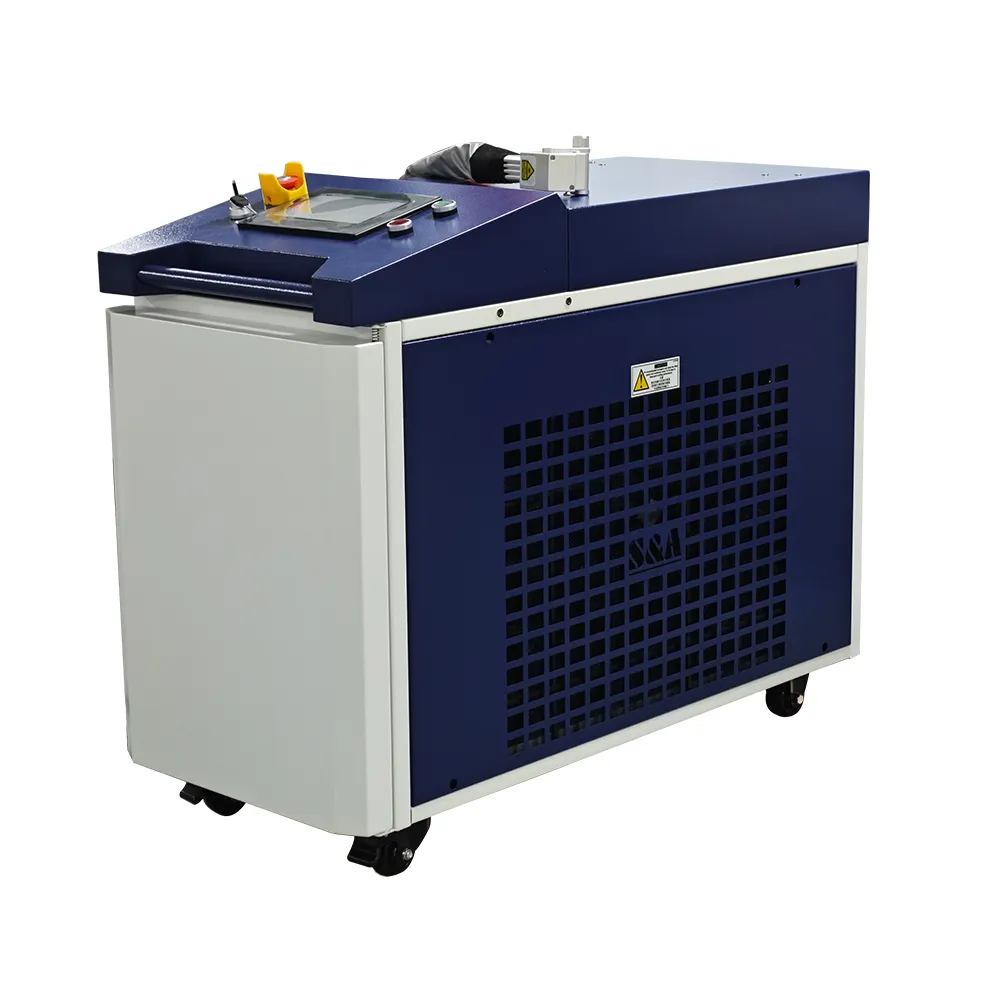
Принцип работы станка для лазерной очистки
Процесс очистки основан на селективном поглощении. Лазерный импульс поглощается загрязнением — ржавчиной, краской, маслом, оксидом — что приводит к его почти мгновенному испарению. Основной материал поглощает меньше энергии на той же длине волны и остается в основном неизменным. Импульсные волоконные лазеры мощностью от 50 до 500 Вт доминируют в промышленных приложениях для очистки. Длительность импульса, измеряемая в наносекундах, определяет, будет ли энергия оставаться на поверхности или проникать глубже. Лазерная очистная установка с регулируемыми параметрами импульса способна обрабатывать различные типы материалов без изменения аппаратного обеспечения.
Материалы, хорошо поддающиеся обработке
Углеродистая сталь и нержавеющая сталь являются наиболее часто очищаемыми основаниями. Удаление ржавчины — самое крупное отдельное применение: стальная пластина, покрытая ржавчиной, которую при абразивном дробеструйном методе очищают в течение 30 минут, может быть очищена лазером за 5–8 минут без образования вторичных отходов. Нержавеющая сталь особенно выигрывает от такого метода, поскольку лазерная очистка не оставляет в материале частицы углерода, которые часто остаются после абразивных методов.
Алюминий и медь обладают высокой отражательной способностью в инфракрасном диапазоне длин волн, однако их оксидные слои поглощают больше энергии, чем базовый металл, что позволяет осуществлять избирательное удаление. Лазерная очистная установка удаляет оксид алюминия перед сваркой, устраняя пористость, вызываемую загрязнением оксидом в сварных швах.
Инструментальные стали и чугун хорошо подходят для технического обслуживания пресс-форм и штампов. В полостях литьевых форм накапливаются карбонизированные остатки, которые лазерная очистка удаляет без изменения геометрии полости — абразивные методы неизбежно приводят к износу прецизионных поверхностей.
Материалы, требующие тщательного контроля параметров
Окрашенные и покрытые поверхности требуют последовательных проходов с различной плотностью мощности, поскольку верхнее покрытие поглощает лазерную энергию иначе, чем грунтовочный слой. Операторам следует начинать с пробных участков при низкой мощности. Лазерная очистная установка с сохранёнными профилями параметров для различных систем окраски исключает необходимость подбора режимов «на глаз» в ходе производства.
Полимер, армированный углеродным волокном поддается лазерной очистке, но требует наиболее тщательного контроля. Порог очистки должен быть ниже порога повреждения композитного материала — узкий диапазон, с которым успешно справились аэрокосмические предприятия при удалении краски с панелей летательных аппаратов.
Материалы, как правило, непригодные для лазерной очистки
Белая керамика трескается под действием теплового удара от лазерных импульсов. Прозрачное стекло пропускает большую часть энергии, не поглощая её на поверхностных загрязнениях. Оцинкованная сталь с толстым цинковым покрытием требует систем отвода паров, которыми многие установки не оснащены.
Практический пример: оптимизация технического обслуживания инструментов
Ведущий поставщик штамповочных деталей для автомобильной промышленности в Мексике эксплуатировал 14 штамповочных линий, ежедневная очистка матриц которых требовалась для удаления накопившегося смазочного состава. Ручная абразивная очистка занимала 32 рабочих часа в неделю и постепенно изнашивала радиусы матриц, что вынуждало их восстановление каждые 18 месяцев вместо 36.
Поставщик внедрил установку лазерной очистки, интегрированную с существующей волоконно-оптической лазерной системой посредством переключаемого пути подачи лазерного луча. Время очистки штампов сократилось с 2,5 часов на линию до 45 минут. Количество персонала сократилось до одного оператора, обслуживающего все 14 линий. Интервалы между восстановлениями штампов вернулись к 36 месяцам. Система окупилась за 10 месяцев за счет экономии на заработной плате и увеличения срока службы штампов.
Выбор установки лазерной очистки
Основные параметры спецификации
Наиболее важное решение — определить, нужна ли предприятию специализированная установка лазерной очистки или можно модернизировать существующий лазерный источник для очистки путем обновления системы подачи луча. Предприятия, выполняющие как сварку, так и очистку на аналогичных материалах, получают выгоду от комбинированных систем. Стандарт ISO 8501-1 устанавливает требования к чистоте поверхности при подготовке стали, которые лазерная очистка соответствует или превосходит. Компания TY Laser предлагает универсальные волоконно-оптические лазерные системы, которые можно настроить для выполнения операций очистки, сварки и маркировки с использованием одного лазерного источника.
Оперативные соображения
Лазерная очистка приводит к испарению загрязнений, для удаления которых требуется система отвода дыма. Размеры системы отвода должны соответствовать ожидаемой скорости очистки: удаление ржавчины с площади 1 кв. м за час образует определенный объем твердых частиц. Предварительные фильтры задерживают крупные частицы, а окончательные HEPA-фильтры защищают рабочую среду.
Часто задаваемые вопросы
Может ли лазерная очистка повредить основную поверхность?
При правильных параметрах лазерная очистка удаляет менее 1 микрометра базового материала за один проход. Неправильные настройки с избыточной мощностью могут вызвать плавление поверхности; поэтому перед началом промышленной очистки стандартной практикой является тестирование параметров на образце материала.
Какова максимальная толщина ржавчины, которую может удалить лазерная очистная установка?
Слабую и умеренную ржавчину толщиной до 0,2 мм удаляют за один проход. Для удаления более толстого коррозионного слоя требуется несколько проходов. При сильной ржавчине толщиной свыше 0,5 мм экономически целесообразнее предварительно применить механические методы очистки, а затем завершить процесс лазерной очисткой.
Каковы эксплуатационные затраты при лазерной очистке по сравнению с абразивным дробеструйным способом?
Лазерная очистка исключает расходы на закупку, обращение и утилизацию абразивного материала, которые составляют от 40 до 60 % общей стоимости дробеструйной очистки. Стоимость очистки на квадратный фут ниже при объемах работ свыше 500 кв. футов в месяц.
Какое обслуживание требуется для машины лазерной очистки?
Очистка оптики является основной задачей технического обслуживания: осаждения паров загрязняющих веществ на защитной линзе снижают качество лазерного луча. Очистку линзы следует выполнять в соответствии с графиком, установленным производителем. Замена фильтров системы отвода дыма зависит от объёма очистки и типа загрязнителей.
В каких отраслях промышленности лазерная очистка применяется наиболее широко?
Основными отраслями, внедряющими лазерную очистку, являются автомобильное производство, техническое обслуживание авиационно-космической техники, производство инструментов и штампов, а также техническое обслуживание морской техники. Подготовка поверхности перед сваркой и нанесением покрытий — это наиболее быстро растущее применение. Компания TY Laser поставляет лазерные очистные установки для этих отраслей промышленности.
Безопасна ли лазерная очистная установка для поверхностей, контактирующих с пищевыми продуктами?
Лазерная очистка не оставляет химических остатков и не вводит посторонние частицы в поверхность. Нержавеющее оборудование для пищевой промышленности, очищенное лазером, проходит испытания на адгезию бактерий на уровне, сопоставимом с электрополированными поверхностями.