
 EN



Laserpuhdistusteknologian materiaalimonipuolisuus
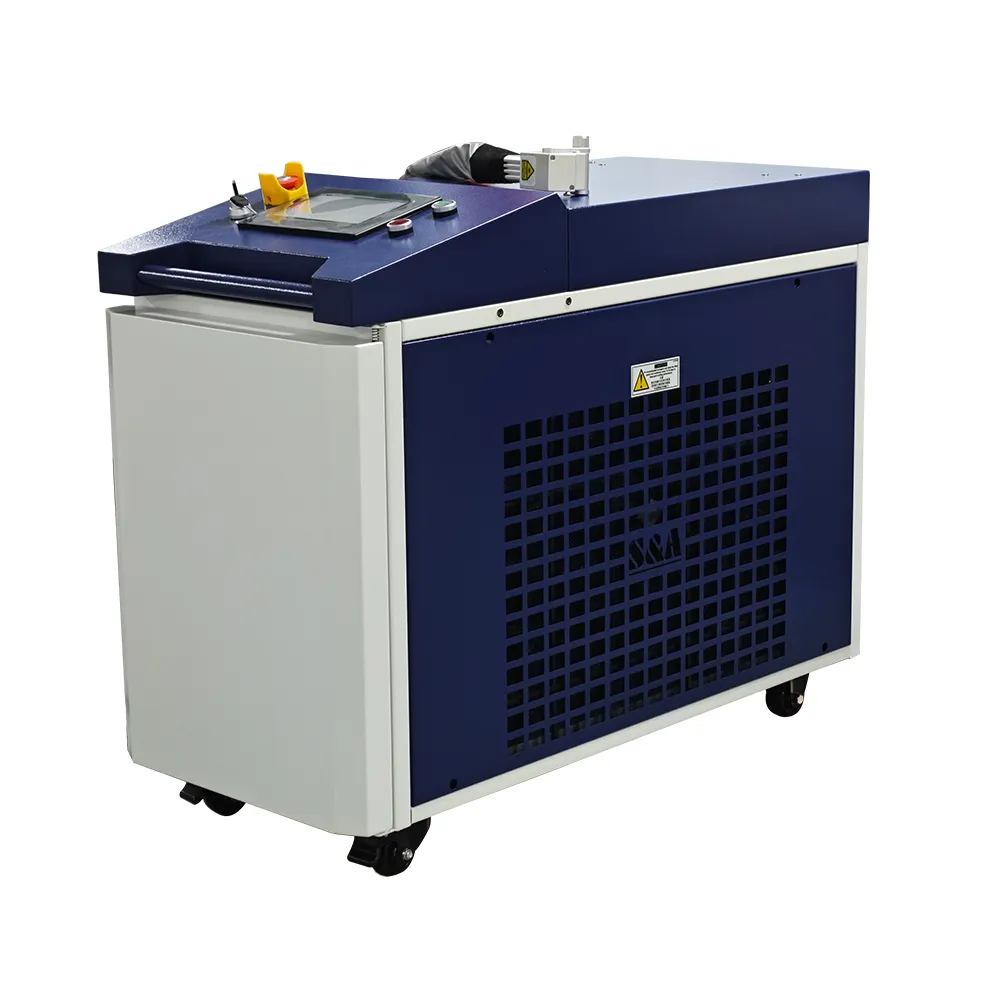
Laserpuhdistus on siirtynyt laboratoriotutkimuksesta tavanomaiseen teolliseen käyttöön. Periaate on yksinkertainen – korkean energian laserpulssit haihduttavat pinnalliset epäpuhtaudet vahingoittamatta alapuolella olevaa materiaalia. Laserpuhdistuskone tekee tästä prosessista hallittavan ja toistettavan, ja se pystyy käsittelämään materiaaleja herkistä museoesineistä raskaisiin teollisiin koneisiin. Sen ymmärtäminen, mitkä materiaalit reagoivat hyvin laserpuhdistukseen, määrittää, sopiiko tämä teknologia tiettyyn tuotanto- tai huoltaympäristöön.
Laserpuhdistuskoneen toimintaperiaate
Puhdistusprosessi perustuu valikoivaan absorptioon. Laserpulssi absorboituu kontaminaanttiin – ruosteeseen, maaliin, öljyyn tai oksidiin – mikä aiheuttaa sen haihtumisen lähes heti. Substraatti absorboi vähemmän energiaa samalla aallonpituudella ja jää suurelta osin vaikutuksettomaksi. Teollisuuden puhdistussovelluksissa käytetään enimmäkseen pulssattuja kuitulaserita, joiden teho on 50–500 watti. Pulssin kesto, joka mitataan nanosekunneissa, määrittää, pysyykö energia pinnalla vai tunkeutuuko se syvemmälle. Laserpuhdistuskone, jossa on säädettäviä pulssiasetuksia, kykenee käsittelyyn useita eri materiaalilajeja ilman laitteellisia muutoksia.
Materiaalit, jotka reagoivat hyvin
Hiiliterästä ja ruostumatonta terästä ovat yleisimmät puhdistettavat substraatit. Ruosteen poisto on suurin yksittäinen sovellus – ruostunut teräslevy, jonka puhdistaminen hienokarvaisella puhalluksella kestää 30 minuuttia, voidaan puhdistaa laserilla 5–8 minuutissa ilman sivutuotteita. Ruvistettu teräs hyötyy erityisesti siitä, että laserpuhdistus ei upota hiilikhiukkasia, joita hienokarvaiset menetelmät usein jättävät jälkeensä.
Alumiini ja kupari ovat erittäin heijastavia infrapunasäteilyssä, mutta niiden oksidikerrokset absorboivat enemmän energiaa kuin perusmetalli, mikä mahdollistaa valikoivan poiston. Laserpuhdistuskone poistaa alumiinioksidin hitsausta edeltävissä vaiheissa, mikä estää hitsausliitosten ilmakuplia, joita oksidisaasteet aiheuttavat.
Työkaluteräkset ja valurauta soveltuvat hyvin muottien ja työkalujen huoltoon. Suurpaineruiskutusmuottien kammiot kertyvät hiilillistyneitä jäämiä, jotka laserpuhdistus poistaa muuttamatta kammion geometriaa – hienopiirteisiä pintoja kuluttavat karkeat menetelmät vaurioittavat välttämättä tarkkuuspintoja.
Materiaalit, joihin vaaditaan tarkkaa parametrien säätöä
Maalatut ja pinnoitetut pinnat vaativat useita peräkkäisiä käsittelykertoja eri tehotiukkuuksilla, koska päällystekerros absorboi laserenergiaa eri tavoin kuin alakerros. Käyttäjien tulisi aloittaa alhaisella tehotiukkuudella suoritetuilla testialueilla. Laserpuhdistuskone, jossa on tallennettuna eri maalijärjestelmiä varten suunniteltuja parametriprofiileja, estää kokeilujen ja virheiden toistamisen tuotannossa.
Hiilikuituvahvistetty polymeeri on laserpuhdistettavissa, mutta vaatii erityisen tarkkaa säätöä. Puhdistuksen kynnysarvon on oltava alhaisempi kuin yhdistelmäaineen vaurioitumiskynnys – hyvin kapea marginaali, jonka ilmailualan laitokset ovat onnistuneet hallitsemaan maalikerroksen poistossa lentokoneen paneelien pinnalta.
Yleensä sopimattomat materiaalit
Valkoiset keraamiset materiaalit halkeavat lämpöshokin vaikutuksesta laserpulssien aiheuttamana. Läpinäkyvä lasi päästää suurimman osan energiasta läpi eikä absorboi sitä pinnalla oleviin lika-aineisiin. Sinkitty teräs, jossa on paksu sinkkipinnoite, vaatii savunpoistojärjestelmiä, joita monet asennukset eivät ole varustettu.
Käytännön esimerkki: Työkalujen huollon optimointi
Meksikossa toimiva autoteollisuuden ensimmäisen tason muovauspalveluntarjoaja käytti 14 puristuslinjaa, joiden muottien puhdistusta oli tehtävä päivittäin piirtoaineen kertymän poistamiseksi. Manuaalinen karkealla menetelmällä tehty puhdistus kulutti viikossa 32 työtuntia ja kulutti hitaasti muottien kaarevuussäteitä, mikä pakotti uudelleenhuollon joka 18. kuukaudella sen sijaan, että se olisi tapahtunut joka 36. kuukaudella.
Toimittaja esitteli laserpuhdistuskoneen, joka oli integroitu olemassa olevaan kuitulaserjärjestelmään vaihtokelpoisella säteenjakojärjestelmällä. Muottien puhdistusaika laski 2,5 tunnista linjaa kohden 45 minuuttiin. Työvoimatarve vähentyi yhdeksi operaattoriksi, joka hoitaa kaikki 14 linjaa. Muottien uudelleenkäsitelyväli palasi 36 kuukauteen. Järjestelmä maksautui itsensä 10:ssä kuukaudessa työvoimakustannusten vähentymisen ja muottien pidennetyn käyttöiän ansiosta.
Laserpuhdistuskoneen valinta
Tärkeimmät tekniset parametrit
Tärkein päätös on, tarvitseeko tehdas erillisen laserpuhdistuskoneen vai voidaanko olemassa oleva laserlähde muokata puhdistukseen säteenjakojärjestelmän päivityksellä. Teollisuuslaitokset, jotka suorittavat sekä hitsausta että puhdistusta samanlaisilla materiaaleilla, hyötyvät yhdistetyistä järjestelmistä. ISO 8501-1 -standardi määrittelee teräksen pinnan puhtausvaatimukset, joita laserpuhdistus täyttää tai ylittää. TY Laser tarjoaa monikäyttöisiä kuitulaserjärjestelmiä, joita voidaan konfiguroida puhdistukseen, hitsaukseen ja merkintään yhdestä laserlähteestä.
Toiminnalliset näkökohdat
Laserpuhdistus tuottaa haihtuvaa kontaminaanttia, joka vaatii savunpoistoa. Savunpoistojärjestelmän koko on mitoitettava odotettuun puhdistusnopeuteen — esimerkiksi 1 neliömetrin ruskon poisto tunnissa tuottaa tietyn määrän hiukkasia. Esisuodattimet keräävät suuremmat hiukkaset; HEPA-loppusuodattimet suojaavat työympäristöä.
Usein kysytyt kysymykset
Voiko laserpuhdistuskone vahingoittaa pohjapintaa?
Oikeilla parametreilla laserpuhdistus poistaa alle 1 mikrometrin pohjamateriaalia kerralla. Virheelliset asetukset ja liiallinen teho voivat aiheuttaa pinnan sulamista — parametrien testaus näytteellä ennen tuotantopuhdistusta on yleinen käytäntö.
Mikä on suurin ruskon paksuus, jonka laserpuhdistuskone voi poistaa?
Kevyt tai kohtalainen ruoste, joka on enintään 0,2 millimetriä paksu, poistetaan yhdellä käsittelykerralla. Paksuempaa korroosiota vaaditaan useita käsittelykertoja. Yli 0,5 millimetriä paksua voimakasta ruostetta voidaan kustannustehokkaammin vähentää mekaanisilla menetelmillä ennen lopullista laserpuhdistusta.
Kuinka laserpuhdistus vertautuu hienokarvaisiin puhallusmenetelmiin käyttökustannuksissa?
Laserpuhdistus poistaa mediaa koskevat ostokustannukset, käsittelykustannukset ja hävityskustannukset, jotka muodostavat 40–60 prosenttia hienokarvaisen puhalluksen kokonaiskustannuksista. Neliömetriä kohden laskettu kustannus on alhaisempi sovelluksissa, joissa kuukausittainen puhdistuspinta-ala ylittää 500 neliömetriä.
Minkälainen huolto laserpuhdistuskoneelle vaaditaan?
Optiikan puhdistaminen on ensisijainen huoltotehtävä — epäpuhtauksien höyrysaostumat suojauslinssille heikentävät säteen laadua. Linssin puhdistaminen tulee suorittaa valmistajan määrittelemän huoltosuunnitelman mukaisesti. Savunpoistosuodattimen vaihto riippuu puhdistustilavuudesta ja epäpuhtauksien tyypistä.
Mitkä teollisuudenalat käyttävät laserpuhdistusta laajimmin?
Autoteollisuuden valmistus, ilmailualan huolto, työkalu- ja muottiteollisuus sekä merenkulun huolto ovat johtavia hyväksyjäsektoreja. Pintakäsittely hitsausta ja pinnoitusta edeltävänä vaiheena on nopeimmin kasvava sovellusalue. TY Laser tarjoaa laserpuhdistuskoneita näihin teollisuusaloihin.
Onko laserpuhdistuskone turvallinen elintarvikkeiden kanssa kosketuksissa oleville pinnoille?
Laserpuhdistus ei jätä kemiallisia jäämiä eikä upota vieraita hiukkasia. Laserilla puhdistettu ruokateollisuuden ruostumaton teräskaluste läpäisee bakteerien tarttumistestit samalla tasolla kuin elektropoloidut pinnat.