
 EN


光で酸を置き換えたワークショップ
薄く貴重な鋼材の保存
ビンテージ・オートバイのフレームを修復する小規模なジョブショップが、職人の忍耐力と技術を試す困難な選択を迫られました。酸浴による錆落としは迅速でしたが、もともと脆弱な鋼材をさらに薄くしてしまい、また近隣では法的に処分できない危険な廃液を生じていました。パルス式レーザー錆除去装置を導入したところ、チームは錆を層ごとに丁寧に除去でき、金属が徐々に姿を現れる様子を確認しながら作業を進めることができました。これにより、その日の酸の浸食量を推測する必要がなくなりました。
フレームは寸法精度を保ったまま修復され、これは量産がすでに中止された部品にとって、作業スピード以上に重要なポイントでした。短パルスに最適化されたパルス式レーザー錆除去装置は、熱を溶接部に伝えにくくし、従来の酸浴のように長期間・繰り返し使用によって溶接部が劣化するリスクを回避しました。その後、このショップは以前は受注を断っていた修復作業の見積もりを積極的に行うようになりました。なぜなら、この新プロセスでは、技術者チームが廃棄予定だった部品を救い出そうとしていたクライアントの意図を損なうリスクがほぼ解消されたからです。
ヘリテージ・ベイを越えて
この事例は、金属表面の清掃だけでなく、制御という真のメリットを示しています。部品がその重量以上の価値を持つ場合、パルスレーザー錆除去装置は、鋼材に時間とともに付着した不要物を確実に除去しつつ、形状や歴史的価値を守ります。ただし、化学処理やアブレーシブ方式と比べると処理速度は遅くなります。しかし、代替手段が廃棄しかなく、修理済みの部品が実際に稼働・在庫として活用できるのであれば、多くの所有者はこのコストを容認しています。
パルスレーザー錆除去装置は、公差が厳しく再加工コストが高額な金型のテクスチャ加工や工具修理にも適しています。選択的なレーザービームにより、キャビネット式ブラストでは到達できない複雑な凹部を清掃できます。しかも、職人が何時間もかけて仕上げた周囲の形状を損なうことはありません。航空宇宙産業や医療機器メーカー向けにサービスを提供する工場では、この高い精度こそが、ファイバーガンを作業台の横に常設し、倉庫に収納しない理由なのです。
パルスレーザー錆除去におけるリスク
薄板部品へのパルス設定ミス
パルス設定の誤りは、作業者が毎回の作業で最も優先して配慮しなければならないリスクです。パルス式レーザー錆除去装置は、表面の汚染物質(錆など)をアブレーション閾値以上で蒸発・除去しつつ、母材(基材)を損なわないよう制御して錆を取り除きますが、特に薄板や塗装済み部品では、この許容範囲(ウィンドウ)は非常に狭くなります。周波数や照射時間(ドウェルタイム)の設定を誤ると、表面の錆層ではなく、その下にある母材自体が焼けてしまうことがあります。最終的な結果が「清潔な鋼材」になるか、「後工程で補修や再加工が必要な傷だらけの表面」になるかは、作業者の設定次第であり、資格証(バッジ)ではありません。
発生する煙・反射光・携帯性
煙および反射の制御は、安全ファイルが直接かつ明確に取り組む第2のリスクです。パルスレーザー錆除去装置は、錆や古い塗装が剥離する際に微粒子および時折有害な蒸気を放出するため、設置場所には規格で定められた排気能力が必須です。光沢のある鋼材は、直感以上にレーザー光線を反射し、操作者はこの危険に最も近い位置に立ちます。IEC 60825-1およびEN 60825に基づくレーザー安全基準、ならびにEN 12100に基づくリスク評価が、当該装置を製造したサプライヤーに対して、必要な筐体および保護メガネの仕様を定めています。
障壁のない移動現場における携帯性への過度な信頼にもリスクがあります。固定式の作業ブースが工場内で当然のように提供する閉じた環境を、屋外や障壁のない作業エリアに搬入したパルスレーザー錆除去装置は失ってしまいます。ファイバでレーザーを供給するガン方式の利点は、現場での作業規律がセル向けに定められた手順に追いつかない場合、かえって危険要因となります。このプロセスが安全であるのは、設置状況が認証済みの安全ファイルと完全に一致しているときのみであり、作業員やその周囲の立ち合い者をシフト中に守るための手順を「利便性」を理由に省略した時点から、安全は保たれません。
パルスレーザー錆除去装置の洗浄原理
短パルスとアブレーション閾値
この機構は、汚染物質の下にある母材を損なわないよう、短パルスによる選択的アブレーションを用います。パルス式レーザー錆取り装置は、錆が熱を伝導するよりも速くエネルギーを照射するため、酸化物のみが加熱・剥離され、その下の鋼材は照射中も冷却されたままになります。アブレーション閾値とは、洗浄と切断の境界線であり、作業者は部品の加工を始める前に、汚染物質に対してはこの閾値をわずかに上回り、基材に対してはわずかに下回るよう、パラメーターを精密に設定する必要があります。
ファイバーデリバリーと規格フレーム
ファイバーによるレーザー光の導入は、キャビネットでは対応できない狭くて作業しにくい場所での到達性と安全性を確保する上で重要です。パルス式錆除去装置では、柔軟なファイバーケーブルを通じてレーザー光を軽量ハンドピースへと導き、溶接部や内角といったアクセスが困難な箇所、あるいはサイズが大きすぎてキャビネットに収容できない大型部品にも確実に到達できます。武漢市茅河天宇レーザー設備有限公司(ウーハン・マオヘ・ティエンユ・レーザー設備有限公司)は、中国・光谷(オプティクス・バレー)でこうしたレーザー光源を開発・製造しており、140カ国以上に製品を供給しています。ティエンユ・レーザー社は、加工対象部品の材質や厚さに応じて最適なパルス条件を設定することで、薄肉部品でも長時間の清掃作業による熱変形を防ぎ、寸法精度を保ったまま処理を完了できます。
安全でクリーンな作業を機械が工場の床で実行する際には、各種規格がすべてを支えています。ISO 11553はレーザー加工機械を対象とし、欧州連合(EU)の機械指令2006/42/ECおよびCEマークは、欧州市場向けに適合した機器の要件を定めています。また、EN 12100は、作業現場およびオペレーターに対する危険性評価の手法を規定しています。こうした枠組みの下で使用されるパルス式レーザー錆除去機は、研磨材・水・化学薬品を一切使用せず錆を除去するため、作業中のオペレーターがその後の処理や清掃作業に追われることがありません。
選定・点検・使用・保守
選択
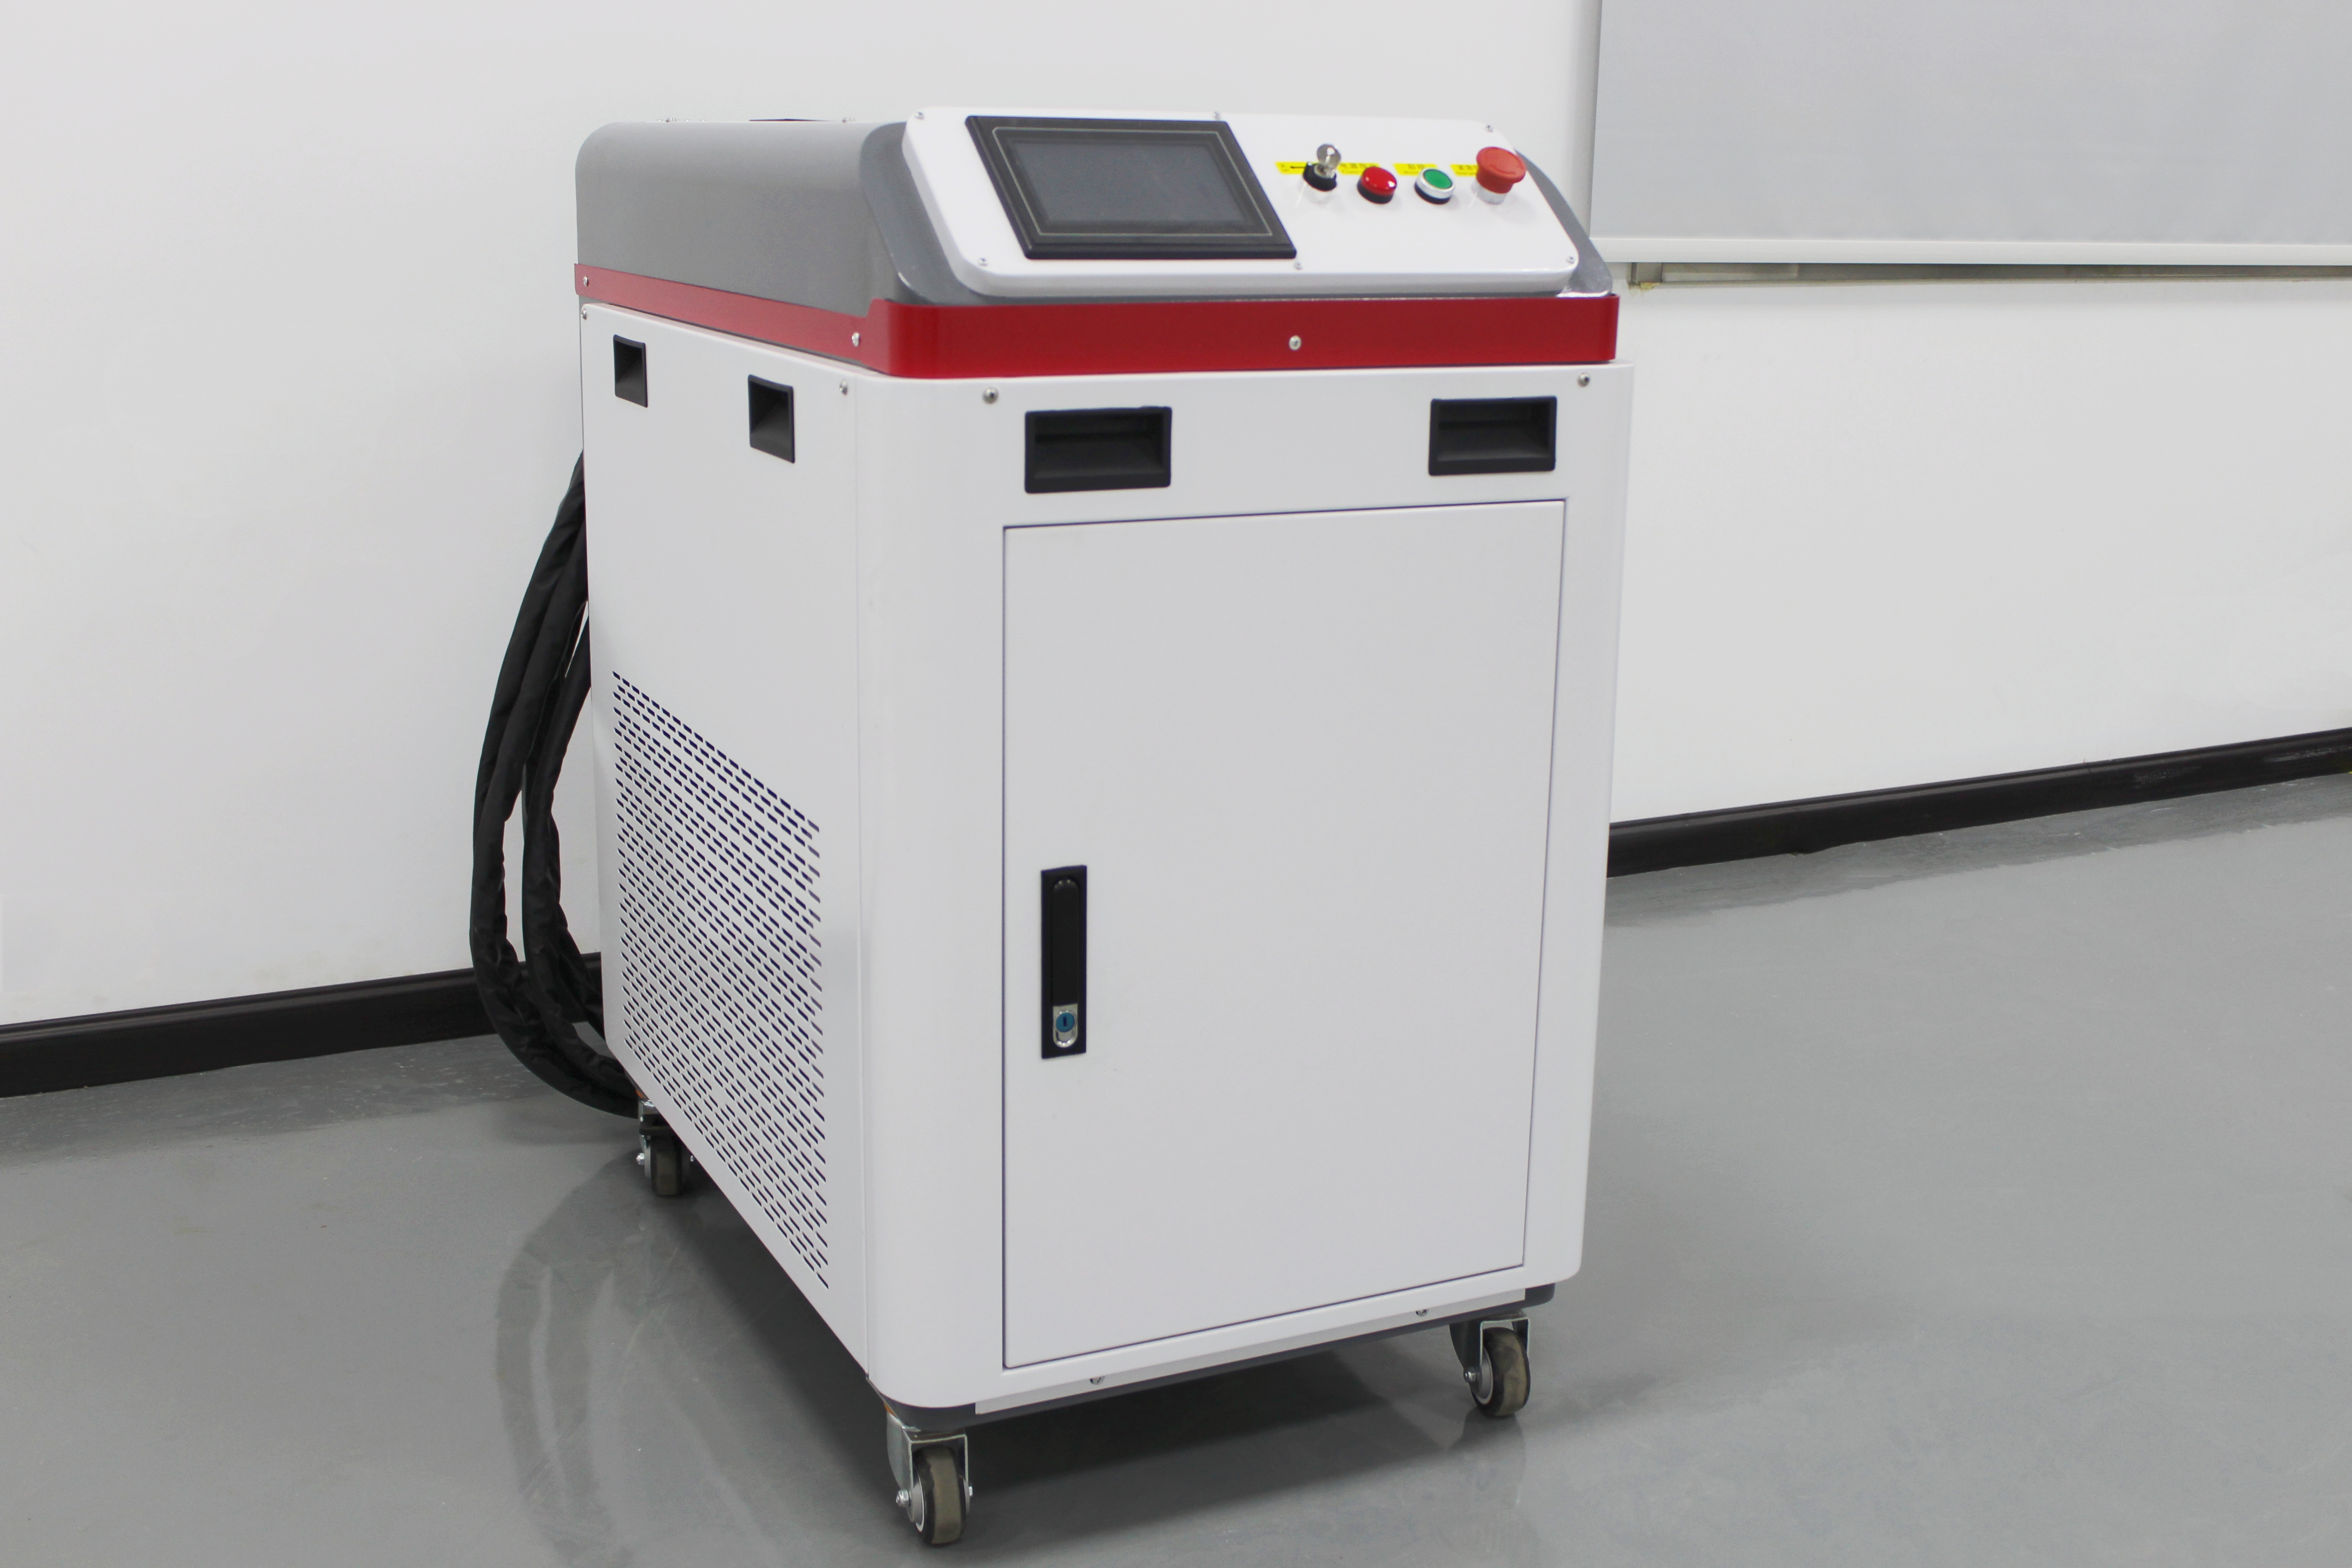
パルス式レーザー錆除去機を選定する際は、最も薄い部材の清掃を想定して選ぶことが重要です。これは、作業およびオペレーターにとって安全なパルス幅(パルスウィンドウ)を決定するからです。また、以下の パルス式ユニット および レーザー光が錆を剥離する仕組みの解説 を参照し、被加工材(基材)に応じた出力設定を行ってください。武漢市茂和天宇激光設備有限公司(Wuhan Maohe Tianyu Laser Equipment Co., Ltd.)などのメーカーでは、輸出向け顧客の要望に応じ、部品形状や現地の規制要件に合わせて、4~6週間のカスタマイズ期間中にパルス条件および波長を最適化することが可能です。
最も薄い基材に対応したパルスレーザー錆除去装置は、最初の処理で高価な部品を廃棄してしまう再作業を防ぎます。購入を検討する際には、量産発注に踏み切る前に、自社製品のサンプル(試験片)をメーカーに清掃してもらい、その結果を確認することを推奨します。レーザー光束と対象金属との最適なマッチングこそが、再現性のある安定プロセスと、品質管理者が顧客に説明に窮するような高コストな試行錯誤との分かれ道です。
検査
毎日の作業開始前に、現場で日常的に使用しているパルスレーザー錆除去装置について、レンズの透明度、インターロックの作動状態、排気ファンの風量、および光ファイバーの状態を必ず点検してください。汚れが付着した光学部品ではレーザー光が散乱し、レンズの焼損リスクが高まります。また、フィルターが詰まると、作業部や近接して立つオペレーターへ有害な煙が逆流します。これらの点検結果は記録し、風量や出力のわずかな低下傾向を、顧客製品への影響や工程停止といった事態が発生する数週間前から早期に把握できるようにしましょう。そうすれば、納期遅延や工場の生産効率低下といった損失を未然に防げます。
活用
推奨される離隔距離を保ち、均一なパスで移動して、パルスレーザー錆除去装置が特定の場所に長時間留まることなくアブレーション閾値を超えるようにしてください。最初の照射で軟化した部分は、2回目の照射で仕上げます。過度な攻撃的な操作は薄板鋼に余分な熱を加え、部品を修復不能なほど歪ませるリスクがあります。また、光線が意図した安全領域から逸脱しやすいファイバーガンを扱うため、作業員には反射制御と緊急停止操作の訓練を徹底してください。特に長時間のライン作業では、注意力の低下によるミスが起こりやすくなります。
メンテナンス
光学系レンズは常に清掃状態を保ち、チラーは仕様範囲内に維持し、現場で稼働中のパルスレーザー錆除去装置用に小型の予備部品キットを常備してください。また、 担当者名を明記 レンズの故障時でも、交換作業を数分で済ませられるようになれば、生産ラインが数日間も停止する事態を回避できます。定期的な保守管理は、繊細な文化財や金型加工においてもビーム品質を守ります。こうした作業では、わずか1回の焼け付き照射によって、何時間にも及ぶ修復作業の価値が一瞬で失われ、慎重かつ控えめな作業を依頼した顧客を失望させてしまう可能性があるからです。
よくあるご質問
パルスレーザー錆除去機のメリットは何ですか?
Answer:<br> 最大のメリットは「制御性」です。短いパルスで錆のアブレーション閾値を超える一方、薄い鋼板や高価な鋼材にはダメージを与えず、後処理として研磨材・水・酸の管理が不要です。また、密閉型ブラストキャビネットでは届かないような複雑な溶接部にもアクセスでき、二次廃棄物を一切発生させません。ただし、ブラスト方式より処理速度は遅くなるため、作業効率よりも部品そのものの価値が重視される現場で採用されています。
パルスレーザー錆除去機に最も適した部品はどのようなものですか?
Answer:<br> 薄板、歴史的価値のある鋼材、金型、溶接部、およびブラストキャビネットに入らない大型部品が該当します。この装置は、研磨材や酸による腐食・基材の劣化を避け、形状や既存コーティングを保護します。一方、厚く固まった百年以上経過した錆層は処理に時間がかかり、高出力が必要になる場合もありますが、選択的なレーザービームにより、他の方法で生じる寸法変化(摩耗)を確実に回避できます。
パルスレーザー錆除去機は屋内での使用は安全ですか?
Answer:<br> 屋内使用の場合は、固定式エンクロージャー、認証済みレーザー用保護メガネ、およびIEC 60825-1、EN 60825、EN 12100に適合した排気装置(煙・粉塵除去装置)が必要です。パルス式レーザー錆取り機は、この制御された作業エリア内でのみ安全に使用できます。なぜなら、レーザー光線およびその反射光は、周囲にいる人にとって常に危険であるためです。遮蔽措置や排気装置がなければ、携帯性という利便性を優先することは、どんな工場・作業場でも許容すべきでない被ばくリスクを招きます。
連続波レーザー式洗浄機と何が違うのですか?
Answer:<br> パルス式レーザー錆取り機は短時間の光パルスを発射するため、熱影響部(HAZ)を最小限に抑えられます。一方、連続波レーザーはエネルギーを一定に供給するため、薄板部品の変形を引き起こすおそれがあります。パルス式は、繊細な錆や塗膜の除去に適しています。連続波式は、より厚く頑固なさびやスケールを高速で処理するのに向いています。用途に応じて適切な機種を選ばなければなりません。誤った選択は、一見安価に見えるものの、仕上がり品質を犠牲にしてしまいます。
パルス式レーザー錆取り機は、母材を損傷させますか?
Answer:<br> はい。周波数または照射時間(ドウェル)が錆ではなく基材のアブレーション閾値を超えてしまう場合です。パルスレーザー錆取り装置は、設定を誤ると薄板やコーティングを焦がしてしまうため、まず端材で試験し、出力を徐々に上げていく必要があります。高価な部品では安全なパラメーター範囲が非常に狭いため、作業物を永久的な傷から守るのは、単なる高出力ではなく、厳密なパラメーター管理です。
パルスレーザー錆取り装置にはどのような保守が必要ですか?
Answer:<br> 毎日のレンズ点検と排気装置点検、月次のビーム出力およびチラー運転記録の確認、定期的な光ファイバー点検によって、装置の出力を維持できます。パルスレーザー錆取り装置は、突発的な故障よりも、レンズの汚染や冷却性能のずれによる経年劣化が主な原因です。そのため、実際の稼働記録に基づく保守が、一律の年次点検より確実です。認定済みのクリーニングワイプとメーカー指定の担当者連絡先を常備しておけば、劣化した光学部品の交換も短時間で済み、修復作業の中断を防げます。