
 EN


Egy műhely, amely az savat fényre cserélte
A vékony örökség acél megóvása
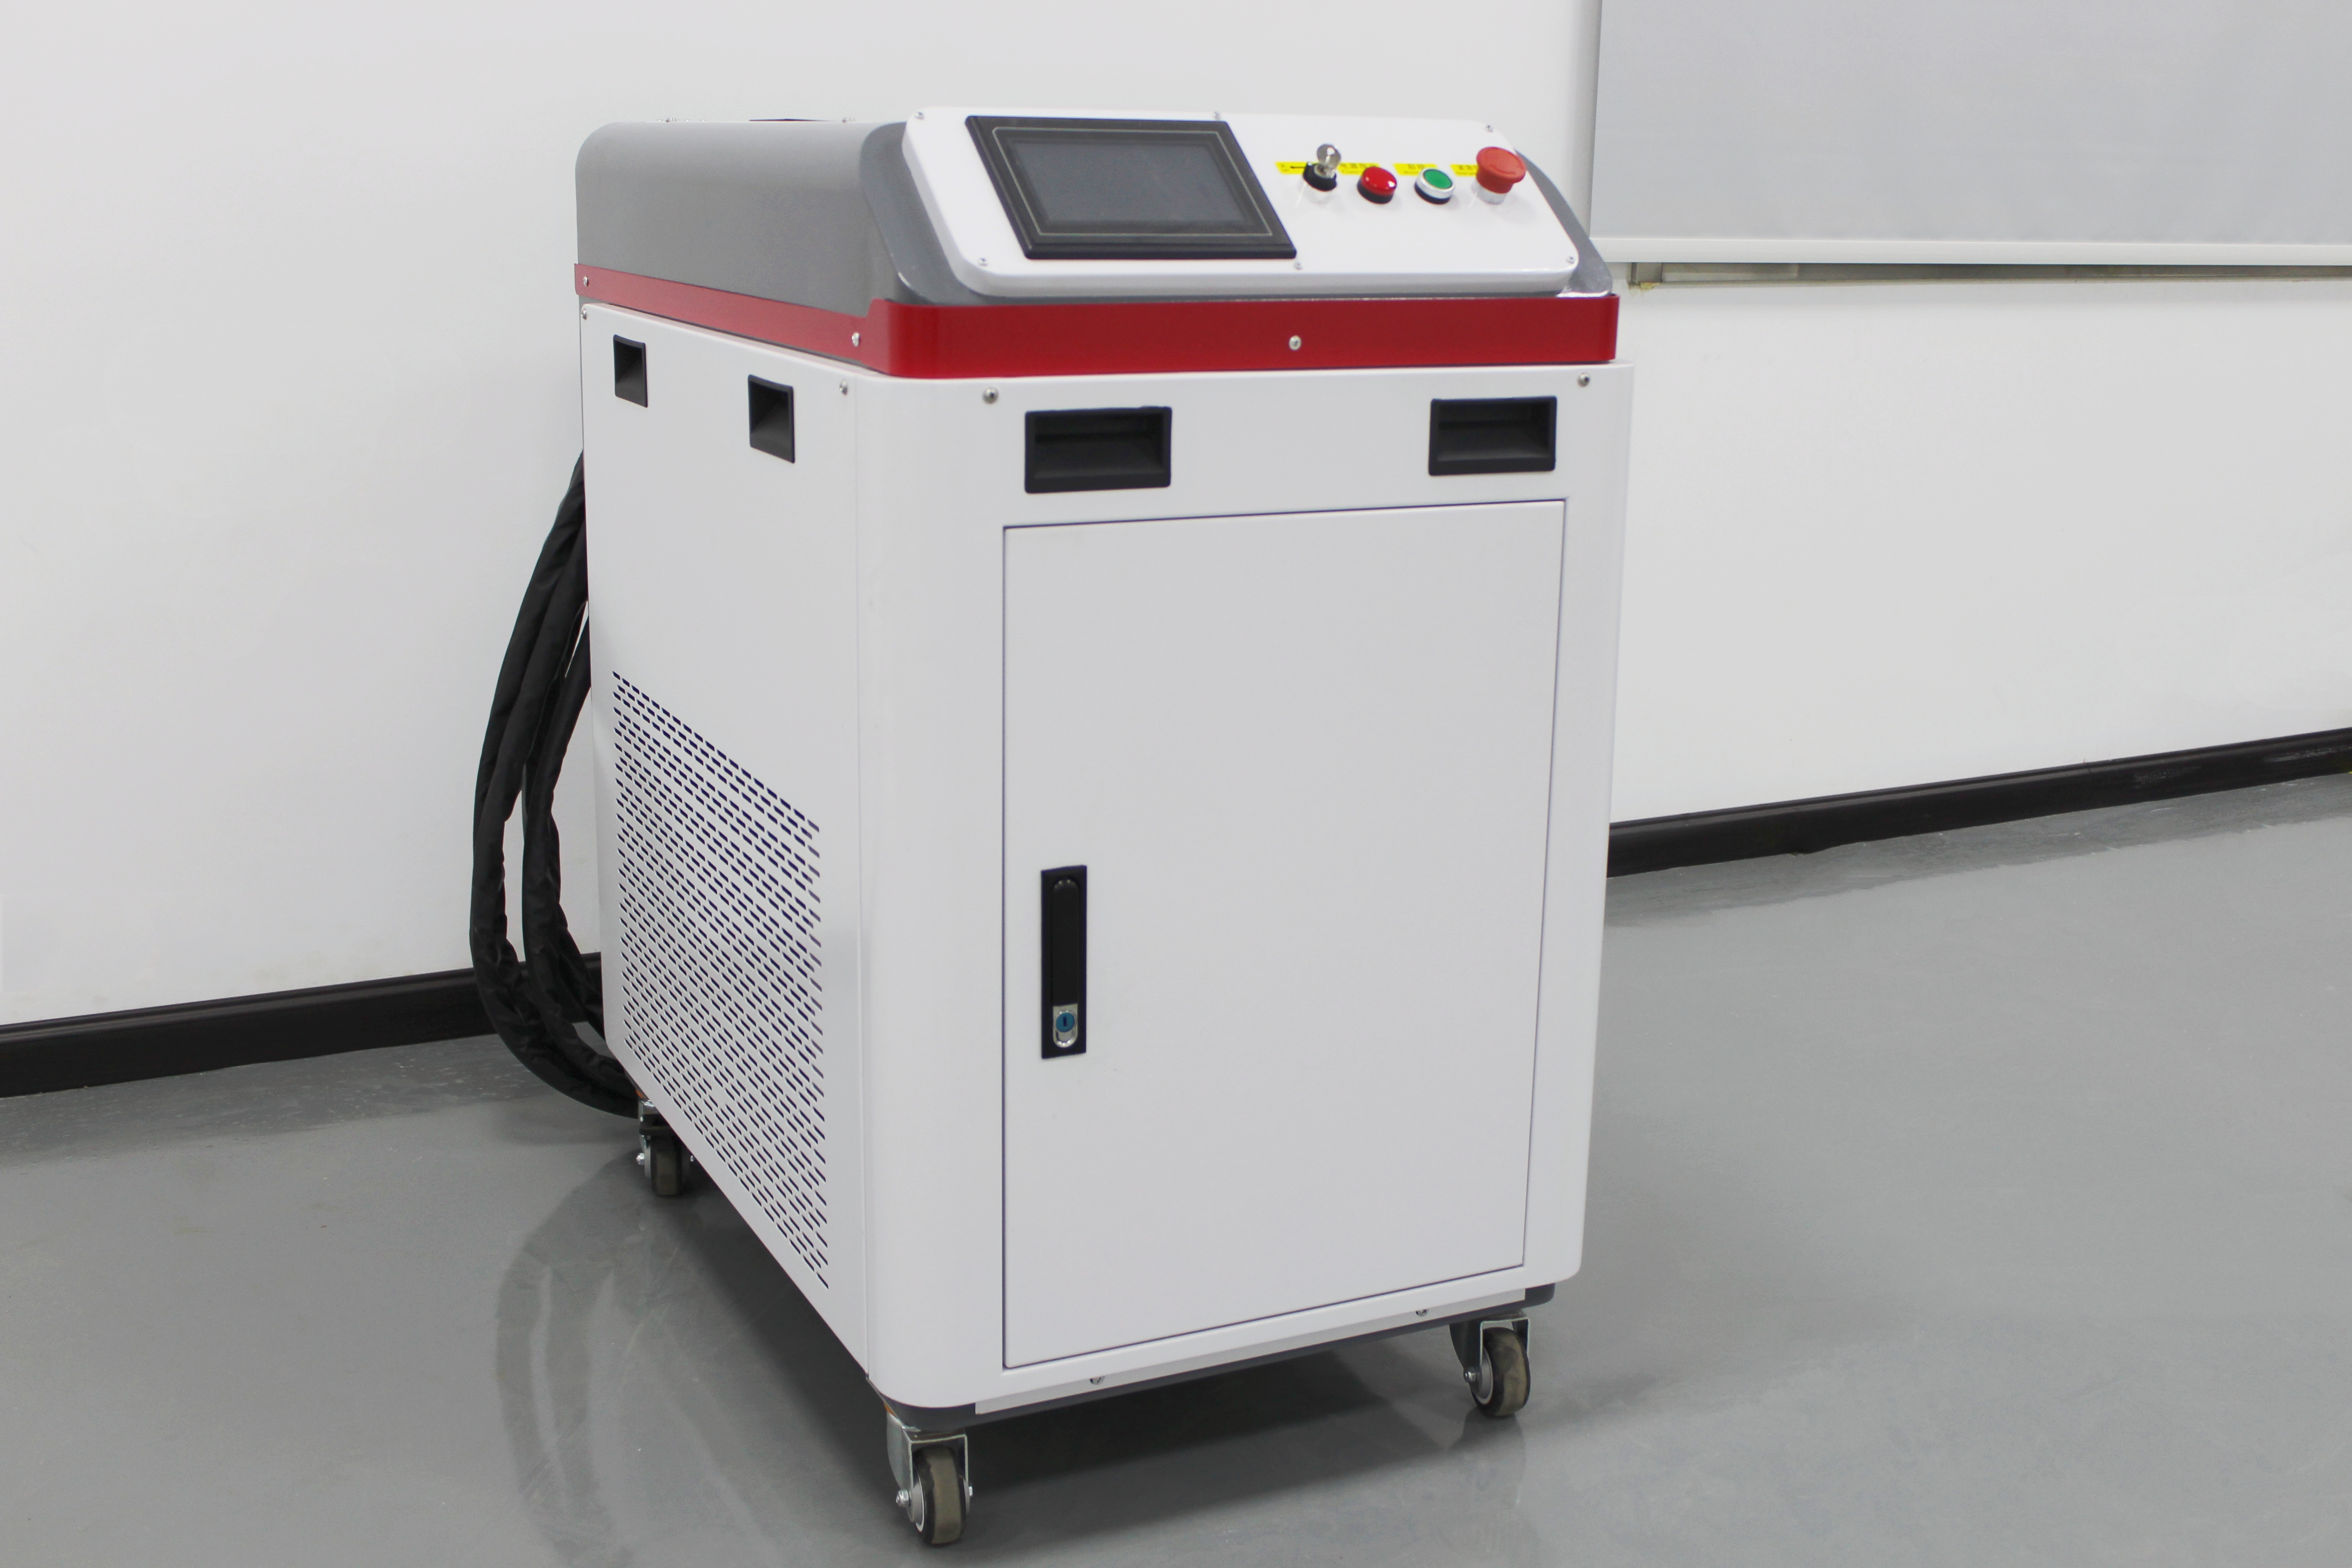
Egy kis munkacsoport, amely klasszikus motorkerékpár-kereteket állított helyre, nehéz döntés előtt állt, amely türelmet és szakértelmet is igényelt. Az ecetes fürdők gyorsan eltávolították a rozsdát, de a már így is törékeny acélt elvékonyították, és veszélyes hulladékáramot hoztak létre, amelyet a műhely jogilag nem tudott helyben elhelyezni. Egy impulzusos lézeres rozsdamentesítő gép segítségével a csapat rétegről rétegre távolíthatta el a korrodált rétegeket, és figyelhette, ahogy a fém felszínre kerül, ahelyett, hogy találgatnia kellett volna, mennyi sav támadta meg aznap a kedvelt alkatrészt.
A keretek méretük megtartásával kerültek ki a folyamatból – ez fontosabb volt, mint a sebesség olyan alkatrészek esetében, amelyeket máshol sem gyártanak tömegesen. Egy rövid impulzusokra hangolt impulzusos lézeres rozsdamentesítő gép elkerülte a hő felhalmozódását a hegesztett illesztéseknél, amelyeket egy ecetes fürdő idővel és használat közben gyengített volna. A műhely később olyan restaurálási munkákat vállalt el, amelyeket korábban elutasított, mert a folyamat már nem fenyegette azokat az alkatrészeket, amelyeket az ügyfél éppen a selejtlerakóból akart megmenteni a technikuscsapat segítségével.
Az Örökség Csarnokon túl
Ez az eset azt mutatja, hogy a valódi előny a vezérlésben rejlik, nem csupán a fém felületének tisztaságában. Ott, ahol az alkatrész értéke meghaladja a tömegét, egy impulzusos lézeres rozsdamentesítő gép megőrzi az alkatrész geometriáját és történetét, miközben mégis eltávolítja azt, amit az idő a acélra rakott le. A kompromisszum az, hogy lassabb a feldolgozási sebesség, mint a vegyszeres vagy a szúrós módszerek esetében – ezt a költséget sok tulajdonos hajlandó vállalni, ha a választás a hulladék helyett egy kész alkatrész, amely szolgálatban és raktáron is hasznosításra kerül.
Egy impulzusos lézeres rozsdamentesítő gép ideális a formák felületi mintázásához és szerszámjavításhoz is, ahol a tűrések szigorúak, és a javítási munka jelentős költséggel jár a vállalkozás számára. A szelektív lézersugár olyan mélyedéseket takarít meg, amelyeket egy zárt fúvókás homokfúvás nem érhet el anélkül, hogy kárt nem tenne a szerszámkészítő órákig tartó munkával tökéletesített környező formában. Az űrkutatási és orvosi ügyfeleket kiszolgáló műhelyek számára ez a pontosság az oka annak, hogy a szálas lézerpisztoly állandó helyet kap az asztal mellett, nem pedig egy tárolószobában.
Kockázatok az impulzusos lézeres rozsdamentesítés során
Impulzus beállításának hibája vékony alkatrészeknél
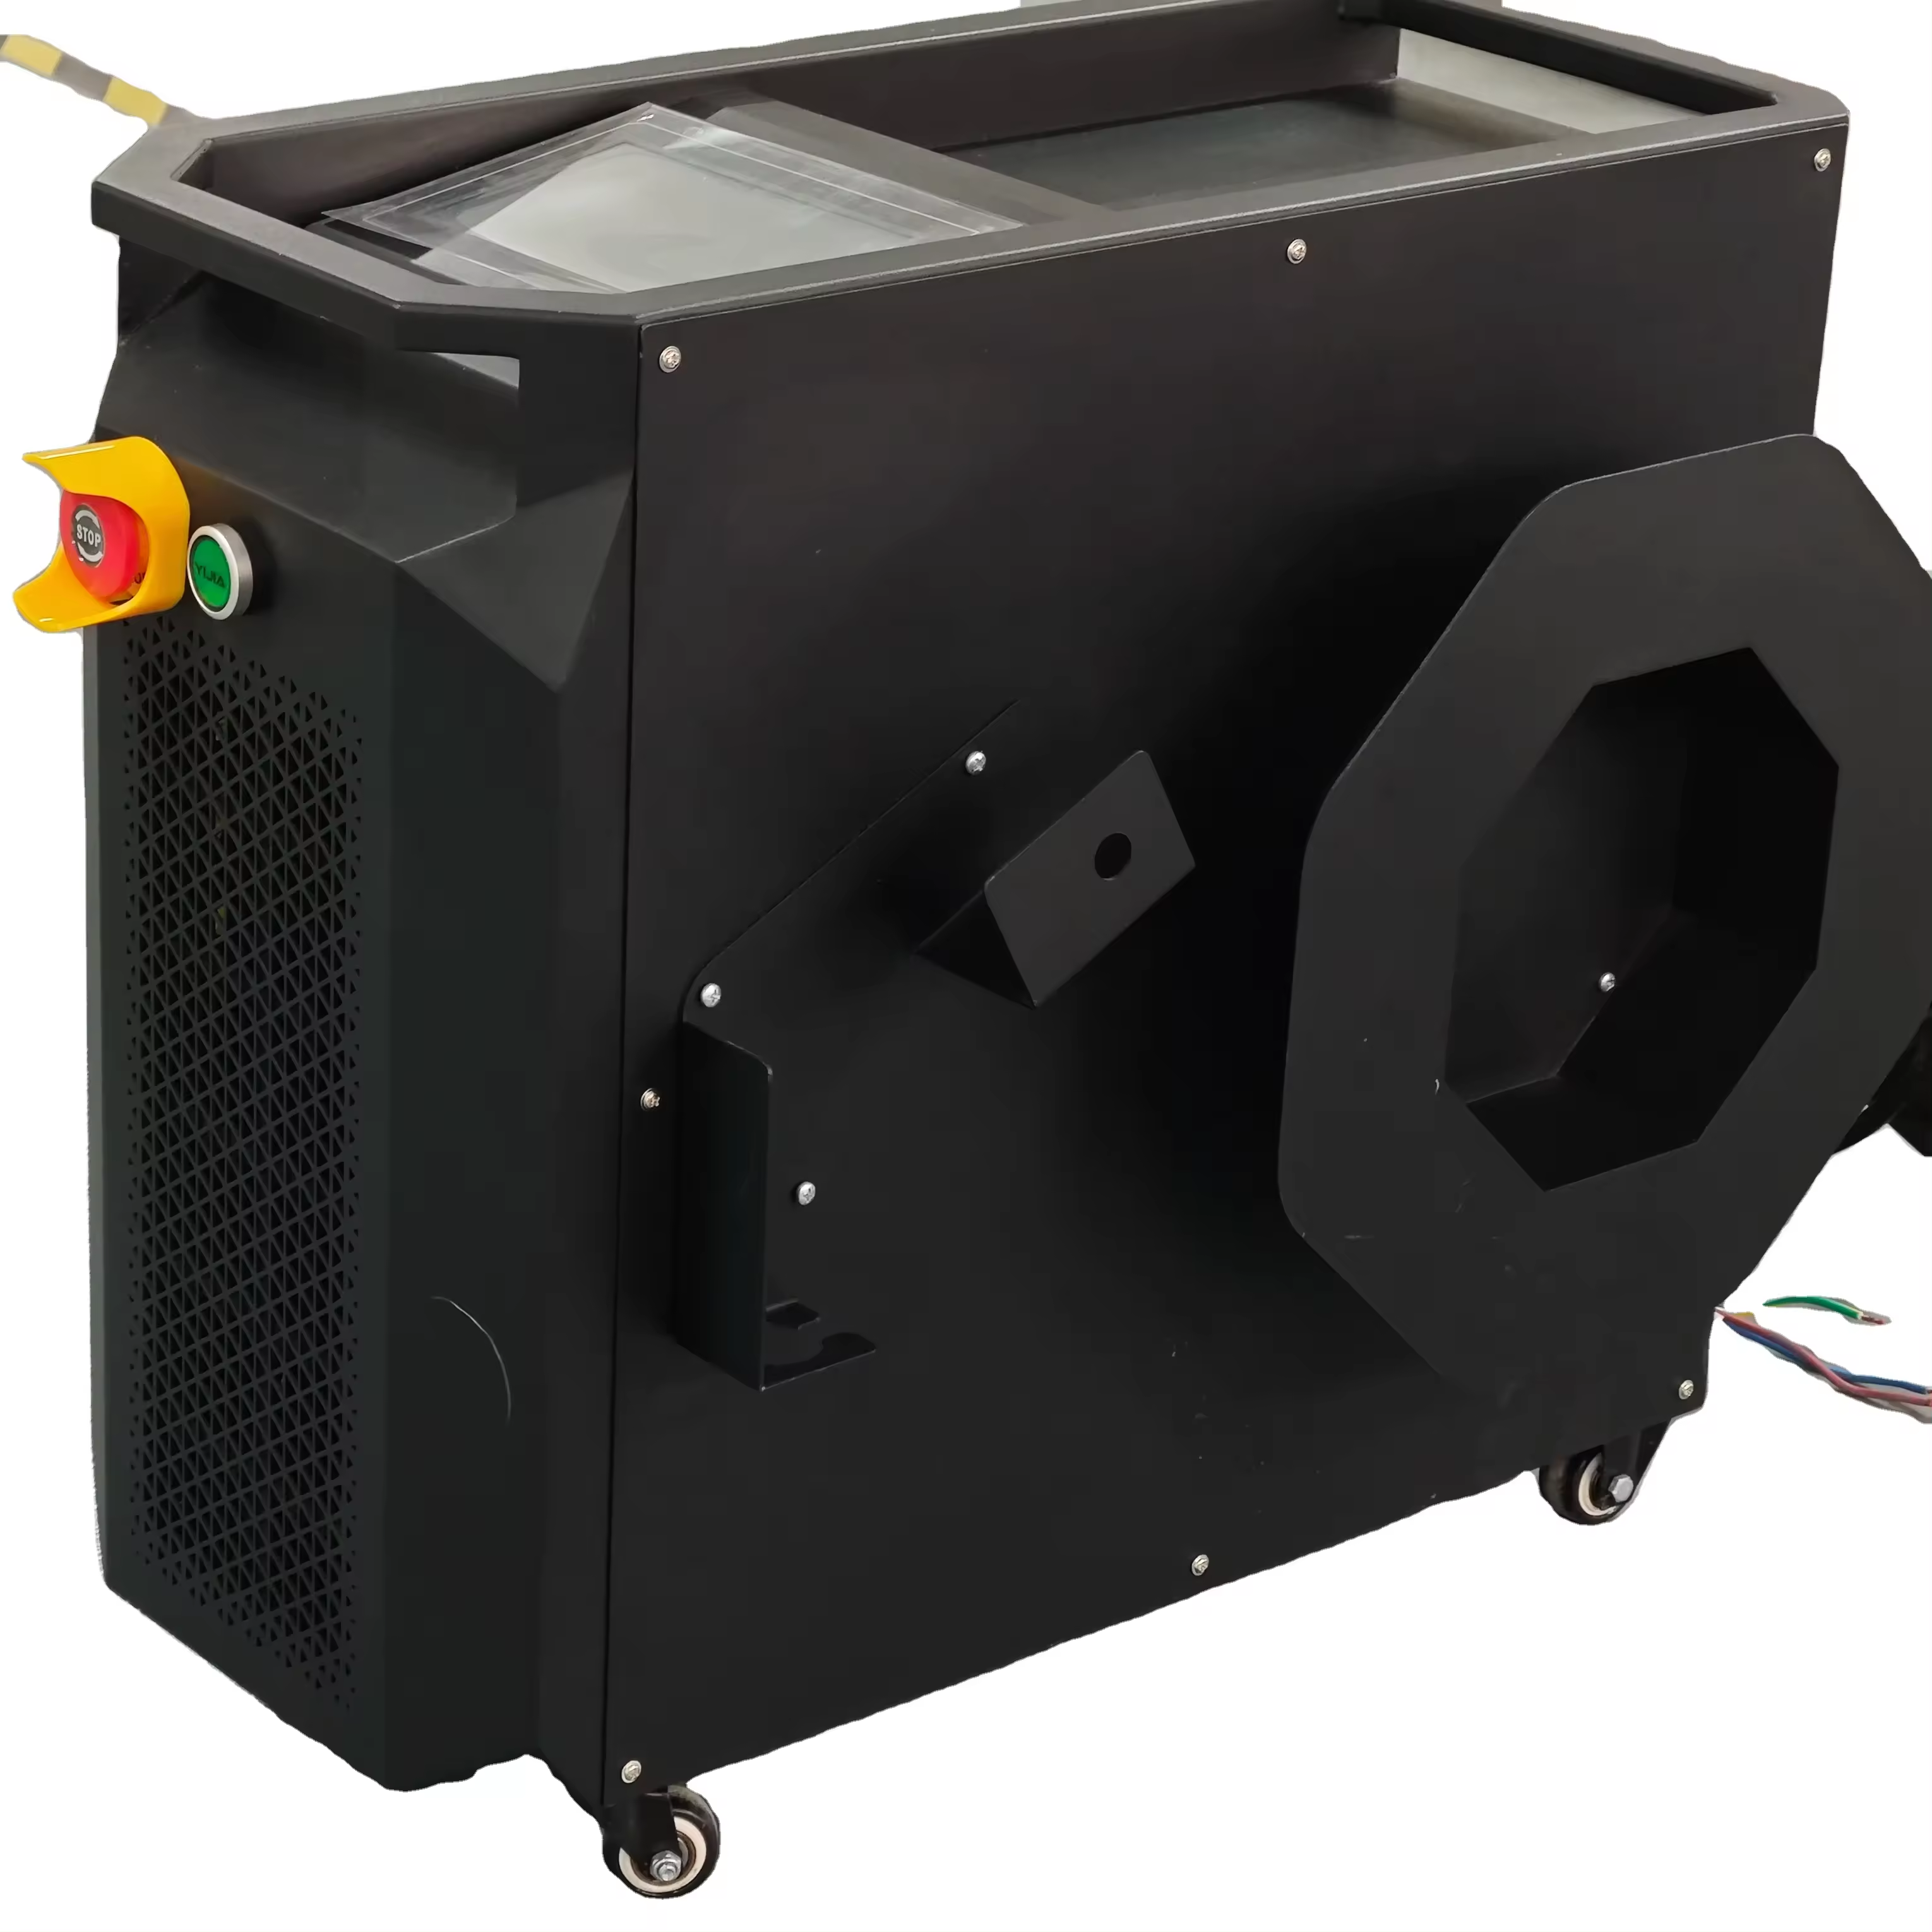
A pulzus beállításának hibája az első kockázat, amelyre a kezelőknek minden egyes feladatuknál figyelniük kell. A pulzált lézeres rozsdamentesítő gép a rozsdát úgy távolítja el, hogy átlépi a szennyeződés leválasztási küszöbét, miközben megkíméli az alapfémet; azonban a határkesztyű vékony vagy bevonatos alkatrészek esetén igen keskeny. A helytelen frekvencia vagy tartási idő inkább az alapanyagot égeti meg, mint a felületen elhelyezkedő réteget. A kezelő beállításai – nem a minősítése – döntik el, hogy a végeredmény tiszta acél lesz, vagy olyan sérült felület, amelyet később kitöltéssel és újrafeldolgozással kell helyreállítani.
Gőz, visszaverődés és hordozhatóság
A füst és a visszaverődés elleni védelem alkotja a második kockázatot, amelyet a biztonsági dokumentum közvetlenül és határozottan kezel. A pulzáló lézeres rozsdamentesítő gép részecskéket és időnként veszélyes gőzöket bocsát ki, amikor a rozsda és a régi festék leválik, ezért a szabvány szerint a helyszínre megfelelően minősített elszívó rendszer szükséges. A csillogó acél a sugárt messzebbre veri vissza, mint amire az ember intuitívan számítana, és a kezelő a legközelebb van a veszélyforráshoz. Az IEC 60825-1 és az EN 60825 biztonsági előírások, valamint az EN 12100 kockázatértékelés meghatározzák a berendezés burkolatát és a szemvédelmi eszközöket, amelyeket a gyártó szállít.
Fennáll annak a kockázata is, hogy túlságosan bízunk a hordozhatóságban egy mozgó helyszínen, ahol nincsenek akadályok. Egy impulzusos lézeres rozsdamentesítő gép, amelyet szabad ég alá vagy akadálymentes műhelybe mozgatnak, elveszíti azt a védett környezetet, amelyet egy rögzített kabintípus természetes módon biztosít a gyárban. A száloptikás kézifegyver előnye hátrányként jelentkezik, ha a helyszíni fegyelem lemarad a sejthez írt eljárástól. A folyamat csak akkor marad biztonságos, ha a beállítás megfelel a tanúsított biztonsági dokumentumnak, nem pedig akkor, ha a kényelem miatt kihagyják azokat a lépéseket, amelyek a műszaki személyzetet és a közeli jelenlévőket védik a műszak során.
Hogyan tisztítja a pulzáló lézeres rozsdamentesítő gép
Rövid impulzusok és az ablációs küszöb
A mechanizmus a szennyeződés alatti alapfém kímélésével járó szelektív abláció rövid impulzusokkal történik. A pulzáló lézeres rozsdamentesítő gép gyorsabban bocsátja ki az energiát, mint ahogy a rozsda terjedhetne, így az oxid felmelegszik és lehullik, miközben az alatta lévő acél hűvös marad a kezelés során. Az ablációs küszöb a tisztítás és a vágás közötti határvonal; a szennyeződés esetében éppen fölötte, az alapanyag esetében pedig éppen alatta tartani ezt a küszöböt az egész paraméterbeállítási készség lényege, amelyet a műszaki szakember a munka megkezdése előtt állít be a alkatrészre.
Optikai szálas energialeadás és az előírások kerete
A szállítási módszer itt döntő fontosságú a hatótávolság és a biztonság érdekében olyan szűk, kényelmetlen helyeken, amelyeket a szekrényes berendezések nem tudnak kiszolgálni. Egy impulzusos lézeres rozsdamentesítő gép a sugárt rugalmas szálon keresztül egy könnyű pisztolyszerű eszközbe juttatja, így elérhetővé válnak a kényelmetlen hegesztési varratok, a belső sarkok és azok a nagy alkatrészek, amelyek egyáltalán nem férnek be a szekrénybe. A Wuhan Maohe Tianyu Laser Equipment Co., Ltd. ilyen lézerforrásokat gyárt az Optics Valley-ból, és több mint 140 országot szolgál ki. A TIANYU Laser az impulzusprogramot az alkatrészhez igazítja, így a vékony szelvények is károsodás nélkül megmaradnak a tisztítási folyamat során anélkül, hogy a hosszabb munkamenet alatt felhalmozódó hő miatt deformálódna a darab.
A szabványok támogatják minden biztonságos és tisztító műveletet, amelyet a gép a műhely padlóján végez. Az ISO 11553 szabvány a lézeres feldolgozó gépeket, az EU Gépek Irányelve (2006/42/EK) és a CE-jelölés a megfelelő európai egységeket szabályozza, az EN 12100 pedig a helyszín és a kezelő veszélyforrás-elemzését határozza meg. E keretek között használt, impulzusos lézeres rozsdamentesítő gép rozsdát távolít el anélkül, hogy homokot, vizet vagy vegyszereket hagyna hátra – ezeket ugyanis más módszerek esetében a kezelőnek a műszak során és a takarításkor is kezelnie kellene.
Kiválasztás, ellenőrzés, használat és karbantartás
Kiválasztás
Válasszon impulzusos lézeres rozsdamentesítő gépet a legvékonyabb alkatrész alapján, amelyet tisztítania kell, mivel ez határozza meg a munka és a kezelő számára biztonságos impulzusablakot. Vizsgálja át a impulzusos egységet és a magyarázatot arról, hogyan távolítja el a sugár a rozsdát a teljesítmény és az alapanyag összeegyeztethetőségének biztosítása érdekében. Egy gyártóüzem, például a Wuhan Maohe Tianyu Laser Equipment Co., Ltd. az exportvásárlók számára 4–6 hetes testreszabási időszaka alatt hangolhatja az impulzusokat és a hullámhosszakat, ha az alkatrészekhez és a régióban érvényes helyi megfelelési szabályokhoz speciális beállítás szükséges.
A pulzáló lézeres rozsdamentesítő gép, amelyet a legvékonyabb alapanyagra méreteztek, elkerüli az újrafeldolgozást, amely egyébként első próbálkozásra selejtezné az értékes alkatrészt. A vásárlóknak meg kell kérniük a gyárat, hogy mutasson egy tisztított mintadarabot a saját alkatrészükből, mielőtt nagyobb mennyiségre adnának meg a megrendelést. A lézersugár és a fém összeillésének biztosítása döntő különbséget jelent egy ismételhető folyamat és egy költséges kísérlet között – utóbbit egy minőségmenedzser sem szeretné magyarázni az ügyfélnek, aki sérült alkatrészt kapott.
Ellenőrzés
Minden műszak kezdete előtt ellenőrizze a pulzáló lézeres rozsdamentesítő gép lencséjének tisztaságát, az érintésvédelmi kapcsoló működését, a szívóberendezés áramlási sebességét és az optikai kábel állapotát – ezt a gépet napi szinten használja a termelőcsarnokban. Egy bepiszkolódott optika szétszórja a lézersugarat, és kockázatot jelent a lencse leégésére, míg egy eltömődött szűrő a füstöt visszafordítja a munkaterület felé és a közelben álló munkavállaló felé. Rögzítse az ellenőrzéseket, így egy lassú csökkenés az áramlási sebességben vagy az energiaellátásban hetekkel korábban észrevehető lesz, mielőtt bármilyen hatással lenne az ügyfél alkatrészére, és kényszerítené a műhelyt egy leállásra, amely időveszteséggel jár, valamint késedelmet okoz az ügyfélnek várakozó szállítási kötelezettség teljesítésében.
Használat
Tartsa meg a javasolt távolságot, és egyenletes vonalakban mozogjon úgy, hogy a pulzáló lézeres rozsdamentesítő gép elérje az ablációs küszöböt anélkül, hogy egyetlen ponton is túl sokáig tartózkodna. Hagyja, hogy egy második könnyű átvétel fejezze be azt, amit az első enyhített; a túlzott erőfeszítés csak hőt ad a vékony acélnak, és kockázatot jelent a rész meggörbülésére, amelyet már nem lehet helyreállítani. Képezze a munkavállalókat a visszaverődés ellenőrzésére és a vészhelyzeti leállításra, mert a száloptikás fegyver olyan helyekre is elér, ahol egy véletlen sugár gyorsan kiléphet a szándékozott biztonságos zónából, ha a figyelem csökken egy hosszú műszak során.
Fenntartás
Tartsa tisztán az optikai elemeket, a hűtőberendezést a megadott specifikációk szerint, és tartsa kéznél egy kis pótalkatrész-készletet a helyszínen üzemelő pulzáló lézeres rozsdamentesítő géphez. megnevezett kapcsolattartó ez egy sikertelen lencse cseréjét rövid időre korlátozza, nem pedig egy teljes termelésleállást okozza, amely napokig leállítja a gyártást. A rendszeres karbantartás megőrzi a sugár minőségét a finom örökségi és formázási feladatoknál, ahol egyetlen égésnyomos átvétel egy pillanat alatt semmisítheti meg az órákig tartó restaurációs munka értékét, és csalódást okozhat egy olyan ügyfélnek, aki gondos, mértékletes munkáért fizetett.
Gyakran Ismételt Kérdések
Milyen elõnyökkel jár egy impulzusos lézeres rozsdamentesítõ gép?
Válasz: A fõ elõny a pontosság: a rövid impulzusok átlépik a rozsda eltávolításának küszöbét, miközben megkímélik a vékony vagy értékes acélt, és nincs szükség utólagos kezelésre durva anyagokkal, vízzel vagy savakkal. Egy impulzusos lézeres rozsdamentesítõ gép olyan nehezen hozzáférhetõ hegesztéseket is elér, amelyeket egy fúvókamrába nem lehet behelyezni, és nem keletkezik másodlagos hulladékáram. A kompromisszum a fúváshoz képest lassabb feldolgozási sebesség, amelyet akkor fogadnak el, ha az alkatrész értéke felülmúlja a gyártósori sebességet.
Mely alkatrészek alkalmasak leginkább egy impulzusos lézeres rozsdamentesítõ gépre?
Válasz: A vékony lemezek, a örökségi acél, a formák, a hegesztések és a nagy méretû alkatrészek, amelyek nem férnek be egy fúvókamrába, ideálisak erre a gépre. Egy impulzusos lézeres rozsdamentesítõ gép megõrzi az alkatrész geometriáját és bevonatát ott, ahol a homokfúvás vagy a sav károsítaná vagy gyengítené az alapanyagot. A vastag, száz éves rozsdarétegek lassabban tisztíthatók, és esetleg magasabb teljesítményt igényelnek, de a szelektív lézersugár továbbra is elkerüli azt a méretcsökkenést, amelyet más módszerek okoznának az alkatrészen.
Biztonságos-e egy impulzusos lézeres rozsdamentesítõ gépet beltéren üzemeltetni?
Válasz: Beltéri használat esetén szükség van egy rögzített burkolatra, tanúsított lézeres védőszemüvegre és az IEC 60825-1, az EN 60825 és az EN 12100 szabványoknak megfelelő, megfelelő teljesítményű füstelszívó rendszerre. Egy impulzusos lézeres rozsdamentesítő gép csak ebben a szabályozott munkaterületen biztonságos, mert a lézersugár és annak visszaverődései bármely közelben tartózkodó személy számára veszélyesek maradnak. Akadályok és füstelszívás nélkül a hordozhatóság expozíciós kockázatot jelent, amelyet egyetlen műhely sem vállalhatna kényelmi okokból.
Miben különbözik egy folyamatos üzemmódú lézeres tisztítótól?
Válasz: Egy impulzusos lézeres rozsdamentesítő gép rövid, megszakított sugárburstokat bocsát ki, amelyek kímélik a hőhatott zónákat, míg egy folyamatos sugár állandóan leadja az energiát, és kockázatot jelent a vékony alkatrészek deformálódására. Az impulzusos típus finom rozsdamentesítésre és bevonateltávolításra alkalmas; a folyamatos üzemmódú típus nagyobb sebességgel, sűrűbb és vastagabb lerakódások eltávolítására való. Válassza a megfelelő forrást az alkatrészhez, mert a helytelen típus választása a felületminőség romlását eredményezi, miközben csalólag alacsonyabb főcímű költséget ígér.
Károsíthatja-e egy impulzusos lézeres rozsdamentesítő gép az alapfémet?
Válasz: Igen, ha a frekvencia vagy a tartózkodási idő eléri a szubsztrátum eltávolítási küszöbét, nem pedig a rozsdaét. Egy impulzusos lézeres rozsdamentesítő gép vékony lemezt és bevonatokat éget meg, ha a beállítások helytelenek, ezért kezdjen egy hulladék mintán, és fokozatosan növelje a teljesítményt. Az értékes alkatrészeknél a biztonságos paraméterablak szűk, ezért a munkadarab végleges sérülésének megelőzése nem a nyers wattszámra, hanem a paraméterek szigorú betartására épül.
Milyen karbantartásra van szüksége egy impulzusos lézeres rozsdamentesítő gépnek?
Válasz: Napi lencse- és szívóberendezés-ellenőrzés, havi sugár-teljesítmény- és hűtőnapló-átnézés, valamint ütemezett optikai kábel-ellenőrzés védi a kimenetet. Egy impulzusos lézeres rozsdamentesítő gép elsősorban a lencse szennyeződésén és a hűtési eltolódáson keresztül öregszik, nem pedig hirtelen meghibásodással, ezért a naplózott üzemidő pontosabb, mint egy egyszerű éves becslés. Tartsa kéznél a gyártó által jóváhagyott törlőkendőket és egy neves gyári kapcsolattartót, így egy kopott optikai elem cseréje rövid művelet lesz, nem pedig leállított restaurációs feladat.