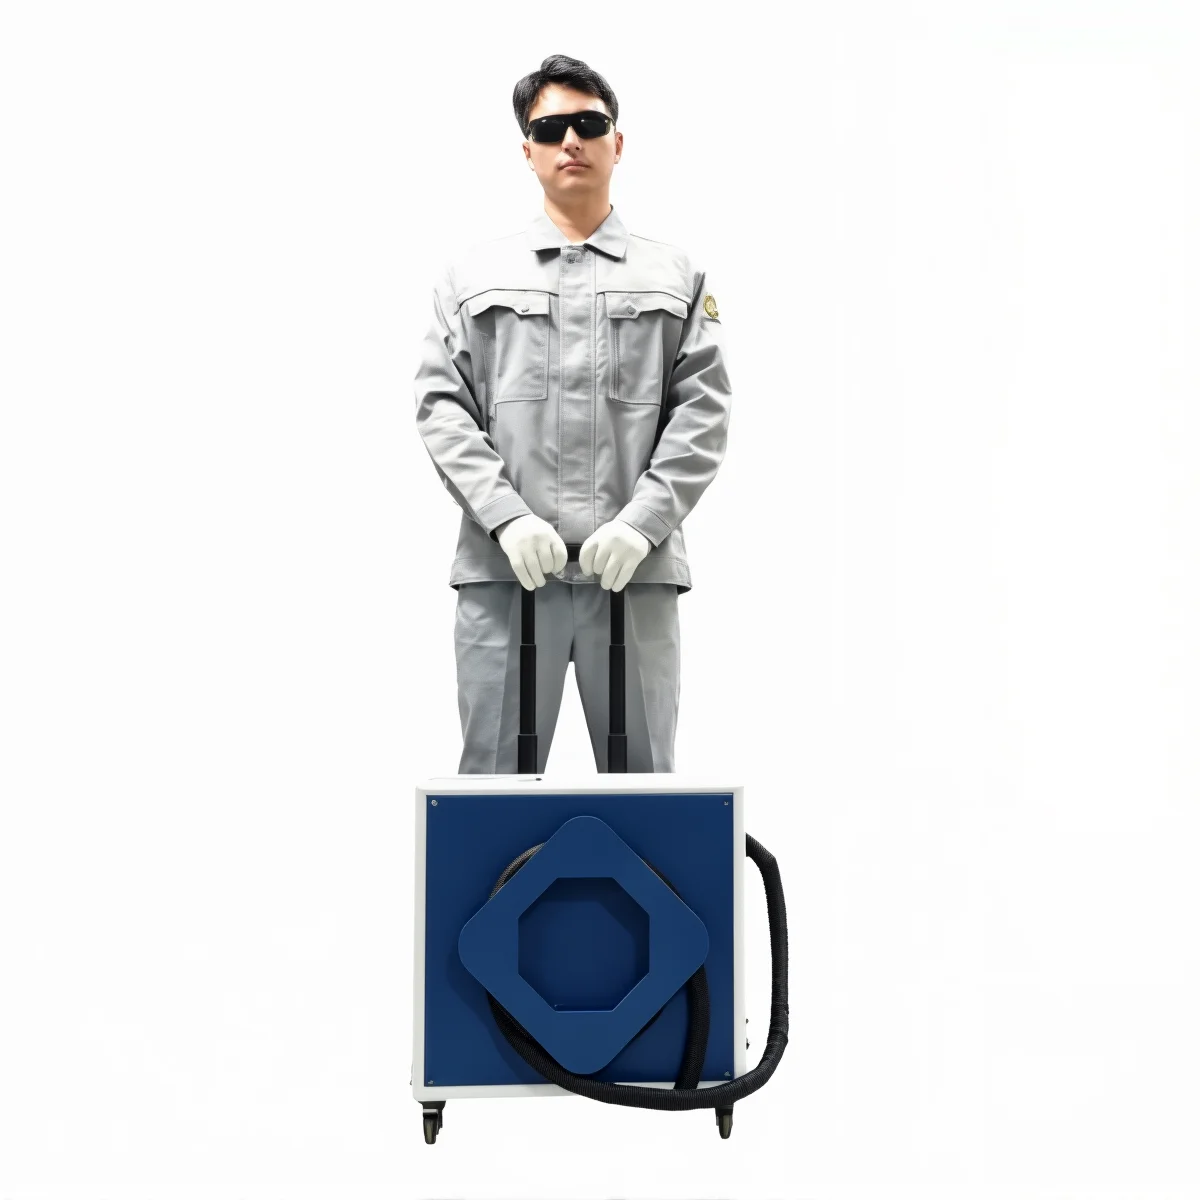
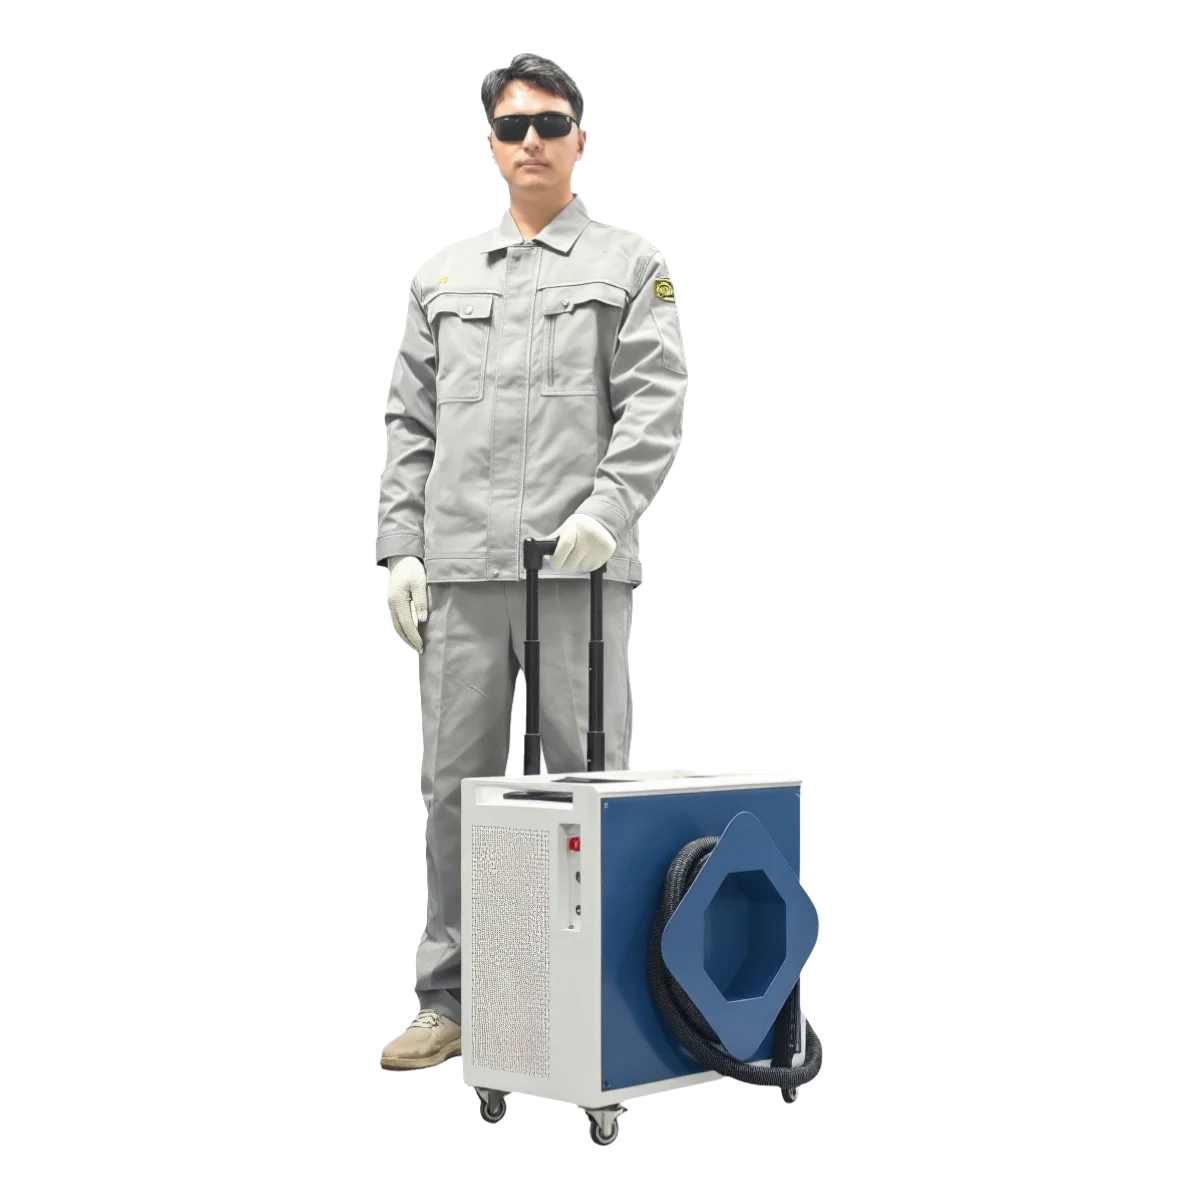
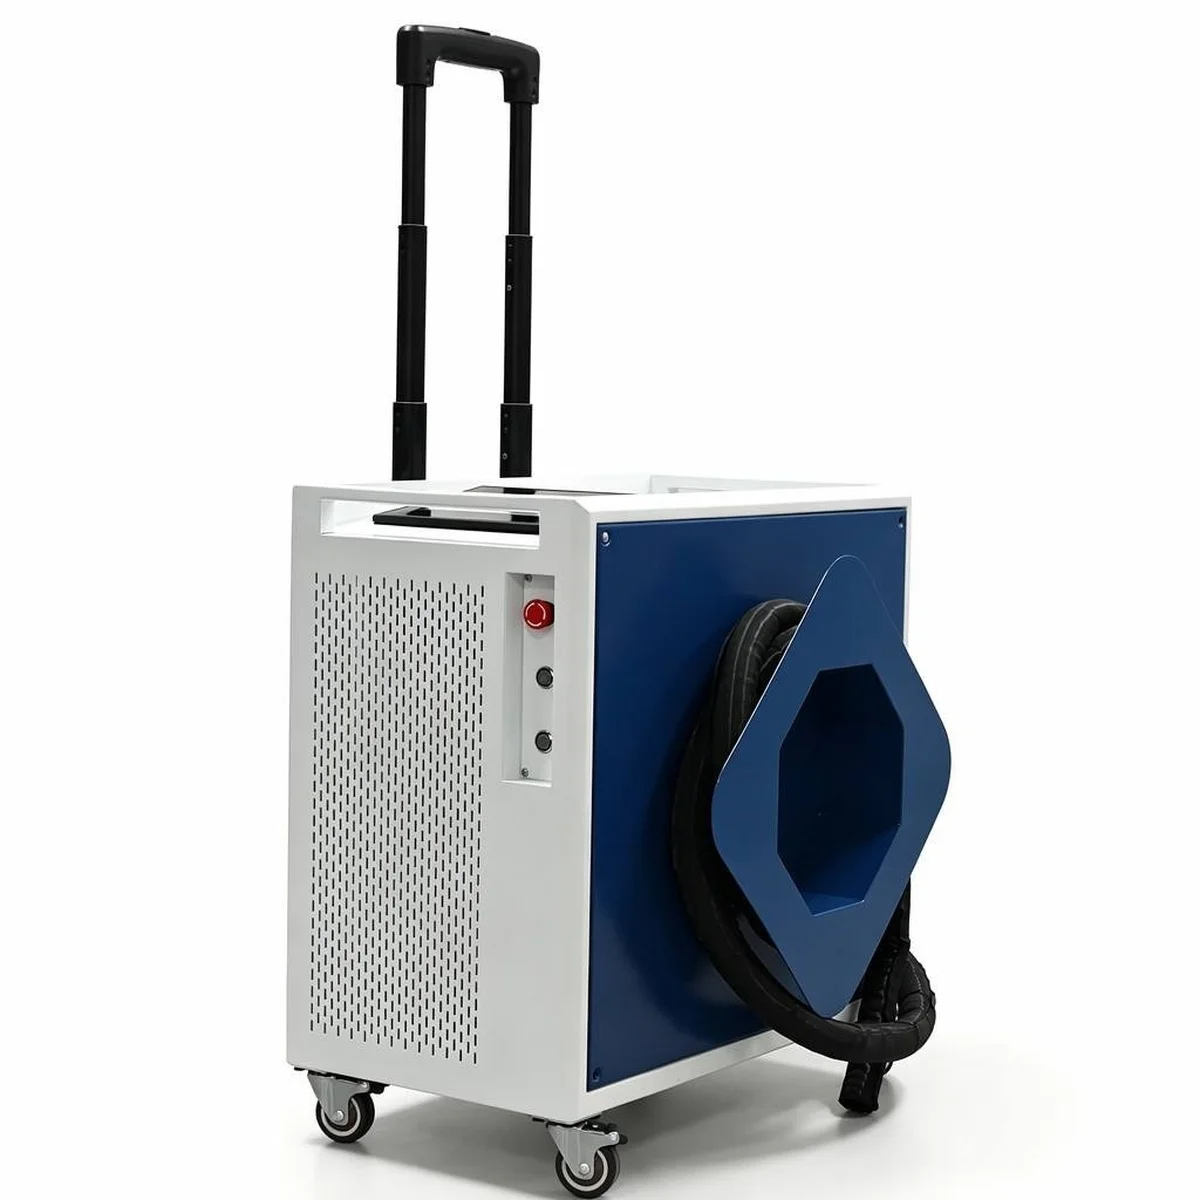
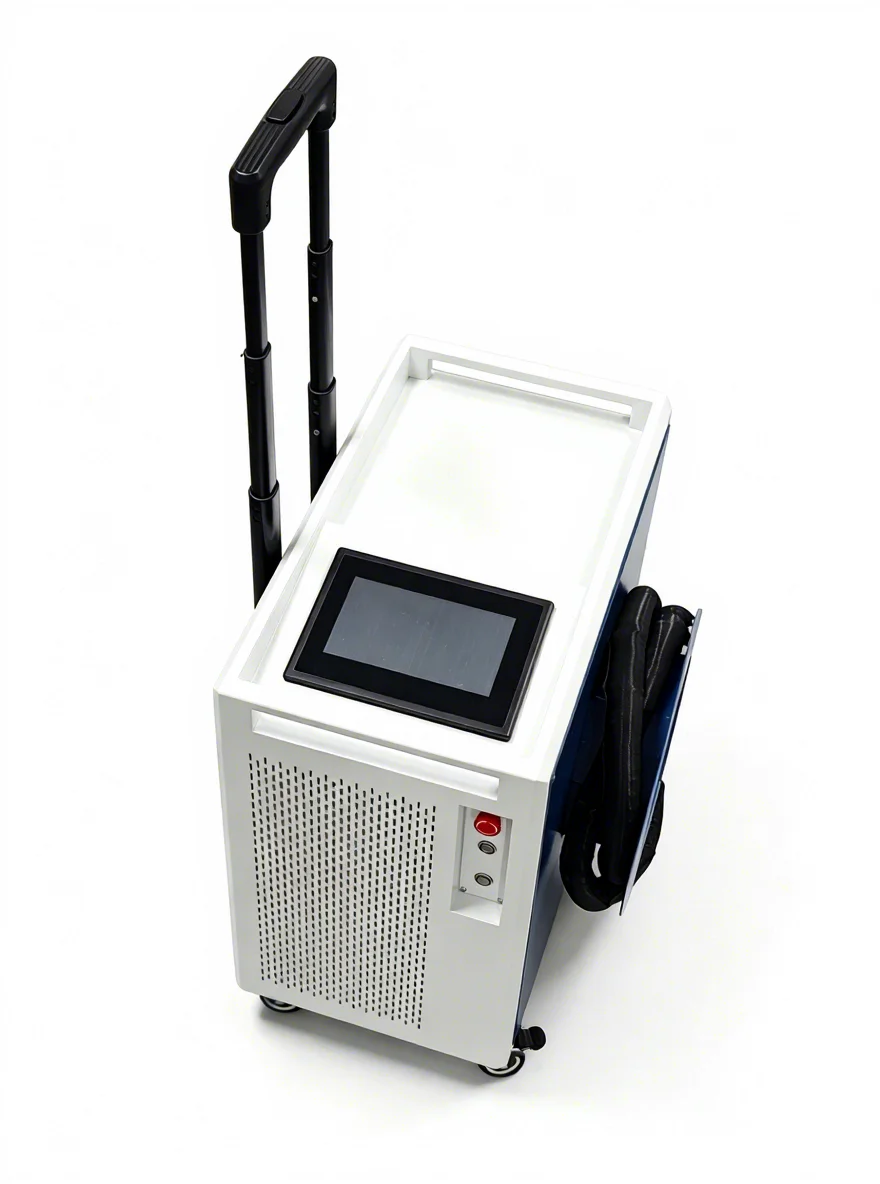


Model Number |
MH-PLC |
Kapangyarihan ng Laser |
50W/100W/200W/300W |
Kuryente |
220v 110v 50HZ 60HZ |
Laser Source |
Guangzhi/Max/JPT |
Luwang ng Pag-scan |
10-150mm (opsyonal) |
Inaasahang Focal Distance |
160mm/210mm |
Fiber Length |
3-5M |
Kabuuang timbang |
80kg |
Sertipiko |
Sertipiko ng CE |
Garantiya |
2 taon |


Ang laser cleaning ay maaaring tanggalin ang karat, mga oxide, pintura, at ilang napiling coating mula sa angkop na ibabaw. Ang mga resulta ay nakasalalay sa base material, komposisyon at kapal ng layer. Ibahagi ang mga litrato at detalye ng material upang matulungan kang piliin ang angkop na proseso ng paglilinis.
Ang tamang pagpili ng mga parameter ng laser ay maaaring tanggalin ang mga hindi nais na layer habang pinipigilan ang mga pagbabago sa substrate. Ang mga resulta na walang pinsala ay hindi awtomatiko. Dapat subukan ang mga sensitibong ibabaw, manipis na bahagi, at di-kilalang mga coating laban sa iyong kailangang kumpletong gawain bago ang produksyon.
Ang mga pulsed system ay nagbibigay ng flexible na kontrol sa paghahatid ng enerhiya para sa selective cleaning. Ang mga continuous-wave system ay maaaring angkop para sa mga matitibay na ibabaw na kayang tumanggap ng higit na init. Pumili batay sa substrate, coating, kailangang kumpletong gawain, at nasubukang productivity—hindi lamang sa wattage.
Ang bilis ng paglilinis ay nag-iiba depende sa kapal ng coating, adhesion, geometry ng ibabaw, at kinakailangang antas ng kalinisan. Ihambing ang mga resulta gamit ang parehong materyales at pamantayan sa kumpletong gawain. Isang kapaki-pakinabang na pagsusulit ang nagre-record ng lawak ng nilinis, oras ng proseso, mga setting, at anumang karagdagang passes.
Ang laser cleaning ay maaaring tumutok sa mga tiyak na lugar nang walang abrasive media o kemikal na panglinis. Mahalagang suriin kung saan mahalaga ang selektibong pag-alis at mas kaunting paglilinis. Ang sandblasting o kemikal na proseso ay maaaring manatiling mas ekonomikal para sa ilang malawak na lugar o kumplikadong aplikasyon.
Isama ang kuryente, mga filter sa paghuhugot ng usok, protektibong optics, pagpapanatili ng cooling system, lakas-paggawa, at pagtatapon ng residue. Ang laser cleaning ay umaalis sa blasting media, ngunit ang buong sistema ay kailangan pa rin ng pagpapanatili. Ihambing ang gastos bawat bahagi o metro kuwadrado na nilinis batay sa kinakailangang kalidad ng iyong resulta.
Ang paglilinis ay nagpapalaya ng mga partikulo at maaaring magpalaya ng mapanganib na sangkap mula sa mga coating. Kinakailangan ang angkop na paghuhugot at pag-filter para sa aplikasyon. Ang mga bukas na high-power system ay nangangailangan din ng kontroladong laser area, tamang pananggalang, sanay na operator, at angkop na protektibong kagamitan.
Ibigay ang base material, contaminant o coating, tinatayang kapal ng layer, sukat ng bahagi, araw-araw na workload, at kinakailangang finish. Ang mga litrato at representatibong sample ay nakakatulong sa pagtataya kung ang priyoridad ay selective removal, surface preservation, o mas mataas na throughput.
Handheld Laser Welding Machine
Ang mga angkop na sistema ay maaaring mag-weld ng stainless steel, mild steel, aluminum, at iba pang napiling metal. Ang compatibility ay nakasalalay sa alloy, kapal, kalagayan ng surface, at disenyo ng joint. Ang mga dissimilar-metal combination ay nangangailangan ng indibidwal na pagtataya; ang isang matagumpay na kombinasyon ay hindi nangangahulugan na lahat ng alloy ay wasto.
Ang maaasahang kapal ng welding ay nakasalalay sa materyal, uri ng joint, fit-up, lakas ng laser, at kinakailangang penetration. Ang isang maximum-thickness claim lamang ay hindi sapat. Isumite ang iyong joint drawing at acceptance requirements upang matukoy ang angkop na production range.
Para sa mga angkop na sambungan, ang laser welding ay maaaring pabilisin ang bilis ng paglalakbay at bawasan ang distorsyon at ang gawain sa pagpapaganda. Ang benepisyo ay nag-iiba depende sa pagkakasunod-sunod ng mga bahagi, materyales, at mga kinakailangan sa kalidad. Ihambing ang kabuuang oras bawat bahagi na tinatanggap, kabilang ang paghahanda, pag-weld, inspeksyon, at repaso.
Ang pangunahing operasyon ay maaaring mas madaling matutunan kaysa sa ilang konbensyonal na paraan ng pag-weld, ngunit ang pare-parehong kalidad ng weld ay nangangailangan pa rin ng pagsasanay at ng angkop na mga parameter. Kinakailangan ang pagsasanay sa kaligtasan sa laser at isang awtorisadong lugar ng trabaho bago magsimula. Ang madaling paggamit ay hindi kapalit ng proseso ng qualification.
Ginagamit karaniwan ang shielding gas upang protektahan ang weld; dapat ang gas ay angkop sa materyal at proseso. Maaaring i-weld ang ilang malapit na sambungan nang walang filler. Samantala, ang iba pang mga sambungan ay nakikinabang mula sa isang compatible na wire feeder at filler material, kung suportado.
Sa tamang pagkakasunod-sunod ng mga bahagi at mga parameter, ang pagpapakawala ng laser ay maaaring magbunga ng makitid at pare-parehong mga linya ng pagsasalansan at bawasan ang gawain sa pagwawasto. Ang panghuling hitsura ay nakasalalay sa uri ng materyales, kalinisan, proteksyon ng gas, at teknik ng operator. Kumpirmahin ang mga resulta batay sa sariling mga pamantayan mo para sa biswal at mekanikal na pagtanggap.
Ang bukas na pagpapakawala ng laser na may mataas na kapangyarihan ay nangangailangan ng kontroladong lugar ng trabaho, angkop na mga hadlang o kaban, sistema ng pag-alis ng usok, at espesipikong kagamitan para sa proteksyon. Ang mga sumasalamin na sinag ay nagdudulot din ng panganib. Ang karaniwang kagamitan sa kaligtasan sa pagsasalansan ay hindi sapat; sundin ang mga instruksyon ng makina at isagawa ang pagsusuri sa kaligtasan ng lugar na isinasagawa ng kwalipikadong eksperto.
Badyet para sa shielding gas, kuryente, mga protektibong lens, mga nozzle, pagpapanatili ng paglamig, at filler wire kung ginagamit. Kasama ang trabaho at finishing pagkatapos ng welding. Ihambing ang gastos bawat tinanggap na weld imbes na ang lakas ng laser o presyo ng makina lamang.
Laser Marking Machine
Ang fiber lasers ay malawakang ginagamit para sa mga metal at ilang napiling plastic. Ang mga MOPA fiber system ay nagdaragdag ng kontrol sa pulse-width para sa tiyak na epekto ng marking. Ang UV at CO₂ ay angkop para sa iba’t ibang materyales at finishes. Pumili ng pinagmumulan sa pamamagitan ng pagsubok sa iyong aktwal na substrate at kinakailangang mark.
Ang laser marking ay nagbabago o nag-aalis ng materyal imbes na maglagay ng karaniwang tinta sa pagpi-print. Ang katatagan ay nakasalalay sa paraan ng marking, lalim, substrate, at kapaligiran ng paggamit. Para sa mga bahagi na nakakaranas ng abrasion, kemikal, o init, tukuyin ang mga kaugnay na pagsubok sa katatagan bago ang pag-apruba.
Ang mga ito ay karaniwang aplikasyon ng laser marking, ngunit ang suportadong mga format at mga function ng variable-data ay nakasalalay sa controller at software. Para sa mga code na may kakayahang subaybayan (traceability codes), suriin ang kontrast, laki, at kahusayan ng pagbabasa gamit ang ninanais na scanner o verifier—hindi lamang ang hitsura.
Ang MOPA pulse control ay maaaring tumulong upang makamit ang tiyak na epekto ng kulay sa stainless steel at itim na marka sa anodized aluminum. Ang mga resulta ay nakasalalay sa uri ng alloy, surface finish, at mga parameter. Hindi ito full-color printing, at hindi lahat ng gawain sa pagmamarka ay nangangailangan ng MOPA.
Ang mga angkop na rotary fixture ay maaaring suportahan ang mga cylindrical na bahagi, samantalang ang ilang hugis ng ibabaw ay nangangailangan ng 3D focusing o espesyal na positioning. Kumpirmahin ang mga dimensyon, timbang, heometriya, at lokasyon ng marking sa bahagi. Ang isang rotary attachment lamang ay hindi sapat upang gawing angkop ang bawat ibabaw na may kurba.
Ang kinakailangang kapangyarihan ay nakasalalay sa materyal, oras ng siklo, at lalim ng marka. Ang pagpili ng lens ay nakaaapekto sa magagamit na field at sa mga katangian ng spot na maaaring makamit. Ang mas mataas na wattage o mas malaking field ay hindi awtomatikong nagdudulot ng mas detalyadong mga marka; suriin ang pareho batay sa iyong artwork at bahagi.
Ang oras ng siklo ay nakasalalay sa sukat ng artwork, density ng pagpuno, lalim, materyal, at paraan ng paglo-load. Ang ipinapahayag na bilis ng scanning ay hindi kapareho ng aktwal na bilis ng produksyon ng natapos na bahagi. Pagsuriin ang buong siklo na kasama ang pagpo-position, pagmamarka, pag-unload, at anumang kinakailangang verification ng code.
Ang integration ay nakasalalay sa napiling controller, software license, at mga magagamit na interface. Tukuyin ang mga trigger, mga source ng variable-data, part tracking, at error handling bago ang pagbili. Ang conveyor marking, database connections, at custom software ay dapat kumpirmahin bilang mga tiyak na item sa configuration.
Fiber Laser Cutting Machine
Ang mga fiber laser cutter ay kayang i-proseso ang karaniwang metal tulad ng carbon steel, stainless steel, at aluminum, gamit ang angkop na konpigurasyon. Ang kapasidad sa kapal ay nakasalalay sa modelo, materyal, at assist gas. Gamitin ang cutting chart na partikular sa modelo at ihiwalay ang production-quality cutting mula sa maximum severance.
Pumili ng lakas na umaayon sa pinakakaraniwang materyales, kapal, dami ng order, at kinakailangang kalidad ng gilid. Ang mas mataas na lakas ay maaaring mapabuti ang produksyon sa mga angkop na gawain, ngunit dapat din na pagsuriin kasama ang suplay ng gas, oras ng paglo-load, kapasidad ng kuryente, at kabuuang investimento.
Ang maayos na napapares na mga parameter ay maaaring mag-produce ng malinis na mga gilid, ngunit ang dross, oxidation, at roughness ay nakasalalay sa materyal, kapal, gas, at hugis ng bahagi. Tukuyin ang iyong tinatanggap na kalidad ng gilid at downstream process. Huwag ipagpalagay na handa na ang bawat bahagi nang walang finishing.
Ang mga pangunahing gastos ay kinabibilangan ng assist gas, kuryente, mga nozzle, mga protektibong bintana, paglamig, pag-alis ng alikabok, pangangalaga at paggawa. Mahalaga rin ang paggamit ng materyales. Ihambing ang gastos bawat natapos na bahagi gamit ang representatibong mga drawing at lokal na presyo ng gas at kuryente.
Ang pagpili ng gas ay nakaaapekto sa oksidasyon ng gilid, bilis, at gastos. Karaniwan ang oxygen para sa mild steel; madalas naman pinipili ang nitrogen kung kailangan ang gilid na walang oxide. Ang compressed air ay angkop sa ilang aplikasyon. Kumpirmahin ang awtorisadong kalidad, presyon, at kapasidad ng gas para sa tiyak na makina at materyales.
Ang isang makina lamang na na-configure para sa parehong aplikasyon ang maaaring gawin ito. Ang pagputol ng tubo ay nangangailangan ng angkop na workholding, suporta, at software. Kumpirmahin ang mga hugis at dimensyon ng tubo, mga limitasyon sa paglo-load, at mga kapapagamit na haba; ang isang makina para sa pagputol ng sheet metal ay hindi awtomatikong may kakayahan sa pagputol ng tubo.
Maghanda ng kinakailangang espasyo sa sahig, daanan para sa pagpasok, pundasyon kung kinakailangan, suplay ng kuryente, gas na tumutulong, paglamig, at pag-alis ng usok. Ang mga kinakailangan ay nag-iiba depende sa konpigurasyon. Humiling ng layout ng pag-install at mga teknikal na detalye ng mga utility para sa eksaktong makina bago i-ayos ang inyong workshop.
Ang software na may gabay at mga na-verify na data para sa pagputol ay maaaring gawing simple ang operasyon, ngunit kailangan pa rin ng pagsasanay ang mga operator sa pag-setup, nesting, paghawak ng materyales, pag-check ng kalidad ng putol, at pangangalaga. Kumpirmahin ang kasama na software, saklaw ng pagsasanay, at teknikal na suporta bago pumili ng anumang konpigurasyon.
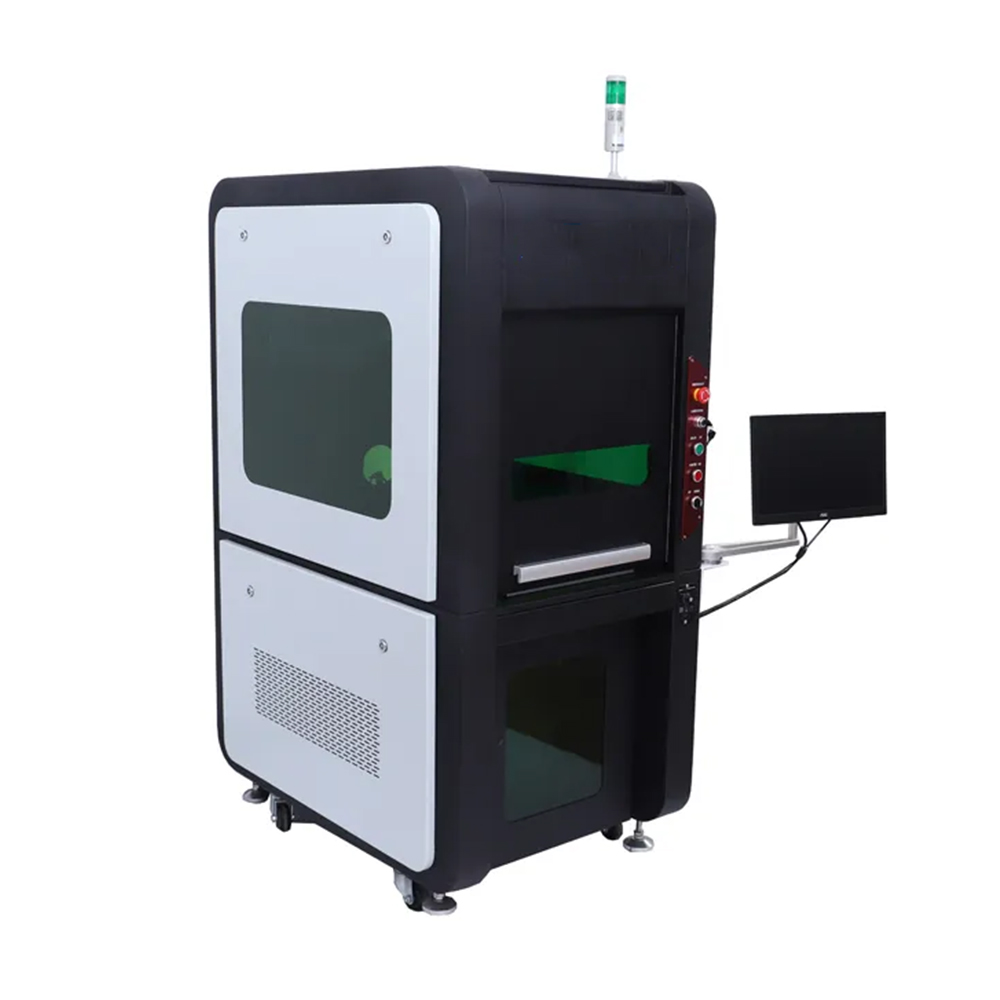
Numero ng Produkto: Buong nakasara na marking machine

Numero ng Produkto: Touch Screen na 50W na Fiber Laser Marking Machine
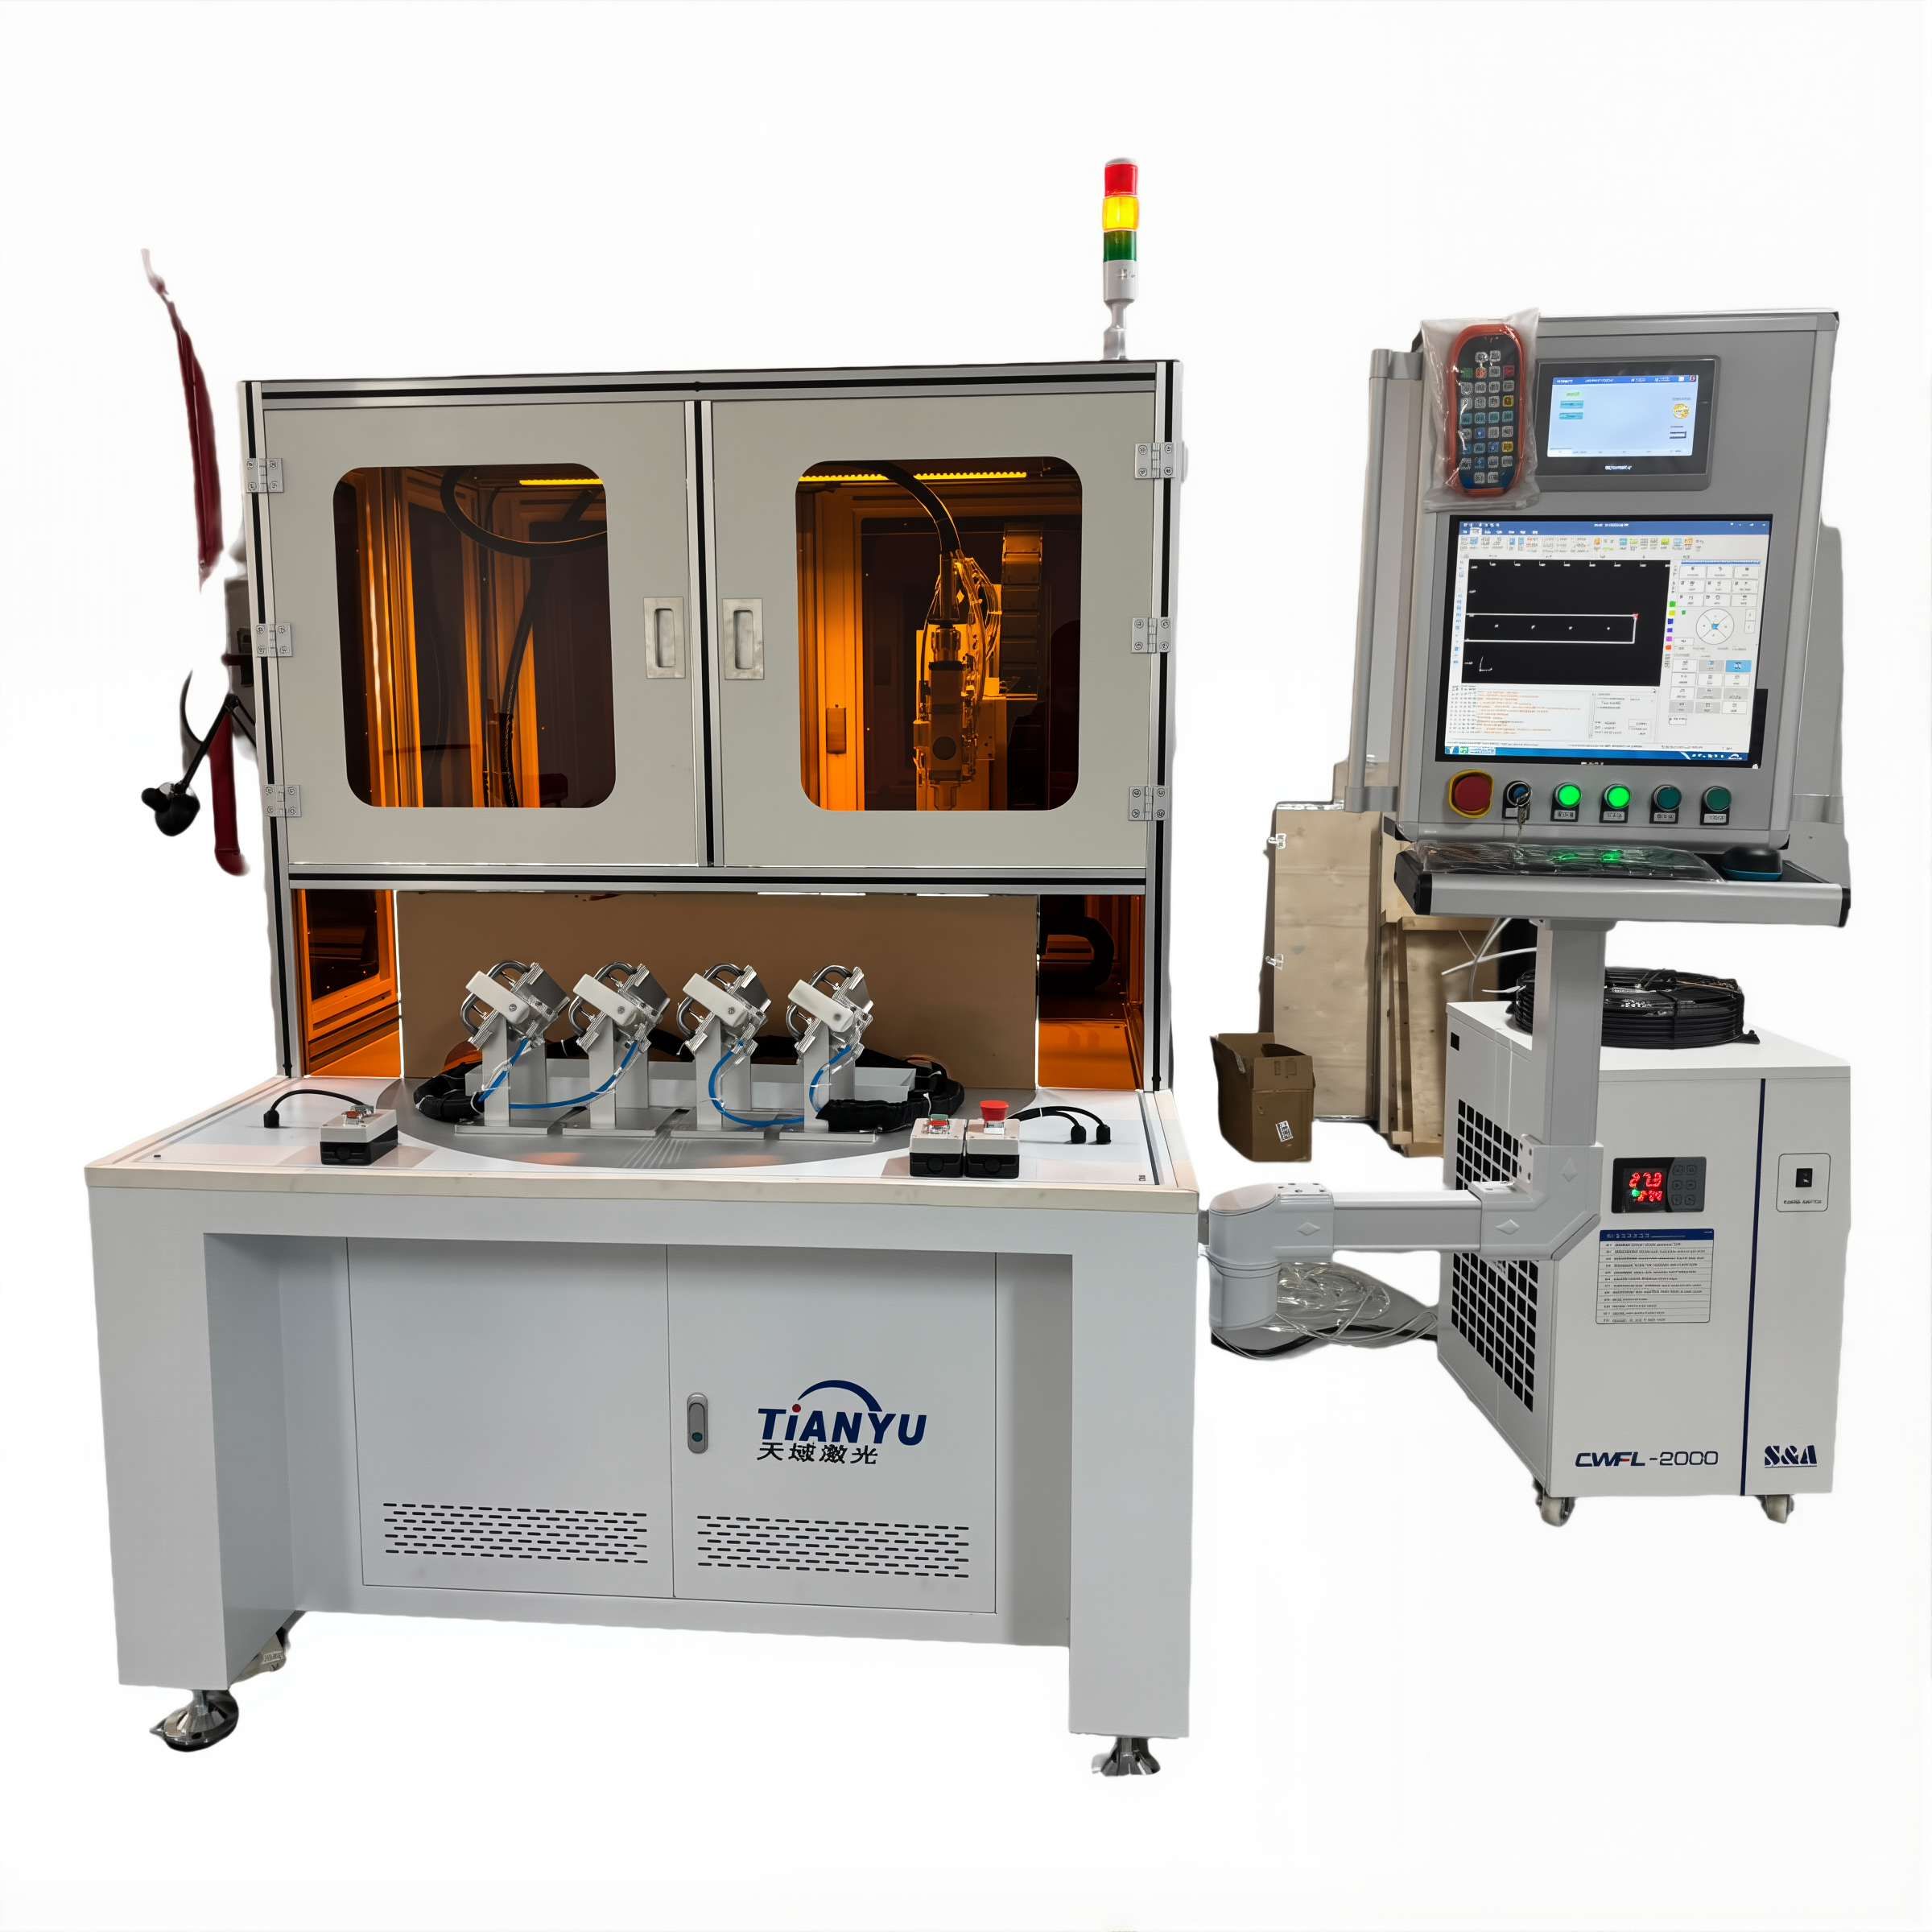
Numero ng Produkto: Custom laser cutting machine
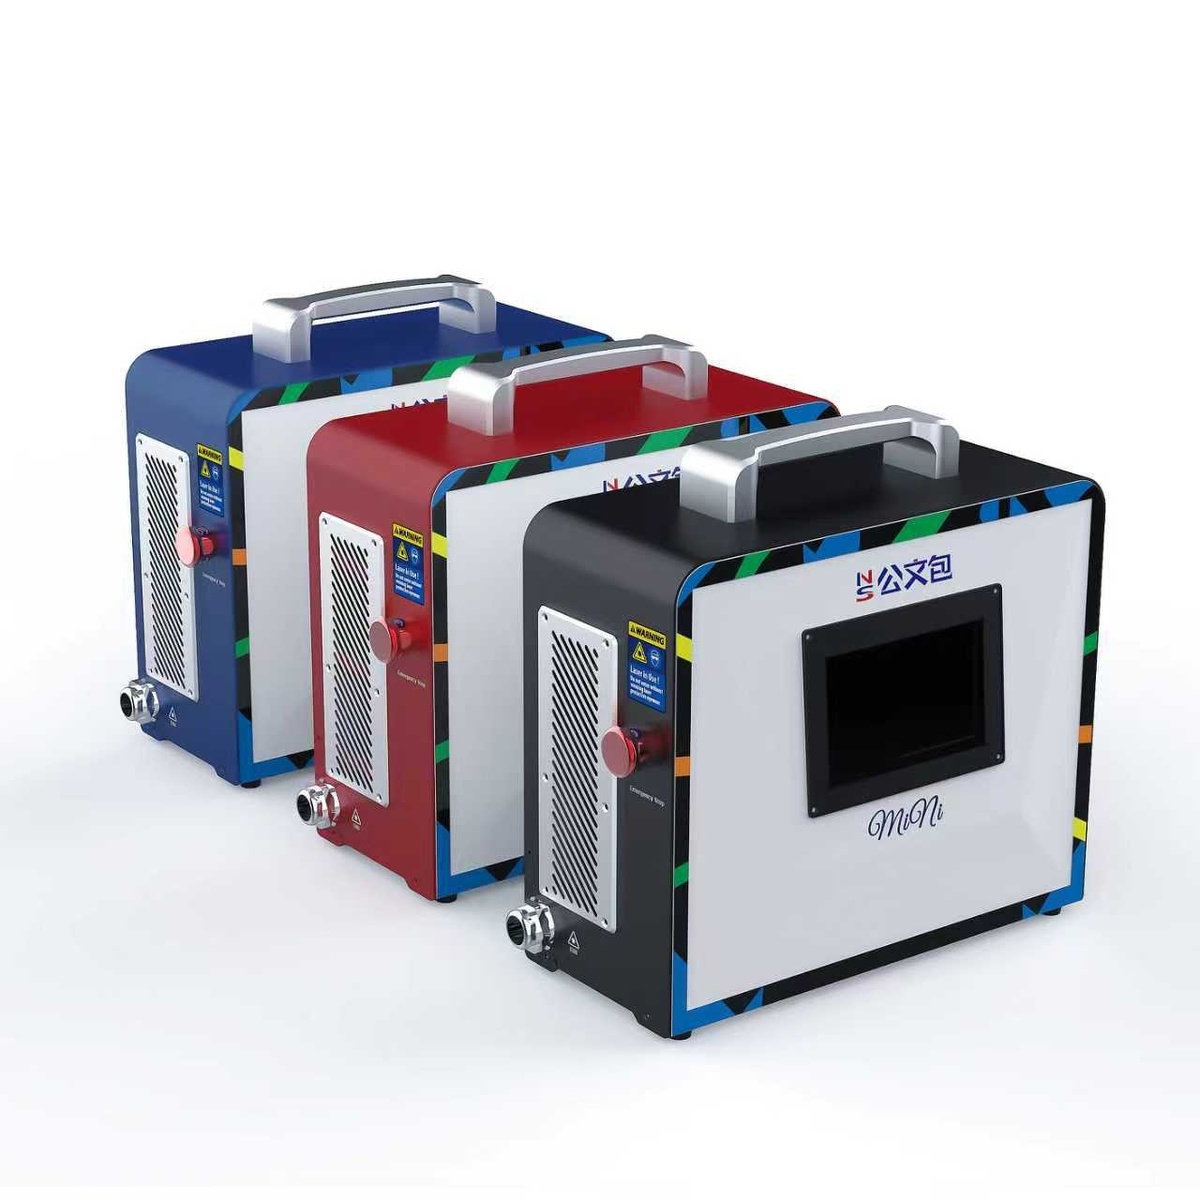
Numero ng Produkto: Qcw Portable Spot Welding Machine Mini Laser Welder
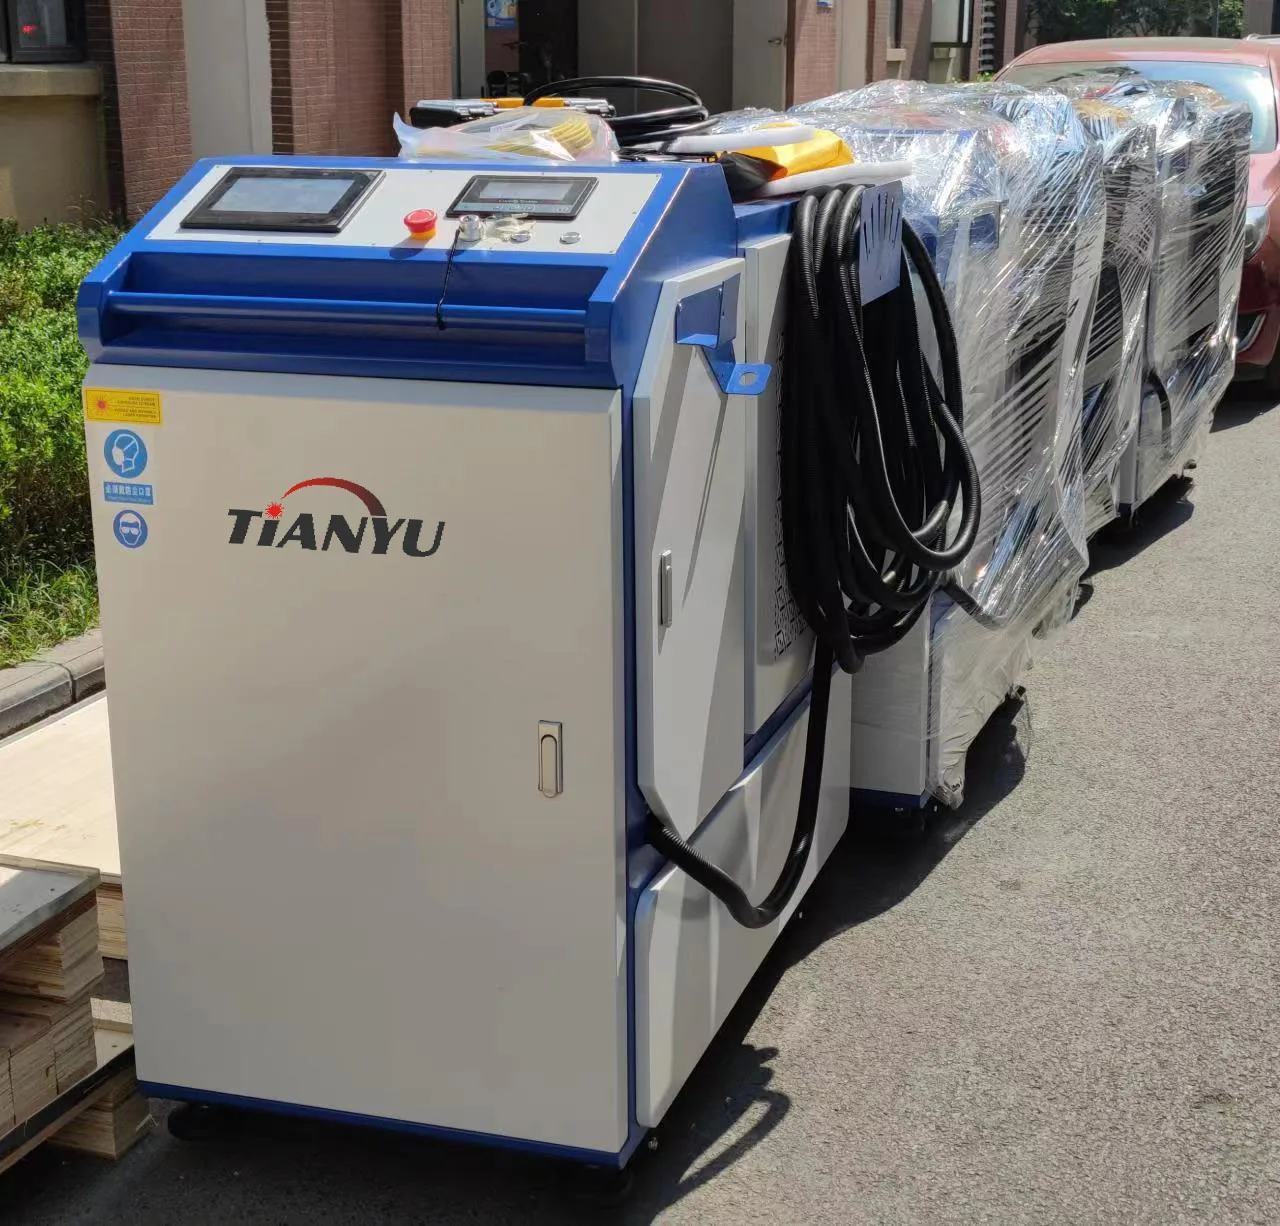
Numero ng Produkto: CE-Certified Laser Cleaning Machine – Bagong Uri, Patuloy na 1000W, 1500W, 2000W, 3000W Pulse, Para sa JPT at MAX Brand Laser Head
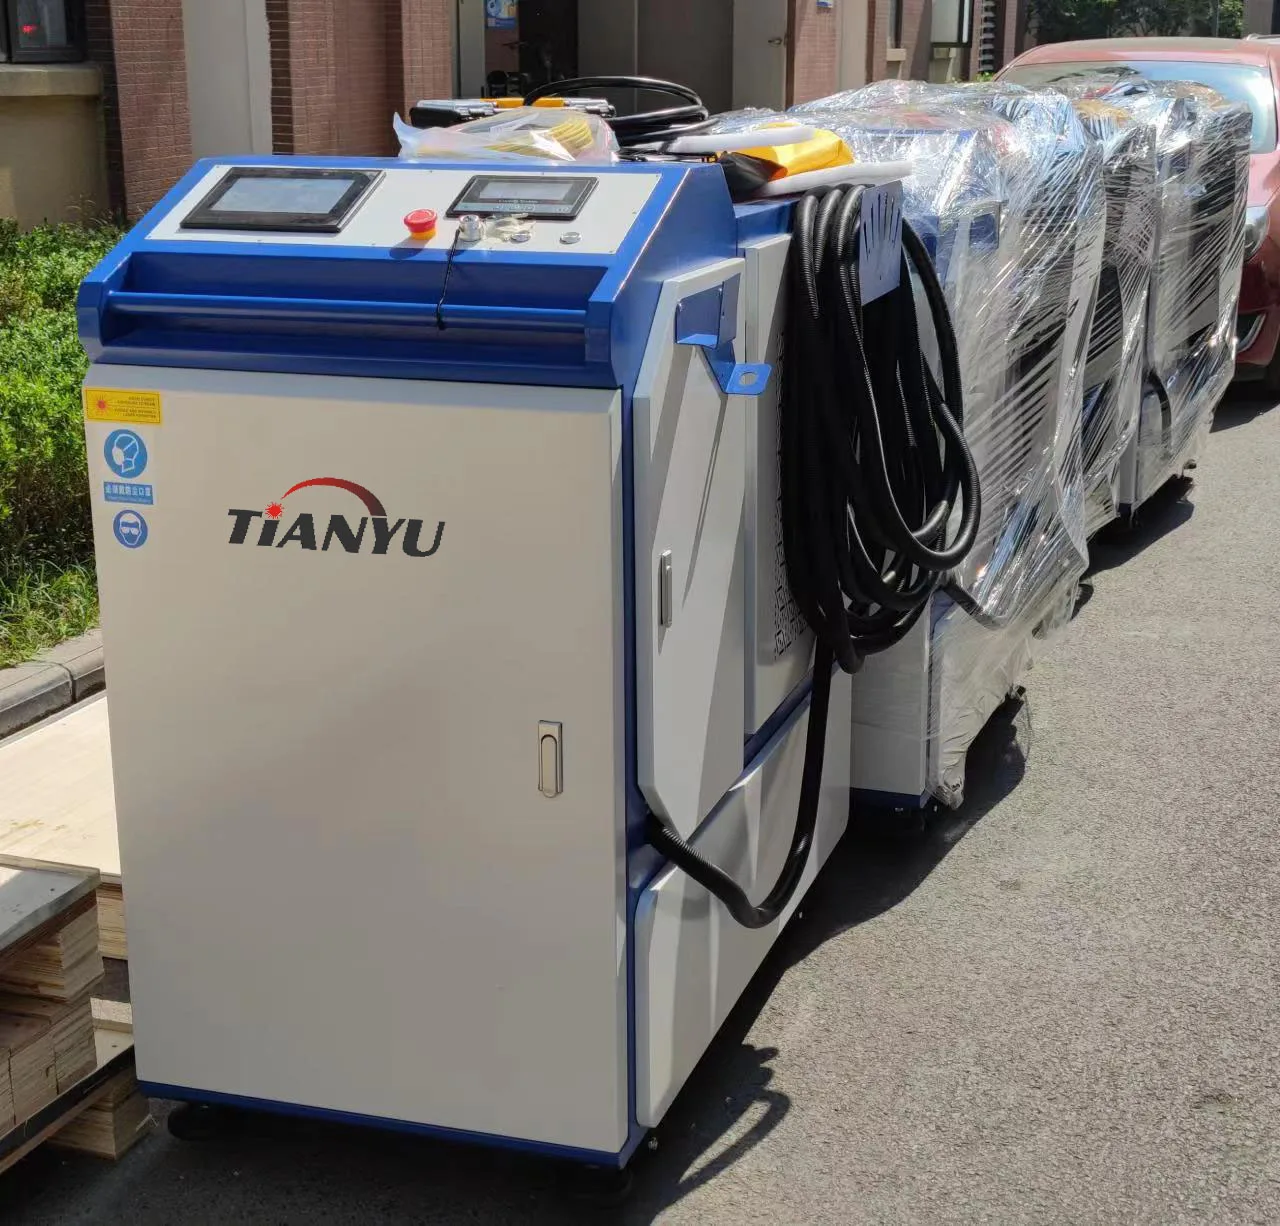
Numero ng Produkto: Pasadyang MAX na Patuloy na 1500W na Laser Welding Machine, 3-in-1 na Welding at Rust Removal Machine, at Laser Cleaning Machine

 EN



